Español



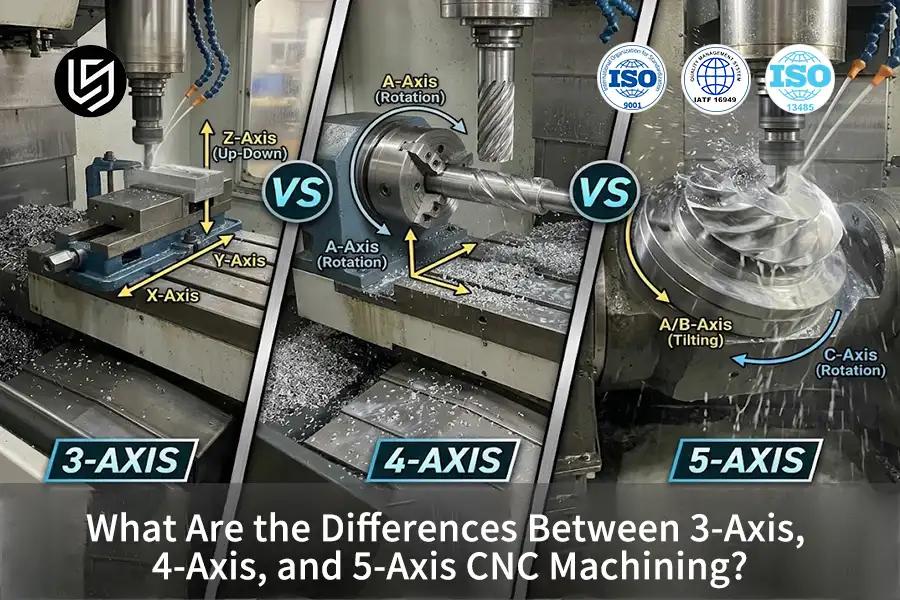
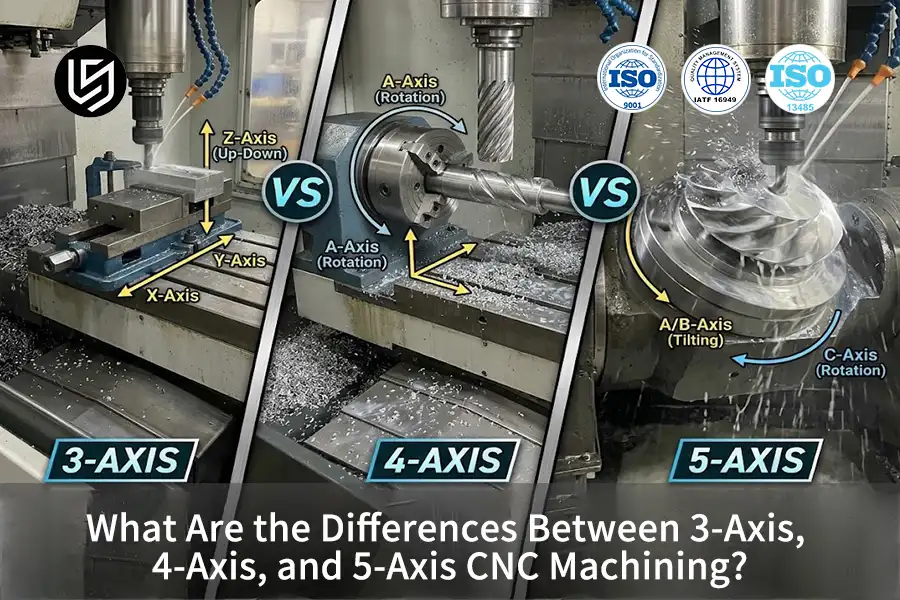
TL;DR: Control numérico computarizado (CNC) de 3, 4 y 5 ejes. mecanizado Los procesos de fabricación sustractiva se clasifican según sus grados de libertad cinemáticos, que van desde tres ejes lineales ortogonales (X, Y, Z) hasta trayectorias de herramientas rotativas sincronizadas capaces de alcanzar una precisión de posicionamiento de ±0,005 mm. En términos sencillos, el fresado de 3 ejes funciona como un taladro vertical que se desplaza sobre una mesa plana, el de 4 ejes añade un asador giratorio y el de 5 ejes se mueve como un cardán de cámara que se inclina libremente alrededor de un objetivo.
Para los ingenieros mecánicos principiantes y los compradores técnicos, comprender la diferencia exacta CNC de entre 3, 4 y 5 ejes Los sistemas a menudo generan confusión con respecto a las capacidades de la máquina y los procedimientos de configuración. La transición de trayectorias de herramientas planas básicas al fresado multidireccional requiere un conocimiento claro de Cómo funcionan los ejes CNC y cómo los grados de libertad rotacionales rigen el acoplamiento de la fresa y la rigidez mecánica. Esta guía de ingeniería desglosa la cinemática del movimiento en los principales Tipos de ejes de máquinas CNC para aclarar los límites geométricos antes de establecer una estrategia de fabricación.
Conclusiones clave en ingeniería
- Controles de fresado de 3 ejes Características planas: Mecanizado CNC de 3 ejes Funciona exclusivamente a lo largo de los ejes lineales ortogonales X, Y y Z, manteniendo tolerancias generales estándar (según la norma ISO 2768-1:1989, grado medio) para piezas prismáticas planas sin socavados de entrada lateral.
- El mecanizado de 4 ejes incorpora indexación rotacional: Los sistemas CNC de 4 ejes integran una mesa giratoria adicional de eje A para cortar ranuras helicoidales y características cilíndricas radiales sin necesidad de volver a fijar manualmente la pieza de trabajo.
- El control continuo de 5 ejes rige los vectores dinámicos de la herramienta: A diferencia del bloqueo de posición 3+2, el fresado simultáneo de 5 ejes utiliza el control RTCP (punto central de la herramienta de rotación) para esculpir contornos aerodinámicos suaves con acabados superficiales finos.
- El conteo de ejes nunca anula la física de la cortadora: Los ejes rotatorios adicionales no pueden eliminar las colisiones físicas del portaherramientas ni la deflexión dinámica de la fresa en cavidades profundas y estrechas.
Esta guía de ingeniería es obra de Gloria WuEspecialista en prototipado rápido y fabricación rápida con más de 15 años de experiencia técnica en LS Manufacturing. Conecta con Gloria Wu en LinkedIn. Para obtener más recursos educativos sobre CAD/CAM, consulte la documentación correspondiente. Todas las definiciones cinemáticas, tolerancias de precisión y límites de mecanizado que se describen a continuación están validados técnicamente de acuerdo con las normas ISO 2768-1:1989 (tolerancias generales) e ISO 286-1:2010 (límites y ajustes de precisión).
Mecanismo de mecanizado cinemático paso a paso
- Definición de coordenadas CAM y planificación de trayectorias RTCP: El software CAM (Fabricación Asistida por Computadora) traduce el modelo CAD 3D en trayectorias de herramienta. Mientras que el CAM de 3 ejes genera coordenadas lineales X-Y-Z, un postprocesador multieje continuo calcula el RTCP (Punto Central de la Herramienta de Rotación), que actúa como un cardán de cámara que mantiene su lente fija en un objetivo mientras un dron se inclina, compensando dinámicamente la posición de la punta de la herramienta con respecto a los ejes de rotación.
- Sistema de Sujeción de Referencia Física y Sistema de Coordenadas de Trabajo (SCT): La materia prima se fija a la mesa de la máquina o a un pedestal giratorio elevado. La fijación elevada proporciona un espacio libre de rotación de 360° sin obstáculos, de modo que el cabezal del husillo puede inclinarse en ángulos pronunciados sin chocar con la mesa.
- Rotación síncrona del husillo y eliminación de virutas por cizallamiento: El husillo de alta velocidad impulsa la fresa de carburo siguiendo vectores programados, induciendo una deformación plástica por cizallamiento localizada para desprender las virutas metálicas de forma limpia bajo una dinámica de carga de viruta controlada.
- Purga del refrigerante térmico y sondeo durante el proceso: El refrigerante a alta presión evacua las virutas calientes de la zona de corte para evitar la acumulación de material en el borde (BUE, por sus siglas en inglés), donde el metal reblandecido se adhiere al filo de corte como el queso fundido pegado a un cuchillo, preservando así la integridad de la superficie. Posteriormente, las sondas táctiles integradas en la máquina verifican las referencias geométricas antes de soltar la pieza terminada.
| Configuración de los ejes de la máquina | Grados de libertad cinemáticos | Tolerancia típica y Ra | Aplicaciones de ingeniería óptimas |
| Fresado CNC de 3 ejes | 3 ejes lineales ortogonales (X, Y, Z); el husillo permanece vertical mientras la mesa se traslada en coordenadas cartesianas. |
Tolerancia: ±0,02 mm a ±0,05 mm Rugosidad: Ra de 1,6 μm a 3,2 μm |
Soportes prismáticos, disipadores de calor planos, carcasas planas, placas de herramientas de una sola cara, placas perforadas básicas. |
| Fresado CNC de 4 ejes | 3 ejes lineales (X, Y, Z) + 1 eje rotatorio (eje A que gira alrededor del eje X o eje B que gira alrededor del eje Y). |
Tolerancia: ±0,01 mm a ±0,03 mm Rugosidad: Ra de 1,6 μm a 3,2 μm |
Ejes de transmisión cilíndricos, rodillos helicoidales con ranuras para fluido, perforaciones radiales para el suministro de aceite, carcasas periféricas indexables. |
| 3+2 Posicional de 5 ejes | 3 ejes lineales + 2 ejes rotativos (B/C o A/C) que se inclinan/rotan y se bloquean mecánicamente antes del corte lineal. |
Tolerancia: ±0,01 mm a ±0,02 mm Rugosidad: Ra de 1,6 μm a 3,2 μm |
Carcasas de automóviles profundas, tapas de transmisión con múltiples ángulos, soportes de sensores inclinados, cajas de electrónica con socavado. |
| Continuo de 5 ejes | Cinco ejes sincronizados (X, Y, Z, B, C) que se mueven simultáneamente con orientación vectorial continua (RTCP). |
Tolerancia: ±0,005 mm a ±0,01 mm Rugosidad: Ra de 0,8 μm a 1,6 μm |
Álabes de turbina aeroespaciales, impulsores de turbina complejos, carenados aerodinámicos, colectores de fluidos, implantes femorales ortopédicos. |
La ampliación de los grados de libertad controla fundamentalmente la acumulación de datos, más que las velocidades de corte brutas. Al consolidar múltiples configuraciones en un único dispositivo de sujeción, el mecanizado multieje reduce la desviación de tolerancia desde una línea base no optimizada de ±0,1 mm hasta ±0,005 mm en los puntos de referencia que se intersecan.
¿Cómo se coordinan los ejes cartesianos básicos en el mecanizado CNC de 3 ejes?
Fresado CNC de 3 ejes Es un tipo esencial de tecnología de fabricación sustractiva que implica tres ejes ortogonales de movimiento lineal: desplazamiento longitudinal de la mesa en el eje X, desplazamiento transversal de la mesa en el eje Y y descenso vertical del husillo en el eje Z.
- Naturaleza del proceso: Fresado sustractivo lineal ortogonal de tres ejes
- Movimiento coordinado: Inclinación longitudinal (X), transversal (Y) y vertical (Z)
- Restricción principal: Acceso vertical a herramientas solo mediante línea de visión directa
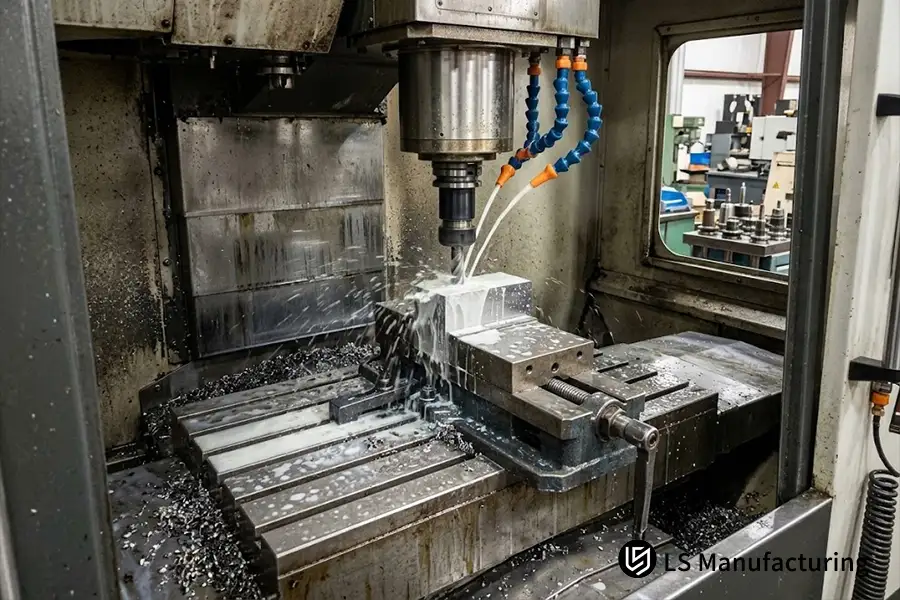
Figura 1: Centro de mecanizado vertical rígido de 3 ejes realizando un corte planar descendente sobre una pieza metálica sujeta en una mordaza de precisión en LS Manufacturing.
Los parámetros de movimiento mecánico del proceso de fresado de 3 ejes se definen de la siguiente manera:
|
Vector cinemático |
Mecanismo de traslación mecánica |
Restricción de trayectoria de herramienta y barrera geométrica |
|
Eje X (Longitudinal) |
El husillo de bolas de precisión desplaza la mesa de trabajo de izquierda a derecha a lo largo de rieles guía lineales. |
Limitado a ranuras planas con línea de visión descendente y fresado frontal. |
|
Y-Axis (Transverse) |
El carro accionado por servomotor desplaza la mesa de adelante hacia atrás a lo largo de la bancada de la máquina. |
No se pueden realizar cortes con ángulos de desmoldeo negativos ni ranuras para anillos de retención de entrada lateral. |
|
Eje Z (Inmersión vertical) |
El cabezal del husillo se desplaza verticalmente a lo largo de la columna para controlar la profundidad de corte de la cavidad. |
El fresado de cavidades profundas provoca la deflexión de la herramienta cuando su alcance supera 4 veces el diámetro, y las herramientas de corte estándar no pueden mecanizar aceros endurecidos con una dureza superior a 60 HRC. |
¿Cómo aumenta la capacidad de mecanizado la adición de un cuarto eje rotatorio?
Para comprender cómo funciona el CNC de 4 ejes, considere un eje de rotación programable añadido a los ejes X, Y y Z tradicionales de la mesa de mecanizado, que normalmente corresponde a la rotación alrededor del eje X (eje A). Al girar la pieza de trabajo durante el corte, el husillo mecaniza superficies laterales angulares y diámetros exteriores sin soltar la pieza del soporte.
- Naturaleza del proceso: Fresado sustractivo de cuatro grados de libertad asistido por rotación
- Movimiento coordinado: Traslación lineal X-Y-Z sincronizada con la rotación del eje A.
- Capacidad principal: Indexación cilíndrica continua y corte de ranuras helicoidales
La integración del cuarto eje rotatorio amplía la dinámica de aproximación de la herramienta a través de cuatro capacidades operativas:
- Fresado helicoidal verdadero en superficies cilíndricas: La rotación sincronizada de la pieza de trabajo y los avances lineales a lo largo de los ejes Z-X permiten que las fresas creen ranuras helicoidales continuas, roscas y acanaladuras para intercambiadores de calor sin costuras.
- Indexación posicional multifacética (fijación tipo lápida): Las piezas montadas sobre soportes tipo lápida se pueden indexar con incrementos angulares precisos, de modo que todas las caras periféricas se mecanizan en una sola operación, minimizando así los errores acumulativos de apilamiento de datos.
- Perforación radial de orificios transversales en ejes de precisión: Al girar la pieza de trabajo a posiciones angulares radiales exactas, las brocas pueden mecanizar orificios de lubricación transversales con una precisión de ±0,015 mm en su posición real (según la norma ASME Y14.5-2018) desde centros concéntricos.
- Eliminación de la variación en la sujeción manual: La indexación automatizada del cuarto eje elimina los errores de volteo manual de las piezas, manteniendo una excentricidad axial constante en múltiples características radiales.
La introducción de un cuarto eje proporciona un puente de ingeniería esencial entre el mecanizado de placas planas y el esculpido rotativo completo.
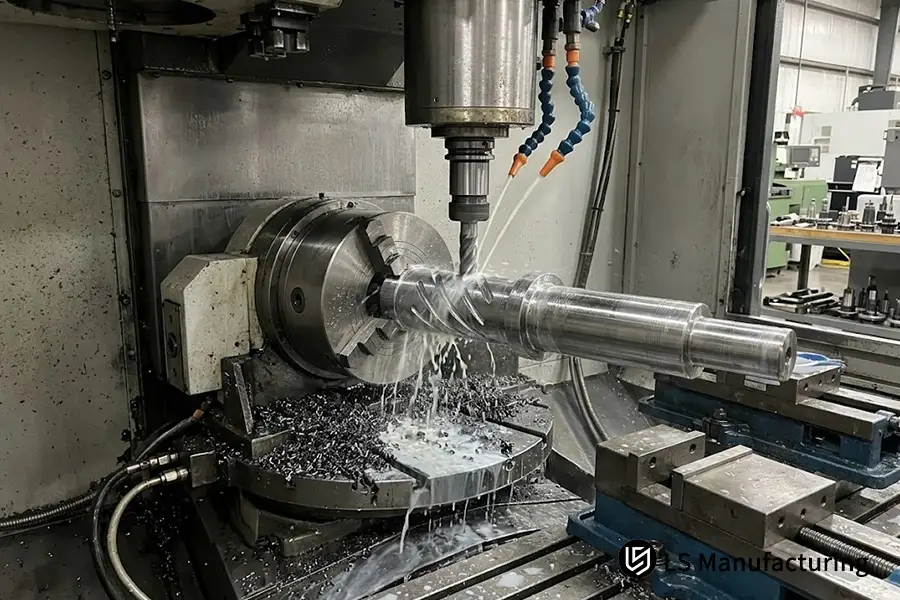
Figura 2: Mecanizado sincronizado de 4 ejes que utiliza un indexador rotatorio programable del eje A para fresar ranuras espirales continuas a lo largo de un eje de transmisión cilíndrico en LS Manufacturing.
¿Cuáles son las principales diferencias técnicas entre el mecanizado de 3+2 y el de 5 ejes?
Evaluar Mecanizado de 3+2 frente a mecanizado de 5 ejes Esto demuestra que el límite técnico reside en el acoplamiento del freno rotatorio durante la remoción de material. En el mecanizado posicional 3+2, dos ejes rotatorios inclinan la pieza de trabajo en un ángulo compuesto y se bloquean mecánicamente antes del corte lineal, mientras que el mecanizado continuo de 5 ejes mueve los cinco ejes simultáneamente bajo control RTCP.
- Naturaleza del proceso: Indexación posicional multieje frente a contorneado continuo
- Control dinámico: Bloqueo mecánico del freno rotativo frente a compensación RTCP en tiempo real
- Distinción principal: Cortes lineales de ángulo fijo frente a vectorización de herramientas simultánea de cinco ejes.
Arquitectura cinemática del mecanizado posicional 3+2
Conocido como mecanizado indexado de cinco ejes, el método 3+2 utiliza ejes rotatorios (como una mesa giratoria A/B o un cabezal articulado) exclusivamente para el posicionamiento angular. Una vez alcanzado el ángulo óptimo, frenos de pinza hidráulicos o neumáticos bloquean los ejes rotatorios con un alto par de retención, lo que permite que la herramienta de corte realice pasadas lineales rígidas de 3 ejes con herramientas más cortas.
Arquitectura cinemática del mecanizado continuo simultáneo de 5 ejes
Con el fresado continuo de 5 ejes explicado a nivel del controlador, el sistema sincroniza los tres ejes lineales (X, Y, Z) y los dos ejes rotatorios (B y C o A y C) durante todo el corte. El controlador CNC ejecuta cálculos de desplazamiento de coordenadas en tiempo real (RTCP) miles de veces por segundo, manteniendo un ángulo de contacto de la herramienta constante y una carga de viruta uniforme a través de contornos NURBS complejos (splines B racionales no uniformes, superficies matemáticas de forma libre y suaves).
¿Por qué el fresado continuo de 5 ejes ofrece un mejor rendimiento que las rutinas de configuración múltiple?
Comparación entre máquinas CNC de 3 ejes y de 5 ejes. Los estudios de flujo de trabajo demuestran que el fresado continuo de 5 ejes elimina los errores de referencia acumulativos causados por el desenganche, el volteo y el reajuste de las piezas en múltiples configuraciones. La inclinación tangencial del husillo a lo largo de superficies contorneadas también permite a los ingenieros utilizar fresas más cortas y rígidas que suprimen las vibraciones.
- Naturaleza del proceso: Contorneado sustractivo multiángulo continuo con una sola configuración
- Ventaja cinemática: Eliminación de la acumulación de datos de reajuste manual
- Beneficio estructural: La reducción del voladizo de la fresa permite trayectorias de herramienta más rígidas.
La comparación entre el fresado continuo de 5 ejes con una sola configuración y el reajuste secuencial muestra los siguientes problemas de ingeniería:
Ventajas relacionadas con la cinemática y la calidad del mecanizado de 5 ejes con una sola configuración
- Reducción significativa en el apilamiento acumulativo de datos: Cada realineación manual en una máquina de 3 ejes genera un error de alineación de entre ±0,025 mm y ±0,05 mm. El proceso continuo de configuración única garantiza que no haya referencias intermedias y que la ubicación geométrica real se capture con una precisión de ±0,008 mm.
- Optimización de la deflexión y la vida útil de la herramienta: La inclinación del cabezal de la herramienta permite realizar fresados profundos con herramientas más pequeñas, cuya relación longitud-diámetro no supera 3:1. Esto reduce las tensiones de flexión en las fresas rígidas y prolonga la vida útil de la herramienta.
- Mejor altura de las ondas y mejor acabado de la superficie: El mecanizado continuo punto a punto permite utilizar fresas de punta esférica para crear formas complejas sin escalones, lo que da como resultado un excelente acabado superficial de Ra 0,8 μm sin necesidad de pulido en banco.
Dificultades de operación y costos de ingeniería
- Mayor complejidad en la programación y el posprocesamiento: Para crear un movimiento continuo de 5 ejes, es necesario un software que evite colisiones en la trayectoria de la herramienta, con el fin de prevenir la peligrosa situación de que los cabezales del husillo choquen entre sí.
- Mayor sensibilidad a la deriva térmica dinámica: Debido al movimiento simultáneo en varios ejes, siempre se producen fricciones en los cojinetes giratorios que provocan una deriva térmica a menos que se compensen.
¿Cuáles son las limitaciones fundamentales del mecanizado multieje que se deben evitar?
Es fundamental reconocer las limitaciones del mecanizado multieje, ya que aún existen límites físicos en cuanto al recorrido de la máquina, las holguras de rotación y las zonas de colisión del portaherramientas. Los diseñadores noveles suelen asumir que los ejes adicionales permiten mecanizar cualquier geometría compleja; sin embargo, si la carcasa del husillo colisiona con la pieza de trabajo, resulta imposible realizar cavidades internas profundas y socavados cerrados.
- Naturaleza del proceso: Límites cinemáticos físicos y envolventes de colisión
- Limitaciones principales: Interferencia de la carcasa del husillo, juego rotacional y relaciones de alcance
- Proceso alternativo: Mecanizado por descarga eléctrica (EDM, electroerosión) para cavidades internas cerradas.
Para evitar colisiones costosas y piezas desechadas durante la creación de prototipos, los ingenieros de diseño deben tener en cuenta tres limitaciones físicas:
- Envolventes de colisión del husillo y el portaherramientas: A pesar de la capacidad de una mesa giratoria de 5 ejes para inclinarse en ángulos extremos, el gran tamaño de la carcasa del husillo de alta velocidad (generalmente de 120 mm a 200 mm) restringe el ángulo de aproximación en esquinas estructurales estrechas. Cualquier elemento que requiera una holgura de la herramienta superior a 6 veces el diámetro provocará vibraciones o daños en las superficies de las paredes adyacentes.
- Apilamiento de tolerancias geométricas en cadenas cinemáticas multiarticulares: Cada eje físico introduce holgura mecánica, tolerancia de rodamiento y deformación térmica. Una máquina de 5 ejes presenta cinco fuentes diferentes de error geométrico. El mecanizado sencillo de placas prismáticas con una máquina de 5 ejes añade innecesariamente holgura rotacional a la fresadora de guías de 3 ejes, que es rígida.
- Límites de la geometría del impulsor cerrado interno y del socavado: El proceso de mecanizado sustractivo CNC requiere contacto visual directo entre la trayectoria de la herramienta y la pieza de trabajo. Las geometrías internas cerradas, incluidas las piezas huecas cerradas, los canales curvos en forma de S y las esquinas interiores afiladas, no se pueden mecanizar con la fresadora rotativa; esta pieza se fabrica mediante tecnología EDM.
Para obtener una definición de tolerancias de medición geométrica, los ingenieros pueden consultar la normativa oficial. Norma ISO de tolerancias generales (ISO 2768), así como la dinámica de mecanizado de la Manual de Maquinaria, 31.ª edición, Secciones de Mecanizado.
Cómo funciona la cinemática multieje en la práctica: un ejemplo de ingeniería de LS Manufacturing
En un proceso de verificación de precisión de la estructura, LS Manufacturing recibió el encargo de mecanizar un soporte de montaje para sensores aeroespaciales con salientes de montaje de ángulo compuesto, canales radiales para cables y paredes exteriores aerodinámicas delgadas. El material de la pieza de trabajo para el mecanizado del soporte fue aluminio 6061-T6 de grado aeroespacial (dureza 95HB). El plano de ingeniería especificaba una tolerancia de posición de ±0,008 mm entre los orificios de intersección y un valor de acabado aerodinámico de Ra 0,8 µm.
Con el proceso de enrutamiento tradicional de 3 ejes, el mecanizado de este soporte requirió tres configuraciones de reajuste manual separadas utilizando mordazas blandas personalizadas. Esas alineaciones manuales introdujeron deriva de configuración del indicador de cuadrante y deformación de sujeción, lo que resultó en una tasa de desperdicio del 18 % debido a una desviación coaxial que excedió ±0,04 mm. Para resolver este desafío, Fabricación LS Los ingenieros de procesos adaptaron la pieza a una operación continua de 5 ejes con una sola configuración y gestión dinámica RTCP. Las fresas de carburo de bolas funcionaron a una velocidad de corte (Vc) de 210 m/min y un avance por diente de 0,08 mm/z, mientras que un ángulo de inclinación continuo del husillo de 15° redujo el voladizo de la herramienta de 65 mm a 25 mm (una relación rígida de longitud a diámetro de 2,5:1) para eliminar las vibraciones.
La verificación de tolerancia dimensional en nuestra máquina de medición por coordenadas (MMC) Zeiss mostró que todas las dimensiones de posición se encontraban dentro del rango de ±0,006 mm y la rugosidad superficial medida fue de Ra 0,8 μm. La combinación del proceso en una operación de 5 ejes redujo el tiempo total del ciclo en un 16 % y la tasa de piezas defectuosas del 18 % al 5 %. El ejemplo anterior demuestra que el beneficio más importante del mecanizado multieje no radica en aumentar la velocidad de avance, sino en eliminar la acumulación de datos mediante una cinemática unificada de configuración única. (Referencia: Registro de validación de ingeniería de planta de LS Manufacturing n.° AERO-2026-088, verificado en más de 800 muestras de producción).
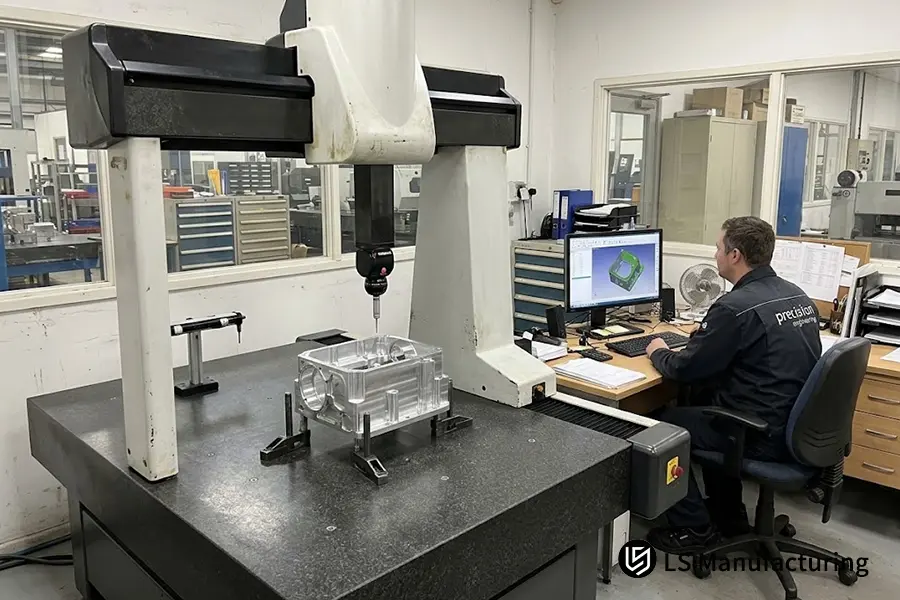
Figura 3: Verificación del control de calidad mediante una máquina de medición por coordenadas (MMC) de tipo puente para validar la precisión de los puntos de referencia geométricos de los orificios en carcasas mecanizadas complejas en LS Manufacturing.
Preguntas frecuentes
¿Es posible mecanizar socavados utilizando una máquina CNC estándar de 3 ejes sin herramientas especializadas?
No. Dado que un husillo CNC estándar de 3 ejes solo se aproxima verticalmente a lo largo del eje Z, las fresas rectas estándar no pueden alcanzar las zonas con voladizos. El mecanizado de socavados en una fresadora de 3 ejes requiere fresas especializadas para ranuras en T o tipo piruleta, o bien, la reposición manual de la pieza entre configuraciones.
¿Una máquina CNC de 5 ejes siempre corta metal más rápido que una máquina de 3 ejes?
No. Las fresadoras de 3 ejes de alta resistencia ofrecen una rigidez estructural superior y una mayor velocidad de remoción de material en placas prismáticas planas. El mecanizado continuo de 5 ejes reduce el tiempo total de producción únicamente en piezas complejas de múltiples caras, al eliminar la necesidad de múltiples configuraciones de sujeción manual.
¿Cuál es la principal diferencia entre el mecanizado posicional 3+2 y el mecanizado continuo de 5 ejes?
En el mecanizado posicional 3+2, los dos ejes rotatorios inclinan la pieza de trabajo hasta un ángulo fijo y se bloquean mecánicamente antes de que comience el corte estándar de 3 ejes. En el fresado continuo de 5 ejes, los tres ejes lineales y los dos ejes rotatorios se mueven simultáneamente durante el corte bajo control RTCP en tiempo real.
¿Cuándo deberían los ingenieros evitar especificar el fresado continuo de 5 ejes?
Debe evitarse el fresado continuo de 5 ejes cuando las características de la pieza se encuentran en un solo plano, carecen de ángulos compuestos o solo requieren tolerancias generales (≥ ±0,05 mm), ya que una máquina rígida de 3 ejes logra el mismo resultado con una programación más sencilla.
¿Cómo evitan las máquinas CNC de precisión la deriva del eje rotatorio durante ciclos largos de 5 ejes?
Los modernos centros de mecanizado de 5 ejes utilizan esferas de calibración integradas, mapeo volumétrico mediante interferometría láser y compensación térmica del husillo en bucle cerrado para contrarrestar la dilatación térmica de los cojinetes y mantener una precisión cinemática a nivel micrométrico.
Resumen
La elección entre operaciones de mecanizado CNC de 3, 4 y 5 ejes implica equilibrar los grados de libertad físicos de la pieza con su complejidad geométrica. Mientras que los sistemas de 3 y 4 ejes proporcionan un nivel de rigidez económico para componentes planos y cilíndricos, el mecanizado de 5 ejes permite mecanizar piezas aeroespaciales con contornos complejos con un punto de referencia constante. Los principios de ingeniería de LS Manufacturing se basan en una sólida mecánica de fabricación, una colocación precisa de los puntos de referencia GD&T y tecnología de medición avanzada.
Los ingenieros junior, los diseñadores mecánicos y los equipos de investigación universitarios que se enfrentan a restricciones de dimensionamiento geométrico, límites de holgura de herramientas o asignación de datos multieje pueden explorar tablas de tolerancia estandarizadas y directrices cinemáticas en la base de conocimientos de mecanizado CNC de LS Manufacturing. Para una comparación de selección más detallada en geometrías de piezas complejas, continúe leyendo nuestra guía de comparación en CNC de 3 ejes frente a CNC de 5 ejes: Elección de un proceso de mecanizado CNC para características geométricas complejas y nuestra referencia de ingeniería en Directrices de diseño DFM para mecanizado CNC.