Italiano



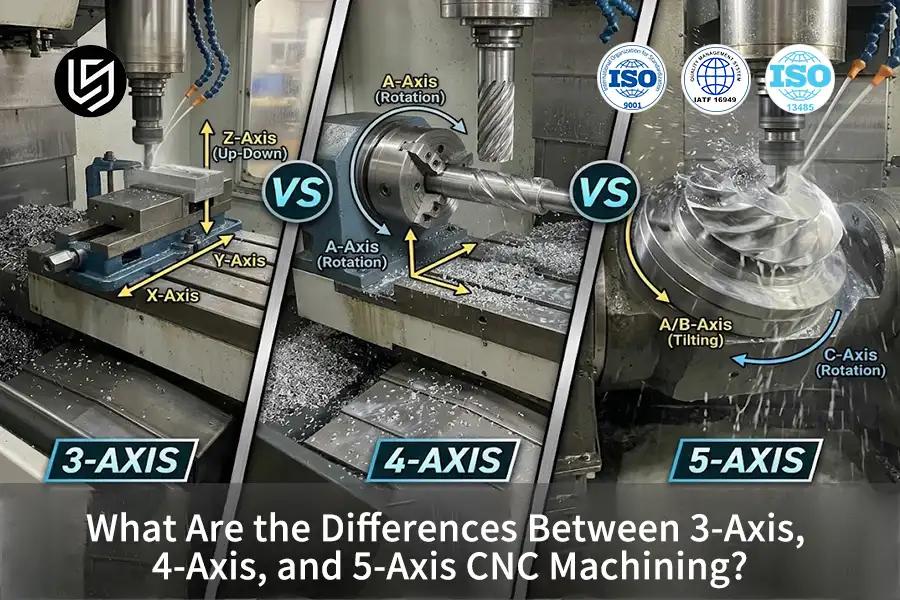
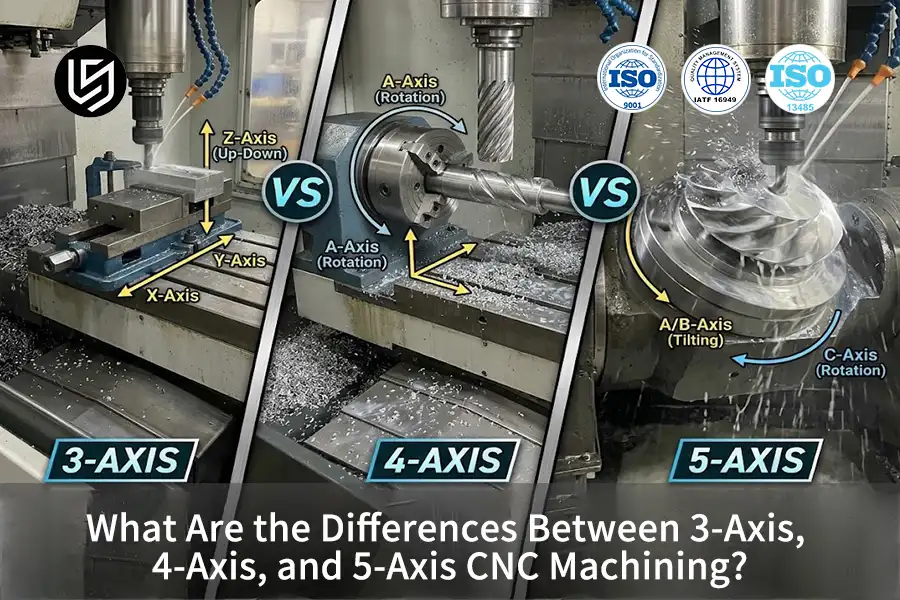
In breve: Macchine CNC (Controllo Numerico Computerizzato) a 3, 4 e 5 assi lavorazione I processi di lavorazione sottrattiva sono classificati in base ai loro gradi di libertà cinematici, che vanno da tre assi lineari ortogonali (X, Y, Z) a percorsi utensile rotanti sincronizzati in grado di raggiungere una precisione di posizionamento di ±0,005 mm. In termini semplici, la fresatura a 3 assi funziona come un trapano a colonna verticale che si muove su un piano di lavoro, la fresatura a 4 assi aggiunge una punta rotante come un girarrosto, e la fresatura a 5 assi si muove come un gimbal di una telecamera che si inclina liberamente attorno a un bersaglio.
Per gli ingegneri meccanici di livello base e gli acquirenti tecnici, comprendere l'esatta differenza CNC a 3, 4 e 5 assi I sistemi spesso creano confusione riguardo alle capacità delle macchine e alle procedure di configurazione. Il passaggio da percorsi utensile planari di base alla fresatura multidirezionale richiede una chiara conoscenza di come funzionano gli assi CNC e come i gradi di libertà rotazionali regolano l'ingaggio della fresa e la rigidità meccanica. Questa guida ingegneristica analizza la cinematica del movimento attraverso i principali tipi di assi delle macchine CNC per chiarire i confini geometrici prima di stabilire una strategia di produzione.
Principali spunti di ingegneria
- Controllo fresatura a 3 assi Caratteristiche planari: lavorazione CNC a 3 assi Opera esclusivamente lungo gli assi lineari ortogonali X, Y e Z, mantenendo tolleranze generali standard (secondo ISO 2768-1:1989 grado medio) per pezzi prismatici piani senza sottosquadri laterali.
- La lavorazione a 4 assi aggiunge l'indicizzazione rotazionale: I sistemi CNC a 4 assi integrano una tavola rotante aggiuntiva con asse A per tagliare scanalature elicoidali e elementi cilindrici radiali senza necessità di riposizionamento manuale del pezzo.
- Il sistema continuo a 5 assi gestisce i vettori dinamici dell'utensile: A differenza del bloccaggio posizionale 3+2, la fresatura simultanea a 5 assi utilizza il controllo RTCP (Rotation Tool Center Point) per scolpire contorni aerodinamici lisci con finiture superficiali di alta qualità.
- Il conteggio degli assi non sovrascrive mai la fisica dell'utensile di taglio: L'aggiunta di assi rotanti non può eliminare le collisioni fisiche con il portautensili o la deflessione dinamica della fresa in cavità profonde e strette.
Questa guida di ingegneria è stata scritta da Gloria WuSpecialista in prototipazione rapida e produzione rapida con oltre 15 anni di esperienza tecnica presso LS Manufacturing. Entra in contatto con Gloria Wu su LinkedIn. Per ulteriori risorse didattiche CAD/CAM. Tutte le definizioni cinematiche, le tolleranze di precisione e i limiti di lavorazione descritti di seguito sono tecnicamente validati in conformità con ISO 2768-1:1989 (tolleranze generali) e ISO 286-1:2010 (limiti di precisione e accoppiamenti).
Meccanismo di lavorazione cinematica passo passo
- Definizione delle coordinate CAM e pianificazione della traiettoria RTCP: Il software CAM (Computer-Aided Manufacturing) traduce il modello CAD 3D in percorsi utensile per la macchina. Mentre il CAM a 3 assi produce coordinate lineari X-Y-Z, un post-processore multiasse continuo calcola il RTCP (Rotation Tool Center Point, che agisce come un gimbal di una telecamera che mantiene l'obiettivo bloccato su un bersaglio mentre un drone si inclina), compensando dinamicamente la posizione della punta dell'utensile rispetto agli assi rotanti.
- Sistema di riferimento fisico e di coordinate di lavoro (WCS): Il materiale grezzo viene fissato al piano della macchina o a un piedistallo rotante rialzato. Il fissaggio rialzato garantisce una rotazione libera a 360°, consentendo alla testa del mandrino di inclinarsi ad angoli ampi senza urtare il piano.
- Rotazione sincrona del mandrino e rimozione dei trucioli tramite taglio: Il mandrino ad alta velocità aziona la fresa in metallo duro lungo vettori programmati, inducendo una deformazione plastica localizzata per rimuovere i trucioli di metallo in modo netto, con una dinamica di carico del truciolo controllata.
- Lavaggio del refrigerante termico e analisi in corso di processo: Un fluido refrigerante ad alta pressione evacua i trucioli incandescenti dalla zona di taglio per prevenire la formazione di bordi ricoperti (Built-Up Edge, ovvero la saldatura del metallo ammorbidito sul tagliente, come formaggio fuso che si attacca a un coltello), preservando l'integrità della superficie. Successivamente, delle sonde di contatto installate sulla macchina verificano i riferimenti geometrici prima di sbloccare il pezzo finito.
| Configurazione degli assi della macchina | Gradi di libertà cinematici | Tolleranza tipica e Ra | Applicazioni ingegneristiche di adattamento ottimale |
| Fresatura CNC a 3 assi | 3 assi lineari ortogonali (X, Y, Z); il mandrino rimane verticale mentre il tavolo trasla in coordinate cartesiane. |
Tolleranza: da ±0,02 mm a ±0,05 mm Rugosità: Ra da 1,6 μm a 3,2 μm |
Staffe prismatiche, dissipatori di calore planari, contenitori piatti, piastre per utensili a lato singolo, piastre di punzonatura di base. |
| Fresatura CNC a 4 assi | 3 assi lineari (X, Y, Z) + 1 asse rotante (asse A che ruota attorno all'asse X o asse B che ruota attorno all'asse Y). |
Tolleranza: da ±0,01 mm a ±0,03 mm Rugosità: Ra da 1,6 μm a 3,2 μm |
Alberi di trasmissione cilindrici, rulli scanalati elicoidali per fluidi, fori radiali per le porte dell'olio, alloggiamenti periferici di indicizzazione. |
| 3+2 Posizionale 5 assi | 3 assi lineari + 2 assi rotanti (B/C o A/C) che si inclinano/ruotano e si bloccano meccanicamente prima del taglio lineare. |
Tolleranza: da ±0,01 mm a ±0,02 mm Rugosità: Ra da 1,6 μm a 3,2 μm |
Alloggiamenti automobilistici profondi, coperchi della trasmissione multiangolari, alloggiamenti per sensori inclinati, scatole per l'elettronica con sottosquadro. |
| 5 assi continui | Movimento simultaneo di 5 assi (X, Y, Z, B, C) con orientamento vettoriale continuo (RTCP). |
Tolleranza: da ±0,005 mm a ±0,01 mm Rugosità: Ra da 0,8 μm a 1,6 μm |
Dischi aerospaziali, giranti di turbine complesse, carenature aerodinamiche, collettori di fluidi, impianti femorali ortopedici. |
L'espansione dei gradi di libertà controlla fondamentalmente l'accumulo cumulativo dei riferimenti, piuttosto che le velocità di taglio pure. Consolidando più configurazioni in un unico dispositivo di fissaggio, la lavorazione multiasse riduce la deriva di tolleranza da una linea di base non ottimizzata di ±0,1 mm a ±0,005 mm tra i riferimenti intersecanti.
Come vengono coordinate le assi cartesiane di base nella lavorazione CNC a 3 assi?
Fresatura CNC a 3 assi Si tratta di una tipologia essenziale di tecnologia di produzione sottrattiva che prevede tre assi ortogonali di movimento lineare: spostamento longitudinale del piano sull'asse X, spostamento trasversale del piano sull'asse Y e immersione verticale del mandrino sull'asse Z.
- Natura del processo: Fresatura sottrattiva lineare ortogonale a tre assi
- Movimento coordinato: Immersione longitudinale (X), trasversale (Y) e verticale (Z)
- Vincolo primario: Accesso agli utensili verticali solo in linea di vista
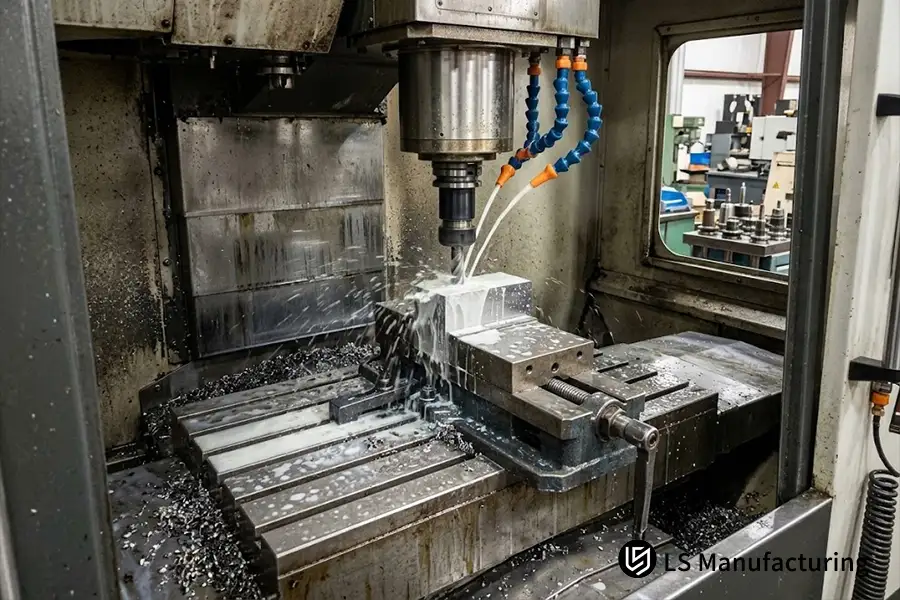
Figura 1: Un centro di lavoro verticale rigido a 3 assi esegue una lavorazione planare dall'alto verso il basso su un pezzo metallico fissato in una morsa di precisione presso LS Manufacturing.
I parametri di movimento meccanico del processo di fresatura a 3 assi sono definiti come segue:
|
Vettore cinematico |
Meccanismo di traslazione meccanica |
Vincolo del percorso utensile e barriera geometrica |
|
Asse X (longitudinale) |
Una vite a ricircolo di sfere di precisione aziona il piano di lavoro da sinistra a destra lungo guide lineari. |
Limitato a scanalature planari con linea di vista dall'alto verso il basso e fresatura frontale. |
|
Asse Y (trasversale) |
Il carrello servoassistito trasla il piano di lavoro avanti e indietro sul basamento della macchina. |
Non è possibile realizzare angoli di sformo negativi o scanalature per anelli di ritegno con ingresso laterale. |
|
Asse Z (immersione verticale) |
La testa del mandrino si sposta verticalmente lungo la colonna per controllare la profondità di taglio della tasca. |
La fresatura a cavità profonda provoca la flessione dell'utensile quando la sua portata supera 4 volte il diametro, e gli utensili standard non sono in grado di lavorare acciai temprati con durezza superiore a 60 HRC. |
In che modo l'aggiunta di un quarto asse rotante aumenta la capacità di lavorazione?
Per capire come funziona un sistema CNC a 4 assi, si consideri un asse di rotazione programmabile aggiunto ai tradizionali assi X, Y e Z del piano di lavoro, che solitamente corrisponde alla rotazione attorno all'asse X (asse A). Ruotando il pezzo durante la lavorazione, il mandrino lavora superfici laterali angolari e diametri esterni senza dover rimuovere il pezzo dal portautensili.
- Natura del processo: Fresatura sottrattiva a quattro gradi di libertà con assistenza rotativa
- Movimento coordinato: Traslazione lineare X-Y-Z sincronizzata con la rotazione dell'asse A.
- Capacità principale: Indicizzazione cilindrica continua e taglio di scanalature elicoidali
L'integrazione del quarto asse rotante amplia la dinamica di avvicinamento dell'utensile a quattro capacità operative:
- Fresatura elicoidale reale su superfici cilindriche: La rotazione sincronizzata del pezzo e gli avanzamenti lineari lungo gli assi Z-X consentono alle frese di creare scanalature elicoidali continue, filettature e scanalature per scambiatori di calore senza giunture.
- Indicizzazione posizionale multilaterale (fissaggio di lapidi): I componenti montati su supporti a forma di lapide possono essere indicizzati con incrementi angolari precisi, in modo che tutte le superfici periferiche vengano lavorate in un'unica fase, riducendo al minimo gli errori cumulativi di sovrapposizione dei riferimenti.
- Foratura radiale trasversale su alberi di precisione: Ruotando il pezzo in lavorazione in posizioni radiali angolari precise, le punte da trapano possono realizzare fori di lubrificazione trasversali con una precisione di ±0,015 mm rispetto alla posizione reale (secondo ASME Y14.5-2018) rispetto ai centri concentrici.
- Eliminazione della variazione di serraggio manuale: L'indicizzazione automatizzata del quarto asse elimina gli errori di ribaltamento manuale dei pezzi, mantenendo una concentricità assiale costante su molteplici elementi radiali.
L'introduzione di un quarto asse fornisce un ponte ingegneristico essenziale tra la lavorazione di lamiere piane e la scultura rotativa completa.
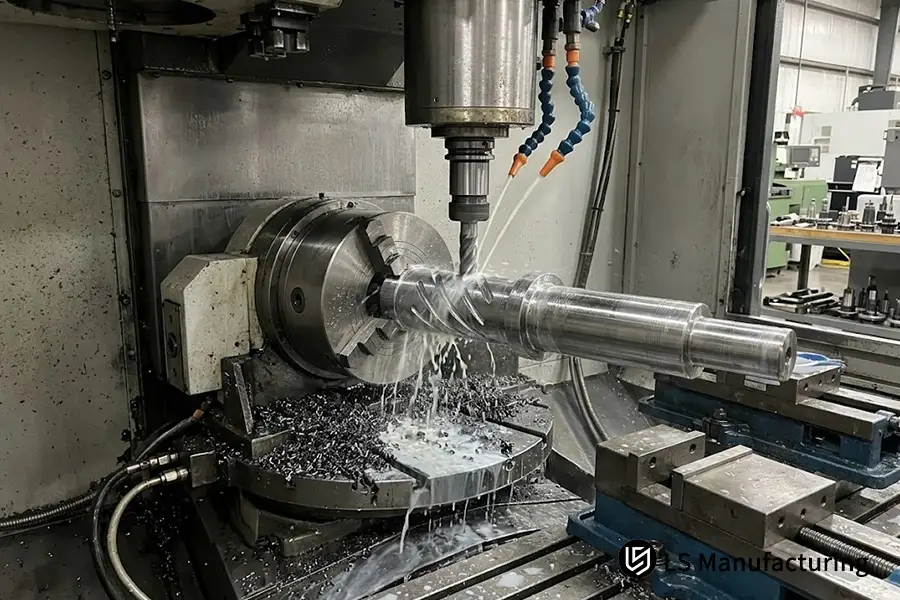
Figura 2: Lavorazione sincronizzata a 4 assi mediante un indicizzatore rotativo programmabile dell'asse A per la fresatura di scanalature a spirale continue lungo un albero di trasmissione cilindrico presso LS Manufacturing.
Quali sono le principali differenze tecniche tra la lavorazione a 3+2 assi e quella a 5 assi?
Valutazione Lavorazione a 3+2 assi contro lavorazione a 5 assi Ciò dimostra che il limite tecnico risiede nell'innesto del freno rotativo durante la rimozione del materiale. Nella lavorazione posizionale 3+2, due assi rotanti inclinano il pezzo in un angolo composto e si bloccano meccanicamente prima del taglio lineare, mentre la lavorazione continua a 5 assi muove tutti e cinque gli assi simultaneamente sotto controllo RTCP.
- Natura del processo: Indicizzazione posizionale multiasse vs. contornatura continua
- Controllo dinamico: Bloccaggio meccanico del freno rotativo vs. compensazione RTCP in tempo reale
- Distinzione principale: Tagli lineari ad angolo fisso vs. vettorizzazione utensile simultanea a cinque assi
Architettura cinematica della lavorazione posizionale 3+2
Denominata lavorazione a cinque assi indicizzata, la tecnica 3+2 utilizza assi rotanti (come una tavola a perno A/B o una testa articolata) esclusivamente per il posizionamento angolare. Una volta raggiunto l'angolo ottimale, i freni a pinza idraulici o pneumatici bloccano gli assi rotanti con un'elevata coppia di tenuta, consentendo all'utensile di eseguire passaggi lineari rigidi a 3 assi con utensili più corti.
Architettura cinematica della lavorazione continua simultanea a 5 assi
Con la fresatura continua a 5 assi, descritta a livello di controllore, il sistema sincronizza tutti e tre gli assi lineari (X, Y, Z) e due assi rotanti (B e C o A e C) durante l'intero processo di taglio. Il controllore CNC esegue calcoli di offset delle coordinate in tempo reale (RTCP) migliaia di volte al secondo, mantenendo un angolo di contatto costante dell'utensile e un carico uniforme del truciolo su contorni complessi NURBS (Non-Uniform Rational B-Splines, superfici matematiche lisce a forma libera).
Perché la fresatura continua a 5 assi offre prestazioni superiori rispetto alle procedure a impostazioni multiple?
Confronto tra macchine CNC a 3 assi e a 5 assi I flussi di lavoro dimostrano che la fresatura continua a 5 assi elimina gli errori di riferimento cumulativi causati dallo smontaggio, dal ribaltamento e dal riposizionamento dei pezzi in più configurazioni. L'inclinazione tangenziale del mandrino lungo le superfici sagomate consente inoltre agli ingegneri di utilizzare frese più corte e rigide che riducono le vibrazioni.
- Natura del processo: Contornatura sottrattiva continua multi-angolo a singola impostazione
- Vantaggio cinematico: Eliminazione dell'accumulo di dati di riposizionamento manuale
- Beneficio strutturale: Sporgenza della fresa ridotta che consente percorsi utensile più rigidi
Il confronto tra la fresatura continua a 5 assi con un'unica impostazione e la riposizionamento sequenziale evidenzia le seguenti problematiche ingegneristiche:
Vantaggi relativi alla cinematica e alla qualità della lavorazione a 5 assi con impostazione singola
- Riduzione significativa dell'accumulo cumulativo dei dati: Ogni riallineamento manuale su una macchina a 3 assi comporta l'aggiunta di un errore di allineamento compreso tra ±0,025 mm e ±0,05 mm. Il processo continuo di impostazione singola garantisce l'assenza di riferimenti intermedi e assicura che la posizione geometrica reale venga acquisita con una precisione di ±0,008 mm.
- Deflessione e durata dell'utensile ottimizzate: L'inclinazione della testa portautensili consente la fresatura profonda utilizzando utensili più piccoli con un rapporto lunghezza/diametro non superiore a 3:1. Ciò riduce le sollecitazioni di flessione sulle frese rigide e prolunga la durata dell'utensile.
- Migliore altezza delle smerlature e finitura della superficie: La lavorazione continua punto a punto consente di utilizzare frese a punta sferica per creare forme complesse senza gradini, ottenendo un'eccellente finitura superficiale di Ra 0,8 μm senza necessità di lucidatura al banco.
Difficoltà operative e costi di ingegneria
- Aumento della complessità della programmazione e della post-elaborazione: La creazione di un movimento continuo a 5 assi richiede un software di prevenzione delle collisioni tra gli utensili per evitare la pericolosa situazione in cui le teste del mandrino si scontrano tra loro.
- Maggiore sensibilità alla deriva termica dinamica: A causa del movimento simultaneo su più assi, nei cuscinetti rotanti si generano sempre degli attriti che causano una deriva termica, a meno che non vengano compensati.
Quali sono i principali limiti della lavorazione multiasse da evitare?
È fondamentale riconoscere i limiti della lavorazione multiasse, poiché permangono dei vincoli fisici all'interno dei volumi di corsa della macchina, degli spazi di rotazione e delle zone di collisione del portautensili. I progettisti meno esperti spesso presumono che gli assi aggiuntivi possano tagliare qualsiasi geometria complessa, ma cavità interne profonde e sottosquadri chiusi rimangono impossibili se l'alloggiamento del mandrino entra in collisione con il pezzo.
- Natura del processo: Limiti cinematici fisici e inviluppi di collisione
- Limitazioni principali: Interferenza dell'alloggiamento del mandrino, gioco rotativo e rapporti di portata
- Procedura alternativa: Lavorazione per elettroerosione (EDM, elettroerosione a scintilla) per cavità interne chiuse
Per evitare costose collisioni e scarti di componenti durante la fase di prototipazione, i progettisti devono tenere in considerazione tre limitazioni fisiche:
- Inviluppi di collisione tra mandrino e portautensili: Nonostante la capacità di una tavola a 5 assi con perno di inclinarsi ad angoli estremi, le grandi dimensioni dell'alloggiamento del mandrino ad alta velocità (generalmente da 120 mm a 200 mm) limitano l'approccio angolare in spazi ristretti. Qualsiasi elemento che richieda uno spazio libero per l'utensile superiore a 6 volte il diametro causerà vibrazioni o graffi sulle superfici delle pareti adiacenti.
- Accumulo di tolleranze geometriche nelle catene cinematiche multiarticolate: Ogni asse fisico introduce gioco meccanico, tolleranza dei cuscinetti e deformazione termica. Una macchina a 5 assi presenta cinque diverse fonti di errore geometrico. La semplice lavorazione di piastre prismatiche con una macchina a 5 assi introduce inutilmente gioco rotazionale rispetto alla fresatrice rigida a 3 assi con guide a sezione scatolare.
- Limiti della geometria interna della girante chiusa e del sottosquadro: Il processo di lavorazione sottrattiva CNC richiede un contatto visivo diretto tra il percorso utensile e il pezzo in lavorazione. Le geometrie interne chiuse, inclusi i componenti cavi, i canali curvi a forma di S e gli angoli interni acuti, non possono essere lavorate con la fresatrice rotativa; questo componente viene realizzato mediante elettroerosione (EDM).
Per una definizione delle tolleranze di misura geometrica, gli ingegneri possono fare riferimento al documento ufficiale Norma ISO sulle tolleranze generali (ISO 2768), nonché la dinamica di lavorazione del Manuale di meccanica, 31ª edizione, Sezioni di lavorazione meccanica.
Come funziona la cinematica multiassiale nella pratica: un esempio ingegneristico da LS Manufacturing
Nell'ambito di un processo di verifica di precisione della struttura, a LS Manufacturing è stato affidato il compito di lavorare una staffa di montaggio per sensori aerospaziali, caratterizzata da perni di fissaggio ad angolo composto, canali radiali incrociati per i cavi e sottili pareti esterne aerodinamiche. Il materiale del pezzo da lavorare era alluminio 6061-T6 di grado aerospaziale (durezza 95HB). Il disegno tecnico specificava una tolleranza di posizione di ±0,008 mm tra i fori intersecanti e un valore di finitura aerodinamica Ra di 0,8 µm.
Con il tradizionale processo di fresatura a 3 assi, la lavorazione di questa staffa ha richiesto tre diverse impostazioni di riposizionamento manuale utilizzando ganasce morbide personalizzate. Questi allineamenti manuali hanno introdotto una deriva di impostazione del comparatore e una deformazione di serraggio, con conseguente tasso di scarto del 18% dovuto a un'eccentricità coassiale superiore a ±0,04 mm. Per risolvere questa sfida, LS Manufacturing Gli ingegneri di processo hanno trasferito la lavorazione del pezzo a un'operazione continua a 5 assi con configurazione singola e gestione dinamica RTCP. Le frese a sfera in metallo duro hanno operato a una velocità di taglio (Vc) di 210 m/min e un avanzamento per dente di 0,08 mm/z, mentre un angolo di inclinazione del mandrino continuo di 15° ha ridotto la sporgenza della fresa da 65 mm a 25 mm (un rapporto lunghezza/diametro rigido di 2,5:1) per eliminare le vibrazioni.
Il controllo delle tolleranze dimensionali effettuato con la nostra macchina di misura a coordinate (CMM) Zeiss ha mostrato che tutte le dimensioni di posizione rientravano nell'intervallo di ±0,006 mm e la rugosità superficiale misurata era Ra di 0,8 μm. L'integrazione del processo in un'unica operazione a 5 assi ha ridotto il tempo di ciclo totale del 16% e il tasso di pezzi difettosi dal 18% al 5%. L'esempio sopra riportato dimostra che il vantaggio più importante della lavorazione multiasse non risiede nell'aumento della velocità di avanzamento, bensì nell'eliminazione dell'accumulo di riferimenti grazie a una cinematica unificata a singola impostazione. (Riferimento: Registro di convalida ingegneristica di LS Manufacturing Shop Floor n. AERO-2026-088, verificato su oltre 800 campioni di produzione).
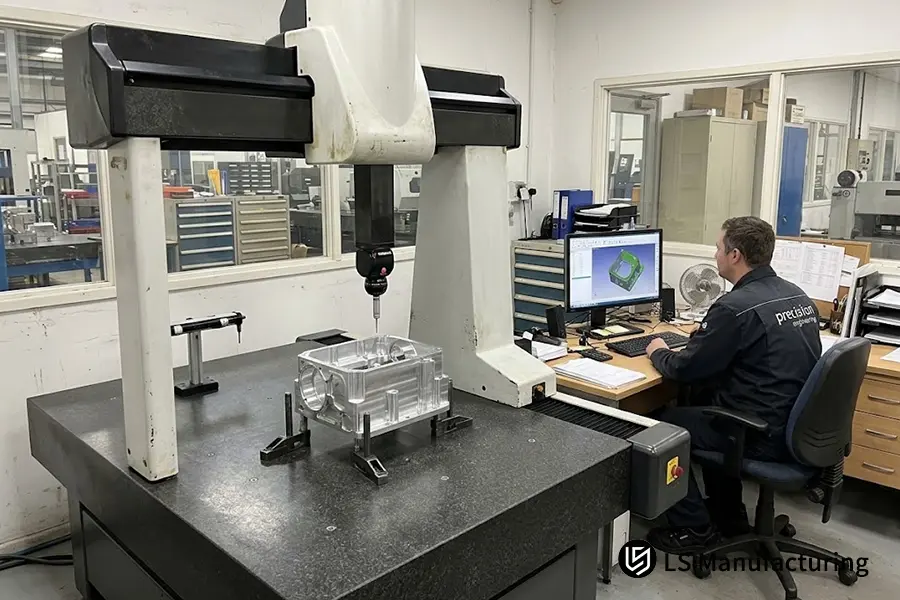
Figura 3: Verifica dell'assicurazione della qualità mediante una macchina di misura a coordinate (CMM) a ponte per convalidare i riferimenti geometrici precisi dei fori su alloggiamenti complessi lavorati presso LS Manufacturing.
FAQ
È possibile fresare sottosquadri utilizzando una macchina CNC a 3 assi standard senza utensili speciali?
No. Poiché un mandrino CNC a 3 assi standard si avvicina solo verticalmente lungo l'asse Z, le frese a candela standard non possono raggiungere le parti sotto le sporgenze. La lavorazione di sottosquadri su una fresatrice a 3 assi richiede frese a T o a lecca-lecca specializzate, oppure il riposizionamento manuale del pezzo tra una lavorazione e l'altra.
Una macchina CNC a 5 assi taglia sempre il metallo più velocemente di una macchina a 3 assi?
No. Le fresatrici a 3 assi per impieghi gravosi offrono una rigidità strutturale superiore e velocità di asportazione del materiale più elevate su piastre prismatiche piane. La lavorazione continua a 5 assi riduce i tempi di consegna totali solo su pezzi complessi a più lati, eliminando la necessità di molteplici impostazioni di bloccaggio manuale.
Qual è la differenza principale tra la lavorazione a 3+2 posizioni e la lavorazione continua a 5 assi?
Nella lavorazione posizionale 3+2, i due assi rotanti inclinano il pezzo in un angolo fisso e si bloccano meccanicamente prima dell'inizio della lavorazione standard a 3 assi. Nella fresatura continua a 5 assi, tutti e tre gli assi lineari e i due assi rotanti si muovono simultaneamente durante la lavorazione sotto controllo RTCP in tempo reale.
Quando gli ingegneri dovrebbero evitare di specificare la fresatura continua a 5 assi?
La fresatura continua a 5 assi dovrebbe essere evitata quando le caratteristiche del pezzo giacciono su un unico piano, non presentano angoli composti o richiedono solo tolleranze generiche (≥ ±0,05 mm), poiché una macchina rigida a 3 assi ottiene lo stesso risultato con una programmazione più semplice.
In che modo le macchine CNC di precisione impediscono la deriva dell'asse rotante durante lunghe lavorazioni a 5 assi?
I moderni centri di lavoro a 5 assi utilizzano sfere di calibrazione integrate, mappatura volumetrica con interferometro laser e compensazione termica del mandrino a circuito chiuso per compensare la dilatazione termica dei cuscinetti e mantenere una precisione cinematica a livello micrometrico.
Riepilogo
La scelta tra lavorazioni CNC a 3, 4 o 5 assi implica un bilanciamento tra i gradi di libertà fisici del pezzo e la sua complessità geometrica. Mentre i sistemi a 3 e 4 assi offrono un livello di rigidità economico per componenti planari e cilindrici, la vera lavorazione a 5 assi consente di lavorare componenti aerospaziali complessi e sagomati con un riferimento costante. I principi ingegneristici di LS Manufacturing sono guidati da una solida meccanica di produzione, dal posizionamento preciso dei riferimenti GD&T e da tecnologie di misurazione all'avanguardia.
Ingegneri junior, progettisti meccanici e team di ricerca universitari che devono gestire vincoli di dimensionamento geometrico, limiti di spazio libero per gli utensili o allocazione di riferimenti multiasse possono esplorare tabelle di tolleranza standardizzate e linee guida cinematiche nella Knowledge Base di lavorazione CNC di LS Manufacturing. Per un confronto più approfondito sulla selezione di geometrie di parti complesse, continua a leggere la nostra guida comparativa su CNC a 3 assi vs. CNC a 5 assi: la scelta del processo di lavorazione CNC per elementi geometrici complessi e il nostro riferimento ingegneristico su Linee guida di progettazione DFM per la lavorazione CNC.