中文 (简体)



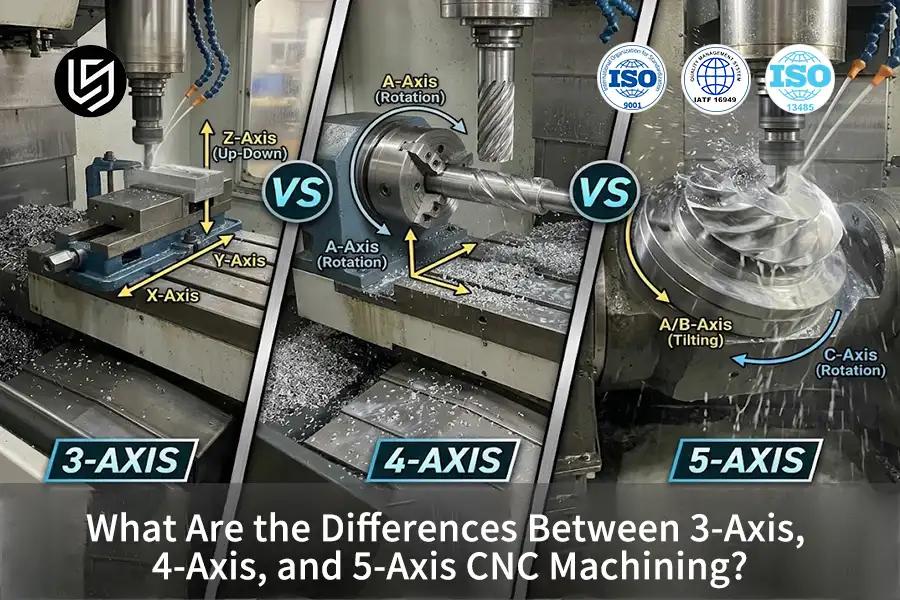
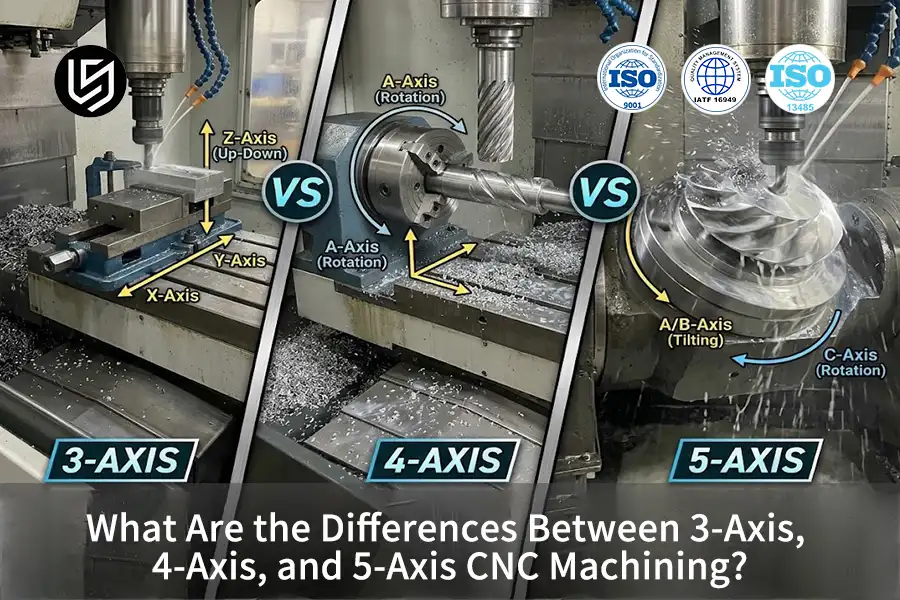
TL;DR: 三轴、四轴和五轴数控机床(计算机数控) 加工 减材制造工艺根据其运动自由度进行分类,从三个正交线性轴(X、Y、Z)到能够实现±0.005毫米定位精度的同步旋转刀具路径不等。简单来说,三轴铣削的工作原理类似于在平面工作台上移动的立式钻床,四轴铣削在此基础上增加了一个类似烤肉架的旋转支腿,而五轴铣削则类似于围绕目标自由倾斜的相机云台。
对于初级机械工程师和技术采购人员来说,了解二者之间的确切区别至关重要。 3轴、4轴和5轴数控机床 系统常常会造成对机器性能和设置程序的困惑。从基本的平面刀具路径过渡到多方向铣削需要对以下内容有清晰的了解: 数控轴的工作原理 以及旋转自由度如何控制刀具啮合和机械刚度。本工程指南详细分析了主要运动学特征。 数控机床轴类型 在制定制造策略之前,先明确几何边界。
关键工程要点
- 三轴铣削控制平面特性:三轴数控加工 仅沿正交的 X、Y 和 Z 线性轴进行加工,保持标准通用公差(根据 ISO 2768-1:1989 中等等级),适用于没有侧面入口倒角的平面棱柱形零件。
- 四轴加工增加旋转分度功能: 4 轴数控系统集成了一个额外的 A 轴旋转工作台,用于切割螺旋槽和径向圆柱特征,而无需手动重新固定工件。
- 连续五轴控制动态工具矢量: 与 3+2 位置锁定不同,同步 5 轴铣削采用 RTCP(旋转刀具中心点)控制,以雕刻出具有精细表面光洁度的平滑空气动力学轮廓。
- 轴数永远不会覆盖刀具物理特性: 额外的旋转轴无法消除深而窄的型腔中刀具与刀柄的物理碰撞包络或动态刀具偏转。
本工程指南由……撰写 吴嘉莉,LS Manufacturing公司拥有15年以上技术经验的快速原型制作和快速制造专家。 在领英上与 Gloria Wu 联系。 更多CAD/CAM教育资源,请参阅下文。以下概述的所有运动学定义、精度公差和加工边界均已根据ISO 2768-1:1989(通用公差)和ISO 286-1:2010(精度极限和配合)进行技术验证。
逐步运动加工机构
- CAM坐标定义及RTCP轨迹规划: CAM(计算机辅助制造)软件将3D CAD模型转换为机床刀具路径。虽然三轴CAM输出的是线性X-Y-Z坐标,但连续多轴后处理器会计算RTCP(旋转刀具中心点,类似于相机云台在无人机倾斜时保持镜头锁定目标),从而动态补偿刀尖相对于旋转轴的位置。
- 物理基准夹紧和工作坐标系(WCS): 原材料被固定在机床工作台上或高架旋转轴颈底座上。高架夹具可提供360°无阻碍的旋转空间,使主轴头能够以较大角度倾斜而不会与工作台发生碰撞。
- 主轴同步旋转及剪切排屑: 高速主轴驱动硬质合金立铣刀沿预设矢量运动,产生局部塑性剪切变形,在可控的切屑载荷动态下干净利落地剥离金属切屑。
- 热冷却剂冲洗和过程探测: 高压冷却液将切削区的高温切屑排出,防止积屑瘤(软化的金属像融化的奶酪粘在刀刃上一样熔化并粘附在切削刃上),从而保持表面完整性。在卸下成品零件之前,机载接触式探针会验证几何基准。
| 机器轴配置 | 运动学自由度 | 典型公差和Ra | 最佳匹配工程应用 |
| 三轴数控铣削 | 3 个正交线性轴(X、Y、Z);主轴保持垂直,而工作台在笛卡尔坐标系中平移。 |
公差:±0.02 毫米至±0.05 毫米 粗糙度:Ra 1.6 μm 至 3.2 μm |
棱柱形支架、平面散热器、扁平外壳、单面模具板、基本冲压板。 |
| 四轴数控铣床 | 3 个线性轴(X、Y、Z)+ 1 个旋转轴(A 轴绕 X 轴旋转或 B 轴绕 Y 轴旋转)。 |
公差:±0.01 毫米至±0.03 毫米 粗糙度:Ra 1.6 μm 至 3.2 μm |
圆柱形驱动轴、螺旋流体槽滚子、径向油口钻孔、分度周边壳体。 |
| 3+2 位置 5 轴 | 3 个线性轴 + 2 个旋转轴(B/C 或 A/C),在进行线性切割之前,可进行倾斜/旋转和机械锁定。 |
公差:±0.01 毫米至±0.02 毫米 粗糙度:Ra 1.6 μm 至 3.2 μm |
深型汽车外壳、多角度变速箱盖、倾斜式传感器座、底切式电子盒。 |
| 连续五轴 | 同步 5 轴(X、Y、Z、B、C)同时运动,具有连续矢量方向(RTCP)。 |
公差:±0.005 毫米至±0.01 毫米 粗糙度:Ra 0.8 μm 至 1.6 μm |
航空航天整体叶盘、复杂涡轮叶轮、空气动力学整流罩、流体歧管、骨科股骨植入物。 |
增加自由度从根本上控制的是累积基准堆叠,而非原始切削速度。通过将多个装夹点整合到单个夹具中,多轴加工可将相交基准上的公差漂移从未经优化的±0.1mm降低到±0.005mm。
三轴数控加工中基本笛卡尔坐标轴是如何协调的?
三轴数控铣削 是一种重要的减材制造技术,涉及三个正交的线性运动轴:X 轴纵向工作台移动、Y 轴横向工作台移动和 Z 轴垂直主轴下切。
- 过程性质: 三轴正交线性减材铣削
- 坐标运动: 纵向(X)、横向(Y)和垂直倾角(Z)
- 主要限制因素: 仅限视线范围内的垂直工具操作
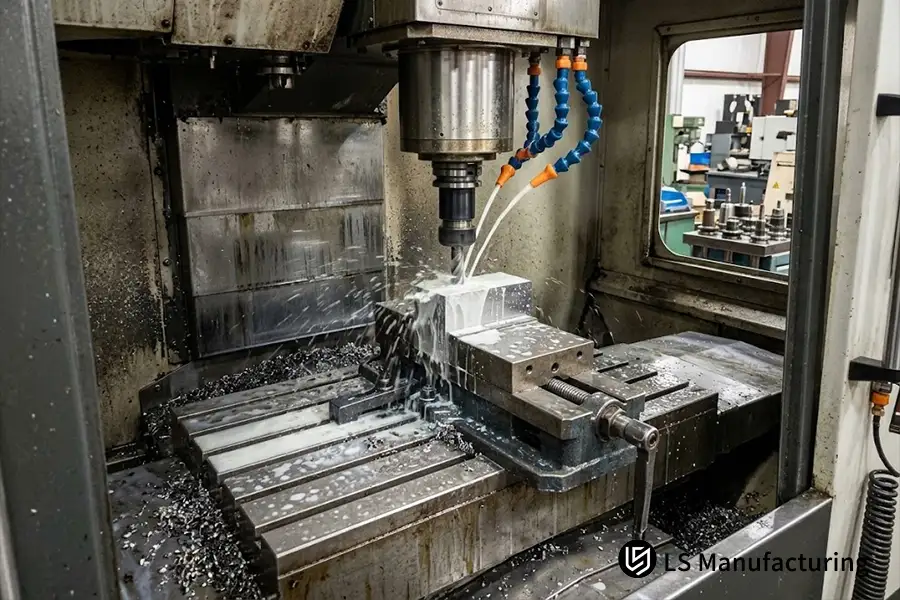
图 1:LS Manufacturing 的一台刚性 3 轴立式加工中心正在对固定在精密机床虎钳中的金属工件进行自上而下的平面切削。
三轴铣削加工的机械运动参数定义如下:
|
运动学矢量 |
机械平移机构 |
刀具路径约束和几何障碍 |
|
X轴(纵向) |
精密滚珠丝杠驱动工件工作台沿直线导轨左右移动。 |
仅限于自上而下的视线平面槽加工和端面铣削。 |
|
Y轴(横向) |
伺服驱动的滑架将工作台前后移动到机床工作台上。 |
不能加工负拔模角度或侧入式挡圈槽。 |
|
Z轴(垂直下沉) |
主轴头沿立柱垂直向下移动,以控制型腔切削深度。 |
深腔铣削时,当刀具伸长距离超过刀具直径的 4 倍时,刀具会发生偏转,而标准刀具无法加工硬度超过 60 HRC 的硬化钢。 |
增加第四个旋转轴如何扩大加工能力?
要了解四轴数控机床的工作原理,可以考虑在加工台上传统的 X、Y 和 Z 轴上增加一个可编程旋转轴,该旋转轴通常对应于绕 X 轴(A 轴)的旋转。通过在切削过程中旋转工件,主轴可以在不将零件从夹具中释放的情况下加工出棱角分明的侧面和外径。
- 过程性质: 旋转辅助四自由度减材铣削
- 坐标运动: X-Y-Z轴线性平移与A轴旋转同步
- 主要能力: 连续圆柱分度和螺旋槽切削
旋转第四轴的集成扩展了工具进给动态,使其能够胜任以下四个操作:
- 圆柱面上的真螺旋铣削: 工件沿 Z-X 轴同步旋转和线性进给,使立铣刀能够无缝地加工出连续的螺旋槽、螺纹和热交换器槽。
- 多面定位索引(墓碑式夹具): 安装在基座上的零件可以按精确的角度增量进行定位,以便在一次装夹中加工所有周边面,从而最大限度地减少累积基准堆叠误差。
- 精密轴上的径向交叉孔钻孔: 将工件旋转到精确的角度径向位置,可以使钻头加工出与同心中心距离在 ±0.015 毫米真实位置范围内的交叉孔润滑口(符合 ASME Y14.5-2018 标准)。
- 消除手动夹紧误差: 自动第四轴分度消除了手动零件翻转错误,在多个径向特征上保持一致的轴向跳动。
第四轴的引入为平板加工和全旋转雕刻之间搭建了重要的工程桥梁。
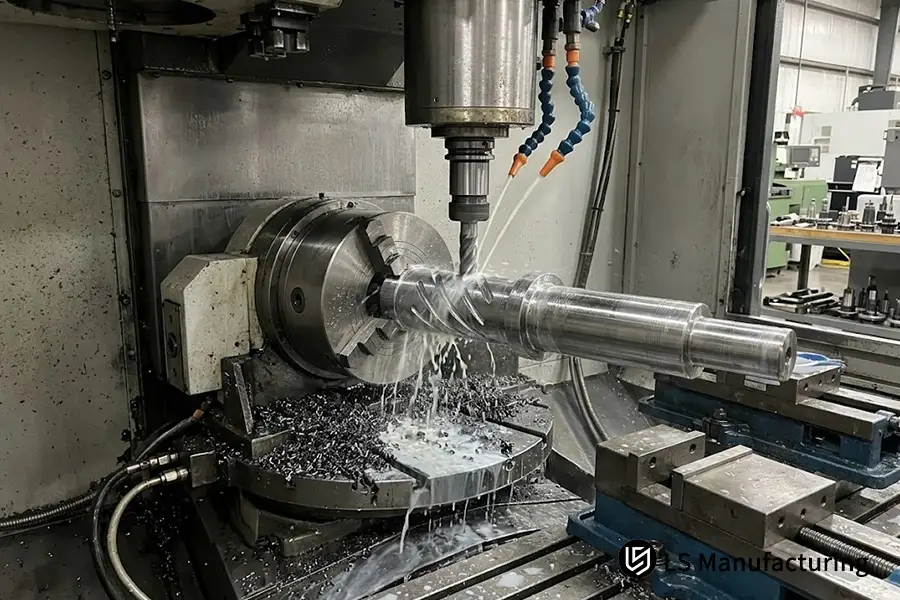
图 2:LS Manufacturing 公司采用可编程 A 轴旋转分度器进行同步 4 轴加工,沿圆柱形驱动轴铣削连续螺旋槽。
3+2轴加工与5轴加工的主要技术区别是什么?
评估 3+2轴加工与5轴加工 这表明技术上的难点在于材料去除过程中旋转制动器的接合。在3+2位加工中,两个旋转轴将工件倾斜至复合角度并在进行线性切削前进行机械锁定;而连续五轴加工则在RTCP控制下同时移动所有五个轴。
- 过程性质: 多轴定位索引与连续轮廓定位
- 动态控制: 机械旋转制动器锁定与实时 RTCP 补偿
- 主要区别: 固定角度线性切削与五轴联动刀具矢量切削
3+2位加工的运动学架构
这种被称为五轴联动加工的3+2轴加工方式,仅利用旋转轴(例如A/B轴转轮工作台或铰接式主轴)进行角度定位。一旦达到最佳角度,液压或气动卡钳制动器便会以高保持扭矩锁定旋转轴,从而使刀具能够以更短的刀具长度执行刚性三轴直线运动。
连续同步五轴加工的运动学架构
通过控制器层面的连续五轴铣削,该系统在整个切削过程中同步所有三个线性轴(X、Y、Z)和两个旋转轴(B 和 C 或 A 和 C)。数控控制器每秒执行数千次实时坐标偏移计算 (RTCP),从而在复杂的 NURBS(非均匀有理 B 样条,光滑自由曲面数学曲面)轮廓上保持恒定的刀具接触角和均匀的切屑负载。
为什么连续五轴铣削的性能优于多次装夹程序?
三轴与五轴数控机床的比较 工作流程表明,连续五轴铣削消除了因多次装夹过程中零件的卸夹、翻转和重新装夹而导致的累积基准误差。主轴沿轮廓表面切向倾斜,也使得工程师能够使用更短、更硬的刀具,从而抑制振动。
- 过程性质: 单次设置连续多角度减法轮廓成形
- 运动学优势: 消除手动重新固定基准堆叠
- 结构优势: 减少刀具悬伸,从而实现更刚性的刀具路径
单次装夹连续五轴铣削与顺序重新装夹的对比揭示了以下工程问题:
单次装夹五轴加工在运动学和质量方面的优势
- 显著减少累积数据堆叠: 在三轴机床上,每次手动重新校准都会增加±0.025mm至±0.05mm的校准误差。而单次装夹的连续加工流程确保无需中间基准,从而将几何位置的精度控制在±0.008mm以内。
- 优化挠度和刀具寿命: 倾斜刀头可以实现使用长度与直径比不超过 3:1 的较小刀具进行深铣。这可以减少刚性立铣刀的弯曲应力,延长刀具寿命。
- 更好的扇贝高度和表面光洁度: 连续点对点加工使得使用球头铣刀无需台阶即可加工出复杂形状,从而获得 Ra 0.8μm 的优异表面光洁度,而无需进行台式抛光。
运营困难和工程成本
- 编程和后处理复杂度增加: 实现连续的 5 轴运动需要刀具路径碰撞避免软件,以避免主轴头相互碰撞的危险情况。
- 对动态热漂移更加敏感: 由于多个轴向同时运动,旋转轴承中总会存在一些摩擦,如果不加以补偿,就会导致热漂移。
多轴加工中需要避免的基本限制有哪些?
认识到多轴加工的局限性至关重要,因为在机床行程、旋转间隙和刀架碰撞范围内仍然存在物理限制。新设计人员常常认为增加的轴可以加工任何复杂的几何形状,但如果主轴壳体与工件发生碰撞,则深内槽和封闭式倒角仍然无法加工。
- 过程性质: 物理运动学边界和碰撞包络线
- 主要局限性: 主轴箱干涉、旋转反冲和行程比
- 替代工艺: 封闭式内部腔体的电火花加工(EDM,火花腐蚀)
为了防止原型制作过程中发生代价高昂的碰撞和零件报废,设计工程师需要考虑以下三个物理限制:
- 主轴和刀架碰撞范围: 尽管五轴旋转工作台能够倾斜至极大角度,但高速主轴箱尺寸较大(通常为 120 毫米至 200 毫米),限制了在狭窄结构拐角处进行角度加工。任何需要刀具间隙超过刀具直径 6 倍的特征都会导致颤动或刮伤相邻壁面。
- 多关节运动链中的几何公差堆叠: 每个物理轴都会增加机械间隙、轴承公差和热变形。五轴机床存在五种不同的几何误差来源。使用五轴机床对棱柱形板材进行简单的加工,会不必要地给刚性三轴箱型导轨铣床增加旋转间隙。
- 内封闭式叶轮及底切几何形状限制: 数控减材加工工艺要求刀具路径与工件之间保持视线接触。内部封闭几何形状,包括封闭的空心零件、弯曲的S形通道和尖锐的内角,无法使用旋转铣刀进行加工;这类零件采用电火花加工技术制造。
关于几何测量公差的定义,工程师可以参考官方标准。 ISO通用公差标准(ISO 2768)以及加工动力学 机械手册第31版 加工部分。
多轴运动学在实践中的应用:LS Manufacturing 的一个工程案例
在结构工艺的精密验证中,LS Manufacturing公司受命加工一个航空航天传感器安装支架,该支架具有复合角度安装凸台、交叉径向线槽和薄型气动外壁。支架的加工工件材料为航空级6061-T6铝合金(硬度95HB)。工程图纸规定,相交孔之间的位置公差为±0.008 mm,气动表面粗糙度Ra为0.8µm。
采用传统的3轴铣削工艺加工该支架需要使用定制的软爪进行三次单独的手动重新装配。这些手动对准引入了千分表设置漂移和夹具变形,导致同轴跳动超过±0.04毫米,废品率高达18%。为了解决这一难题, LS制造 工艺工程师将零件加工改为单次装夹连续五轴加工,并采用动态 RTCP 管理。硬质合金球头铣刀的切削速度 (Vc) 为 210 米/分钟,每齿进给量为 0.08 毫米/z,同时主轴倾斜角度连续变化为 15°,将刀具悬伸量从 65 毫米缩短至 25 毫米(刚性长径比为 2.5:1),从而消除颤振。
使用蔡司坐标测量机 (CMM) 进行的尺寸公差检测表明,所有位置尺寸均在 ±0.006mm 范围内,表面粗糙度 Ra 为 0.8μm。将所有工序整合到一次五轴加工中,使总加工周期缩短了 16%,并将次品率从 18% 降低至 5%。上述案例证明,多轴加工最重要的优势并非在于提高进给速度,而在于通过统一的单次装夹运动学消除基准堆叠。(参考:LS Manufacturing 车间工程验证日志 #AERO-2026-088,已在 800 多个生产样品上验证)。
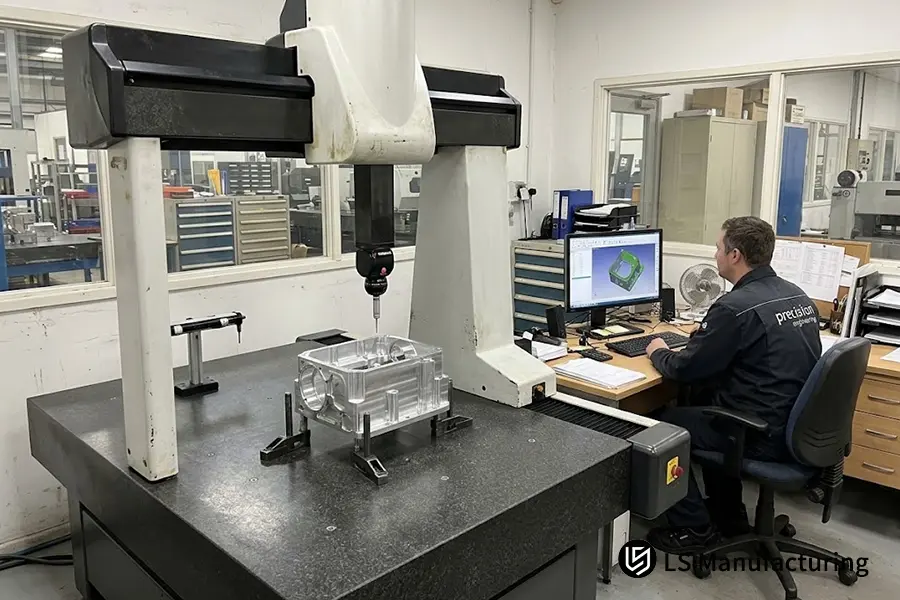
图 3:LS Manufacturing 使用桥式坐标测量机 (CMM) 进行质量保证验证,以验证复杂加工外壳上严格的几何孔基准。
常见问题解答
是否可以使用标准的三轴数控机床在不使用专用刀具的情况下铣削底切?
不。因为标准的三轴数控主轴只能沿Z轴垂直移动,所以标准的直铣刀无法加工悬垂部分。在三轴铣床上加工底切需要使用专用的T型槽铣刀或棒棒糖形铣刀,或者在每次装夹之间手动重新装夹零件。
五轴数控机床切割金属的速度总是比三轴机床快吗?
不。重型三轴铣床在加工平面棱柱板时,可提供更优异的结构刚性和更快的材料去除率。连续五轴加工仅在加工复杂的多面零件时,通过省去多次手动夹紧设置,才能缩短总交货周期。
3+2位定位加工和连续5轴加工的核心区别是什么?
在3+2位加工中,两个旋转轴将工件倾斜到固定角度,并在标准三轴切削开始前进行机械锁定。在连续五轴铣削中,所有三个线性轴和两个旋转轴在切削过程中均在实时RTCP控制下同步运动。
工程师在什么情况下应该避免采用连续五轴铣削?
当零件特征位于同一平面上、没有复合角度或仅需要一般公差(≥±0.05 毫米)时,应避免使用连续 5 轴铣削,因为刚性 3 轴机床可以通过更简单的编程实现相同的结果。
精密数控机床如何防止在长时间的五轴运行过程中旋转轴发生漂移?
现代五轴加工中心采用机上校准球、激光干涉仪体积映射和闭环主轴热补偿来抵消轴承热膨胀,并保持微米级的运动学精度。
概括
选择三轴、四轴或五轴数控加工方式,需要在零件的物理自由度和几何复杂性之间取得平衡。三轴和四轴系统能够经济高效地加工平面和圆柱形零件,并提供足够的刚性;而真正的五轴加工则能够以恒定的基准面加工复杂的轮廓航空航天零件。LS Manufacturing 的工程原则以合理的制造工艺、精确的几何尺寸和公差 (GD&T) 基准面定位以及先进的测量技术为指导。
初级工程师、机械设计师和大学研究团队在处理几何尺寸约束、刀具间隙限制或多轴基准分配等问题时,可以查阅 LS Manufacturing CNC 加工知识库中的标准化公差表和运动学指南。如需更深入地比较复杂零件几何形状的选择,请继续阅读我们的比较指南。 三轴与五轴数控:如何为复杂几何特征选择合适的数控加工工艺 以及我们的工程参考资料 CNC加工DFM设计指南。