 Deutsch



TL;DR: Blechfertigung für medizinische Gehäuse (Diagnostische Gehäusefertigung) ist ein kontrollierter Prozess der Formgebung von Flachmaterial zu reinigbaren Gehäusen. Die Passivierung (eine chemische Behandlung, die die Chromoxidschicht wiederherstellt) schützt vor der Oxidation von freiem Eisen – einer von Prüfern identifizierten Korrosionsgefahr – durch die Schaffung von Toleranzen innerhalb ±0,01 mm Reichweite.
Junge Ingenieure im Bereich der Entwicklung von Medizinprodukten neigen dazu, Hygienekonformität mit extrem engen Toleranzen gleichzusetzen, was zu unnötigen Verzögerungen bei Prototypen führt. Die Reinigungsfähigkeit wird durch Oberflächenbeschaffenheit und Verbindungsgeometrie gewährleistet, daher lösen Passivierungsdokumentationen Auditprobleme besser als präzisere Zeichnungen. Vier Umformprozesse, zwei Materialarten und eine Prüfliste sind unten aufgeführt. Einfach ausgedrückt: Ingenieure, die in der Medizinbranche anfangen zu arbeiten, können erkennen, wann vorgeformte Bleche den Hygieneanforderungen genügen und wann bearbeitete Gehäuse zum Einsatz kommen.
Wichtigste Erkenntnisse
- Blech für medizinische Gehäuse – Definition: Die Blechkonstruktion für Gehäuse medizinischer Geräte verwendet biokompatible Legierungsbleche zur Herstellung abgedichteter und sterilisierbarer Gehäuse. Das Umformverfahren definiert den Prozess, nicht die Materialabtragung.
- Toleranz kritischer Standorte:Allgemeine Toleranz gemäß ISO 2768-1:1989 gilt für allgemeine Profile, während kritische Schnittstellen einen engeren Toleranzbereich erfordern.
- Kette von Prozessschritten:Die Prozesskette umfasst sieben Schritte – fertigungsgerechte Konstruktionsanalyse, Laserprofilierung, Abkanten und Einsetzen von PEM-Befestigungselementen. WIG-Schweißen, chemische Passivierung und CMM-Prüfung (Koordinatenmessmaschine) Schließe die Kette ab.
- Fehlervermeidung: Ein Überbiegungszuschlag gleicht die Rückfederung aus, die elastische Bewegung, die bei kaltverformten Werkstoffen zu einer Vergrößerung der Biegewinkel führt.
End-to-End-Workflow für medizinische Blechbearbeitung
CAD-/DFM-Engineering-Review
A DFM-Überprüfung prüft Biegeabzug (Abdeckmusterlänge, die durch eine Biegung verbraucht wird) Und Entlastungsrillen (kurze Schlitze an den Biegeecken), die ein Zusammenstoßen der Flansche und ein Ausreißen der Kanten vor Beginn des Schneidevorgangs verhindern.
Faserlaserschneiden & CNC-Stanzen
Ein Faserlaser schneidet flache Rohlinge, und CNC-Stanzformen erzeugen Löcher. Die Konturgenauigkeit bleibt innerhalb von ±0,05 mmDie
CNC-Abkantpressenformung
Eine CNC-Abkantpresse formt Bleche in mehreren Durchgängen. Rückfederungskompensation von 1,5°–2,5° Gleicht die elastische Rückfederung aus und hält die Zielwinkel.
Hardware-Einbau
Mithilfe einer Presse werden PEM-Selbstklemmbolzen und Abstandshalter montiert, die Leiterplatten und Halterungen feste Befestigungspunkte bieten.
WIG-/Punktschweißen von Gehäusen
Hochreines Argon schützt die Schweißbäder vor Oxidation. Durch das Nahtverarbeiten werden die Schweißraupen plan geschliffen und schmutzanfällige Spalten entfernt.
Chemische Passivierung / Beschichtung
Ein Salpetersäurebad trifft ASTM A967 (Standardverfahren zur Passivierung von Edelstahl) Erneuert die Chromoxidschicht. Behandelte Paneele widerstehen anschließend einem neutralen Salzsprühtest. ASTM B117 (Standardverfahren für Salzsprühnebel)Die
Abschließende CMM- und Hygieneinspektion
Eine Koordinatenmessmaschine überprüft die Abmessungen pro ISO 2768-f (Feintoleranzklasse)Kritische Paarungspassungen erreichen ±0,01 mmDie Prüfer beanstanden Mikroporosität oder Grate. Vereinfacht gesagt, teilen sich Oberflächenreinheit und Maßhaltigkeit die gleichen Abnahmekriterien.
Warum Sie diesem Anfängerleitfaden vertrauen sollten?
Gloria, die Expertin für Rapid Prototyping und Rapid Manufacturing bei LS Manufacturing, bringt mehr als 15 Jahre Erfahrung im Bereich Präzisionstechnik in die Entwicklung von Gehäusen für medizinische Anwendungen ein. DFM (Design for Manufacturability, Formgebung von Teilen unter Berücksichtigung der realen Fertigungsgrenzen) Jede Empfehlung wird gerahmt. Nachwuchsingenieure können Folgen Sie Glorias technischen Einblicken auf LinkedIn. für Produktionsausfälle im Bildungsbereich.
Die technische Entwicklungsabteilung von LS Manufacturing validierte jeden Umformungsschritt anhand der Projektdaten, wobei jede Toleranzangabe durch folgende Vorgaben geregelt wurde: ASME Y14.5-2018 (Norm für geometrische Bemaßung und Tolerierung)Eine Revision legt somit jedes Anpassungsfenster fest. Datenquelle: LS Manufacturing 2025–2026 Testprotokoll für medizinische Gehäuse (Projekt Nr. MED-2026-084, Stichprobengröße >800).
ISO 17025 (Kompetenzstandard für Prüf- und Kalibrierlaboratorien) Die Rückverfolgbarkeit der CMM-Kalibrierung ist für jede gemeldete Passung gewährleistet. Beschaffungsteams können beurteilen, welche Gehäusegeometrien die Hygieneprüfung bestehen und welche bearbeitet werden müssen. In der Praxis verbindet eine nachvollziehbare Kette alle Prozessansprüche.
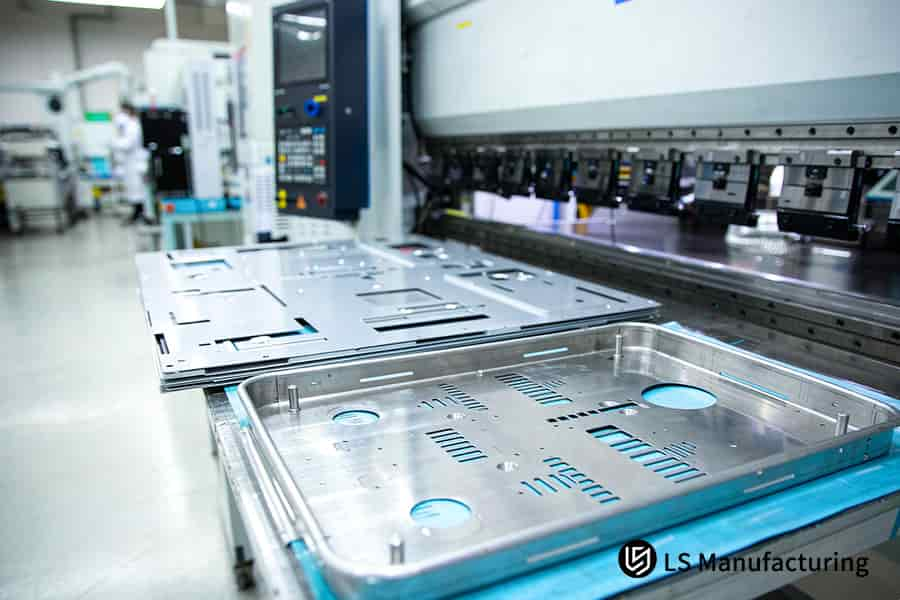
Abbildung 1: Abkantpresse formt Edelstahlplatten mit Entlastungskerben, die die Rückfederung um 1,5°–2,5° für Gehäuse ausgleichen.
Was ist medizinisches Blech und wie funktioniert es?
Medizinische Bleche sind geformte Legierungsbleche, die zu versiegelten, sterilisierbaren Gehäusen verarbeitet werden, welche die Anforderungen an Hygiene, Biokompatibilität und Abschirmung erfüllen. Was ist medizinisches Blech?Geformte Gehäuse schützen die Diagnoseelektronik und sind beständig gegen chemische Desinfektion. Kaltumformung, Laserschneiden und CNC-Biegen formen die Paneele, während die Materialeigenschaften unverändert bleiben. Blechfertigung für medizinische Gehäuse hält ±0,05 mm Bei allgemeinen Profilen beträgt die Toleranz ±0,01 mm, bei kritischen Passungen ±0,01 mm. Gehäuse für Blutanalysegeräte und bildgebende Verfahren eignen sich für Formbleche, da hier eine regelmäßige chemische Desinfektion üblich ist. Dünnwandige, dreidimensionale Hohlräume sind hingegen besser für das Spritzgießen geeignet.
Lasttragende und abschirmende Funktionen
Eine durchgehende Metallhaut bildet eine Faraday-Käfig (eine leitfähige Hülle, die externe Felder zur Erde ableitet)Das ist wichtig, weil Diagnoseplatinen Signale im Mikrovoltbereich auslesen. Blechschweißverfahren wie beispielsweise beim WIG-Schweißen enge Verbindungen bei gleichzeitiger Aufrechterhaltung der Leitfähigkeit.
Geformte Paneele beherbergen die interne Elektronik und absorbieren äußere Einwirkungen.
Hygienebeschränkungen und Passformgrenzen
Normen für Gehäuse von MedizinproduktenVermeiden Sie Grate, schwer zugängliche Stellen und offene Poren. Durch das Abwischen wird Flüssigkeit in alle Ritzen gedrückt, die ein Tuch nicht erreichen kann, sodass sich Bakterien in unversiegelten Überlappungsfugen ansammeln.
Junge Ingenieure gehen oft fälschlicherweise davon aus, dass eine sichtbar glatte Oberfläche die Hygieneanforderungen erfüllt. Durch das Abwischen wird Flüssigkeit in die Überlappungsnähte gedrückt, sodass ein entlang jeder Naht gezogener Tupfer Verunreinigungen aufdeckt. Regeln für die Faserrichtung beim BlechbearbeitenBegrenzen Sie die Biegerichtung, da ein Biegen quer zur Faserrichtung Oberflächenrisse öffnet. Vereinfacht ausgedrückt entscheidet die Reinigungsfreundlichkeit darüber, welche Oberflächen ein enges Passfenster erhalten.
Was man sich merken sollte
- Medizinische Bleche Verwandelt flache Legierungsrohlinge in abgedichtete Gehäuse, ohne das Grundmaterial zu verändern.
- Bei Hygieneprüfungen wird die Nahtgeometrie überprüft, nicht die visuelle Glätte.

Wie lässt sich der Blechbearbeitungsprozess erklären?
Blechbearbeitungsprozess erklärt Es handelt sich um eine festgelegte Abfolge mechanischer Umformungsschritte, die flaches Metall in dreidimensionale Strukturkörper umwandeln und somit erklären, wie aus einem flachen Blech ein fertiges Gehäuse entsteht. Faserlaserschneiden und Stanzen öffnen die einzelnen Schritte, und eine CNC-Abkantpresse biegt jedes Paneel in einer V-förmigen Matrize. Das Einsetzen der Beschläge und das Schutzgasschweißen schließen den Körper schließlich. Blechfertigung für medizinische Gehäusehält ±0,05 mm Bei allgemeinen Profilen deckt ein Bereich die strukturelle Steifigkeit für die meisten Tischinstrumente ab. Tiefgezogene, gebogene Gehäuse fallen aus der wirtschaftlichen Umformung heraus, da die speziellen Werkzeuge die Stückkosten erhöhen.
DFM-Überprüfung durch Nahtschweißen
Grover, Grundlagen von Moderne Fertigung (ein Standardlehrbuch für die Fertigungstechnik)listet fünf Schritte auf:
- DFM-Rezension: Ein flaches Muster (die abgewickelte Kontur eines Bauteils) wird auf Biegeabzug und Biegeradius geprüft. ≥ 1,0× Die Dicke und der Abstand zwischen Loch und Biegung sowie die Blechdickenregeln bestimmen das Risiko des Einreißens.
- Schneiden und Stanzen (Ausschneiden einer flachen Kontur vor dem Formen): Ein Faserlaser schneidet Paneele und Lüftungsgitter.
- Abkantenformung: Eine CNC-Abkantpresse biegt jedes Blech in mehreren Durchgängen zu Chassiswänden.
- Hardwareeinbau: Eine pneumatische Presse treibt PEM-Bolzen und Abstandshalter in vorgebohrte Löcher und verankert so die Leiterplatten.
- Nahtschweißen und -bearbeitung: WIG-Schweißen (Wolfram-Inertgas-Schweißen) Beim Punktschweißen werden die Fugen geschlossen, und beim Nahtveredeln werden die Schweißnähte bündig geschliffen.
Prozessgrenzen und Biegefehlerrisiken
Häufige Fehler beim Biegen von BlechenRissbildung, Winkelabweichung und Lochverformung beginnen an der äußeren Biegefaser, wo die Zugspannung die Duktilität des Materials übersteigt. Jüngere Ingenieure geben oft fälschlicherweise den Werkzeugen die Schuld. Ein Teststück, das mit dem gewählten Radius gebogen und auf Risse untersucht wird, zeigt, ob die Konstruktion Bestand hat.
Blechformung mit komplexer GeometrieHier stößt man auf ein anderes Problem: Tiefgezogene Schalen mit großem Radius benötigen spezielle Werkzeuge, geformte Platten eignen sich besser für Tischinstrumente mit flacher Oberfläche. Kurz gesagt: Die Geometrie bestimmt den Umformprozess, noch bevor Werkzeuge existieren.
Wichtigste Punkte
- Eine Prüfung der Abwicklungsschablone legt den Biegeradius und den Lochabstand fest, bevor mit dem Schneiden begonnen wird.
- Tiefgezogene, gebogene Schalen fallen nach außen wirtschaftliche BlechformungDie
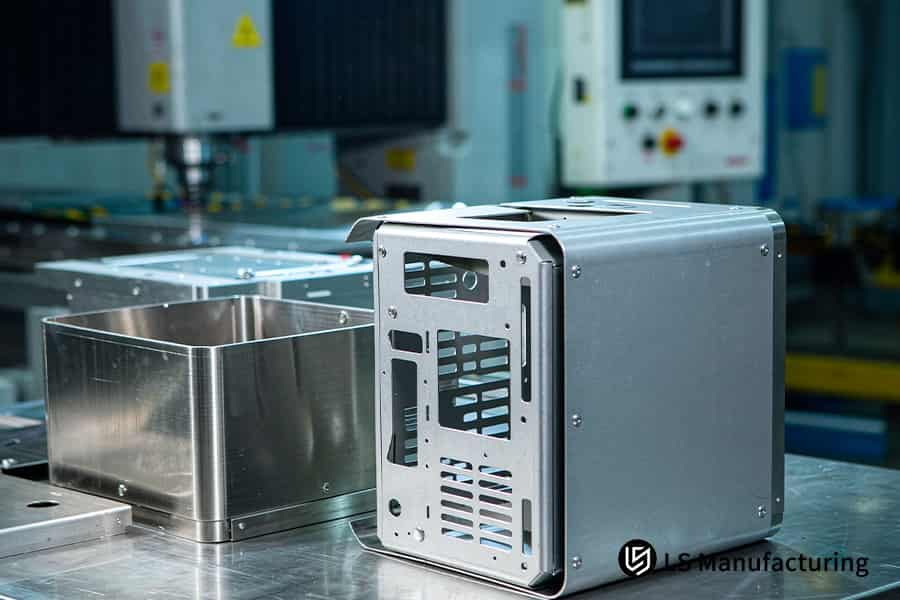
Abbildung 2: Abgedichtete Gehäuseplatten und -abdeckungen aus Edelstahl gewährleisten Passungen mit einer Toleranz von ±0,01 mm für den klinischen Einsatz.
Warum treten häufige Biegefehler bei Blechen auf?
Häufige Fehler beim Biegen von BlechenRisse, Winkelabweichungen und Kantenverzerrungen entstehen, wenn Bleche beim Kaltbiegen über ihre Umformgrenze hinaus verformt werden. Die äußeren Biegefasern nehmen Zugkräfte auf, während die inneren Druckkräfte aufnehmen. Anisotropie (Duktilität, die mit der Kornrichtung variiert) Die Spannung konzentriert sich entlang der Walzlinien, weshalb Biegelinien quer zur Walzrichtung verlaufen. Zugspannungen über die Bruchfestigkeit hinaus öffnen Mikrorisse, und die verbleibende elastische Spannung wird nach der Entlastung als Rückfederung abgebaut. Maschinenbauhandbuch (30. Auflage, ein Nachschlagewerk für die Maschinenbauwerkstatt) setzt die Rückfederungskompensation auf 1,5°–2,5° Bei kaltgewalztem Blech unter Standard-Werkstattbedingungen verringert eine vorherige Kaltumformung die Duktilität, sodass übermäßig verfestigte Chargen keinen festen Ausgleichswinkel zulassen. Spritzgießen ermöglicht die Herstellung komplexer Kurven ohne Rückfederung, da das geschmolzene Polymer einen geschlossenen Hohlraum ausfüllt, anstatt gebogen zu werden.
Spannungsverteilung über eine Biegung
Beim Biegen dehnen sich die äußeren Fasern, während die inneren Fasern gestaucht werden; die maximale Dehnung tritt an der äußeren Oberfläche der Biegung auf. Mindestbiegeradius für Bleche(kleinster Innenradius, bevor die äußeren Fasern brechen) Die maximale Dehnung wird unterhalb der verfügbaren Duktilität gehalten. Dickeres Material erhöht die Dehnung bei gleichem Radius. Härtere Werkstoffe erfordern einen größeren Radius, da weniger Duktilität für die Umverteilung zur Verfügung steht.
Warum Kompensationswinkel verfehlen
Junge Ingenieure betrachten die Rückfederung oft als Maschinenungenauigkeit, dabei ist sie die elastische Erholung, die durch das Verhältnis von Streckgrenze zu Elastizitätsmodul bestimmt wird. Keine Presseneinstellung beseitigt die Rückfederung; ein Überbiegungswinkel hebt den Rückprall stattdessen auf. Ein Teststück, das mit den Produktionseinstellungen gebogen und anschließend nach der Entlastung vermessen wird, liefert den exakten Winkel, der hinzugefügt werden muss. Arbeitshärtung(Festigkeitsgewinn und Duktilitätsverlust während der vorherigen Umformung) Verschiebungen der Rückfederung, daher sind erneute Messungen von Proben für geschädigte Chargen weiterhin notwendig.
Wo medizinische Gehäuse an die Grenzen stoßen
Blechfertigung für medizinische GehäuseHinzu kommt eine Hygienebedingung: Durch die Reinigungsprotokolle wird Flüssigkeit in jeden Riss gedrückt, sodass Risse an Ecken die Überprüfung nicht bestehen, selbst wenn die Abmessungen eingehalten werden. Blechbearbeitungsprozess erklärt da eine fünfstufige Kette die Biegung dort platziert, wo Risse beginnen. Rückfederung beim Biegen von Blechen Anschließend wird entschieden, ob die Dichtungsnähte bündig bleiben. Anders ausgedrückt: Die Fehlerkontrolle beginnt bei der Biegegeometrie, nicht bei der Pressenkalibrierung.
Fazit
- Biegeradius und Faserrichtung bestimmen das Rissrisiko bereits vor dem Einsatz von Werkzeugen.
- Die Kompensation der Rückfederung erfordert eine Coupon-Messung, keine feste Presseinstellung.
Analyse häufiger Fehler und technischer Präventionsmaßnahmen (Tabelle)
Bei medizinischen Gehäusen dominieren vier Biegeversagensarten, und jede einzelne lässt sich auf einen bestimmten Spannungszustand zurückführen. Maschinenbauhandbuch (30. Auflage, Kapitel Blechumformung) Liefert alle aufgeführten Bereiche. Eine nebeneinanderliegende Anzeige zeigt, welche Gegenmaßnahme welche Fehlerursache behebt.
| Defekttyp | Physikalischer Mechanismus | Technisches Symptom | Gegenmaßnahme |
| Rückfederung | Elastische Spannungsfreisetzung beim Entladen | Der endgültige Biegewinkel liegt 1°–3° über dem Ziel | CNC-Presswinkelkompensation, voreingestellte Überbiegung 1,5°–2,5° |
| Eckeneinreißen | Zugschub konzentriert sich an benachbarten Biegewurzeln | An den Kreuzungspunkten von Biegungen treten längs verlaufende Mikrorisse auf. | Fügen Sie eine Entlastungskerbe für Biegungen hinzu, deren Breite mindestens das 1,0-fache der Dicke beträgt. |
| Lochverzerrung | Die Befestigungslöcher im Inneren der Kunststoffzone werden einer Zugextrusion unterzogen. | Bolzensenkungen werden oval oder länglich | Lochkante beibehalten ≥ 2,5× Dicke aus der Biegetangente |
| Oberflächeneindrückung | Weiches Blech wird in harte V-Matrizenschultern gepresst. | Lineare Kratzspuren erscheinen auf kosmetischen Oberflächen | Verwenden Sie Polyurethanfolie oder eine V-Düse mit großem Radius. |
Breite der Entlastungskerbe ≥ 1,0× Die Dicke sorgt dafür, dass die Nähte von medizinischen Gehäusen flach und dicht bleiben, sodass die Kontrolle von Biegefehlern eine Aufgabe in der Konstruktionsphase bleibt.
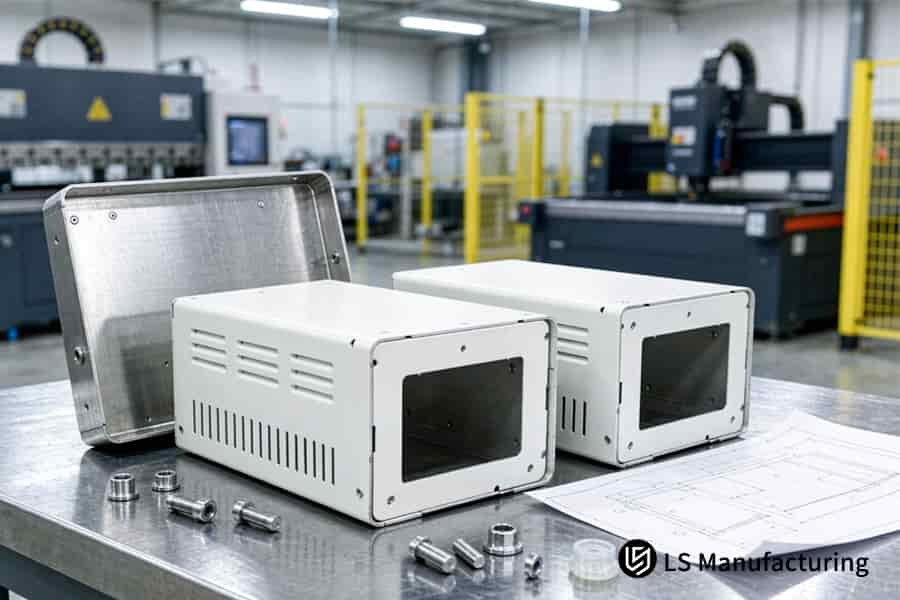
Abbildung 3: Lüftungsschlitze und gepresste Befestigungselemente verankern Edelstahl-Gehäuseplatten innerhalb von ±0,05 mm für die Diagnosemontage.
Welches Gehäuse ist besser: Edelstahl oder Aluminium?
Medizinische Blechgehäuse Es handelt sich um geformte Gehäuse, die aus einer von zwei Legierungsfamilien hergestellt werden: austenitischen Edelstählen der Güteklassen 304 und 316 oder Aluminium der Güteklassen 5052 und 6061. Gehäuse aus Edelstahl vs. Aluminium Sie unterscheiden sich in der Oberflächenschicht, die jedes Metall bildet, da eine chromreiche Passivschicht Säure- und Laugenangriffe abwehrt, während Aluminiumoxid den Erdungsstrom leitet. Beide Legierungsfamilien halten ±0,05 mm auf allgemeinen Profilen pro ISO 2768-1:1989 Allgemeine Toleranzen. Stationäre Sterilisationseinheiten und OP-Konsolen werden bevorzugt aus Edelstahl gefertigt. Mobile Monitore auf Wagen bevorzugen Aluminium, da hier Akkulaufzeit und Gewicht die Konstruktion bestimmen. Komplexe Krümmungen sind bei beiden Legierungen wirtschaftlich nicht umsetzbar.
Oberflächenfilme und Korrosionsverhalten
Korrosionsbeständigkeit von Blechen Es beginnt mit der Oxidschicht, nicht mit der Festigkeit der Grundlegierung. Edelstahl bildet nach dem Schneiden eine chromreiche Schicht neu, daher stellt die Passivierung den Schutz wieder her. Aluminium bildet sofort Aluminiumoxid, und die Anodisierung pro ISO 7599 (anodische Oxidationsschichten für Aluminium) Eine Schicht wird verdickt, um die Abriebfestigkeit zu erhöhen. Alkalische Reinigungsmittel greifen Aluminiumoxid an, daher müssen beschichtete Platten auf ihren pH-Wert überprüft werden. Edelstahl ist chlorbeständiger, da die Güteklasse 316 beständig gegen Lochfraß ist.
Steifigkeit, Masse und Wärmewege
Was ist medizinisches Blech?Warum diese Entscheidung? Die Gehäusewände tragen die Wärme und Stoßbelastung der Platine. Aluminium leitet Wärme schneller ab und reduziert das Gewicht beim Tragen, daher werden bei tragbaren Monitoren Aluminiumgehäuse verwendet. Wärmeempfindliche Bildplatinen profitieren ebenfalls von Aluminiumgehäusen, da die Wände als Wärmeleiter fungieren. Edelstahl widersteht Dellenbildung bei gleicher DickeDie fest installierten Sterilisationsschränke sind mit Edelstahlplatten ausgestattet. Beide Legierungsfamilien erreichen eine Toleranz von ±0,05 mm, daher sind Masse und Steifigkeit ausschlaggebend für die Auswahl.
Selektionsgrenzen und ein häufiges Missverständnis
Normen für Gehäuse von MedizinproduktenDie Eignung für Reinigungsmittel sollte anhand der Legierungsklasse beurteilt werden. Junge Ingenieure gehen oft fälschlicherweise davon aus, dass Edelstahl die Hygieneprüfung automatisch besteht, Aluminium hingegen nicht. Wischverfahren greifen Oberflächenfilme an; eine beschichtete Aluminiumplatte übersteht neutrale Reinigungsmittel, während unpassivierter Edelstahl rostet. Blechlegierungsauswahlfolgt zuerst der Reinigungschemie und dann der Gerätemasse. Vereinfacht ausgedrückt: Die Reinigungschemie bestimmt die Legierung, und die Chassis-Masse bestimmt die Dicke.
Hauptunterschiede
- Oberflächenfilme bestimmen das Korrosionsverhalten, nicht die Bezeichnung der Basislegierung.
- Die Reinigungschemie bewertet Materialien vor Steifigkeit oder Masse.
Vergleich der Materialgrundlagen
Vier Dimensionen unterscheiden Edelstahl von Aluminium im Bereich medizinischer Gehäuse: Filmbildung, Beständigkeit gegenüber Reinigungsmitteln, Steifigkeit und Geräteklasse sind entscheidende Faktoren. Die Materialauswahl richtet sich primär nach der Reinigungschemie und sekundär nach der Gerätemasse. Nachwuchsingenieure können anhand einer Matrix jede Legierungsfamilie einem Desinfektionsprotokoll zuordnen.
| Dimension | Edelstahl in medizinischer Qualität (304 / 316) | Aluminium in medizinischer Qualität (5052 / 6061) |
| Funktionsprinzip und Mikromechanismus | Spontan gebildete Chromoxidschichten verhindern das Eindringen von Medien. | Es bildet sich ein dichter Aluminiumoxidfilm, der den Erdstrom leitet. |
| Einsatzumgebung und Korrosionsbeständigkeit | Hält häufigem Abwischen mit Formaldehyd und Natriumhypochlorit stand. | Beständig gegen gängige Reinigungsmittel; benötigt in feuchten, alkalischen Umgebungen einen anodischen Schutz. |
| Mechanische Steifigkeit und Umformbarkeit | Hohe Streckgrenze, größere Rückfederung, schnelle Kaltverfestigung | Ein Drittel Dichte, hohe Duktilität, einfaches Stanzen von Entlüftungsgittern |
| Typische medizinische Anwendungen | Endoskopie-Gehäuse, Dialysegerätebasis, Sterilisatorgehäuse | Tragbare Ultraschallgehäuse, Gehäuse für Fahrzeug-EKG-Monitore, Wagenrahmen |
Einfach ausgedrückt: Edelstahl eignet sich für Umgebungen mit hoher Desinfektionsintensität, Aluminium mit einem Drittel der Dichte von Edelstahl eignet sich für mobile Wagensysteme.
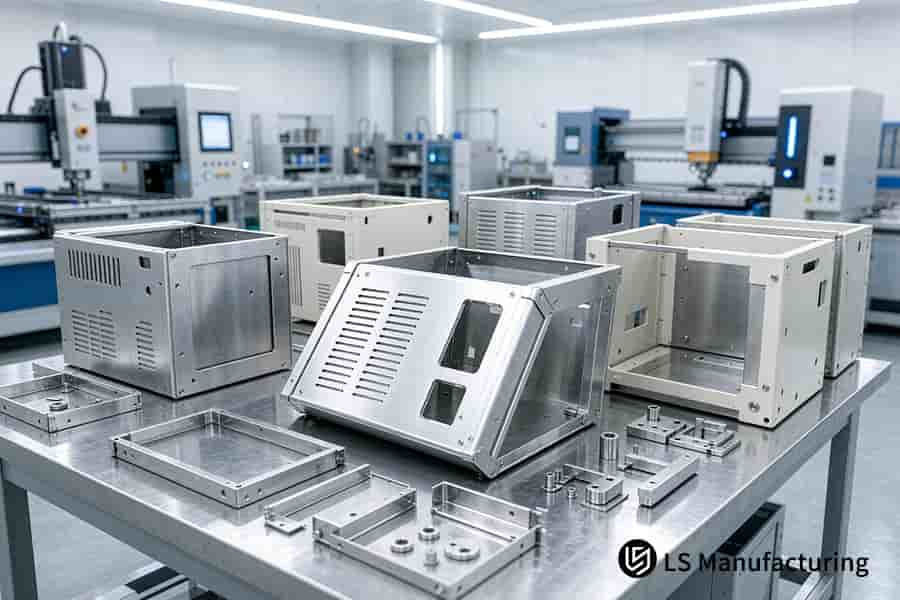
Abbildung 4: Geformte Paneele umschließen diagnostische Elektronik in Edelstahlgehäusen mit einer Toleranz von ±0,05 mm für die Herstellung medizinischer Analysegeräte.
Wie schützt die Passivierung Edelstahlgehäuse?
Passivierung ist eine chemische Nachbehandlung, bei der die Entfärbung erfolgt. kostenloses Bügeleisen (unlegiertes Eisen, das sich durch Werkzeugschmierung auf Oberflächen ablagert) aus Edelstahl und Wiederaufbau eines chromreichen Oxidfilms (Cr₂O₃). Wie schützt die Passivierung Edelstahl?Ein Bad mit Salpeter- oder Zitronensäure löst Eisenablagerungen, die beim Stanzen und Schweißen entstanden sind, und auf der Oberfläche bildet sich ein nur wenige Nanometer dicker Oxidfilm. Chlorhaltige Desinfektionsmittel greifen zuerst freiliegendes Eisen an, daher profitieren OP-Instrumentengehäuse am meisten davon. Säurehaltige Mittel können strukturelle Schweißnahtrisse nicht verschließen, und Polymergehäuse enthalten kein freies Eisen.
Freies Eisen und mikrogalvanische Zellen
Durch Stanzen und Matrizenreibung werden Kohlenstoffstahlpartikel zu geformten Platten verpresst, und das abgeschiedene Eisen bildet mikrogalvanische Zellen gegen den umgebenden Edelstahl. Lochkorrosion(Lokalisierter Angriff durch Ausheben kleiner Gruben) beginnt an Mobilfunkstandorten, und Reinigungsflüssigkeit sammelt sich später in den Gruben. Junge Ingenieure suchen Was ist medizinisches Blech?Eisenverunreinigungen müssen frühzeitig erkannt werden, da beim Schneiden bereits vor der Inbetriebnahme Ablagerungen entstehen.
Säurebad und Verifizierungswege
A Blechpassivierungsprozess Das Verfahren erfolgt in einem einzigen Tauchschritt. Ein Salpeter- oder Zitronensäurebad löst Ablagerungen, während das Basischrom intakt bleibt, da Säure freies Eisen schneller angreift als legiertes Chrom. Die ASTM A967 regelt die Formulierungen von Salpeter- und Zitronensäure. Es gibt zwei Prüfverfahren:
- Kupfersulfattest (ein Tropfentest zum Nachweis von freiem Eisen durch die Kupferplattierung) liefert ein schnelles Ergebnis.
- Nach dem Eintauchen in Wasser ist Rostfleckenbildung festzustellen.
Wo die Passivierung aufhört
Ein häufiges Missverständnis ist, dass Passivierung als Schweißreparatur angesehen wird. Dabei kann Säure keine Risse füllen, und spaltbehaftete Paneele fallen bei der Hygieneprüfung immer noch durch, wenn durch das Abwischen Flüssigkeit in nicht gefüllte Fugen gedrückt wird. Korrosionsbeständigkeit von Blechen basiert auf der Oberflächenchemie und der Geometrie der Gelenke.
Ein Tropfen Kupfersulfat auf der Schweißnaht markiert innerhalb von Sekunden Resteisen.
Normen für Gehäuse von Medizinprodukten Anhand von Passivierungsprotokollen als Abnahmenachweis können auch jüngere Ingenieure anhand eines einzigen Protokolls feststellen, ob ein Gehäuse die Verifizierung bestanden hat. Vereinfacht gesagt schützt die Passivierung die Oberflächen, und die Schweißnahtgeometrie schützt die Struktur.
Was zu beachten ist
- Durch Passivierung wird freies Eisen entfernt und ein neuer Chromoxidfilm gebildet.
- Die Akzeptanz der Passivierung wird anhand von Prüfprotokollen und nicht durch Sichtprüfungen entschieden.
Welche Normen für Gehäuse von Medizinprodukten regeln die Produktion?
Normen für Gehäuse von MedizinproduktenEs handelt sich um Zulassungsvorschriften, die die elektrische Sicherheit, den Schutz vor dem Eindringen von Fremdkörpern und die biologische Verträglichkeit von Gerätegehäusen regeln. IEC 60529 (Schutzart gemäß IEC 60529: Staub- und Wasserdichtheitsprüfung) definiert die physikalische Abdichtung und IEC 60601-1 (Allgemeiner Sicherheitsstandard für medizinische elektrische Geräte) definiert Wärmedämmung plus Feuerbeständigkeit, Flüssigkeitseintritt und elektrischer Schlag bleiben ausgeschlossen. Blechfertigung für medizinische Gehäuse erfüllt die Dichtungskompression durch ±0,01 mm Nahtpassungen. Die Standardabdeckung deckt den gesamten Lebenszyklus eines Diagnosegeräts ab, jedoch erzeugen Stöße durch den Menschen kurzzeitige Belastungen, die außerhalb aller genannten Standards liegen. Passivierungsaufzeichnungen unterstützen die Nachweise zur Biokompatibilität.
Anwendungsbereich der elektrischen Sicherheit und Abdichtung
IEC 60601-1 Legt die Isolations-, Kriechstrecken- und Flammwidrigkeitswerte für Gehäuse fest, die stromführende Stromkreise umschließen. IEC 60529 (Schutzartcode) Die Dichtheitswerte liegen im zweistelligen Bereich, und Schaumstoffdichtungen benötigen eine Nahtkompression innerhalb von ±0,01 mm, um einen bestimmten Wert zu erreichen.
Ein IP-Code informiert Nachwuchsingenieure darüber, ob die Desinfektion auch interne Platinen erreicht.
Abschirmungsphysik und Werkzeugwege
Die Physik der Abschirmung trennt Gehäuse aus Blech vs. Spritzguss, da eine durchgehende Metallschicht ohne leitfähige Farbe einen Faraday-Käfig bildet. IEC 60601-1-2 (Zusatznorm für elektromagnetische Störungen) legt Emissions- und Störfestigkeitsgrenzwerte für Diagnosegeräte fest.
Die Wahl des Gehäuses folgt ebenfalls Grenzen der Blechumformung (durch Biegen erreichbare Geometrie)Da für die Krümmung spezielle Werkzeuge benötigt werden, während für flache Paneele gemeinsame Werkzeuge wiederverwendet werden können.
Beweismittelakten und Standardgrenzen
Normen für Gehäuse von Medizinprodukten Erfordern dokumentierte Nachweise, daher eine Risikomanagementakte pro Person. ISO 14971:2019 (Risikomanagementstandard für Medizinprodukte) dokumentiert jede Minderungsmaßnahme.
Junge Ingenieure gehen oft davon aus, dass die Zertifizierung auch physische Beanspruchung abdeckt. Normen legen jedoch elektrische und Dichtungsgrenzen fest, und Stürze erzeugen transiente Belastungen, die außerhalb des Normbereichs liegen. Biokompatibilitätsdokumente verweisen darauf. Oberflächenveredelung von Blechen Aufzeichnungen. Eine Dichtungsdruckmessung überprüft den Nahtkontakt. Einfach ausgedrückt: Normen regeln Elektrizität, Abdichtung und dokumentierte Nachweise.
Kernpunkte
- Normen regeln Elektrizität, Versiegelung und dokumentierte Nachweise.
- Die Behandlung von Missbrauchsfällen fällt nicht in den Standardumfang.
Wie die DFM-Optimierung in der Blechbearbeitung in der Praxis funktioniert: Ein Beispiel aus der Medizintechnikbranche von LS Manufacturing
DFM-Optimierung für Blechbearbeitung Es handelt sich um eine Überprüfung in der Zeichnungsphase, die die Biegegeometrie vor dem Schneidevorgang anpasst. Die DFM-Prinzipien (Design for Manufacturing) für Blechbearbeitung stellen die Geometriekontrolle über die Werkzeugkosten. Ein Startup IVD (In-vitro-Diagnostik) Das Team beauftragte die Entwicklung eines Gehäuses für ein Tischgerät zur Blutchemieanalyse mit scharfen Kanten, dichten Belüftungsöffnungen und eng beieinander liegenden Löchern in Biegebereichen. Frühe Prototypen aus eigener Fertigung wiesen verzogene Kanten und ungleichmäßige Spaltmaße auf, da sich die Verformung entlang der Lochreihen bis in die Biegewurzeln ausbreitet. Durch Anpassen des Biegeradius an die Wandstärke und Einbringen von Entlastungskerben lassen sich Verformungspfade bereits vor dem Einsatz der Werkzeuge beseitigen. Die überarbeiteten Zeichnungen hielten kritische Montageschnittstellen innerhalb von ±0,05 mm gemäß ISO 2768-m (mittlere Toleranzklasse).
Anwendungsszenario
Tischdiagnosegeräte, einschließlich Blutchemie-Analysegeräten, verwenden vorgeformte Edelstahlgehäuse mit dicht angeordneten Lüftungsschlitzen. Eins IVD Die Konstruktion sieht vor, dass die Entlüftungslöcher innerhalb der Biegeverformungszonen liegen. Junge Ingenieure betrachten Entlüftungsmuster oft als rein kosmetisch, doch die Position der Löcher bestimmt die Spannungspfade. Montagespalte im Bereich von ±0,05 mm beeinflussen ebenfalls die Dichtungskompression.
Prinzip in der Praxis
Plastische Verformung fließt entlang des geringsten Widerstands, sodass sich die Verformung an scharfen Kanten konzentriert, bis die äußeren Fasern brechen. Regeln zur Entlastung von BlechbiegungenDie Kerbtiefe wird auf 2,0 mm eingestellt, wodurch benachbarte Biegewurzeln getrennt werden. Die Überbiegungskompensation befindet sich innerhalb eines 1,5°–2,5° Rückfederungsband. Ohne Entlastungskerben überträgt sich die Spannung auf benachbarte Biegungen und die Winkelabweichung überschreitet einen bestimmten Wert. ISO 2768-mDie
Gemessene Ergebnisse
Die Fehlerrate in einer Charge von Gehegen sank von 14,2 % auf 4,1 %und verkürzter Bauzyklus 16,5 %Durch den Wegfall des Nachschleifens verringerte sich der Arbeitsaufwand für die Endbearbeitung. Die festgelegte Biegegeometrie bestimmt die Chargenkonsistenz, sodass Nachwuchsingenieure die Lochfreiheit prüfen können, bevor die Werkzeuge gefertigt werden. Vereinfacht gesagt verhindern Entlastungskerben und Lochspielräume Verformungen an den Nähten medizinischer Gehäuse.
Datenquelle: LS Manufacturing 2025–2026 Testprotokoll für medizinische Gehäuse (Projekt #MED-2026-084, Stichprobengröße >800).

Häufig gestellte Fragen
1. Welche typische Toleranz wird bei Gehäusen aus Blech für medizinische Anwendungen erreicht?
Die Umformtoleranz ist ein zulässiger Größenbereich um den Nennwert, wobei gebogenes Blech einen größeren Toleranzbereich aufweist als bearbeitete Merkmale. Die Toleranzen für medizinische Bleche liegen bei allgemeinen Profilen gemäß ISO 2768-1:1989 bei ±0,05 mm, und die Passungen erreichen bei LS Manufacturing ±0,01 mm. Nachwuchsingenieure können anhand einer Zeichnungsbeschreibung beurteilen, ob ein Formteil oder ein bearbeitetes Gehäuse einer bestimmten Anforderung entspricht.
2. Warum sollten scharfe Innenbiegeradien bei medizinischen Blechen vermieden werden?
Der innere Biegeradius ist die Länge einer Biegung innerhalb der Biegung, und kleinere Radien treiben die äußere Faserdehnung über die verfügbare Duktilität hinaus. Blechbiegen Gemäß den Regeln im Maschinenbau-Handbuch (30. Auflage) ist ein Mindestradius von ≥ 1,0× Materialstärke vorgeschrieben. Da engere Biegeradien Fasern brechen und Bakterien einschließen können, können Montageteams den Biegeradius mit der Materialstärke vergleichen; im Wesentlichen bestimmt allein der Radius das Rissrisiko.
3. Worin unterscheidet sich die Passivierung von der herkömmlichen Anodisierung?
Passivierung und Anodisierung sind Oberflächenbehandlungsverfahren, bei denen jeweils ein Oxidfilm gebildet wird, anstatt eine Beschichtung aufzutragen. Passivierter Edelstahl übersteht 500 Stunden im Salzsprühtest nach ASTM B117. Anodisieren (elektrochemisches Oxidwachstum auf Aluminium) Es bildet sich eine poröse Verschleißschicht. Qualitätsprüfer können einen Prüfbericht einer Legierungsfamilie zuordnen und so eine Verwechslung von Passivierungs- und Anodisierungsdaten vermeiden.
4. Wann sollte ein Ingenieur Blechbearbeitung gegenüber Kunststoffspritzguss bevorzugen?
Das Blech wird aus Flachmaterial geformt, und beim Spritzgießen wird ein geschlossener Formhohlraum mit geschmolzenem Polymer gefüllt. Die geformten Paneele weisen eine Nahtpassung von ±0,01 mm gemäß IEC 60529 auf. Anwendungen für Blechgehäuse geeignet für geringe Jahresvolumina ohne spezielle WerkzeugeDie Prüfer des Designs können ein jährliches Volumen und eine Abschirmungsanforderung lesen und beurteilen, welcher Ansatz beides erfüllt.
Zusammenfassung
Ingenieure planen Geometrie von medizinischen Gehäusen Die Toleranzverteilung über mehrstufige Biegevorgänge hinweg kann vor der Werkzeugauswahl nachverfolgt werden. Hinweise zur Legierungsauswahl und Passivierung stehen in der Wissensdatenbank von LS Manufacturing weiterhin zum Studium zur Verfügung. lsrpf.comSchriftliche Anfragen zur Flat-Pattern-Topologie oder Materialauswahl erreichen das Engineering-Team von LS Manufacturing unter info@lsrpf.com, Und +86 185 6675 9667 Verbindet Anrufer direkt.
Weiterführende Literatur: Blechbearbeitung vs. CNC-Bearbeitung für Elektronikgehäuse aus Aluminium: Kosten und Präzision

