 Русский



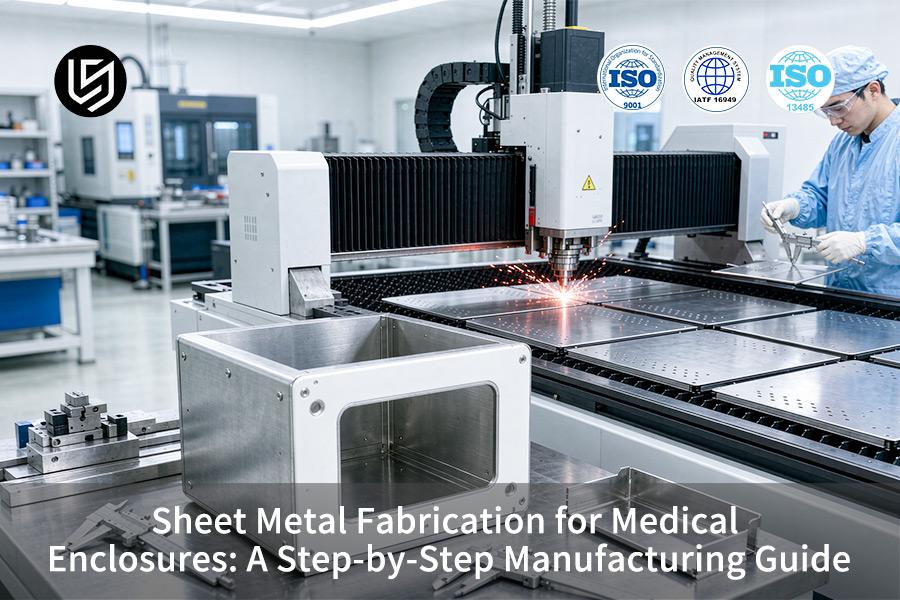
Вкратце: Изготовление корпусов из листового металла для медицинского оборудования. (Изготовление диагностических корпусов) — это контролируемый процесс формования плоских заготовок в корпуса, пригодные для очистки. Пассивация (химическая обработка, восстанавливающая слой оксида хрома) защищает от окисления свободного железа – опасности коррозии, выявляемой инспекторами, – за счет формирования допусков внутри ±0,01 мм диапазон.
Начинающие инженеры, занимающиеся проектированием изделий медицинского назначения, часто связывают соблюдение гигиенических норм со сверхжесткими допусками, что приводит к ненужным задержкам в создании прототипов. Чистота обеспечивается качеством поверхности и геометрией соединения, поэтому документация по пассивации решает проблемы, возникающие при проверках, в отличие от более точных чертежей. Ниже представлены четыре операции формования, два типа материалов и один контрольный список. Проще говоря, инженеры, начинающие работать в медицинской отрасли, могут определить, когда формованные листы соответствуют гигиеническим требованиям, а когда в дело вступают обработанные корпуса.
Основные выводы
- Определение листового металла для медицинских корпусов: В конструкции корпусов медицинского оборудования из листового металла используются биосовместимые сплавы, из которых формируются герметичные и стерилизуемые корпуса. Процесс формовки определяется методикой, а не удалением материала.
- Допуск по критическому расположению:Общая допустимая погрешность согласно ISO 2768-1:1989 Это относится к профилям общего назначения, в то время как для критически важных интерфейсов требуется более узкий диапазон допусков.
- Последовательность этапов процесса:Процесс включает семь этапов: анализ конструкции для производства, лазерное профилирование, формовка на листогибочном прессе и установка крепежных элементов PEM. Также используются TIG-сварка, химическая пассивация и... Контроль качества с помощью КИМ (координатно-измерительной машины) Завершите цепочку.
- Предотвращение дефектов: Припуск на изгиб компенсирует упругое восстановление — упругое движение, вызывающее увеличение углов изгиба в холоднодеформированных материалах.
Комплексный рабочий процесс обработки листового металла в медицинской сфере.
Обзор инженерных решений CAD/DFM
А Проверка DFM (проектирования для производства) учитывает уменьшение длины при изгибе (длина развертки, потребляемая за один изгиб). и Контрольные прорези (короткие пазы на поворотах)которые предотвращают столкновение фланцев и разрыв кромок до начала резки.
Волоконно-лазерная вырубка и ЧПУ-пробивка
Волоконный лазер режет плоские заготовки, а штамповка на станках с ЧПУ позволяет создавать отверстия. Точность контура остается в пределах допустимых значений. ±0,05 мм.
Формовка на листогибочном прессе с ЧПУ
Листогибочный пресс с ЧПУ формирует панели в несколько проходов. Компенсация упругого восстановления. 1,5°–2,5° компенсирует упругий отскок и удерживает заданные углы.
Вставка оборудования
Пресс устанавливает самозажимные шпильки и стойки PEM, которые обеспечивают надежные точки крепления печатных плат и кронштейнов.
TIG / Точечная сварка корпусов
Защитные средства из высокочистого аргона предохраняют сварочные ванны от окисления. Обработка шва шлифует сварочные валики до гладкости и удаляет загрязнения из щелей.
Химическая пассивация / покрытие
Встреча в ванне с азотной кислотой ASTM A967 (стандартная методика пассивации нержавеющей стали) Восстанавливает пленку оксида хрома. Обработанные панели затем становятся устойчивыми к воздействию нейтрального солевого тумана. ASTM B117 (стандартная практика применения солевого тумана).
Заключительная проверка КИМ и гигиеническая инспекция
Координатно-измерительная машина проверяет размеры по ISO 2768-f (класс точности)Критические параметры сопряжения достигаются ±0,01 ммИнспекторы отбраковывают изделия с микропористостью или заусенцами. Проще говоря, чистота поверхности и соответствие размерам имеют один общий критерий приемки.
Почему стоит доверять этому руководству для начинающих?
Глория, эксперт компании LS Manufacturing по быстрому прототипированию и быстрому производству, привносит более чем 15-летний опыт в области высокоточной инженерии в работу над корпусами для медицинского оборудования. DFM (проектирование с учетом технологичности производства, придание деталям формы с учетом реальных заводских ограничений) формулирует каждую рекомендацию. Начинающие инженеры могут Следите за экспертными мнениями Глории в области инженерии на LinkedIn. для устранения производственных сбоев в сфере образования.
Группа главных технических инженеров компании LS Manufacturing проверяла каждый этап формовки на соответствие проектным данным, при этом каждое указание на допуск регулировалось в соответствии с требованиями. ASME Y14.5-2018 (Стандарт геометрического определения размеров и допусков)Таким образом, одна корректировка устанавливает каждое окно подгонки. Источник данных: журнал испытаний медицинских корпусов LS Manufacturing 2025–2026 (проект № MED-2026-084, размер выборки >800).
ISO 17025 (Стандарт компетентности для испытательных и калибровочных лабораторий) Это обеспечивает прослеживаемость калибровки КИМ (координатно-измерительной машины) для каждого зафиксированного соответствия. Группы закупок могут определить, какие геометрические формы корпусов соответствуют санитарным нормам, а для каких требуются корпуса, изготовленные механическим способом. На практике, одна проверяемая цепочка связывает все претензии по процессу.
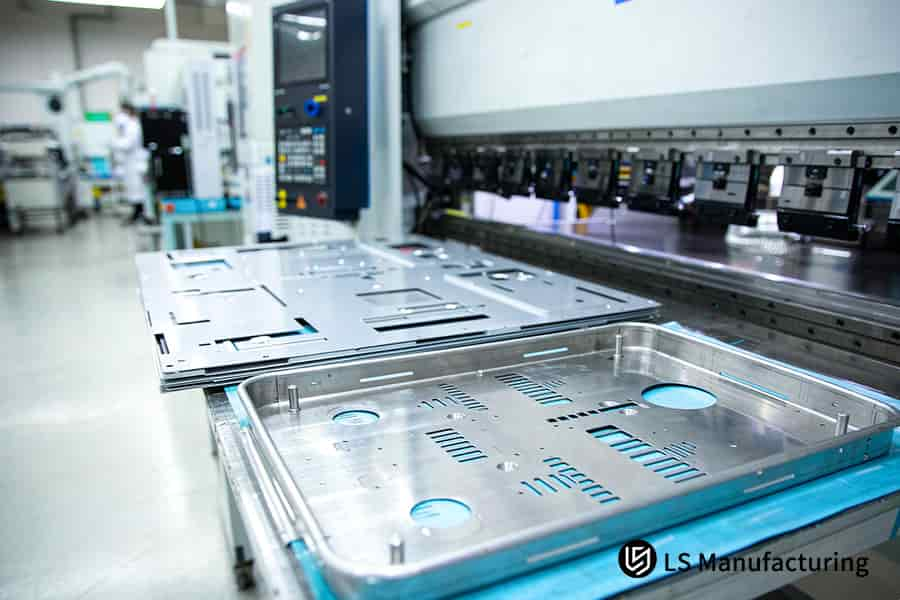
Рисунок 1: Гибка на листогибочном прессе позволяет изготавливать панели из нержавеющей стали с выемками для снятия напряжения, компенсирующими упругое восстановление на 1,5°–2,5°, для корпусов.
Что такое медицинский листовой металл и каковы его функции?
Медицинский листовой металл представляет собой формованный сплав, из которого изготавливаются герметичные, стерилизуемые корпуса, соответствующие гигиеническим нормам, требованиям биосовместимости и экранирования. Что такое медицинский листовой металл?Формованные корпуса защищают диагностическую электронику и выдерживают химическую дезинфекцию. Холодная штамповка, лазерная резка и гибка на станках с ЧПУ придают панелям нужную форму, при этом свойства основного материала остаются неизменными. Изготовление корпусов из листового металла для медицинского оборудования. удерживает ±0,05 мм Для общих профилей и ±0,01 мм для критических сопрягаемых деталей. Корпуса анализаторов крови и оборудования для визуализации подходят для формованных листов, где часто проводится химическая дезинфекция. Для тонкостенных трехмерных полостей с потоком жидкости предпочтительнее использовать литье под давлением.
Функции несущей способности и экранирования
Единая сплошная металлическая оболочка образует Клетка Фарадея (проводящая оболочка, отводящая внешние поля на землю)Это важно, поскольку диагностические платы считывают сигналы микровольтного уровня. Процессы сварки листового металла например, TIG-сварка плотных соединений с сохранением непрерывной проводимости.
Формованные панели содержат внутреннюю электронику и поглощают внешние удары.
Гигиенические ограничения и границы соответствия
стандарты корпусов для медицинских устройствЗапрещается образование заусенцев, глухих углов и открытой пористости. Протоколы протирки вдавливают жидкость в любые щели, до которых не может добраться ткань, поэтому бактерии скапливаются в незаполненных нахлесточных соединениях.
Начинающие инженеры часто считают, что идеально гладкая поверхность панели соответствует требованиям гигиены. Протирание приводит к проникновению жидкости в стыки, поэтому мазок, проведенный вдоль каждого шва, выявляет загрязнение. Правила направления волокон листового металлаОграничьте ориентацию изгиба, поскольку изгиб поперек волокон приводит к образованию трещин на поверхности. Проще говоря, именно легкость очистки определяет, для каких поверхностей подходит окно с плотной посадкой.
Что нужно помнить
- Медицинский листовой металл Превращает плоский сплав в герметичные корпуса без изменения основной массы материала.
- В ходе гигиенических проверок проверяется геометрия швов, а не их визуальная гладкость.

Как объясняется процесс изготовления изделий из листового металла?
Объяснение процесса изготовления изделий из листового металла. Это фиксированная последовательность механических этапов формовки, преобразующих плоский металл в трехмерные конструкционные оболочки, которая объясняет, как плоский лист превращается в готовый корпус. Лазерная резка и штамповка с использованием волоконного лазера открывают эту последовательность, а листогибочный пресс с ЧПУ сгибает каждую панель в V-образной матрице. Затем вставка крепежных элементов и сварка в инертном газе закрывают оболочку. Изготовление корпусов из листового металла для медицинского оборудованиядержит ±0,05 мм В целом, профили охватывают диапазон структурной жесткости для большинства настольных инструментов. Глубоко вытянутые изогнутые оболочки выходят за рамки экономической целесообразности формовки, поскольку специализированная оснастка увеличивает стоимость детали.
Анализ DFM (технологичности проектирования) при сварке швов.
Грувер, Основы Современное производство (стандартный учебник по производству)В нем перечислены пять шагов:
- Обзор DFM: Развертка (в развернутом виде) проверяется на предмет уменьшения радиуса изгиба и его уменьшения. ≥ 1,0× толщина и зазор между отверстием и изгибом; правила определения толщины листового металла регулируют риск разрыва.
- Резка и вырубка (вырезание плоского контура перед формовкой): Волоконный лазер используется для резки панелей и вентиляционных решеток.
- Формовка на листогибочном прессе: На станке с ЧПУ каждый листогибочный пресс сгибается в несколько проходов, образуя стенки шасси.
- Вставка оборудования: Пневматический пресс вдавливает шпильки и стойки PEM в предварительно просверленные отверстия, закрепляя печатные платы.
- Сварка и обработка швов: TIG-сварка (сварка вольфрамовым электродом в инертном газе) Точечная сварка закрывает стыки, а обработка швов шлифует валики заподлицо.
Технологические ограничения и риски дефектов, связанных с изгибом
Распространенные дефекты гибки листового металлаРастрескивание, угловое смещение и деформация отверстий начинаются на внешнем изгибе волокна, где растягивающее напряжение превышает пластичность материала. Инженеры-новички часто винят в этом оснастку. Тестовый образец, согнутый под выбранным радиусом и проверенный на наличие трещин, показывает, сохранилась ли конструкция.
Формирование сложных геометрических форм из листового металлаОднако возникает другая проблема: для изготовления оболочек большого радиуса методом глубокой вытяжки требуются специальные штампы, а для настольных инструментов с плоской поверхностью лучше подходят формованные панели. Короче говоря, геометрия определяет траекторию формования еще до появления какой-либо оснастки.
Основные положения
- Перед началом резки на этапе проверки развертки задаются радиус сгиба и зазоры в отверстиях.
- Вытянутые под глубоким давлением изогнутые оболочки выходят наружу экономичное формование листового металла.
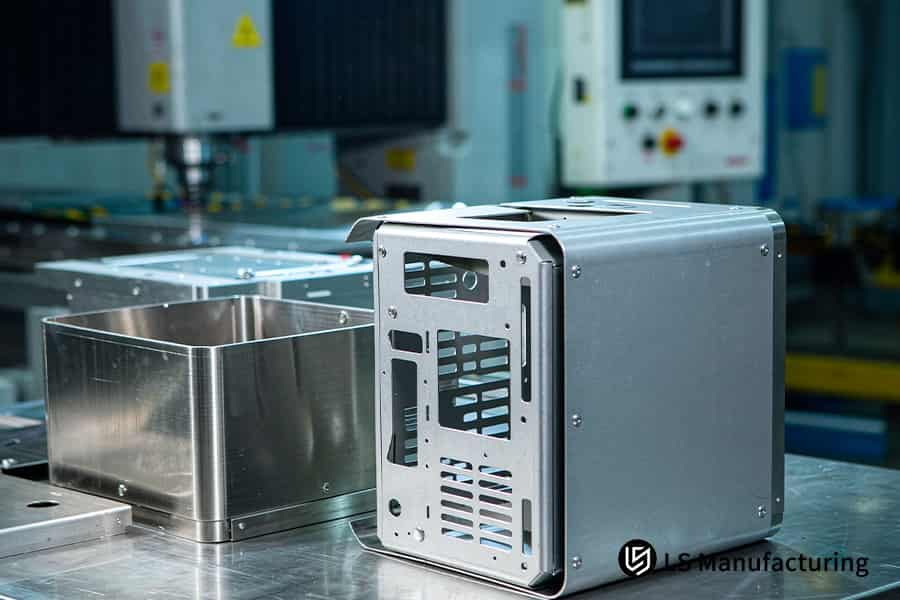
Рисунок 2: Герметичные панели и крышки корпуса из нержавеющей стали обеспечивают точность сопряжения ±0,01 мм для клинической эксплуатации.
Почему возникают распространённые дефекты при гибке листового металла?
Распространенные дефекты гибки листового металлаТрещины, угловое смещение и деформация кромок возникают, когда при холодной гибке листовой металл подвергается нагрузкам, превышающим предел формообразования. Внешние волокна изгиба несут на себе растяжение, а внутренние — сжатие. анизотропия (пластичность, изменяющаяся в зависимости от направления зерен) Концентрация деформации происходит вдоль линий прокатки, поэтому линии изгиба проходят поперек направления прокатки. Растягивающая деформация, превышающая предел прочности, приводит к образованию микротрещин, а остаточная упругая деформация высвобождается после разгрузки в виде пружинения. Справочник по машиностроению (30-е издание, справочное пособие для машиностроительных цехов) устанавливает компенсацию упругого восстановления на 1,5°–2,5° Для холоднокатаного листа в стандартных цеховых условиях. Предварительная холодная формовка снижает пластичность, поэтому чрезмерно упрочненные партии не допускают фиксированного угла компенсации. Литье под давлением сохраняет сложные кривые без упругого восстановления, поскольку расплавленный полимер заполняет закрытую полость, а не изгибается.
Распределение деформаций по изгибу
При изгибе внешние волокна растягиваются, а внутренние — сжимаются, при этом пиковые значения деформации наблюдаются на внешней поверхности изгиба. Минимальный радиус изгиба листового металла(наименьший внутренний радиус до растрескивания внешних волокон) Поддерживает пиковую деформацию ниже доступной пластичности. Более толстый материал увеличивает деформацию при одинаковом радиусе. Для более твердых материалов требуется больший радиус, поскольку остается меньше пластичности для перераспределения.
Почему компенсационные углы не срабатывают
Начинающие инженеры часто рассматривают пружинение как неточность станка, однако пружинение — это упругое восстановление, определяемое пределом текучести, деленным на модуль упругости. Никакие настройки пресса не устраняют пружинение; вместо этого угол перегиба компенсирует отскок. Тестовый образец, согнутый при производственных настройках, а затем измеренный после разгрузки, позволяет точно определить угол, который необходимо добавить. Упрочнение при работе(Приобретенная прочность и утраченная пластичность на ранних стадиях формования) смещения возвращаются, поэтому для поврежденных партий по-прежнему необходимы повторно измеренные образцы.
Где медицинские боксы достигают предела возможностей
Изготовление корпусов из листового металла для медицинского оборудования.Это создает дополнительное гигиеническое ограничение: протоколы протирки вдавливают жидкость в любую трещину, поэтому разрывы в углах не проходят проверку, даже если размеры соответствуют требованиям. Процесс изготовления изделий из листового металла: объяснение. В пятиступенчатой системе изгиб происходит в местах образования трещин. Пружинное восстановление при гибке листового металла Затем решается, остаются ли швы с прокладками ровными. Проще говоря, контроль дефектов начинается с геометрии изгиба, а не с калибровки пресса.
Итог
- Радиус изгиба и направление волокон определяют риск образования трещин еще до изготовления какого-либо инструмента.
- Для компенсации упругого восстановления необходимы измерения с помощью образца, а не фиксированная настройка пресса.
Таблица анализа распространенных дефектов и методов их предотвращения.
В работе с медицинскими корпусами преобладают четыре типа разрушения при изгибе, и каждый из них связан с определенным напряженным состоянием. Справочник по машиностроению (30-е изд., глава о формовке листового металла) Предоставляется информация по каждому из перечисленных диапазонов. Одно из сравнительных показаний демонстрирует, какая мера противодействия устраняет какую причину отказа.
| Тип дефекта | Физический механизм | Инженерный симптом | Контрмера |
| Изгиб пружины | Упругие деформации снимаются во время разгрузки. | Окончательный угол изгиба установлен 1°–3° выше целевого уровня | Компенсация угла прессования на станке с ЧПУ, предустановленный угол перегиба 1,5°–2,5°. |
| Разрыв углов | Сдвиговые напряжения концентрируются в соседних корнях изгиба. | В местах пересечения изгибов появляются продольные микротрещины. | Добавить выемку для снятия изгиба, ширина ≥ 1,0 × толщина |
| Искажение отверстия | Монтажные отверстия внутри пластиковой зоны подвергаются экструзии при растяжении. | Зенловки болтов приобретают овальную или вытянутую форму. | Держите край отверстия ≥ 2,5× толщина от касательной к изгибу |
| Вдавливание поверхности | Мягкий лист вдавливается в жесткие V-образные выступы матрицы. | На косметических поверхностях появляются линейные царапины. | Используйте полиуретановую пленку или V-образную матрицу большого радиуса. |
Ширина выемки для снятия брекета ≥ 1,0× Благодаря большой толщине швов медицинские корпуса остаются плоскими и герметичными, поэтому контроль дефектов изгиба по-прежнему остается задачей, решаемой на этапе проектирования.
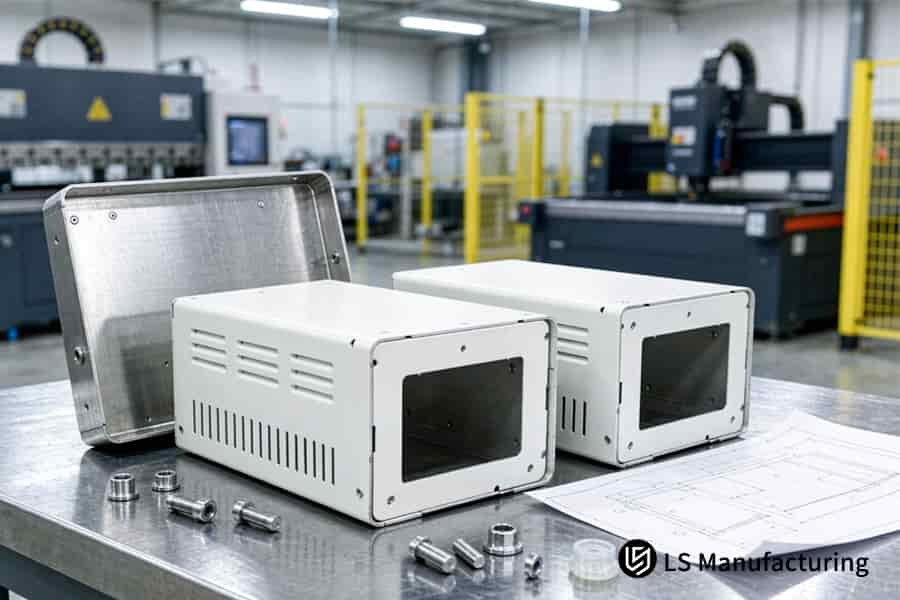
Рисунок 3: Вентиляционные отверстия и крепежные элементы из нержавеющей стали обеспечивают установку диагностического оборудования с точностью до ±0,05 мм.
Что лучше: корпуса из нержавеющей стали или из алюминия?
Корпуса из листового металла медицинского назначения Корпуса изготавливаются из одного из двух типов сплавов: аустенитных нержавеющих марок 304 и 316 или алюминиевых марок 5052 и 6061. Корпуса из нержавеющей стали против корпусов из алюминия Различия заключаются в поверхностной пленке, образующейся в каждом металле, поскольку пассивная пленка, богатая хромом, блокирует воздействие кислот и щелочей, в то время как оксид алюминия проводит ток заземления. Оба семейства сплавов обладают... ±0,05 мм по общим профилям на ISO 2768-1:1989 Общие допуски. Для стационарных стерилизационных установок и хирургических консолей предпочтительнее использовать нержавеющую сталь. Для портативных мониторов на тележках предпочтительнее алюминий, где время работы от батареи и вес при транспортировке определяют конструкцию. Сложная кривизна выходит за рамки экономической целесообразности формовки в любом из сплавов.
Поверхностные пленки и коррозионное поведение
Коррозионная стойкость листового металла. Начинается всё с оксидной пленки, а не с прочности основного сплава. Нержавеющая сталь восстанавливает богатую хромом пленку после резки, поэтому пассивация восстанавливает защиту. Алюминий мгновенно образует оксид алюминия, а анодирование... ISO 7599 (анодное оксидирование покрытий для алюминия) Утолщает пленку для повышения износостойкости. Щелочные моющие средства воздействуют на оксид алюминия, поэтому необходимо проверять pH покрытых панелей. Нержавеющая сталь лучше переносит хлорсодержащие дезинфицирующие средства, поскольку сталь марки 316 устойчива к образованию точечных повреждений.
Траектории изменения жесткости, массы и тепла
Что такое медицинский листовой металл?Выбираете? Стенки корпуса передают тепло от платы и выдерживают ударную нагрузку. Алюминий быстрее рассеивает тепло и снижает габариты, поэтому в портативных мониторах используются алюминиевые корпуса. Для чувствительных к нагреву плат лучше подходят алюминиевые корпуса, поскольку стенки выступают в качестве теплоотводов. Нержавеющая сталь устойчива к вмятинам при одинаковой толщине.В стационарных стерилизационных шкафах используются панели из нержавеющей стали. В обоих семействах сплавов достигается диапазон ±0,05 мм, поэтому выбор определяется массой и жесткостью.
Границы выбора и одно распространенное неверное толкование
стандарты корпусов медицинских устройствУстанавливается совместимость чистящих средств, а не рейтинг сплава. Инженеры-новички часто предполагают, что нержавеющая сталь автоматически проходит гигиеническую проверку, а алюминий — нет. Протоколы протирки разрушают поверхностные пленки, панель из алюминия с покрытием выдерживает воздействие нейтральных моющих средств, в то время как непассивированная нержавеющая сталь ржавеет. Выбор сплавов для листового металлаСначала проводится очистка с использованием химических реагентов, а затем – определение массы устройства. Проще говоря, химический состав чистящего средства определяет тип сплава, а масса шасси определяет толщину.
Ключевые отличия
- Коррозионное поведение определяется поверхностными пленками, а не названием основного сплава.
- Химические составы для очистки определяют приоритетность материалов по сравнению с их жесткостью или массой.
Сравнение фундаментальных свойств материалов
В медицинских корпусах нержавеющую сталь и алюминий разделяют четыре параметра: Формирование пленки, устойчивость к чистящим средствам, жесткость и класс устройства. Выбор материала начинается с химического состава чистящего средства, а затем переходит к массе устройства. Инженеры-новички могут изучить одну матрицу и подобрать для каждого семейства сплавов соответствующий протокол дезинфекции.
| Измерение | Медицинская нержавеющая сталь (304/316) | Медицинский алюминий (5052 / 6061) |
| Принцип работы и микромеханизм | Самопроизвольно образующаяся пленка оксида хрома блокирует проникновение среды. | Плотная пленка оксида алюминия образует и проводит ток заземления. |
| Условия эксплуатации и коррозионная стойкость | Выдерживает частое протирание формальдегидом и гипохлоритом натрия. | Устойчив к стандартным моющим средствам; требует анодной защиты в условиях влажной щелочной среды. |
| Механическая жесткость и формуемость | Высокий предел текучести, больший упругий обратный ход, быстрое упрочнение при деформации. | Треть плотности, высокая пластичность, легкость пробивки вентиляционной решетки. |
| Типичные медицинские применения | Корпус эндоскопического оборудования, основание аппарата для диализа, корпуса стерилизатора. | Корпуса для портативных ультразвуковых аппаратов, корпуса для автомобильных ЭКГ-мониторов, рамы для тележек. |
Проще говоря, нержавеющая сталь подходит для условий интенсивной дезинфекции, а алюминий, плотность которого составляет одну треть от плотности нержавеющей стали, подходит для мобильных передвижных дезинфекционных систем.
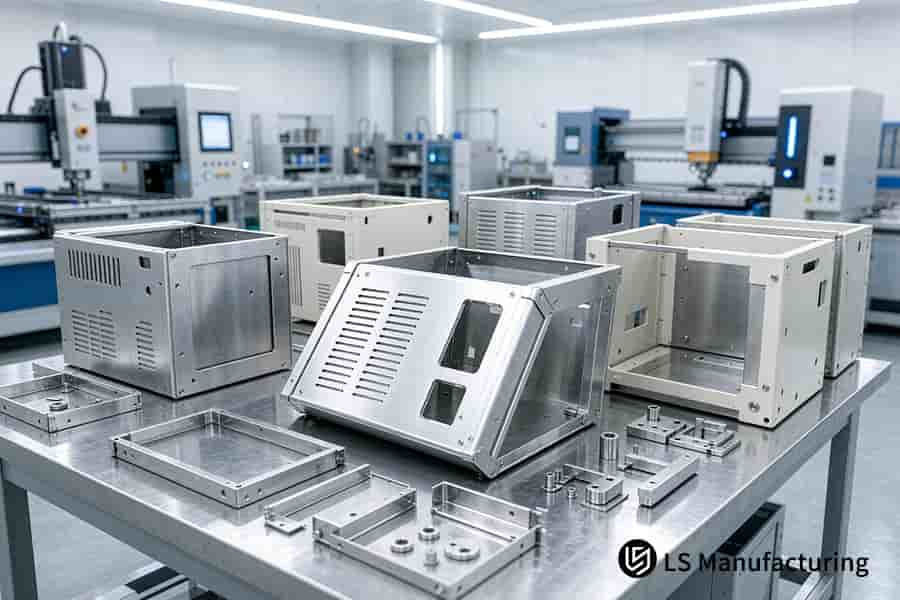
Рисунок 4: Формованные панели, в которых размещена диагностическая электроника в корпусах из нержавеющей стали с допуском ±0,05 мм, используются для производства медицинских анализаторов.
Как пассивация защищает корпуса из нержавеющей стали?
Пассивация — это химическая обработка, удаляющая излишки покрытия после обработки. свободное железо (нелегированное железо, которое инструмент оставляет на поверхностях) из нержавеющей стали и восстановление богатой хромом оксидной пленки (Cr₂O₃). Как пассивация защищает нержавеющую сталь?Ванна с азотной или лимонной кислотой растворяет отложения железа, оставшиеся после штамповки и сварки, и на поверхности образуется оксидная пленка толщиной всего в несколько нанометров. Хлорсодержащие дезинфицирующие средства в первую очередь воздействуют на открытое железо, поэтому корпуса инструментов в операционных получают от этого наибольшую пользу. Кислотная химия не может закрыть структурные трещины сварных швов, а полимерные корпуса не содержат свободного железа.
Свободное железо и микрогальванические элементы
В процессе штамповки и трения в матрице частицы углеродистой стали вдавливаются в формованные панели, а осажденное железо образует микрогальванические элементы, взаимодействуя с окружающей нержавеющей сталью. Точечная коррозия(Локализованная атака с выкапыванием небольших ям) начинается на базовых станциях сотовой связи, а затем в этих ямках скапливается жидкость для протирки. Инженеры-новички проводят поиски. Что такое медицинский листовой металл?Загрязнение железом выявляется на ранней стадии, поскольку при резке образуются отложения до начала эксплуатации.
Кислотная ванна и методы проверки
А процесс пассивации листового металла Процесс включает один этап погружения, при этом азотная или лимонная ванна растворяет отложения, оставляя основной хром неповрежденным, поскольку кислота воздействует на свободное железо быстрее, чем на легированный хром. Составы на основе азотной и лимонной кислот регулируются стандартом ASTM A967. Существует два способа проверки:
- Тест на сульфат меди (капельный тест, позволяющий определить наличие свободного железа в медном покрытии). Дает быстрый результат.
- После выдерживания в воде на поверхности появляются пятна ржавчины.
Там, где заканчивается пассивация
Распространенное заблуждение заключается в том, что пассивация рассматривается как ремонт сварных швов, однако кислота не может заполнить трещины, а панели с трещинами все равно не проходят гигиеническую проверку, если протирка вдавливает жидкость в незаполненные стыки. Коррозионная стойкость листового металла. основывается на химическом составе поверхности и геометрии соединения.
Капля сульфата меди на зоне сварки за считанные секунды выявляет остаточные следы железа.
Стандарты корпусов для медицинских устройств Если в качестве подтверждения приемки приводить записи о пассивации, то младшие инженеры, прочитав одну запись, могут определить, прошел ли корпус проверку. Проще говоря, пассивация защищает поверхности, а геометрия сварного шва защищает конструкцию.
Что следует отметить
- Пассивация удаляет свободное железо и восстанавливает пленку оксида хрома.
- Принятие решения о пригодности к пассивации определяется не визуальным осмотром, а протоколом испытаний.
Какие стандарты на корпуса медицинских изделий регулируют их производство?
стандарты корпусов медицинских устройствЭто правила допуска, регулирующие электробезопасность, защиту от проникновения влаги и биологические свойства корпусов оборудования. IEC 60529 (класс защиты от проникновения пыли и воды) определяет физическую герметизацию, и IEC 60601-1 (общий стандарт безопасности для медицинского электрооборудования) Определяет теплоизоляцию, а также огнестойкость, исключая проникновение жидкостей и поражение электрическим током. Изготовление корпусов из листового металла для медицинского оборудования. обеспечивает сжатие прокладки за счет ±0,01 мм Швы идеально подходят друг к другу. Стандартное покрытие охватывает весь жизненный цикл диагностического устройства, однако падения людей создают кратковременные нагрузки, выходящие за рамки всех указанных стандартов. Документы по пассивации служат подтверждением биосовместимости.
Область применения электробезопасности и герметизации
МЭК 60601-1 устанавливает требования к изоляции, расстоянию утечки и огнестойкости для корпусов, в которых находятся цепи под напряжением. IEC 60529 (код степени защиты от проникновения влаги и пыли) Показатели герметичности достигают двузначных значений, а для обеспечения герметичности пенополиуретановым прокладкам требуется сжатие шва в пределах ±0,01 мм.
Один из IP-кодов сообщает младшим инженерам, достигает ли дезинфекция внутренних плат.
Физические принципы экранирования и методы разработки инструментов
Физическая защита экранирования разделяет Корпуса из листового металла против корпусов, изготовленных методом литья под давлением., поскольку цельная металлическая оболочка образует клетку Фарадея без проводящей краски. IEC 60601-1-2 (сопутствующий стандарт для электромагнитных помех) устанавливает пределы излучения и помехоустойчивости для диагностического оборудования.
Выбор корпуса также является следующим шагом. Пределы формовки листового металла (геометрия, достижимая при изгибе)Поскольку для создания кривизны требуются специальные штампы, тогда как для плоских панелей используется общая оснастка.
Материалы с доказательствами и стандартные границы
Стандарты корпусов для медицинских устройств Требуется документальное подтверждение, поэтому на каждый файл по управлению рисками требуется отдельный файл. ISO 14971:2019 (стандарт управления рисками для медицинских изделий) регистрирует каждое принятое меру по смягчению последствий.
Начинающие инженеры часто считают, что сертификация охватывает механические повреждения, однако стандарты устанавливают пределы электрических характеристик и герметичности, а падения создают переходные нагрузки, выходящие за рамки стандартных требований. В документах по биосовместимости приводятся следующие данные: Обработка поверхности листового металла записи. Одно показание давления прокладки проверяет контакт шва. Проще говоря, стандарты регулируют электроснабжение, пломбирование и документальное подтверждение.
Основные положения
- Стандарты регулируют вопросы электротехники, пломбирования и документального подтверждения.
- Рассмотрение случаев злоупотребления выходит за рамки стандартной компетенции.
Как на практике работает оптимизация DFM (проектирование для производства) листового металла: пример медицинского корпуса от LS Manufacturing.
Оптимизация DFM для листового металла Это этап проверки чертежа, который изменяет геометрию изгиба перед началом резки. Принципы проектирования для листового металла ставят контроль геометрии выше затрат на оснастку. Один стартап IVD (диагностика in vitro) Команда разработала корпус для настольного анализатора биохимического состава крови с острыми углами, плотной перфорацией вентиляционных отверстий и отверстиями, расположенными близко к зонам изгиба. Ранние прототипы, созданные собственными силами, показали наличие искривленных кромок и неравномерных зазоров при сборке, поскольку деформация передается по рядам отверстий к корням изгиба. Увеличение радиуса изгиба до толщины стенки и вырезание компенсационных выемок устраняют пути деформации до появления оснастки. В соответствии с пересмотренными чертежами, критически важные точки соединения при сборке обеспечивали погрешность ±0,05 мм согласно стандарту ISO 2768-m (средний класс допуска).
Сценарий применения
Настольные диагностические приборы, включая анализаторы биохимического состава кровииспользуются формованные корпуса из нержавеющей стали с плотными вентиляционными отверстиями. Один IVD Вентиляционные отверстия расположены внутри зон деформации при изгибе. Инженеры-новички часто рассматривают расположение вентиляционных отверстий как декоративный элемент, однако их положение определяет пути распространения деформации. Зазоры при сборке около ±0,05 мм также влияют на сжатие прокладки.
Принцип на практике
Пластическая деформация распространяется по направлению наименьшего сопротивления, поэтому острые углы концентрируют деформацию до тех пор, пока внешние волокна не растрескаются. Правила снятия гибочных швов листового металлаУстановите глубину надреза на 2,0 мм, что разделяет соседние корни, подверженные перегибам. Компенсация перегиба находится внутри 1,5°–2,5° Лента упругого восстановления. Без компенсационных выемок деформация распространяется на соседние изгибы, и угловой дрейф превышает допустимые значения. ISO 2768-м.
Результаты измерений
Уровень брака в одной партии корпусов снизился. с 14,2% до 4,1%и цикл сборки сократился. 16,5%. Доработка шлифовальных работ сократилась, поэтому трудозатраты на чистовую обработку уменьшились. Зафиксированная геометрия изгиба определяет стабильность партии, поэтому младшие инженеры могут проверять зазоры в отверстиях еще до появления оснастки. Проще говоря, выемки и зазоры между отверстиями предотвращают деформацию швов медицинского корпуса.
Источник данных: Журнал испытаний медицинских корпусов LS Manufacturing за 2025–2026 годы (проект № MED-2026-084, размер выборки >800).

Часто задаваемые вопросы
1. Каков типичный допуск, достигаемый при изготовлении медицинских корпусов из листового металла?
Допуск на формовку составляет один допустимый размерный диапазон вокруг номинального значения, при этом для согнутого листа допустимый диапазон шире, чем для обработанных деталей. В соответствии со стандартом ISO 2768-1:1989, допуски на листовой металл для медицинских изделий составляют ±0,05 мм для профилей общего назначения, а допуски на сопряжение достигают ±0,01 мм на предприятии LS Manufacturing. Начинающие инженеры могут, прочитав одно обозначение на чертеже, определить, соответствует ли формованная панель или обработанный корпус тем или иным требованиям.
2. Почему следует избегать острых внутренних радиусов изгиба в листовом металле медицинского назначения?
Внутренний радиус изгиба — это расстояние, равное одной дуге внутри изгиба, а меньшие радиусы приводят к тому, что деформация внешнего волокна превышает доступную пластичность. Гибка листового металла Согласно правилам, установленным в «Справочнике по машиностроению» (30-е издание), минимальный радиус составляет ≥ 1,0 × толщина заготовки. Поскольку меньшие радиусы изгиба приводят к растрескиванию волокон и задержке бактерий, сборочные бригады могут измерить радиус изгиба относительно толщины заготовки, и, по сути, только радиус определяет риск растрескивания.
3. Чем пассивация отличается от традиционного анодирования?
Пассивация и анодирование — это методы обработки поверхности, при которых вместо нанесения покрытия образуется оксидная пленка. Пассивированная нержавеющая сталь выдерживает 500 часов воздействия солевого тумана по стандарту ASTM B117. анодирование (электрохимическое выращивание оксидов на алюминии) Создает один пористый износостойкий слой. Специалисты по контролю качества могут сопоставить один протокол испытаний с одним семейством сплавов и избежать подмены записей о пассивации и анодировании.
4. В каких случаях инженеру следует отдать предпочтение листовому металлу, а не литью пластмасс под давлением?
Листовой металл формуется из плоского заготовки, а методом литья под давлением расплавленный полимер заполняет одну закрытую полость. Сформованные панели имеют припуск на швы ±0,01 мм в соответствии со стандартом IEC 60529. Применение корпусов из листового металла подходит для небольших годовых объемов производства без специальных штампов.Эксперты по проектированию могут ознакомиться с одним ежегодным томом и одним требованием к экранированию и оценить, какой вариант отвечает обоим требованиям.
Краткое содержание
Инженеры планируют геометрию медицинского корпуса. Можно отслеживать распределение допусков на многоэтапных изгибах до начала изготовления оснастки. Информация о выборе сплавов и пассивации остается доступной для дальнейшего изучения в базе знаний LS Manufacturing. lsrpf.comЗапросы в письменной форме по топологии плоских профилей или выбору материалов следует направлять инженерной команде LS Manufacturing по адресу: info@lsrpf.com, и +86 185 6675 9667 Соединяет абонентов напрямую.
Дополнительная литература: Обработка листового металла против обработки на станках с ЧПУ для изготовления алюминиевых корпусов электронных устройств: стоимость и точность.

