 Português (Brasil)



Resumindo: Fabricação de chapas metálicas para invólucros médicos (Fabricação de Carcaças de Diagnóstico) é um processo controlado de transformação de material plano em carcaças laváveis. A passivação (tratamento químico que restaura a camada de óxido de cromo) protege contra a oxidação do ferro livre – um risco de corrosão identificado pelos inspetores – através da formação de tolerâncias dentro da ±0,01 mm faixa.
Engenheiros juniores que ingressam no projeto de produtos para a área da saúde tendem a associar a conformidade com as normas de higiene a tolerâncias extremamente rigorosas, o que leva a atrasos desnecessários na prototipagem. A facilidade de limpeza é garantida pelo acabamento superficial e pela geometria das juntas; portanto, a documentação de passivação resolve problemas de auditoria em vez de desenhos mais restritivos. Abaixo, quatro operações de conformação, dois tipos de materiais e uma lista de inspeção. Em termos simples, os engenheiros que começam a trabalhar na indústria médica conseguem identificar quando as placas moldadas atendem aos requisitos de higiene e quando as estruturas usinadas entram em cena.
Principais conclusões
- Definição de chapa metálica para invólucros médicos: A construção de invólucros para equipamentos médicos em chapa metálica utiliza chapas de liga biocompatíveis para formar invólucros selados e esterilizáveis. Uma metodologia de conformação define o processo, e não a remoção de material.
- Tolerância crítica de localização:Tolerância geral de acordo com ISO 2768-1:1989 Aplica-se a perfis gerais, enquanto interfaces críticas exigem uma faixa de tolerância mais estreita.
- Sequência de etapas do processo:A cadeia de produção compreende sete etapas: análise de projeto para fabricação, perfilamento a laser, conformação em prensa dobradeira e inserção de fixadores PEM. Soldagem TIG, passivação química e Teste CMM (máquina de medição por coordenadas) finalize a corrente.
- Prevenção de defeitos: Uma sobredobra compensa o retorno elástico, o movimento elástico que causa o alargamento dos ângulos de dobra em materiais trabalhados a frio.
Fluxo de trabalho completo para chapas metálicas médicas
Revisão de Engenharia CAD/DFM
UM A revisão DFM verifica a dedução de dobra (comprimento do padrão plano consumido por uma dobra) e Verificações de alívio (ranhuras curtas nos cantos das curvas), que impedem a colisão da flange e o rasgo da borda antes do início do corte.
Corte a laser de fibra e puncionamento CNC
Um laser de fibra corta peças planas, e a punção CNC cria furos. A precisão do contorno permanece dentro de ±0,05 mm.
Conformação em prensa dobradeira CNC
Uma prensa dobradeira CNC molda painéis em várias passagens. Compensação do retorno elástico de 1,5°–2,5° Compensa o rebote elástico e mantém os ângulos desejados.
Inserção de hardware
Uma prensa instala pinos e espaçadores de fixação automática PEM, que fornecem pontos de montagem fixos para placas de circuito impresso e suportes.
Soldagem TIG/por pontos em ambiente fechado
A proteção com argônio de alta pureza protege as poças de fusão contra a oxidação. O acabamento das juntas nivela os cordões de solda e remove as frestas que acumulam sujeira.
Passivação Química / Revestimento
Uma reunião sobre banho de ácido nítrico ASTM A967 (prática padrão de passivação para aço inoxidável) reconstrói a película de óxido de cromo. Os painéis tratados resistem então à névoa salina neutra. ASTM B117 (prática padrão de névoa salina).
Inspeção final de CMM e higiene
Uma máquina de medição por coordenadas verifica as dimensões por ISO 2768-f (classe de tolerância fina). Ajustes críticos de acasalamento atingem ±0,01 mmE os inspetores rejeitam microporosidade ou rebarbas. Simplificando, a limpeza da superfície e os resultados dimensionais compartilham um único critério de aprovação.
Por que confiar neste guia para iniciantes?
Gloria, especialista em prototipagem e fabricação rápida da LS Manufacturing, traz mais de 15 anos de experiência em engenharia de precisão para o trabalho de fabricação de invólucros médicos. DFM (design para manufaturabilidade, moldando peças em torno dos limites reais da fábrica) enquadra cada recomendação. Engenheiros juniores podem Acompanhe as ideias de engenharia de Gloria no LinkedIn. para avarias na fabricação de produtos educacionais.
O Grupo de Engenharia Técnica Chefe da LS Manufacturing validou cada etapa de conformação em relação aos dados do projeto, com cada especificação de tolerância regida por ASME Y14.5-2018 (norma de dimensionamento e tolerância geométrica)Uma revisão, portanto, define cada janela de ajuste. Fonte de dados: Registro de testes de invólucros médicos da LS Manufacturing 2025–2026 (Projeto nº MED-2026-084, tamanho da amostra >800).
ISO 17025 (norma de competência para laboratórios de ensaio e calibração) Ancora a rastreabilidade da calibração CMM por trás de cada ajuste relatado. As equipes de compras podem avaliar quais geometrias de invólucro passam na inspeção de higiene e quais precisam de carcaças usinadas. Na prática, uma cadeia auditável conecta todas as alegações do processo.
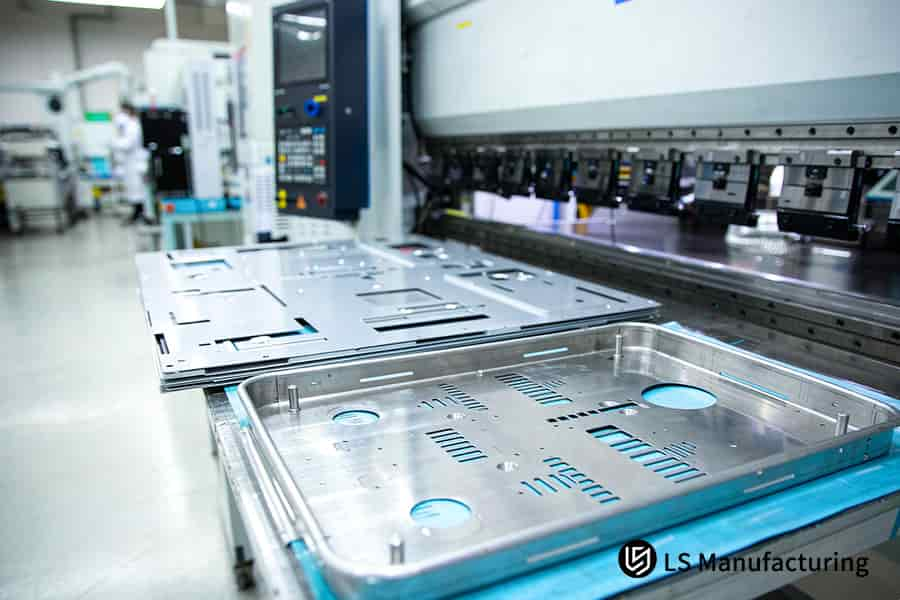
Figura 1: Dobradeira moldando painéis de aço inoxidável com entalhes de alívio que compensam o retorno elástico de 1,5° a 2,5° para gabinetes.
O que é chapa metálica para uso médico e qual a sua função?
A chapa metálica para uso médico é uma chapa de liga metálica moldada e incorporada em invólucros selados e esterilizáveis, que atendem às normas de higiene, biocompatibilidade e blindagem. O que é chapa metálica para uso médico?As carcaças moldadas protegem os componentes eletrônicos de diagnóstico e resistem à desinfecção química. A estampagem a frio, o corte a laser e a dobra CNC moldam os painéis, mantendo as propriedades do material em massa inalteradas. Fabricação de chapas metálicas para invólucros médicos contém ±0,05 mm Em perfis gerais, a tolerância é de ±0,01 mm em encaixes críticos. As carcaças de analisadores de sangue e equipamentos de imagem são adequadas para chapas conformadas, onde a desinfecção química frequente é rotina. Cavidades de fluxo tridimensionais de paredes finas favorecem a moldagem por injeção.
Funções de suporte de carga e blindagem
Uma única camada metálica contínua forma uma Gaiola de Faraday (uma estrutura condutora que direciona campos externos para o terra)O que é importante porque as placas de diagnóstico leem sinais em nível de microvolts. Processos de soldagem de chapas metálicas como a soldagem TIG de juntas próximas, mantendo a condutividade contínua.
Painéis moldados abrigam componentes eletrônicos internos e absorvem impactos externos.
Restrições de higiene e limites de ajuste
Normas para invólucros de dispositivos médicosEvite rebarbas, cantos cegos e porosidade aberta. Os protocolos de limpeza com pano empurram o fluido para qualquer fresta que um pano não consiga alcançar, fazendo com que as bactérias se acumulem em juntas sobrepostas não preenchidas.
Engenheiros juniores frequentemente presumem que um painel visivelmente liso satisfaz uma auditoria de higiene. A limpeza força o fluido para dentro das juntas de sobreposição, de modo que um cotonete passado ao longo de cada junta revela contaminação. regras de direção da fibra da chapa metálicaLimitar a orientação da curvatura, pois a curvatura transversal às fibras abre fissuras na superfície. Em termos simples, a facilidade de limpeza determina quais superfícies merecem uma janela com encaixe perfeito.
O que lembrar
- Chapa metálica médica Transforma chapas de liga metálica em invólucros selados sem alterar o material em sua forma bruta.
- As auditorias de higiene verificam a geometria das costuras, não a suavidade visual.

Como se explica o processo de fabricação de chapas metálicas?
Explicação do processo de fabricação de chapas metálicas É uma sequência fixa de etapas de conformação mecânica que converte metal plano em estruturas tridimensionais, explicando como uma chapa plana se transforma em um invólucro acabado. O corte a laser de fibra e a punção iniciam a sequência, e uma prensa dobradeira CNC dobra cada painel em uma matriz em forma de V. A inserção de componentes e a soldagem com gás inerte finalizam a estrutura. Fabricação de chapas metálicas para invólucros médicoscontém ±0,05 mm Em perfis gerais, uma faixa que cobre a rigidez estrutural da maioria dos instrumentos de bancada. As conchas curvas estampadas ficam fora da economia de conformação, já que as ferramentas dedicadas aumentam o custo da peça.
Análise DFM por meio de soldagem de costura
Groover, Fundamentos de Manufatura Moderna (um livro didático padrão sobre manufatura), lista cinco etapas:
- Análise da DFM: Um padrão plano (o contorno desdobrado de uma peça) é verificado quanto à dedução de dobras e ao raio de curvatura. ≥ 1,0× espessura e folga entre o furo e a dobra; as regras de espessura da chapa metálica determinam o risco de rasgo.
- Corte e estampagem (corte de um contorno plano antes da moldagem): Um laser de fibra corta painéis e grelhas de ventilação.
- Conformação em prensa dobradeira: Uma prensa dobradeira CNC dobra cada painel em várias passagens, transformando-os em paredes do chassi.
- Inserção de hardware: Uma prensa pneumática insere pinos e espaçadores PEM em orifícios pré-perfurados, fixando as placas de circuito impresso.
- Soldagem e acabamento de costuras: Soldagem TIG (soldagem com gás inerte de tungstênio) ou a soldagem por pontos fecha as juntas, e o acabamento das juntas esmerilhadas deixa os cordões nivelados.
Limites do processo e riscos de defeitos de curvatura
Defeitos comuns na dobra de chapas metálicas— Trincas, desvios angulares e distorções de furos — começam na fibra externa da curvatura, onde a tensão de tração excede a ductilidade do material. Engenheiros juniores frequentemente culpam as ferramentas. Um corpo de prova dobrado no raio escolhido e inspecionado em busca de trincas revela se um projeto é viável.
Formação de geometria complexa de chapa metálicaA geometria enfrenta um obstáculo diferente: cascas de grande raio, obtidas por estampagem profunda, exigem matrizes específicas, enquanto painéis conformados são mais adequados para instrumentos de bancada com faces planas. Em resumo, a geometria define o caminho da conformação antes mesmo da existência de qualquer ferramenta.
Pontos-chave
- Uma revisão do molde plano define o raio de curvatura e a folga do furo antes do início do corte.
- Conchas curvas e profundas caem para fora formação de planilha econômica.
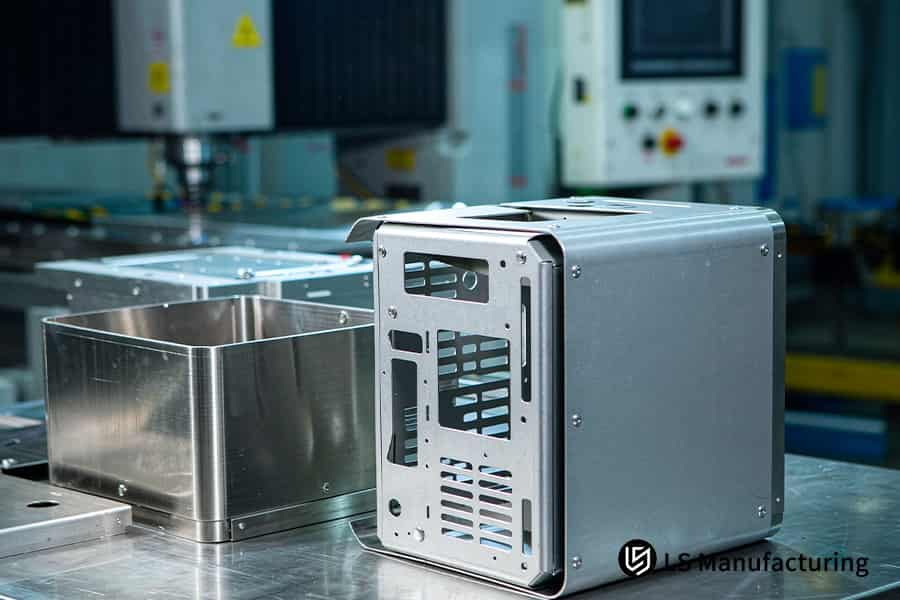
Figura 2: Painéis e tampas de aço inoxidável selados mantêm os encaixes com uma precisão de ±0,01 mm para uso clínico.
Por que ocorrem defeitos comuns na dobra de chapas metálicas?
Defeitos comuns na dobra de chapas metálicasRachaduras, desvios angulares e distorções nas bordas aparecem quando a curvatura a frio tensiona a chapa metálica além de seu limite de conformação. As fibras externas da dobra suportam tensão, enquanto as fibras internas suportam compressão. anisotropia (ductilidade que varia com a direção do grão) A tensão concentra-se ao longo das linhas de laminação, razão pela qual as linhas de dobra atravessam a direção de laminação. A tensão de tração que ultrapassa a resistência máxima abre microfissuras, e a tensão elástica residual é liberada após a remoção da carga, como um retorno elástico. Manual de Máquinas (30ª ed., um manual de referência para oficinas mecânicas) define a compensação de retorno elástico em 1,5°–2,5° Para chapas laminadas a frio em condições normais de produção. A conformação a frio prévia consome a ductilidade, portanto, lotes com sobreencruamento não aceitam ângulo de compensação fixo. A moldagem por injeção mantém curvas compostas sem retorno elástico, porque o polímero fundido preenche uma cavidade fechada em vez de ser dobrado.
Distribuição de tensão ao longo de uma curva
As fibras externas se esticam durante a flexão, enquanto as fibras internas se comprimem, e a tensão atinge o pico na superfície externa da curvatura. raio mínimo de curvatura da chapa metálica(menor raio interno antes que as fibras externas se rompam) Mantém a tensão máxima abaixo da ductilidade disponível. Materiais mais espessos aumentam a tensão em um raio igual. Têmperas mais duras exigem um raio maior, porque resta menos ductilidade para redistribuição.
Por que os ângulos de compensação falham
Engenheiros juniores frequentemente tratam o retorno elástico como uma imprecisão da máquina, quando na verdade o retorno elástico é a recuperação elástica determinada pela relação entre a resistência ao escoamento e o módulo de elasticidade. Nenhum ajuste na prensa elimina o retorno elástico; um ângulo de sobrecurvatura, por sua vez, o anula. Um corpo de prova dobrado nas configurações de produção e medido após a descarga fornece o ângulo exato a ser adicionado. Endurecimento por trabalhoA resistência adquirida e a ductilidade perdida durante a conformação inicial se recuperam, portanto, cupons reavaliados continuam sendo necessários para lotes degradados.
Onde os recintos médicos atingem o limite
Fabricação de chapas metálicas para invólucros médicosAdiciona uma restrição de higiene: os protocolos de limpeza empurram o fluido para qualquer fenda, de modo que rasgos nos cantos não passam na inspeção, mesmo que as dimensões estejam dentro dos padrões. Explicação do processo de fabricação de chapas metálicas pois uma corrente de cinco estágios aplica flexão onde as rachaduras começam. retorno elástico da dobra de chapa metálica Em seguida, decide se as juntas com gaxeta permanecem niveladas. Em outras palavras, o controle de defeitos começa na geometria da dobra, não na calibração da prensa.
Conclusão
- O raio de curvatura e a direção da fibra da madeira definem o risco de fissuras antes mesmo da existência de qualquer ferramenta.
- A compensação do retorno elástico requer a medição do cupom, e não uma configuração fixa da prensa.
Análise de defeitos comuns e tabela de prevenção de engenharia
Quatro modos de falha por flexão predominam no trabalho com invólucros médicos, e cada um deles está relacionado a um estado de tensão distinto. Manual de Máquinas (30ª ed., capítulo sobre conformação de chapas metálicas) Fornece todos os recursos listados. Uma leitura lado a lado mostra qual contramedida responde a qual causa de falha.
| Tipo de defeito | Mecanismo físico | Sintoma de Engenharia | Contramedida |
| Retorno elástico de flexão | Liberação da tensão elástica durante o descarregamento | O ângulo de curvatura final fica 1°–3° acima da meta | Compensação do ângulo de prensa CNC, sobrecurvatura predefinida de 1,5° a 2,5° |
| Rasgo nos cantos | A tensão de cisalhamento se concentra nas raízes adjacentes da curva. | Microfissuras longitudinais aparecem nas interseções das curvas. | Adicionar entalhe de alívio de curvatura, largura ≥ 1,0 × espessura |
| Distorção do furo | Os orifícios de montagem dentro da zona plástica sofrem extrusão por tração. | Os rebaixos dos parafusos ficam ovais ou alongados. | Mantenha a borda do furo ≥ 2,5× espessura da tangente de curvatura |
| Indentação da superfície | A folha macia é pressionada contra os ombros rígidos da matriz em V. | Arranhões lineares aparecem nas superfícies dos cosméticos. | Utilize filme de poliuretano ou matriz em V de grande raio. |
largura do entalhe de alívio ≥ 1,0× A espessura mantém as juntas das embalagens médicas planas e seladas, de modo que o controle de defeitos de dobra permanece uma tarefa da fase de desenho.
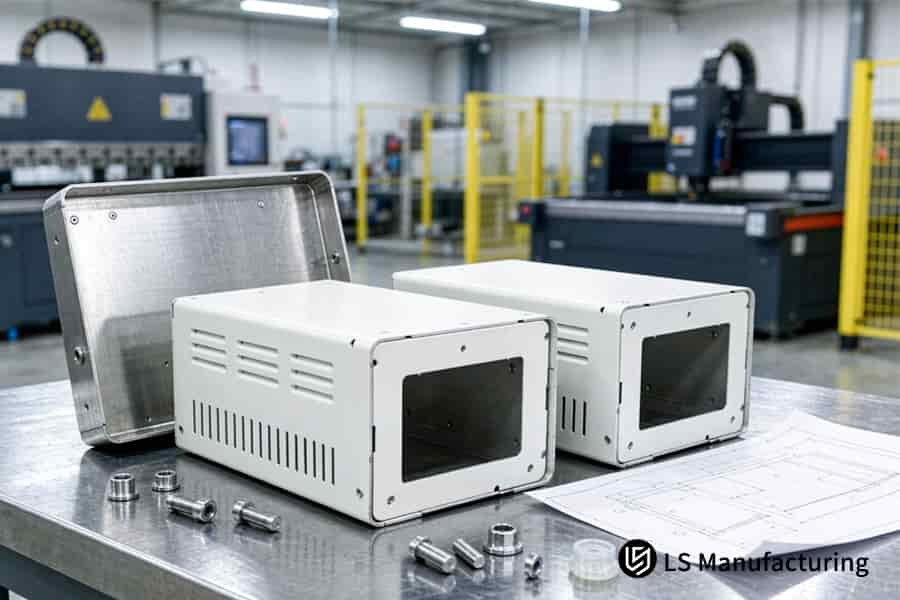
Figura 3: As ranhuras de ventilação e os parafusos prensados fixam os painéis da caixa de aço inoxidável com uma precisão de ±0,05 mm para montagem de diagnóstico.
Qual é a melhor opção: gabinete de aço inoxidável ou de alumínio?
Invólucros médicos em chapa metálica São carcaças moldadas construídas a partir de uma das duas famílias de ligas: aço inoxidável austenítico dos graus 304 e 316, ou alumínio dos graus 5052 e 6061. Gabinetes de aço inoxidável versus gabinetes de alumínio A diferença reside na película superficial que cada metal forma, uma vez que uma película passiva rica em cromo bloqueia o ataque de ácidos e álcalis, enquanto o óxido de alumínio conduz a corrente de aterramento. Ambas as famílias de ligas possuem ±0,05 mm em perfis gerais por ISO 2768-1:1989 Tolerâncias gerais. Unidades de esterilização fixas e consoles cirúrgicos são mais adequados para aço inoxidável. Monitores portáteis para carrinhos são mais adequados para alumínio, onde a autonomia da bateria e o peso para manuseio são fatores determinantes no projeto. Curvaturas compostas não são economicamente viáveis para conformação em nenhuma das ligas.
Películas superficiais e comportamento à corrosão
Resistência à corrosão de chapas metálicas Começa com a película de óxido, não com a resistência da liga base. O aço inoxidável reconstrói uma película rica em cromo após o corte, portanto a passivação restaura a proteção. O alumínio forma óxido de alumínio instantaneamente, e a anodização por ISO 7599 (revestimentos de oxidação anódica para alumínio) A camada espessa proporciona resistência à abrasão. Detergentes alcalinos atacam o óxido de alumínio, portanto, painéis revestidos precisam ter o pH verificado. O aço inoxidável tolera melhor desinfetantes à base de cloro, já que a liga 316 resiste à corrosão por pites.
Rigidez, Massa e Caminhos do Calor
O que é chapa metálica para uso médico?Qual é a melhor opção? As paredes do chassi transportam o calor da placa e suportam impactos. O alumínio dissipa o calor mais rapidamente e reduz a massa durante o manuseio, por isso os monitores portáteis utilizam revestimentos de alumínio. Placas de vídeo sensíveis ao calor se beneficiam de chassis com revestimento de alumínio, já que as paredes atuam como dissipadores de calor. O aço inoxidável resiste a amassados com a mesma espessura.Os armários de esterilização fixos mantêm os painéis de aço inoxidável. Ambas as famílias de ligas atingem uma tolerância de ±0,05 mm, portanto, a massa e a rigidez determinam a seleção.
Limites de seleção e uma interpretação errônea comum
Normas para invólucros de dispositivos médicosDefina a compatibilidade com agentes de limpeza, não a classificação da liga metálica. Engenheiros juniores frequentemente presumem que o aço inoxidável passa automaticamente na inspeção de higiene, enquanto o alumínio falha. Os protocolos de limpeza atacam as películas superficiais; um painel de alumínio revestido resiste a detergentes neutros, enquanto o aço inoxidável não passivado enferruja. Seleção de liga metálica para chapasA limpeza química é realizada primeiro e a massa do dispositivo em segundo lugar. Em termos simples, os produtos químicos de limpeza selecionam a liga metálica, e a massa do chassi seleciona a espessura.
Principais distinções
- O comportamento da corrosão é determinado pela película superficial, e não pela liga metálica base.
- A química de limpeza classifica os materiais antes da rigidez ou da massa.
Comparação dos fundamentos dos materiais
Quatro dimensões diferenciam o aço inoxidável do alumínio em aplicações de invólucros médicos: Formação de película, resistência a agentes de limpeza, rigidez e classe do dispositivo. A seleção de materiais segue, em primeiro lugar, a química de limpeza e, em segundo lugar, a massa do dispositivo. Engenheiros juniores conseguem ler uma matriz e associar cada família de ligas a um protocolo de desinfecção.
| Dimensão | Aço inoxidável de grau médico (304 / 316) | Alumínio de grau médico (5052 / 6061) |
| Princípio de funcionamento e micromecanismo | A película espontânea de óxido de cromo bloqueia a penetração do meio. | Uma película densa de alumina se forma e conduz a corrente de aterramento. |
| Ambiente de serviço e resistência à corrosão | Resiste à limpeza frequente com formaldeído e hipoclorito de sódio. | Resiste a detergentes comuns; necessita de proteção anódica em ambientes alcalinos úmidos. |
| Rigidez mecânica e conformabilidade | Alta resistência ao escoamento, maior retorno elástico, endurecimento rápido por trabalho. | Um terço da densidade, alta ductilidade, fácil perfuração da grelha de ventilação. |
| Aplicações médicas típicas | Chassi para endoscopia, base para máquina de diálise, carcaças para esterilizadores. | Caixas para ultrassom portátil, invólucros para monitores de ECG veiculares, estruturas para carrinhos. |
Em termos simples, o aço inoxidável é adequado para ambientes de desinfecção de alta intensidade, e o alumínio, com um terço da densidade do aço inoxidável, é adequado para sistemas de carrinhos móveis.
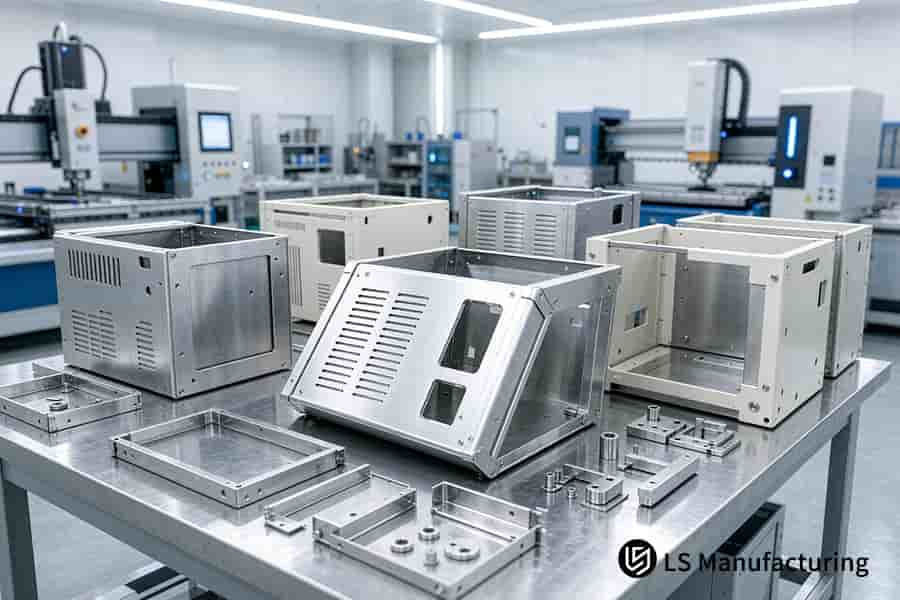
Figura 4: Painéis moldados envolvem a eletrônica de diagnóstico em invólucros de aço inoxidável com tolerância de ±0,05 mm para a produção de analisadores médicos.
Como a passivação protege as caixas de aço inoxidável?
A passivação é um tratamento químico posterior à remoção da camada protetora. ferro livre (ferro não ligado que as ferramentas espalham nas superfícies) a partir de aço inoxidável e reconstruindo uma película de óxido rica em cromo (Cr₂O₃). Como a passivação protege o aço inoxidável?Um banho de ácido nítrico ou cítrico dissolve os depósitos de ferro deixados pelo corte e soldagem, e a superfície regenera uma película de óxido com apenas alguns nanômetros de espessura. Os desinfetantes à base de cloro atacam primeiro o ferro exposto, portanto, as carcaças de instrumentos cirúrgicos são as que mais se beneficiam. A química ácida não consegue fechar trincas estruturais de solda, e as carcaças de polímero não contêm ferro livre.
Ferro Livre e Células Microgalvânicas
O processo de estampagem e prensagem por fricção em matriz prensa partículas de aço carbono em painéis moldados, e o ferro depositado forma células microgalvânicas contra o aço inoxidável circundante. corrosão por pite(Ataque localizado cavando pequenos buracos) começa nas torres de celular, e o fluido de limpeza se acumula posteriormente nesses buracos. Engenheiros juniores fazem buscas O que é chapa metálica para uso médico?É importante detectar a contaminação por ferro precocemente, pois o corte introduz depósitos antes do início da vida útil do equipamento.
Rotas de Banho Ácido e Verificação
UM processo de passivação de chapas metálicas O processo é realizado em uma única etapa de imersão, e um banho de ácido nítrico ou cítrico dissolve os depósitos, deixando o cromo base intacto, uma vez que o ácido ataca o ferro livre mais rapidamente do que o cromo ligado. A norma ASTM A967 rege as formulações de ácido nítrico e cítrico. Duas vias de verificação são apresentadas a seguir:
- Teste de sulfato de cobre (um teste de gotejamento que detecta ferro livre através da camada de cobre) Oferece resultados rápidos.
- A imersão em água revela manchas de ferrugem após um período de contato.
Onde a Passivação Termina
Uma interpretação errônea comum trata a passivação como reparo de solda, porém o ácido não consegue preencher rachaduras, e painéis com fendas ainda falham na inspeção de higiene quando a limpeza força o fluido para dentro de juntas não preenchidas. Resistência à corrosão de chapas metálicas Baseia-se na química da superfície e na geometria conjunta.
Uma gota de sulfato de cobre em uma zona de solda marca o ferro residual em segundos.
Normas para invólucros de dispositivos médicos Ao citar os registros de passivação como evidência de aceitação, engenheiros juniores podem ler um registro e determinar se uma carcaça passou pela verificação. Em termos simples, a passivação protege as superfícies e a geometria da solda protege a estrutura.
Atenção aos detalhes
- A passivação remove o ferro livre e regenera uma película de óxido de cromo.
- Os registros de testes, e não as verificações visuais, são o que determina a aceitação da passivação.
Quais são as normas de fabricação que regem a produção de invólucros para dispositivos médicos?
Normas para invólucros de dispositivos médicosSão normas de admissão que regem a segurança elétrica, a proteção contra entrada de água e poeira e a biocompatibilidade das carcaças dos equipamentos. IEC 60529 (classificação do código de proteção contra entrada de poeira e água) define selagem física, e IEC 60601-1 (norma geral de segurança para equipamentos eletromédicos) Define isolamento mais resistência ao fogo, excluindo entrada de líquidos e choque elétrico. Fabricação de chapas metálicas para invólucros médicos atende à compressão da junta através de ±0,01 mm A costura se encaixa perfeitamente. A cobertura padrão abrange todo o ciclo de vida de um dispositivo de diagnóstico, mas quedas causadas por pessoas geram cargas transitórias que extrapolam todos os padrões estabelecidos. Os registros de passivação corroboram os arquivos de evidências de biocompatibilidade.
Escopo de Segurança Elétrica e Vedação
IEC 60601-1 Define os parâmetros de isolamento, distância de fuga e resistência à chama para invólucros que abrigam circuitos energizados. IEC 60529 (código de proteção contra entrada de água e poeira) As taxas de vedação abrangem dois dígitos, e as juntas de espuma precisam de compressão na costura dentro de ±0,01 mm para suportar uma classificação.
Um código IP informa aos engenheiros juniores se a desinfecção atingiu as placas internas.
Física de blindagem e rotas de ferramentas
A física da blindagem separa Gabinetes de chapa metálica versus gabinetes moldados por injeção, visto que uma única camada metálica contínua forma uma gaiola de Faraday sem a necessidade de tinta condutora. IEC 60601-1-2 (norma colateral para perturbação eletromagnética) Define limites de emissão e imunidade para equipamentos de diagnóstico.
A escolha do recinto também segue limites de conformação de chapas metálicas (geometria alcançável por dobramento), visto que a curvatura requer matrizes dedicadas, enquanto os painéis planos reutilizam ferramentas compartilhadas.
Arquivos de Evidências e Limites Padrão
Normas para invólucros de dispositivos médicos Exige-se documentação comprovativa, portanto, um arquivo de gestão de riscos por pessoa. ISO 14971:2019 (norma de gestão de riscos para dispositivos médicos) Registra cada medida de mitigação.
Engenheiros juniores frequentemente presumem que a certificação cobre abusos físicos, porém as normas estabelecem limites elétricos e de vedação, e quedas geram cargas transitórias fora do escopo padrão. Arquivos de biocompatibilidade citam acabamento de superfície de chapa metálica registros. Uma leitura da pressão da junta verifica o contato da costura. Em termos simples, as normas regem a eletricidade, a vedação e as evidências documentadas.
Pontos principais
- As normas regem a eletricidade, a vedação e as evidências documentadas.
- O tratamento de casos de abuso fica fora do âmbito padrão.
Como a otimização DFM de chapas metálicas funciona na prática: um exemplo de invólucro médico da LS Manufacturing
Otimização DFM de chapas metálicas É uma revisão na fase de desenho que remodela a geometria da dobra antes do início do corte. Os princípios do DFM para chapas metálicas priorizam o controle da geometria em detrimento dos gastos com ferramentas. Uma startup IVD (diagnóstico in vitro) A equipe encomendou uma caixa para um analisador de bioquímica sanguínea de bancada com cantos vivos, perfurações de ventilação densas e furos concentrados nas zonas de curvatura. Os primeiros protótipos internos apresentaram bordas torcidas e folgas de montagem irregulares, já que a tensão segue as fileiras de furos até as raízes das curvas. Aumentar o raio de curvatura para a espessura da parede e cortar entalhes de alívio elimina os caminhos de distorção antes mesmo da fabricação das ferramentas. Os desenhos revisados mantiveram as interfaces de montagem críticas dentro de uma tolerância de ±0,05 mm, conforme a norma ISO 2768-m (classe de tolerância média).
Cenário de aplicação
Instrumentos de diagnóstico de bancada, incluindo analisadores de química sanguínea, utilizam invólucros de aço inoxidável moldados que suportam conjuntos de ventilação densos. Um IVD O projeto posicionou os orifícios de ventilação dentro das zonas de deformação da curvatura. Engenheiros juniores frequentemente interpretam os padrões de ventilação como meramente estéticos, porém a posição dos orifícios determina os caminhos de tensão. Folgas de montagem próximas a ±0,05 mm também influenciam a compressão da junta.
Princípio na prática
A deformação plástica flui ao longo da direção de menor resistência, portanto, cantos vivos concentram a deformação até que as fibras externas se quebrem. Regras de alívio de dobra de chapa metálicaDefina a profundidade do entalhe em 2,0 mm, o que separa as raízes de curvatura adjacentes. A compensação de sobrecurvatura fica dentro de um 1,5°–2,5° Faixa de retorno elástico. Sem entalhes de alívio, a tensão atravessa as curvas vizinhas e a deriva angular excede o limite. ISO 2768-m.
Resultados mensurados
A taxa de defeitos em um lote de recintos diminuiu. de 14,2% para 4,1%e o ciclo de construção foi encurtado. 16,5%A retificação para retrabalho diminuiu, reduzindo assim a mão de obra para acabamento. A geometria de dobra congelada determina a consistência do lote, permitindo que engenheiros juniores verifiquem a folga do furo antes mesmo da fabricação das ferramentas. Em termos simples, entalhes de alívio e folgas nos orifícios evitam distorções nas juntas das estruturas médicas.
Fonte de dados: Registro de testes de invólucros médicos da LS Manufacturing 2025–2026 (Projeto nº MED-2026-084, tamanho da amostra >800).

Perguntas frequentes
1. Qual é a tolerância típica alcançada em invólucros médicos de chapa metálica?
A tolerância de conformação é uma faixa de tamanho permitida em torno do valor nominal, e a chapa dobrada apresenta uma faixa mais ampla do que as características usinadas. As tolerâncias para chapas metálicas de uso médico são de ±0,05 mm em perfis gerais, de acordo com a norma ISO 2768-1:1989, e os ajustes de acoplamento atingem ±0,01 mm na LS Manufacturing. Engenheiros juniores conseguem ler uma única descrição em um desenho técnico e avaliar se um painel moldado ou uma carcaça usinada atende a um determinado requisito.
2. Por que raios de curvatura internos muito acentuados devem ser evitados em chapas metálicas para uso médico?
O raio de curvatura interno é a distância curva dentro de uma dobra, e raios menores fazem com que a tensão na fibra externa ultrapasse a ductilidade disponível. Dobra de chapas metálicas As regras definem o raio mínimo em ≥ 1,0× a espessura do material, conforme o Manual de Maquinaria (30ª ed.). Como raios de curvatura menores podem causar fissuras nas fibras e aprisionar bactérias, as equipes de montagem podem medir o raio de curvatura em relação à espessura do material. Essencialmente, o raio por si só determina o risco de fissuras.
3. Qual a diferença entre a passivação e a anodização convencional?
A passivação e a anodização são tratamentos de conversão de superfície, e cada processo cria uma película de óxido em vez de aplicar um revestimento. O aço inoxidável passivado suporta 500 horas de névoa salina de acordo com a norma ASTM B117, e anodização (crescimento eletroquímico de óxido em alumínio) Cria uma camada de desgaste porosa. Os auditores de qualidade podem associar um relatório de teste a uma família de ligas e evitar a troca de registros de passivação com registros de anodização.
4. Quando um engenheiro deve optar por chapas metálicas em vez de moldagem por injeção de plástico?
A chapa metálica é formada a partir de um material plano, e a moldagem por injeção preenche uma cavidade fechada com polímero fundido. Os painéis formados apresentam encaixes de junta de ±0,01 mm, conforme a norma IEC 60529. aplicações de gabinetes de chapa metálica Adequado para baixos volumes anuais sem matrizes dedicadasOs revisores de projeto podem ler um volume anual, além de um requisito de blindagem, e avaliar qual caminho atende a ambos.
Resumo
Engenheiros planejam a geometria do recinto médico É possível rastrear a alocação de tolerâncias em dobras de múltiplos estágios antes da aquisição de ferramentas. As notas sobre seleção de ligas e passivação permanecem disponíveis para estudo adicional na base de conhecimento da LS Manufacturing em [link para a base de conhecimento]. lsrpf.comConsultas por escrito sobre topologia de padrões planos ou seleção de materiais chegam à equipe de engenharia da LS Manufacturing pelo endereço: info@lsrpf.com, e +86 185 6675 9667 Conecta os chamadores diretamente.
Leitura complementar: Usinagem em chapa metálica versus usinagem CNC para invólucros eletrônicos de alumínio: custo e precisão.

