 Español



TL;DR: Fabricación de carcasas médicas con chapa metálica La fabricación de carcasas para diagnóstico es un proceso controlado que consiste en dar forma a piezas planas para convertirlas en carcasas que se puedan limpiar. La pasivación (tratamiento químico que restaura la capa de óxido de cromo) protege contra la oxidación del hierro libre, un riesgo de corrosión identificado por los inspectores, mediante la formación de tolerancias dentro de ±0,01 mm rango.
Los ingenieros jóvenes que se incorporan al diseño de productos sanitarios suelen asociar el cumplimiento de las normas de higiene con tolerancias extremadamente estrictas, lo que provoca retrasos innecesarios en la creación de prototipos. La facilidad de limpieza se garantiza mediante el acabado superficial y la geometría de las juntas; por lo tanto, la documentación de pasivación resuelve los problemas de auditoría, en lugar de unos planos más precisos. A continuación se detallan cuatro operaciones de conformado, dos tipos de materiales y una lista de inspección. En pocas palabras, los ingenieros que empiezan a trabajar en la industria médica pueden identificar cuándo las láminas conformadas cumplen con los requisitos higiénicos y cuándo entran en juego las carcasas mecanizadas.
Conclusiones clave
- Definición de chapa metálica para recintos médicos: La construcción con chapa metálica para carcasas de equipos médicos utiliza láminas de aleación biocompatibles para formar carcasas selladas y esterilizables. El proceso se define mediante una metodología de conformado, no mediante la eliminación de material.
- Tolerancia de ubicación crítica:Tolerancia general según ISO 2768-1:1989 Esto se aplica a los perfiles generales, mientras que las interfaces críticas requieren un rango de tolerancia más estrecho.
- Cadena de pasos del proceso:La cadena consta de siete pasos: análisis de diseño para fabricación, perfilado láser, conformado con prensa plegadora e inserción de sujetadores PEM. Soldadura TIG, pasivación química y Pruebas con CMM (máquina de medición por coordenadas) termina la cadena.
- Prevención de defectos: Un margen de sobreflexión compensa la recuperación elástica, el movimiento elástico que provoca el ensanchamiento de los ángulos de flexión en los materiales trabajados en frío.
Flujo de trabajo integral para el procesamiento de chapa metálica en el sector médico.
Revisión de ingeniería CAD/DFM
A La revisión DFM comprueba la deducción de curvaturas (longitud del patrón plano que consume una curvatura). y comprobaciones de alivio (ranuras cortas en las esquinas de las curvas), que evitan la colisión de las bridas y el desgarro de los bordes antes de que comience el corte.
Troquelado por láser de fibra y punzonado CNC
Un láser de fibra corta piezas planas y el punzonado CNC forma los orificios característicos. La precisión del contorno se mantiene dentro de ±0,05 mm.
Conformado con prensa plegadora CNC
Una prensa plegadora CNC da forma a los paneles en varias pasadas. Compensación de la recuperación elástica de 1,5°–2,5° Compensa el rebote elástico y mantiene los ángulos objetivo.
Inserción de hardware
Una prensa instala pernos y separadores autoblocantes PEM, que proporcionan puntos de montaje fijos para placas de circuito y soportes.
Soldadura TIG / Soldadura por puntos en recinto cerrado
El blindaje de argón de alta pureza protege los baños de soldadura contra la oxidación. El tratamiento de la costura deja los cordones al ras y elimina las grietas donde se acumula la suciedad.
Pasivación química / Recubrimiento
Reunión de baño de ácido nítrico ASTM A967 (Práctica estándar de pasivación para acero inoxidable) reconstruye la película de óxido de cromo. Los paneles tratados luego resisten la niebla salina neutra. ASTM B117 (Práctica estándar de niebla salina).
Inspección final de higiene y medición de coordenadas
Una máquina de medición de coordenadas verifica las dimensiones por ISO 2768-f (clase de tolerancia fina). Los ajustes de acoplamiento críticos alcanzan ±0,01 mmLos inspectores rechazan la microporosidad o las rebabas. En resumen, la limpieza de la superficie y los resultados dimensionales comparten un mismo criterio de aceptación.
¿Por qué confiar en esta guía para principiantes?
Gloria, experta en prototipado rápido y fabricación rápida de LS Manufacturing, aporta más de 15 años de experiencia en ingeniería de precisión al trabajo con carcasas médicas. DFM (diseño para la fabricación, que adapta las piezas a las limitaciones reales de la fábrica) marco cada recomendación. Los ingenieros junior pueden Sigue las ideas de ingeniería de Gloria en LinkedIn. para averías en la fabricación de materiales educativos.
El Grupo de Ingeniería Técnica Principal de LS Manufacturing validó cada paso de conformado con respecto a los datos del proyecto, y cada especificación de tolerancia se rigió por ASME Y14.5-2018 (Estándar de dimensionamiento y tolerancias geométricas)Por lo tanto, una revisión define cada ventana de ajuste. Fuente de datos: Registro de pruebas de carcasas médicas de LS Manufacturing 2025-2026 (Proyecto n.° MED-2026-084, tamaño de la muestra >800).
ISO 17025 (Estándar de competencia para laboratorios de ensayo y calibración) Establece la trazabilidad de la calibración de la CMM para cada ajuste reportado. Los equipos de compras pueden determinar qué geometrías de carcasas superan la revisión de higiene y cuáles requieren carcasas mecanizadas. En la práctica, una cadena auditable vincula cada declaración de proceso.
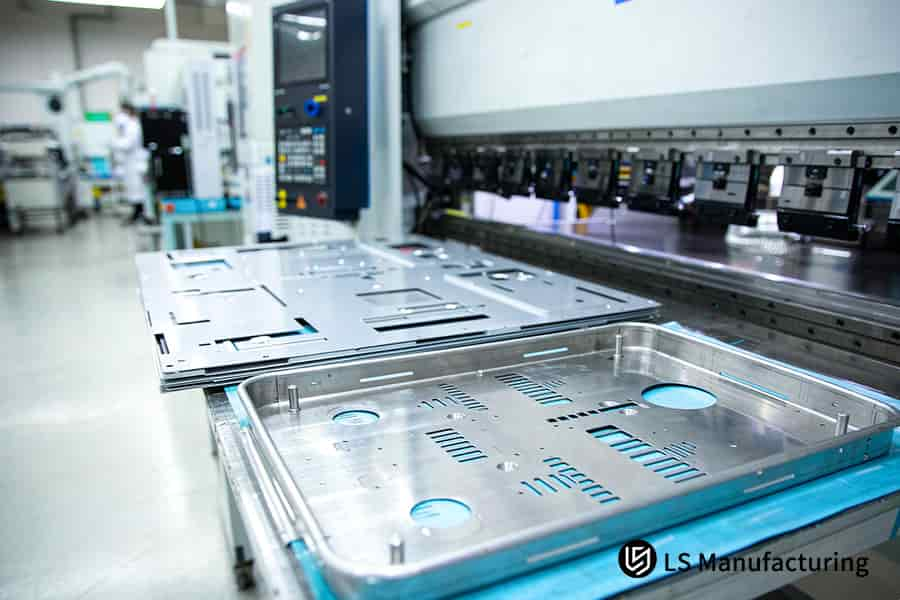
Figura 1: Plegado con prensa plegadora de paneles de acero inoxidable con muescas de alivio que compensan el efecto de recuperación elástica de 1,5° a 2,5° para cerramientos.
¿Qué es la chapa metálica médica y cómo funciona?
Las láminas metálicas para uso médico son láminas de aleación conformadas que se integran en carcasas selladas y esterilizables, cumpliendo con las normas de higiene, biocompatibilidad y protección. ¿Qué es la chapa metálica médica?Las carcasas moldeadas protegen los componentes electrónicos de diagnóstico y resisten la desinfección química. El estampado en frío, el corte láser y el doblado de matrices CNC dan forma a los paneles sin alterar las propiedades del material base. Fabricación de carcasas médicas de chapa metálica sostiene ±0,05 mm En perfiles generales y con una tolerancia de ±0,01 mm en ajustes de acoplamiento críticos. Las carcasas de analizadores de sangre y equipos de imagen se adaptan mejor a la chapa conformada, donde la desinfección química frecuente es habitual. Las cavidades de flujo tridimensionales de paredes delgadas se benefician del moldeo por inyección.
Funciones de soporte de carga y blindaje
Una capa metálica continua forma una Jaula de Faraday (una carcasa conductora que dirige los campos externos a tierra), lo cual es importante porque las placas de diagnóstico leen señales de nivel de microvoltios. procesos de soldadura de chapa metálica como por ejemplo la soldadura TIG de juntas cerradas manteniendo una conductividad continua.
Los paneles conformados albergan componentes electrónicos internos y absorben impactos externos.
Restricciones de higiene y límites de ajuste
Normas para el encapsulado de dispositivos médicosProhíba las rebabas, los ángulos ciegos y la porosidad abierta. Los protocolos de limpieza empujan el líquido hacia cualquier grieta a la que no pueda llegar un paño, por lo que las bacterias se acumulan en las juntas superpuestas sin rellenar.
Los ingenieros jóvenes suelen dar por sentado que un panel visiblemente liso cumple con los requisitos de higiene. Al limpiar, el líquido penetra en las juntas, por lo que pasar un hisopo a lo largo de cada junta revela la contaminación. Reglas de dirección de la veta de la chapa metálicaLimitar la orientación de la flexión, ya que la flexión transversal a la fibra abre fisuras en la superficie. En pocas palabras, la facilidad de limpieza determina qué superficies cumplen con los requisitos para un ajuste preciso.
Qué recordar
- Chapa metálica para uso médico Convierte láminas planas de aleación en carcasas selladas sin alterar el material base.
- Las auditorías de higiene comprueban la geometría de las costuras, no la uniformidad visual.

¿Cómo se explica el proceso de fabricación de chapa metálica?
Explicación del proceso de fabricación de chapa metálica Se trata de una secuencia fija de pasos de conformado mecánico que transforman una lámina de metal plana en una estructura tridimensional, lo que explica cómo una lámina plana se convierte en una carcasa terminada. El corte y el punzonado mediante láser de fibra abren la secuencia, y una plegadora CNC dobla cada panel en una matriz en forma de V. La inserción de los herrajes y la soldadura con gas inerte cierran la carcasa. Fabricación de carcasas médicas con chapa metálicasostiene ±0,05 mm En los perfiles generales, una banda que abarca la rigidez estructural para la mayoría de los instrumentos de sobremesa. Las carcasas curvas embutidas quedan fuera de la economía de conformado, ya que el utillaje específico aumenta el coste por pieza.
Revisión de DFM a través de la soldadura de costura
Groover, Fundamentos de Fabricación moderna (un libro de texto estándar sobre fabricación), enumera cinco pasos:
- Reseña de DFM: Se comprueba un patrón plano (el contorno desplegado de una pieza) para la deducción de curvatura y el radio de curvatura. ≥ 1,0× espesor y espacio libre entre el orificio y la curvatura; las reglas de espesor del calibre de la chapa metálica rigen el riesgo de desgarro.
- Corte y troquelado (cortar un contorno plano antes de darle forma): Un láser de fibra corta paneles y rejillas de ventilación.
- Conformado con prensa plegadora: Una prensa plegadora CNC dobla cada panel en varias pasadas hasta convertirlo en una pieza que se integra en las paredes del chasis.
- Inserción de hardware: Una prensa neumática introduce pernos y separadores PEM en orificios previamente perforados, fijando así las placas de circuito impreso.
- Soldadura y acabado de costuras: Soldadura TIG (soldadura por arco de tungsteno con gas inerte) o bien la soldadura por puntos cierra las juntas, y el rectificado de costuras deja los cordones al ras.
Límites del proceso y riesgos de defectos por doblado
Defectos comunes de doblado de chapa metálicaEl agrietamiento, la desviación angular y la distorsión de los orificios comienzan en la fibra de flexión exterior, donde la tensión de tracción supera la ductilidad del material. Los ingenieros jóvenes suelen culpar a las herramientas. Una probeta doblada con el radio elegido e inspeccionada en busca de grietas revela si el diseño se mantiene.
Formación de geometría compleja de chapa metálicaSe presenta un obstáculo diferente: las piezas de gran radio obtenidas mediante embutición profunda requieren matrices específicas, mientras que los paneles conformados se adaptan mejor a los instrumentos de sobremesa de superficie plana. En resumen, la geometría determina el proceso de conformado antes incluso de que exista cualquier herramienta.
Puntos clave
- Antes de comenzar el corte, se realiza una revisión del patrón plano para determinar el radio de curvatura y la holgura del orificio.
- Las conchas curvas de embutición profunda quedan fuera Formación de hojas económicas.
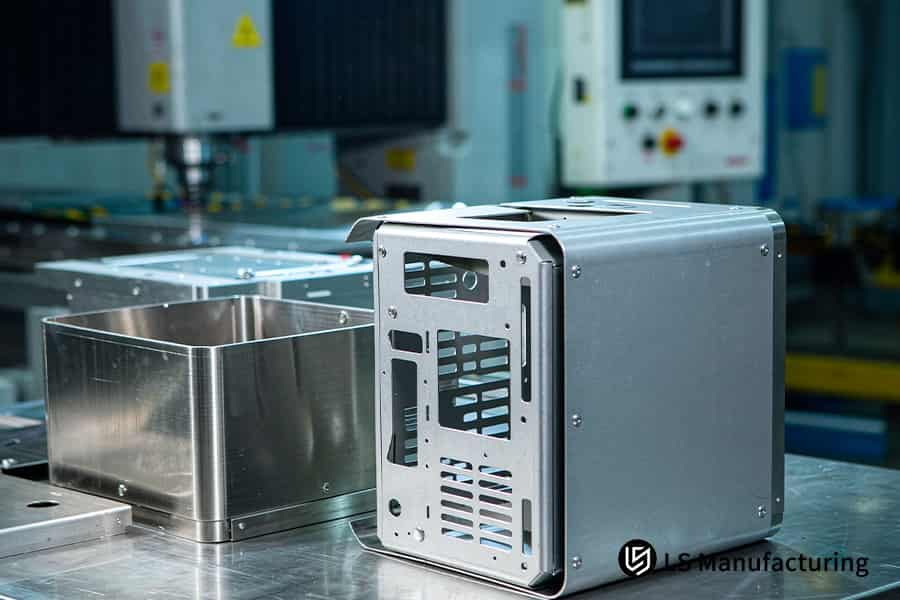
Figura 2: Los paneles y cubiertas de la carcasa de acero inoxidable sellados mantienen un ajuste preciso de ±0,01 mm para uso clínico.
¿Por qué se producen los defectos comunes de doblado de chapa metálica?
Defectos comunes de doblado de chapa metálicaLas grietas, la deriva angular y la distorsión de los bordes aparecen cuando el doblado en frío somete la chapa metálica a esfuerzos que superan su límite de conformado. Las fibras exteriores de la curvatura soportan tensión, mientras que las fibras interiores soportan compresión, y anisotropía (ductilidad que varía con la dirección del grano) La tensión se concentra a lo largo de las líneas de laminación, razón por la cual las líneas de flexión discurren transversalmente a la dirección de laminación. La tensión de tracción que supera la resistencia máxima abre microfisuras, y la tensión elástica residual se libera tras la descarga en forma de recuperación elástica. Manual de maquinaria (30.ª ed., manual de referencia para talleres mecánicos) establece la compensación de retorno elástico en 1,5°–2,5° Para chapa laminada en frío en condiciones de taller estándar. El conformado en frío previo reduce la ductilidad, por lo que los lotes sobreendurecidos no admiten un ángulo de compensación fijo. El moldeo por inyección mantiene curvas compuestas sin efecto rebote, ya que el polímero fundido llena una cavidad cerrada en lugar de doblarse.
Distribución de la deformación a lo largo de una curva
Las fibras exteriores se estiran durante la flexión, mientras que las fibras interiores se comprimen, y la tensión máxima se produce en la superficie exterior de la curva. Radio de curvatura mínimo de la chapa metálica(radio interior más pequeño antes de que se agrieten las fibras exteriores) Mantiene la deformación máxima por debajo de la ductilidad disponible. Un material más grueso aumenta la deformación a igual radio. Los templetes más duros requieren un radio mayor, ya que queda menos ductilidad para la redistribución.
¿Por qué fallan los ángulos de compensación?
Los ingenieros principiantes suelen confundir el efecto de recuperación elástica con una imprecisión de la máquina, cuando en realidad se trata de una recuperación elástica determinada por el límite elástico en relación con el módulo de elasticidad. Ningún ajuste de la prensa elimina la recuperación elástica; en cambio, un ángulo de sobreflexión anula el rebote. Una muestra de prueba doblada con los ajustes de producción, y luego medida tras la descarga, proporciona el ángulo exacto que se debe añadir. endurecimiento laboralLa resistencia ganada y la ductilidad perdida durante la formación inicial modifican el rebote, por lo que siguen siendo necesarios cupones de medición repetida para los lotes degradados.
Donde los recintos médicos cumplen con el límite
Fabricación de carcasas médicas con chapa metálicaañade una restricción higiénica: los protocolos de limpieza introducen líquido en cualquier grieta, por lo que las roturas en las esquinas no pasan la revisión incluso cuando las dimensiones son correctas. Explicación del proceso de fabricación de chapa metálica. como una cadena de cinco etapas coloca la flexión donde comienzan las grietas. Recuperación elástica al doblar chapa metálica Luego decide si las juntas permanecen al ras. Dicho claramente, el control de defectos comienza con la geometría de la curvatura, no con la calibración de la prensa.
En resumen
- El radio de curvatura y la dirección de la fibra determinan el riesgo de agrietamiento incluso antes de que exista cualquier herramienta.
- La compensación de la recuperación elástica requiere la medición del cupón, no un ajuste de presión fijo.
Tabla de análisis de defectos comunes y prevención de ingeniería
En el trabajo con carcasas médicas predominan cuatro modos de fallo por flexión, y cada uno se debe a un estado de tensión distinto. Manual de maquinaria (30.ª ed., capítulo sobre conformado de chapa metálica) Incluye todos los rangos indicados. Una lectura comparativa muestra qué contramedida responde a cada causa de fallo.
| Tipo de defecto | Mecanismo físico | Síntoma de ingeniería | Contramedida |
| Recuperación elástica al doblarse | Liberación de tensión elástica durante la descarga | El ángulo de curva final se sitúa 1°–3° por encima del objetivo | Compensación del ángulo de la prensa CNC, sobrecurvatura preestablecida de 1,5° a 2,5°. |
| Desgarro de esquinas | La tensión cortante se concentra en las raíces de las curvas adyacentes. | Aparecen microfisuras longitudinales en las intersecciones de las curvas. | Agregar muesca de alivio de curvatura, ancho ≥ 1,0× espesor |
| Distorsión de agujeros | Los orificios de montaje dentro de la zona de plástico sufren extrusión por tracción. | Los orificios avellanados de los pernos se vuelven ovalados o alargados. | Mantenga el borde del agujero ≥ 2,5× espesor a partir de la tangente de curvatura |
| Indentación superficial | La lámina blanda presiona contra los hombros duros de la matriz en V. | Aparecen marcas de arañazos lineales en las superficies cosméticas. | Utilice película de poliuretano o matriz en V de gran radio. |
Ancho de la muesca de alivio ≥ 1,0× El grosor mantiene las juntas de las carcasas médicas planas y selladas, por lo que el control de los defectos de flexión sigue siendo una tarea de la fase de diseño.
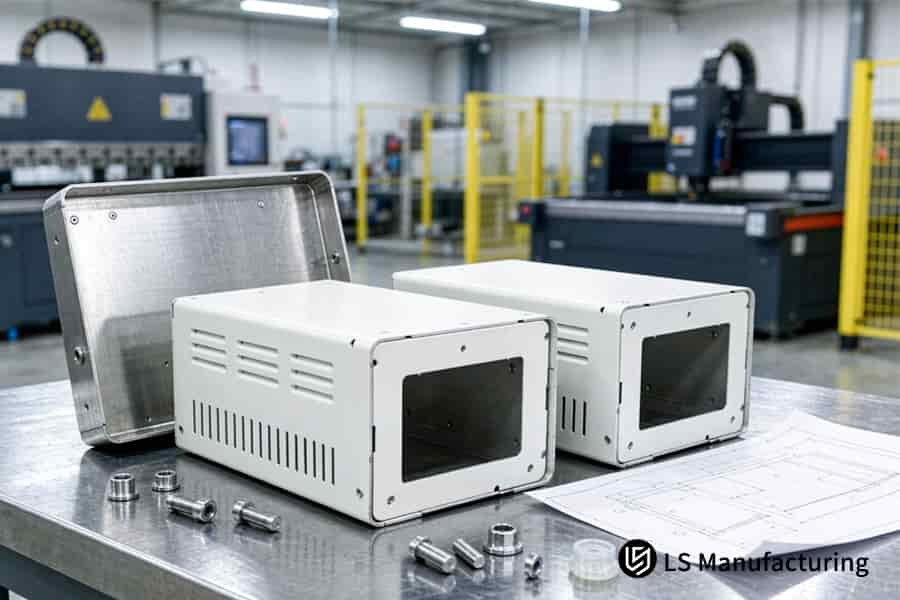
Figura 3: Ranuras de ventilación y herrajes prensados fijan los paneles de la carcasa de acero inoxidable con una tolerancia de ±0,05 mm para el montaje de diagnóstico.
¿Qué es mejor: las cajas de acero inoxidable o las de aluminio?
Cajas metálicas para uso médico Se trata de carcasas formadas a partir de una de dos familias de aleaciones: grados de acero inoxidable austenítico 304 y 316, o grados de aluminio 5052 y 6061. Carcasas de acero inoxidable frente a carcasas de aluminio difieren en la película superficial que desarrolla cada metal, ya que una película pasiva rica en cromo bloquea el ataque de ácidos y álcalis, mientras que el óxido de aluminio conduce la corriente de tierra. Cualquiera de las familias de aleaciones posee ±0,05 mm en perfiles generales por ISO 2768-1:1989 Tolerancias generales. Las unidades de esterilización fijas y las consolas quirúrgicas se fabrican preferentemente en acero inoxidable. Los monitores portátiles para carros se fabrican preferentemente en aluminio, donde la duración de la batería y el peso de manipulación determinan el diseño. La curvatura compuesta no resulta económicamente viable en ninguna de las dos aleaciones.
Películas superficiales y comportamiento ante la corrosión
Resistencia a la corrosión de la chapa metálica comienza con la película de óxido, no con la resistencia de la aleación base. El acero inoxidable reconstruye una película rica en cromo después del corte, por lo que la pasivación restaura la protección. El aluminio forma óxido de aluminio instantáneamente, y el anodizado por ISO 7599 (recubrimientos de oxidación anódica para aluminio) Refuerza una capa para mayor resistencia a la abrasión. Los detergentes alcalinos atacan el óxido de aluminio, por lo que es necesario controlar el pH de los paneles recubiertos. El acero inoxidable tolera mejor los desinfectantes con cloro, ya que el grado 316 resiste la corrosión por picaduras.
Rigidez, masa y trayectorias del calor
¿Qué es la chapa metálica médica?¿Qué es lo que decide aquí? Las paredes del chasis soportan el calor de la placa y la carga de impacto. El aluminio disipa el calor más rápidamente y reduce la masa de manipulación, por lo que los monitores portátiles utilizan carcasas de aluminio. Las placas de imagen sensibles al calor se benefician de las carcasas de aluminio, ya que las paredes actúan como disipadores de calor. El acero inoxidable resiste las abolladuras con un espesor uniforme.Los gabinetes de esterilización fijos cuentan con paneles de acero inoxidable. Ambas familias de aleaciones presentan una tolerancia de ±0,05 mm, por lo que la masa y la rigidez son factores determinantes en la selección.
Límites de selección y una interpretación errónea común
Normas para el encapsulado de dispositivos médicosSe establece la compatibilidad con agentes de limpieza, no una clasificación de aleaciones. Los ingenieros jóvenes suelen asumir que el acero inoxidable supera automáticamente la revisión de higiene y que el aluminio no. Los protocolos de limpieza atacan las películas superficiales; un panel de aluminio recubierto resiste los detergentes neutros, mientras que el acero inoxidable sin pasivar se oxida. Selección de aleaciones de chapa metálicasigue primero la química de limpieza y luego la masa del dispositivo. En términos sencillos, la química de limpieza determina la aleación, y la masa del chasis determina el grosor.
Distinciones clave
- Las películas superficiales determinan el comportamiento frente a la corrosión, no el nombre de la aleación base.
- La química de la limpieza clasifica los materiales antes que su rigidez o masa.
Comparación de los fundamentos de los materiales
En el ámbito de los gabinetes médicos, existen cuatro dimensiones que diferencian el acero inoxidable del aluminio: Formación de película, resistencia a agentes de limpieza, rigidez y clase de dispositivo. La selección de materiales se basa primero en la química de limpieza y luego en la masa del dispositivo. Los ingenieros junior pueden interpretar una matriz y asociar cada familia de aleaciones con un protocolo de desinfección.
| Dimensión | Acero inoxidable de grado médico (304 / 316) | Aluminio de grado médico (5052 / 6061) |
| Principio de funcionamiento y micromecanismo | La película de óxido de cromo espontánea bloquea la penetración del medio. | Se forma una película densa de alúmina que conduce la corriente eléctrica. |
| Entorno de servicio y resistencia a la corrosión | Resiste la limpieza frecuente con formaldehído e hipoclorito de sodio. | Resiste los detergentes estándar; necesita protección anódica en servicio alcalino húmedo. |
| Rigidez mecánica y conformabilidad | Alto límite elástico, mayor recuperación elástica, endurecimiento por deformación rápido. | Un tercio de la densidad, alta ductilidad, fácil perforación de la rejilla de ventilación. |
| Aplicaciones médicas típicas | Chasis del equipo de endoscopia, base de la máquina de diálisis, carcasas del esterilizador. | Carcasas portátiles para ultrasonido, carcasas para monitores de ECG para vehículos, bastidores para carros |
En pocas palabras, el acero inoxidable es adecuado para entornos de desinfección de alta intensidad, y el aluminio, con una densidad equivalente a un tercio de la del acero inoxidable, es adecuado para sistemas de carros móviles.
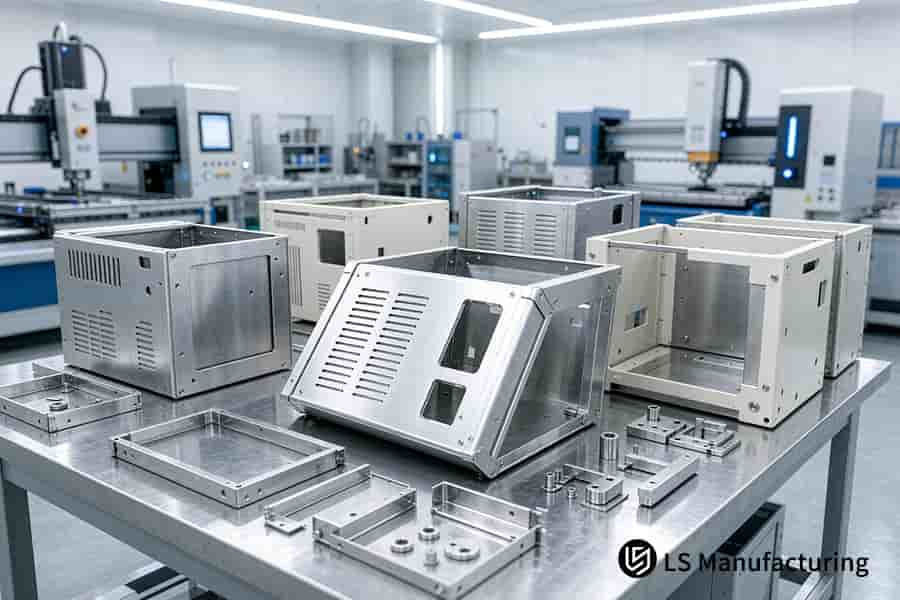
Figura 4: Paneles conformados que albergan componentes electrónicos de diagnóstico en carcasas de acero inoxidable con una tolerancia de ±0,05 mm para la producción de analizadores médicos.
¿Cómo protege la pasivación las carcasas de acero inoxidable?
La pasivación es un proceso químico de eliminación posterior al tratamiento. hierro gratis (hierro sin alear que las herramientas untan sobre las superficies) a partir de acero inoxidable y reconstruyendo una película de óxido rica en cromo (Cr₂O₃). ¿Cómo protege la pasivación el acero inoxidable?Un baño de ácido nítrico o cítrico disuelve los depósitos de hierro que quedan tras el troquelado y la soldadura, y la superficie regenera una película de óxido de tan solo unos pocos nanómetros de espesor. Los desinfectantes de cloro atacan primero el hierro expuesto, por lo que las carcasas de los instrumental quirúrgico son las que más se benefician. La química ácida no puede sellar las grietas estructurales de las soldaduras, y las carcasas de polímero no contienen hierro libre.
Hierro libre y celdas microgalvánicas
El troquelado y la fricción de la matriz presionan las partículas de acero al carbono para formar los paneles, y el hierro depositado forma microceldas galvánicas contra el acero inoxidable circundante. corrosión por picaduras(ataque localizado cavando pequeños hoyos) comienza en sitios de celdas, y el líquido de limpieza se acumula posteriormente en los hoyos. Ingenieros jóvenes buscando ¿Qué es la chapa metálica médica?Detectar la contaminación por hierro cuanto antes, ya que el corte introduce depósitos antes de la puesta en servicio.
Baño ácido y rutas de verificación
A Proceso de pasivación de chapa metálica El proceso se lleva a cabo en una sola etapa de inmersión, y un baño de ácido nítrico o cítrico disuelve los depósitos sin alterar el cromo base, ya que el ácido ataca el hierro libre más rápidamente que el cromo aleado. La norma ASTM A967 rige las formulaciones de ácido nítrico y cítrico. A continuación, se presentan dos rutas de verificación:
- Prueba de sulfato de cobre (una prueba de goteo que detecta la presencia de hierro libre a través del recubrimiento de cobre). Da un resultado rápido.
- Tras la inmersión en agua, aparecen manchas de óxido.
Donde termina la pasivación
Una interpretación errónea común confunde la pasivación con la reparación de soldaduras, pero el ácido no puede rellenar grietas, y los paneles con fisuras siguen sin superar la revisión de higiene una vez que la limpieza introduce líquido en las juntas sin rellenar. Resistencia a la corrosión de la chapa metálica Se basa en la química de la superficie y la geometría de las uniones en conjunto.
Una gota de sulfato de cobre sobre una zona de soldadura deja ver el hierro residual en cuestión de segundos.
Normas para el encapsulado de dispositivos médicos Si se citan los registros de pasivación como prueba de aceptación, los ingenieros junior pueden leer un registro y determinar si una vivienda superó la verificación. En pocas palabras, la pasivación protege las superficies y la geometría de la soldadura protege la estructura.
Qué tener en cuenta
- La pasivación elimina el hierro libre y regenera una película de óxido de cromo.
- Los registros de las pruebas, no las comprobaciones visuales, son los que deciden la aceptación de la pasivación.
¿Qué normas rigen la producción de carcasas para dispositivos médicos?
Normas para el encapsulado de dispositivos médicosSon normas de admisión que rigen la seguridad eléctrica, la protección contra la entrada de agentes externos y la compatibilidad biológica de las carcasas de los equipos. IEC 60529 (Código de protección contra la entrada de polvo y agua) define el sellado físico y IEC 60601-1 (norma general de seguridad para equipos electromédicos) Define el aislamiento más la resistencia al fuego; se excluyen la entrada de líquidos y las descargas eléctricas. Fabricación de carcasas médicas de chapa metálica cumple con la compresión de la junta a través de ±0,01 mm Ajuste de costura. La cobertura estándar abarca todo el ciclo de vida de un dispositivo de diagnóstico, pero las caídas humanas generan cargas transitorias que quedan fuera de todos los estándares establecidos. Los registros de pasivación respaldan los archivos de evidencia de biocompatibilidad.
Alcance de la seguridad eléctrica y el sellado
IEC 60601-1 Establece los parámetros de aislamiento, distancia de fuga y resistencia a la llama para las carcasas que albergan circuitos eléctricos activos. IEC 60529 (código de protección contra la entrada de agua) Las clasificaciones de sellado se realizan en dos dígitos, y las juntas de espuma necesitan una compresión de la costura dentro de ±0,01 mm para mantener una clasificación.
Un código IP indica a los ingenieros junior si la desinfección llega a las placas internas.
Física del blindaje y rutas de fabricación de herramientas
La física del blindaje separa Carcasas de chapa metálica frente a carcasas moldeadas por inyección, ya que una sola capa continua de metal forma una jaula de Faraday sin necesidad de pintura conductora. IEC 60601-1-2 (norma colateral para perturbaciones electromagnéticas) Establece límites de emisión e inmunidad para equipos de diagnóstico.
La elección del recinto también sigue Límites de conformado de chapa metálica (geometría alcanzable mediante doblado), ya que la curvatura requiere matrices específicas, mientras que los paneles planos reutilizan herramientas compartidas.
Archivos de evidencia y límites estándar
Normas para el encapsulado de dispositivos médicos requieren evidencia documentada, por lo que un archivo de gestión de riesgos por ISO 14971:2019 (norma de gestión de riesgos para dispositivos médicos) registra cada medida de mitigación.
Los ingenieros jóvenes a menudo asumen que la certificación cubre el abuso físico, sin embargo, las normas establecen límites eléctricos y de sellado, y las caídas generan cargas transitorias fuera del alcance de la norma. Los archivos de biocompatibilidad citan Acabado de superficies de chapa metálica registros. Una lectura de presión de la junta verifica el contacto de la costura. En términos sencillos, las normas rigen la electricidad, el sellado y la documentación que lo respalda.
Puntos clave
- Las normas rigen la electricidad, el sellado y la documentación que lo acredita.
- El manejo de los abusos queda fuera del alcance estándar.
Cómo funciona en la práctica la optimización DFM de chapa metálica: un ejemplo de carcasa médica de LS Manufacturing
Optimización DFM de chapa metálica Es una revisión en la etapa de dibujo que remodela la geometría de plegado antes de que comience el corte. Los principios DFM de chapa metálica priorizan el control de la geometría sobre el gasto en herramientas. Una startup Diagnóstico in vitro (DIV) El equipo encargó una carcasa para un analizador de química sanguínea de sobremesa con esquinas afiladas, perforaciones de ventilación densas y orificios muy juntos en las zonas de curvatura. Los primeros prototipos internos mostraron bordes retorcidos y espacios de ensamblaje irregulares, ya que la tensión se transmite a través de las filas de orificios hasta las raíces de las curvas. Aumentar el radio de curvatura hasta el espesor de la pared y realizar muescas de alivio elimina las trayectorias de distorsión antes de que existan las herramientas. Los planos revisados mantenían las interfaces de ensamblaje críticas dentro de un margen de ±0,05 mm según la norma ISO 2768-m (clase de tolerancia media).
Escenario de aplicación
Instrumentos de diagnóstico de sobremesa, incluyendo analizadores de química sanguínea, utilizan carcasas de acero inoxidable moldeadas que albergan densas matrices de ventilación. Una Diagnóstico por vía intravenosa El diseño ubica los orificios de ventilación dentro de las zonas de deformación por flexión. Los ingenieros jóvenes suelen interpretar los patrones de ventilación como meramente estéticos, pero la posición de los orificios determina las trayectorias de tensión. Las holguras de ensamblaje cercanas a ±0,05 mm también influyen en la compresión de la junta.
Principio en la práctica
La deformación plástica fluye por el camino de menor resistencia, por lo que las esquinas afiladas concentran la tensión hasta que las fibras exteriores se agrietan. Reglas para el alivio de la flexión de la chapa metálica ajuste la profundidad de la muesca a 2,0 mm, que separa las raíces de curvatura adyacentes. La compensación de sobrecurvatura se encuentra dentro de un 1,5°–2,5° banda de recuperación elástica. Sin muescas de alivio, la tensión cruza las curvas vecinas y la deriva angular excede ISO 2768-m.
Resultados medidos
La tasa de defectos en un lote de recintos disminuyó del 14,2% al 4,1%y ciclo de construcción acortado 16,5%Se redujo el rectificado de retrabajo, por lo que disminuyó la mano de obra de acabado. La geometría de doblado fija determina la consistencia del lote, por lo que los ingenieros junior pueden auditar la holgura del orificio antes de que existan las herramientas. En pocas palabras, las muescas de alivio y el espacio libre para los orificios evitan la deformación de las juntas de las carcasas médicas.
Fuente de datos: Registro de pruebas de gabinetes médicos de LS Manufacturing 2025-2026 (Proyecto n.° MED-2026-084, tamaño de la muestra >800).

Preguntas frecuentes
1. ¿Cuál es la tolerancia típica que se logra en las carcasas médicas de chapa metálica?
La tolerancia de conformado es un rango de tamaño permitido alrededor del valor nominal, y la chapa doblada presenta un rango más amplio que las características mecanizadas. Las tolerancias de las chapas metálicas para uso médico son de ±0,05 mm en perfiles generales según la norma ISO 2768-1:1989, y los ajustes de acoplamiento alcanzan ±0,01 mm en LS Manufacturing. Los ingenieros junior pueden leer una sola indicación en un plano y determinar si un panel conformado o una carcasa mecanizada se ajusta a un requisito determinado.
2. ¿Por qué deben evitarse los radios de curvatura internos agudos en las chapas metálicas para uso médico?
El radio de curvatura interior es una distancia curva dentro de una curva, y los radios más pequeños fuerzan la deformación de la fibra exterior más allá de la ductilidad disponible. Doblado de chapa metálica Las reglas establecen un radio mínimo de ≥ 1,0 × espesor del material según el Manual de Maquinaria (30.ª ed.), Dado que los radios de curvatura más pequeños agrietan las fibras y atrapan bacterias, los equipos de montaje pueden medir el radio de curvatura en función del espesor del material, y, en esencia, el radio por sí solo determina el riesgo de agrietamiento.
3. ¿En qué se diferencia la pasivación del anodizado convencional?
La pasivación y el anodizado son tratamientos de conversión de superficie, y cada proceso desarrolla una película de óxido en lugar de aplicar un recubrimiento. El acero inoxidable pasivado resiste 500 h según la norma ASTM B117 de niebla salina, y anodizado (crecimiento electroquímico de óxido sobre aluminio) Crea una capa de desgaste porosa. Los auditores de calidad pueden asociar un informe de prueba a una familia de aleaciones y evitar intercambiar registros de pasivación con registros de anodizado.
4. ¿Cuándo debería un ingeniero optar por la chapa metálica en lugar del moldeo por inyección de plástico?
La chapa metálica se forma a partir de material plano, y el moldeo por inyección llena una cavidad cerrada con polímero fundido. Los paneles formados mantienen ajustes de costura de ±0,01 mm según IEC 60529, y Aplicaciones de cerramientos de chapa metálica Adecuado para volúmenes anuales bajos sin troqueles específicos.Los revisores de diseño pueden leer un volumen anual más un requisito de blindaje y juzgar qué opción satisface ambas necesidades.
Resumen
Ingenieros planificando la geometría de los recintos médicos Se puede rastrear la asignación de tolerancias en doblados de varias etapas antes de comprometerse con las herramientas. Las notas sobre selección de aleación y pasivación permanecen abiertas para su estudio continuo a través de la base de conocimientos de LS Manufacturing en lsrpf.comLas consultas escritas sobre topología de patrón plano o selección de materiales llegan al equipo de ingeniería de LS Manufacturing en info@lsrpf.com, y +86 185 6675 9667 Conecta directamente a quienes llaman.
Lecturas adicionales: Mecanizado de chapa metálica frente a mecanizado CNC para carcasas electrónicas de aluminio: coste y precisión

