 Français



TL;DR : fabrication de tôlerie pour enceintes médicales (Fabrication de boîtiers de diagnostic) est un processus contrôlé de transformation de barres plates en boîtiers nettoyables. La passivation (traitement chimique qui restaure la couche d'oxyde de chrome) protège contre l'oxydation du fer libre – un risque de corrosion identifié par les inspecteurs – en formant des tolérances au sein de ±0,01 mm gamme.
Les jeunes ingénieurs en conception de dispositifs médicaux ont tendance à associer la conformité aux normes d'hygiène à des tolérances extrêmement strictes, ce qui engendre des retards inutiles dans la réalisation des prototypes. La nettoyabilité est assurée par l'état de surface et la géométrie des joints ; par conséquent, la documentation relative à la passivation permet de résoudre les problèmes d'audit, plus efficacement que des plans plus précis. Quatre opérations de formage, deux types de matériaux et une liste de contrôle sont présentés ci-dessous. En clair, les ingénieurs qui débutent dans le secteur médical peuvent identifier quand les feuilles formées répondent aux exigences d'hygiène et quand les boîtiers usinés entrent en jeu.
Points clés à retenir
- Définition de la tôlerie pour boîtiers médicaux : La fabrication de boîtiers pour équipements médicaux à partir de tôles d'alliage biocompatibles permet de créer des boîtiers étanches et stérilisables. Le procédé de formage est défini par une méthode spécifique, et non par l'enlèvement de matière.
- Tolérance d'emplacement critique :Tolérance générale selon ISO 2768-1:1989 Cela s'applique aux profils généraux, tandis que les interfaces critiques nécessitent une plage de tolérance plus étroite.
- Étapes du processus en chaîne :La chaîne comprend sept étapes : analyse de conception pour la fabrication, profilage laser, pliage et insertion de fixations PEM. Soudage TIG, passivation chimique et Contrôle par machine à mesurer tridimensionnelle (MMT) Terminez la chaîne.
- Prévention des défauts : Une marge de surpliage compense le retour élastique, le mouvement élastique provoquant un élargissement des angles de pliage dans les matériaux écrouis à froid.
Flux de travail complet pour la fabrication de tôles médicales
Revue d'ingénierie CAO/DFM
UN Vérification de la déduction de pliage lors de l'examen DFM (longueur du patron à plat consommée par un pli) et contrôles de dégagement (petites fentes aux angles de pliage), qui empêchent la collision des brides et le déchirement des bords avant le début de la découpe.
Découpe laser à fibre et poinçonnage CNC
Un laser à fibre découpe des ébauches plates, et des poinçonnages CNC permettent de réaliser des perforations. La précision du contour reste dans les limites indiquées. ±0,05 mm.
Formage par presse plieuse CNC
Une presse plieuse CNC façonne les panneaux en plusieurs passes. Compensation du retour élastique de 1,5°–2,5° compense le rebond élastique et maintient les angles cibles.
Insertion de matériel
Une presse installe des goujons et des entretoises auto-sertisseurs PEM, qui offrent aux cartes de circuits imprimés et aux supports des points de montage captifs.
Soudage TIG/par points sous enceinte
Un écran d'argon de haute pureté protège les bains de soudure contre l'oxydation. Un enduit de finition lisse les cordons et élimine les crevasses où s'accumulent les impuretés.
Passivation chimique / Revêtement
Réunion sur un bain d'acide nitrique ASTM A967 (norme de passivation pour l'acier inoxydable) reconstitue le film d'oxyde de chrome. Les panneaux traités résistent alors au brouillard salin neutre sous ASTM B117 (norme de pratique en brouillard salin).
Inspection finale CMM et d'hygiène
Une machine à mesurer tridimensionnelle vérifie les dimensions par ISO 2768-f (classe de tolérance fine). Les ajustements d'accouplement critiques atteignent ±0,01 mmLes inspecteurs rejettent les microporosités et les bavures. En résumé, la propreté de surface et les dimensions sont évaluées selon un critère d'acceptation unique.
Pourquoi faire confiance à ce guide pour débutants ?
Gloria, experte en prototypage rapide et en fabrication rapide chez LS Manufacturing, apporte plus de 15 ans d'expérience en ingénierie de précision au travail sur les boîtiers médicaux. DFM (conception pour la fabricabilité, adaptation des pièces aux limites réelles de l'usine) Chaque recommandation est encadrée. Les ingénieurs juniors peuvent Suivez les analyses techniques de Gloria sur LinkedIn pour les pannes de production dans le secteur éducatif.
Le groupe d'ingénierie technique en chef de LS Manufacturing a validé chaque étape de formage par rapport aux données du projet, chaque tolérance étant régie par ASME Y14.5-2018 (norme de dimensionnement et de tolérancement géométriques)Une seule révision définit donc chaque fenêtre d'ajustement. Source des données : Journal des essais d'enceintes médicales LS Manufacturing 2025–2026 (Projet n° MED-2026-084, taille de l'échantillon > 800).
ISO 17025 (norme de compétence pour les laboratoires d'essais et d'étalonnage) La traçabilité de l'étalonnage CMM est assurée pour chaque ajustement déclaré. Les équipes d'approvisionnement peuvent ainsi déterminer quelles géométries d'enceintes satisfont aux exigences d'hygiène et lesquelles nécessitent un usinage. En pratique, une chaîne de traçabilité unique relie chaque processus.
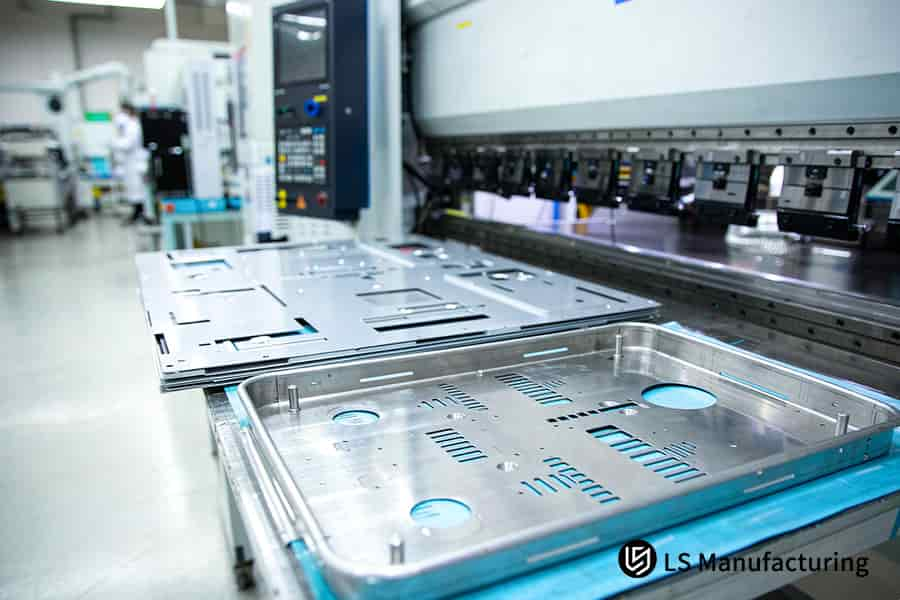
Figure 1 : Le pliage sur presse plieuse façonne des panneaux en acier inoxydable avec des encoches de dégagement compensant le retour élastique de 1,5° à 2,5° pour les boîtiers.
Qu’est-ce que la tôle médicale et comment fonctionne-t-elle ?
Les tôles médicales sont des feuilles d'alliage moulées intégrées dans des boîtiers étanches et stérilisables, répondant aux normes d'hygiène, de biocompatibilité et de protection. Qu'est-ce que la tôle médicale ?Les boîtiers formés protègent les composants électroniques de diagnostic et résistent à la désinfection chimique. L'emboutissage à froid, la découpe laser et le pliage CNC permettent de façonner les panneaux tout en préservant les propriétés du matériau. fabrication de tôlerie pour boîtiers médicaux détient ±0,05 mm La tolérance est de ±0,01 mm pour les profils généraux et de ±0,01 mm pour les ajustements critiques. Les boîtiers d'analyseurs sanguins et d'équipements d'imagerie conviennent aux tôles formées, où une désinfection chimique fréquente est de routine. Les cavités d'écoulement tridimensionnelles à parois minces sont quant à elles mieux adaptées au moulage par injection.
Fonctions de support de charge et de protection
Une peau métallique continue forme une Cage de Faraday (une enveloppe conductrice acheminant les champs externes vers la terre)ce qui est important car les cartes de diagnostic lisent des signaux de l'ordre du microvolt. procédés de soudage de tôles comme le soudage TIG de joints étroits tout en maintenant une conductivité continue.
Les panneaux moulés intègrent des composants électroniques et absorbent les chocs extérieurs.
Contraintes d'hygiène et limites d'ajustement
normes relatives aux boîtiers de dispositifs médicauxIl faut éviter les bavures, les angles morts et la porosité. Les protocoles de nettoyage par essuyage font pénétrer le liquide dans les moindres recoins inaccessibles au chiffon, ce qui favorise l'accumulation de bactéries dans les joints à recouvrement non remplis.
Les jeunes ingénieurs supposent souvent qu'un panneau visiblement lisse satisfait à un audit d'hygiène. L'essuyage force le liquide à s'infiltrer dans les joints de recouvrement ; un prélèvement effectué le long de chaque joint révèle donc toute contamination. règles de direction du grain de la tôlelimiter l'orientation du pliage, car le pliage perpendiculaire au grain ouvre des fissures en surface. En termes simples, la facilité de nettoyage détermine quelles surfaces méritent une fenêtre parfaitement ajustée.
Ce qu'il faut retenir
- tôles médicales transforme des barres d'alliage plates en boîtiers étanches sans altérer le matériau en vrac.
- Les audits d'hygiène vérifient la géométrie des coutures, et non leur aspect visuel lisse.

Comment explique-t-on le processus de fabrication de la tôle ?
Explication du processus de fabrication de tôles Il s'agit d'une séquence fixe d'étapes de formage mécanique transformant une tôle plate en coques structurelles tridimensionnelles, expliquant comment une tôle plane devient un boîtier fini. La découpe et le poinçonnage au laser fibre ouvrent la séquence, puis une presse plieuse CNC cintre chaque panneau dans une matrice en V. L'insertion des éléments de fixation et le soudage sous gaz inerte permettent ensuite de fermer la coque. fabrication de tôlerie pour enceintes médicalestient ±0,05 mm En général, une bande de rigidité structurelle est utilisée pour la plupart des instruments de table. Les coques courbes embouties profondément ne sont pas rentables, car l'outillage spécifique augmente le coût unitaire.
Examen DFM par soudage à la molette
Groover, Fondements de Fabrication moderne (un manuel de fabrication standard), énumère cinq étapes :
- Avis sur DFM : On vérifie le gabarit à plat (le contour déplié d'une pièce) pour déterminer la déduction de pliage et le rayon de pliage. ≥ 1,0× l'épaisseur et le jeu entre le trou et le pli ; les règles d'épaisseur de la tôle régissent le risque de déchirure.
- Découpe et découpage (découpe d'un contour plat avant le formage) : Un laser à fibre découpe les panneaux et les grilles de ventilation.
- formage par presse plieuse : Une presse plieuse CNC plie chaque panneau en plusieurs passes pour former les parois du châssis.
- Insertion du matériel : Une presse pneumatique enfonce les goujons et les entretoises PEM dans des trous pré-percés, ancrant ainsi les circuits imprimés.
- Soudage et finition des coutures : Soudage TIG (soudage au gaz inerte de tungstène) ou le soudage par points ferme les joints, et le meulage des cordons de soudure les aplanit.
Limites de processus et risques de défauts de pliage
défauts courants de pliage de la tôle— Fissuration, dérive angulaire et déformation des trous — apparaissent au niveau de la fibre extérieure pliée, là où la contrainte de traction dépasse la ductilité du matériau. Les jeunes ingénieurs ont souvent tendance à incriminer l'outillage. Un échantillon d'essai plié au rayon choisi et inspecté pour détecter d'éventuelles fissures permet de vérifier la robustesse de la configuration.
Forme de tôles métalliques à géométrie complexeOn se heurte à un autre obstacle : les coques embouties de grand rayon nécessitent des matrices spécifiques, tandis que les panneaux formés conviennent mieux aux instruments de table à faces planes. En bref, la géométrie détermine le processus de formage avant même la conception de l’outillage.
Points clés
- La vérification du patron à plat permet de déterminer le rayon de courbure et le dégagement des trous avant le début de la découpe.
- Des coquilles incurvées et embouties tombent à l'extérieur élaboration de feuilles de calcul économiques.
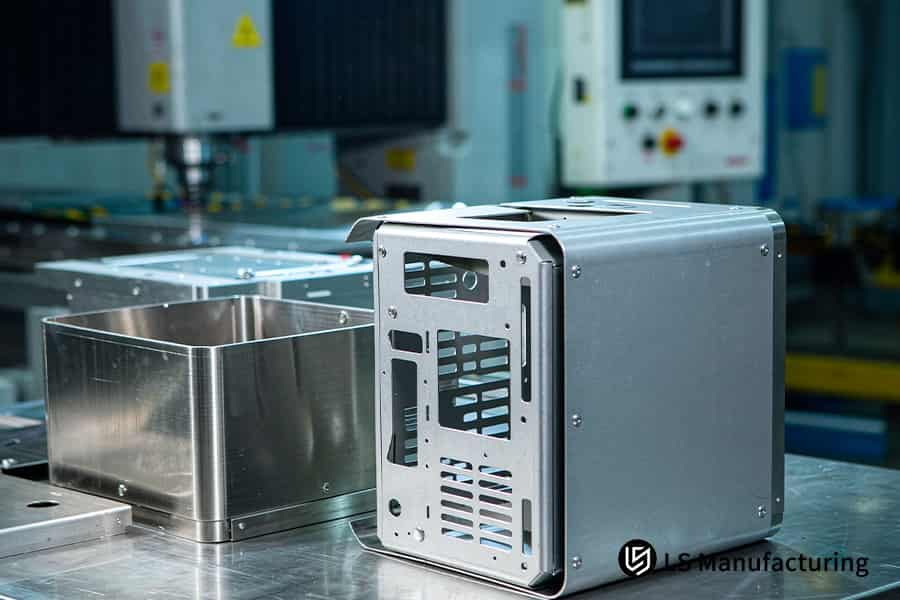
Figure 2 : Les panneaux et couvercles étanches en acier inoxydable maintiennent des ajustements d'accouplement à ±0,01 mm pour le service clinique.
Pourquoi les défauts de pliage courants des tôles apparaissent-ils ?
défauts courants de pliage de la tôleDes fissures, une dérive angulaire et une déformation des bords apparaissent lorsque le pliage à froid contraint la tôle au-delà de sa limite de formage. Les fibres de pliage extérieures supportent la tension tandis que les fibres intérieures supportent la compression. anisotropie (ductilité qui varie selon la direction des grains) La contrainte se concentre le long des lignes de laminage, ce qui explique pourquoi les lignes de pliage sont perpendiculaires à la direction de laminage. Une contrainte de traction supérieure à la limite d'élasticité provoque l'apparition de microfissures, et la contrainte élastique résiduelle se relâche après déchargement sous forme de retour élastique. Manuel des machines (30e édition, un manuel de référence pour les ateliers d'usinage) définit la compensation du retour élastique à 1,5°–2,5° Pour les tôles laminées à froid dans des conditions d'atelier standard, le formage à froid préalable réduit la ductilité ; par conséquent, les lots trop écrouis ne peuvent être soumis à un angle de compensation fixe. Le moulage par injection permet de réaliser des courbes complexes sans retour élastique, car le polymère fondu remplit une cavité fermée au lieu d'être plié.
Répartition des contraintes dans un coude
Lors de la flexion, les fibres extérieures s'étirent tandis que les fibres intérieures se compriment, et la contrainte atteint son maximum à la surface extérieure de la flexion. rayon de courbure minimal pour la tôle(rayon intérieur minimal avant la fissuration des fibres extérieures) La déformation maximale reste inférieure à la ductilité disponible. À rayon égal, une épaisseur plus importante augmente la déformation. Les aciers plus durs nécessitent un rayon plus grand, car la ductilité disponible pour la redistribution est moindre.
Pourquoi les angles de compensation échouent
Les jeunes ingénieurs attribuent souvent le retour élastique à une imprécision de la machine, alors qu'il s'agit d'une récupération élastique déterminée par le rapport entre la limite d'élasticité et le module d'élasticité. Aucun réglage de presse ne supprime le retour élastique ; un angle de surpliage annule le rebond. Un échantillon d'essai plié selon les paramètres de production, puis mesuré après déchargement, permet de déterminer l'angle exact à ajouter. écrouissage(La résistance acquise et la ductilité perdue lors de la formation initiale) se résorbent, de sorte que des coupons remesurés restent nécessaires pour les lots dégradés.
Lorsque les enceintes médicales atteignent la limite
fabrication de tôlerie pour enceintes médicalesajoute une contrainte d'hygiène : les protocoles d'essuyage font pénétrer le liquide dans la moindre fissure, de sorte que les déchirures aux coins ne sont pas prises en compte lors de l'examen, même si les dimensions sont conformes. Explication du processus de fabrication de tôles métalliques comme une chaîne à cinq étapes qui applique une flexion là où les fissures commencent. retour élastique du pliage de tôle Elle détermine ensuite si les joints d'étanchéité restent bien alignés. Autrement dit, le contrôle des défauts commence par la géométrie du pliage, et non par le calibrage de la presse.
En résumé
- Le rayon de courbure et le sens du grain déterminent le risque de fissuration avant même la fabrication de l'outillage.
- La compensation du retour élastique nécessite une mesure par coupon, et non un réglage de pression fixe.
Tableau d'analyse des défauts courants et de prévention technique
Quatre modes de rupture par flexion dominent le travail sur les boîtiers médicaux, et chacun est lié à un état de contrainte distinct. Manuel des machines (30e édition, chapitre sur le formage de la tôle) Fournit toutes les plages répertoriées. Une lecture comparative permet de déterminer quelle contre-mesure répond à quelle cause de défaillance.
| Type de défaut | Mécanisme physique | Symptôme d'ingénierie | Contre-mesure |
| Retour élastique en flexion | Libération des contraintes élastiques lors du déchargement | L'angle de courbure final est 1°–3° au-dessus de l'objectif | Compensation d'angle de presse CNC, surcintrage préréglé de 1,5° à 2,5° |
| Déchirure du coin | Les contraintes de cisaillement en traction se concentrent aux racines de coude adjacentes. | Des microfissures longitudinales apparaissent aux intersections des coudes. | Ajouter une encoche de dégagement de pliage, largeur ≥ 1,0 × épaisseur |
| Distorsion des trous | Les trous de fixation situés à l'intérieur de la zone plastique subissent une extrusion par traction | Les alésages des boulons sont ovales ou allongés | Gardez le bord du trou ≥ 2,5× épaisseur à partir de la tangente de courbure |
| Indentation de surface | La feuille souple s'enfonce dans les épaules rigides de la matrice en V. | Des marques de rayures linéaires apparaissent sur les visages cosmétiques | Utiliser un film de polyuréthane ou une matrice en V à grand rayon |
largeur de l'encoche de dégagement ≥ 1,0× L'épaisseur permet de maintenir les coutures des boîtiers médicaux plates et étanches, de sorte que le contrôle des défauts de pliage reste une tâche effectuée dès l'étape du dessin.
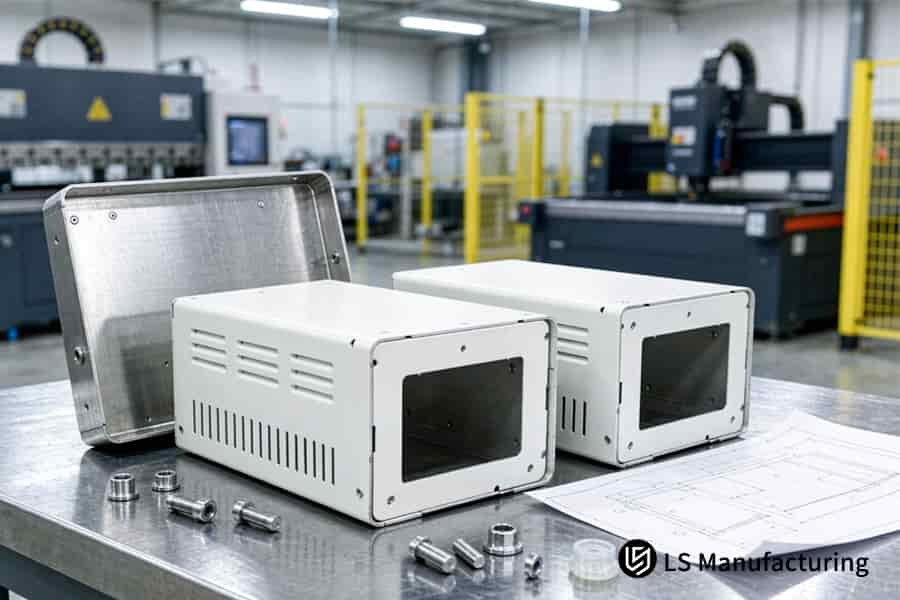
Figure 3 : Les fentes d'aération et les éléments de fixation pressés ancrent les panneaux de boîtier en acier inoxydable à ±0,05 mm près pour l'assemblage de diagnostic.
Quel boîtier est le meilleur : en acier inoxydable ou en aluminium ?
Boîtiers médicaux en tôle sont des boîtiers formés construits à partir de l'une des deux familles d'alliages : les nuances d'acier inoxydable austénitique 304 et 316, ou les nuances d'aluminium 5052 et 6061. Boîtiers en acier inoxydable ou en aluminium La différence réside dans le film de surface que chaque métal forme : un film passif riche en chrome bloque les attaques acides et alcalines, tandis que l’oxyde d’aluminium conduit le courant de terre. Chaque famille d’alliages contient ±0,05 mm sur les profils généraux par ISO 2768-1:1989 Tolérances générales. Les unités de stérilisation fixes et les consoles chirurgicales sont généralement en acier inoxydable. Les moniteurs portables sur chariot sont généralement en aluminium, l'autonomie de la batterie et le poids de manutention étant des facteurs déterminants. Les courbes complexes ne sont pas rentables en formage, quel que soit l'alliage utilisé.
Films de surface et comportement à la corrosion
résistance à la corrosion des tôles Le processus commence par la couche d'oxyde, et non par la résistance de l'alliage de base. L'acier inoxydable reforme une couche riche en chrome après la coupe ; la passivation rétablit donc la protection. L'aluminium forme instantanément de l'oxyde d'aluminium, et l'anodisation… ISO 7599 (revêtements d'oxydation anodique pour aluminium) L'épaississement du film améliore la résistance à l'abrasion. Les détergents alcalins attaquent l'oxyde d'aluminium ; il est donc nécessaire de contrôler le pH des panneaux revêtus. L'acier inoxydable tolère mieux les désinfectants chlorés, car la nuance 316 résiste à la corrosion par piqûres.
Rigidité, masse et chemins de chaleur
Qu'est-ce que la tôle médicale ?Le choix est crucial ! Les parois du châssis supportent la chaleur et les chocs de la carte. L’aluminium dissipe la chaleur plus rapidement et réduit la masse à manipuler ; c’est pourquoi les moniteurs portables utilisent des châssis en aluminium. Les cartes graphiques sensibles à la chaleur privilégient les châssis en aluminium, car leurs parois agissent comme dissipateurs thermiques. L'acier inoxydable résiste à l'indentation à épaisseur égaleLes armoires de stérilisation fixes sont équipées de panneaux en acier inoxydable. Chaque famille d'alliages atteint une tolérance de ±0,05 mm ; le choix dépend donc de la masse et de la rigidité.
Limites de sélection et une erreur d'interprétation courante
normes relatives aux boîtiers de dispositifs médicauxIl faut privilégier la compatibilité des produits de nettoyage plutôt qu'un classement des alliages. Les jeunes ingénieurs supposent souvent, à tort, que l'acier inoxydable réussit automatiquement les tests d'hygiène, contrairement à l'aluminium. Les protocoles d'essuyage attaquent les films de surface ; un panneau en aluminium revêtu résiste aux détergents neutres, tandis que l'acier inoxydable non passivé rouille. sélection d'alliages de tôleLe nettoyage chimique est effectué en premier, puis la masse de l'appareil en second lieu. En termes simples, le produit de nettoyage détermine l'alliage, et la masse du châssis détermine l'épaisseur.
Principales distinctions
- Le comportement à la corrosion est déterminé par la couche superficielle, et non par le nom de l'alliage de base.
- Les produits chimiques de nettoyage classent les matériaux avant même que leur rigidité ou leur masse ne soient prises en compte.
Comparaison des principes fondamentaux des matériaux
Quatre dimensions distinguent l'acier inoxydable de l'aluminium dans la fabrication des boîtiers médicaux : Formation du film, résistance aux agents de nettoyage, rigidité et classe du dispositif sont des critères essentiels. Le choix des matériaux repose d'abord sur la chimie du nettoyage, puis sur la masse du dispositif. Les ingénieurs juniors peuvent consulter une matrice et associer chaque famille d'alliages à un protocole de désinfection.
| Dimension | Acier inoxydable de qualité médicale (304 / 316) | Aluminium de qualité médicale (5052 / 6061) |
| Principe de fonctionnement et micromécanisme | Le film d'oxyde de chrome spontané bloque la pénétration du milieu | Un film d'alumine dense se forme et conduit le courant de terre |
| environnement de service et résistance à la corrosion | Résiste à un essuyage fréquent avec du formaldéhyde et de l'hypochlorite de sodium | Résiste aux détergents standards ; nécessite une protection anodique en milieu alcalin humide. |
| Rigidité mécanique et formabilité | limite d'élasticité élevée, retour élastique plus important, écrouissage rapide | Un tiers de densité, haute ductilité, poinçonnage facile de la grille de ventilation |
| Applications médicales typiques | Châssis hôte d'endoscopie, base de machine de dialyse, boîtiers de stérilisateur | Boîtiers d'échographie portables, coques de moniteurs ECG pour véhicules, châssis de chariots |
En clair, l'acier inoxydable convient aux environnements de désinfection à haute intensité, et l'aluminium, avec une densité trois fois inférieure à celle de l'acier inoxydable, convient aux systèmes de chariots mobiles.
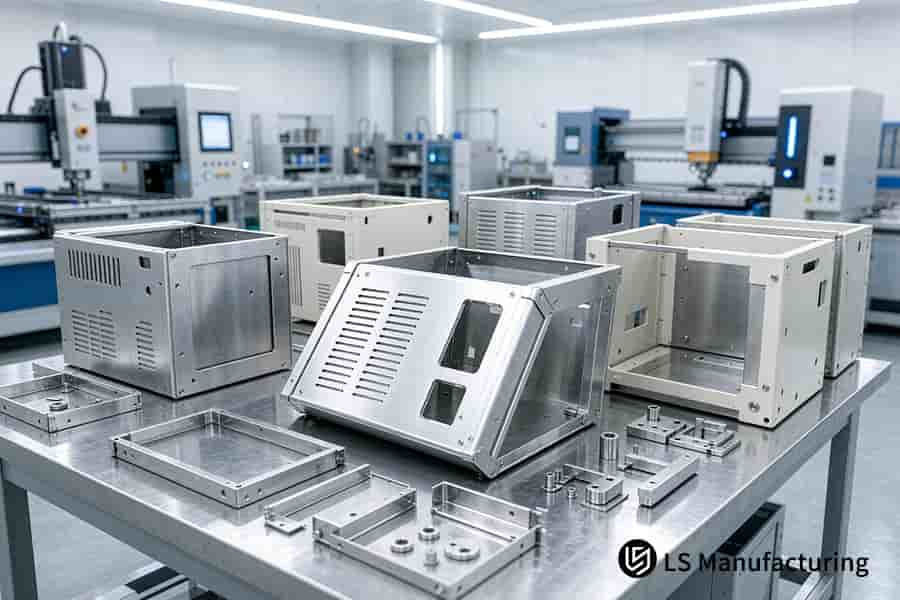
Figure 4 : Des panneaux formés renferment des composants électroniques de diagnostic dans des boîtiers en acier inoxydable contenant ±0,05 mm pour la production d'analyseurs médicaux.
Comment la passivation protège-t-elle les boîtiers en acier inoxydable ?
La passivation est un décapage chimique post-traitement fer gratuit (fer non allié que l'outillage étale sur les surfaces) à partir d'acier inoxydable et en reconstruisant un film d'oxyde riche en chrome (Cr₂O₃). Comment la passivation protège-t-elle l'acier inoxydable ?Un bain d'acide nitrique ou citrique dissout les dépôts de fer laissés par le découpage et le soudage, et une pellicule d'oxyde de quelques nanomètres d'épaisseur se reforme en surface. Les désinfectants chlorés attaquent d'abord le fer exposé ; les boîtiers d'instruments de bloc opératoire sont donc les plus efficaces. L'acide ne peut pas colmater les fissures structurelles des soudures, et les boîtiers en polymère ne contiennent pas de fer libre.
Fer libre et cellules micro-galvaniques
Le découpage et le pressage par friction des matrices transforment les particules d'acier au carbone en panneaux formés, et le fer déposé forme des micro-cellules galvaniques contre l'acier inoxydable environnant. corrosion par piqûresL'attaque localisée (creusement de petits trous) débute aux emplacements des antennes-relais, et le liquide de nettoyage s'accumule ensuite dans ces trous. Des ingénieurs juniors effectuent des recherches. Qu'est-ce que la tôle médicale ?Détecter rapidement la contamination par le fer, car la découpe introduit des dépôts avant la mise en service.
Bain d'acide et voies de vérification
UN procédé de passivation des tôles Le traitement se déroule en une seule étape d'immersion ; un bain d'acide nitrique ou citrique dissout les dépôts tout en préservant le chrome basique, car l'acide attaque le fer libre plus rapidement que le chrome allié. La norme ASTM A967 régit les formulations d'acide nitrique et citrique. Deux méthodes de vérification sont ensuite utilisées :
- Test au sulfate de cuivre (test de goutte permettant de détecter le fer libre à travers le plaquage cuivreux) donne un résultat rapide.
- L'immersion dans l'eau révèle des taches de rouille après trempage.
Là où s'arrête la passivation
Une erreur d'interprétation courante consiste à considérer la passivation comme une réparation de soudure, or l'acide ne peut pas combler les fissures et les panneaux crevassés échouent toujours au contrôle d'hygiène une fois que l'essuyage force le liquide dans les joints non remplis. résistance à la corrosion des tôles repose à la fois sur la chimie de surface et la géométrie des joints.
Une goutte de sulfate de cuivre déposée sur une zone de soudure marque la présence de fer résiduel en quelques secondes.
normes relatives aux boîtiers de dispositifs médicaux En citant les dossiers de passivation comme preuve d'acceptation, les ingénieurs juniors peuvent lire un seul dossier et déterminer si un boîtier a passé la vérification. En termes simples, la passivation protège les surfaces et la géométrie de la soudure protège la structure.
Points à noter
- La passivation élimine le fer libre et fait repousser un film d'oxyde de chrome.
- Ce sont les résultats des tests, et non les contrôles visuels, qui déterminent l'acceptation de la passivation.
Quelles normes régissent la production des boîtiers de dispositifs médicaux ?
normes relatives aux boîtiers de dispositifs médicauxLes règles d'admission régissent la sécurité électrique, la protection contre les infiltrations et la biocompatibilité des boîtiers d'équipements. CEI 60529 (indice de protection contre les infiltrations d'eau et de poussière) définit l'étanchéité physique, et CEI 60601-1 (norme générale de sécurité pour les équipements électromédicaux) Définit l'isolation ainsi que la résistance au feu, excluant toute infiltration de liquide et tout risque de choc électrique. Fabrication de tôlerie pour boîtiers médicaux rencontre la compression du joint à travers ±0,01 mm L'ajustement est parfait. La couverture standard s'étend sur tout le cycle de vie d'un appareil de diagnostic, mais les chutes de mains génèrent des charges transitoires qui ne sont pas couvertes par les normes établies. Les dossiers de passivation étayent les dossiers de preuves de biocompatibilité.
Domaine de la sécurité électrique et de l'étanchéité
CEI 60601-1 définit l'isolation, la distance de fuite et la résistance à la flamme des boîtiers renfermant des circuits sous tension. CEI 60529 (code de protection contre les intrusions) Les taux d'étanchéité passent par deux chiffres, et les joints en mousse nécessitent une compression de couture de ±0,01 mm pour conserver un taux.
Un code IP indique aux ingénieurs juniors si la désinfection atteint les cartes internes.
Physique du blindage et méthodes de fabrication des outils
La physique du blindage sépare Boîtiers en tôle vs boîtiers moulés par injection, puisqu'une seule peau métallique continue forme une cage de Faraday sans peinture conductrice. CEI 60601-1-2 (norme collatérale relative aux perturbations électromagnétiques) définit les limites d'émission et d'immunité des équipements de diagnostic.
Le choix de l'enceinte suit également limites de formage de la tôle (géométrie accessible par pliage), car la courbure nécessite des matrices dédiées tandis que les panneaux plats réutilisent des outils partagés.
Dossiers de preuves et limites normalisées
normes relatives aux boîtiers de dispositifs médicaux exiger des preuves documentées, donc un dossier de gestion des risques par ISO 14971:2019 (norme de gestion des risques pour les dispositifs médicaux) consigne chaque mesure d'atténuation.
Les jeunes ingénieurs supposent souvent que la certification couvre les dommages physiques, or les normes fixent des limites électriques et d'étanchéité, et les chutes génèrent des charges transitoires hors du cadre standard. Les dossiers de biocompatibilité citent finition de surface de la tôle Enregistrements. Une lecture de pression du joint vérifie le contact de la couture. En termes simples, les normes régissent l'électricité, l'étanchéité et les preuves documentées.
Points clés
- Des normes régissent l'électricité, l'étanchéité et les preuves documentées.
- La gestion des abus reste en dehors du cadre standard.
Comment l'optimisation DFM de la tôlerie fonctionne en pratique : l'exemple d'un boîtier médical de LS Manufacturing
Optimisation DFM des tôles Il s'agit d'une revue en phase de dessin qui remodèle la géométrie de pliage avant le début de la découpe. Les principes de conception pour la fabrication (DFM) de la tôle privilégient le contrôle de la géométrie plutôt que les dépenses d'outillage. Une startup DIV (diagnostic in vitro) L'équipe a commandé un boîtier pour analyseur de chimie sanguine de paillasse présentant des angles vifs, de nombreuses perforations d'aération et des orifices regroupés au niveau des zones de pliage. Les premiers prototypes internes présentaient des bords tordus et des jeux d'assemblage irréguliers, car les contraintes se propagent le long des rangées de trous jusqu'aux bases des pliages. Augmenter le rayon de pliage à l'épaisseur de la paroi et réaliser des encoches de dégagement permet d'éliminer les risques de déformation avant même la fabrication de l'outillage. Les dessins révisés ont maintenu les interfaces d'assemblage critiques à ±0,05 mm selon la norme ISO 2768-m (classe de tolérance moyenne).
Scénario d'application
Instruments de diagnostic de table, y compris les analyseurs de chimie sanguine, utiliser des boîtiers en acier inoxydable formés, comportant des réseaux de ventilation denses. Un DIV Le schéma de conception prévoit des orifices de ventilation à l'intérieur des zones de déformation par pliage. Les jeunes ingénieurs considèrent souvent la disposition des orifices comme purement esthétique, alors que leur position détermine les chemins de contrainte. Des jeux d'assemblage proches de ±0,05 mm influent également sur la compression du joint.
Principe mis en pratique
La déformation plastique s'écoule selon le chemin de moindre résistance, de sorte que les angles vifs concentrent la déformation jusqu'à ce que les fibres extérieures se fissurent. règles de dégagement de pliage de la tôleRégler la profondeur de l'encoche à 2,0 mm, ce qui sépare les racines de courbure adjacentes. La compensation de surcourbure se trouve à l'intérieur d'un 1,5°–2,5° Bande de rappel élastique. Sans encoches de décharge, la contrainte se répartit entre les plis voisins et la dérive angulaire dépasse ISO 2768-m.
Résultats mesurés
Le taux de défauts dans un lot d'enclos a diminué de 14,2 % à 4,1 %et le cycle de construction raccourci 16,5%La rectification de retouche a diminué, ce qui a permis de réduire le travail de finition. La géométrie de pliage figée garantit la constance des lots, permettant ainsi aux ingénieurs juniors de contrôler le jeu des trous avant même la fabrication de l'outillage. En clair, les encoches de dégagement et le jeu des trous empêchent toute déformation des coutures des boîtiers médicaux.
Source des données : Journal des tests d'enceintes médicales LS Manufacturing 2025–2026 (Projet n° MED-2026-084, taille de l'échantillon > 800).

FAQ
1. Quelle est la tolérance typique obtenue pour les boîtiers médicaux en tôle ?
La tolérance de formage correspond à une marge dimensionnelle autorisée autour de la valeur nominale, et une tôle pliée présente une marge plus large que les pièces usinées. Les tolérances des tôles médicales sont de ±0,05 mm sur les profils généraux selon la norme ISO 2768-1:1989, et les ajustements atteignent ±0,01 mm chez LS Manufacturing. Les ingénieurs juniors peuvent lire une seule spécification de dessin et juger si un panneau formé ou un boîtier usiné répond à une exigence.
2. Pourquoi faut-il éviter les rayons de courbure intérieurs aigus dans la tôle médicale ?
Le rayon de courbure intérieur correspond à une distance courbe à l'intérieur d'un coude, et les rayons plus petits poussent la déformation de la fibre extérieure au-delà de la ductilité disponible. pliage de tôle Les règles fixent un rayon minimum à ≥ 1,0× l'épaisseur du matériau selon le Machinery's Handbook (30e édition), En effet, des rayons de courbure trop serrés fissurent les fibres et emprisonnent les bactéries. Les équipes d'assemblage peuvent mesurer un rayon de courbure en fonction de l'épaisseur de la pièce, et en pratique, le rayon à lui seul détermine le risque de fissuration.
3. En quoi la passivation diffère-t-elle de l'anodisation conventionnelle ?
La passivation et l'anodisation sont des traitements de surface qui consistent à former une couche d'oxyde au lieu d'appliquer un revêtement. L'acier inoxydable passivé résiste à 500 heures de brouillard salin selon la norme ASTM B117. anodisation (croissance électrochimique d'oxyde sur aluminium) Elle forme une couche d'usure poreuse. Les auditeurs qualité peuvent ainsi associer un rapport d'essai à une famille d'alliages et éviter de confondre les résultats de passivation avec ceux d'anodisation.
4. Quand un ingénieur devrait-il choisir la tôle plutôt que le moulage par injection de plastique ?
La tôle est formée à partir de barres plates, et le moulage par injection remplit une cavité fermée avec du polymère fondu. Les panneaux formés présentent un ajustement de joint de ±0,01 mm conformément à la norme IEC 60529. applications de boîtiers en tôle Convient aux faibles volumes annuels sans matrices dédiéesLes responsables de l'évaluation des conceptions peuvent consulter un volume annuel ainsi qu'une exigence de blindage et déterminer quelle solution répond aux deux.
Résumé
Ingénieurs en charge de la conception géométrique des enceintes médicales Il est possible de suivre l'allocation des tolérances sur les pliages multi-étapes avant le choix de l'outillage. Les notes sur la sélection des alliages et la passivation restent accessibles pour une étude approfondie via la base de connaissances de LS Manufacturing. lsrpf.comLes demandes écrites concernant la topologie des structures planes ou le choix des matériaux doivent être adressées à l'équipe d'ingénierie de LS Manufacturing à l'adresse suivante : info@lsrpf.com, et +86 185 6675 9667 met directement en relation les appelants.
Lectures complémentaires : Tôlerie vs usinage CNC pour les boîtiers électroniques en aluminium : coût et précision

