 Italiano



In breve: Fabbricazione di lamiere per involucri medicali (La fabbricazione di alloggiamenti diagnostici) è un processo controllato di formatura di materiali piani in alloggiamenti pulibili. La passivazione (trattamento chimico che ripristina lo strato di ossido di cromo) protegge dall'ossidazione del ferro libero – un rischio di corrosione identificato dagli ispettori – attraverso la formazione di tolleranze all'interno ±0,01 mm allineare.
I giovani ingegneri che si affacciano alla progettazione di prodotti per il settore sanitario tendono ad associare la conformità igienica a tolleranze estremamente ristrette, il che comporta inutili ritardi nella prototipazione. La pulibilità è garantita dalla finitura superficiale e dalla geometria delle giunzioni, pertanto la documentazione sulla passivazione risolve i problemi di audit, a differenza di disegni più precisi. Di seguito sono elencate quattro operazioni di formatura, due tipi di materiale e un'ispezione. In parole semplici, gli ingegneri che iniziano a lavorare nel settore medicale sono in grado di distinguere quando le lamiere stampate soddisfano i requisiti igienici e quando invece è necessario ricorrere a involucri lavorati meccanicamente.
Punti chiave
- Lamiera per contenitori medicali Definizione: La costruzione di involucri per apparecchiature mediche in lamiera utilizza lamiere in lega biocompatibile per formare contenitori sigillati e sterilizzabili. Il processo è definito da una metodologia di formatura, non dalla rimozione del materiale.
- Tolleranza della posizione critica: Tolleranza generale secondo ISO 2768-1:1989 Si applica ai profili generici, mentre le interfacce critiche richiedono un intervallo di tolleranza più ristretto.
- Sequenza delle fasi del processo:La catena è composta da sette fasi: analisi di progettazione per la produzione, profilatura laser, formatura con pressa piegatrice e inserimento di elementi di fissaggio PEM. Saldatura TIG, passivazione chimica e Test CMM (macchina di misura a coordinate) termina la catena.
- Prevenzione dei difetti: Un margine di sovrapiegatura compensa il ritorno elastico, ovvero il movimento elastico che provoca l'allargamento degli angoli di piegatura nei materiali lavorati a freddo.
Flusso di lavoro end-to-end per la lavorazione della lamiera in ambito medicale.
Revisione ingegneristica CAD/DFM
UN La revisione DFM verifica la deduzione della piega (lunghezza del modello piatto consumata da una piega) E fermi di scarico (brevi fessure negli angoli di curvatura)che impediscono la collisione della flangia e lo strappo dei bordi prima dell'inizio del taglio.
Tranciatura laser a fibra e punzonatura CNC
Un laser a fibra taglia pezzi piatti e la punzonatura CNC forma fori caratteristici. La precisione del contorno rimane entro ±0,05 mm.
Pressa piegatrice CNC
Una pressa piegatrice CNC modella i pannelli in più passaggi. Compensazione del ritorno elastico di 1,5°–2,5° compensa il rimbalzo elastico e mantiene gli angoli di mira.
Inserimento hardware
Una pressa installa perni e distanziatori autofilettanti PEM, che forniscono punti di fissaggio fissi per circuiti stampati e staffe.
Saldatura TIG/a punti in ambiente chiuso
La protezione con argon ad alta purezza protegge i bagni di saldatura dall'ossidazione. Il prodotto per la rifinitura delle saldature leviga i cordoni a filo e rimuove le fessure in cui si accumula lo sporco.
Passivazione/rivestimento chimico
Un incontro in bagno di acido nitrico ASTM A967 (pratica standard di passivazione per acciaio inossidabile) ricostruisce la pellicola di ossido di cromo. I pannelli trattati resistono quindi alla nebbia salina neutra sotto ASTM B117 (pratica standard di nebbia salina).
Ispezione finale CMM e igienica
Una macchina di misura a coordinate verifica le dimensioni per ISO 2768-f (classe di tolleranza fine). L'accoppiamento critico raggiunge ±0,01 mme gli ispettori rifiutano la microporosità o le bave. In parole semplici, la pulizia della superficie e i risultati dimensionali condividono un unico punto di controllo.
Perché fidarsi di questa guida per principianti?
Gloria, esperta di prototipazione rapida e produzione rapida presso LS Manufacturing, vanta oltre 15 anni di esperienza nell'ingegneria di precisione, maturata nel settore degli involucri medicali. DFM (progettazione per la producibilità, modellazione dei componenti in base ai limiti reali di fabbricazione) incornicia ogni raccomandazione. Gli ingegneri junior possono Segui gli approfondimenti di Gloria sull'ingegneria su LinkedIn per guasti di produzione a scopo didattico.
Il gruppo di ingegneria tecnica principale di LS Manufacturing ha convalidato ogni fase di formatura rispetto ai dati del progetto, con ogni chiamata di tolleranza governata da ASME Y14.5-2018 (standard di quotatura e tolleranza geometrica). Una revisione definisce quindi ogni finestra di adattamento. Fonte dati: registro dei test degli involucri medicali LS Manufacturing 2025–2026 (Progetto n. MED-2026-084, dimensione del campione >800).
ISO 17025 (standard di competenza per laboratori di prova e taratura) Ancoraggio alla calibrazione CMM per ogni accoppiamento segnalato. I team di approvvigionamento possono valutare quali geometrie di contenitori superano il controllo igienico e quali necessitano di alloggiamenti lavorati. In pratica, una catena verificabile collega ogni dichiarazione di processo.
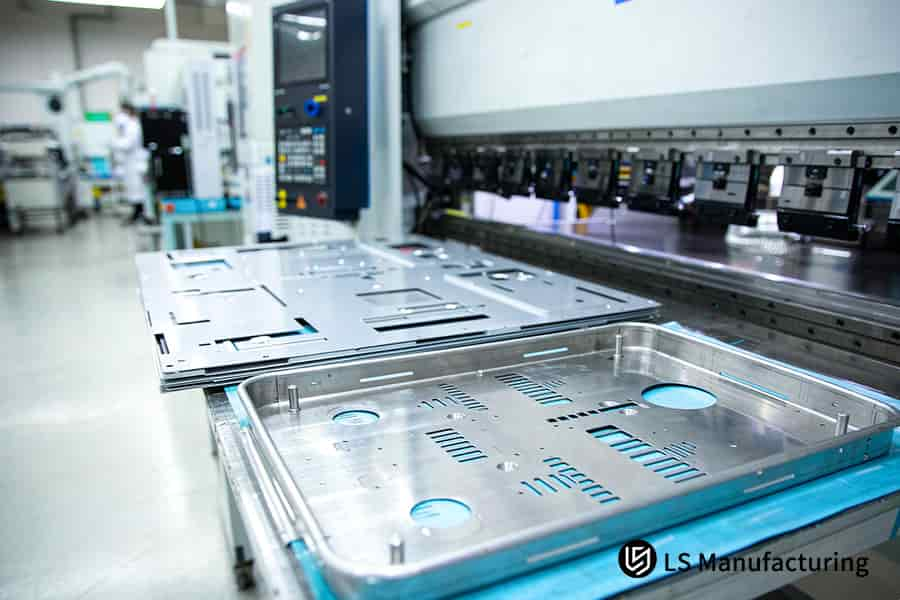
Figura 1: La piegatura con pressa piegatrice modella pannelli in acciaio inossidabile con tacche di scarico che compensano il ritorno elastico di 1,5°–2,5° per involucri.
Che cos'è la lamiera medicale e come funziona?
La lamiera per uso medicale è costituita da lamiere in lega metallica formate e inserite in involucri sigillati e sterilizzabili, conformi alle norme di igiene, biocompatibilità e schermatura. Cos'è la lamiera medicale?Gli involucri sagomati proteggono i componenti elettronici diagnostici e resistono alla disinfezione chimica. La stampatura a freddo, il taglio laser e la piegatura a CNC modellano i pannelli, mantenendo inalterate le proprietà del materiale di base. Fabbricazione di lamiere per involucri medicali tiene ±0,05 mm sui profili generali e ±0,01 mm sugli accoppiamenti critici. Gli alloggiamenti per analizzatori del sangue e apparecchiature di imaging sono adatti alla lamiera stampata, dove la disinfezione chimica frequente è una procedura di routine. Le cavità di flusso tridimensionali a parete sottile sono invece preferibili allo stampaggio a iniezione.
Funzioni di supporto del carico e di schermatura
Una pelle metallica continua forma un Gabbia di Faraday (un guscio conduttivo che convoglia i campi esterni verso terra)il che è importante perché le schede diagnostiche leggono segnali a livello di microvolt. processi di saldatura della lamiera come la saldatura TIG di giunzioni chiuse mantenendo la conduttività continua.
I pannelli sagomati ospitano componenti elettronici interni e assorbono gli urti esterni.
Vincoli igienici e limiti di vestibilità
Standard di protezione dei dispositivi medici vietare sbavature, angoli ciechi e porosità aperta. I protocolli di pulizia con panno spingono il liquido in ogni fessura che un panno non riesce a raggiungere, quindi i batteri si accumulano nelle giunzioni a sovrapposizione non riempite.
Spesso i giovani ingegneri presumono che un pannello visibilmente liscio sia sufficiente a superare un controllo igienico. La pulizia, tuttavia, spinge il liquido nelle giunture, quindi un tampone passato lungo ciascuna giuntura rivela la presenza di contaminazione. Regole di direzione delle fibre della lamieralimitare l'orientamento della piega, poiché la piegatura trasversale alle venature apre fessure superficiali. In parole semplici, la facilità di pulizia determina quali superfici si meritano una finestra a tenuta stagna.
Cosa ricordare
- Lamiera medicale Trasforma lamiere di lega piatte in alloggiamenti sigillati senza alterare il materiale di base.
- Le verifiche igieniche controllano la geometria delle cuciture, non la loro levigatezza visiva.

Come viene spiegato il processo di lavorazione della lamiera?
Spiegazione del processo di lavorazione della lamiera Si tratta di una sequenza fissa di fasi di formatura meccanica che trasformano una lamiera piana in gusci strutturali tridimensionali, spiegando come una lastra piana si trasformi in un involucro finito. Il taglio e la punzonatura laser a fibra aprono la sequenza, e una pressa piegatrice CNC piega ciascun pannello secondo uno stampo a V. L'inserimento della ferramenta e la saldatura a gas inerte chiudono infine il guscio. Fabbricazione di lamiere per involucri medicalidetiene ±0,05 mm Nei profili generali, una fascia che copre la rigidità strutturale per la maggior parte degli strumenti da banco. Le calotte curve stampate a freddo rimangono escluse dall'economia di formatura, poiché gli utensili dedicati aumentano il costo del singolo pezzo.
Revisione DFM tramite saldatura a punti
Groover, Fondamenti di Produzione moderna (un manuale standard di produzione), elenca cinque passaggi:
- Recensione DFM: Un modello piatto (il contorno dispiegato di una parte) viene controllato per la deduzione della curvatura, il raggio di curvatura ≥ 1,0× spessore e spazio tra foro e piega; le norme sullo spessore della lamiera regolano il rischio di lacerazione.
- Taglio e tranciatura (taglio di un contorno piatto prima della formatura): Un laser a fibra taglia pannelli e griglie di ventilazione.
- Formatura con pressa piegatrice: Una pressa piegatrice a controllo numerico piega ciascun pannello in più passaggi, trasformandolo nelle pareti del telaio.
- Inserimento del componente hardware: Una pressa pneumatica inserisce i perni e i distanziatori PEM nei fori preforati, ancorando i PCB.
- Saldatura e rifinitura delle giunzioni: Saldatura TIG (saldatura con elettrodo di tungsteno in atmosfera inerte) oppure la saldatura a punti chiude i giunti e la lucidatura delle giunzioni leviga i cordoni a filo.
Limiti di processo e rischi di difetti di piegatura
Difetti comuni nella piegatura della lamiera— crepe, deriva angolare e distorsione del foro — iniziano dalla fibra di curvatura esterna, dove la sollecitazione di trazione supera la duttilità del materiale. I giovani ingegneri spesso attribuiscono la colpa agli utensili. Un campione di prova piegato al raggio scelto e ispezionato per la presenza di crepe rivela se un layout resiste.
Lamiera complessa geometria formaturaSi scontra con un ostacolo diverso: le calotte a grande raggio ottenute per imbutitura profonda richiedono stampi dedicati, mentre i pannelli formati si adattano meglio agli strumenti da banco a superficie piana. In breve, la geometria determina il percorso di formatura prima ancora che esista qualsiasi utensile.
Punti chiave
- Prima di iniziare il taglio, una revisione del modello piatto definisce il raggio di curvatura e la distanza tra i fori.
- Le conchiglie curve profondamente tirate cadono all'esterno formazione di fogli economici.
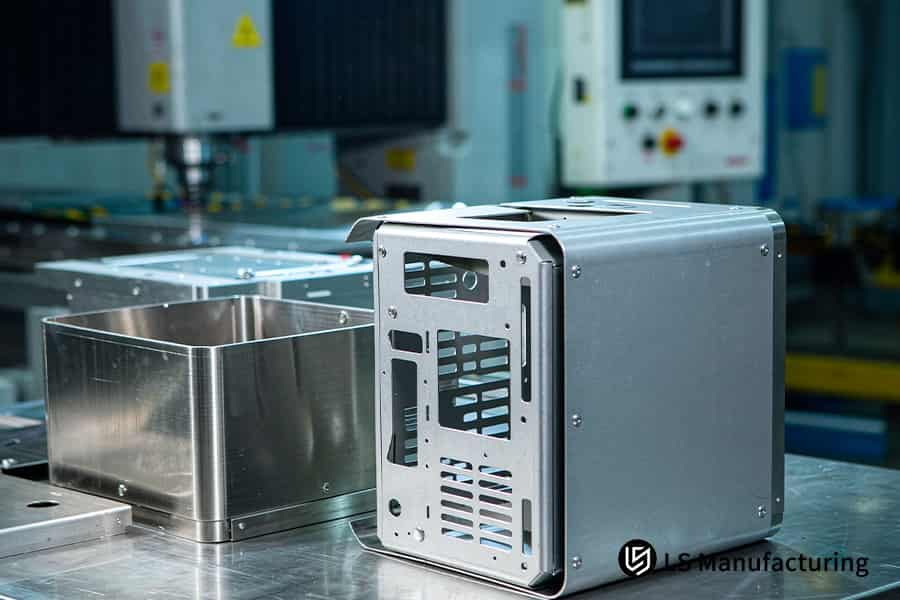
Figura 2: I pannelli e i coperchi di contenimento in acciaio inossidabile sigillati mantengono un accoppiamento preciso con una tolleranza di ±0,01 mm per l'uso clinico.
Perché si verificano i difetti più comuni nella piegatura della lamiera?
Difetti comuni nella piegatura della lamierasono crepe, deriva angolare e distorsione dei bordi che appaiono quando la piegatura a freddo sollecita la lamiera oltre il suo limite di formatura. Le fibre di piegatura esterne trasportano tensione mentre le fibre interne trasportano compressione e anisotropia (duttilità che varia con la direzione delle fibre) La deformazione si concentra lungo le linee di laminazione, motivo per cui le linee di piegatura corrono perpendicolarmente alla direzione di laminazione. La deformazione a trazione oltre il limite di resistenza apre delle microfratture e la deformazione elastica residua si rilascia dopo lo scarico sotto forma di ritorno elastico. Manuale di meccanica (30ª ed., manuale di riferimento per officine meccaniche) imposta la compensazione del ritorno elastico a 1,5°–2,5° Per lamiere laminate a freddo in condizioni di officina standard. La precedente formatura a freddo consuma duttilità, quindi i lotti sovraincruditi non accettano angoli di compensazione fissi. Lo stampaggio a iniezione mantiene curve composte senza ritorno elastico, perché il polimero fuso riempie una cavità chiusa invece di essere piegato.
Distribuzione della deformazione lungo una curva
Durante la flessione, le fibre esterne si allungano mentre quelle interne si comprimono, e la deformazione raggiunge il picco sulla superficie esterna della curvatura. Raggio di curvatura minimo della lamiera(raggio interno minimo prima che le fibre esterne si spezzino) mantiene la deformazione di picco al di sotto della duttilità disponibile. Uno spessore maggiore aumenta la deformazione a parità di raggio. Le tempere più dure richiedono un raggio maggiore, perché rimane meno duttilità per la ridistribuzione.
Perché gli angoli di compensazione non funzionano
I giovani ingegneri spesso considerano il ritorno elastico come un'imprecisione della macchina, mentre in realtà il ritorno elastico è determinato dal rapporto tra la resistenza allo snervamento e il modulo elastico. Nessuna impostazione della pressa elimina il ritorno elastico; è l'angolo di sovrapiegatura a cancellare il rimbalzo. Un campione di prova piegato con le impostazioni di produzione, e poi misurato dopo lo scarico, fornisce l'angolo esatto da aggiungere. Indurimento del lavoro(la resistenza acquisita e la duttilità persa durante la formatura precedente) spostano il rimbalzo, quindi i campioni rimisurati rimangono necessari per i lotti degradati.
Dove le recinzioni mediche incontrano il limite
Fabbricazione di lamiere per involucri medicaliAggiunge un vincolo igienico: i protocolli di pulizia spingono il liquido in ogni fessura, quindi gli strappi agli angoli non superano il controllo anche se le dimensioni sono conformi. Spiegazione del processo di lavorazione della lamiera. come una catena a cinque stadi posiziona la flessione dove iniziano le crepe. ritorno elastico della piegatura della lamiera decide quindi se le giunzioni sigillate rimangono a filo. In parole semplici, il controllo dei difetti inizia dalla geometria della piega, non dalla calibrazione della pressa.
In conclusione
- Il raggio di curvatura e la direzione delle fibre determinano il rischio di fessurazione prima ancora che esista qualsiasi utensile.
- La compensazione del ritorno elastico richiede la misurazione del coupon, non un'impostazione fissa della pressa.
Analisi dei difetti comuni e tabella di prevenzione ingegneristica
Nei dispositivi di protezione per apparecchiature medicali, le principali modalità di rottura per flessione sono quattro, e ognuna di esse è riconducibile a uno specifico stato di sollecitazione. Manuale di meccanica (30ª ed., capitolo sulla formatura della lamiera) Fornisce ogni gamma elencata. Una lettura affiancata mostra quale contromisura risponde a ciascuna causa di guasto.
| Tipo di difetto | Meccanismo fisico | Sintomo di ingegneria | Contromisura |
| Ritorno elastico flessibile | La tensione elastica si rilascia durante lo scarico | L'angolo di piega finale è 1°–3° sopra l'obiettivo | Compensazione dell'angolo della pressa CNC, sovrapiegatura preimpostata da 1,5° a 2,5° |
| Strappo nell'angolo | La sollecitazione di taglio a trazione si concentra alle radici di curvatura adiacenti. | In corrispondenza delle intersezioni delle curve compaiono microfratture longitudinali. | Aggiungere una tacca di scarico della piega, larghezza ≥ 1,0× spessore |
| Distorsione del foro | I fori di montaggio all'interno della zona in plastica subiscono un'estrusione a trazione | Le sedi dei bulloni diventano ovali o allungate | Mantenere il bordo del foro ≥ 2,5× spessore dalla tangente di curvatura |
| Indentazione superficiale | Il foglio morbido viene pressato contro le spalle rigide dello stampo a V. | Sulle superfici cosmetiche compaiono graffi lineari. | Utilizzare pellicola in poliuretano o matrice a V di grande raggio |
Larghezza della tacca di scarico ≥ 1,0× Lo spessore mantiene le giunture dell'involucro medicale piatte e sigillate, in modo che il controllo dei difetti di piegatura rimanga un'attività da svolgere in fase di progettazione.
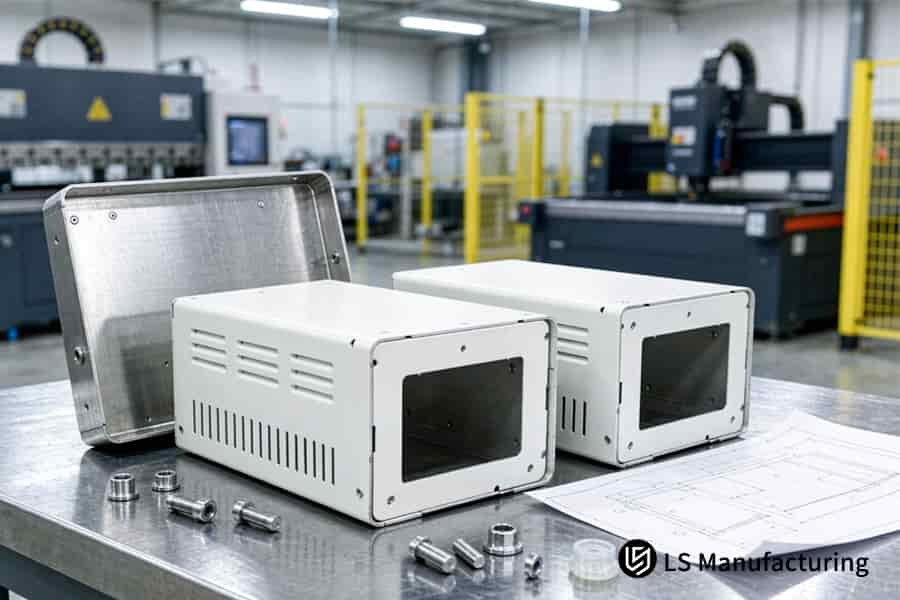
Figura 3: Le fessure di ventilazione e la bulloneria pressata ancorano i pannelli dell'involucro in acciaio inossidabile con una tolleranza di ±0,05 mm per l'assemblaggio diagnostico.
Quale è meglio, un contenitore in acciaio inossidabile o in alluminio?
Contenitori in lamiera per uso medicale sono alloggiamenti formati da una delle due famiglie di leghe: acciaio inossidabile austenitico di grado 304 e 316, oppure alluminio di grado 5052 e 6061. Contenitori in acciaio inossidabile contro contenitori in alluminio differiscono nel film superficiale che ciascun metallo fa crescere, poiché un film passivo ricco di cromo blocca l'attacco di acidi e alcali mentre l'ossido di alluminio conduce la corrente di terra. Entrambe le famiglie di leghe possiedono ±0,05 mm sui profili generali per ISO 2768-1:1989 Tolleranze generali. Le unità di sterilizzazione fisse e le console chirurgiche prediligono l'acciaio inossidabile. I monitor per carrelli portatili prediligono l'alluminio, dove la durata della batteria e il peso di movimentazione sono i fattori determinanti nella progettazione. La curvatura composta non è economicamente vantaggiosa in nessuna delle due leghe.
Pellicole superficiali e comportamento alla corrosione
Resistenza alla corrosione della lamiera inizia con il film di ossido, non con la resistenza della lega di base. L'acciaio inossidabile ricostruisce un film ricco di cromo dopo il taglio, quindi la passivazione ripristina la protezione. L'alluminio forma istantaneamente ossido di alluminio e l'anodizzazione per ISO 7599 (rivestimenti di ossidazione anodica per alluminio) Ispessisce una pellicola per aumentarne la resistenza all'abrasione. I detergenti alcalini attaccano l'ossido di alluminio, quindi i pannelli rivestiti necessitano di controlli del pH. L'acciaio inossidabile tollera meglio i disinfettanti a base di cloro, poiché la lega 316 resiste alla corrosione per vaiolatura.
Rigidità, massa e percorsi di calore
Cos'è la lamiera medicale?Decidere qui? Le pareti del telaio sopportano il calore della scheda e il carico d'urto. L'alluminio disperde il calore più velocemente e riduce la massa da maneggiare, quindi i monitor portatili utilizzano rivestimenti in alluminio. Le schede di imaging sensibili al calore prediligono i rivestimenti del telaio in alluminio, poiché le pareti fungono da dissipatori di calore. L'acciaio inossidabile resiste alle ammaccature a parità di spessoreGli armadi di sterilizzazione fissi mantengono i pannelli in acciaio inossidabile. Entrambe le famiglie di leghe rientrano in una banda di ±0,05 mm, quindi la massa e la rigidità determinano la scelta.
Confini di selezione e un'interpretazione errata comune
Standard di protezione dei dispositivi mediciImpostare la compatibilità con i detergenti, non una classificazione delle leghe. I giovani ingegneri spesso presumono che l'acciaio inossidabile superi automaticamente il controllo igienico e che l'alluminio non lo superi. I protocolli di pulizia rimuovono le pellicole superficiali; un pannello in alluminio rivestito resiste ai detergenti neutri, mentre l'acciaio inossidabile non passivato arrugginisce. Selezione delle leghe per lamieresegue prima la chimica di pulizia e poi la massa del dispositivo. In parole semplici, la composizione chimica del detergente determina la lega, mentre la massa del telaio ne determina lo spessore.
Distinzioni chiave
- Il comportamento alla corrosione è determinato dai film superficiali, non dal nome della lega di base.
- La chimica dei detergenti classifica i materiali prima ancora che la rigidità o la massa.
Confronto dei principi fondamentali dei materiali
Nell'ambito delle custodie per dispositivi medici, quattro dimensioni distinguono l'acciaio inossidabile dall'alluminio: Formazione del film, resistenza agli agenti detergenti, rigidità e classe del dispositivo. La selezione del materiale segue prima la chimica della pulizia e poi la massa del dispositivo. Gli ingegneri junior possono leggere una matrice e abbinare ogni famiglia di leghe a un protocollo di disinfezione.
| Dimensione | Acciaio inossidabile di grado medicale (304/316) | Alluminio di grado medicale (5052 / 6061) |
| Principio di funzionamento e micromeccanismo | La formazione spontanea di una pellicola di ossido di cromo blocca la penetrazione del mezzo. | Si forma una pellicola densa di allumina che conduce la corrente di terra. |
| Ambiente di servizio e resistenza alla corrosione | Resiste a frequenti lavaggi con formaldeide e ipoclorito di sodio. | Resiste ai detergenti standard; necessita di protezione anodica in ambienti alcalini umidi. |
| Rigidità meccanica e formabilità | Elevata resistenza allo snervamento, maggiore ritorno elastico, rapido incrudimento. | Densità pari a un terzo, elevata duttilità, facile foratura della griglia di ventilazione. |
| Applicazioni mediche tipiche | Telaio per endoscopia, base per macchina per dialisi, alloggiamenti per sterilizzatore | Custodie per ecografi portatili, gusci per monitor ECG per veicoli, telai per carrelli |
In parole semplici, l'acciaio inossidabile è adatto ad ambienti che richiedono una disinfezione ad alta intensità, mentre l'alluminio, con una densità pari a un terzo di quella dell'acciaio inossidabile, è più indicato per i sistemi di carrelli mobili.
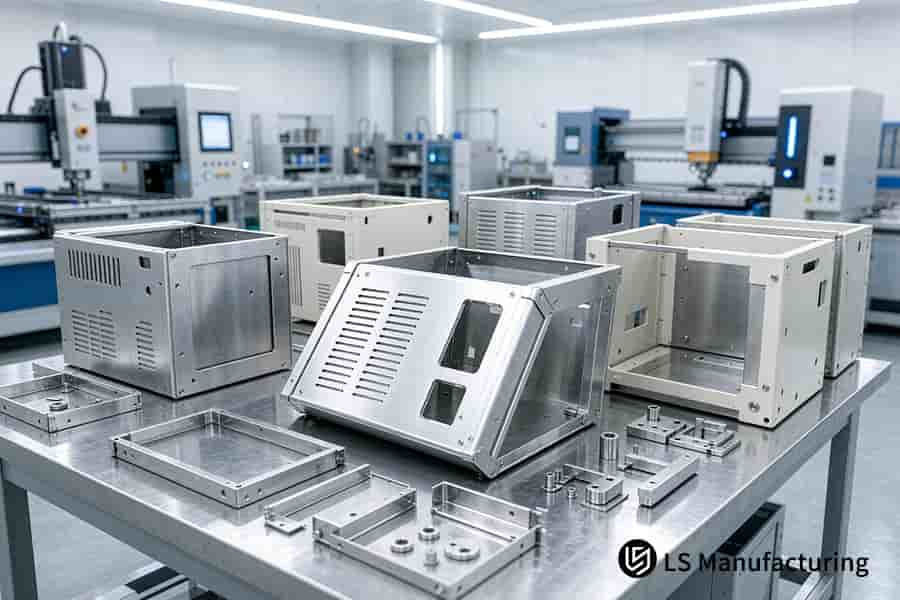
Figura 4: I pannelli sagomati racchiudono l'elettronica diagnostica in alloggiamenti in acciaio inossidabile con una tolleranza di ±0,05 mm per la produzione di analizzatori medicali.
In che modo la passivazione protegge i contenitori in acciaio inossidabile?
La passivazione è un trattamento chimico post-degrado ferro libero (ferro non legato che gli utensili spalmano sulle superfici) dall'acciaio inossidabile e ricostruendo un film di ossido ricco di cromo (Cr₂O₃). In che modo la passivazione protegge l'acciaio inossidabile?Un bagno di acido nitrico o citrico dissolve i depositi di ferro lasciati dalla tranciatura e dalla saldatura, e sulla superficie si riforma una pellicola di ossido spessa solo pochi nanometri. I disinfettanti a base di cloro attaccano prima il ferro esposto, quindi gli involucri degli strumenti chirurgici ne traggono il massimo beneficio. La chimica acida non è in grado di chiudere le crepe strutturali dovute alle saldature e gli involucri in polimero non contengono ferro libero.
Ferro libero e cellule microgalvaniche
La tranciatura e l'attrito dello stampo comprimono le particelle di acciaio al carbonio in pannelli preformati, e il ferro depositato forma celle microgalvaniche a contatto con l'acciaio inossidabile circostante. Corrosione per vaiolatura(attacco localizzato scavando piccole fosse) inizia nei siti cellulari e il fluido di pulizia si raccoglie successivamente nelle fosse. Ingegneri junior alla ricerca cos'è la lamiera medicaleÈ importante intervenire tempestivamente in caso di contaminazione da ferro, poiché il taglio introduce depositi prima dell'entrata in servizio.
Bagno acido e percorsi di verifica
UN processo di passivazione della lamiera Il processo avviene in un'unica fase di immersione, e un bagno di acido nitrico o citrico dissolve i depositi lasciando intatto il cromo di base, poiché l'acido attacca il ferro libero più velocemente del cromo legato. La norma ASTM A967 disciplina le formulazioni a base di acido nitrico e citrico. Seguono due procedure di verifica:
- Test al solfato di rame (un test a goccia che rileva la presenza di ferro libero attraverso la placcatura in rame) Fornisce un risultato rapido.
- L'immersione in acqua rivela macchie di ruggine dopo il tempo di permanenza.
Dove si ferma la passivazione
Un errore comune è quello di considerare la passivazione come una riparazione delle saldature, ma l'acido non può riempire le crepe e i pannelli fessurati non superano comunque il controllo igienico una volta che la pulizia spinge il liquido nelle giunture non riempite. Resistenza alla corrosione della lamiera si basa congiuntamente sulla chimica della superficie e sulla geometria delle giunzioni.
Una goccia di solfato di rame sulla zona di saldatura segnala la presenza di ferro residuo in pochi secondi.
Norme di protezione per i dispositivi medici Citando i registri di passivazione come prova di accettazione, gli ingegneri junior possono leggere un singolo registro e capire se un alloggiamento ha superato la verifica. In parole semplici, la passivazione protegge le superfici, mentre la geometria della saldatura protegge la struttura.
Cosa notare
- La passivazione rimuove il ferro libero e fa ricrescere una pellicola di ossido di cromo.
- L'accettazione della passivazione è determinata dai risultati dei test, non dalle verifiche visive.
Quali standard regolano la produzione di involucri per dispositivi medici?
Standard di protezione dei dispositivi mediciSono norme di ammissione che regolano la sicurezza elettrica, la protezione contro l'ingresso di agenti esterni e la biocompatibilità degli involucri delle apparecchiature. IEC 60529 (codice di protezione dall'ingresso di polvere e acqua, grado di protezione) definisce la sigillatura fisica e IEC 60601-1 (norma generale di sicurezza per le apparecchiature elettromedicali) definisce isolamento più resistenza al fuoco, l'ingresso di liquidi e le scosse elettriche restano esclusi. Fabbricazione di lamiere per involucri medicali incontra la compressione della guarnizione attraverso ±0,01 mm giunzioni perfette. La copertura standard si estende per l'intero ciclo di vita di un dispositivo diagnostico, tuttavia le cadute umane generano carichi transitori al di fuori di ogni standard specificato. I registri di passivazione supportano i fascicoli relativi alle prove di biocompatibilità.
Ambito di applicazione della sicurezza e della tenuta elettrica
IEC 60601-1 Definisce i parametri di isolamento, distanza di dispersione superficiale e resistenza alla fiamma per gli involucri che racchiudono circuiti sotto tensione. IEC 60529 (codice di protezione dall'ingresso di agenti esterni) I valori di tenuta variano a due cifre, e le guarnizioni in schiuma necessitano di una compressione della giunzione entro ±0,01 mm per mantenere un determinato valore.
Un codice IP indica ai tecnici junior se la disinfezione ha raggiunto le schede interne.
Fisica della schermatura e percorsi di lavorazione
La fisica della schermatura separa involucri in lamiera contro involucri stampati a iniezione, poiché un unico strato metallico continuo forma una gabbia di Faraday senza bisogno di vernice conduttiva. IEC 60601-1-2 (norma collaterale per le perturbazioni elettromagnetiche) definisce i limiti di emissione e di immunità per le apparecchiature diagnostiche.
Anche la scelta del contenitore segue Limiti di formatura della lamiera (geometria raggiungibile tramite piegatura), poiché la curvatura richiede stampi dedicati, mentre i pannelli piatti riutilizzano utensili condivisi.
Fascicoli probatori e limiti standard
Norme di protezione per i dispositivi medici richiedono prove documentate, quindi un file di gestione del rischio per ISO 14971:2019 (norma per la gestione del rischio dei dispositivi medici) registra ogni misura di mitigazione.
I giovani ingegneri spesso presumono che la certificazione copra i maltrattamenti fisici, tuttavia gli standard stabiliscono limiti elettrici e di tenuta, e le cadute generano carichi transitori al di fuori dell'ambito standard. I file di biocompatibilità citano finitura superficiale della lamiera registrazioni. Una lettura della pressione della guarnizione verifica il contatto della giunzione. In parole semplici, gli standard regolano l'elettricità, la tenuta e la documentazione probatoria.
Punti chiave
- Le norme regolano l'elettricità, la sigillatura e la documentazione probatoria.
- La gestione degli abusi non rientra nell'ambito di competenza standard.
Come funziona in pratica l'ottimizzazione DFM della lavorazione della lamiera: un esempio di contenitore medicale di LS Manufacturing
Ottimizzazione DFM della lamiera è una revisione della fase di disegno che rimodella la geometria della piega prima dell'inizio del taglio. I principi DFM della lamiera mettono il controllo della geometria prima della spesa per gli utensili. Una startup IVD (diagnostica in vitro) Il team ha commissionato un involucro per analizzatore di chimica ematica da banco con angoli acuti, fitte perforazioni di ventilazione e fori ravvicinati alle zone di curvatura. I primi prototipi interni mostravano bordi contorti e spazi di assemblaggio irregolari, poiché la deformazione si propaga dalle file di fori fino alla base delle curve. Aumentando il raggio di curvatura fino allo spessore della parete e realizzando delle tacche di scarico, si eliminano i percorsi di distorsione prima ancora di procedere alla lavorazione. I disegni rivisti presentavano interfacce di assemblaggio critiche entro ±0,05 mm secondo la norma ISO 2768-m (classe di tolleranza media).
Scenario applicativo
Strumenti diagnostici da banco, compresi gli analizzatori di chimica del sangue, utilizzare alloggiamenti in acciaio inox sagomati che trasportano fitte schiere di prese d'aria. Uno IVD Il layout prevedeva fori di ventilazione all'interno delle zone di deformazione dovute alle curve. I giovani ingegneri spesso considerano la disposizione dei fori di ventilazione come un elemento puramente estetico, ma la loro posizione determina i percorsi di sollecitazione. Anche gli spazi di assemblaggio di circa ±0,05 mm influenzano la compressione della guarnizione.
Principio in pratica
La deformazione plastica si propaga lungo il percorso di minor resistenza, pertanto gli angoli acuti concentrano la deformazione fino alla rottura delle fibre esterne. Regole di scarico della piegatura della lamieraimpostare la profondità dell'intaglio a 2,0 mm, che separa le radici di curvatura adiacenti. La compensazione della sovracurvatura si trova all'interno di un 1,5°–2,5° fascia di ritorno elastico. Senza tacche di scarico, la tensione attraversa le curve vicine e la deriva angolare supera ISO 2768-m.
Risultati misurati
Il tasso di difettosità in un lotto di recinzioni è diminuito dal 14,2% al 4,1%e ciclo di costruzione abbreviato 16,5%La rettifica di rilavorazione è diminuita, quindi la manodopera di finitura si è ridotta. La geometria di piegatura fissa determina la consistenza del lotto, quindi i giovani ingegneri possono verificare il gioco dei fori prima che esistano gli utensili. In parole semplici, le tacche di scarico e lo spazio libero tra i fori impediscono la deformazione delle giunture degli involucri medicali.
Fonte dei dati: registro dei test degli involucri medicali LS Manufacturing 2025-2026 (Progetto n. MED-2026-084, dimensione del campione >800).

FAQ
1. Qual è la tolleranza tipica che si ottiene nelle custodie medicali in lamiera?
La tolleranza di formatura è una finestra dimensionale consentita intorno al valore nominale, e la lamiera piegata presenta una finestra più ampia rispetto alle caratteristiche lavorate meccanicamente. Le tolleranze delle lamiere medicali sono di grado ±0,05 mm sui profili generici secondo ISO 2768-1:1989 e gli accoppiamenti raggiungono ±0,01 mm presso LS Manufacturing. Gli ingegneri junior sono in grado di leggere una singola didascalia di un disegno tecnico e valutare se un pannello stampato o un alloggiamento lavorato soddisfano un determinato requisito.
2. Perché è opportuno evitare raggi di curvatura interni acuti nelle lamiere per uso medicale?
Il raggio di curvatura interno è la distanza curva all'interno di una curva, e raggi più piccoli spingono la deformazione delle fibre esterne oltre la duttilità disponibile. piegatura della lamiera regole impostano il raggio minimo a ≥ 1,0× spessore del materiale secondo Machinery's Handbook (30a ed.), poiché raggi più stretti incrinano le fibre e intrappolano i batteri. Le squadre di assemblaggio possono misurare il raggio di curvatura rispetto allo spessore del materiale e, in sostanza, è solo il raggio a determinare il rischio di fessurazione.
3. In che modo la passivazione si differenzia dall'anodizzazione convenzionale?
La passivazione e l'anodizzazione sono trattamenti di conversione superficiale e ciascun processo crea una pellicola di ossido invece di applicare un rivestimento. L'acciaio inossidabile passivato resiste a 500 ore secondo la nebbia salina ASTM B117 e anodizzazione (crescita elettrochimica di ossido sull'alluminio) crea uno strato di usura poroso. I revisori della qualità possono associare un rapporto di prova a una famiglia di leghe ed evitare di scambiare i registri di passivazione con quelli di anodizzazione.
4. Quando un ingegnere dovrebbe scegliere la lavorazione della lamiera rispetto allo stampaggio a iniezione di plastica?
La lamiera viene formata da materiale piatto e lo stampaggio a iniezione riempie una cavità chiusa con polimero fuso. I pannelli formati mantengono accoppiamenti di giunzione di ±0,01 mm secondo IEC 60529 e applicazioni di involucri in lamiera adatti a bassi volumi annui senza stampi dedicatiI revisori dei progetti possono leggere un volume annuale più un requisito di schermatura e valutare quale soluzione soddisfi entrambi.
Riepilogo
Ingegneri che progettano la geometria degli involucri medicali è possibile tracciare l'allocazione della tolleranza attraverso piegature multistadio prima dell'impegno degli utensili. Le note sulla selezione della lega e sulla passivazione rimangono aperte per ulteriori studi attraverso la knowledge base di LS Manufacturing all'indirizzo lsrpf.com. Le richieste scritte sulla topologia del modello piatto o sulla selezione del materiale possono essere inviate al team di ingegneri di LS Manufacturing all'indirizzo info@lsrpf.com, E +86 185 6675 9667 collega direttamente i chiamanti.
Per approfondire: Lavorazione della lamiera contro lavorazione CNC per involucri in alluminio per componenti elettronici: costi e precisione

