 العربية



TL;DR: تصنيع الصفائح المعدنية للأجهزة الطبية (تصنيع الهياكل التشخيصية) هي عملية مضبوطة لتشكيل المواد المسطحة إلى هياكل قابلة للتنظيف. تحمي عملية التخميل (المعالجة الكيميائية التي تعيد تكوين طبقة أكسيد الكروم) من أكسدة الحديد الحر - وهو خطر تآكل حدده المفتشون - من خلال تشكيل هوامش خطأ داخل ±0.01 مم يتراوح.
يميل المهندسون المبتدئون في مجال تصميم منتجات الرعاية الصحية إلى ربط الالتزام بمعايير النظافة بالدقة المتناهية، مما يؤدي إلى تأخيرات غير ضرورية في النماذج الأولية. تُضمن سهولة التنظيف من خلال تشطيب السطح وهندسة الوصلات، وبالتالي فإن توثيق التخميل يحل مشكلات التدقيق بدلاً من الرسومات الأكثر دقة. فيما يلي قائمة بأربع عمليات تشكيل، ونوعين من المواد، وفحص واحد. ببساطة، يمكن للمهندسين الذين يبدأون العمل في الصناعة الطبية تحديد متى تفي الصفائح المشكلة بالمتطلبات الصحية ومتى تدخل الهياكل المصنعة آلياً حيز التنفيذ.
أهم النقاط
- تعريف الصفائح المعدنية المستخدمة في الأغلفة الطبية: تعتمد صناعة هياكل المعدات الطبية من الصفائح المعدنية على استخدام صفائح من سبائك متوافقة حيوياً لتشكيل هياكل محكمة الإغلاق وقابلة للتعقيم. وتحدد منهجية التشكيل العملية، وليس إزالة المواد.
- التسامح في الموقع الحرج:التسامح العام وفقًا لـ ISO 2768-1:1989 ينطبق هذا على الملفات الشخصية العامة، بينما تتطلب الواجهات الحرجة نطاق تحمل أضيق.
- سلسلة خطوات العملية:تتألف سلسلة التصنيع من سبع خطوات: تحليل التصميم للتصنيع، والتشكيل بالليزر، والتشكيل بالضغط، وإدخال مثبتات PEM، ولحام TIG، والتخميل الكيميائي، و اختبار CMM (آلة قياس الإحداثيات) أكمل السلسلة.
- منع العيوب: يعوض بدل الانحناء الزائد عن الارتداد المرن، وهو الحركة المرنة التي تسبب اتساع زوايا الانحناء في المواد المشكلة على البارد.
سير العمل المتكامل لتصنيع الصفائح المعدنية الطبية
مراجعة هندسية CAD / DFM
أ تتحقق مراجعة DFM من خصم الانحناء (طول النمط المسطح الذي يستهلكه انحناء واحد) و فحوصات تخفيف الضغط (فتحات قصيرة عند زوايا الانحناء)والتي تمنع تصادم الحواف وتمزقها قبل بدء القطع.
التقطيع بالليزر الليفي والتثقيب باستخدام الحاسوب
يقوم ليزر الألياف بقطع الألواح المسطحة، بينما تتميز قوالب التثقيب CNC بوجود ثقوب. وتبقى دقة المحيط ضمن ±0.05 مم.
تشكيل المكابس باستخدام تقنية CNC
تقوم مكبس الثني CNC بتشكيل الألواح على عدة مراحل. تعويض الارتداد المرن لـ 1.5°–2.5° يعوض الارتداد المرن ويحافظ على الزوايا المستهدفة.
إدخال الأجهزة
تقوم مكبس بتثبيت مسامير التثبيت الذاتية PEM والمسافات الفاصلة، مما يوفر نقاط تثبيت ثابتة للوحات الدوائر والأقواس.
لحام TIG / لحام البقعة
يحمي غاز الأرجون عالي النقاء أحواض اللحام من الأكسدة. تعمل مادة معالجة اللحام على تسوية الخرزات وإزالة الشقوق التي تحبس الأوساخ.
التخميل الكيميائي / الطلاء
اجتماع حمام حمض النيتريك ASTM A967 (الممارسات القياسية للتخميل للفولاذ المقاوم للصدأ) يعيد بناء طبقة أكسيد الكروم. ثم تقاوم الألواح المعالجة رذاذ الملح المحايد تحت ASTM B117 (المعيار القياسي لرش الملح).
الفحص النهائي للجودة والنظافة
تتحقق آلة قياس الإحداثيات من الأبعاد لكل ISO 2768-f (فئة التفاوت الدقيق). مدى ملاءمة التزاوج الحاسم ±0.01 ممويرفض المفتشون المسامية الدقيقة أو النتوءات. ببساطة، تشترك نظافة السطح ونتائج الأبعاد في معيار قبول واحد.
لماذا تثق بهذا الدليل للمبتدئين؟
تتمتع غلوريا، خبيرة التصنيع السريع والنماذج الأولية السريعة في شركة LS Manufacturing، بخبرة تزيد عن 15 عامًا في مجال الهندسة الدقيقة في أعمال تصنيع الحاويات الطبية. DFM (التصميم من أجل سهولة التصنيع، وتشكيل الأجزاء بما يتناسب مع حدود المصنع الحقيقية) يُؤطّر كل توصية. يمكن للمهندسين المبتدئين تابعوا آراء غلوريا الهندسية على لينكدإن لأغراض تعليمية تتعلق بأعطال التصنيع.
قامت المجموعة الهندسية التقنية الرئيسية في شركة LS Manufacturing بالتحقق من صحة كل خطوة من خطوات التشكيل مقابل بيانات المشروع، مع خضوع كل طلب للتفاوتات لـ ASME Y14.5-2018 (معيار الأبعاد الهندسية والتفاوتات)وبالتالي، تحدد مراجعة واحدة كل نافذة ملائمة. مصدر البيانات: سجل اختبار حاويات الأجهزة الطبية لشركة LS Manufacturing لعامي 2025-2026 (المشروع رقم MED-2026-084، حجم العينة >800).
ISO 17025 (معيار الكفاءة لمختبرات الاختبار والمعايرة) تُرسّخ هذه الآلية إمكانية تتبع معايرة آلة القياس ثلاثية الأبعاد (CMM) لكل عملية تركيب مُبلغ عنها. ويمكن لفرق المشتريات تحديد أيّ أشكال الهياكل الخارجية تجتاز فحص السلامة وأيّها يحتاج إلى تصنيع هياكل مُشكّلة. عمليًا، تربط سلسلة واحدة قابلة للتدقيق جميع بيانات العملية.
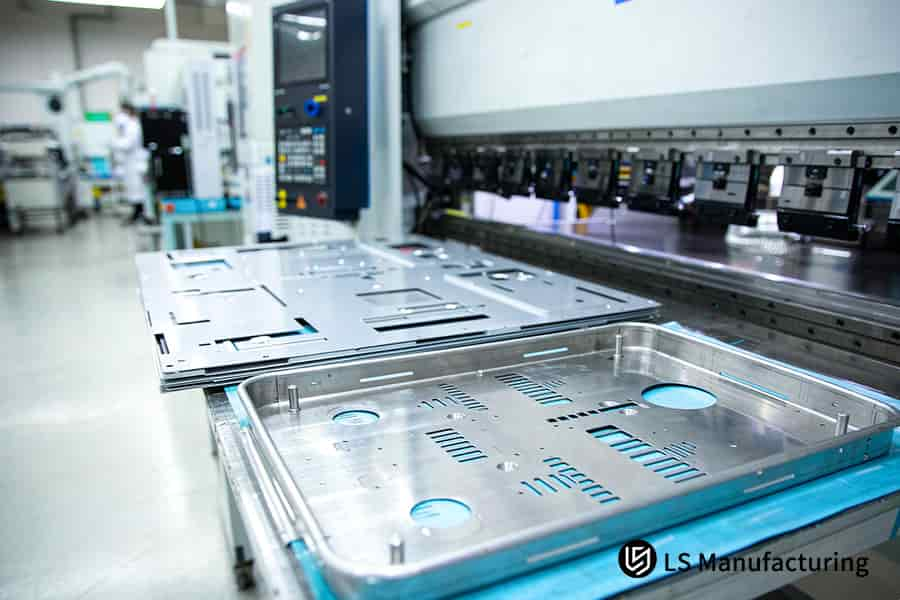
الشكل 1: تشكيل ألواح الفولاذ المقاوم للصدأ باستخدام مكبس الثني مع شقوق تخفيف تعوّض الارتداد المرن 1.5 درجة - 2.5 درجة للعلب.
ما هي الصفائح المعدنية الطبية وكيف تعمل؟
تُصنع الصفائح المعدنية الطبية من صفائح سبائك معدنية مُشكّلة تُبنى داخل أغلفة محكمة الإغلاق وقابلة للتعقيم، وتفي بقواعد النظافة والتوافق الحيوي والحماية. ما هي الصفائح المعدنية الطبية؟تحمي الهياكل المشكلة إلكترونيات التشخيص وتتحمل التطهير الكيميائي. وتُستخدم تقنيات التشكيل بالضغط البارد والقطع بالليزر وثني القوالب باستخدام الحاسوب لتشكيل الألواح مع الحفاظ على خصائص المادة الأساسية دون تغيير. تصنيع الصفائح المعدنية للأجهزة الطبية البشر ±0.05 مم في الأشكال العامة، وبدقة ±0.01 مم في حالات التزاوج الحرجة. تُناسب أغلفة أجهزة تحليل الدم وأجهزة التصوير الصفائح المشكلة، حيث يُعد التعقيم الكيميائي المتكرر إجراءً روتينياً. أما تجاويف التدفق ثلاثية الأبعاد ذات الجدران الرقيقة، فتُفضل قولبة الحقن.
وظائف تحمل الأحمال والحماية
يشكل غلاف معدني متصل واحد قفص فاراداي (غلاف موصل يوجه المجالات الخارجية إلى الأرض)وهذا أمر مهم لأن لوحات التشخيص تقرأ إشارات بمستوى الميكروفولت. عمليات لحام الصفائح المعدنية مثل لحام TIG لإغلاق الوصلات مع الحفاظ على استمرارية التوصيل الكهربائي.
تحتوي الألواح المشكلة على مكونات إلكترونية داخلية وتمتص الصدمات الخارجية.
القيود الصحية وحدود الملاءمة
معايير تغليف الأجهزة الطبيةتمنع هذه الطريقة وجود نتوءات وزوايا مغلقة ومسام مفتوحة. تدفع بروتوكولات المسح السائل إلى أي شق لا يمكن للقطعة القماشية الوصول إليه، مما يؤدي إلى تراكم البكتيريا في وصلات التداخل غير المملوءة.
غالباً ما يفترض المهندسون المبتدئون أن سطح اللوحة الأملس ظاهرياً يفي بمعايير التدقيق الصحي. يؤدي المسح إلى دفع السوائل إلى داخل وصلات التداخل، لذا فإن مسحة تُمرر على طول كل وصلة تكشف عن التلوث. قواعد اتجاه حبيبات الصفائح المعدنيةيحد من اتجاه الانحناء، لأن الانحناء عبر الألياف يفتح شقوقًا سطحية. ببساطة، سهولة التنظيف هي التي تحدد أي الأسطح تستحق نافذة ذات تركيب محكم.
ما يجب تذكره
- صفائح معدنية طبية يحوّل مخزون السبائك المسطح إلى أغلفة محكمة الإغلاق دون تغيير المادة الأساسية.
- تتحقق عمليات التدقيق الصحي من هندسة الدرزات، وليس من نعومتها البصرية.

كيف يتم شرح عملية تصنيع الصفائح المعدنية؟
شرح عملية تصنيع الصفائح المعدنية هي سلسلة ثابتة من خطوات التشكيل الميكانيكي لتحويل المعدن المسطح إلى هياكل ثلاثية الأبعاد، وهو ما يفسر كيفية تحول الصفيحة المسطحة إلى غلاف نهائي. تبدأ العملية بقطع الألياف الليزرية والتثقيب، ثم تقوم مكبس CNC بثني كل لوحة في قالب على شكل حرف V. بعد ذلك، يتم إدخال القطع المعدنية ولحامها بالغاز الخامل لإغلاق الغلاف. تصنيع الصفائح المعدنية للأجهزة الطبيةيحمل ±0.05 مم فيما يخصّ التصاميم العامة، يُمثّل هذا نطاقًا يغطي الصلابة الهيكلية لمعظم الآلات الموسيقية المكتبية. أما الأغلفة المنحنية المصنّعة بتقنية السحب العميق، فتظل خارج نطاق اقتصاديات التشكيل، نظرًا لأنّ الأدوات المخصصة ترفع تكلفة القطعة.
مراجعة التصميم للتصنيع من خلال اللحام التماسي
جروفر، أساسيات التصنيع الحديث (كتاب دراسي قياسي في مجال التصنيع)، يسرد خمس خطوات:
- مراجعة DFM: يتم فحص النمط المسطح (المخطط الخارجي للجزء بعد فرده) للتأكد من عدم وجود انحناءات أو نصف قطر انحناء. ≥ 1.0× السماكة، والمسافة بين الثقب والانحناء؛ قواعد سمك مقياس الصفائح المعدنية تحكم خطر التمزق.
- القص والتشكيل (قص مخطط مسطح قبل التشكيل): يقوم ليزر الألياف بقطع الألواح وشبكات التهوية.
- تشكيل المكابح بالضغط: تقوم مكبس CNC بثني كل لوحة على عدة مراحل داخل جدران الهيكل.
- إدخال الأجهزة: تقوم مكبس هوائي بدفع مسامير PEM وفواصل التثبيت في ثقوب مثقوبة مسبقًا، لتثبيت لوحات الدوائر المطبوعة.
- لحام وتشكيل اللحامات: لحام TIG (لحام الغاز الخامل بالتنغستن) أو اللحام النقطي يغلق الوصلات، وتسوية حواف اللحام تجعل الخرز مستوياً.
حدود العملية ومخاطر عيوب الانحناء
عيوب ثني الصفائح المعدنية الشائعةتبدأ التشققات، والانحراف الزاوي، وتشوه الثقوب من ألياف الانحناء الخارجية، حيث يتجاوز إجهاد الشد مرونة المادة. غالبًا ما يلقي المهندسون المبتدئون باللوم على الأدوات المستخدمة. يكشف اختبار عينة مثنية عند نصف القطر المحدد وفحصها بحثًا عن الشقوق ما إذا كان التصميم سيصمد أم لا.
تشكيل هندسة معقدة من الصفائح المعدنيةيواجه هذا الأمر عقبة مختلفة: فالأغلفة ذات نصف القطر الكبير والمصنعة بتقنية السحب العميق تحتاج إلى قوالب مخصصة، بينما تناسب الألواح المشكلة أدوات سطح العمل ذات الأسطح المستوية بشكل أفضل. باختصار، تحدد الهندسة مسار التشكيل قبل وجود أي أدوات.
النقاط الرئيسية
- تُحدد مراجعة النمط المسطح نصف قطر الانحناء وخلوص الثقب قبل بدء القطع.
- تسقط الأصداف المنحنية ذات السحب العميق في الخارج تشكيل الميزانية الاقتصادية.
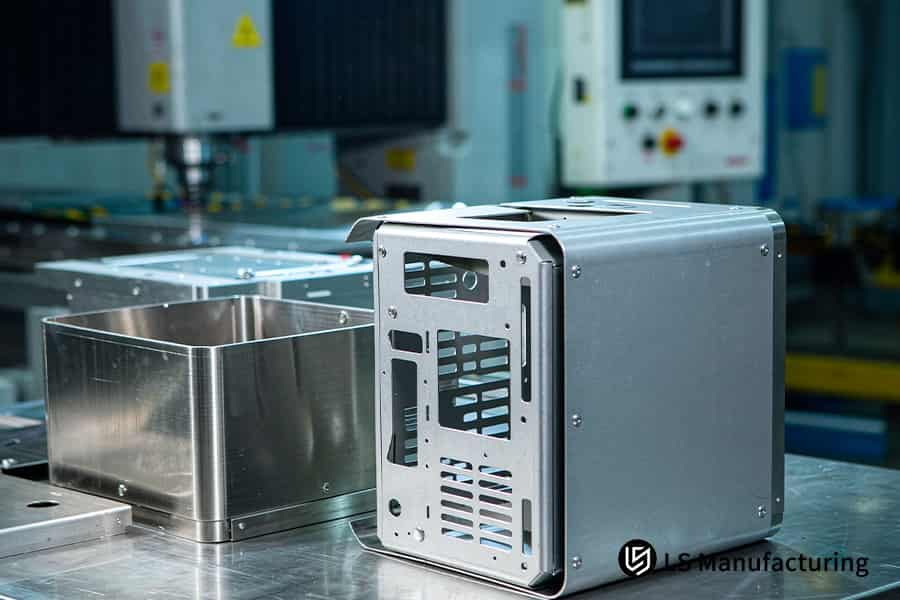
الشكل 2: ألواح وأغطية من الفولاذ المقاوم للصدأ محكمة الإغلاق تحافظ على تركيبات متطابقة عند ±0.01 مم للخدمة السريرية.
لماذا تحدث عيوب ثني الصفائح المعدنية الشائعة؟
عيوب ثني الصفائح المعدنية الشائعةتظهر الشقوق والانحراف الزاوي وتشوه الحواف عندما يؤدي ثني الصفائح المعدنية على البارد إلى إجهادها بما يتجاوز حد تشكيلها. تتحمل ألياف الثني الخارجية الشد بينما تتحمل الألياف الداخلية الضغط، و التباين (المطيلية التي تختلف باختلاف اتجاه الحبيبات) يُركّز الإجهاد على طول خطوط الدرفلة، ولهذا السبب تمتد خطوط الانحناء عبر اتجاه الدرفلة. يؤدي الإجهاد الشدّي الذي يتجاوز أقصى قوة إلى فتح شقوق دقيقة، ويتحرر الإجهاد المرن المتبقي بعد التفريغ على شكل ارتداد. دليل الآلات (الطبعة الثلاثون، دليل مرجعي لورشة الآلات) يحدد تعويض الارتداد عند 1.5°–2.5° بالنسبة للصفائح المدرفلة على البارد في ظروف التشغيل القياسية. يؤدي التشكيل المسبق على البارد إلى فقدان الليونة، لذا فإن القطع التي خضعت للتصلب الزائد لا تقبل زاوية تعويض ثابتة. يحافظ قولبة الحقن على المنحنيات المركبة دون ارتداد، لأن البوليمر المنصهر يملأ تجويفًا مغلقًا بدلًا من أن ينثني.
توزيع الإجهاد عبر الانحناء
تتمدد الألياف الخارجية أثناء الانحناء بينما تنضغط الألياف الداخلية، ويبلغ الإجهاد ذروته عند السطح الخارجي للانحناء. نصف قطر الانحناء الأدنى للصفائح المعدنية(أصغر نصف قطر داخلي قبل أن تتشقق الألياف الخارجية) يحافظ على ذروة الإجهاد أقل من الليونة المتاحة. يزيد سمك المعدن من الإجهاد عند نفس نصف القطر. تتطلب المواد ذات الصلابة العالية نصف قطر أكبر، لأن الليونة المتبقية لإعادة التوزيع تكون أقل.
لماذا تخطئ زوايا التعويض
كثيرًا ما يظن المهندسون المبتدئون أن الارتداد المرن ناتج عن عدم دقة الآلة، مع أنه في الواقع استعادة مرنة تحددها نسبة قوة الخضوع إلى معامل المرونة. لا يمكن لأي إعداد للمكبس أن يزيل الارتداد المرن، بل إن زاوية الانحناء الزائد هي التي تلغي الارتداد. ويمكن الحصول على زاوية دقيقة لإضافتها عن طريق ثني عينة اختبارية وفقًا لإعدادات الإنتاج، ثم قياسها بعد تفريغها. تقوية العضلات(القوة المكتسبة والليونة المفقودة أثناء التشكيل السابق) تحولات الارتداد، لذلك تظل إعادة قياس القسائم ضرورية للكميات المتدهورة.
حيث تصل الحواجز الطبية إلى الحد الأقصى
تصنيع الصفائح المعدنية للأجهزة الطبيةيضيف ذلك قيدًا يتعلق بالنظافة: فبروتوكولات المسح تدفع السائل إلى أي شق، لذا فإن تمزقات الزوايا تفشل في المراجعة حتى عندما تكون الأبعاد مناسبة. شرح عملية تصنيع الصفائح المعدنية حيث أن سلسلة من خمس مراحل تضع الانحناء حيث تبدأ الشقوق. ارتداد ثني الصفائح المعدنية ثم يقرر ما إذا كانت اللحامات المزودة بحشوات ستبقى مستوية. بعبارة أخرى، يبدأ التحكم في العيوب من هندسة الانحناء، وليس من معايرة المكبس.
الخلاصة
- يحدد نصف قطر الانحناء واتجاه الحبيبات خطر التشققات قبل وجود أي أدوات.
- يتطلب تعويض الارتداد قياس القسيمة، وليس إعداد ضغط ثابت.
تحليل العيوب الشائعة وجدول الوقاية الهندسية
تهيمن أربعة أنماط لفشل الانحناء على أعمال التغليف الطبي، ويعود كل نمط منها إلى حالة إجهاد مميزة. دليل الآلات (الطبعة الثلاثون، فصل تشكيل الصفائح المعدنية) يُغطي كل نطاق مُدرج. تُظهر قراءة واحدة جنبًا إلى جنب أي إجراء مضاد يُعالج أي سبب من أسباب الفشل.
| نوع العيب | الآلية الفيزيائية | أعراض هندسية | إجراء مضاد |
| انحناء ارتداد | يتم تحرير الإجهاد المرن أثناء عملية التفريغ | زاوية الانحناء النهائية 1°–3° أعلى من الهدف | تعويض زاوية مكبس CNC، ضبط مسبق للانحناء الزائد من 1.5° إلى 2.5° |
| تمزق في الزاوية | تتركز قوى القص الشدية عند جذور الانحناءات المتجاورة | تظهر تشققات دقيقة طولية عند تقاطعات الانحناءات. | أضف شقًا لتخفيف الانحناء، بعرض ≥ 1.0 × السماكة |
| تشوه الثقوب | تتعرض فتحات التثبيت داخل المنطقة البلاستيكية لعملية بثق شدّية. | تتحول تجاويف البراغي إلى شكل بيضاوي أو مستطيل. | حافظ على حافة الثقب ≥ 2.5× سُمك من مماس الانحناء |
| انخفاض السطح | يتم ضغط الصفيحة اللينة في أكتاف قالب V الصلب | تظهر علامات خدش خطية على وجوه المكياج | استخدم غشاء البولي يوريثان أو قالب V ذو نصف قطر كبير |
عرض شق التخفيف ≥ 1.0× يحافظ سمك الغلاف الطبي على استواء وصلات الغلاف وإحكام إغلاقها، لذا يظل التحكم في عيوب الانحناء مهمة في مرحلة الرسم.
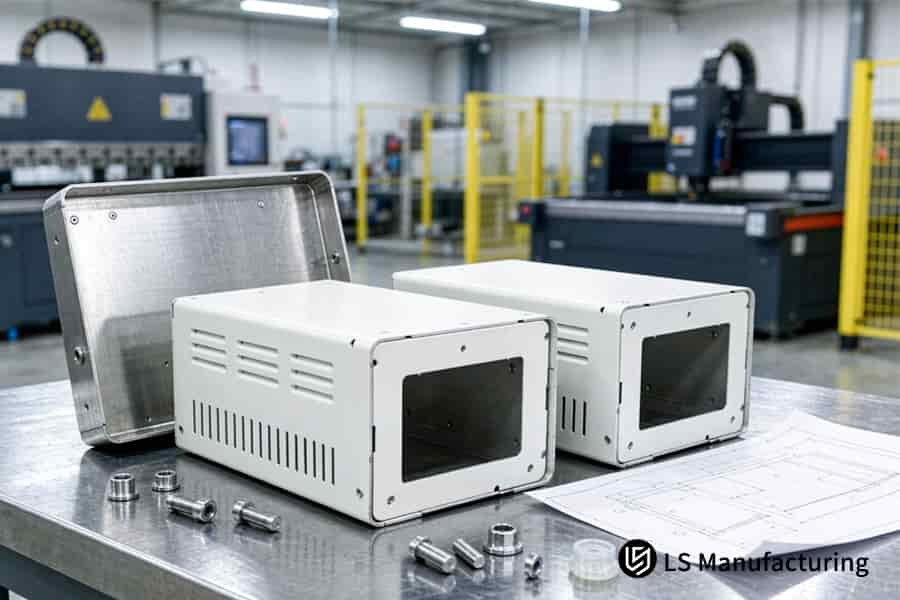
الشكل 3: فتحات التهوية وأجهزة التثبيت المضغوطة تثبت ألواح غلاف الفولاذ المقاوم للصدأ في حدود ±0.05 مم للتجميع التشخيصي.
أيهما أفضل: علب الفولاذ المقاوم للصدأ أم علب الألومنيوم؟
علب معدنية طبية يتم تشكيل الهياكل من إحدى عائلتين من السبائك: الفولاذ المقاوم للصدأ الأوستنيتي من الدرجات 304 و 316، أو الألومنيوم من الدرجات 5052 و 6061. مقارنة بين علب الفولاذ المقاوم للصدأ وعلب الألومنيوم تختلف هذه المعادن في الطبقة السطحية التي تنمو عليها، حيث تعمل طبقة خاملة غنية بالكروم على منع هجوم الأحماض والقلويات، بينما يقوم أكسيد الألومنيوم بتوصيل التيار الأرضي. وتتمتع كلتا عائلتي السبائك بـ ±0.05 مم في الملفات الشخصية العامة لكل ISO 2768-1:1989 التفاوتات العامة. تُفضل وحدات التعقيم الثابتة ووحدات التحكم الجراحية استخدام الفولاذ المقاوم للصدأ. أما شاشات العرض المحمولة فتُفضل استخدام الألومنيوم، حيث يُحدد عمر البطارية ووزن الحمل التصميم. ولا يُعد التشكيل بالانحناء المركب اقتصاديًا في أي من السبيكتين.
الأغشية السطحية وسلوك التآكل
مقاومة التآكل في الصفائح المعدنية يبدأ الأمر بطبقة الأكسيد، وليس بقوة السبيكة الأساسية. يُعيد الفولاذ المقاوم للصدأ بناء طبقة غنية بالكروم بعد القطع، لذا فإن التخميل يُعيد الحماية. يُشكّل الألومنيوم أكسيد الألومنيوم فورًا، وتستغرق عملية الأنودة وقتًا أطول. ISO 7599 (طلاءات الأكسدة الأنودية للألمنيوم) يُكثّف طبقة واحدة لمقاومة التآكل. تُهاجم المنظفات القلوية أكسيد الألومنيوم، لذا يجب فحص درجة الحموضة للألواح المطلية. يتحمل الفولاذ المقاوم للصدأ مطهرات الكلور بشكل أفضل، لأن النوع 316 منه يقاوم التنقر.
الصلابة والكتلة ومسارات الحرارة
ما هي الصفائح المعدنية الطبية؟هل أنت متردد في اتخاذ القرار؟ جدران الهيكل تحمل حرارة اللوحة الإلكترونية وحمل الصدمات. ينشر الألومنيوم الحرارة بشكل أسرع ويقلل من وزن الجهاز، لذا تستخدم الشاشات المحمولة هياكل من الألومنيوم. كما تُفضل لوحات التصوير الحساسة للحرارة هياكل من الألومنيوم، لأن الجدران تعمل كموزعات للحرارة. يقاوم الفولاذ المقاوم للصدأ الانبعاج عند سماكة متساويةتتميز خزائن التعقيم الثابتة بألواح من الفولاذ المقاوم للصدأ. يصل نطاق دقة أي من مجموعتي السبائك إلى ±0.05 مم، لذا فإن الكتلة والصلابة هما العاملان الحاسمين في الاختيار.
حدود الاختيار وسوء فهم شائع
معايير تغليف الأجهزة الطبيةحدد توافق مواد التنظيف، وليس تصنيف السبائك. غالبًا ما يفترض المهندسون المبتدئون أن الفولاذ المقاوم للصدأ يجتاز اختبار النظافة تلقائيًا، بينما يفشل الألومنيوم في هذا الاختبار. تؤثر بروتوكولات المسح على الطبقات السطحية، وتتحمل لوحة الألومنيوم المطلية المنظفات المحايدة، بينما يصدأ الفولاذ المقاوم للصدأ غير المعالج. اختيار سبيكة الصفائح المعدنيةيتبع ذلك أولاً كيمياء التنظيف وثانياً كتلة الجهاز. وبعبارة أخرى، تحدد المواد الكيميائية المستخدمة في التنظيف نوع السبيكة، بينما تحدد كتلة الهيكل سمكها.
الفروقات الرئيسية
- تحدد الأغشية السطحية سلوك التآكل، وليس اسم السبيكة الأساسية.
- تُصنّف كيمياء التنظيف المواد قبل صلابتها أو كتلتها.
مقارنة أساسيات المواد
أربعة أبعاد تميز الفولاذ المقاوم للصدأ عن الألومنيوم في أعمال تصنيع الحاويات الطبية: تكوين الطبقة الواقية، ومقاومة عوامل التنظيف، والصلابة، وفئة الجهاز. يتم اختيار المواد بناءً على كيمياء التنظيف أولاً ثم كتلة الجهاز ثانياً. يستطيع المهندسون المبتدئون قراءة مصفوفة واحدة ومطابقة كل مجموعة من السبائك مع بروتوكول تعقيم واحد.
| الأبعاد | الفولاذ المقاوم للصدأ من الدرجة الطبية (304 / 316) | ألومنيوم طبي (5052 / 6061) |
| مبدأ العمل والآلية الدقيقة | تمنع طبقة أكسيد الكروم المتكونة تلقائيًا اختراق الوسائط | تتشكل طبقة كثيفة من الألومينا وتوصل التيار الأرضي |
| بيئة الخدمة ومقاومة التآكل | يتحمل المسح المتكرر بالفورمالديهايد وهيبوكلوريت الصوديوم | يقاوم المنظفات العادية؛ يحتاج إلى حماية أنودية في بيئة قلوية رطبة |
| الصلابة الميكانيكية وقابلية التشكيل | قوة خضوع عالية، ارتداد أكبر، تصلب سريع بالتشكيل | كثافة ثلثية، ليونة عالية، سهولة ثقب شبكة التهوية |
| التطبيقات الطبية النموذجية | هيكل جهاز التنظير الداخلي، قاعدة جهاز غسيل الكلى، أغلفة أجهزة التعقيم | أغلفة أجهزة الموجات فوق الصوتية المحمولة، وأغلفة أجهزة مراقبة تخطيط القلب الكهربائي للمركبات، وهياكل العربات |
وبصراحة، فإن الفولاذ المقاوم للصدأ يناسب بيئات التطهير عالية الكثافة، والألومنيوم بكثافة تعادل ثلث كثافة الفولاذ المقاوم للصدأ يناسب أنظمة العربات المتنقلة.
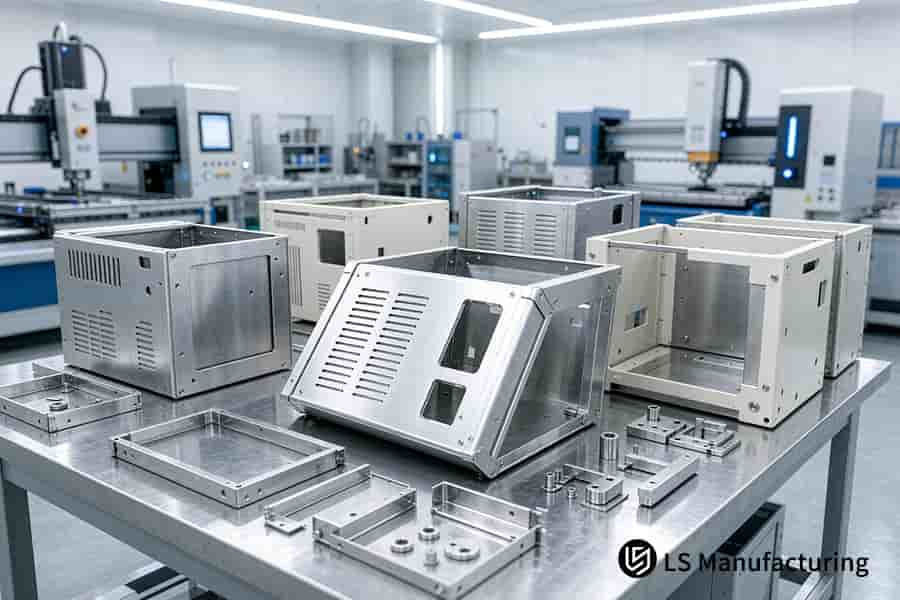
الشكل 4: ألواح مشكلة تحيط بالإلكترونيات التشخيصية في هياكل من الفولاذ المقاوم للصدأ تحمل ±0.05 مم لإنتاج أجهزة التحليل الطبية.
كيف تحمي عملية التخميل الهياكل المصنوعة من الفولاذ المقاوم للصدأ؟
التخميل هو عملية إزالة كيميائية لاحقة للمعالجة حديد مجاني (الحديد غير المخلوط الذي تلطخه الأدوات على الأسطح) من الفولاذ المقاوم للصدأ وإعادة بناء طبقة أكسيد غنية بالكروم (Cr₂O₃). كيف تحمي عملية التخميل الفولاذ المقاوم للصدأ؟يعمل حمام حمض النيتريك أو الستريك على إذابة رواسب الحديد المتبقية من عمليات التشكيل واللحام، ويعيد تكوين طبقة أكسيد رقيقة لا تتجاوز بضعة نانومترات على السطح. تهاجم مطهرات الكلور الحديد المكشوف أولاً، لذا فإن أغلفة أدوات غرف العمليات هي الأكثر استفادة. لا تستطيع المواد الكيميائية الحمضية إغلاق شقوق اللحام الهيكلية، كما أن الأغلفة البوليمرية لا تحتوي على حديد حر.
الحديد الحر والخلايا الجلفانية الدقيقة
تقوم عملية التشكيل بالضغط الاحتكاكي لجزيئات الفولاذ الكربوني في الألواح المشكلة، ويشكل الحديد المترسب خلايا جلفانية دقيقة مقابل الفولاذ المقاوم للصدأ المحيط. تآكل تنقيرييبدأ الهجوم الموضعي (الذي يحفر حفرًا صغيرة) في مواقع الخلايا، ويتجمع سائل التنظيف لاحقًا في الحفر. يقوم مهندسون مبتدئون بالبحث. ما هي الصفائح المعدنية الطبية؟يجب معالجة التلوث بالحديد مبكراً، لأن القطع يُدخل رواسب قبل الاستخدام.
مسارات حمام الحمض والتحقق
أ عملية تخميل الصفائح المعدنية تُجرى هذه العملية بخطوة غمر واحدة، حيث يعمل حمام من حمض النيتريك أو السترات على إذابة الرواسب مع الحفاظ على الكروم الأساسي سليمًا، لأن الحمض يهاجم الحديد الحر أسرع من الكروم المُسبَّك. يُحدد معيار ASTM A967 تركيبات حمض النيتريك والسترات. فيما يلي مساران للتحقق:
- اختبار كبريتات النحاس (اختبار قطرة لتحديد الحديد الحر من خلال طلاء النحاس) يعطي نتيجة سريعة.
- يُظهر اختبار غمر الماء وجود بقع صدأ بعد فترة من الانتظار.
أين ينتهي التخميل
هناك سوء فهم شائع يتمثل في اعتبار التخميل بمثابة إصلاح للحام، ومع ذلك لا يمكن للحمض ملء الشقوق، ولا تزال الألواح المتشققة تفشل في مراجعة النظافة بمجرد أن يؤدي المسح إلى دفع السائل إلى المفاصل غير المملوءة. مقاومة التآكل في الصفائح المعدنية يعتمد ذلك على التركيب الكيميائي للسطح والهندسة المشتركة معًا.
تُشير قطرة كبريتات النحاس على منطقة اللحام إلى وجود الحديد المتبقي في غضون ثوانٍ.
معايير تغليف الأجهزة الطبية باستخدام سجلات التخميل كدليل على القبول، يمكن للمهندسين المبتدئين قراءة سجل واحد ومعرفة ما إذا كان السكن قد اجتاز عملية التحقق أم لا. ببساطة، تعمل عملية التخميل على حماية الأسطح، بينما تحمي هندسة اللحام الهيكل.
ملاحظات هامة
- تعمل عملية التخميل على إزالة الحديد الحر وإعادة نمو طبقة أكسيد الكروم.
- تعتمد عملية قبول التخميل على سجلات الاختبار، وليس على الفحوصات البصرية.
ما هي معايير تغليف الأجهزة الطبية التي تحكم عملية الإنتاج؟
معايير تغليف الأجهزة الطبيةوهي قواعد القبول التي تحكم السلامة الكهربائية، والحماية من دخول الأجسام الغريبة، والتوافق البيولوجي لأغلفة المعدات. IEC 60529 (تصنيف رمز الحماية من دخول الغبار والماء) يُعرّف الإغلاق المادي، و IEC 60601-1 (معيار السلامة العام للمعدات الكهربائية الطبية) يشمل التعريف العزل بالإضافة إلى مقاومة الحريق، مع استبعاد تسرب السوائل والصدمات الكهربائية. تصنيع الصفائح المعدنية للأجهزة الطبية يلبي ضغط الحشية من خلال ±0.01 مم تتناسب اللحامات. تغطي التغطية القياسية دورة حياة جهاز التشخيص بالكامل، ومع ذلك فإن سقوط الإنسان يولد أحمالًا عابرة خارج كل معيار مذكور. تدعم سجلات التخميل ملفات أدلة التوافق الحيوي.
نطاق السلامة الكهربائية والعزل
IEC 60601-1 يحدد هذا المعيار العزل، ومسافة الزحف، ومقاومة اللهب للأغلفة التي تحتوي على دوائر كهربائية حية. IEC 60529 (رمز الحماية من دخول الأجسام الغريبة) معدلات الختم من خلال رقمين، والحشيات الرغوية تحتاج إلى ضغط اللحام في حدود ±0.01 مم للحفاظ على تصنيف واحد.
يُخبر رمز IP واحد المهندسين المبتدئين ما إذا كان التطهير يصل إلى اللوحات الداخلية.
فيزياء الحماية ومسارات الأدوات
تفصل فيزياء الحماية مقارنة بين الصفائح المعدنية والعلب المصنعة بالحقن، حيث أن طبقة معدنية متصلة واحدة تشكل قفص فاراداي بدون طلاء موصل. IEC 60601-1-2 (معيار الضمان للاضطراب الكهرومغناطيسي) يحدد حدود الانبعاثات والمناعة لأجهزة التشخيص.
ويتبع ذلك أيضاً اختيار الحظيرة حدود تشكيل الصفائح المعدنية (الهندسة التي يمكن الوصول إليها عن طريق الثني)، لأن الانحناء يحتاج إلى قوالب مخصصة بينما تعيد الألواح المسطحة استخدام الأدوات المشتركة.
ملفات الأدلة والحدود القياسية
معايير تغليف الأجهزة الطبية يتطلب الأمر أدلة موثقة، لذا يجب أن يكون هناك ملف واحد لإدارة المخاطر لكل ISO 14971:2019 (معيار إدارة المخاطر للأجهزة الطبية) يسجل كل إجراء تخفيفي.
غالباً ما يفترض المهندسون المبتدئون أن الشهادة تغطي سوء الاستخدام المادي، إلا أن المعايير تحدد حدوداً للكهرباء والعزل، كما أن السقوط يُولّد أحمالاً عابرة خارج النطاق القياسي. وتشير ملفات التوافق الحيوي إلى تشطيب سطح الصفائح المعدنية سجلات. قراءة واحدة لضغط الحشية تتحقق من تلامس اللحام. وبعبارة أخرى، تحكم المعايير الكهرباء، والختم، والأدلة الموثقة.
النقاط الأساسية
- تُحدد المعايير الكهرباء، والختم، والأدلة الموثقة.
- إن التعامل مع الإساءة يقع خارج النطاق القياسي.
كيف تعمل عملية تحسين تصميم الصفائح المعدنية للتصنيع عمليًا: مثال على غلاف طبي من شركة LS Manufacturing
تحسين تصميم الصفائح المعدنية للتصنيع هي مراجعة في مرحلة الرسم تُعيد تشكيل هندسة الانحناء قبل بدء القطع. تضع مبادئ تصميم الصفائح المعدنية للتصنيع (DFM) التحكم في الهندسة قبل الإنفاق على الأدوات. شركة ناشئة واحدة التشخيص المختبري (IVD) قام الفريق بتصميم غلاف لجهاز تحليل كيمياء الدم المكتبي ذي زوايا حادة، وفتحات تهوية كثيفة، وثقوب متقاربة عند مناطق الانحناء. أظهرت النماذج الأولية الداخلية حوافًا ملتوية وفجوات تجميع غير متساوية، نظرًا لأن الإجهاد يتبع صفوف الثقوب وصولًا إلى جذور الانحناء. إن زيادة نصف قطر الانحناء بالنسبة لسمك الجدار، وقطع شقوق تخفيف الضغط، يزيل مسارات التشوه قبل وجود أدوات التصنيع. حافظت الرسومات المنقحة على واجهات التجميع الحرجة ضمن ±0.05 مم وفقًا لمعيار ISO 2768-m (فئة التفاوت المتوسط).
سيناريو التطبيق
أجهزة التشخيص المكتبية، بما في ذلك أجهزة تحليل كيمياء الدماستخدم أغلفة من الفولاذ المقاوم للصدأ المصبوبة تحمل صفوفًا كثيفة من فتحات التهوية. واحد التشخيص المختبري تم وضع فتحات التهوية داخل مناطق تشوه الانحناء في التصميم. غالبًا ما ينظر المهندسون المبتدئون إلى أنماط فتحات التهوية على أنها مجرد تحسينات شكلية، إلا أن موضع الفتحات يحدد مسارات الإجهاد. كما أن فجوات التجميع التي تقارب ±0.05 مم تتحكم أيضًا في ضغط الحشية.
المبدأ في الممارسة
يتدفق الإجهاد البلاستيكي على طول أقل مقاومة، لذا فإن الزوايا الحادة تركز الإجهاد حتى تتشقق الألياف الخارجية. قواعد تخفيف انحناء الصفائح المعدنيةاضبط عمق الشق على 2.0 مم، مما يفصل جذور الانحناء المتجاورة. يوجد تعويض الانحناء الزائد داخل 1.5°–2.5° شريط الارتداد. بدون شقوق تخفيف الضغط، ينتقل الإجهاد عبر الانحناءات المجاورة ويتجاوز الانحراف الزاوي ISO 2768-m.
النتائج المقاسة
انخفض معدل العيوب في إحدى مجموعات الحظائر من 14.2% إلى 4.1%وتقصير دورة البناء 16.5%انخفضت عمليات إعادة تشكيل الطحن، مما قلل من أعمال التشطيب. تحدد هندسة الانحناء الثابتة اتساق الدفعة، لذا يمكن للمهندسين المبتدئين تدقيق خلوص الثقوب قبل وجود الأدوات. ببساطة، تعمل فتحات التخفيف وفسحة الثقوب على منع التشوه من الوصول إلى وصلات الغلاف الطبي.
مصدر البيانات: سجل اختبار الحاويات الطبية لشركة LS Manufacturing 2025-2026 (المشروع رقم MED-2026-084، حجم العينة >800).

الأسئلة الشائعة
1. ما هو التفاوت النموذجي الذي يتم تحقيقه في العلب الطبية المصنوعة من الصفائح المعدنية؟
التفاوت المسموح به في التشكيل هو نطاق حجم مسموح به واحد حول الحجم الاسمي، والصفائح المنحنية لها نطاق أوسع من الميزات المصنعة آلياً. التفاوتات في الصفائح المعدنية الطبية من الدرجة ±0.05 مم على المقاطع العامة وفقًا لمعيار ISO 2768-1:1989، وتصل تركيبات التزاوج إلى ±0.01 مم في شركة LS Manufacturing. يستطيع المهندسون المبتدئون قراءة رسم توضيحي واحد والحكم على ما إذا كانت اللوحة المشكلة أو الغلاف المصنّع آلياً يلبي أحد المتطلبات.
2. لماذا يجب تجنب أنصاف أقطار الانحناء الداخلية الحادة في الصفائح المعدنية الطبية؟
نصف قطر الانحناء الداخلي هو مسافة منحنية واحدة داخل الانحناء، وتؤدي أنصاف الأقطار الأصغر إلى دفع إجهاد الألياف الخارجية إلى ما بعد المرونة المتاحة. ثني الصفائح المعدنية تحدد القواعد الحد الأدنى لنصف القطر عند ≥ 1.0× سمك المخزون وفقًا لدليل الآلات (الطبعة الثلاثون). لأن نصف القطر الأصغر يؤدي إلى تشقق الألياف واحتجاز البكتيريا. يمكن لفرق التجميع قياس نصف قطر الانحناء مقابل سمك المادة الخام، وفي جوهر الأمر، يحدد نصف القطر وحده خطر التشقق.
3. كيف تختلف عملية التخميل عن عملية الأنودة التقليدية؟
التخميل والأنودة هما معالجتان لتحويل السطح، وكلتاهما تُنتجان طبقة أكسيد بدلاً من تطبيق طلاء. يتحمل الفولاذ المقاوم للصدأ المُخَمَّل 500 ساعة من اختبار رذاذ الملح وفقًا لمعيار ASTM B117، الأنودة (نمو الأكسيد الكهروكيميائي على الألومنيوم) يُشكّل طبقة تآكل مسامية واحدة. يستطيع مدققو الجودة مطابقة تقرير اختبار واحد مع عائلة سبائك واحدة وتجنب تبديل سجلات التخميل مع سجلات الأنودة.
4. متى ينبغي للمهندس أن يختار تشكيل الصفائح المعدنية بدلاً من قولبة حقن البلاستيك؟
يتم تشكيل الصفائح المعدنية من مواد مسطحة، ويتم ملء تجويف مغلق واحد بالبوليمر المنصهر عن طريق قولبة الحقن. تحافظ الألواح المشكلة على تطابق اللحامات بدقة ±0.01 مم وفقًا لمعيار IEC 60529، و تطبيقات التغليف بالصفائح المعدنية مناسبة للأحجام السنوية المنخفضة بدون قوالب مخصصةيمكن لمراجعي التصميم قراءة مجلد سنوي واحد بالإضافة إلى متطلب واحد للحماية والحكم على المسار الذي يلبي كلا المتطلبين.
ملخص
مهندسون يخططون لتصميم هندسي لحاوية طبية يمكن تتبع توزيع التفاوتات عبر مراحل الانحناء المتعددة قبل الالتزام بتصنيع الأدوات. تبقى ملاحظات اختيار السبائك والتخميل متاحة للدراسة المستمرة من خلال قاعدة معارف LS Manufacturing على الرابط التالي: lsrpf.comيمكن توجيه الاستفسارات الكتابية المتعلقة بتصميم النمط المسطح أو اختيار المواد إلى فريق الهندسة في شركة LS Manufacturing على العنوان التالي: info@lsrpf.com، و +86 185 6675 9667 يربط المتصلين مباشرة.
للمزيد من القراءة: مقارنة بين تصنيع الصفائح المعدنية وتصنيعها باستخدام آلات CNC لهياكل الإلكترونيات المصنوعة من الألومنيوم: التكلفة والدقة

