 日本語



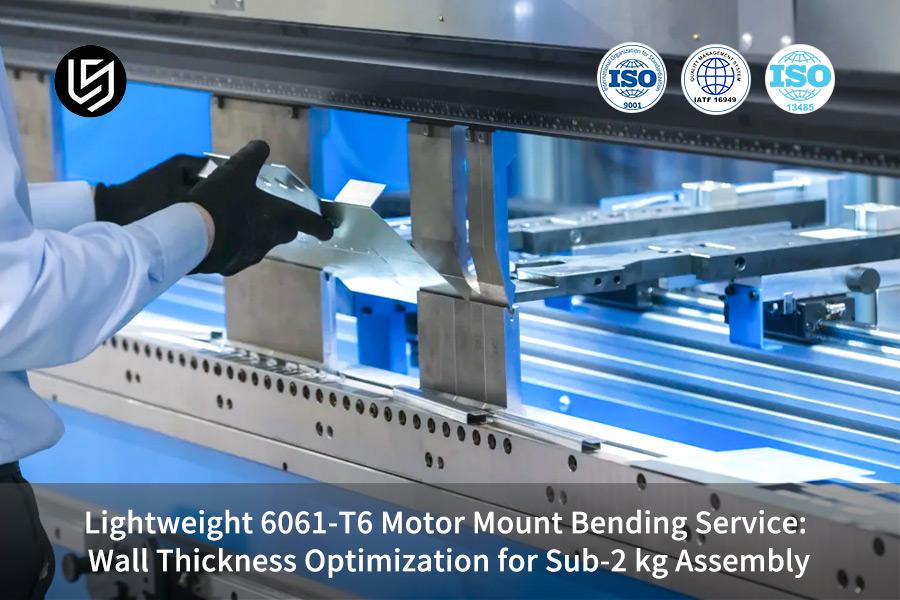
金属曲げ加工サービスは、主に薄肉アルミニウム合金部品に使用される従来の成形プロセス技術です。効果的に問題に対処します主な問題点は、曲げ亀裂、過度のスプリングバック、強度低下です。2kg未満のパワートレインとして使用されている1.6mmの6061-T6アルミニウムシート。 3Tまで最小曲げ半径制御、垂直方向の圧延結晶粒配置、および時効後の O 状態曲げにより、材料の強度を失わずにゼロ亀裂成形を達成することが可能です。つまり、降伏強度の 100% が維持されます。
これらの方法は、ブラケットが高周波振動下での構造的信頼性に耐えることができると同時に、大幅な軽量化が可能であるため、ロボット、ドローン、および自動ハードウェア用の軽量モーターブラケットに適用できます。研究開発チームがプロトタイプの廃棄やプロジェクトの遅延のリスクを回避するのに役立ちます。。 LS Manufacturing の主任曲げエンジニアの知見をまとめた、以下の高品質モーターブラケット加工技術ガイドをご覧ください。
精密アルミニウム曲げサービスコアパラメータの概要
| プロセス寸法 | 標準パラメータ要件 | 構造性能の利点 | 障害リスクの軽減 |
| 最小内側曲げ半径 | ≧3T(4.8mm) | 応力集中率35%低減 | 外側の引張亀裂を除去します |
| 圧延砥粒方向 | 木目に垂直な曲げ線 | 耐クラック性が40%以上向上 | 粒界引き裂き疲労を回避 |
| 熱処理工程 | O 状態の曲げ + T6 再エージング | 降伏強度は276MPaまで回復 | 強く曲げた場合の亀裂を除去します |
| 接続方法 | ベンディングエッジリベット留め / 機械的締結 | 熱影響部の強度低下なし | 回避溶接HAZ強度ドロップ |
重要なポイント
- 表面張力による亀裂を完全に回避するには、厚さ 1.6 mm の 6061-T6 アルミニウム シートの最小内側曲げ半径が 3T (4.8 mm) であることを確認する必要があります。また、曲げ線は圧延方向に対して垂直でなければなりません。
- 材料を曲げる前に、O 状態まで完全に焼鈍し、その後 T6 状態まで溶体化処理することで、元の素材の剛性を 100% 維持するのに役立ちます。。
- 耐荷重領域での溶接は禁止されています。熱影響部では降伏強度が 50% 以上低下する場合があります。理想的には、エッジ リベット留めまたは高強度の機械的締結が最初に検討されるべき解決策です。
精密アルミニウム曲げサービスにおける肉厚最適化における LS Manufacturing の専門知識を信頼できる理由
LS Manufacturing は 15 年の業界経験を活かし、大量生産方法の改善に向けた戦いをリードしてきました。特に薄肉アルミニウムの曲げ分野では。当社のプロセス ソリューションは、1.6 mm 6061-T6 の成形の課題に確実に取り組むことができることが、数多くのプロジェクトを通じて証明されています。
産業用 AGV パワートレイン プロジェクトを例に挙げると、当社の専門家チームは 3 か月を費やして 12 セットの比較テストを完了し、系統的に確認しました。曲げ半径、結晶粒方位、熱処理経路の変化がコンポーネントの疲労寿命にどのような影響を与えるか。厳格な原材料の品質管理に加えて、当社の調達システムは次の基準に準拠しています。ASTM B209アルミニウムシート仕様で、バッチごとに完全なトレーサビリティと状態の一貫性が得られます。
1.6 mm の薄板のスプリングバックに対処するために、当社は 8 つの典型的なアルミニウム合金グレードと 12 の金型パラメータのバリエーションを含む包括的なデータベースを開発しました。これにより、次のような結果が生じる可能性があります一次曲げ通過率98%以上また、少なくとも 2 ラウンドのプロトタイプ反復サイクルを排除することで顧客を支援します。これにより、研究開発段階でのプロトタイプ作成コストが直接削減されます。当社では、すべての成形能力テストを規格に沿って実施しています。ISO12004-2標準という意味テストデータは業界で認められており、信頼できるものです。
成熟したプロセス システムと実験データベースは、薄肉曲げ加工におけるよくある落とし穴を迅速に回避するのに役立ちます。薄肉アルミニウム成形プロセスに関する完全なホワイトペーパーについては、軽量サポートの核となる設計原則をすぐに理解するには、当社の技術エンジニアにお問い合わせください。
6061-t6 曲げサービスで 1.6 mm アルミニウム シートが簡単に割れてしまうのはなぜですか?
で6061-t6曲げ加工サービス、薄板の曲げによる亀裂が最も頻繁に発生する問題です。 6061-T6 アルミニウム合金は、硬化状態で 276 MPa の高耐力を達成できます。破断時の伸びはまだ 10% ~ 12% にすぎません。。問題は、1.6 mm の薄いシートを曲げると、材料の外面にかかる引張応力が極限ひずみを超える可能性が高いことです。引き裂き微小亀裂を引き起こす。この問題は、材料の条件を変更し、プロセスを最適化することで完全に解決できます。
T6条件とO条件の結晶粒変形の違い
最大限の範囲6061シート曲げ形状は材料の伸びによって決まります。 T6 状態のアルミニウム シートは強度があり、d を含んでいます。粒子内に強化相が密に詰め込まれており、その結果、塑性変形能力の低下、O 条件は、均一な結晶粒と強化相を持たない完全に再結晶化された焼きなまし状態を表します。O 条件では伸びが 25% 以上に伸びます曲げ加工時に割れが発生しにくいです。
6061 アルミニウム合金のさまざまな状態における機械的特性の比較
| 物質の状態 | 降伏強さ(MPa) | 破断伸び(%) | 曲げ割れ危険レベル |
| O 状態 (完全に焼きなまし) | ≤110 | ≥25 | 極めて低い |
| T4 状態 (自然老化) | ≥145 | ≥16 | 中 |
| T6 状態 (人工老化) | ≥276 | 10-12 | 高 |
| T651 状態 (引張り矯正) | ≥276 | 9-11 | 非常に高い |
この性能の違いは、薄肉アルミニウムの曲げシナリオではさらに大きくなります。
結晶粒方向が亀裂リスクに与える影響のメカニズム
アルミニウム板を圧延する際、粒子は主に圧延方向に沿って引き伸ばされます。さまざまな方向に曲げたときの材料の亀裂耐性には大きな違いがあります。
- 曲げ線が結晶粒方向と一致している場合、耐クラック性のしきい値は次のようになります。木目方向曲げ最低レベルまで下げられます。引張応力が粒界界面に直接加わり、そのため、粒界が剥離して亀裂が非常に発生しやすくなります。
- 曲げ線が結晶粒の方向と直角である場合、結晶粒自体が引張応力を持ち、結晶粒界が圧縮されるため、クラック耐性が 40% 以上向上します。
実際、これが、精密アルミニウム曲げサービスがネスティング段階で木目の方向を特定する必要がある理由です。
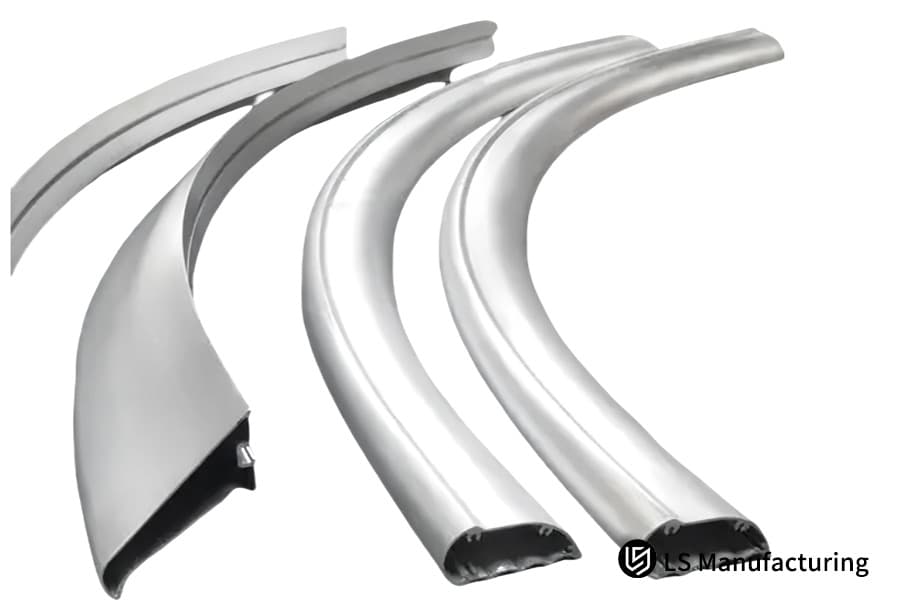
図 1: 軽量ハウジング用の曲げられた 6061-T6 アルミニウム押出材。
薄肉アルミニウムの曲げの正確なスプリングバック角度を計算するにはどうすればよいですか?
スプリングバック角度補正は、スプリングバック角度を制御する主な方法です。薄肉アルミ曲げ加工。 1.6 mm の薄い 6061-T6 シート (弾性率は約 69 GPa と非常に低い) を曲げた後のスプリングバック角度は、通常 5° ~ 8° と高くなります。正確なスプリングバック補償を行うには、考慮する必要があります。曲げ半径だけでなく、金型のV溝幅や材料の実際の降伏強度も考慮します。。データベースが十分に開発されていれば、初回パスの歩留まりを 95% 以上に高めることができます。
さまざまな曲げ半径で測定されたスプリングバック データ
の精度スプリングバック補正された曲げ最終的に組み立て公差を設定します。大規模な生産ですが、測定データから補正量を決定する必要があります。
スプリングバック角の測定値 1.6mm 6061-T6 90° エアベンディング
| 内側曲げ半径 | 金型V溝幅(mm) | スプリングバック角度範囲 (°) | 平均スプリングバック値 (°) |
| 2T(3.2mm) | 9.6(6T) | 6.5-8.2 | 7.3 |
| 3T(4.8mm) | 12.8(8T) | 5.2-6.8 | 5.9 |
| 4T(6.4mm) | 12.8(8T) | 4.1-5.3 | 4.6 |
| 5T(8.0mm) | 16.0(10T) | 3.2-4.2 | 3.7 |
精密アルミニウム曲げサービスにおける角度偏差を制御する鍵は、包括的なスプリングバック パラメータ データベースを備えていることにあります。
CNC システムの非線形スプリングバック補償方法
量産では、段階的補償とリアルタイム校正の組み合わせが必要です継続的に曲げ角度の誤差を制御する:
- 実験的に得られたシートの降伏強度と厚さのデータを、スプリングバック計算モデルを作成するための基礎として使用します。
- 曲げ半径に対して異なるレベルの段階的補正係数を割り当てます。半径が小さいほど、補償は大きくなります。
- 最初のピースが形成されたら、オンラインの曲げ角度測定を実行して補正パラメータを再校正し、自動的に更新します。
- 生産前に 3 回の連続した確認を完了し、CNC サーボ曲げの閉ループ制御機構を採用して、角度公差を±0.5°の安定範囲内に維持します。
この標準化された補償方法に従うと、カスタム モーター マウントのメーカーに役立つ可能性があります。最初のピースのテスト時間を大幅に削減し、量産生産性を向上させます。
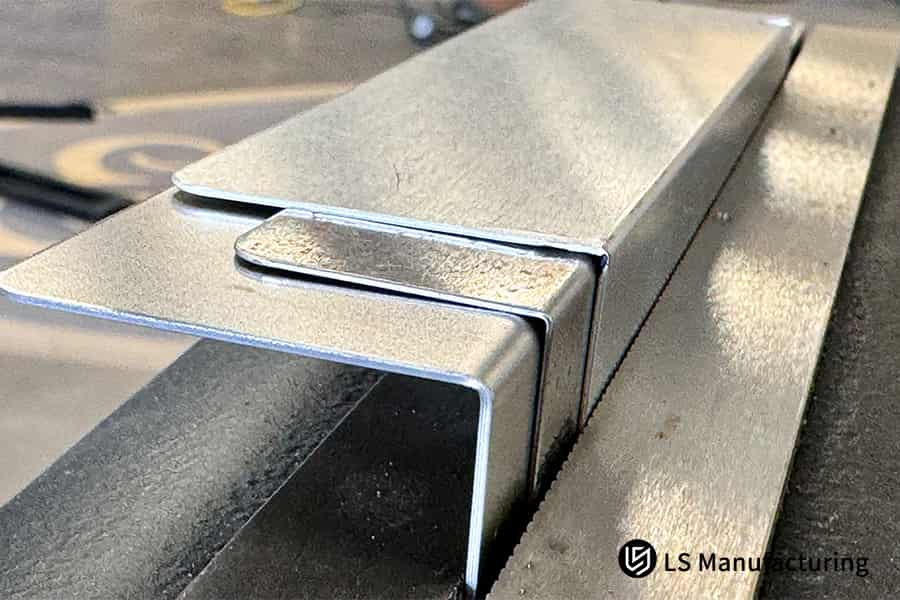
図 2: 精密な冷間曲げ加工が施されている薄肉アルミニウム C チャネルの拡大図。
アルミニウムモーターマウント製造の最適な最小曲げ半径はどれくらいですか?
の主要な幾何学的パラメータアルミモーターマウント製作は最小曲げ半径です。アルミニウム協会は、6061-T6 の最小内側曲げ半径 3T (厚さ 1.6 mm で約 4.8 mm) を推奨しています。この標準よりもきつく曲げると、外側のゾーンが大幅に薄くなる可能性があります。。つまり、3T の曲げ半径は、軽量設計と構造の信頼性の間の最良の妥協点です。
応力集中係数に対する曲げ半径の影響
最小曲げ半径は、コンポーネントの疲労寿命に影響を与える重要な幾何学的要因です。LS Manufacturing 独自の疲労試験結果により、この半径の性能が明らかになりました。
- 2T(3.2mm)半径:外側の薄肉化率は 25% と高く、応力集中係数は 1.87 です。このため、耐荷重性のない装飾部品にのみ適合します。
- 3T(4.8mm)ラジアス:外面減肉率は15%程度、応力集中係数は1.36、耐荷重strに最適な選択結節。
- 4T(6.4mm)ラジアス:外面減肉率10%以下、応力集中係数1.18で衝撃荷重の大きい場合に適しています。
金型の V 溝幅を一致させる原理
ダイの V 溝のサイズは、曲げ力と内側の円弧の成形品質に直接影響します。選択に関する一般的な経験則は次のとおりです。
- 8T (12.8mm) V 溝: 曲げ力が低く、表面の凹みの可能性も少ないため、1.6mm の薄板に主に選択されます。
- 8T V 溝と組み合わせて使用することをお勧めします。モーターマウント耐荷重構造用の内半径 3T、つまり、エアー金型曲げ強度と表面品質のバランスをとるため。
この選択基準は、2 kg 未満のアセンブリ曲げシナリオでは厳密に従う必要があります。アルミニウム モーター マウント製造ソリューションの DFM 評価を無料で受けたい場合は、設計図面を提出してください。エンジニアが 24 時間以内に製造性の最適化に関する提案を提供します。
ローリンググレインの方向は軽量ブラケットの曲げの信頼性にどのような影響を与えますか?
軽量ブラケット曲げ加工信頼性は、圧延粒子の方向に大きく依存します。圧延後、アルミニウムシートの結晶粒構造は異方性になります。曲げ線はロールの紙目方向に対して垂直である必要があります (つまり、横方向の曲げ)。木目と同じ方向に曲げると、耐クラック性レベルが 40% 以上低下する可能性があります。ネスティングプロセスで角度を変更するだけで、部品の寿命を大幅に延ばすことができます。
ネスティングステージにおける粒方向制御方法
入れ子の方向を厳密に制御することは、耐振動曲げの基本条件です。具体的な制御手順は次のとおりです。
- 原材料が届きましたら、表面の圧延痕や端面のトリミング痕を確認し、圧延方向を特定してください。
- 曲げ線が圧延方向に対して90°の角度であることを確認してください。レーザー切断ネスティングをプログラミングしているとき。
- 1枚目の切断後に圧延方向を指示し、曲げ加工前に2回目の検証・確認を行います。
曲げ方向による疲労寿命の違い
LS Manufacturing 独自の 12,000 RPM 疲労試験の結果では、サンプルが直角に曲がったことがわかりました。粒子は100万サイクル後も亀裂を示さなかった。それでも、粒子に平行に曲げたサンプルは、平均 230,000 サイクル後に曲げ部分で疲労破壊が発生しました。これは、寿命の 4 倍以上の差に相当します。
このようなデータの差異は、データの信頼性を評価するための主要なパラメータとして機能します。モーターブラケットの曲がりそしてとしてプロのカスタム モーター マウント製造施設向けの主要な制御リファレンス。結晶方向制御は、金属曲げサービスの品質管理方法の中で最も低コストでありながら最も効果的な方法の 1 つです。
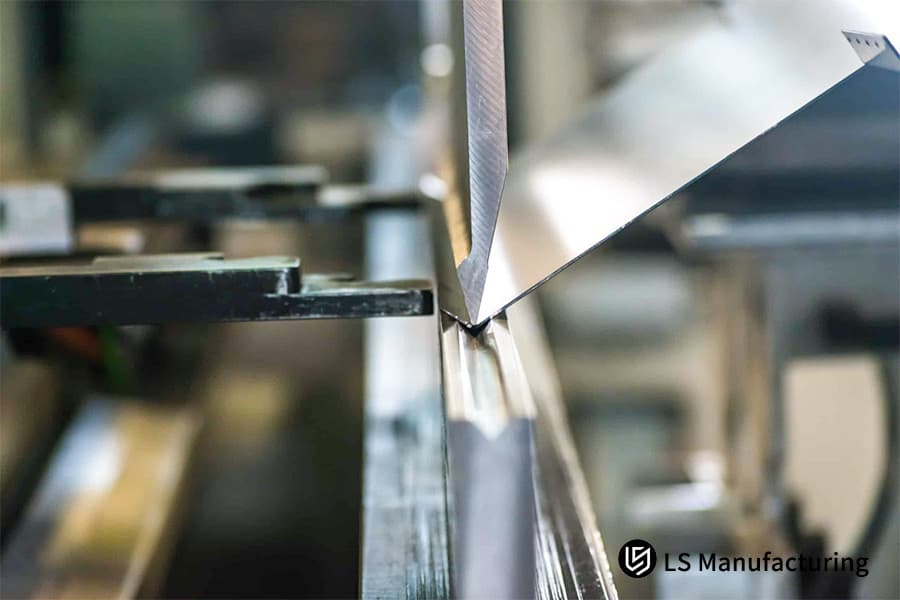
図 3: 木目テクスチャを示す軽量ブラケットの曲げプロセスのマクロ図。
温間曲げではなく、焼きなましと再焼き戻しの方法を選択する必要があるのはなぜですか?
6061-t6 曲げサービスでは、適切な焼鈍炉と再時効炉の選択、および温間曲げ方法が部品の性能を決定する上で重要な役割を果たします。例えば、160℃~200℃で温間曲げを行うと伸び性能は向上しますが、同時にまた、T6 状態の過老化も引き起こし、その結果、20% ~ 30% の強度が低下します。対照的に、O 状態焼鈍曲げ + 再 T6 溶体時効は、構造強度を 100% に維持する最も効果的な方法です。
O ステート曲げ + 再エージングの全プロセス フロー
先進の金属曲げサービスシステムでは、アニールリテンパー曲げ成形性と強度を同時に向上させる中心的な作業です。詳しい操作はこんな感じです。
- 必要な母材として 6061-O-state の焼きなましたシートを購入してください。伸びが 25% 以上あり、曲げ時に亀裂が発生する危険性がないこと。
- その後レーザー切断、曲げと成形は、精度を高めるために木目の方向が垂直になるように行う必要があります。
- ワークを特殊な変形防止治具に設置し、530℃~535℃の溶体化炉に保持した後、急速急冷します。
- 次にエージング炉に入れ、175℃で8時間保持します。人工老化を終えて再びT6のようになる。
2 つのプロセスの総合的なパフォーマンスの比較
| 比較寸法 | 比較寸法 | O 状態の曲げ + 再老化プロセス | 業界最高レベル |
| 降伏強度保持率 | 70%-80% | 98%-100% | ≥95% |
| 曲げ割れ率 | 5%-12% | 0% | 1%以下 |
| 寸法安定性 | 平均的(過老化により変形しやすい) | 優れた (フィクスチャ制御) | 平面度:±0.2mm |
| バッチ/単価 | 低い | 中 | - |
6061-T6の曲げ加工時の再時効処理成形性と強度のバランスが良く、データに基づいて最良の方法と考えられています。、硬度回復曲げによりさらに優れた結果が得られます。実際、この閉ループ操作は Precisio の核心です。アルミ曲げサービス技術。
金属曲げサービス プロジェクトでこのプロセスを使用する場合の具体的なコストを計算するには、部品パラメータと、詳細な費用比較プランをご提供いたします。
2 kg 未満のアセンブリ曲げにおける熱影響部の強度低下を回避するにはどうすればよいですか?
2kg未満の組み立て曲げ熱影響部による強度低下のリスクを排除することに特に重点を置く必要があります。たとえば、6061-T6 アルミニウムを TIG または MIG 溶接した後、溶接熱影響部 (HAZ) の降伏強度は 50% 以上低下します。。超軽量モーターマウントの絶対的な安全性を保証するには、溶接の考え方を完全に排除し、機械的締結と組み合わせた一体曲げを採用し、熱影響部の弱点を根本から解消する必要があります。
溶接と機械的締結の性能の違い
溶接のない曲げ熱影響部の金属の強度を維持するための基本的な方法です。最も一般的な接続オプションは次のようにリストされます。
- リベット接続:せん断強度は180MPa以上に達し、熱影響部が生じないため、薄板の迅速な組み立てに優れています。
- ベンディングエッジ連動:この方法では、連動するベンドとフランジを使用することにより、追加の接続コンポーネントが不要になり、最高の全体的な構造強度を実現。
- セルフタッピングスリーブ:何度でも分解・組立が可能なため、定期的なメンテナンスが必要なモータ取付箇所に最適です。
溶接ではなく曲げ加工のコストと効率の利点
アルミモーターマウント製作の場合、一体化した曲げ設計により溶接治具の開発が不要となり、1 つの器具あたり約 1200 ドルのコスト削減、同時に溶接や研削の工程が減り、生産効率が40%以上向上します。
さらに、このコンセプトは、熱損傷を与えることなく軽量ブラケットを曲げて接続するための完全に実行可能なソリューションであり、次のような用途にも同様に適しています。AGV の曲がったコンポーネントなどの非常に高耐荷重のコンポーネント。
図 4: アルミニウム アセンブリの熱影響ゾーンを最小限に抑えるロボット溶接。
金属曲げサービスの見積もりを依頼する前に、どの FEA 応力制限を適用する必要がありますか?
金属曲げサービスの見積もりリクエストを送信する前に、有限要素シミュレーションで応力限界を決定することが非常に重要です。ANSYS や SolidWorks Simulation などのソフトウェアを通じて実行される有限要素モデリングの場合、降伏限界が 276 MPa であるため、モータ ブラケットは、1.6 倍の安全率を維持するために、ピーク等価応力 (フォン ミーゼス応力) を 170 MPa 未満に保持して全負荷で動作する必要があります。論理応力制限を設定し、モデリング設定を適切に構成することは、構造上のリスクを事前に特定するだけでなく、プロセス変更の費用を削減する上で。
曲げコンポーネントの FEA モデリングのコア設定
FEA 曲げレイアウトでの検証は、次のような場合に非常に役立ちます。プロセスの繰り返しにかかる費用を削減する。以下に概説するポイントは、本書で強調すべき点です。曲げ部シミュレーション:
- メッシュの生成:応力計算の精度を確保するには、曲げ領域には少なくとも 3 層のソリッド メッシュがあり、各要素のサイズが 0.2 mm 未満である必要があります。
- 材料モデル:を考慮した6061-T6の異方性構成パラメータの使用転がり方向と横方向の性能変化とアドバイスされます。
- 境界条件:予圧やモータ取り付け時の活荷重をシミュレーションするため、実際の組立状態と一致するように条件を厳密に拘束します。
- 結果の評価:何よりもまず、曲げにおける応力集中係数の検証を見て、次のことを確認します。最も高い応力は、安全限界以下に保たれる応力です。
構造剛性向上のための設計改善手法
精密アルミニウム曲げサービスの開始時に完璧に設計された構造により、剛性と疲労耐性が向上します。追加の重量がなくても:
- 曲げ剛性は、曲げ方向に対して垂直に補強材を追加するだけで 25% 以上増加します。
- 非耐荷重領域の防振穴共振動作を軽減します。
- 曲げフランジの高さを大きくすることは、コーナーでの応力集中を分散する最も直接的な方法であり、応力緩和曲げの設計効果が得られます。
バランスのとれた DFM シミュレーション システムは、最初からプロセスのリスクを回避するだけでなく、試行錯誤のコストも削減するため、カスタム モーター マウント メーカーにとって非常に役立ちます。FEA 設定の合理性を検証する際のエンジニアの支援が必要な場合は、製造可能性の問題を積極的に排除するための 1 対 1 の技術相談については、お問い合わせください。。
精密アルミニウム曲げサービスのパートナーとして LS マニュファクチャリングを選ぶ理由?
信頼できる業者との連携精密アルミ曲げ加工サービスプロバイダーは、軽量プロジェクトの達成に向けた基本的なステップです。 LSマニュファクチャリングは、20年以上にわたり精密アルミニウム成形に特化、高度な CNC 電気油圧サーボ曲げ機と動的圧力補償システムを所有しています。これらの施設は私たちを継続的に助けてくれます1.6 mmの薄板の曲げ角度公差を±0.5°以内に維持。当社の生産システムは、IATF 16949 品質管理基準に準拠しています。
エンドツーエンドの品質管理システムの保証
厳しい曲げ公差これは、ハイエンドの製造環境を扱う場合の主要な要件です。私たちはエンドツーエンドの品質管理を使用して、各バッチのパフォーマンスが一貫したレベルであることを確認する:
- 原材料の管理:有名メーカーのアルミニウムシートのみが使用され、倉庫に保管する前にさらなるスペクトルサンプリングが行われ、MTC 材料レポートが提供されます。
- 成形プロセスの制御:CNC 電気油圧サーボベンディングマシンと動的角度補正システムを組み合わせて、±0.5°の角度公差を得る。
- 表面の保護:ポリウレタンノンマーキング曲げ型を使用し、薄板の表面のへこみや傷を防ぎます。
- 最終検査の管理:全次元検査は以下を使用して実行されます。三次元測定機 (CMM)、組立精度が要件を満たしていることを保証します。
ワンストップサービス対応力
6061-t6 曲げサービスの特殊なプロセス要件に対応するため、当社には、完全な機能を備えた自動熱処理生産ラインがあります。O 状態から T6 までの熱処理プロセスを完了する。これにより、熱処理を外部委託する必要がなく、熱処理を外部委託する場合に比べてバッチコストが20%削減されます。 1個からのご注文で試作から量産まで一貫したサービスを提供します。熱処理、表面処理、組立工程を同時に行います。
ライフサイクル サービスを提供するこの機能は、全プロセス曲げの一連のニーズを完全にカバーします。カスタムモーターマウントメーカー。
LS Manufacturing は産業用 AGV メーカー向けに 6061-T6 アルミニウム モーター マウントの製造をカスタマイズしましたか?
顧客の課題
カスタマイズが必要な新世代の小型ドライブモジュールを開発中の産業用AGVメーカー目標アセンブリ重量に合わせて高トルク サーボ モーターをサポートする軽量ブラケット2Kg未満のもの。お客様のオリジナルの 1.6 mm 6061-T6 アルミニウム シート サンプルでは、R=2T 曲げ中に外側に 100% の微小な裂け目が発生し、小半径曲げでの不安定なスプリングバックにより、モーターの同軸度に重大な偏差が発生しました。前メーカーのTIG溶接で補修したワークには、溶接熱影響部の降伏強度が 50% 以上低下AGV の交互トルク テスト中に、わずか 12,000 サイクル後に疲労による故障が発生し、プロジェクトが 6 週間停止されました。
LS製造ソリューション
当社のエンジニアリング チームは、DFM レビューに介入して完了した後、厳しい曲げや溶接という危険なアプローチは直ちに禁止されました。
- 当社は、MTC 品質検査証明書付きのお客様オリジナルの 6061-O グレードの板金を入手しました。ネスティング中に曲げ線が圧延木目方向に対して 90 度で垂直になるようにしました。
- 形成段階では、傷のない曲げ要件を満たし、表面のへこみを避けるために、安全な内曲げ半径3T(4.8mm)と特殊ポリウレタンモールドを採用傷なし。
- 最後に、社内の自動熱処理ラインを活用し、535℃の溶体化処理と175℃で8時間の人工時効処理を行うことで、ワークの硬度をT6に戻しながらも硬度を向上させることができました。正確な形状を維持する。
結果と価値
O ステート曲げ + T6 へのポストエージングの閉ループ プロセスを使用することで、納品サンプルの曲げ割れ率は0%になりました、角度公差は±0.5°以内で安定しました。第三者機関のテストによれば、コンポーネントの降伏強度は 278MPa で回復し、AGV の全荷重 100 万サイクルのハイサイクル曲げ疲労テストに合格しました。この 195g のカスタマイズされたモーター マウントは、お客様の次の作業を支援します。軽量化目標1.87kgを達成、18%の削減になります。顧客は同月に 2500 セットの初回注文を行い、納期サイクルが 2 週間短縮されました。
アルミニウム モーター マウントの製造に関するカスタム要件がある場合は、3D 図面をアップロードしてください。24 時間以内にカスタマイズされたソリューションと正確な見積もりを提供します。

よくある質問
Q1: カスタム 6061-T6 モーター マウント曲げサービスの注文の標準リードタイムはどれくらいですか?
通常、1 ~ 10 セットのサンプル注文には 3 ~ 5 営業日かかります。 O ステートから T6 までの完全な熱処理プロセスを含むバッチ注文の場合、配送サイクルは通常 10 ~ 14 営業日です。お急ぎの場合は、実際の生産スケジュールを考慮して、それを早めるよう交渉します。私たちはあなたのプロジェクトのスケジュールに全面的に協力することに非常に喜んでいます。
Q2: LS Manufacturing は、1.6 mm シートで 1 よりも厳しい曲げ許容差を達成できますか?
動的角度補正システムとオンライン角度検出および校正デバイスを組み合わせた CNC 電気油圧サーボ曲げ機のおかげで、1.6mm 6061-T6 アルミニウム板の曲げ角度公差を±0.5°以内に安定して制御し、精密部品の高精度組立ニーズに応えます。
Q3: 未加工の 6061 アルミニウム材料シートに基準以下のリサイクル スクラップが含まれていないことをどのように保証しますか?
当社の 6061 シリーズ アルミニウム シートは常に有名なオリジナル メーカーから供給されています。規格外の再生材の混入を防止保存前にバッチごとにスペクトル物質のサンプリングを行うことによって。出荷ごとに通常の工場試験証明書 (MTC) が届きます。
Q4: アニール&リテンパー法では、焼入れ中に寸法の歪みやねじれが発生しますか?
を使用することで特別に設計された変形防止クランプ治具とポリマー焼入れ剤により、溶体化急冷中の薄肉部品の熱応力歪みがほぼ完全に排除されます。最終製品の平面度は0.15mm以内にコントロール可能です。
Q5: カスタムブラケット製造の最小注文数量 (MOQ) はいくらですか?
当社では厳格な最低注文数量制限を設けておりません。たった1つのサンプルでカスタム加工が可能で、研究開発から試作、量産までトータルにサポートします。お願いします製品図面をアップロードする見積もりを受け取り、正確な計算を提供します。
Q6: LS Manufacturing では、プレス ブレーキ ツールのマーキングからアルミニウムの表面をどのように保護していますか?
高い外観品質が要求される部品の表面にへこみを防止するため、曲げ加工全体にわたって、跡が残らない特殊な曲げ金型と耐摩耗性の高いポリウレタン製クッションパッドを使用しています。これにより、シートメタルと金属ダイが確実に直接摩擦や傷をつけないでください。
Q7: コンプライアンスに使用するための破壊および非破壊検査レポートを提供してもらえますか?
お客様の工業グレードの品質管理基準とコンプライアンス要件に従って、当社は検査レポートと染料浸透検査、ロックウェル硬度検査、三次元測定機 (CMM) の全次元検査の完全なセットを喜んで提供します。すべてのデータは本物であり、追跡することができます。
Q8: O から T6 までの熱処理サイクル全体を含めた場合、コストの差はどれくらいですか?
社内に全自動化された熱処理生産ラインにより、熱処理コストを最大 20% 削減外部委託の熱処理と比較した場合。熱処理プロセスにより基本的な処理コストは確実に増加しますが、同時に、パフォーマンスとコスト面での利点も提供します。
概要
パワートレインの重量を 2 kg 未満にするという目標を達成するには、正確な設計と厳格なプロセス管理が必要です。主に開発中のコンポーネントが亀裂がなく高強度の 1.6 mm 6061-T6 アルミニウム合金モーター ブラケットである場合です。亀裂や熱影響部の強度低下などの基本的なリスクを本質的に取り除くことができます3Tの最小曲げ半径を厳密に遵守し、圧延砥粒方向を均一にし、最後にOステート曲げ+時効後のT6熱処理の閉ループシステムを採用することで、部品の機械的寿命を保証するだけでなく、試行錯誤によるスクラップコストを大幅に削減します。
洗練されたロボットや自動化機器のペースの速い開発に取り組む準備はできていますか?不適切な曲げ加工が邪魔にならないようにしてください。LS Manufacturing の専門技術チームは、プロトタイプ設計段階であっても、大量調達計画中であっても、ワンストップのエンジニアリング支援を提供する準備ができています。3D 図面をアップロードする(STEP/IGS/DXF 形式) では、上級エンジニアが無料で DFM 評価を実行し、24 時間以内に正確な加工見積もりを提供して、軽量プロジェクトを支援します。
📞電話: +86 185 6675 9667
📧メール: info@lsrpf.com
🌐ウェブサイト:https://lsrpf.com/
免責事項
このページの内容は情報提供のみを目的としています。LSマニュファクチャリングサービス情報の正確性、完全性、有効性については、明示的か黙示的かを問わず、いかなる表明も保証もありません。サードパーティのサプライヤーまたはメーカーが、LS Manufacturing ネットワークを通じて性能パラメータ、幾何公差、特定の設計特性、材料の品質およびタイプまたは仕上がりを提供すると推測すべきではありません。それは購入者の責任です。部品が必要です引用 これらのセクションの具体的な要件を特定します。詳細についてはお問い合わせください。
LS製造チーム
LS Manufacturing は業界をリードする企業です。カスタム製造ソリューションに焦点を当てます。当社は5,000社以上の顧客と20年以上の経験があり、高精度に重点を置いています。CNC加工、板金製造、3D プリント、射出成形。金属プレス加工、その他のワンストップ製造サービス。
当社の工場には、ISO 9001:2015 認証を取得した最先端の 5 軸マシニング センターが 100 台以上備えられています。当社は、世界 150 か国以上のお客様に、迅速、効率的、高品質の製造ソリューションを提供しています。少量生産でも大規模なカスタマイズでも、24時間以内の最速納期でお客様のニーズにお応えします。 LSマニュファクチャリングを選択します。これは、選択の効率、品質、プロフェッショナリズムを意味します。
詳細については、当社の Web サイトをご覧ください。www.lsrpf.com
