 日本語



要約: しかし、 ファイバーレーザー切断 プロセスは提供する ±0.005mm 複雑な形状に対して、工具コストをかけずに高精度な公差を実現。 CNCパンチングはサイクルタイムを40%短縮し、1,000 HPM以上の出力を実現します。損益分岐点は1,200個です。
厳しい予算で電気自動車プロジェクトを開発するエンジニアや調達マネージャーは、製造プロセスの金型コストと部品効率のどちらを優先するかというジレンマに常に直面します。部品の数量と必要な精度に応じて、ファイバーを使用するかどうかが決定されます。 レーザー切断またはCNCパンチング 筐体を効率的に製造し、製造工程でスクラップが発生しないようにするためには、以下の手順を実行する必要があります。このエンジニアリングガイドでは、4つの主要な基準に基づいて両方のプロセスの長所と短所を比較し、エンジニアリングベンチマークと実用的な手順を示します。 製造工程の意思決定プロセスを完了するための、5分で完了するステップバイステップのチェックリスト。
ファイバーレーザーとCNCパンチングを比較するとどう違うのか?
下の表1は、ファイバーレーザー切断とCNCタレットパンチングを4つの主要なエンジニアリング基準で比較しています。 EVバッテリートレイと筐体 カバーの製造元:
|
比較次元 |
オプションA:ファイバーレーザー切断 |
オプションB:CNCパンチング |
損益分岐点/最適値 |
|
公差および表面粗さ(Ra) |
線形公差 ±0.01mm~±0.05mm、表面粗さ Ra 1.6μm |
線形公差 ±0.08mm~±0.15mm、せん断エッジ粗さ Ra 3.2μm |
シール面の精度が±0.05mm以下である場合は、ファイバーレーザー切断を選択してください。 |
|
成形機能 |
厳密には2次元平面形状の切断のみで、3次元形状やルーバーは作成できません。 |
ルーバー、皿穴、接地用ディンプル、および補強リブを一体化 |
構造補強材やルーバーが必要な場合、CNCパンチングは不可欠です。 |
|
工具とユニットエコノミクス |
金型費用は0ドル。部品単価は一定(基本単価18.50ドル/個)。 |
4,800ドルの金型投資。量産時には単価が11.20ドル/個に低下。 |
しきい値は1,200ユニットに設定されています。1,200ユニット未満ではレーザーの方が安価で、1,200ユニット以上ではパンチングの方が有利です。 |
|
試作品および量産品のリードタイム |
迅速な試作部品を金型遅延なしで2日間で納品 |
金型セットアップに14日間必要。量産時のヒット数は1,000 HPMを超える。 |
迅速な反復加工にはレーザー加工を、大量の穴あきパネルにはパンチング加工を選択してください。 |
現場での分析によって実証されているように、 ファイバーレーザー切断は、輪郭の柔軟性と極めて厳しい公差管理に最適です。、 一方 CNCパンチング 高密度熱穿孔および構造成形において、比類のないサイクルタイムとコスト効率を実現します。
主なポイント
- 設計の反復サイクルを迅速化するにはファイバーレーザー切断が適しており、プロトタイプは 1,200個フランジおよび高電圧コネクタの切り欠きの許容範囲は ±0.01mm~±0.005mm。
- バッテリートレイに冷却ベント、エンボスリブ、または研磨スクリュー押出加工が施され、生産量が1,200個を超え、 1個あたり11.20ドル 償却ゾーン。
- 主なエンジニアリング上のトレードオフ: ファイバーレーザー切断は 4,800ドル ハードダイのコストを削減し、初回生産時間を短縮して 2日間CNCパンチングはサイクルタイムの課題を克服します 1,000以上 1分あたりのホール数、繰り返しホールでのストローク数。
数字の背後にあるプロセス:LSマニュファクチャリングのクロスプロセスエンジニアリング評価アプローチ
社内には高出力多軸レーザーセンター、CNCタレットパンチプレス、 多軸CNCフライス加工 機械、 LSマニュファクチャリング 一つの施設内で複数の工程を完全に処理できる能力を実現し、偏りのないデータに基づいた公平な技術評価を可能にする。
このエンジニアリング意思決定ガイドは、 グロリア (シニア ラピッドプロトタイピング 15年以上の異種工程精密製造経験を持つラピッドマニュファクチャリングスペシャリスト)そして、LS Manufacturingの製造現場のプロセスエンジニアによる技術的なレビューが行われます。
どちらのプロセスが筐体の公差精度をより向上させるか?
レーザー切断とパンチングの公差を評価する際、 ファイバーレーザー切断により、EVバッテリー筐体において±0.01mmの高精度な公差とRa 1.6μmのきれいな切断面を実現します。一方、CNCパンチングでは±0.08mmの精度公差に加え、かなりの機械的せん断ロールオーバーが発生します。これらの機械的レーザーとパンチングの制限を理解することは重要です。IP67保護ガスケットや高電圧ピンクリアランス穴の場合、非接触レーザー加工では、 板金 機械式パンチングツールの衝撃による変形。 LS Manufacturing社は、パネルに標準的なクリアランス穴しかない場合は、±0.15 mmの公差を持つ標準的なクラスターダイを使用したCNCパンチングで十分であると示唆しています。
データソースとベンチマーク参照元: 検査基準に従って ASME Y14.5 幾何寸法公差規格に準拠し、Zeiss CMM空間指示誤差検査装置により3.0 mm AL 5052-H32シリーズについて検証済み。
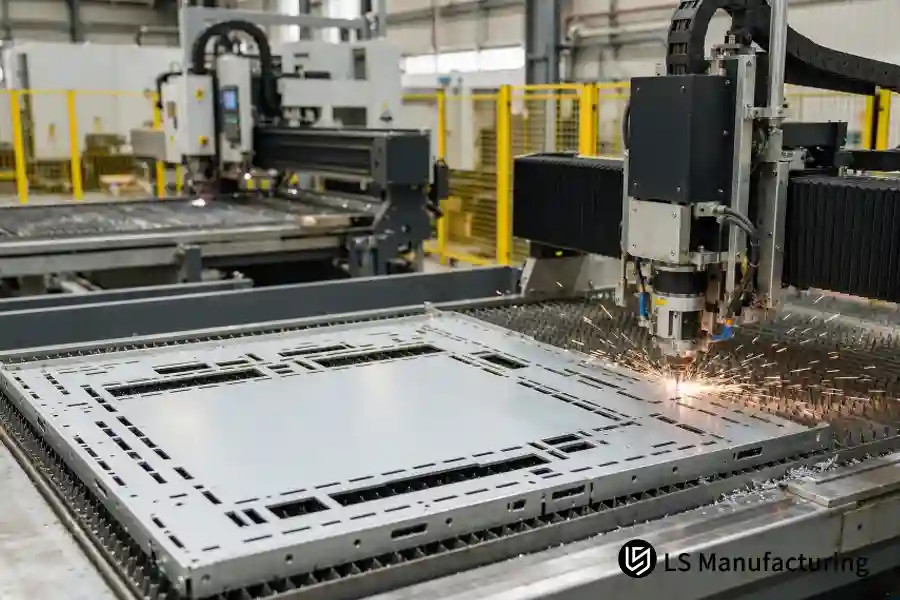
図1:LS Manufacturing社において、高出力ファイバーレーザー切断センターが3.0mm厚のアルミニウム製EVバッテリー筐体を精密にプロファイリングしている様子。機械的な歪みなく、±0.01mmの直線公差を維持している。
精度階層間の寸法ばらつき
|
精度階層と機能ターゲット |
ファイバーレーザー切断で実現した公差 |
CNCパンチングで実現した公差 |
筐体構造部材 |
|
標準グレード |
±0.05 mm |
±0.15 mm |
周囲のクリアランススロット、軽量化のための切り欠き |
|
精密グレード |
±0.01 mm |
±0.08 mm |
モジュール位置決め用ダボ穴、高電圧貫通部 |
|
超精密グレード |
±0.005 mm |
±0.04 mm |
液体冷却板の位置合わせ基準穴(二次校正) |
一般的に、従来の設計基準では、標準シートの公差は±0.1mmとされています。長さが1,500mmを超えるバッテリー筐体パネルの場合、機械的な打ち抜き加工では最大0.5mmの歪みが生じる可能性がありますが、レーザー加工では表面の平面度を±0.05mm以内に抑えることができます。
バッテリーの穴のパターンによって処理速度はどのように異なるのか?
レーザーとCNCパンチングの速度を分析すると、特徴密度に応じてパフォーマンスに大きな差があることがわかります。500個以上の穴があるEV熱管理パネルの製造では、CNCパンチングでは1分間に1,000個以上の穴を開けるのに35秒かかりますが、レーザー外周プロファイリングでは処理に190秒かかります。クラスターツーリングを備えたタレットパンチプレスは、1回の機械的ストロークで複数の穴を開けることができますが、形状が動的な曲線パターンに変わるとすぐに、ファイバーレーザーベクタリングがタレットパンチプレスのストローク時間を上回ります。 レーザー切断 vs CNCパンチング バッテリートレイの製造に関して、LS Manufacturing社は、高密度な穴パターンはタレットパンチプレスで、不規則な形状の配線ハーネスはファイバーレーザー切断で加工することを推奨しています。
構造速度試験方法
1. 穴の数を数え、形状の均一性を確認する。 より多い場合 300個の同一の円 または各パネルに長方形を加工する場合、CNCパンチングは生産性が5倍高くなります。
2. 材料の厚さと機械的たわみを決定する。 厚さ3.0mmのアルミニウム材の場合、高荷重での繰り返しパンチングは、オイルカン現象やキャンバー変形を引き起こし、追加のレベリング工程が必要となる。
3. ルーティングのハイブリッド最適化: 大型パッケージのカバーパネルの場合、内側の穴あけにはCNCパンチング、外側の輪郭加工にはレーザーカットを使用するのが、速度向上に最適です。
形状が不規則な輪郭を持つ場合、ファイバーレーザーを使用すると、狭い半径をなぞるような動的な動きによって機械的な切削痕が残ることはありません。
CNCパンチング加工の金型は、レーザー切断よりもいつ安価になるのか?
レーザー加工とパンチング加工のライフサイクルコストは、注文規模の拡大に伴い劇的に変化します。EVバッテリーケースの年間生産量が1,200個を超えると、CNCパンチング加工の単位製造コストは1個あたり11.20ドルとなり、金型費用4,800ドルを回収でき、ファイバーレーザー切断の固定単位コスト18.50ドルよりも安くなります。1,200個未満の場合、ファイバーレーザー切断は、標準的なパンチング加工の金型費用、リードタイム、金型セットアップ費用を回避することで初期コストを削減し、初期開発費用を39%節約できます。 LSマニュファクチャリング 車両テストにはファイバーレーザー切断を使用し、工具の陳腐化を回避し、バッテリーのCADデータが確定した後に硬質タレットパンチ工具に切り替えることを推奨する。
データソースとベンチマーク: LS製造業クロスプロセス製造データベース2025~2026年(プロジェクトID #AUTO-2026-042A / #AUTO-2026-042B、サンプルサイズ1,500個以上)。
調達担当者は、バッテリーのエンジニアリングサイクルが速い場合、リスクを過小評価しがちです。セルの配置をわずか数ミリメートルずらすだけで、ハードパンチプレス金型は不要になりますが、ファイバーレーザー切断を使えば、プログラマーは2D CADのネスティング設計を数分で微調整できます。
レーザー切断とCNCパンチングにおける3D成形上の制約とは何ですか?
CNCパンチングマシンは、冷却グリル、リブ構造、押し出し成形された接地パイロット穴を機械内で一度に製造します。一方、ファイバーレーザー切断は厳密には熱切断プロセスであり、成形された形状ごとに個別のセットアップが必要です。ねじり強度と破裂板逃げが必要な一体型トップカバーでは、金型内パンチ成形によりプレスブレーキでのセットアップを2回削減し、加工時間を28%短縮できます。LS Manufacturingによると、 エンボス加工されたスペーサーやねじ込み加工された押し出し材のあるパネルは、余分な二次加工による公差の蓄積を避けるため、CNCタレットパンチに直接ルーティングする必要があります。。
パックの衝撃耐性アンダーボディシールドに刻印されたポケットが バッテリー管理システム(BMS) 配線コネクタ。パンチ成形では、これらのポケットは数ミリ秒で金属に引き込まれますが、レーザーカッターを使用する場合は、二次的な油圧プレス工具またはファスナーが必要になります。
筐体の生産量によって、CNCパンチングとレーザー加工のどちらが適しているかはどのように決まるのか?
レーザー切断とパンチングの予測生産量を評価することは、部品ごとの償却を予測する最も信頼性の高い方法です。試作の生産量が5個から200個と少ない場合、レーザー切断は2日以内に迅速な生産を可能にし、金型コストを削減できるため、硬質金型プロセスと比較して開発コストを35%削減できます。生産量が5,000個を超える場合、CNCパンチングは1個あたり11.20ドル、レーザー切断は1個あたり18.50ドルとなり、全体的なコストは39%削減されます。車両プラットフォームの頻繁な変更は、金型の陳腐化のリスクを高めます。したがって、評価 ファイバーレーザー vs CNCパンチング LS Manufacturingは、各ライフサイクル段階において、迅速なレーザー試作品製作から量産タレットパンチングまで、注文をスムーズに移行させることができます。
生産量とコストのトレードオフ
|
ボリュームティア |
推奨ルート |
レーザー切断の経済性 |
CNCパンチングの経済性 |
戦略的な生産重点 |
|
1~300個(ラピッドプロトタイピング) |
ファイバーレーザー切断 |
2日以内配送、金型費用無料 |
高額な工具費用が、償却対象とする部品数が少なすぎる |
反復速度と設計の柔軟性を最大化する |
|
301~1,200台(試験運用) |
ファイバーレーザー切断 |
総コストはパンチングツーリングの基準値と一致する |
工具費は単位コストの大部分を占める |
試験途中の設計変更による廃棄リスクを軽減する |
|
1,201~5,000台以上(生産台数) |
CNCタレットパンチング |
トレースサイクル時間が1日の処理能力の上限となる。単価は18.50ドルで安定している。 |
工具費は全額償却済み。部品単価は11.20ドルに低下。 |
サイクルタイムを最小限に抑え、単位あたりのコスト削減効果を拡大します。 |
生産量は、会計上の目的で工具の減価償却方法を決定するだけでなく、製造現場のスケジュール管理の効率性にも影響を与える。 専用のパンチング金型を用いた初期段階の検証は設備投資がかさむ一方、レーザー切断のみを用いて大量生産される穴あきカバーは機械の稼働率が高く、部品あたりのコストが増加する。
エンジニアはレーザー加工とパンチング加工のどちらを選ぶのか?その3つのステップとは?
エンジニアリングチームが数分以内に工程ルートを決定できるようにするために、部品の基準が以下の3つのステップを順番に満たしていることを確認してください。
• ステップ1:成形と3D形状
- アクション: 3D CAD図面を確認し、ルーバー、ディンプル、または補強リブがないか確認してください。
- ルール: 筐体に3D成形が必要な場合は、複数工程のオフラインプレス金型製作を避けるため、CNCパンチング加工を使用してください。3D成形が全く必要ない場合は、ステップ2に進んでください。
・ステップ2:重要なインターフェースの許容誤差を検査する
- アクション: 外周シールフランジの平面度とセルモジュールアライメントダウエルの公差を評価する。
- ルール: 接合面の公差が±0.01mm以下、切断端面のRa値が1.6μm以下という厳しい場合は、打ち抜き応力による歪みを排除するためにファイバーレーザー切断を使用する必要があります。一般的な公差が±0.08mm~±0.15mmの範囲内であれば、ステップ3に進んでください。
・ステップ3:年間体積と孔密度を決定する
- アクション: 予測される年間発電量とパネルの熱放出パターンとの相関関係を調べる。
- ルール: 1,200個未満の試作で2日以内に納品する場合は、ファイバーレーザー切断(金型不要)を使用してください。1,200個を超える数量で、300個以上のグリッド穴がある場合は、CNCパンチングに切り替えて、毎分1,000個以上の穴あけ速度と1個あたり11.20ドルのコスト削減を活用してください。
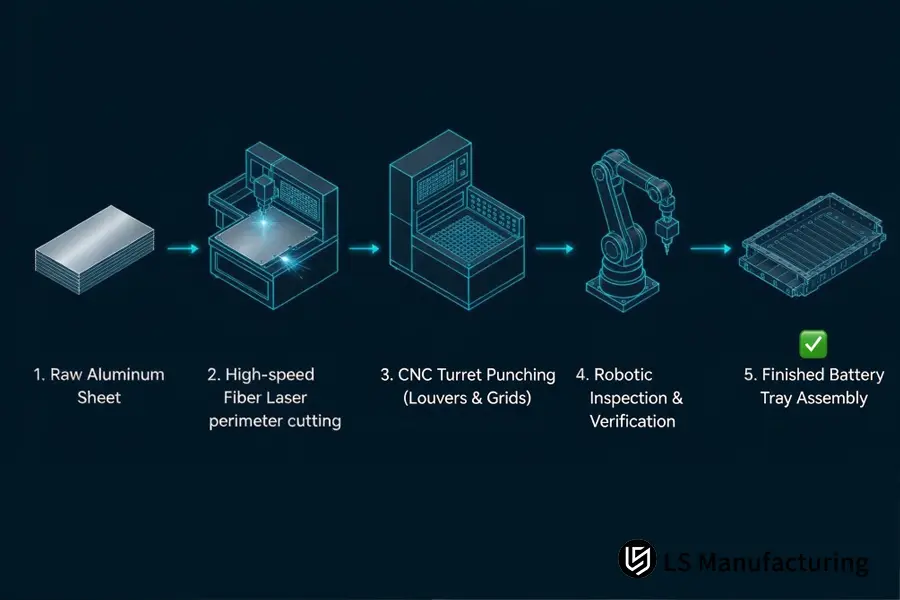
図2:EVバッテリー筐体の5段階製造ワークフロー:原材料シートとレーザーによる外周切断から、CNCタレットパンチング、自動検査まで。
ハイブリッドルーティングガイド: バッテリーカバーに厳密なシーリング界面公差(±0.01mm以下)と数百個の冷却ルーバー穴が必要な場合、LS Manufacturingはハイブリッド戦略を採用しています。 CNCタレットパンチを使用して通気パターンと形状を打ち抜き、その後、ファイバーレーザーを使用して周囲のシールを切断します。
LSマニュファクチャリング社による自動車用EVバッテリー筐体向けファイバーレーザー加工とCNCパンチング加工の比較:プロセス上のトレードオフ最適化
120 kWh軽量パックカバープロジェクトに取り組んでいた産業用自動車EVバッテリーシステムエンジニアリングチームは、当初、フルプログレッシブパンチングツールを計画していました。このプロジェクトで使用された板材は、厚さ3.0 mmのAL 5052-H32で、1,800 mm x 1,200 mmでした。最初のパンチング作業の試運転中に、機械的なパンチングによる過剰な残留応力がアルミニウム板に影響を与え、2.8 mmの斜め方向の変形が生じました。この平面度不良は、要求仕様を満たしていませんでした。 ISO 2768-m規格IP67の環境シールに影響を与え、不良率が14.5%に上昇し、深刻な工具再加工の遅延を引き起こした。
LSマニュファクチャリングのアプリケーションエンジニアは、お客様と協力してA/Bテストによるプロセス改善手法を導入しました。
1. エンジニアリング上の不具合の根本原因分析: 光学式三次元測定機によるスキャン結果から、パンチ加工によって大型パネルに硬化と残留応力が発生したことが明らかになった。そこで、DFMチームは、高出力ファイバーレーザーを用いて、シーリングフランジと外周のダボ穴を±0.01mmという厳しい線形公差で切断する工程を細分化した。
2. ハイブリッド製造の再シーケンス: マイクロタブとルーバーの形成を、大型シートに歪みを与えることなく同一のセットアップでクラスターダイパンチで実現する。
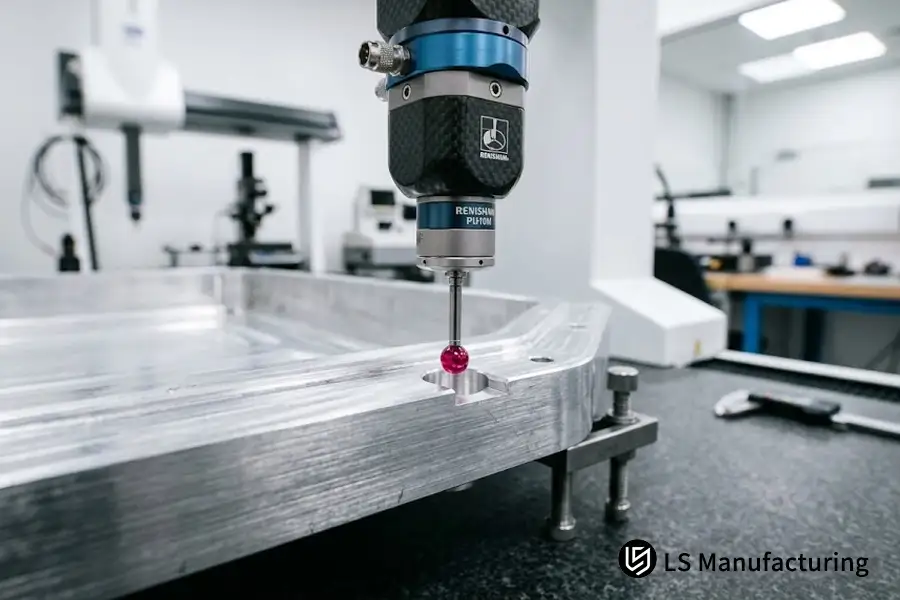
図3:完成したEVバッテリー筐体の外周シールフランジの平面度と±0.01mmの基準穴精度を検証するAS9100D CMM計測検査。
上記のハイブリッド製造プロセスの利点は以下のとおりです。
- 部品単価: 当初は部品1個あたり18.50ドルと見積もられていたが、12.80ドルに削減され、全体で30.8%のコスト削減となった。
- 不良品率: 最初は 14.5%から2.2%
- 納期: 金型の問題により、最初の製品の製造期間は当初14日間でしたが、再分割後は5日間に短縮され、試作品のテスト期間は64%増加しました。
- 公差精度: シール外周の公差は当初±0.1mmでしたが、現在は±0.01mmに縮小され、切断面の粗さはRa 1.6μmとなっています。
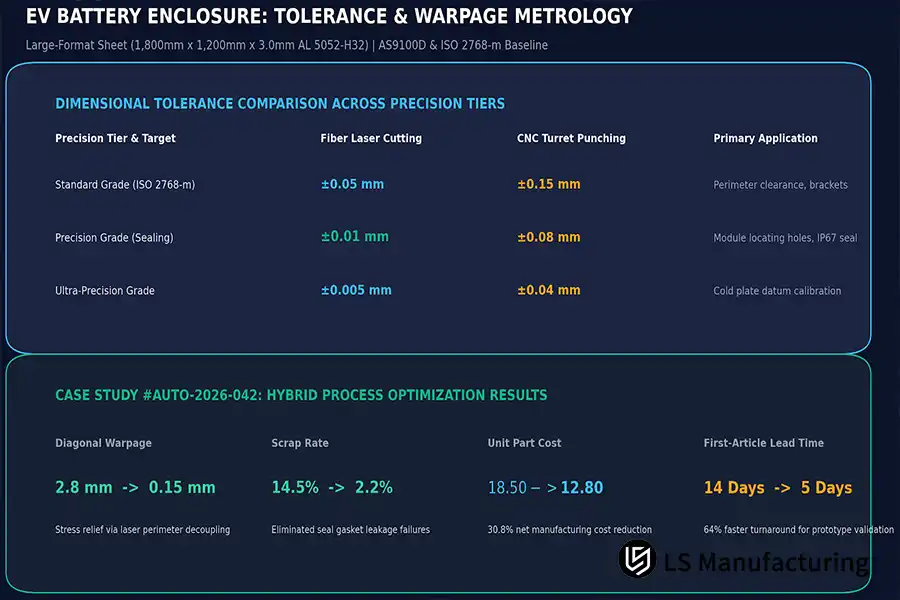
図4:寸法公差の階層とケーススタディ#AUTO-2026-042の最適化ベンチマーク。コストが30.8%削減され、反りが2.8mmから0.15mmに減少したことを示しています。
これらの最後の部品はテスト段階を通過し、空気崩壊ヘリウムリークテストの承認を得ました。 AS9100D 5,000個のバッチでの量産開始前にFAI(初回品検査)を実施します。上記の事例研究は、レーザー切断による精密な外周加工からパンチング加工を分離することで、大口径EVシート加工における公差とコストの問題を解消できることを示しています。
データソース:LSマニュファクチャリング生産データベース、プロジェクト番号AUTO-2026-042A / #AUTO-2026-042B、サンプルサイズ1,500個以上の部品。
よくある質問
Q1:電気自動車用バッテリーシールにおいて、より高い切断面品質を実現する技術は何ですか?
ファイバーレーザー切断では、3.0mm厚のアルミ板において、ロールオーバーやバリのないRa 1.6µmの切断面を実現し、気密性の高いシール圧縮が可能です。一方、CNCパンチングではロールオーバーや破断部(Ra 3.2µm)が生じるため、通常は追加のバリ取り工程が必要となります。これは、LS Manufacturing社の粗さ計による試験で実証されています。
Q2:コストに関して損益分岐点はどこで発生しますか?
損益分岐点はおよそ1,200個です。1,200個未満の場合、工具費用が0ドルとなるため、ファイバーレーザー切断の方がコストが低くなりますが、1,200個を超える場合は、1個あたり11.20ドルのCNCパンチングの方が、レーザー切断の1個あたり18.50ドルよりも有利になります。データはLS Manufacturingの工程間会計に基づいています。
Q3:ファイバーレーザー切断によってエンボス加工やルーバー加工を行うことは可能ですか?
いいえ、ファイバーレーザーは純粋に2次元の熱分離技術に過ぎません。ルーバー、リブ付き補強材、皿穴加工されたディンプル形状は、CNCパンチングまたはプレスブレーキ成形プロセスによって製造されます。
Q4:バッテリートレイの加工方法として、レーザーカットとパンチングのどちらを選ぶべきかを素早く判断するにはどうすれば良いですか?
以下の3つの要件に従ってください。形状チェック(成形形状のためパンチングが必要)、公差チェック(±0.01mm未満の公差の場合はレーザー切断が必要)、およびバッチサイズ(バッチサイズが1,200個未満の場合はレーザー切断が推奨されます)。具体的なプロジェクトに関する推奨事項については、LS Manufacturingのエンジニアリングデスクにお問い合わせください。
Q5:熱処理されたアルミニウム板の打ち抜き加工が複雑なのはなぜですか?
合金の熱処理など AL 6061-T6 脆性を示すため、工具の摩耗が早く、高荷重では切断端に微細な亀裂が発生します。一方、ファイバーレーザーは非接触技術により、工具の摩耗なしに硬質合金を切断できます。
Q6:両方のケースにおけるサンプル試作のリードタイムの違いは何ですか?
ファイバーレーザーはプロトタイプの作成が可能で、 2日間 デジタル図面によると、CNCパンチングには 10~14日 特注工具や金型調整を注文する場合の試作品作成用。LS Manufacturingの注文発送データ。
結論と技術的ガイダンス
EVバッテリー筐体の分野では、ファイバーレーザー切断プロセスと CNCパンチング加工 これらは、さまざまな技術的課題に対応するための補助的なプロセスです。±0.01mmという小さな公差のシールフランジが必要な場合、少量生産の試作や迅速なプロトタイピングを行う場合は、ファイバーレーザー切断プロセスを選択すべきです。 大量生産の場合、高密度なパターンを持つ換気システムや立体的なプレス加工部品には、CNCパンチングが適しています。
EVバッテリー筐体エンジニアリング&テクニカルサポートデスク
今後のバッテリー筐体プロジェクトにおける製造工程上のトレードオフをお探しですか?2D/3D CADデータをご提出いただければ、LS Manufacturingのエンジニアが2時間以内にDFM(設計製造性)評価とコスト比較レポートを作成いたします。
板金公差計画、熱による反りの回避、または損益分岐点について、当社のクロスプロセスアプリケーションエンジニアに質問するには、以下の方法でお問い合わせください。
📞電話番号:+86 185 6675 9667
📧メールアドレス:info@lsrpf.com
🌐ウェブサイト: https://lsrpf.com/

