 العربية



TL;DR: على الرغم من أن قطع الألياف الليزرية عمليات ±0.005 مم دقة عالية في التفاوتات دون تكلفة الأدوات اللازمة للملفات المعقدة، تُقلل عملية التثقيب باستخدام الحاسوب (CNC) من وقت الدورة بنسبة 40% وتوفر أكثر من 1000 حصان في الدقيقةنقطة التعادل هي عند 1200 قطعة.
يواجه المهندسون ومديرو التوريد الذين يطورون مشاريع السيارات الكهربائية بميزانيات محدودة معضلةً دائمةً في تحديد تكلفة الأدوات مقابل كفاءة عملية التصنيع. وبناءً على حجم الأجزاء ودقة التصنيع المطلوبة، يُقرر ما إذا كان استخدام الألياف هو الخيار الأمثل. القطع بالليزر أو التثقيب باستخدام الحاسوب ينبغي القيام بذلك لتصنيع الغلاف بكفاءة دون توليد أي نفايات في عملية الإنتاج. في هذا الدليل الهندسي، تتم مقارنة مزايا وعيوب كلتا العمليتين وفقًا لأربعة معايير رئيسية مع توفير معايير هندسية مرجعية، بالإضافة إلى تطبيق عملي. قائمة تحقق خطوة بخطوة في 5 دقائق لإكمال عملية اتخاذ القرار في عملية التصنيع.
كيف تتم مقارنة تقنية التثقيب بالليزر الليفي وتقنية التثقيب باستخدام الحاسوب (CNC) جنبًا إلى جنب؟
يقارن الجدول 1 أدناه بين قطع الألياف الليزرية والتثقيب باستخدام ماكينات CNC الدوارة بناءً على أربعة معايير هندسية رئيسية. صينية وعلبة بطارية السيارة الكهربائية تصنيع الغطاء:
|
بُعد المقارنة |
الخيار أ: القطع بالليزر الليفي |
الخيار ب: التثقيب باستخدام الحاسوب |
نقطة التعادل / أفضل ملاءمة |
|
التفاوت وخشونة السطح (Ra) |
التفاوت الخطي من ±0.01 مم إلى ±0.05 مم؛ خشونة السطح Ra 1.6 ميكرومتر |
التفاوت الخطي من ±0.08 مم إلى ±0.15 مم؛ خشونة حافة القص Ra 3.2 ميكرومتر |
اختر القطع بالليزر الليفي عندما تتطلب واجهة الإحكام دقة ≤ ± 0.05 مم |
|
ميزات التشكيل |
يقتصر القطع على الأشكال المستوية ثنائية الأبعاد فقط؛ ولا يمكن إنتاج أشكال ثلاثية الأبعاد أو فتحات تهوية. |
يشتمل على فتحات تهوية، وأحواض غاطسة، ونقاط تثبيت، وأضلاع تقوية. |
تُعدّ عملية التثقيب باستخدام الحاسوب (CNC) ضرورية عند الحاجة إلى دعامات هيكلية أو فتحات تهوية. |
|
اقتصاديات الأدوات والوحدة |
تكلفة الأدوات صفر دولار؛ سعر ثابت لوحدة الجزء (18.50 دولارًا/للوحدة كخط أساس) |
استثمار بقيمة 4800 دولار في الأدوات الصلبة؛ مما يخفض تكلفة الوحدة إلى 11.20 دولارًا للوحدة عند الإنتاج بكميات كبيرة |
يبلغ الحد الأدنى 1200 وحدة: الليزر أرخص عند أقل من 1200 وحدة؛ أما اللكم فيفوز عند أعلى من ذلك. |
|
مواعيد تسليم النماذج الأولية والكميات الكبيرة |
تسليم أجزاء النماذج الأولية السريعة في غضون يومين دون أي تأخير في الأدوات |
يتطلب إعداد القالب 14 يومًا؛ وتتجاوز عمليات الإنتاج الضخم 1000 عملية في الدقيقة. |
اختر الليزر للتكرار السريع؛ اختر التثقيب لإنتاج ألواح مثقبة بكميات كبيرة |
كما ثبت تجريبياً من خلال تحليل أرضية المصنع، يُعد القطع بالليزر الليفي أكثر ملاءمة لمرونة الشكل والتحكم الدقيق للغاية في التفاوتات، بينما التثقيب باستخدام الحاسوب يوفر كفاءة لا مثيل لها في وقت الدورة والتكلفة في عمليات التثقيب الحراري عالي الكثافة والتشكيل الهيكلي.
أهم النقاط
- استخدم تقنية القطع بالليزر الليفي لتسريع دورات تكرار التصميم، وتشغيل النماذج الأولية بأقل من 1200 قطعةوالشفاه وفتحات موصلات الجهد العالي حيث تتراوح التفاوتات من من ±0.01 مم إلى ±0.005 مم.
- استخدم تقنية التثقيب باستخدام الحاسوب (CNC) عندما تحتوي صواني البطاريات على فتحات تهوية للتبريد، أو أضلاع بارزة، أو بثق لولبي أرضي، ومن المتوقع أن يتجاوز حجم الإنتاج 1200 قطعة ويصل إلى... 11.20 دولارًا للقطعة منطقة الاستهلاك.
- المقايضات الهندسية الرئيسية: تجنب القطع بالليزر الليفي 4800 دولار يقلل من تكاليف القوالب الصلبة ويخفض وقت إنتاج القطعة الأولى إلى يومينتتغلب عملية التثقيب باستخدام الحاسوب (CNC) على تحديات زمن الدورة من خلال أكثر من 1000 عدد الثقوب في الدقيقة، عدد الضربات على الثقوب المتكررة.
العملية الكامنة وراء الأرقام: نهج تقييم هندسة العمليات المتعددة في التصنيع LS
بفضل إمكانيات مراكز الليزر متعددة المحاور عالية الطاقة الداخلية، ومكابس التثقيب CNC، و الطحن باستخدام الحاسوب متعدد المحاور الآلات، شركة LS للتصنيع يحقق قدرة كاملة على معالجة عمليات متعددة تحت سقف واحد، مما يسمح بإجراء تقييم هندسي عادل مدعوم ببيانات غير متحيزة.
تم إعداد دليل اتخاذ القرارات الهندسية هذا بواسطة غلوريا (كبير النموذج الأولي السريع أخصائي تصنيع سريع يتمتع بخبرة تزيد عن 15 عامًا في مجال التصنيع الدقيق متعدد العمليات) وخضعت للمراجعة الفنية من قبل مهندسي عمليات الإنتاج في مصنع LS Manufacturing.
أي عملية توفر دقة أفضل في تصنيع العلب؟
عند تقييم دقة القطع بالليزر مقابل دقة التثقيب، يضمن القطع بالليزر الليفي دقة عالية تصل إلى ±0.01 مم وحافة قطع نظيفة بمعامل خشونة سطح 1.6 ميكرومتر على أغلفة بطاريات السيارات الكهربائية.بينما توفر عملية التثقيب باستخدام الحاسوب (CNC) دقة تصل إلى ±0.08 مم بالإضافة إلى مقاومة كبيرة للقص الميكانيكي. يُعد فهم هذه القيود الميكانيكية لليزر مقابل التثقيب أمرًا بالغ الأهمية: فبالنسبة لحشيات الحماية IP67 وفتحات تخليص دبابيس الجهد العالي، تضمن معالجة الليزر غير التلامسية عدم وجود أي عوائق. صفائح معدنية التشوه الناتج عن تأثير أدوات التثقيب الميكانيكية. تشير شركة LS Manufacturing إلى أنه إذا كانت الألواح تحتوي فقط على فتحات خلوص قياسية، فإن عملية التثقيب باستخدام CNC باستخدام قوالب التجميع القياسية مع تفاوت ±0.15 مم أكثر من كافية.
مصدر البيانات ومرجع المقارنة المعيارية: تم فحصها وفقًا لـ ASME Y14.5 معايير الأبعاد الهندسية والتفاوتات وتم التحقق منها بواسطة فحص خطأ المؤشر المكاني لسلسلة AL 5052-H32 من Zeiss CMM 3.0 مم.
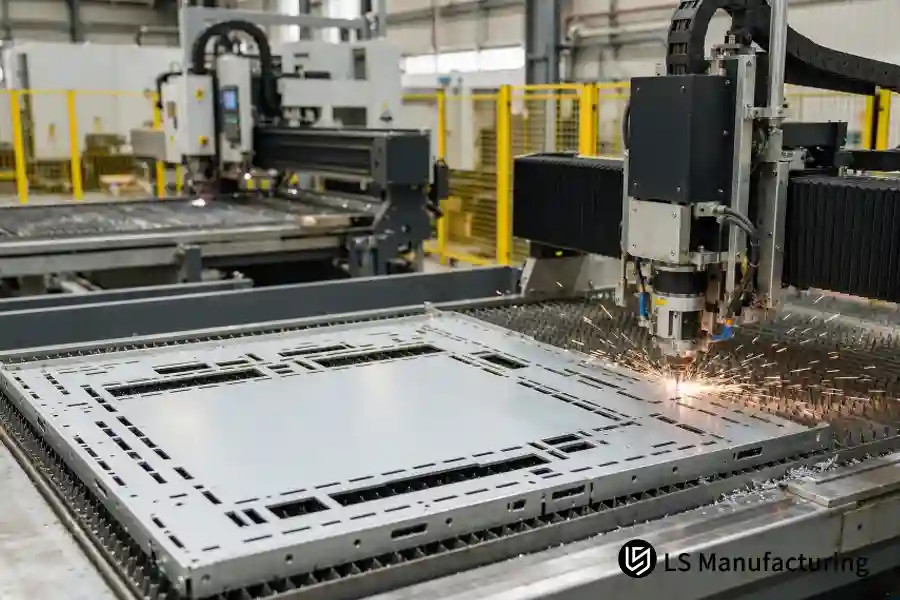
الشكل 1: مركز قطع ليزر الألياف عالي الطاقة يقوم بتشكيل غلاف بطارية سيارة كهربائية من الألومنيوم بسمك 3.0 مم بدقة في شركة LS Manufacturing، مع الحفاظ على تفاوت خطي ±0.01 مم دون تشوه ميكانيكي.
التباين البُعدي عبر مستويات الدقة
|
مستوى الدقة وهدف الميزة |
دقة القطع بالليزر الليفي |
دقة التفاوتات المحققة في عملية التثقيب باستخدام الحاسوب |
المكون الهيكلي للغلاف |
|
درجة قياسية |
±0.05 مم |
±0.15 مم |
فتحات تخليص محيطية، وفتحات لتقليل الوزن |
|
درجة الدقة |
±0.01 مم |
±0.08 مم |
فتحات تثبيت الوحدة، ومنافذ تمرير الجهد العالي |
|
درجة فائقة الدقة |
±0.005 مم |
±0.04 مم |
ثقوب مرجعية لمحاذاة لوحة التبريد السائلة (معايرة ثانوية) |
عادةً، تتطلب التصاميم الأساسية القديمة هامش خطأ ±0.1 مم في الألواح القياسية. في ألواح علب البطاريات التي يزيد طولها عن 1500 مم، قد يؤدي التثقيب الميكانيكي إلى تشوه يصل إلى 0.5 مم، بينما يحافظ التشكيل بالليزر على استواء السطح الكلي بدقة ±0.05 مم.
كيف تختلف سرعة المعالجة باختلاف أنماط ثقوب البطارية؟
يُظهر تحليل سرعة التثقيب بالليزر مقابل التثقيب باستخدام الحاسوب (CNC) فجوات أداء كبيرة تعتمد على كثافة العناصر. أثناء إنتاج لوحات إدارة الحرارة للمركبات الكهربائية التي تحتوي على أكثر من 500 ثقب، يستغرق التثقيب باستخدام الحاسوب أكثر من 1000 ثقب في الدقيقة لإكمال قطعة واحدة في 35 ثانية، بينما يتطلب تشكيل المحيط بالليزر 190 ثانية للمعالجة. تستطيع مكابس التثقيب الدوارة المزودة بأدوات تجميعية إنتاج عدة ثقوب في شوط ميكانيكي واحد؛ ومع ذلك، بمجرد أن يتغير الشكل الهندسي إلى أنماط منحنية ديناميكية، يتفوق توجيه الليزر الليفي على زمن شوط مكبس التثقيب الدوار. عند الموازنة القطع بالليزر مقابل التثقيب باستخدام الحاسوب فيما يخص تصنيع صواني البطاريات، توصي شركة LS Manufacturing بمعالجة أنماط الثقوب الكثيفة عبر مكابس التثقيب الدوارة ومعالجة حزم الأسلاك غير المنتظمة عبر قطع الليزر الليفي.
طريقة اختبار السرعة الهيكلية
1. عد الثقوب وتحقق من انتظام الشكل الهندسي: إذا كان هناك أكثر من 300 دائرة متطابقة أو المستطيلات على كل لوحة، فإن عملية التثقيب باستخدام الحاسوب (CNC) تتمتع بمعدل إنتاجية أعلى بخمس مرات.
2. تحديد سمك المادة والانحرافات الميكانيكية: في مادة الألومنيوم بسمك 3.0 مم، فإن عمليات الثقب المتكررة ذات الحمولة العالية ستؤدي إلى حدوث تشوه في شكل علبة الزيت وانحراف في الانحناء، مما يستلزم خطوة تسوية إضافية.
3. تحسين التوجيه الهجين: بالنسبة لألواح غطاء العبوات الكبيرة، فإن استخدام التثقيب باستخدام الحاسوب للثقوب الداخلية مع القطع بالليزر للتشكيل الخارجي هو الأمثل لزيادة السرعة.
عندما تكون الأشكال الهندسية ذات خطوط محيطية غير منتظمة، فإن استخدام ليزر الألياف لن يترك علامات قضم ميكانيكية من خلال الحركات الديناميكية التي ترسم أنصاف أقطار ضيقة.
متى تصبح أدوات التثقيب باستخدام الحاسوب أرخص من أدوات القطع بالليزر؟
تتغير تكلفة دورة حياة تصنيع هياكل بطاريات السيارات الكهربائية بشكل كبير مع زيادة حجم الطلبات، وذلك عند استخدام تقنية الليزر أو التثقيب. فتكلفة تصنيع الوحدة باستخدام التثقيب CNC، والبالغة 11.20 دولارًا أمريكيًا، تُغطي تكلفة الأدوات البالغة 4800 دولارًا أمريكيًا، وتصبح أقل من التكلفة الثابتة لوحدة القطع بالليزر الليفي، والبالغة 18.50 دولارًا أمريكيًا، عندما يتجاوز إنتاج هياكل بطاريات السيارات الكهربائية 1200 وحدة سنويًا. أما عند إنتاج أقل من 1200 وحدة، فإن القطع بالليزر الليفي يُقلل التكلفة الأولية بتجاوزه تكاليف أدوات التثقيب التقليدية، ووقت التسليم، ونفقات إعداد القوالب، مما يوفر 39% من نفقات التطوير الأولية. شركة LS للتصنيع ينصح باستخدام قطع الليزر الليفي لاختبار المركبات لتجنب تقادم الأدوات والتحول إلى أدوات التثقيب ذات البرج الصلب بعد أن يتم تصلب تصميم البطارية بمساعدة الحاسوب.
مصدر البيانات والمعيار المرجعي: قاعدة بيانات التصنيع متعددة العمليات LS Manufacturing 2025-2026 (معرفات المشروع #AUTO-2026-042A / #AUTO-2026-042B، حجم العينة >1500 جزء).
يميل مديرو المشتريات إلى التقليل من شأن المخاطر في دورات هندسة البطاريات السريعة. إن تغيير ترتيب الخلايا بضعة ملليمترات فقط يجعل قوالب مكابس التثقيب الصلبة غير ضرورية، ولكن مع القطع بالليزر الليفي، يمكن للمبرمج تعديل تصميم التداخل ثنائي الأبعاد في غضون دقائق.
ما هي قيود التشكيل ثلاثي الأبعاد للقطع بالليزر مقابل التثقيب باستخدام الحاسوب؟
تُنتج آلات التثقيب CNC شبكات التبريد، والهياكل المضلعة، وفتحات التوجيه الأرضية المبثوقة، كل ذلك في عملية واحدة داخل الآلة.بينما يُعدّ القطع بالليزر الليفي عملية قطع حراري بحتة تتطلب تجهيزات منفصلة لكل جزء مُشكّل. في الأغطية العلوية المتكاملة، حيث تكون هناك حاجة إلى قوة التواء وتخفيفات لأقراص الانفجار، يوفر التشكيل بالثقب داخل القالب تجهيزين على مكبس الثني ويقلل وقت المعالجة بنسبة 28%. وفقًا لشركة LS Manufacturing، ينبغي توجيه الألواح ذات النتوءات البارزة أو الأجزاء الملولبة مباشرةً إلى مثاقب برج CNC لتجنب تراكم التفاوتات الناتجة عن العمليات الثانوية الإضافية..
جيوب مختومة في واقيات سفلية مقاومة للصدمات في الحقيبة تحمي نظام إدارة البطارية (BMS) موصلات الأسلاك. في عملية التشكيل بالثقب، يتم سحب هذه الجيوب إلى المعدن في غضون أجزاء من الثانية، بينما يتطلب استخدام قاطع الليزر أدوات ضغط هيدروليكية ثانوية أو مثبتات.
كيف يؤثر حجم إنتاج الحاويات على اختيار عملية التثقيب باستخدام الحاسوب (CNC) مقابل الليزر؟
يُعدّ تقييم أحجام الإنتاج المتوقعة للقطع بالليزر مقابل التثقيب الطريقة الأكثر موثوقية للتنبؤ باستهلاك تكلفة كل قطعة. إذا كانت أحجام الإنتاج التجريبية منخفضة، وتتراوح بين 5 و200 قطعة، فإن القطع بالليزر يتيح إنتاجًا سريعًا خلال يومين، ويوفر تكاليف الأدوات، مما يؤدي إلى انخفاض تكاليف التطوير بنسبة 35% مقارنةً بعمليات تصنيع القوالب الصلبة. في حال تجاوز الإنتاج 5000 وحدة، ستكون تكلفة التثقيب باستخدام الحاسوب 11.20 دولارًا أمريكيًا للقطعة الواحدة، بينما ستكون تكلفة القطع بالليزر 18.50 دولارًا أمريكيًا للقطعة الواحدة، مما يؤدي إلى انخفاض التكاليف الإجمالية بنسبة 39%. يؤدي التغيير المتكرر لمنصات المركبات إلى زيادة خطر تقادم الأدوات؛ لذلك، من الضروري تقييم... الليزر الليفي مقابل التثقيب باستخدام الحاسوب تتيح كل مرحلة من مراحل دورة الحياة لشركة LS Manufacturing الانتقال بسلاسة من النماذج الأولية السريعة بالليزر إلى عمليات التثقيب بالبرج للإنتاج الضخم.
المفاضلة بين حجم الإنتاج والتكلفة
|
مستوى الحجم |
المسار الموصى به |
اقتصاديات القطع بالليزر |
اقتصاديات التثقيب باستخدام الحاسوب |
التركيز الاستراتيجي على الإنتاج |
|
1 – 300 وحدة (النمذجة السريعة) |
قطع الألياف بالليزر |
توصيل خلال يومين؛ تكلفة الأدوات صفر دولار |
تم توزيع تكاليف الأدوات الثقيلة على عدد قليل جدًا من الأجزاء. |
يزيد من سرعة التكرار ومرونة التصميم |
|
301 – 1200 وحدة (تشغيل تجريبي) |
قطع الألياف بالليزر |
تتطابق التكلفة الإجمالية مع خط الأساس لأدوات التثقيب |
تمثل نفقات الأدوات حصة كبيرة من تكلفة الوحدة |
يقلل من مخاطر الهدر الناتجة عن تغييرات التصميم في منتصف التجربة |
|
1201 – 5000+ وحدة (دفعة الإنتاج) |
التثقيب باستخدام أبراج CNC |
تحدد أوقات دورة التتبع الإنتاجية اليومية؛ وتكلفة الوحدة ثابتة عند 18.50 دولارًا. |
تم استهلاك تكلفة الأدوات بالكامل؛ وانخفض سعر الوحدة إلى 11.20 دولارًا |
يقلل من وقت الدورة ويزيد من وفورات الوحدة |
لا يحدد حجم الإنتاج فقط كيفية استهلاك الأدوات لأغراض المحاسبة، بل يحدد أيضًا كفاءة جدولة أرضية المصنع. إن التحقق من صحة المرحلة المبكرة باستخدام أدوات التثقيب المخصصة يتطلب رأس مال كبير، في حين أن استخدام القطع بالليزر وحده لإنتاج أغطية مثقبة بكميات أكبر يتطلب قدرة كبيرة على استخدام الآلات ويزيد من التكاليف لكل جزء.
كيف يختار المهندسون بين الليزر والتثقيب في ثلاث خطوات؟
من أجل مساعدة فرق الهندسة على تحديد مسار العملية في غضون دقائق، تأكد من أن معايير الجزء تستوفي هذه الخطوات الثلاث بالتسلسل:
• الخطوة 1: التشكيل والهندسة ثلاثية الأبعاد
- فعل: قم بمراجعة رسومات التصميم بمساعدة الحاسوب ثلاثية الأبعاد بحثًا عن أي فتحات تهوية أو تجاويف أو أضلاع تقوية.
- قاعدة: إذا كانت هناك حاجة إلى تشكيل ثلاثي الأبعاد للغلاف، فيجب استخدام التثقيب باستخدام الحاسوب لتجنب أدوات الضغط متعددة الخطوات خارج الخط؛ إذا لم يكن هناك تشكيل ثلاثي الأبعاد على الإطلاق، فانتقل إلى الخطوة 2.
• الخطوة الثانية: فحص التفاوتات الحرجة للواجهة
- فعل: قم بتقييم استواء حافة مانع التسرب المحيطي وتفاوتات دبابيس محاذاة وحدة الخلية.
- قاعدة: في الحالات التي تتطلب فيها أسطح التزاوج دقة عالية تبلغ ≤±0.01 مم وحواف قطع Ra 1.6 ميكرومتر، يجب استخدام القطع بالليزر الليفي للتخلص من التشوه الناتج عن إجهاد التثقيب؛ إذا كانت التفاوتات العامة تقع بين ±0.08 مم و ±0.15 مم، فانتقل إلى الخطوة 3.
• الخطوة 3: تحديد الحجم السنوي وكثافة الحفر
- فعل: قم بربط الحجم السنوي المتوقع بأنماط التهوية الحرارية للألواح.
- قاعدة: بالنسبة للتشغيل التجريبي الذي يقل عن 1200 قطعة مع تسليمات لمدة يومين، استخدم القطع بالليزر الليفي (بدون أدوات)؛ بالنسبة للأحجام التي تزيد عن 1200 قطعة والتي تحتوي على أكثر من 300 ثقب شبكي، انتقل إلى التثقيب باستخدام الحاسوب من أجل الاستفادة من سرعات أعلى من 1000 ثقب في الدقيقة وتوفير 11.20 دولارًا في سعر الوحدة.
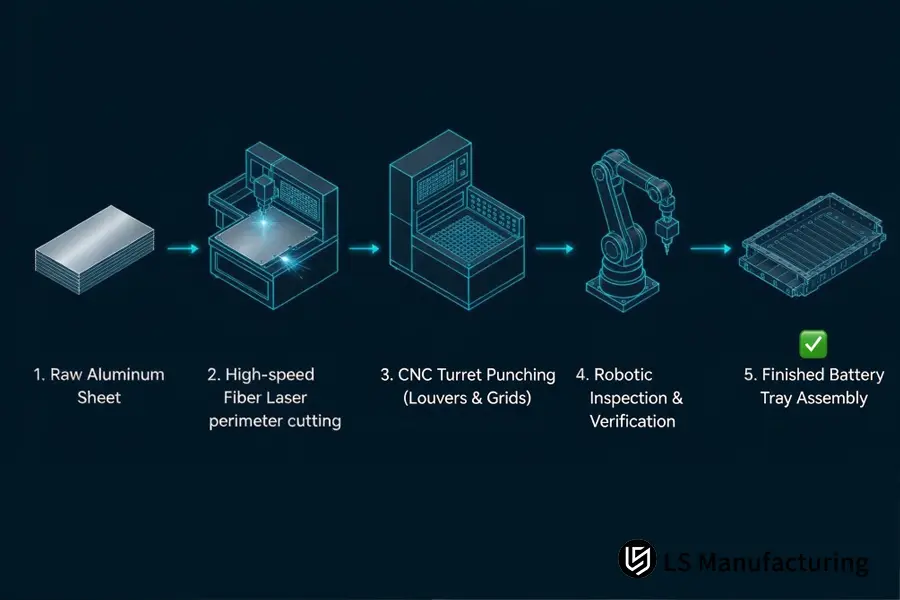
الشكل 2: سير عمل التصنيع المكون من خمس خطوات لأغلفة بطاريات السيارات الكهربائية: من الصفيحة الخام وقطع المحيط بالليزر إلى التثقيب باستخدام أبراج CNC والفحص الآلي.
دليل التوجيه الهجين: عندما تتطلب أغطية البطاريات تفاوتات دقيقة في واجهة منع التسرب (≤±0.01 مم) ومئات من فتحات التهوية، تستخدم شركة LS Manufacturing استراتيجية هجينة: قم بطباعة أنماط وأشكال التهوية باستخدام مثقب برج CNC، ثم قم بقطع الأختام المحيطية باستخدام ليزر الألياف.
مقارنة بين تقنية الليزر الليفي في التصنيع وتقنية التثقيب باستخدام الحاسوب (CNC) لأغلفة بطاريات السيارات الكهربائية: تحسين المفاضلة بين العمليات
كان فريق هندسي متخصص في أنظمة بطاريات السيارات الكهربائية الصناعية، يعمل على مشروع غطاء خفيف الوزن لحزمة بطاريات بسعة 120 كيلوواط/ساعة، يخطط في الأصل لاستخدام أدوات تثقيب تدريجية كاملة. كانت المادة المستخدمة في هذه الحالة عبارة عن صفيحة ألومنيوم بأبعاد 1800 مم × 1200 مم، بسماكة 3.0 مم، من نوع AL 5052-H32. خلال التجربة الأولى لعملية التثقيب، أثر الإجهاد المتبقي المفرط الناتج عن التثقيب الميكانيكي على صفيحة الألومنيوم، مما أدى إلى تشوه قطري بمقدار 2.8 مم. لم يكن هذا عدم استواء السطح مطابقًا للمواصفات. معايير ISO 2768-mمما يؤثر على ختم الحماية البيئية IP67، ويزيد من معدل الخردة إلى 14.5٪، ويتسبب في تأخيرات خطيرة في إعادة العمل على الأدوات.
عمل مهندسو التطبيقات في شركة LS Manufacturing مع عملائنا لتطبيق منهجية تحسين العمليات A/B:
1. تحليل الأسباب الجذرية لفشل الهندسة: بحسب المسح الضوئي الذي أجراه جهاز قياس الإحداثيات البصري، يتضح أن عملية التثقيب تسببت في تصلب وإجهادات متبقية في اللوحة الكبيرة. قام فريق التصميم للتصنيع بتقسيم العملية باستخدام تقنية القطع بالليزر الليفي عالي الطاقة لحافة منع التسرب وفتحات المسامير في المحيط، مع دقة عالية تصل إلى ±0.01 مم.
2. إعادة ترتيب عمليات التصنيع الهجينة: يتم تشكيل قالب التثقيب العنقودي ذي الألسنة الدقيقة والفتحات في نفس الإعداد دون أي تشويه للورقة الكبيرة.
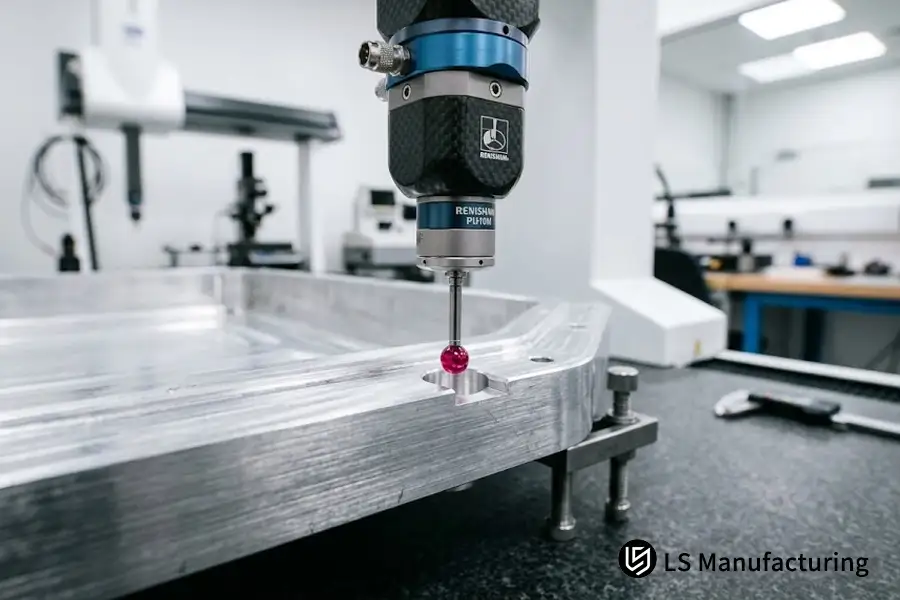
الشكل 3: فحص القياسات باستخدام جهاز قياس الإحداثيات AS9100D للتحقق من استواء حافة مانع التسرب المحيطية ودقة فتحة المرجع ±0.01 مم على غلاف بطارية سيارة كهربائية نهائي.
تشمل فوائد عملية التصنيع الهجينة المذكورة أعلاه ما يلي:
- تكلفة الوحدة: قُدِّرت التكلفة مبدئيًا بـ 18.50 دولارًا، ولكن تم تخفيضها إلى 12.80 دولارًا لكل قطعة؛ أي بانخفاض إجمالي في التكلفة بنسبة 30.8%.
- معدل الخردة والعيوب: بدءًا من 14.5% إلى 2.2%
- موعد التسليم: كان وقت إنتاج النموذج الأولي 14 يومًا في البداية بسبب مشكلة القالب، وبعد إعادة التجزئة أصبح 5 أيام، مع زيادة اختبار النموذج الأولي بنسبة 64٪.
- دقة التفاوت: كان التفاوت في محيط الختم في البداية ±0.1 مم، ولكن تم تخفيضه الآن إلى ±0.01 مم، وخشونة حافة القطع Ra 1.6 ميكرومتر.
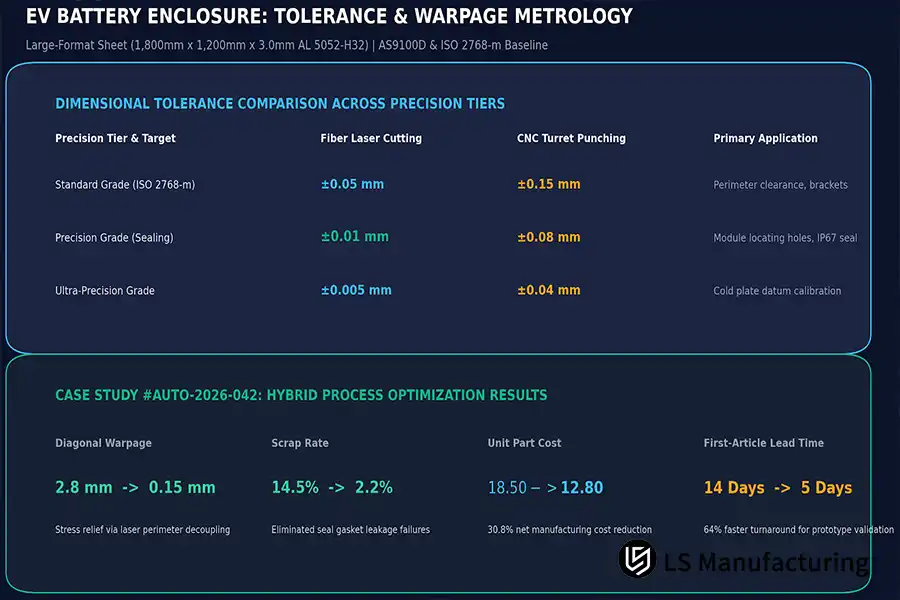
الشكل 4: مستويات التفاوت الأبعاد ومعايير تحسين دراسة الحالة رقم AUTO-2026-042، مما يدل على انخفاض التكلفة بنسبة 30.8٪ وانخفاض التشويه من 2.8 مم إلى 0.15 مم.
اجتازت هذه الأجزاء الأخيرة مرحلة الاختبار وحصلت على الموافقة لاختبار تسرب الهيليوم في الهواء. AS9100D FAI قبل بدء الإنتاج الضخم على دفعات من 5000. توضح دراسة الحالة أعلاه أن فصل عمليات التثقيب عن محيط القطع الدقيق بالليزر يزيل مشاكل التفاوت والتكاليف في معالجة صفائح EV ذات المقياس الكبير.
مصدر البيانات: قاعدة بيانات إنتاج التصنيع LS، المشاريع #AUTO-2026-042A / #AUTO-2026-042B، حجم العينة >1500 قطعة.
الأسئلة الشائعة
س1: ما هي التقنية التي توفر جودة أعلى لحواف القطع لأختام بطاريات السيارات الكهربائية؟
تصل دقة القطع بالليزر الليفي إلى 1.6 ميكرومتر عند حواف القطع دون أي انحناء أو نتوءات في صفائح الألومنيوم بسماكة 3.0 مم، مما يوفر ضغطًا محكمًا للهواء. أما عملية التثقيب باستخدام الحاسوب (CNC) فتترك مناطق انحناء وتصدع (3.2 ميكرومتر)، والتي تتطلب عادةً خطوات إضافية لإزالة النتوءات من الحواف. وقد تم إثبات ذلك من خلال اختبارات قياس خشونة السطح التي أجرتها شركة LS Manufacturing.
س2: أين يحدث التعادل فيما يتعلق بالتكاليف؟
تقع نقطة التعادل عند حوالي 1200 قطعة. إذا كان العدد أقل من 1200 قطعة، فسيكون القطع بالليزر الليفي أقل تكلفةً لعدم وجود تكلفة للأدوات، أما إذا كان العدد أكثر من 1200 قطعة، فسيكون التثقيب باستخدام الحاسوب (CNC) بتكلفة 11.20 دولارًا للقطعة الواحدة أفضل من القطع بالليزر بتكلفة 18.50 دولارًا للقطعة الواحدة. (البيانات مستقاة من محاسبة العمليات المتعددة لشركة LS Manufacturing).
س3: هل من الممكن تصنيع النقوش البارزة أو الفتحات من خلال القطع بالليزر الليفي؟
لا، لأن ليزرات الألياف هي تقنية فصل حراري ثنائية الأبعاد فقط. أما الفتحات، والدعامات المضلعة، والنتوءات الغائرة، فتُصنع باستخدام عمليات التثقيب باستخدام الحاسوب أو التشكيل بالضغط.
س4: ما الذي يمكن أن يساعدني على معرفة ما إذا كان عليّ استخدام القطع بالليزر أو التثقيب لصنع صواني البطاريات بسرعة؟
اتبع المتطلبات الثلاثة التالية: فحص الشكل الهندسي (يلزم استخدام أداة التثقيب نظرًا للخصائص المُشكّلة)، وفحص التفاوتات (التفاوتات الأقل من ±0.01 مم تتطلب القطع بالليزر)، وحجم الدفعة (يُفضّل القطع بالليزر إذا كان حجم الدفعة أقل من 1200 قطعة). تواصل مع قسم الهندسة في شركة LS Manufacturing للحصول على توصيات خاصة بمشروعك.
س5: لماذا تعتبر عملية التثقيب معقدة بالنسبة لألواح الألمنيوم المعالجة حرارياً؟
المعالجة الحرارية للسبائك مثل AL 6061-T6 تُظهر خصائص ميكانيكية هشة؛ لذلك، تتآكل الأدوات بسرعة وتحدث تشققات دقيقة على طول الحواف المقصوصة عند الأحمال العالية؛ وتستطيع أشعة الليزر الليفية قطع السبائك الصلبة دون أي تآكل للأدوات بفضل تقنية عدم التلامس.
س6: ما هو الفرق بين وقت التسليم اللازم لتصنيع النماذج الأولية للعينات في كلتا الحالتين؟
تستطيع ليزرات الألياف صنع النماذج الأولية في يومين وفقًا للرسومات الرقمية؛ تتطلب عملية التثقيب باستخدام الحاسوب (CNC) 10-14 يومًا لإنشاء النماذج الأولية في حالة طلب أدوات أو قوالب مخصصة. بيانات إرسال طلبات التصنيع من LS.
الخاتمة والإرشادات الفنية
في مجال أغلفة بطاريات السيارات الكهربائية، عملية القطع بالليزر الليفي و عملية التثقيب باستخدام الحاسوب تُعدّ هذه العمليات تكميلية لمعالجة مختلف التحديات الهندسية. في حالة الحاجة إلى دقة عالية تصل إلى ±0.01 مم في حواف منع التسرب، أو في حالة تجارب الإنتاج بكميات صغيرة والنماذج الأولية السريعة، يُنصح باختيار عملية القطع بالليزر الليفي. في حالة الإنتاج بكميات كبيرة، ونظام التهوية ذي النقوش الكثيفة والأجزاء المختومة ثلاثية الأبعاد، فإن عملية التثقيب باستخدام الحاسوب (CNC) تكون مناسبة.
مكتب هندسة ودعم فني لحاويات بطاريات السيارات الكهربائية
هل تبحث عن حلول وسطية لمشروعك القادم لتصميم غلاف البطارية؟ أرسل بيانات التصميم ثنائي/ثلاثي الأبعاد الخاصة بك للحصول على تقييم كامل للتصميم من أجل التصنيع وتقرير مقارنة التكاليف من قبل مهندسي شركة LS Manufacturing في غضون ساعتين.
للاستفسار من مهندسي تطبيقات العمليات المتعددة لدينا حول تخطيط التفاوتات المسموح بها في الصفائح المعدنية، أو تجنب التشوه الحراري، أو نقطة التعادل في حجم الإنتاج، تواصل معنا عبر:
📞الهاتف: +86 185 6675 9667
📧 البريد الإلكتروني: info@lsrpf.com
🌐الموقع الإلكتروني: https://lsrpf.com/

