 Français



TL;DR : Bien que le découpe au laser à fibre le processus fournit ±0,005 mm Tolérance précise sans coût d'outillage pour les profils complexes, Le poinçonnage CNC réduit le temps de cycle de 40 % et offre une vitesse de plus de 1 000 HPM.Le seuil de rentabilité est de 1 200 pièces.
Les ingénieurs et les responsables des achats qui développent des projets de véhicules électriques avec des budgets serrés sont constamment confrontés à un dilemme : choisir entre le coût de l’outillage et l’efficacité de leur processus de fabrication. En fonction du volume de pièces et de la précision requise, il convient de décider si l’outillage en fibre est la solution la plus adaptée. Découpe laser ou poinçonnage CNC Il convient de procéder de manière à fabriquer le boîtier efficacement, sans générer de déchets lors du processus de production. Ce guide technique compare les avantages et les inconvénients des deux procédés selon quatre critères principaux, en fournissant des références techniques et une application pratique. Liste de contrôle étape par étape en 5 minutes pour finaliser le processus de décision du processus de fabrication.
Comment se comparent le découpage laser à fibre et le poinçonnage CNC ?
Le tableau 1 ci-dessous compare la découpe au laser à fibre et le poinçonnage CNC sur tourelle selon quatre critères d'ingénierie principaux. Plateau et boîtier de batterie pour véhicule électrique fabrication de couvertures :
|
Dimension de comparaison |
Option A : Découpe au laser à fibre |
Option B : Poinçonnage CNC |
Seuil de rentabilité / Meilleure adéquation |
|
Tolérance et rugosité de surface (Ra) |
Tolérance linéaire ±0,01 mm à ±0,05 mm ; rugosité Ra 1,6 μm |
Tolérance linéaire ±0,08 mm à ±0,15 mm ; rugosité de bord de cisaillement Ra 3,2 μm |
Choisissez la découpe laser à fibre lorsque l'interface d'étanchéité requiert une précision ≤ ±0,05 mm. |
|
Caractéristiques de formation |
Découpe de profils plans 2D uniquement ; impossible de produire des formes 3D ou des persiennes. |
Intègre des persiennes, des fraisages, des empreintes de mise à la terre et des nervures de renfort. |
Le poinçonnage CNC est essentiel lorsque des raidisseurs structurels ou des persiennes sont nécessaires. |
|
Outillage et rentabilité unitaire |
Aucun coût d'outillage ; prix unitaire stable (18,50 $/unité en base) |
Investissement de 4 800 $ en outillage ; le coût unitaire est ramené à 11,20 $/unité en volume. |
Le seuil se situe à 1 200 unités : le laser est moins cher en dessous de 1 200 unités ; le poinçonnage l’emporte au-dessus. |
|
Délais de prototypage et de production |
Pièces prototypes rapides livrées en 2 jours sans aucun délai d'outillage |
Nécessite 14 jours pour la mise en place de la matrice ; la cadence de production en série dépasse 1 000 HPM |
Choisissez le laser pour une itération rapide ; choisissez le poinçonnage pour les panneaux perforés en grande série |
Comme l'ont démontré empiriquement les analyses réalisées en atelier, La découpe laser à fibre est mieux adaptée à la flexibilité des contours et au contrôle de tolérance extrêmement précis., alors que poinçonnage CNC offre une efficacité inégalée en termes de temps de cycle et de coûts dans les perforations thermiques haute densité et le formage structurel.
Points clés à retenir
- Optez pour la découpe laser fibre pour des cycles de conception itératifs rapides, les prototypes sont fabriqués sous 1 200 pièces, et les brides et les découpes pour connecteurs haute tension où les tolérances varient de ±0,01 mm à ±0,005 mm.
- Optez pour le poinçonnage CNC lorsque les plateaux de batterie comportent des évents de refroidissement, des nervures en relief ou une extrusion de vis rectifiée, et que le volume de production devrait dépasser 1 200 pièces et atteindre… 11,20 $/pièce zone d'amortissement.
- Principaux compromis techniques : La découpe au laser à fibre évite 4 800 $ en réduisant les coûts des matrices rigides et en diminuant considérablement le temps de production de la première pièce. 2 joursLe poinçonnage CNC surmonte les défis liés au temps de cycle grâce à Plus de 1 000 coups par minute sur les trous répétitifs.
Le processus derrière les chiffres : l’approche d’évaluation de l’ingénierie interprocessus de LS Manufacturing
Avec des capacités en matière de centres laser multiaxes haute puissance intégrés, de presses à poinçonner à tourelle CNC, et fraisage CNC multi-axes machines, LS Manufacturing Elle permet d'atteindre une capacité multiprocessus totale sous un même toit, autorisant une évaluation technique équitable étayée par des données objectives.
Ce guide de décision en ingénierie a été rédigé par Gloria (Senior Prototypage rapide et spécialiste en fabrication rapide avec plus de 15 ans d'expérience en fabrication de précision interprocessus) et techniquement revus par les ingénieurs de procédés de production de LS Manufacturing.
Quel procédé offre les meilleures tolérances pour les boîtiers ?
Lors de l'évaluation des tolérances de découpe laser par rapport au poinçonnage, La découpe au laser à fibre garantit des tolérances de précision de ±0,01 mm et une arête de coupe nette de Ra 1,6 μm sur les boîtiers de batteries de véhicules électriques.Alors que le poinçonnage CNC offre une tolérance de précision de ±0,08 mm et une résistance au cisaillement mécanique significative, il est essentiel de comprendre les limitations respectives du laser mécanique et du poinçonnage : pour les joints de protection IP67 et les trous de passage pour broches haute tension, le traitement laser sans contact garantit l’absence de tout risque. tôle déformation due à l'impact d'outils de poinçonnage mécaniques. LS Manufacturing suggère que si les panneaux ne contiennent que des trous de dégagement standard, le poinçonnage CNC à l'aide de matrices de grappe standard avec une tolérance de ±0,15 mm est plus que suffisant.
Source des données et référence d'analyse comparative : Inspecté selon les normes de dimensionnement et de tolérancement géométriques ASME Y14.5 et validé par l'inspection d'erreur d'indication spatiale Zeiss CMM de la série AL 5052-H32 de 3,0 mm.
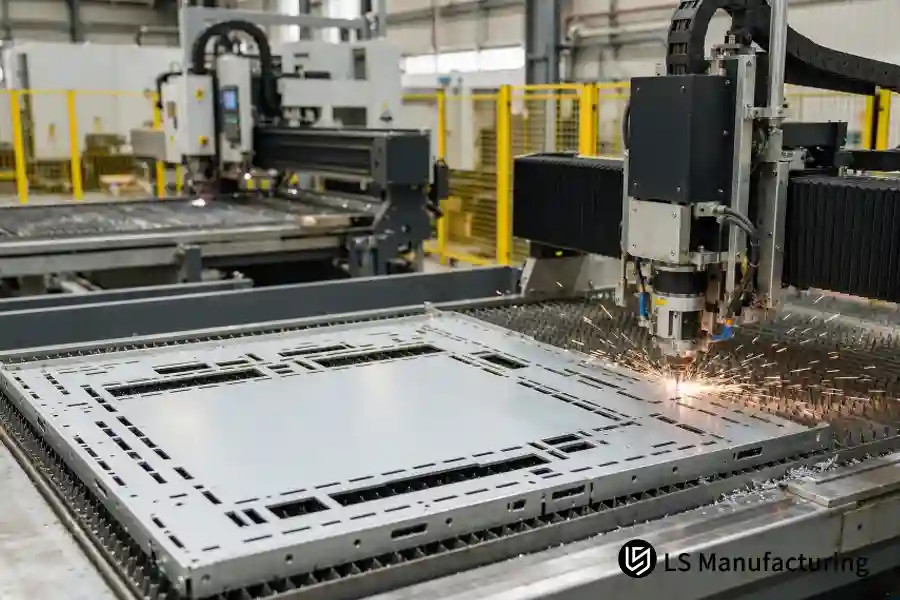
Figure 1 : Centre de découpe laser à fibre haute puissance réalisant un profilage de précision d'un boîtier de batterie EV en aluminium de 3,0 mm chez LS Manufacturing, maintenant une tolérance linéaire de ±0,01 mm sans distorsion mécanique.
Variance dimensionnelle selon les niveaux de précision
|
Niveau de précision et cible de fonctionnalité |
Tolérance de découpe laser à fibre obtenue |
Tolérance de poinçonnage CNC réalisée |
Composant structurel de l'enceinte |
|
Niveau standard |
±0,05 mm |
±0,15 mm |
Fentes de dégagement périphérique, découpes pour réduction de poids |
|
Qualité de précision |
±0,01 mm |
±0,08 mm |
trous de goujons de positionnement des modules, passages de câbles haute tension |
|
Niveau ultra-précis |
±0,005 mm |
±0,04 mm |
trous de référence pour l'alignement de la plaque froide liquide (étalonnage secondaire) |
En règle générale, les conceptions de base traditionnelles prévoient une tolérance de ±0,1 mm sur les tôles standard. Pour les panneaux de boîtiers de batteries de plus de 1 500 mm de longueur, le poinçonnage mécanique peut entraîner une distorsion allant jusqu’à 0,5 mm, tandis que le profilage laser garantit une planéité de surface totale de ±0,05 mm.
Comment la vitesse de traitement varie-t-elle selon la configuration des trous de la batterie ?
L'analyse comparative des vitesses de poinçonnage laser et CNC révèle des écarts de performance significatifs en fonction de la densité des motifs. Lors de la production de panneaux de gestion thermique pour véhicules électriques comportant plus de 500 trous, le poinçonnage CNC nécessite plus de 1 000 trous par minute (HPM) pour réaliser une pièce en 35 secondes, tandis que le profilage périmétrique au laser requiert 190 secondes. Les poinçonneuses à tourelle équipées d'outils groupés sont capables de produire plusieurs trous en une seule course mécanique ; cependant, dès que la géométrie évolue vers des motifs curvilignes dynamiques, le poinçonnage vectoriel au laser à fibre surpasse le temps de course des poinçonneuses à tourelle. Découpe laser vs poinçonnage CNC Pour la fabrication des plateaux de batterie, LS Manufacturing recommande le traitement des motifs de trous denses via des presses à poinçonner à tourelle et des faisceaux de câbles irréguliers via la découpe laser à fibre.
Méthode d'essai de vitesse structurelle
1. Compter les trous et vérifier l'uniformité géométrique : S'il y a plus de 300 cercles identiques Pour les rectangles sur chaque panneau, le poinçonnage CNC offre une productivité 5 fois supérieure.
2. Déterminer l'épaisseur du matériau et les déformations mécaniques : Dans un matériau en aluminium d'une épaisseur de 3,0 mm, les poinçonnages répétitifs à tonnage élevé induiront un effet de tôle ondulée et une déformation de cambrure, nécessitant une étape de nivellement supplémentaire.
3. Optimisation hybride du routage : Pour les panneaux de couverture de grands emballages, l'utilisation du poinçonnage CNC pour les trous intérieurs et de la découpe laser pour le contour extérieur est optimale pour une vitesse accrue.
Lorsque les géométries présentent des contours irréguliers, l'utilisation de lasers à fibre ne laissera pas de marques mécaniques dues aux mouvements dynamiques qui tracent des rayons étroits.
À quel moment l'outillage de poinçonnage CNC devient-il moins cher que la découpe laser ?
Le coût total du cycle de vie, comparé à celui du poinçonnage, varie considérablement en fonction de la taille des commandes. Le coût de fabrication unitaire du poinçonnage CNC, à 11,20 $ par unité, amortit les 4 800 $ d'outillage et devient inférieur au coût unitaire fixe de la découpe laser fibre (18,50 $) lorsque la production de boîtiers de batteries pour véhicules électriques dépasse 1 200 unités par an. En dessous de 1 200 unités, la découpe laser fibre réduit les coûts initiaux en s'affranchissant des délais de livraison et des frais de mise en place des outils de poinçonnage classiques, permettant ainsi une économie de 39 % sur les dépenses de développement initiales. LS Manufacturing Il est conseillé d'utiliser la découpe laser à fibre pour les essais de véhicules afin d'éviter l'obsolescence des outils et de passer à des outils de poinçonnage à tourelle rigide une fois que le dessin CAO de la batterie a été finalisé.
Source des données et point de référence : Base de données de fabrication interprocessus LS Manufacturing 2025–2026 (ID de projet #AUTO-2026-042A / #AUTO-2026-042B, taille de l'échantillon >1 500 pièces).
Les responsables des achats ont tendance à sous-estimer les risques liés aux cycles de développement rapides des batteries. Un simple déplacement de quelques millimètres dans l'agencement des cellules rend obsolètes les matrices de poinçonnage rigides, mais grâce à la découpe laser à fibre, le programmeur peut ajuster la conception d'imbrication CAO 2D en quelques minutes.
Quelles sont les contraintes de formage 3D de la découpe laser par rapport au poinçonnage CNC ?
Les poinçonneuses CNC produisent des grilles de refroidissement, des structures nervurées et des trous pilotes de mise à la terre extrudés, le tout en une seule passe dans une machineAlors que la découpe laser à fibre est un procédé de découpe thermique classique nécessitant des réglages distincts pour chaque forme, le formage par poinçonnage intégré permet, dans le cas des capots supérieurs intégrés où la résistance à la torsion et les dégagements pour disques de rupture sont indispensables, d'économiser deux réglages sur une presse plieuse et de réduire le temps de traitement de 28 %. Selon LS Manufacturing, Les panneaux comportant des entretoises en relief ou des profilés filetés doivent être acheminés directement vers les poinçonneuses à tourelle CNC afin d'éviter l'accumulation des tolérances due à des opérations secondaires supplémentaires..
Des poches estampées dans le sac à dos et des protections antichoc sous le corps protègent le système de gestion de batterie (BMS) Connecteurs de câblage. Lors du formage par poinçonnage, ces cavités sont réalisées dans le métal en quelques millisecondes, tandis que l'utilisation d'une découpeuse laser nécessiterait un outillage de presse hydraulique secondaire ou des fixations.
Comment le volume de production des boîtiers influence-t-il le choix entre le poinçonnage CNC et le laser ?
L'évaluation comparative des volumes de découpe laser et de poinçonnage prévus est la méthode la plus fiable pour prévoir l'amortissement par pièce. Pour des volumes de production d'essais faibles, de 5 à 200 pièces, la découpe laser permet une production rapide en 2 jours et réduit les coûts d'outillage, ce qui se traduit par des coûts de développement inférieurs de 35 % à ceux des procédés d'outillage traditionnels. Si la production dépasse 5 000 unités, le poinçonnage CNC coûtera 11,20 $ par pièce, tandis que la découpe laser coûtera 18,50 $ par pièce, soit une réduction des coûts globaux de 39 %. Les changements fréquents de plateformes de véhicules augmentent le risque d'obsolescence de l'outillage ; il est donc important d'évaluer… Poinçonnage laser à fibre vs poinçonnage CNC Cette approche permet à LS Manufacturing d'assurer une transition en douceur des commandes, depuis les prototypes laser rapides jusqu'au poinçonnage en série sur tourelle, à chaque étape du cycle de vie.
Compromis entre volume de production et coûts
|
Niveau de volume |
Itinéraire recommandé |
Économie de la découpe laser |
Économie du poinçonnage CNC |
Orientation stratégique de la production |
|
1 à 300 unités (prototypage rapide) |
Découpe au laser à fibre |
Livraison en 2 jours ; aucun frais d'outillage |
Des coûts d'outillage élevés amortis sur un nombre trop restreint de pièces |
Optimise la vitesse d'itération et la flexibilité de conception |
|
301 – 1 200 unités (essai pilote) |
Découpe au laser à fibre |
Le coût total correspond à la valeur de référence pour l'outillage de poinçonnage |
Les dépenses d'outillage représentent une part importante du coût unitaire |
Réduit le risque de mise au rebut lié aux modifications de conception en cours d'essai. |
|
1 201 – 5 000+ unités (série de production) |
poinçonnage à tourelle CNC |
Les temps de cycle de traçage limitent le débit journalier ; coût unitaire stable de 18,50 $ |
L'outillage est entièrement amorti ; le prix unitaire de la pièce chute à 11,20 $. |
Réduit le temps de cycle et augmente les économies unitaires |
Le volume de production détermine non seulement la manière dont l'outillage est amorti à des fins comptables, mais aussi l'efficacité de la planification de la production en atelier. La validation en phase préliminaire à l'aide d'outillage de poinçonnage dédié nécessite d'importants investissements, tandis que l'utilisation exclusive de la découpe laser pour les couvercles perforés en plus grand volume requiert une capacité machine importante et augmente les coûts par pièce.
Comment les ingénieurs choisissent-ils entre le laser et le poinçonnage en trois étapes ?
Afin d'aider les équipes d'ingénierie à déterminer le routage des processus en quelques minutes, assurez-vous que les critères des pièces répondent à ces 3 étapes dans l'ordre :
• Étape 1 : Formation et géométrie 3D
- Action: Examinez les dessins CAO 3D pour repérer les persiennes, les alvéoles ou les nervures de renfort.
- Règle: Si le boîtier nécessite un formage 3D, le poinçonnage CNC doit être utilisé pour éviter l'outillage de presse hors ligne en plusieurs étapes ; s'il ne nécessite aucun formage 3D, passez à l'étape 2.
• Étape 2 : Vérifier les tolérances des interfaces critiques
- Action: Évaluer la planéité de la bride d'étanchéité périphérique et les tolérances des goujons d'alignement du module cellulaire.
- Règle: Dans les cas où les surfaces d'accouplement nécessitent des tolérances serrées de ≤±0,01 mm et des bords coupés Ra 1,6 μm, la découpe laser à fibre doit être utilisée pour éliminer la distorsion due à la contrainte de poinçonnage ; si les tolérances générales se situent entre ±0,08 mm et ±0,15 mm, passez à l'étape 3.
• Étape 3 : Déterminer le volume annuel et la densité des trous
- Action: Corréler le volume annuel prévu avec les schémas de ventilation thermique des panneaux.
- Règle: Pour les séries pilotes inférieures à 1 200 pièces avec des délais de livraison de 2 jours, utilisez la découpe laser à fibre (sans outillage) ; pour les volumes supérieurs à 1 200 pièces comportant plus de 300 trous de grille, passez au poinçonnage CNC afin de bénéficier de vitesses supérieures à 1 000 trous par minute et d’une économie de 11,20 $ par unité.
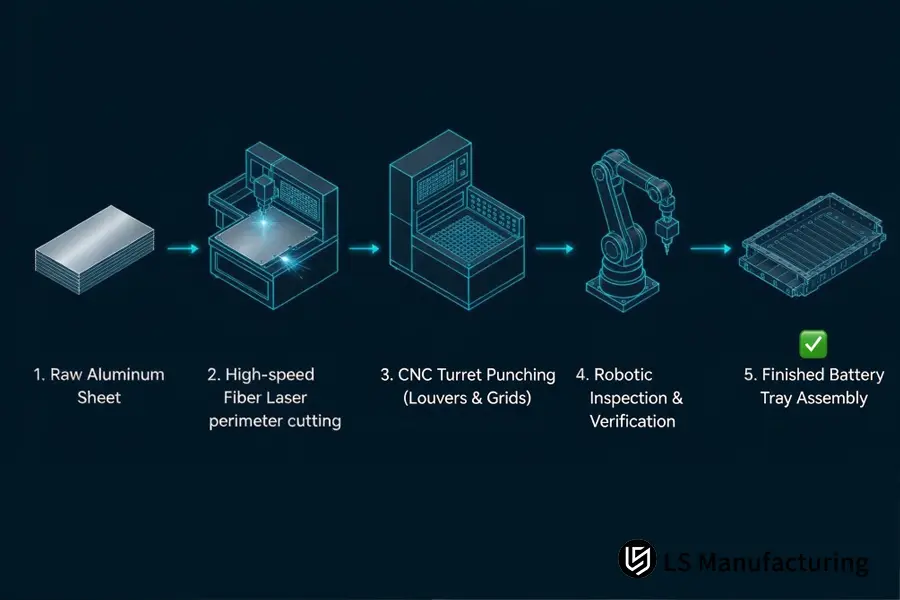
Figure 2 : Flux de travail de fabrication en cinq étapes pour les boîtiers de batteries de véhicules électriques : de la feuille brute et de la découpe du périmètre au laser au poinçonnage à tourelle CNC et à l'inspection automatisée.
Guide de routage hybride : Lorsque les couvercles de batterie nécessitent des tolérances critiques au niveau de l'interface d'étanchéité (≤±0,01 mm) et des centaines de trous d'aération pour le refroidissement, LS Manufacturing utilise une stratégie hybride : Découpez les motifs et les formes de ventilation à l'aide d'une poinçonneuse à tourelle CNC, puis découpez les joints de périmètre à l'aide d'un laser à fibre.
Fabrication de boîtiers de batteries pour véhicules électriques : optimisation du compromis entre la découpe laser à fibre et le poinçonnage CNC (LS Manufacturing)
Une équipe d'ingénierie de systèmes de batteries pour véhicules électriques industriels, travaillant sur un projet de couvercle de batterie léger de 120 kWh, prévoyait initialement l'utilisation d'outils de poinçonnage progressifs. La tôle utilisée mesurait 1 800 mm x 1 200 mm et était composée d'aluminium 5052-H32 de 3,0 mm d'épaisseur. Lors du premier essai de poinçonnage, des contraintes résiduelles excessives dues au poinçonnage mécanique ont affecté la tôle d'aluminium, entraînant une déformation diagonale de 2,8 mm. Ce défaut de planéité ne répondait pas aux exigences. Normes ISO 2768-m, affectant l'étanchéité environnementale IP67, augmentant le taux de rebut à 14,5 % et provoquant de sérieux retards dans la remise en état des outils.
Les ingénieurs d'application de LS Manufacturing ont travaillé avec notre client pour mettre en œuvre une méthodologie d'amélioration des processus A/B :
1. Analyse des causes profondes des défaillances techniques : D'après le scan réalisé par la machine à mesurer tridimensionnelle optique, il apparaît clairement que le poinçonnage a engendré un durcissement et des contraintes résiduelles dans le grand panneau. L'équipe DFM a segmenté le processus en appliquant une découpe laser à fibre haute puissance pour la bride d'étanchéité et les trous de goujons périphériques, avec une tolérance linéaire serrée de ±0,01 mm.
2. Réordonnancement de la fabrication hybride : Le poinçonnage en grappe avec formation de micro-languettes et de persiennes dans la même configuration sans aucune déformation de la grande feuille.
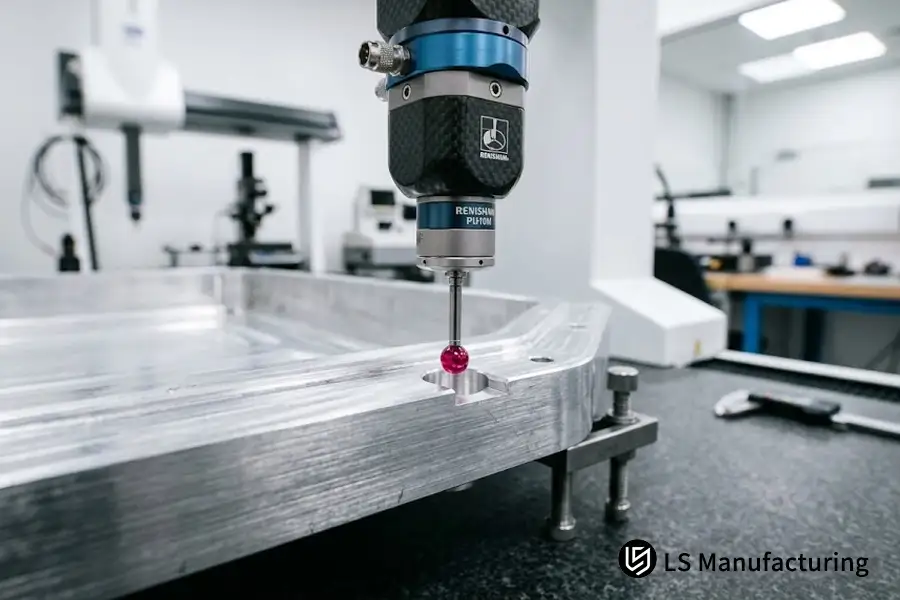
Figure 3 : Inspection métrologique AS9100D CMM vérifiant la planéité de la bride d'étanchéité périphérique et la précision du trou de référence de ±0,01 mm sur un boîtier de batterie EV fini.
Le procédé de fabrication hybride décrit ci-dessus présente les avantages suivants :
- Coût unitaire de la pièce : Initialement estimé à 18,50 $, le coût par pièce a été ramené à 12,80 $, soit une réduction globale de 30,8 %.
- Taux de rebuts et de défauts : Initialement 14,5 % à 2,2 %
- Délai de livraison: Le délai de production du premier article était initialement de 14 jours en raison d'un problème de matrice et après une nouvelle segmentation, il est de 5 jours, avec une augmentation de 64 % des tests de prototypes.
- Précision de tolérance : La tolérance du périmètre d'étanchéité était initialement de ±0,1 mm, mais elle est maintenant réduite à ±0,01 mm et la rugosité du bord de coupe est de Ra 1,6 μm.
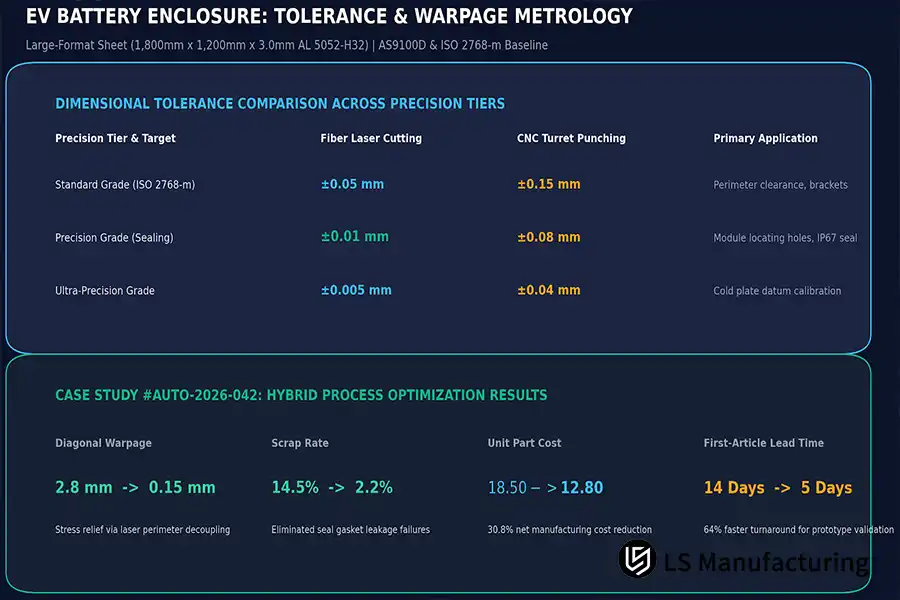
Figure 4 : Niveaux de tolérance dimensionnelle et points de référence d'optimisation de l'étude de cas n° AUTO-2026-042, démontrant une réduction des coûts de 30,8 % et une diminution du gauchissement de 2,8 mm à 0,15 mm.
Ces dernières pièces ont passé la phase de test et ont obtenu l'approbation pour le test d'étanchéité à l'hélium par décroissance de l'air et AS9100D L'inspection avant fabrication (FAI) est réalisée avant le début de la production en série par lots de 5 000. L'étude de cas ci-dessus montre que la séparation des opérations de poinçonnage et de découpe laser du périmètre de précision élimine les problèmes de tolérance et de coûts dans le traitement des tôles EV de grande épaisseur.
Source des données : Base de données de production LS Manufacturing, projets #AUTO-2026-042A / #AUTO-2026-042B, taille de l'échantillon > 1 500 pièces.
FAQ
Q1 : Quelle technique permet d'obtenir une meilleure qualité de coupe pour les joints d'étanchéité des batteries de véhicules électriques ?
La découpe laser à fibre permet d'atteindre une rugosité de bord Ra de 1,6 µm sans bavures ni replis sur une tôle d'aluminium de 3,0 mm, assurant ainsi une compression étanche. Le poinçonnage CNC, quant à lui, génère des replis et des zones de fracture (Ra 3,2 µm), nécessitant généralement des étapes d'ébavurage supplémentaires. Ces performances ont été validées par des tests de profilométrie réalisés par LS Manufacturing.
Q2 : À quel moment les coûts atteignent-ils le seuil de rentabilité ?
Le seuil de rentabilité se situe aux alentours de 1 200 pièces. En dessous de ce seuil, la découpe laser fibre est plus économique grâce à l'absence de frais d'outillage. Au-delà de 1 200 pièces, le poinçonnage CNC à 11,20 $ pièce est plus avantageux que la découpe laser à 18,50 $ pièce. Données issues de la comptabilité inter-processus de LS Manufacturing.
Q3 : Est-il possible de fabriquer des motifs en relief ou des persiennes par découpe laser à fibre ?
Non, car les lasers à fibre utilisent exclusivement une technologie de séparation thermique 2D. Les persiennes, les raidisseurs nervurés et les alvéoles fraisées sont fabriqués par poinçonnage CNC ou par pliage sur presse plieuse.
Q4 : Comment savoir rapidement s’il faut opter pour la découpe laser ou le poinçonnage pour les plateaux de batterie ?
Veuillez respecter les trois exigences suivantes : vérification géométrique (un poinçonnage est nécessaire en raison des formes obtenues), vérification des tolérances (les tolérances inférieures à ±0,01 mm nécessitent une découpe laser) et taille du lot (la découpe laser est préférable pour les lots inférieurs à 1 200 pièces). Contactez le bureau d’études de LS Manufacturing pour obtenir des recommandations spécifiques à votre projet.
Q5 : Pourquoi le processus de poinçonnage est-il compliqué pour les tôles d'aluminium traitées thermiquement ?
Le traitement thermique de l'alliage, tel que AL 6061-T6 Ces matériaux présentent des propriétés mécaniques fragiles ; par conséquent, les outils s'usent rapidement et des microfissures apparaissent le long des bords cisaillés à tonnage élevé ; les lasers à fibre sont capables de découper des alliages durs sans aucune usure d'outil grâce à la technologie sans contact.
Q6 : Quelle est la différence entre les délais de prototypage des échantillons dans les deux cas ?
Les lasers à fibre sont capables de fabriquer des prototypes en 2 jours d'après les dessins numériques ; le poinçonnage CNC nécessite 10 à 14 jours Pour la création de prototypes en cas de commande d'outillage sur mesure ou d'alignement de matrices. Données d'expédition des commandes LS Manufacturing.
Conclusion et orientations techniques
Dans le domaine des boîtiers de batteries pour véhicules électriques, le procédé de découpe laser à fibre et processus de poinçonnage CNC Il s'agit de procédés complémentaires permettant de relever différents défis d'ingénierie. Lorsque des brides d'étanchéité avec une faible tolérance de ±0,01 mm sont requises, notamment pour les essais de petites séries et le prototypage rapide, le procédé de découpe laser à fibre est alors à privilégier. En cas de production en grande série, de système de ventilation à motifs denses et de pièces estampées en trois dimensions, le poinçonnage CNC est approprié.
Service d'ingénierie et d'assistance technique pour les boîtiers de batteries de véhicules électriques
Vous recherchez des solutions pour optimiser les processus de fabrication de votre prochain projet de boîtier de batterie ? Soumettez vos données CAO 2D/3D pour une évaluation DFM complète et un rapport de comparaison des coûts réalisés par les ingénieurs de LS Manufacturing sous deux heures.
Pour interroger nos ingénieurs d'application spécialisés dans les procédés transversaux sur la planification des tolérances de tôlerie, la prévention du gauchissement thermique ou le seuil de rentabilité en volume, contactez-nous via :
📞Tél. : +86 185 6675 9667
📧 Courriel : info@lsrpf.com
🌐Site web : https://lsrpf.com/

