 Deutsch



TL;DR: Obwohl die Faserlaserschneiden Der Prozess stellt bereit ±0,005 mm Präzise Toleranzen ohne Werkzeugkosten für komplexe Profile CNC-Stanzen reduziert die Zykluszeit um 40 % und bietet über 1.000 PS/min.Die Gewinnschwelle liegt bei 1.200 Stück.
Ingenieure und Einkaufsmanager, die Elektrofahrzeugprojekte mit knappen Budgets entwickeln, stehen stets vor dem Dilemma, Werkzeugkosten und Teileeffizienz im Fertigungsprozess gegeneinander abzuwägen. Je nach Teilevolumen und erforderlicher Präzisionstoleranz wird entschieden, ob Faserverbundwerkstoffe zum Einsatz kommen. Laserschneiden oder CNC-Stanzen Um das Gehäuse effizient und ohne Ausschuss im Produktionsprozess herzustellen, sollte dies erfolgen. In diesem Leitfaden werden die Vor- und Nachteile beider Verfahren anhand von vier Hauptkriterien verglichen. Es werden technische Benchmarks und praktische Anwendungsbeispiele bereitgestellt. Schritt-für-Schritt-Checkliste in 5 Minuten zur Durchführung des Entscheidungsprozesses im FertigungsprozessDie
Wie schneiden Faserlaser- und CNC-Stanzverfahren im direkten Vergleich ab?
Die folgende Tabelle vergleicht das Faserlaserschneiden mit dem CNC-Revolverstanzen anhand von vier Hauptkriterien. EV-Batteriehalterung und Gehäuse Herstellung von Schutzhüllen:
|
Vergleichsdimension |
Option A: Faserlaserschneiden |
Option B: CNC-Stanzen |
Gewinnschwelle / Optimale Anpassung |
|
Toleranz und Oberflächenrauheit (Ra) |
Lineare Toleranz ±0,01 mm bis ±0,05 mm; Rauheit Ra 1,6 μm |
Lineare Toleranz ±0,08 mm bis ±0,15 mm; Scherkantenrauheit Ra 3,2 μm |
Wählen Sie das Faserlaserschneiden, wenn die Dichtungsschnittstelle eine Genauigkeit von ≤±0,05 mm erfordert. |
|
Formgebungsmerkmale |
Ausschließlich 2D-Planarprofilschneiden; keine Herstellung von 3D-Formen oder Lüftungsschlitzen möglich. |
Integriert Lüftungsschlitze, Senkungen, Erdungsvertiefungen und Versteifungsrippen |
CNC-Stanzen ist unerlässlich, wenn Strukturversteifungen oder Lüftungsschlitze benötigt werden. |
|
Werkzeugkosten und Stückkosten |
Keine Werkzeugkosten; gleichbleibender Stückpreis (Basispreis 18,50 $/Stück) |
4.800 US-Dollar Investition in Werkzeuge; senkt die Stückkosten bei hohem Produktionsvolumen auf 11,20 US-Dollar. |
Die Schwelle liegt bei 1.200 Einheiten: Unter 1.200 Einheiten ist Laser günstiger; darüber hinaus ist Schlagen im Vorteil. |
|
Vorlaufzeiten für Prototypen und Serienproduktion |
Schnelle Prototypenteile werden innerhalb von 2 Tagen ohne Werkzeugverzögerung geliefert. |
Die Werkzeugeinrichtung dauert 14 Tage; die Serienproduktion erreicht über 1.000 HPM. |
Wählen Sie Laser für schnelle Iterationen; wählen Sie Stanzen für großvolumige perforierte Paneele |
Wie empirisch durch Analysen der Produktionsabläufe nachgewiesen wurde, Das Faserlaserschneiden eignet sich besser für flexible Konturen und extrem enge Toleranzvorgaben., wohingegen CNC-Stanzen bietet unübertroffene Zykluszeit- und Kosteneffizienz bei hochdichten thermischen Perforationen und Strukturumformungen.
Wichtigste Erkenntnisse
- Entscheiden Sie sich für Faserlaserschneiden, um schnelle Designiterationszyklen und Prototypenläufe zu ermöglichen. 1.200 Stück, sowie Flansche und Hochspannungssteckverbinder-Ausschnitte, bei denen die Toleranzen im Bereich von ±0,01 mm bis ±0,005 mmDie
- Entscheiden Sie sich für CNC-Stanzen, wenn die Batteriehalterungen Kühlöffnungen, Prägerippe oder Schneckenextrusion aufweisen und das Produktionsvolumen voraussichtlich 1.200 Stück übersteigt und in den Bereich der Massenproduktion fällt. 11,20 €/Stück Amortisationszone.
- Wichtigste technische Kompromisse: Faserlaserschneiden vermeidet 4.800 US-Dollar bei den Kosten für Hartwerkzeuge und verkürzt die Produktionszeit des ersten Teils auf 2 TageCNC-Stanzen überwindet Zykluszeitprobleme durch Mehr als 1.000 Löcher pro Minute Schläge auf sich wiederholenden Löchern.
Der Prozess hinter den Zahlen: Der prozessübergreifende Engineering-Evaluierungsansatz von LS Manufacturing
Mit der Möglichkeit, im eigenen Haus leistungsstarke Mehrachsen-Laserzentren, CNC-Revolverstanzmaschinen und Mehrachsige CNC-Fräse Maschinen, LS Manufacturing wird die vollständige Multiprozessfähigkeit unter einem Dach erreicht, was eine faire technische Bewertung auf der Grundlage unvoreingenommener Daten ermöglicht.
Dieser Leitfaden für technische Entscheidungen wurde verfasst von Gloria (Senior Schnelles Prototyping und Spezialist für schnelle Fertigung mit über 15 Jahren Erfahrung in der prozessübergreifenden Präzisionsfertigung) und wurde von den Fertigungsprozessingenieuren von LS Manufacturing technisch geprüft.
Welches Verfahren bietet bessere Toleranzen für Gehäuse?
Bei der Bewertung der Toleranzen beim Laserschneiden im Vergleich zum Stanzen, Das Faserlaserschneiden gewährleistet Präzisionstoleranzen von ±0,01 mm und eine saubere Schnittkante mit einer Rauheit von Ra 1,6 μm an Gehäusen für Elektrofahrzeugbatterien.CNC-Stanzen bietet zwar eine Präzisionstoleranz von ±0,08 mm, jedoch auch eine signifikante mechanische Scherfestigkeit. Das Verständnis dieser mechanischen Grenzen zwischen Laserbearbeitung und Stanzen ist entscheidend: Bei IP67-Schutzdichtungen und Hochspannungs-Durchführungsbohrungen gewährleistet die berührungslose Laserbearbeitung, dass keine Beschädigung auftritt. Blech Verformung durch den Aufprall von mechanischen Stanzwerkzeugen. LS Manufacturing schlägt vor, dass bei Platten mit nur Standard-Durchgangslöchern das CNC-Stanzen mit Standard-Cluster-Matrizen mit einer Toleranz von ±0,15 mm mehr als ausreichend ist.
Datenquellen- und Benchmarking-Referenz: Geprüft nach ASME Y14.5 Geometrische Bemaßung und Tolerierung und validiert durch Zeiss CMM Räumliche Anzeigefehlerprüfung der 3,0 mm AL 5052-H32 Serie.
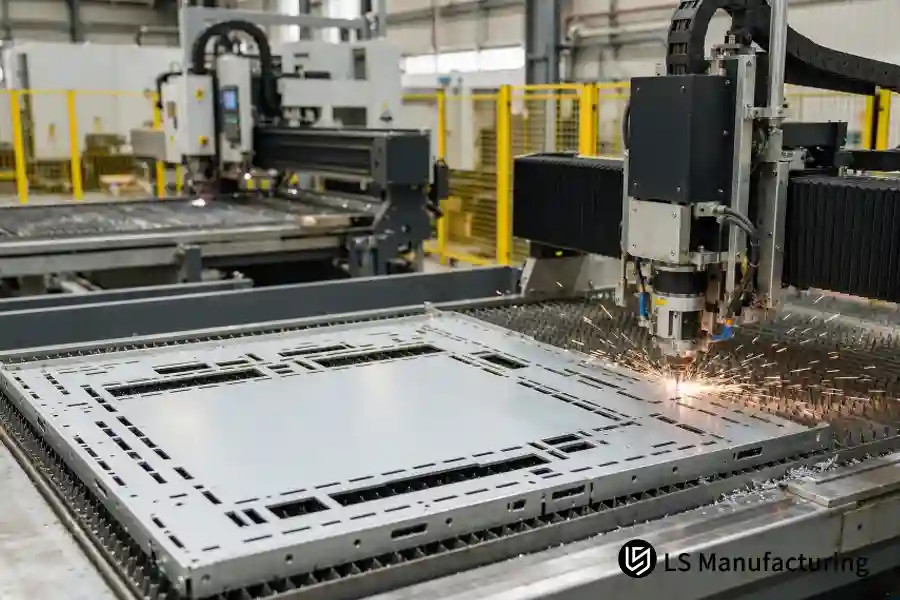
Abbildung 1: Präzisionsprofilierung eines 3,0 mm dicken Aluminium-Elektrofahrzeugbatteriegehäuses mit einem Hochleistungs-Faserlaserschneidzentrum bei LS Manufacturing unter Einhaltung einer linearen Toleranz von ±0,01 mm ohne mechanische Verformung.
Dimensionsabweichung über verschiedene Präzisionsstufen hinweg
|
Präzisionsstufe und Merkmalsziel |
Realisierte Toleranz beim Faserlaserschneiden |
Realisierte Toleranz beim CNC-Stanzen |
Gehäusestrukturbauteil |
|
Standardqualität |
±0,05 mm |
±0,15 mm |
Umfangsschlitze, Aussparungen zur Gewichtsreduzierung |
|
Präzisionsklasse |
±0,01 mm |
±0,08 mm |
Modul-Positionierungsdübellöcher, Hochspannungsdurchführungen |
|
Ultrapräzisionsgrad |
±0,005 mm |
±0,04 mm |
Ausrichtungsbohrungen für die Flüssigkeitskühlplatte (Sekundärkalibrierung) |
Üblicherweise sieht die herkömmliche Konstruktionsmethode eine Toleranz von ±0,1 mm bei Standardblechen vor. Bei Batteriegehäuseplatten mit einer Länge von über 1500 mm kann das mechanische Stanzen zu Verformungen von bis zu 0,5 mm führen, während die Laserprofilierung eine Oberflächenebenheit von ±0,05 mm gewährleistet.
Wie unterscheidet sich die Verarbeitungsgeschwindigkeit bei unterschiedlichen Batterielochmustern?
Die Analyse der Stanzgeschwindigkeit von Laser und CNC zeigt deutliche Leistungsunterschiede in Abhängigkeit von der Strukturdichte. Bei der Fertigung von Wärmemanagement-Paneelen für Elektrofahrzeuge mit mehr als 500 Löchern benötigt die CNC-Stanzung über 1.000 Löcher pro Minute (HPM), um ein Werkstück in 35 Sekunden fertigzustellen, während die Laser-Perimeterprofilierung 190 Sekunden benötigt. Revolverstanzmaschinen mit Clusterwerkzeugen können mehrere Löcher in einem Hub erzeugen; sobald sich die Geometrie jedoch zu dynamischen, gekrümmten Mustern ändert, ist die Faserlaser-Vektorisierung der Hubzeit der Revolverstanzmaschine überlegen. Laserschneiden vs. CNC-Stanzen Für die Herstellung von Batterieträgern empfiehlt LS Manufacturing die Bearbeitung dichter Lochmuster mittels Stanzpressen und unregelmäßiger Kabelbäume mittels Faserlaserschneiden.
Strukturelles Geschwindigkeitsprüfverfahren
1. Löcher zählen und geometrische Gleichmäßigkeit prüfen: Wenn es mehr als 300 identische Kreise oder Rechtecke auf jeder Platte, das CNC-Stanzen hat eine 5-mal höhere Produktivitätsrate.
2. Materialdicke und mechanische Durchbiegungen bestimmen: Bei Aluminiummaterial mit einer Dicke von 3,0 mm führen wiederholte Stanzvorgänge mit hoher Tonnage zu Wellenbildung und Wölbung, was einen zusätzlichen Nivellierungsschritt erforderlich macht.
3. Hybride Routenoptimierung: Für großformatige Verpackungsdeckel ist die Kombination aus CNC-Stanzen für die Innenlöcher und Laserschneiden für die Außenkonturierung optimal, um eine höhere Geschwindigkeit zu erzielen.
Bei Geometrien mit unregelmäßigen Konturen hinterlässt der Einsatz von Faserlasern keine mechanischen Spuren durch dynamische Bewegungen, die enge Radien nachzeichnen.
Ab wann ist CNC-Stanzwerkzeug günstiger als Laserschneiden?
Die Gesamtkosten für Laserschneiden im Vergleich zum Stanzen verändern sich mit steigender Bestellmenge drastisch. Die Fertigungskosten für CNC-Stanzen liegen bei 11,20 US-Dollar pro Einheit und amortisieren die Werkzeugkosten von 4.800 US-Dollar. Ab einer Produktionsmenge von 1.200 Einheiten für EV-Batteriegehäuse pro Jahr ist Faserlaserschneiden günstiger als die fixen Stückkosten von 18,50 US-Dollar. Bei Produktionsmengen unter 1.200 Einheiten reduziert Faserlaserschneiden die Vorlaufkosten, da die Kosten für Standard-Stanzwerkzeuge, Vorlaufzeiten und Werkzeugeinrichtung entfallen. Dadurch werden 39 % der Entwicklungskosten eingespart. LS Manufacturing empfiehlt, für Fahrzeugtests Faserlaserschneiden zu verwenden, um Werkzeugveralterung zu vermeiden, und nach der Aushärtung des Batterie-CAD auf Hartrevolver-Stanzwerkzeuge umzusteigen.
Datenquelle und Benchmark: LS Manufacturing Cross-Process Manufacturing Database 2025–2026 (Projekt-IDs #AUTO-2026-042A / #AUTO-2026-042B, Stichprobengröße >1.500 Teile).
Einkaufsmanager neigen dazu, die Risiken in kurzen Entwicklungszyklen für Batterien zu unterschätzen. Schon eine Verschiebung der Zellanordnung um wenige Millimeter macht herkömmliche Stanzwerkzeuge überflüssig, doch mit Faserlaserschneiden kann der Programmierer die 2D-CAD-Verschachtelung innerhalb weniger Minuten anpassen.
Welche Einschränkungen ergeben sich bei der 3D-Formgebung durch Laserschneiden im Vergleich zum CNC-Stanzen?
CNC-Stanzmaschinen fertigen Kühlgitter, Rippenstrukturen und extrudierte Erdungsbohrungen in einem einzigen Arbeitsgang.Beim Faserlaserschneiden handelt es sich hingegen um ein rein thermisches Schneidverfahren, das für jedes Formelement separate Aufspannungen erfordert. Bei integrierten Deckeln, wo Torsionsfestigkeit und Berstscheibenentlastungen notwendig sind, spart das Stempeln im Werkzeug zwei Aufspannungen an der Abkantpresse und reduziert die Bearbeitungszeit um 28 %. Laut LS Manufacturing Platten mit geprägten Abstandshaltern oder Gewindeprofilen sollten direkt zu CNC-Revolverstanzmaschinen geführt werden, um Toleranzabweichungen durch zusätzliche Nachbearbeitungen zu vermeiden.Die
Geprägte Taschen in den stoßfesten Unterbodenschutzplatten des Rucksacks schützen die Batteriemanagementsystem (BMS) Kabelverbinder. Beim Stanzformen werden diese Aussparungen innerhalb von Millisekunden in das Metall eingearbeitet, während für den Einsatz eines Laserschneiders zusätzliche hydraulische Presswerkzeuge oder Befestigungselemente erforderlich wären.
Inwiefern bestimmt das Produktionsvolumen von Gehäusen die Entscheidung zwischen CNC-Stanzen und Laserschneiden?
Die Bewertung der prognostizierten Produktionsmengen für Laserschneiden und Stanzen ist die zuverlässigste Methode zur Vorhersage der Amortisation pro Teil. Bei geringen Produktionsmengen in Testläufen (5 bis 200 Stück) ermöglicht Laserschneiden eine schnelle Fertigung innerhalb von zwei Tagen und spart Werkzeugkosten, was zu 35 % niedrigeren Entwicklungskosten im Vergleich zu Stanzverfahren führt. Bei einer Produktion von über 5.000 Einheiten kostet CNC-Stanzen 11,20 US-Dollar pro Stück, Laserschneiden hingegen 18,50 US-Dollar pro Stück, was eine Gesamtkostenersparnis von 39 % zur Folge hat. Häufige Wechsel von Fahrzeugplattformen erhöhen das Risiko der Werkzeugveralterung; daher ist eine Bewertung der Faserlaser vs. CNC-Stanzen Die Integration in jede Phase des Lebenszyklus ermöglicht es LS Manufacturing, Aufträge reibungslos von schnellen Laserprototypen bis hin zur Massenproduktion von Stanzmaschinen zu überführen.
Abwägungen zwischen Produktionsvolumen und Kosten
|
Volumenstufe |
Empfohlene Route |
Wirtschaftlichkeit des Laserschneidens |
CNC-Stanzwirtschaft |
Strategischer Produktionsfokus |
|
1 – 300 Einheiten (Rapid Prototyping) |
Faserlaserschneiden |
Lieferung innerhalb von 2 Tagen; keine Werkzeugkosten |
Hohe Werkzeugkosten werden auf zu wenige Teile verteilt. |
Maximiert Iterationsgeschwindigkeit und Designflexibilität |
|
301 – 1.200 Einheiten (Pilotprojekt) |
Faserlaserschneiden |
Die Gesamtkosten entsprechen der Basislinie für Stanzwerkzeuge. |
Die Werkzeugausgaben stellen einen wesentlichen Anteil der Stückkosten dar. |
Verringert das Ausschussrisiko aufgrund von Designänderungen während der Versuchsphase. |
|
1.201 – 5.000+ Einheiten (Produktionslauf) |
CNC-Revolverstanzen |
Die Zykluszeiten der Sendungsverfolgung begrenzen den täglichen Durchsatz; die Stückkosten betragen konstant 18,50 $. |
Werkzeugkosten vollständig abgeschrieben; Stückpreis sinkt auf 11,20 $. |
Minimiert die Zykluszeit und skaliert die Stückkosteneinsparungen. |
Das Produktionsvolumen bestimmt nicht nur, wie die Werkzeuge für Buchhaltungszwecke abgeschrieben werden, sondern auch die Effizienz der Produktionsplanung. Die Validierung in der Frühphase mit speziellen Stanzwerkzeugen ist kapitalintensiv, während die alleinige Verwendung von Laserschneiden für größere Stückzahlen perforierter Abdeckungen maschinenkapazitätsintensiv ist und die Kosten pro Teil erhöht.
Wie entscheiden Ingenieure in drei Schritten zwischen Laser- und Stanzverfahren?
Um den Entwicklungsteams zu helfen, die Prozessabläufe innerhalb von Minuten zu bestimmen, muss sichergestellt werden, dass die Teilekriterien diese 3 Schritte nacheinander erfüllen:
• Schritt 1: Formgebung und 3D-Geometrie
- Aktion: Prüfen Sie die 3D-CAD-Zeichnungen auf eventuell vorhandene Lüftungsschlitze, Vertiefungen oder Verstärkungsrippen.
- Regel: Ist für das Gehäuse eine 3D-Umformung erforderlich, sollte CNC-Stanzen eingesetzt werden, um mehrstufige Offline-Presswerkzeuge zu vermeiden; ist keine 3D-Umformung erforderlich, fahren Sie mit Schritt 2 fort.
• Schritt 2: Überprüfung der kritischen Schnittstellentoleranzen
- Aktion: Prüfen Sie die Ebenheit des Dichtungsflansches am Umfang und die Toleranzen der Ausrichtungsstifte der Zellmodule.
- Regel: Wenn die Passflächen enge Toleranzen von ≤±0,01 mm und Schnittkanten von Ra 1,6 μm erfordern, muss Faserlaserschneiden eingesetzt werden, um Verformungen durch Stanzspannungen zu vermeiden; wenn die allgemeinen Toleranzen zwischen ±0,08 mm und ±0,15 mm liegen, fahren Sie mit Schritt 3 fort.
• Schritt 3: Jährliches Volumen und Bohrlochdichte bestimmen
- Aktion: Korrelation des prognostizierten Jahresvolumens mit den thermischen Entlüftungsmustern der Paneele.
- Regel: Für Pilotserien unter 1.200 Stück mit 2-tägiger Lieferzeit empfiehlt sich das Faserlaserschneiden (ohne Werkzeugkosten); bei Stückzahlen über 1.200 Stück mit mehr als 300 Rasterlöchern sollte auf CNC-Stanzen umgestellt werden, um von Geschwindigkeiten über 1.000 Löchern pro Minute und einer Stückpreisersparnis von 11,20 $ zu profitieren.
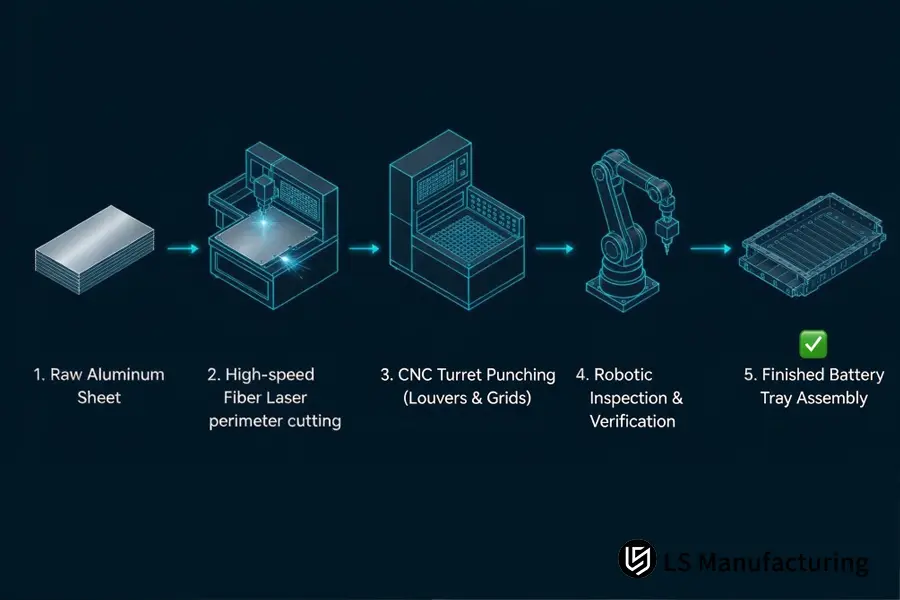
Abbildung 2: Fünfstufiger Fertigungsablauf für Gehäuse von Elektrofahrzeugbatterien: Vom Rohblech und Laser-Umfangsschneiden bis zum CNC-Revolverstanzen und der automatisierten Inspektion.
Leitfaden für hybrides Routing: Wenn die Batterieabdeckungen kritische Toleranzen an der Dichtungsschnittstelle (≤±0,01 mm) und Hunderte von Kühllüftungsöffnungen erfordern, wendet LS Manufacturing eine Hybridstrategie an: Die Entlüftungsmuster und -formen werden mit einer CNC-Revolverstanze ausgestanzt, anschließend werden die umlaufenden Dichtungen mit einem Faserlaser ausgeschnitten.
LS Manufacturing Faserlaser vs. CNC-Stanzen für Gehäuse von Elektrofahrzeugbatterien: Prozessoptimierung
Ein Entwicklungsteam für industrielle Elektrofahrzeugbatteriesysteme, das an einem Projekt für eine leichte 120-kWh-Akkuabdeckung arbeitete, plante ursprünglich die Verwendung von Folgeverbundwerkzeugen. Das verwendete Blechmaterial hatte die Abmessungen 1800 mm x 1200 mm und bestand aus 3,0 mm dickem Aluminium 5052-H32. Beim ersten Stanzversuch führte die mechanische Stanzung zu übermäßigen Eigenspannungen im Aluminiumblech, die eine diagonale Verformung von 2,8 mm verursachten. Diese Abweichung von der Planheit entsprach nicht den Anforderungen. ISO 2768-m NormenDies beeinträchtigt die IP67-Schutzart, erhöht die Ausschussquote auf 14,5 % und führt zu erheblichen Verzögerungen bei der Werkzeugnachbearbeitung.
Die Anwendungstechniker von LS Manufacturing arbeiteten mit unserem Kunden zusammen, um eine A/B-Prozessverbesserungsmethodik zu implementieren:
1. Ursachenanalyse von Konstruktionsfehlern: Die Scans mit dem optischen Koordinatenmessgerät (KMG) zeigen deutlich, dass der Stempel zu einer Verfestigung und zu Eigenspannungen im großen Paneel geführt hat. Das DFM-Team segmentierte den Prozess, indem es den Dichtungsflansch und die Dübellöcher im Umfang mit einem Hochleistungs-Faserlaser mit einer engen linearen Toleranz von ±0,01 mm schnitt.
2. Hybride Fertigungsumstrukturierung: Die Cluster-Stanzform mit Mikro-Laschen und Lüftungsschlitzen wird in derselben Aufspannung ohne Verzerrung des großen Blechs hergestellt.
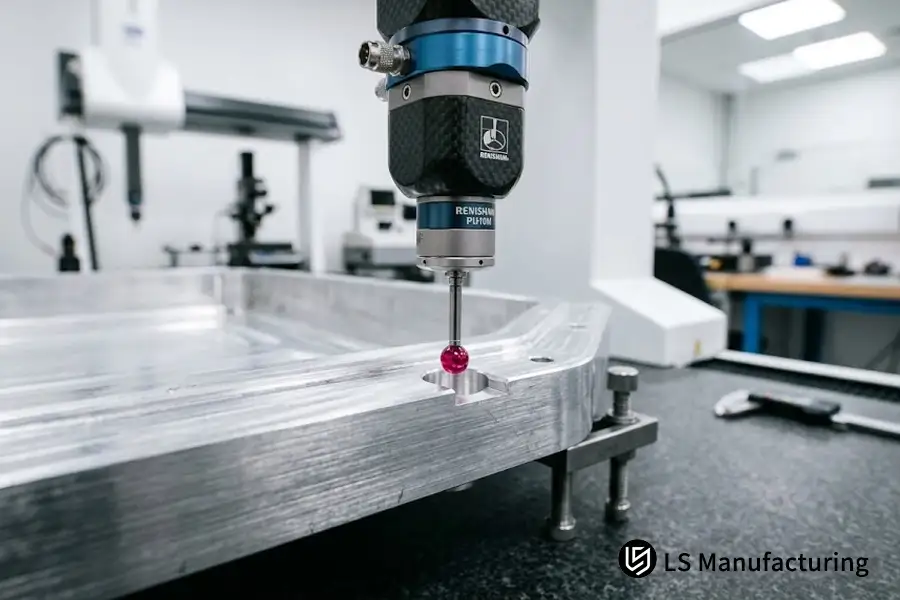
Abbildung 3: AS9100D CMM-Messtechnikprüfung zur Überprüfung der Planheit des umlaufenden Dichtungsflansches und der Genauigkeit der Bezugsbohrung von ±0,01 mm an einem fertigen EV-Batteriegehäuse.
Zu den Vorteilen des oben beschriebenen hybriden Fertigungsprozesses gehören:
- Stückkosten: Ursprünglich wurden die Kosten auf 18,50 $ geschätzt, konnten aber auf 12,80 $ pro Teil reduziert werden; insgesamt ergibt sich eine Kostenreduzierung von 30,8 %.
- Ausschuss- und Fehlerquote: Anfänglich 14,5 % auf 2,2 %
- Lieferzeit: Die erste Fertigungszeit betrug aufgrund eines Werkzeugproblems zunächst 14 Tage und nach der Neusegmentierung nur noch 5 Tage, wobei die Prototypentests um 64 % verlängert wurden.
- Toleranzgenauigkeit: Die Toleranz des Dichtungsumfangs betrug anfänglich ±0,1 mm, wurde aber nun auf ±0,01 mm reduziert, die Schnittkantenrauheit beträgt Ra 1,6 μm.
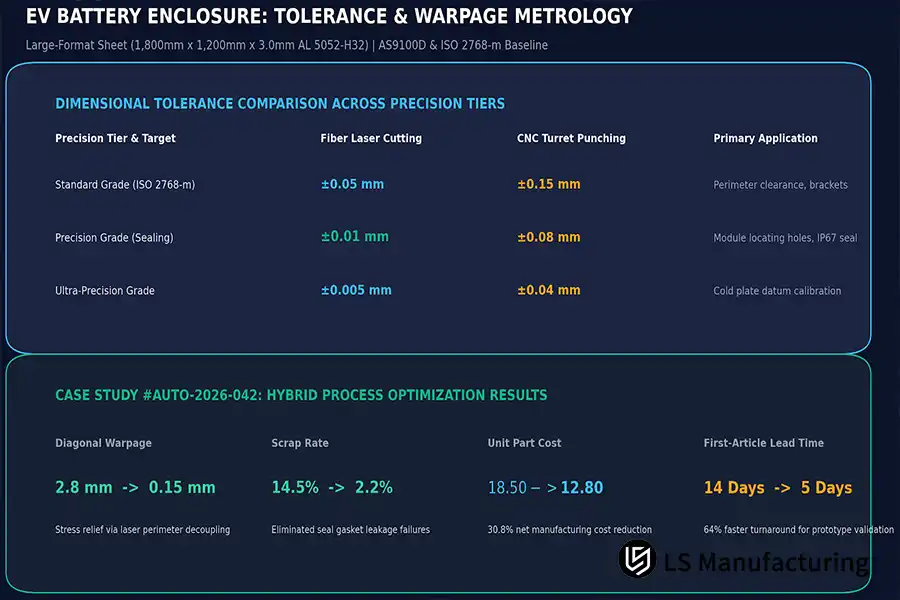
Abbildung 4: Stufen der Maßtoleranzen und Optimierungsbenchmarks der Fallstudie #AUTO-2026-042, die eine Kostenreduzierung von 30,8 % und eine Verringerung des Verzugs von 2,8 mm auf 0,15 mm aufzeigen.
Diese letzten Teile haben die Testphase bestanden und die Zulassung für den Helium-Luftzerfalls-Lecktest erhalten. AS9100D Erstmusterprüfung vor Beginn der Serienproduktion in Losgrößen von 5.000 Stück. Die obige Fallstudie zeigt, dass die Trennung der Stanzvorgänge vom lasergeschnittenen Präzisionsperimeter Toleranz- und Kostenprobleme bei der Verarbeitung großformatiger EV-Bleche beseitigt.
Datenquelle: LS Manufacturing Produktionsdatenbank, Projekte #AUTO-2026-042A / #AUTO-2026-042B, Stichprobengröße >1.500 Teile.
Häufig gestellte Fragen
Frage 1: Welche Technik bietet eine höhere Schnittkantenqualität für Dichtungen von Elektrofahrzeugbatterien?
Der Faserlaserschnitt erreicht bei 3,0 mm dickem Aluminiumblech eine Schnittkante mit einer Rauheit von Ra 1,6 µm ohne Überstände und Grate und gewährleistet so eine luftdichte Verpressung. CNC-Stanzen hingegen hinterlässt Überstände und Bruchzonen (Ra 3,2 µm), die üblicherweise zusätzliche Entgratungsschritte erfordern. Dies wurde durch Rauheitsprofilometermessungen von LS Manufacturing bestätigt.
Frage 2: Wo liegt der Break-even-Punkt hinsichtlich der Kosten?
Die Gewinnschwelle liegt bei etwa 1.200 Stück. Bei weniger als 1.200 Stück ist das Faserlaserschneiden aufgrund der fehlenden Werkzeugkosten günstiger. Bei mehr als 1.200 Stück ist das CNC-Stanzen mit 11,20 $ pro Stück jedoch kostengünstiger als das Laserschneiden mit 18,50 $ pro Stück. (Daten aus der prozessübergreifenden Kostenrechnung von LS Manufacturing)
Frage 3: Ist es machbar, Prägungen oder Lüftungsschlitze mittels Faserlaserschneiden herzustellen?
Nein, da Faserlaser ausschließlich eine zweidimensionale thermische Trenntechnologie darstellen. Lamellen, Rippenversteifungen und Senkbohrungen werden mittels CNC-Stanzen oder Abkanten hergestellt.
Frage 4: Was kann mir helfen, schnell zu entscheiden, ob ich für Batteriefächer Laserschneiden oder Stanzen verwenden soll?
Beachten Sie diese drei Anforderungen: Geometrieprüfung (Stanzen aufgrund der Formgebung erforderlich), Toleranzprüfung (Toleranzen unter ±0,01 mm erfordern Laserschneiden) und Losgröße (Laserschneiden ist bei Losgrößen unter 1.200 Stück vorzuziehen). Kontaktieren Sie die Entwicklungsabteilung von LS Manufacturing für konkrete Projektempfehlungen.
Frage 5: Warum ist das Stanzen von wärmebehandelten Aluminiumblechen so kompliziert?
Die Wärmebehandlung der Legierung, wie zum Beispiel AL 6061-T6 weist spröde mechanische Eigenschaften auf; daher verschleißen die Werkzeuge schnell und es entstehen bei hohen Tonnagen Mikrorisse an den Scherkanten; Faserlaser sind dank der berührungslosen Technologie in der Lage, harte Legierungen ohne Werkzeugverschleiß zu schneiden.
F6: Worin besteht der Unterschied in der Vorlaufzeit für die Prototypenerstellung in beiden Fällen?
Faserlaser sind in der Lage, Prototypen herzustellen in 2 Tage gemäß digitalen Zeichnungen; CNC-Stanzen erfordert 10-14 Tage Zur Prototypenerstellung bei Bestellung von Sonderwerkzeugen oder Werkzeugausrichtung. Auftragsversanddaten von LS Manufacturing.
Schlussfolgerung & Technische Hinweise
Im Bereich der Gehäuse für EV-Batterien, Faserlaserschneidverfahren und CNC-Stanzverfahren Es handelt sich um ergänzende Verfahren zur Bewältigung unterschiedlicher technischer Herausforderungen. Wenn eine geringe Toleranz von ±0,01 mm bei Dichtungsflanschen erforderlich ist, beispielsweise bei Versuchen mit geringen Produktionsvolumina oder bei der schnellen Prototypenfertigung, sollte das Faserlaserschneidverfahren gewählt werden. Bei der Serienfertigung, Lüftungsanlagen mit dichter Strukturierung und dreidimensionalen Stanzteilen ist das CNC-Stanzen geeignet.
Technischer Support für EV-Batteriegehäuse
Suchen Sie nach Prozess-Kompromissen für Ihr bevorstehendes Batteriegehäuseprojekt? Senden Sie Ihre 2D/3D-CAD-Daten für eine vollständige DFM-Bewertung und einen Kostenvergleichsbericht durch die Ingenieure von LS Manufacturing innerhalb von zwei Stunden.
Um unsere anwendungstechnischen Experten für übergreifende Prozesse zu Fragen der Blechtoleranzplanung, der Vermeidung von thermischem Verzug oder des Break-Even-Punkts zu befragen, kontaktieren Sie uns bitte über:
📞Tel.: +86 185 6675 9667
📧E-Mail: info@lsrpf.com
🌐Website: https://lsrpf.com/
Getestet und gespeichert am 26. Oktober

