 中文 (简体)



TL;DR: 虽然 光纤激光切割 流程提供 ±0.005毫米 对于复杂轮廓,无需模具成本即可实现精确的公差 CNC冲压可将循环时间缩短40%,并提供超过1000马力/分钟的转速。盈亏平衡点为 1200 件。
工程师和采购经理在预算严格的情况下开发电动汽车项目时,总是面临着一个两难的抉择:是选择模具成本还是提高制造工艺的零件效率。根据零件的数量和所需的精度公差,需要决定是否采用纤维材料。 激光切割或数控冲压 为了高效制造外壳,避免生产过程中产生任何废料,应该采取相应的措施。本工程指南从四个主要方面对两种工艺的优缺点进行了比较,并提供了工程基准和实际应用案例。 5分钟内完成制造流程决策过程的分步清单。
光纤激光冲压和数控冲压相比如何?
下表1从四个主要工程标准对光纤激光切割和数控转塔冲压进行了比较。 电动汽车电池托盘和外壳 封面制造:
|
比较维度 |
方案A:光纤激光切割 |
方案B:数控冲压 |
盈亏平衡阈值/最佳拟合 |
|
公差和表面粗糙度 (Ra) |
线性公差±0.01mm至±0.05mm;粗糙度Ra 1.6μm |
线性公差为±0.08mm至±0.15mm;剪切边缘粗糙度Ra为3.2μm |
当密封接口要求≤±0.05mm时,选择光纤激光切割。 |
|
形成特征 |
仅限二维平面轮廓切割;无法制作三维形状或百叶窗。 |
集成百叶窗、沉头孔、接地凹坑和加强筋 |
当需要结构加劲肋或百叶窗时,数控冲孔是必不可少的。 |
|
工具和单位经济性 |
模具成本为 0 美元;零件单价稳定(基准价格为每件 18.50 美元) |
4800美元的硬模具投资;批量生产时单位成本降至11.20美元/件 |
阈值为 1200 单位:激光在 1200 以下更便宜;高于 1200 时,拳击更胜一筹。 |
|
原型制作和批量生产周期 |
快速原型零件仅需 2 天即可交付,且无任何模具延迟。 |
模具设置需要 14 天;批量生产速度超过每分钟 1000 针。 |
选择激光加工可实现快速迭代;选择冲孔加工可实现大批量穿孔板生产。 |
经车间分析的经验证明, 光纤激光切割更适合于轮廓的灵活性和极高的公差控制要求。, 然而 数控冲压 在高密度热穿孔和结构成型方面,具有无与伦比的周期时间和成本效益。
要点总结
- 采用光纤激光切割技术可实现快速的设计迭代周期和原型制作。 1200件以及公差范围从 ±0.01毫米至±0.005毫米。
- 当电池托盘带有散热孔、压纹肋或磨削螺杆挤压成型,且预计产量超过 1200 件并进入市场时,应采用 CNC 冲压工艺。 每件11.20美元 摊销区。
- 关键工程权衡: 光纤激光切割避免了 4800美元 降低硬模成本并大幅缩短首件生产时间 2天CNC冲压通过以下方式克服了周期时间方面的挑战 1000+ 每分钟重复打孔次数。
数字背后的流程:LS制造跨流程工程评估方法
公司具备内部高功率多轴激光加工中心、数控转塔冲床等设备的能力, 多轴数控铣削 机器, LS制造 在同一屋檐下实现了多流程一体化能力,从而可以进行公正的工程评估,并有客观数据作为支撑。
本工程决策指南由……编写 格洛丽亚 (高级的 快速原型制作 拥有15年以上跨工艺精密制造经验的快速制造专家)并由 LS Manufacturing 车间工艺工程师进行技术审查。
哪种工艺能为外壳提供更好的公差?
在评估激光切割与冲压的公差时, 光纤激光切割可确保电动汽车电池外壳的精度公差为±0.01毫米,切割边缘光滑度Ra为1.6微米。而数控冲压则可提供±0.08mm的精度公差以及显著的机械剪切翻转。了解激光加工与冲压加工的这些机械局限性至关重要:对于IP67防护等级的垫片和高压引脚间隙孔,非接触式激光加工可确保无接触性剪切翻转。 金属薄板 机械冲压工具冲击造成的变形。 LS Manufacturing 建议,如果面板仅包含标准间隙孔,则使用公差为 ±0.15 毫米的标准组合模具进行 CNC 冲压就足够了。
数据来源及基准参考: 根据以下规定进行检查 ASME Y14.5 几何尺寸和公差标准,并通过蔡司 CMM 空间指示误差检测验证,适用于 3.0 毫米 AL 5052-H32 系列。
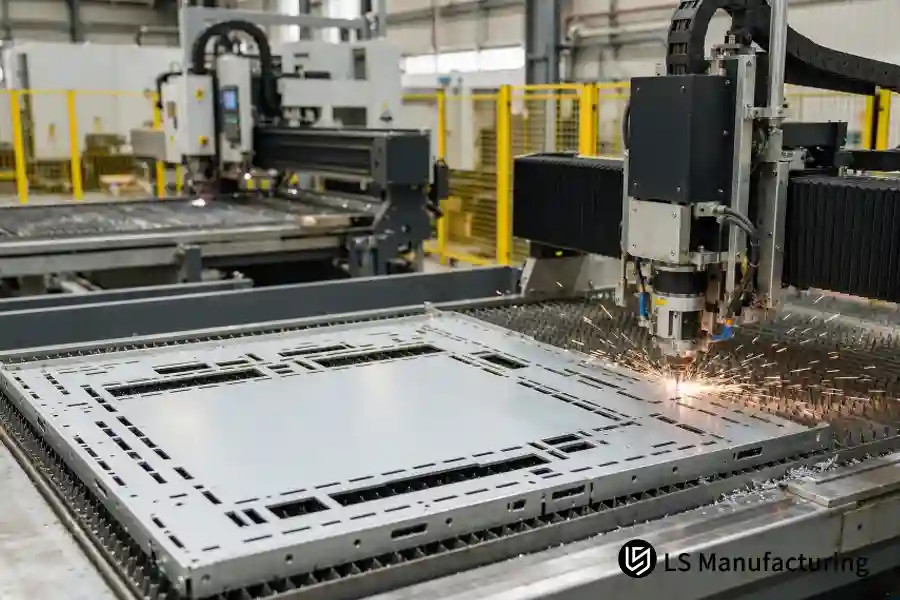
图 1:LS Manufacturing 的高功率光纤激光切割中心对 3.0 毫米铝制电动汽车电池外壳进行精密轮廓加工,保持 ±0.01 毫米的线性公差,且无机械变形。
不同精度层级间的维度差异
|
精确层级和特征目标 |
光纤激光切割实现公差 |
CNC冲压实现公差 |
围护结构部件 |
|
标准级 |
±0.05 毫米 |
±0.15 毫米 |
周边间隙槽,减重切口 |
|
精密级 |
±0.01 毫米 |
±0.08 毫米 |
模块定位销孔,高压穿线孔 |
|
超精密级 |
±0.005 毫米 |
±0.04 毫米 |
液冷板对准基准孔(二次校准) |
通常,传统基准设计要求标准板材的尺寸公差为±0.1mm。对于长度超过1500mm的电池外壳面板,机械冲压可能会导致高达0.5mm的变形,而激光轮廓加工则可保持±0.05mm的表面平整度。
不同电池孔型对处理速度有何影响?
分析激光冲压与数控冲压的速度发现,性能差距显著,且取决于特征密度。在生产包含 500 个以上孔的电动汽车热管理面板时,数控冲压每分钟需要 1000 个以上的孔才能在 35 秒内完成一个零件的加工,而激光轮廓轮廓加工则需要 190 秒。配备集群刀具的转塔冲床能够在一次机械行程中加工多个孔;然而,一旦几何形状变为动态曲线图案,光纤激光矢量冲压的速度就优于转塔冲床。 激光切割与数控冲压 对于电池托盘的制造,LS Manufacturing 建议使用转塔冲床加工密集的孔型,使用光纤激光切割加工不规则的线束。
结构速度试验方法
1. 统计孔的数量并检查几何形状的一致性: 如果数量超过 300个相同的圆 或者在每个面板上冲压矩形,CNC 冲压的生产率要高出 5 倍。
2. 确定材料厚度和机械变形: 对于厚度为 3.0 毫米的铝材料,高吨位的重复冲压会导致油罐效应和弯曲变形,需要额外的矫平步骤。
3. 路径混合优化: 对于大型包装盖板,采用数控冲孔加工内部孔洞,激光切割加工外部轮廓,是提高速度的最佳选择。
当几何形状具有不规则轮廓时,使用光纤激光器不会通过描绘小半径的动态运动留下机械啃咬痕迹。
CNC冲压模具何时比激光切割更便宜?
随着订单规模的扩大,激光切割与冲压的总生命周期成本差异显著。当电动汽车电池外壳的年产量超过 1200 件时,CNC 冲压的单位制造成本为 11.20 美元,足以抵消 4800 美元的模具成本,并且低于光纤激光切割的固定单位成本 18.50 美元。而当产量低于 1200 件时,光纤激光切割无需支付标准冲压模具的成本、交货周期和模具设置费用,从而降低了前期成本,节省了 39% 的早期开发支出。 LS制造 建议使用光纤激光切割进行车辆测试,以避免工具过时,并在电池 CAD 固化后改用硬质转塔冲压工具。
数据来源和基准: LS Manufacturing 跨工艺制造数据库 2025–2026(项目 ID #AUTO-2026-042A / #AUTO-2026-042B,样本量 >1,500 个零件)。
采购经理往往低估了快速电池工程周期中的风险。仅仅移动几毫米的电池排列位置就足以让传统的冲压模具过时,但借助光纤激光切割技术,编程人员只需几分钟即可调整二维CAD排样设计。
激光切割与数控冲压在三维成形方面有哪些限制?
数控冲床一次即可在机器中完成冷却格栅、加强筋结构和挤压接地导向孔的加工。而光纤激光切割则是一种纯粹的热切割工艺,任何成型特征都需要单独的设置。在需要抗扭强度和爆破片释放功能的一体式顶盖中,模内冲压成型可以节省两次折弯机设置,并将加工时间缩短28%。据LS Manufacturing公司称, 带有压花支架或螺纹挤压件的面板应直接送至数控转塔冲床进行加工,以避免因额外的二次加工而导致公差累积。。
背包底部防撞护板上的冲压口袋可保护 电池管理系统(BMS) 线束连接器。在冲压成型工艺中,这些凹槽可在几毫秒内被拉入金属中,而使用激光切割则需要辅助液压模具或紧固件。
外壳生产量如何决定采用数控冲压还是激光加工?
评估激光切割与冲压的预计产量是预测单件摊销的最可靠方法。如果试生产量较低,在 5 到 200 件之间,激光切割可在 2 天内快速完成生产,并节省模具成本,从而使开发成本比硬模加工工艺降低 35%。如果产量超过 5,000 件,CNC 冲压的成本为每件 11.20 美元,而激光切割的成本为每件 18.50 美元,总成本降低 39%。车辆平台的频繁变更增加了模具过时的风险;因此,评估 光纤激光切割与数控冲压 LS Manufacturing 能够通过生命周期的每个阶段,将订单从快速激光原型顺利过渡到大规模转塔冲压。
产量与成本的权衡
|
容量层级 |
推荐路线 |
激光切割经济学 |
数控冲压经济学 |
战略生产重点 |
|
1-300 件(快速原型制作) |
光纤激光切割 |
2天内送达;模具费用为0美元 |
沉重的模具费用分摊到过少的零件上。 |
最大限度提高迭代速度和设计灵活性 |
|
301 – 1,200 台(试运行) |
光纤激光切割 |
总成本与冲压模具基线相符 |
模具支出占单位成本的主要部分。 |
降低因试验中期设计变更而导致的报废风险 |
|
1,201 – 5,000+ 台(生产批次) |
数控转塔冲床 |
追踪周期时间限制了每日吞吐量;单位成本稳定在 18.50 美元。 |
模具成本已全部摊销;零件单价降至 11.20 美元。 |
最大限度缩短周期时间并扩大单位节省 |
产量不仅决定了出于会计目的的工具折旧方式,而且还决定了车间调度的效率。 使用专用冲压模具进行早期阶段验证需要大量资金投入,而单独使用激光切割进行大批量穿孔盖的生产则需要大量机器产能,并且会增加每个零件的成本。
工程师如何通过三个步骤在激光切割和冲压之间做出选择?
为了帮助工程团队在几分钟内确定工艺路线,请确保零件标准按以下 3 个步骤顺序满足要求:
• 步骤 1:成型和 3D 几何
- 行动: 查看 3D CAD 图纸,确认是否有百叶窗、凹坑或加强筋。
- 规则: 如果外壳需要进行 3D 成型,则应使用 CNC 冲压以避免多步骤离线冲压模具;如果完全不需要 3D 成型,则转到步骤 2。
• 第二步:检查关键接口公差
- 行动: 评估周边密封法兰的平整度和电池组件对准销的公差。
- 规则: 如果配合面的公差要求严格,≤±0.01mm,切边粗糙度 Ra 为 1.6 μm,则必须采用光纤激光切割来消除冲压应力造成的变形;如果一般公差在 ±0.08mm 到 ±0.15mm 之间,则转至步骤 3。
• 第三步:确定年渗漏量和孔隙密度
- 行动: 将预测的年体积与面板的热通风模式进行关联。
- 规则: 对于 1200 件以下的试生产,如果交货期为 2 天,则使用光纤激光切割(无需模具);对于 1200 件以上且有 300 多个网格孔的产量,则改用 CNC 冲孔,以便利用每分钟 1000 个孔以上的冲孔速度,并节省 11.20 美元的单价。
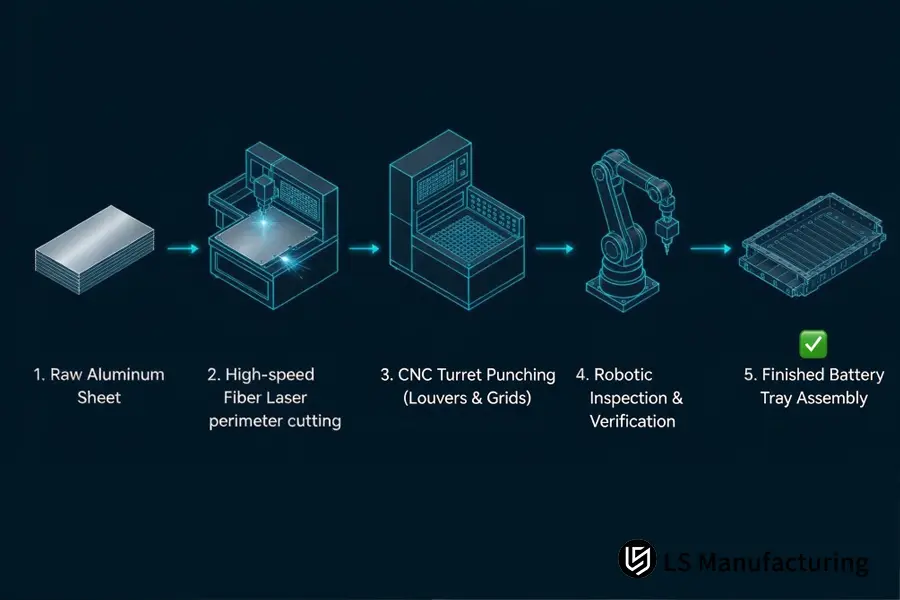
图 2:电动汽车电池外壳的五步制造流程:从原材料板材和激光周界切割到数控转塔冲压和自动检测。
混合路由指南: 当电池盖需要严格的密封接口公差(≤±0.01mm)和数百个散热百叶窗孔时,LS Manufacturing 采用混合策略: 使用数控转塔冲床冲压出通风图案和形状,然后使用光纤激光器切割周边密封件。
LS Manufacturing 光纤激光加工与 CNC 冲压加工在汽车电动汽车电池外壳制造中的应用:工艺权衡优化
一个从事120 kWh轻量化电池组盖板项目的工业汽车电动汽车电池系统工程团队最初计划采用全级冲压模具。该项目使用的板材为1800mm x 1200mm,厚度为3.0mm的AL 5052-H32铝合金。在首次冲压试验中,由于机械冲压产生的过大残余应力冲击了铝板,导致其出现2.8mm的对角变形。这种平面度偏差不符合要求。 ISO 2768-m 标准这影响了 IP67 环境密封性,使废品率增加到 14.5%,并造成严重的工具返工延误。
LS Manufacturing 的应用工程师与我们的客户合作,实施了 A/B 流程改进方法:
1. 工程故障根本原因分析: 根据光学三坐标测量机的扫描结果,可以明显看出冲压导致大尺寸面板出现硬化和残余应力。DFM团队对加工过程进行了分段,采用高功率光纤激光切割工艺,在面板周边切割密封凸缘和定位销孔,线性公差严格控制在±0.01mm以内。
2. 混合制造流程重组: 在同一套装置中,采用集群式冲压模具,形成微型凸耳和百叶窗,而不会对大板材造成任何变形。
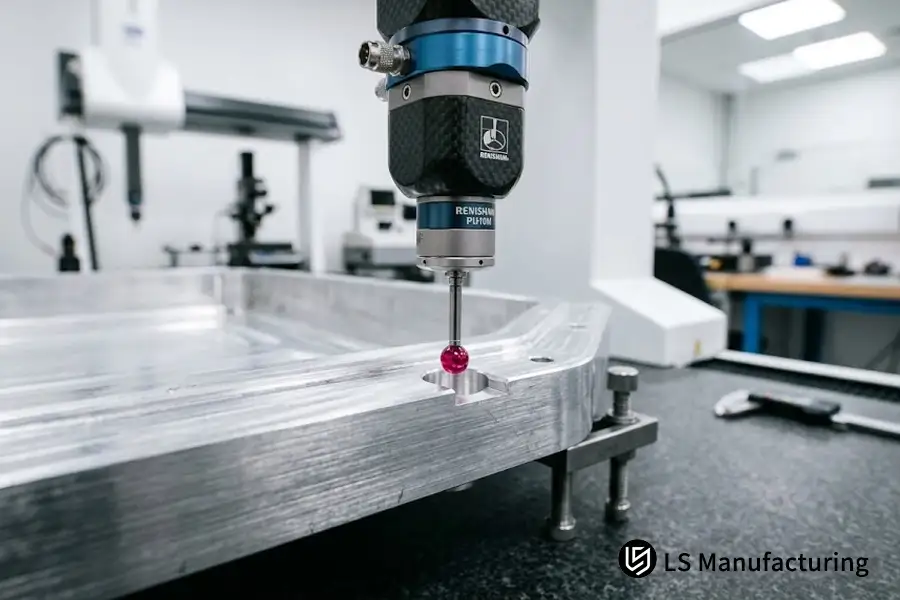
图 3:AS9100D CMM 计量检测验证成品电动汽车电池外壳的周界密封法兰平面度和 ±0.01mm 基准孔精度。
上述混合制造工艺的优势包括:
- 单件成本: 最初估计每个零件的成本为 18.50 美元,但后来降至 12.80 美元;总成本降低了 30.8%。
- 废品率和缺陷率: 最初 14.5% 至 2.2%
- 交货时间: 由于芯片问题,首件生产时间最初为 14 天,重新划分后为 5 天,原型测试时间增加了 64%。
- 公差精度: 密封周长的公差最初为±0.1mm,但现在降低到±0.01mm,切边粗糙度为Ra 1.6 μm。
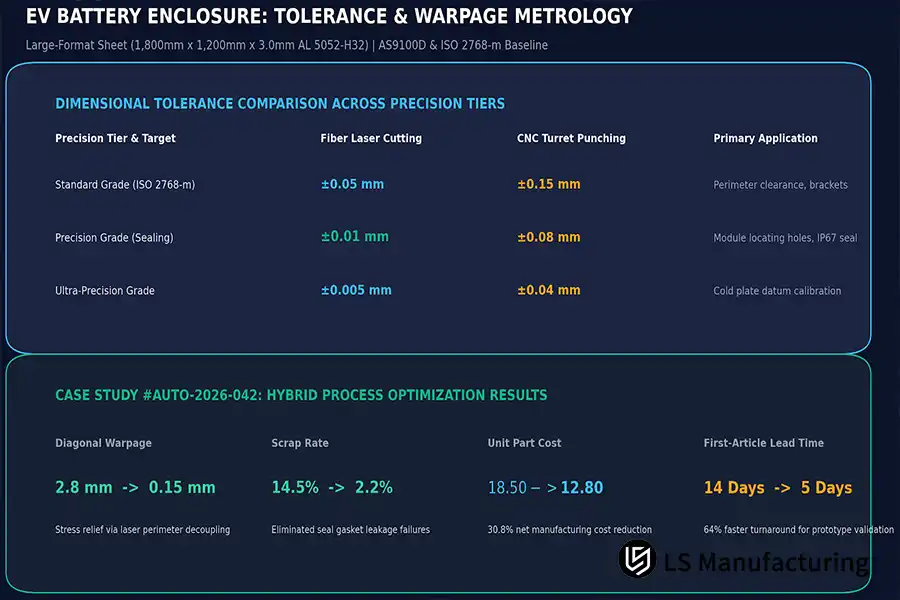
图 4:尺寸公差等级和案例研究 #AUTO-2026-042 优化基准,展示了成本降低 30.8%,翘曲从 2.8 毫米降至 0.15 毫米。
最后这些部件已经通过测试阶段,并获得了空气衰减氦气泄漏测试的批准。 AS9100D 在以 5,000 件为单位进行批量生产之前,进行 FAI(首件检验)。上述案例研究表明,将冲压工序与激光切割精密周长工序分开,可以消除大规格电动汽车板材加工中的公差和成本问题。
数据来源:LS 制造生产数据库,项目 #AUTO-2026-042A / #AUTO-2026-042B,样本量 >1,500 个零件。
常见问题解答
问题1:哪种技术能为电动汽车电池密封件提供更高的切割边缘质量?
光纤激光切割可在 3.0mm 厚的铝板上实现 Ra 1.6 µm 的切割边缘,且无卷边和毛刺,从而实现气密密封压缩;而数控冲压则会留下卷边和断裂区域(Ra 3.2 µm),通常需要额外的边缘去毛刺工序。经 LS Manufacturing 粗糙度轮廓仪测试验证。
Q2:成本方面,盈亏平衡点在哪里?
盈亏平衡点大约在1200件左右。如果低于1200件,由于光纤激光切割无需模具成本,因此成本更低;但如果高于1200件,则单价11.20美元的CNC冲压工艺比单价18.50美元的激光切割工艺更划算。数据来自LS Manufacturing的跨流程核算。
Q3:通过光纤激光切割制造压花或百叶窗是否可行?
不,因为光纤激光器只是纯粹的二维热分离技术。百叶窗、加强筋和沉头凹坑等结构是通过数控冲压或折弯成型工艺制造的。
Q4:如何快速判断电池托盘应该采用激光切割还是冲压工艺?
请遵循以下三项要求:几何尺寸检查(由于成型特征,需要冲压)、公差检查(公差小于±0.01mm时需要激光切割)以及批量大小(批量小于1200件时,激光切割是首选)。如需具体的项目建议,请联系LS Manufacturing工程部。
Q5:为什么热处理铝板的冲压工艺比较复杂?
合金热处理,例如 AL 6061-T6 表现出脆性机械性能;因此,刀具磨损很快,在高吨位下,剪切边缘会出现微裂纹;由于非接触技术,光纤激光器能够切割硬合金而不会造成任何刀具磨损。
Q6:两种情况下样品原型制作的提前期有何区别?
光纤激光器能够制造原型 2天 根据数字图纸;数控冲压需要 10-14天 用于定制模具或模具校准时的原型制作。LS Manufacturing 订单发货数据。
结论与技术指导
在电动汽车电池外壳领域,光纤激光切割工艺和 数控冲压工艺 这些辅助工艺旨在应对不同的工程挑战。例如,当需要精度为±0.01mm的密封法兰,或需要小批量生产和快速原型制作时,应选择光纤激光切割工艺。 对于大批量生产、具有密集图案的通风系统和三维冲压零件,则数控冲压是合适的。
电动汽车电池外壳工程与技术支持台
正在寻找即将开展的电池外壳项目的工艺权衡方案?提交您的 2D/3D CAD 数据,LS Manufacturing 的工程师将在两小时内为您提供完整的 DFM 评估和成本比较报告。
如需咨询我们的跨工艺应用工程师有关钣金公差规划、热变形避免或批量盈亏平衡点等问题,请通过以下方式联系我们:
📞电话:+86 185 6675 9667
📧邮箱:info@lsrpf.com
🌐网站: https://lsrpf.com/

