 Português (Brasil)



Resumindo: Embora o corte a laser de fibra o processo fornece ±0,005 mm Tolerância precisa sem custo de ferramental para perfis complexos. A punção CNC reduz o tempo de ciclo em 40% e oferece mais de 1.000 HPM (mãos por minuto).O ponto de equilíbrio é atingido com 1.200 unidades.
Engenheiros e gerentes de suprimentos que desenvolvem projetos de veículos elétricos com orçamentos restritos sempre enfrentam um dilema ao decidir entre o custo das ferramentas e a eficiência do processo de fabricação. Dependendo do volume das peças e da tolerância de precisão exigida, decide-se se a fibra é a melhor opção. corte a laser ou puncionamento CNC Deve-se proceder para fabricar a caixa de forma eficiente, sem gerar qualquer desperdício no processo de produção. Neste guia de engenharia, as vantagens e desvantagens de ambos os processos são comparadas em 4 critérios principais, com referências de engenharia fornecidas, juntamente com uma abordagem prática. Lista de verificação passo a passo em 5 minutos para concluir o processo de tomada de decisão no processo de fabricação..
Como se comparam, lado a lado, o corte a laser de fibra e a punção CNC?
A Tabela 1 abaixo compara o corte a laser de fibra com a puncionamento CNC em quatro critérios principais de engenharia. Bandeja e compartimento da bateria do veículo elétrico Fabricação da capa:
|
Dimensão de comparação |
Opção A: Corte a laser de fibra |
Opção B: Punção CNC |
Limiar de equilíbrio / Melhor ajuste |
|
Tolerância e rugosidade superficial (Ra) |
Tolerância linear de ±0,01 mm a ±0,05 mm; rugosidade Ra 1,6 μm |
Tolerância linear de ±0,08 mm a ±0,15 mm; rugosidade de cisalhamento da borda Ra 3,2 μm |
Selecione o corte a laser de fibra quando a interface de vedação exigir uma tolerância de ≤±0,05 mm. |
|
Características de formação |
Corte estritamente de perfis planos 2D; não é possível produzir formas 3D ou venezianas. |
Integra venezianas, rebaixos, saliências de aterramento e nervuras de reforço. |
A punção CNC é essencial quando são necessários reforços estruturais ou venezianas. |
|
Ferramentas e Economia Unitária |
Custo de ferramental zero; preço unitário estável (US$ 18,50/unidade como base) |
Investimento de US$ 4.800 em ferramentas; reduz o custo unitário para US$ 11,20/unidade em grande volume. |
O limite é de 1.200 unidades: o laser é mais barato abaixo de 1.200; o disparo por impacto vence acima desse valor. |
|
Prazos de entrega para protótipos e volumes |
Peças de protótipo rápido entregues em 2 dias, sem atrasos na produção de ferramentas. |
Requer 14 dias para configuração do chip; a produção em massa ultrapassa 1.000 HPM (unidades de potência por minuto). |
Escolha o corte a laser para iterações rápidas; escolha a perfuração para painéis perfurados de alto volume. |
Conforme comprovado empiricamente por meio de análises no chão de fábrica, O corte a laser de fibra é mais adequado para flexibilidade de contorno e controle de tolerância extremamente preciso., enquanto puncionamento CNC Oferece tempo de ciclo e eficiência de custos incomparáveis em perfurações térmicas de alta densidade e conformação estrutural.
Principais conclusões
- Opte pelo corte a laser de fibra para ciclos de iteração de design rápidos e produção de protótipos em condições ideais. 1.200 peçase flanges e recortes de conectores de alta tensão onde as tolerâncias variam de ±0,01 mm a ±0,005 mm.
- Opte pela estampagem CNC quando as bandejas de bateria apresentarem aberturas de ventilação, nervuras em relevo ou extrusão com parafuso retificado, e o volume de produção previsto for superior a 1.200 peças e atingir a marca de [inserir valor aqui]. US$ 11,20 por peça zona de amortização.
- Principais compensações de engenharia: O corte a laser de fibra evita $ 4.800 em custos de matrizes rígidas e reduz drasticamente o tempo de produção da primeira peça para 2 diasA punção CNC supera os desafios de tempo de ciclo através de Mais de 1.000 furos por minuto golpes em furos repetidos.
O Processo por Trás dos Números: Abordagem de Avaliação de Engenharia de Processos Cruzados da LS Manufacturing
Com capacidade para centros de laser multieixos de alta potência internos, prensas puncionadeiras CNC de torre e fresagem CNC multieixos máquinas, LS Manufacturing Obtém-se capacidade total de múltiplos processos em um único local, permitindo uma avaliação de engenharia justa, respaldada por dados imparciais.
Este guia de tomada de decisões em engenharia foi escrito por Glória (Sênior Prototipagem rápida Especialista em Manufatura Rápida com mais de 15 anos de experiência em manufatura de precisão em diversos processos.) e revisado tecnicamente pelos engenheiros de processo da linha de produção da LS Manufacturing.
Qual processo oferece melhores tolerâncias para invólucros?
Ao avaliar as tolerâncias de corte a laser versus puncionamento, O corte a laser de fibra garante tolerâncias de precisão de ±0,01 mm e uma borda de corte limpa com rugosidade Ra de 1,6 μm em invólucros de baterias de veículos elétricos.Enquanto a punção CNC oferece uma tolerância de precisão de ±0,08 mm, além de uma significativa resistência ao cisalhamento mecânico. Compreender essas limitações mecânicas do laser em comparação com a punção é crucial: para juntas de proteção IP67 e furos de passagem de pinos de alta tensão, o processamento a laser sem contato garante que não haja... chapa metálica Deformação causada pelo impacto de ferramentas mecânicas de puncionamento. A LS Manufacturing sugere que, se os painéis contiverem apenas furos de folga padrão, a punção CNC usando matrizes de agrupamento padrão com uma tolerância de ±0,15 mm é mais do que suficiente.
Fonte de dados e referência de benchmarking: Inspecionado de acordo com as normas ASME Y14.5 de Dimensionamento e Tolerância Geométrica e validado pela Inspeção de Erro de Indicação Espacial da Máquina de Medição por Coordenadas Zeiss (CMM) da série AL 5052-H32 de 3,0 mm.
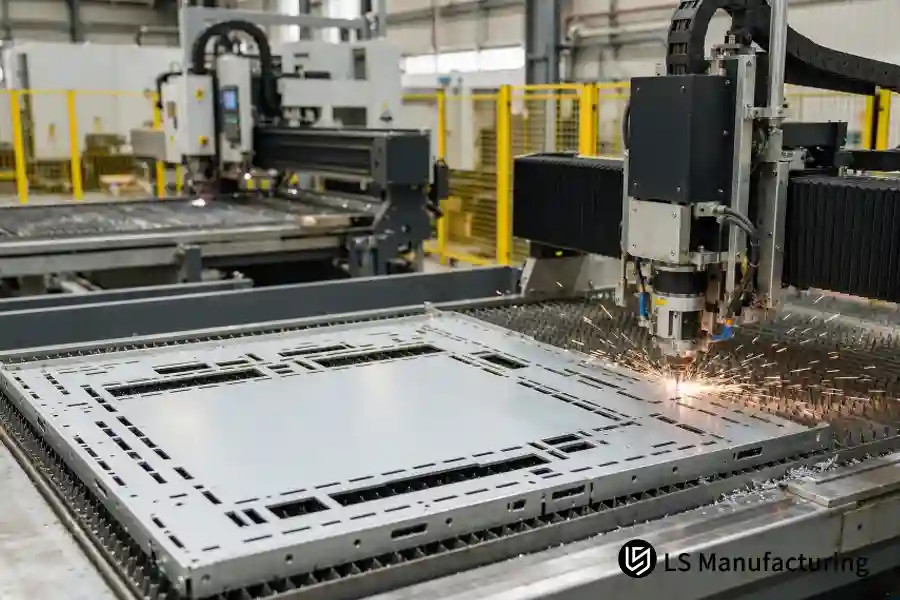
Figura 1: Centro de corte a laser de fibra de alta potência realizando o perfilamento de precisão de uma caixa de bateria de alumínio para veículo elétrico de 3,0 mm na LS Manufacturing, mantendo uma tolerância linear de ±0,01 mm sem distorção mecânica.
Variação dimensional entre níveis de precisão
|
Nível de precisão e alvo de recurso |
Tolerância alcançada no corte a laser de fibra |
Tolerância alcançada na punção CNC |
Componente estrutural do invólucro |
|
Grau padrão |
±0,05 mm |
±0,15 mm |
Aberturas de folga no perímetro, recortes para redução de peso. |
|
Grau de Precisão |
±0,01 mm |
±0,08 mm |
Furos para pinos de localização do módulo, passagens de alta tensão |
|
Grau de ultraprecisão |
±0,005 mm |
±0,04 mm |
furos de referência para alinhamento da placa fria líquida (calibração secundária) |
Normalmente, o projeto básico tradicional exige uma tolerância de ±0,1 mm em chapas padrão. Em painéis de invólucros de baterias com mais de 1.500 mm de comprimento, a perfuração mecânica pode resultar em distorção de até 0,5 mm, enquanto o perfilamento a laser mantém uma planicidade total da superfície de ±0,05 mm.
Como a velocidade de processamento varia entre os diferentes padrões de furos da bateria?
A análise da velocidade de puncionamento a laser versus CNC revela diferenças significativas de desempenho, dependendo da densidade de detalhes. Durante a produção de painéis de gerenciamento térmico para veículos elétricos com mais de 500 furos, o puncionamento CNC leva mais de 1.000 furos por minuto (HPM) para concluir uma peça em 35 segundos, enquanto o perfilamento perimetral a laser requer 190 segundos para processar. As puncionadeiras de torre com ferramentas agrupadas conseguem produzir vários furos em um único curso mecânico; no entanto, assim que a geometria muda para padrões curvilíneos dinâmicos, o vetoramento a laser de fibra supera o tempo de curso da puncionadeira de torre. Ao ponderar... Corte a laser versus puncionamento CNC Para a fabricação de bandejas de bateria, a LS Manufacturing recomenda o processamento de padrões de furos densos por meio de prensas de puncionamento tipo torre e chicotes de fiação irregulares por meio de corte a laser de fibra.
Método de teste de velocidade estrutural
1. Conte os furos e verifique a uniformidade da geometria: Se houver mais de 300 círculos idênticos ou retângulos em cada painel, a punção CNC tem uma taxa de produtividade 5 vezes maior.
2. Determinar a espessura do material e as deflexões mecânicas: Em material de alumínio com 3,0 mm de espessura, punções repetitivas com alta tonelagem induzirão deformação por ondulação e curvatura, exigindo uma etapa adicional de nivelamento.
3. Otimização híbrida de roteamento: Para painéis de cobertura de embalagens grandes, o uso de puncionamento CNC para furos internos e corte a laser para contornos externos é ideal para aumentar a velocidade de produção.
Quando as geometrias apresentam contornos irregulares, o uso de lasers de fibra não deixa marcas mecânicas indesejadas devido aos movimentos dinâmicos que traçam raios de curvatura pequenos.
Quando as ferramentas de puncionamento CNC se tornam mais baratas que o corte a laser?
O custo total do ciclo de vida do corte a laser versus o corte por puncionamento muda drasticamente à medida que o volume de pedidos aumenta. O custo unitário de fabricação do puncionamento CNC, de US$ 11,20 por unidade, compensa o custo de US$ 4.800 das ferramentas e torna-se mais barato do que o custo unitário fixo do corte a laser de fibra, de US$ 18,50, quando a produção de invólucros de baterias para veículos elétricos ultrapassa 1.200 unidades por ano. Abaixo de 1.200 unidades, o corte a laser de fibra reduz o custo inicial, eliminando o tempo de espera e as despesas de preparação das ferramentas de puncionamento padrão, economizando 39% nos gastos iniciais de desenvolvimento. LS Manufacturing Recomenda-se o uso de corte a laser de fibra para testes de veículos, a fim de evitar a obsolescência das ferramentas, e a transição para ferramentas de puncionamento mecânico rígidas após a consolidação do projeto CAD da bateria.
Fonte de dados e parâmetro de referência: Banco de dados de manufatura de processos cruzados da LS Manufacturing 2025–2026 (IDs do projeto #AUTO-2026-042A / #AUTO-2026-042B, tamanho da amostra >1.500 peças).
Os gerentes de compras tendem a subestimar os riscos em ciclos rápidos de engenharia de baterias. Mover o arranjo das células em apenas alguns milímetros torna obsoletas as matrizes de prensagem rígidas, mas com o corte a laser de fibra, o programador pode ajustar o projeto de encaixe CAD 2D em poucos minutos.
Quais são as limitações de conformação 3D do corte a laser em comparação com a punção CNC?
As máquinas de puncionamento CNC produzem grelhas de refrigeração, estruturas de reforço e furos-piloto de aterramento extrudados, tudo em uma única passagem.Embora o corte a laser de fibra seja estritamente um processo de corte térmico que exige configurações separadas para qualquer elemento moldado, em tampas superiores integradas, onde são necessárias resistência à torção e alívio de pressão, a estampagem em matriz economiza duas configurações em uma prensa dobradeira e reduz o tempo de processamento em 28%. De acordo com a LS Manufacturing, Painéis com espaçadores em relevo ou extrusões roscadas devem ser encaminhados diretamente para puncionadeiras CNC a fim de evitar o acúmulo de tolerâncias devido a operações secundárias adicionais..
Bolsos estampados na mochila, proteções inferiores resistentes a impactos protegem o Sistema de gerenciamento de bateria (BMS) conectores de fiação. Na estampagem, esses encaixes são feitos no metal em questão de milissegundos, enquanto o uso de um cortador a laser exigiria ferramentas secundárias de prensa hidráulica ou fixadores.
Como o volume de produção de gabinetes determina a escolha entre puncionamento CNC e laser?
A avaliação dos volumes projetados de corte a laser versus puncionamento é o método mais confiável para prever a amortização por peça. Se os volumes de produção dos testes forem baixos, variando de 5 a 200 peças, o corte a laser permite uma produção rápida em até 2 dias e economiza nos custos de ferramental, resultando em custos de desenvolvimento 35% menores do que os processos de ferramental com matrizes rígidas. Caso a produção exceda 5.000 unidades, o puncionamento CNC custará US$ 11,20 por peça, enquanto o corte a laser custará US$ 18,50 por peça, resultando em custos totais 39% menores. Mudanças frequentes nas plataformas de veículos criam um risco maior de obsolescência de ferramentas; portanto, a avaliação é fundamental. laser de fibra versus puncionamento CNC A capacidade da LS Manufacturing de realizar transições suaves entre pedidos, desde protótipos rápidos a laser até puncionamento em torre de produção em massa, abrangendo todas as fases do ciclo de vida do produto.
Relação entre volume de produção e custo
|
Nível de volume |
Roteamento recomendado |
Economia do corte a laser |
Economia da punção CNC |
Foco estratégico na produção |
|
1 a 300 unidades (prototipagem rápida) |
Corte a laser de fibra |
Entrega em 2 dias; custo de ferramental zero |
Alto custo de ferramental amortizado em um número muito pequeno de peças. |
Maximiza a velocidade de iteração e a flexibilidade de design. |
|
301 – 1.200 unidades (Teste piloto) |
Corte a laser de fibra |
O custo total corresponde à linha de base das ferramentas de punção. |
Os gastos com ferramentas representam uma parcela significativa do custo unitário. |
Mitiga o risco de descarte decorrente de alterações no projeto durante o ensaio clínico. |
|
1.201 – 5.000+ unidades (Lote de produção) |
Punção CNC em torre |
O rastreamento dos tempos de ciclo limita a produção diária; custo unitário estável de US$ 18,50. |
Ferramental totalmente amortizado; preço unitário da peça cai para US$ 11,20. |
Minimiza o tempo de ciclo e amplia a economia por unidade. |
O volume de produção não só determina como as ferramentas são depreciadas para fins contábeis, mas também a eficiência do planejamento da produção. A validação em fase inicial utilizando ferramentas de punção dedicadas exige um alto investimento de capital, enquanto que a utilização exclusiva do corte a laser para capas perfuradas de maior volume exige grande capacidade da máquina e aumenta os custos por peça.
Como os engenheiros escolhem entre corte a laser e puncionamento em três etapas?
Para ajudar as equipes de engenharia a determinar o roteamento do processo em minutos, certifique-se de que os critérios da peça atendam a estas 3 etapas em sequência:
• Etapa 1: Formação e Geometria 3D
- Ação: Analise os desenhos CAD 3D para identificar quaisquer venezianas, reentrâncias ou nervuras de reforço.
- Regra: Caso seja necessário conformar o invólucro em 3D, deve-se utilizar a punção CNC para evitar a utilização de ferramentas de prensagem offline em várias etapas; caso contrário, passe para a etapa 2.
• Etapa 2: Inspecionar as tolerâncias críticas da interface
- Ação: Avaliar a planicidade da flange de vedação perimetral e as tolerâncias dos pinos de alinhamento do módulo da célula.
- Regra: Nos casos em que as superfícies de acoplamento exigem tolerâncias rigorosas de ≤±0,01 mm e bordas de corte com Ra 1,6 μm, o corte a laser de fibra deve ser utilizado para eliminar a distorção causada pela tensão de punção; se as tolerâncias gerais estiverem entre ±0,08 mm e ±0,15 mm, vá para a Etapa 3.
• Etapa 3: Determinar o volume anual e a densidade de furos
- Ação: Correlacionar o volume anual previsto com os padrões de ventilação térmica dos painéis.
- Regra: Para lotes piloto com menos de 1.200 peças e prazo de entrega de 2 dias, utilize o corte a laser de fibra (sem necessidade de ferramentas); para volumes acima de 1.200 peças com mais de 300 furos na grade, opte pela punção CNC para aproveitar velocidades superiores a 1.000 furos por minuto e uma economia de US$ 11,20 por unidade.
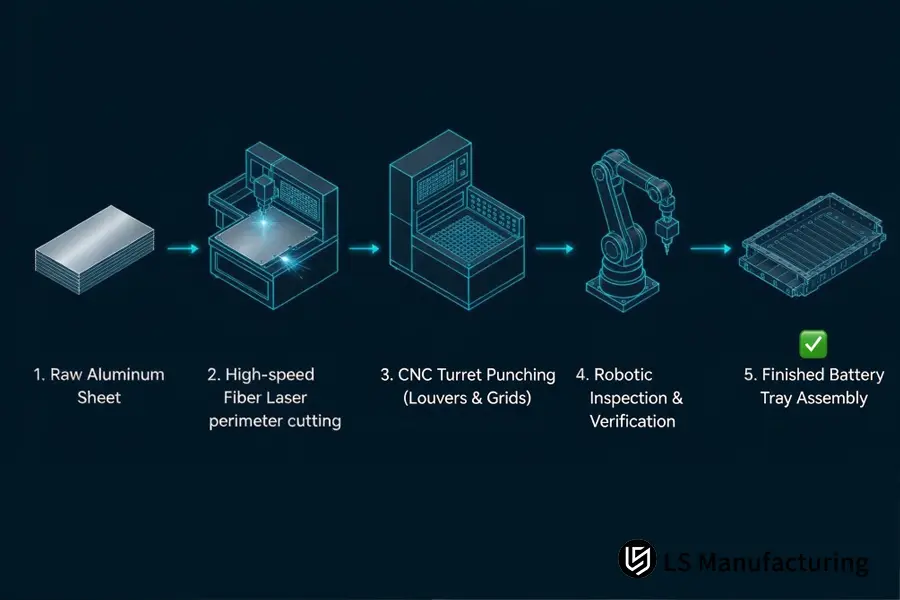
Figura 2: Fluxo de trabalho de fabricação em cinco etapas para invólucros de baterias de veículos elétricos: desde a chapa bruta e o corte a laser do perímetro até a punção CNC e a inspeção automatizada.
Guia de roteamento híbrido: Sempre que as tampas das baterias exigem tolerâncias críticas de vedação na interface (≤±0,01 mm) e centenas de orifícios para ventilação, a LS Manufacturing emprega uma estratégia híbrida: Estampe os padrões e formatos de ventilação usando uma puncionadeira CNC e, em seguida, corte as vedações perimetrais usando um laser de fibra.
Corte a laser de fibra versus puncionamento CNC para invólucros de baterias de veículos elétricos automotivos: otimização da relação custo-benefício do processo
Uma equipe de engenharia de sistemas de baterias automotivas industriais para veículos elétricos, trabalhando em um projeto de cobertura leve para um pacote de 120 kWh, planejava inicialmente utilizar ferramentas de puncionamento progressivo. O material da chapa utilizada era de alumínio 5052-H32 com 3,0 mm de espessura, medindo 1.800 mm x 1.200 mm. Durante o primeiro teste de puncionamento, a tensão residual excessiva devido ao processo mecânico impactou a chapa de alumínio, resultando em uma deformação diagonal de 2,8 mm. Essa irregularidade não atendia aos padrões exigidos. Normas ISO 2768-m, afetando a vedação ambiental IP67, aumentando a taxa de refugo para 14,5% e causando sérios atrasos no retrabalho das ferramentas.
Os engenheiros de aplicação da LS Manufacturing trabalharam com nosso cliente para implementar uma metodologia de melhoria de processos A/B:
1. Análise da Causa Raiz de Falhas de Engenharia: De acordo com a digitalização feita pela máquina de medição por coordenadas óptica (CMM), ficou claro que o punção causou endurecimento e tensões residuais no painel de grandes dimensões. A equipe de projeto para manufatura (DFM) segmentou o processo aplicando corte a laser de fibra de alta potência na flange de vedação e nos furos para pinos de fixação no perímetro, com uma tolerância linear rigorosa de ±0,01 mm.
2. Resequenciamento de fabricação híbrida: A matriz de estampagem agrupada com microabas e formação de venezianas na mesma configuração, sem qualquer distorção da chapa de grandes dimensões.
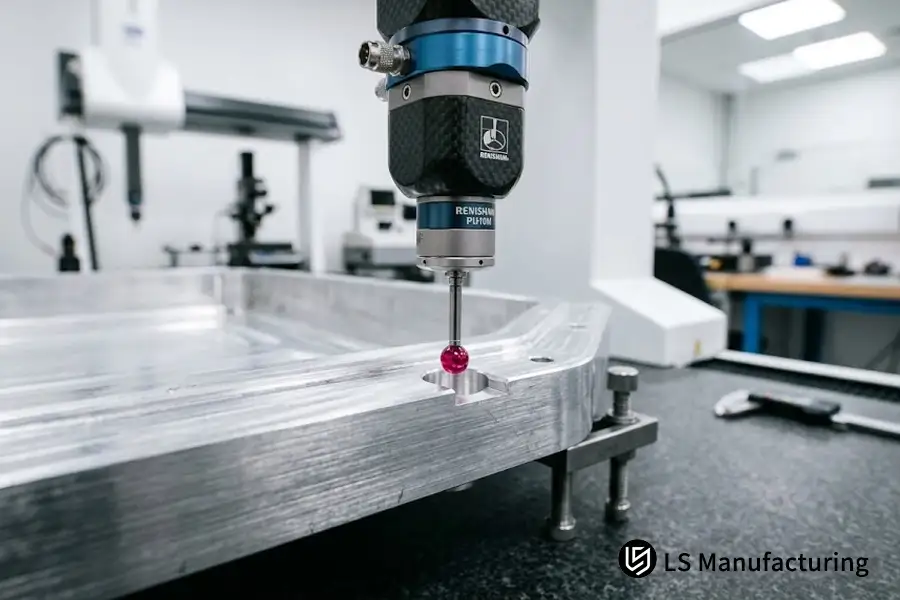
Figura 3: Inspeção metrológica CMM AS9100D verificando a planicidade da flange de vedação perimetral e a precisão do furo de referência de ±0,01 mm em uma caixa de bateria de veículo elétrico acabada.
As vantagens do processo de fabricação híbrido acima descrito incluem:
- Custo unitário da peça: Inicialmente, o custo estimado era de US$ 18,50, mas foi reduzido para US$ 12,80 por peça; uma redução total de 30,8%.
- Taxa de sucata e defeitos: Inicialmente 14,5% para 2,2%
- Prazo de entrega: O tempo de produção do primeiro artigo foi inicialmente de 14 dias devido a um problema com o chip, mas após a resegmentação, passou a ser de 5 dias, com um aumento de 64% no tempo de teste do protótipo.
- Precisão de tolerância: A tolerância do perímetro de vedação era inicialmente de ±0,1 mm, mas agora foi reduzida para ±0,01 mm e a rugosidade da borda de corte é de Ra 1,6 μm.
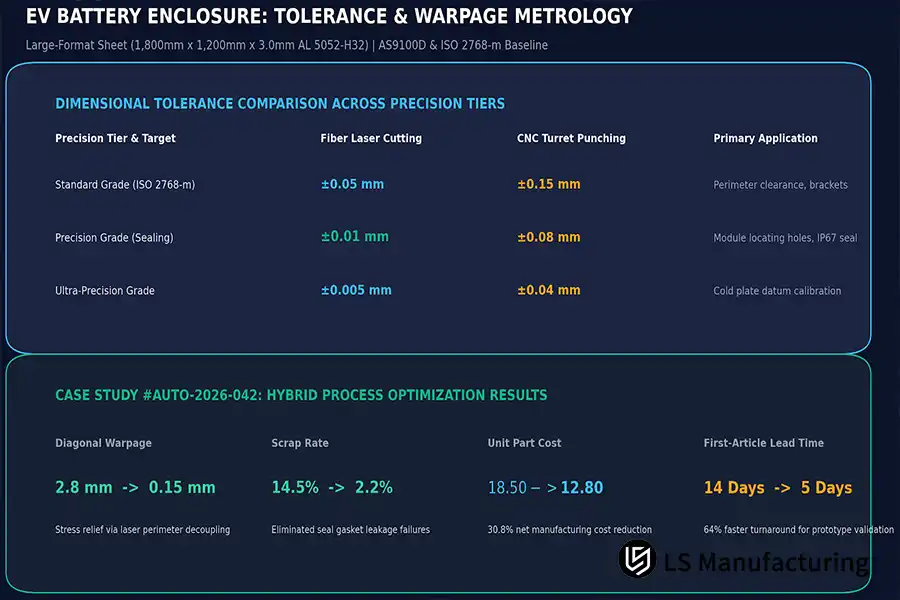
Figura 4: Níveis de tolerância dimensional e benchmarks de otimização do Estudo de Caso nº AUTO-2026-042, demonstrando uma redução de custo de 30,8% e uma queda na distorção de 2,8 mm para 0,15 mm.
Essas últimas peças passaram pela fase de testes e obtiveram aprovação para o teste de vazamento de hélio por decaimento atmosférico. AS9100D A inspeção de primeira linha (FAI) é realizada antes do início da produção em massa em lotes de 5.000 unidades. O estudo de caso acima demonstra que a separação das operações de puncionamento do perímetro de precisão cortado a laser elimina problemas de tolerância e custos no processamento de chapas de veículos elétricos de grande espessura.
Fonte de dados: Banco de dados de produção da LS Manufacturing, projetos nº AUTO-2026-042A / nº AUTO-2026-042B, tamanho da amostra > 1.500 peças.
Perguntas frequentes
P1: Qual técnica proporciona maior qualidade de corte nas bordas das vedações das baterias de veículos elétricos?
O corte a laser de fibra atinge uma rugosidade Ra de 1,6 µm na borda, sem rebarbas ou ondulações, em chapas de alumínio de 3,0 mm, proporcionando uma vedação hermética por compressão; a punção CNC deixa zonas de ondulação e fraturas (Ra 3,2 µm), que geralmente exigem etapas adicionais de rebarbação das bordas. Comprovado por testes de perfilometria de rugosidade da LS Manufacturing.
Q2: Onde ocorre o ponto de equilíbrio em relação aos custos?
O ponto de equilíbrio situa-se em torno de 1.200 peças. Se a produção for inferior a 1.200 peças, o corte a laser de fibra será menos dispendioso devido ao custo zero das ferramentas. No entanto, se a produção for superior a 1.200 peças, a punção CNC a US$ 11,20 por peça será mais vantajosa do que o processo de corte a laser a US$ 18,50 por peça. Dados da contabilidade de processos cruzados da LS Manufacturing.
Q3: É viável fabricar relevos ou venezianas por meio de corte a laser de fibra?
Não, pois os lasers de fibra são uma tecnologia de separação térmica puramente bidimensional. As venezianas, os reforços com nervuras e os detalhes com rebaixos são fabricados por meio de processos de puncionamento CNC ou conformação em prensa dobradeira.
Q4: O que pode me ajudar a saber rapidamente se devo optar pelo corte a laser ou pela perfuração para as bandejas de bateria?
Siga estes três requisitos: verificação geométrica (o puncionamento é necessário devido às características da peça), verificação de tolerância (tolerâncias inferiores a ±0,01 mm exigem corte a laser) e tamanho do lote (o corte a laser é preferível se o lote tiver menos de 1.200 peças). Entre em contato com a equipe de engenharia da LS Manufacturing para obter recomendações específicas para o seu projeto.
Q5: Por que o processo de estampagem é complicado para chapas de alumínio tratadas termicamente?
O tratamento térmico da liga, como por exemplo AL 6061-T6 Apresenta propriedades mecânicas frágeis; portanto, as ferramentas se desgastam rapidamente e microfissuras ocorrem ao longo das bordas cortadas em altas tonelagens; os lasers de fibra são capazes de cortar ligas duras sem qualquer desgaste da ferramenta graças à tecnologia sem contato.
Q6: Qual é a diferença no prazo de entrega para prototipagem de amostras em ambos os casos?
Os lasers de fibra são capazes de fabricar protótipos em 2 dias De acordo com desenhos digitais; a punção CNC requer 10 a 14 dias Para a criação de protótipos em caso de encomenda de ferramentas personalizadas ou alinhamento de matrizes. Dados de expedição de pedidos da LS Manufacturing.
Conclusão e Orientações Técnicas
Na área de invólucros de baterias para veículos elétricos, o processo de corte a laser de fibra e Processo de puncionamento CNC São processos complementares para lidar com diferentes desafios de engenharia. No caso de ser necessária uma pequena tolerância de ±0,01 mm em flanges de vedação, em testes com baixos volumes de produção e prototipagem rápida, o processo de corte a laser de fibra deve ser escolhido. Em casos de produção em grande volume, sistemas de ventilação com padrões densos e peças estampadas em três dimensões, a estampagem CNC é adequada.
Balcão de Suporte Técnico e de Engenharia para Gabinetes de Baterias de Veículos Elétricos
Procurando por soluções de otimização de processos para o seu próximo projeto de gabinete de baterias? Envie seus dados CAD 2D/3D para uma avaliação completa de DFM (Design for Manufacturing) e um relatório comparativo de custos elaborado pelos engenheiros da LS Manufacturing em até duas horas.
Para consultar nossos engenheiros de aplicação de processos cruzados sobre planejamento de tolerâncias de chapas metálicas, prevenção de deformações térmicas ou ponto de equilíbrio de volume, entre em contato conosco através de:
📞Telefone: +86 185 6675 9667
📧E-mail: info@lsrpf.com
🌐Site: https://lsrpf.com/

