 Español



TL;DR: Aunque el corte por láser de fibra El proceso proporciona ±0,005 mm tolerancia precisa sin coste de utillaje para perfiles complejos, El punzonado CNC reduce el tiempo de ciclo en un 40 % y ofrece más de 1000 HPM.El punto de equilibrio se sitúa en 1.200 unidades.
Los ingenieros y gerentes de abastecimiento que desarrollan proyectos de vehículos eléctricos con presupuestos ajustados siempre se enfrentan a un dilema al decidir entre el costo de las herramientas y la eficiencia de las piezas de su proceso de fabricación. Dependiendo del volumen de las piezas y la tolerancia de precisión requerida, se decide si la fibra corte láser o punzonado CNC Se debe hacer para fabricar la carcasa de manera eficiente sin generar ningún desperdicio en el proceso de producción. En esta guía de ingeniería, se comparan las ventajas y desventajas de ambos procesos según 4 criterios principales con puntos de referencia de ingeniería proporcionados, junto con un ejemplo práctico. Lista de verificación paso a paso en 5 minutos para completar el proceso de toma de decisiones del proceso de fabricación..
¿Cómo se comparan el punzonado láser de fibra y el punzonado CNC?
La Tabla 1 a continuación compara el corte por láser de fibra con el punzonado por torreta CNC en cuatro criterios de ingeniería principales en Bandeja y carcasa para batería de vehículos eléctricos fabricación de cubiertas:
|
Dimensión de comparación |
Opción A: Corte por láser de fibra |
Opción B: Punzonado CNC |
Umbral de equilibrio / Mejor ajuste |
|
Tolerancia y rugosidad superficial (Ra) |
Tolerancia lineal de ±0,01 mm a ±0,05 mm; rugosidad Ra 1,6 μm |
Tolerancia lineal de ±0,08 mm a ±0,15 mm; rugosidad del borde de corte Ra 3,2 μm |
Seleccione el corte por láser de fibra cuando la interfaz de sellado requiera ≤±0,05 mm. |
|
Características de formación |
Corte de perfiles planos estrictamente en 2D; no puede producir formas ni celosías en 3D. |
Integra rejillas de ventilación, avellanados, hendiduras de conexión a tierra y nervaduras de refuerzo. |
El punzonado CNC es esencial cuando se requieren refuerzos estructurales o celosías. |
|
Herramientas y economía unitaria |
Coste de utillaje: 0 $; precio unitario fijo por pieza (precio base de 18,50 $/unidad) |
Inversión de $4,800 en herramientas; reduce el costo unitario a $11.20/unidad en volumen. |
El umbral se sitúa en 1200 unidades: el láser es más barato por debajo de 1200; el martillo gana por encima. |
|
Plazos de entrega para prototipos y producción en serie |
Prototipos rápidos entregados en 2 días sin demoras en el utillaje. |
Se requieren 14 días para la configuración del chip; la producción en masa supera los 1000 HPM. |
Elija el láser para iteraciones rápidas; elija el punzonado para paneles perforados de gran volumen. |
Como se ha demostrado empíricamente mediante análisis en planta, El corte por láser de fibra es más adecuado para la flexibilidad de contorno y un control de tolerancia extremadamente preciso., mientras Punzonado CNC Ofrece una eficiencia inigualable en cuanto a tiempo de ciclo y costes en perforaciones térmicas de alta densidad y conformado estructural.
Conclusiones clave
- Opte por el corte por láser de fibra para ciclos de iteración de diseño rápidos, pruebas de prototipos bajo 1.200 piezasy bridas y recortes de conectores de alto voltaje donde las tolerancias varían desde ±0,01 mm a ±0,005 mm.
- Opte por el punzonado CNC cuando las bandejas de baterías tengan orificios de ventilación, nervaduras en relieve o extrusión de tornillo rectificado, y se espere que el volumen de producción supere las 1200 piezas y entre en el $11.20/unidad zona de amortización.
- Compromisos clave en ingeniería: El corte por láser de fibra evita $4,800 en costos de troqueles duros y reduce drásticamente el tiempo de producción de la primera pieza. 2 días; El punzonado CNC supera los desafíos del tiempo de ciclo a través de Más de 1000 agujeros por minuto golpes en agujeros repetitivos.
El proceso detrás de las cifras: Enfoque de evaluación de ingeniería de procesos cruzados de LS Manufacturing
Con capacidad para centros láser multieje de alta potencia internos, prensas punzonadoras de torreta CNC y fresado CNC multieje máquinas, Fabricación LS Logra una capacidad multiproceso total bajo un mismo techo, lo que permite una evaluación de ingeniería justa respaldada por datos imparciales.
Esta guía de decisiones de ingeniería fue escrita por Gloria (Sénior Prototipado rápido y especialista en fabricación rápida con más de 15 años de experiencia en fabricación de precisión multiproceso.) y revisados técnicamente por los ingenieros de procesos de planta de LS Manufacturing.
¿Qué proceso ofrece mejores tolerancias para los cerramientos?
Al evaluar las tolerancias de corte láser frente a las de punzonado, El corte por láser de fibra garantiza tolerancias de precisión de ±0,01 mm y un borde de corte limpio con una rugosidad superficial Ra de 1,6 μm en las carcasas de las baterías de los vehículos eléctricos., mientras que el punzonado CNC proporciona una tolerancia de precisión de ±0,08 mm más una importante resistencia al corte mecánico. Es fundamental comprender estas limitaciones del láser mecánico frente al punzonado: para juntas de protección IP67 y orificios de holgura para pines de alto voltaje, el procesamiento láser sin contacto garantiza que no haya chapa de metal deformación debida al impacto de herramientas de punzonado mecánicas. LS Manufacturing sugiere que si los paneles contienen únicamente orificios de separación estándar, el punzonado CNC mediante matrices estándar con una tolerancia de ±0,15 mm es más que suficiente.
Fuente de datos y referencia de evaluación comparativa: Inspeccionado según ASME Y14.5 Normas de dimensionamiento y tolerancias geométricas, validadas mediante la inspección de errores de indicación espacial de la máquina de medición por coordenadas Zeiss (CMM) de la serie AL 5052-H32 de 3,0 mm.
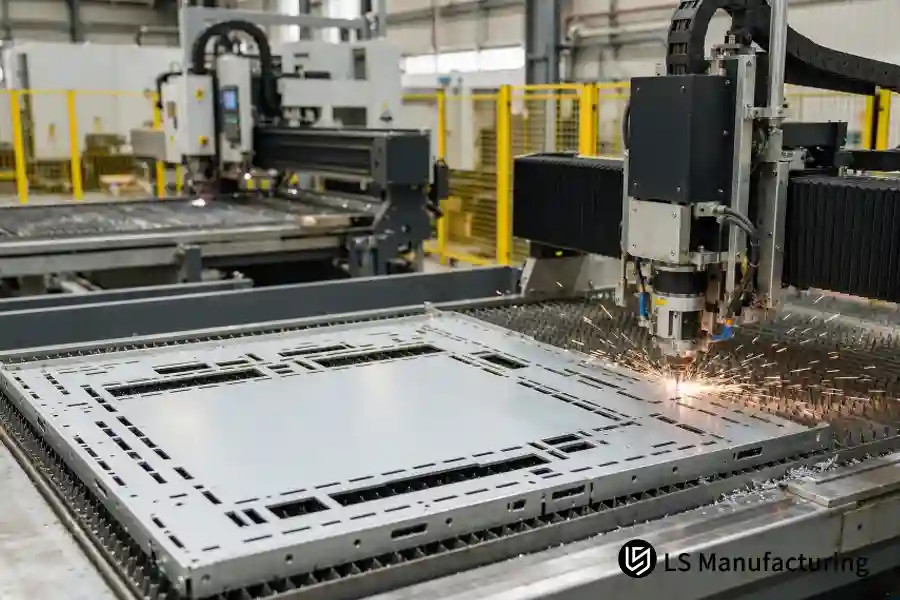
Figura 1: Centro de corte láser de fibra de alta potencia que perfila con precisión una carcasa de batería de aluminio para vehículos eléctricos de 3,0 mm en LS Manufacturing, manteniendo una tolerancia lineal de ±0,01 mm sin distorsión mecánica.
Variación dimensional entre los distintos niveles de precisión
|
Nivel de precisión y objetivo de características |
Tolerancia alcanzada en el corte por láser de fibra |
Tolerancia de punzonado CNC |
Componente estructural del cerramiento |
|
Grado estándar |
±0,05 mm |
±0,15 mm |
Ranuras de holgura perimetral, recortes para la reducción de peso. |
|
Grado de precisión |
±0,01 mm |
±0,08 mm |
Orificios para pasadores de posicionamiento del módulo, pasamuros de alta tensión |
|
Grado de ultraprecisión |
±0,005 mm |
±0,04 mm |
Orificios de referencia para la alineación de la placa de refrigeración líquida (calibración secundaria) |
Por lo general, el diseño base tradicional requiere una tolerancia de ±0,1 mm en las láminas estándar. En los paneles de carcasas de baterías de más de 1500 mm de longitud, el punzonado mecánico puede provocar una distorsión de hasta 0,5 mm, mientras que el perfilado láser mantiene una planitud superficial total de ±0,05 mm.
¿Cómo varía la velocidad de procesamiento según el diseño de los orificios de la batería?
El análisis de la velocidad de punzonado láser frente al CNC revela diferencias de rendimiento significativas según la densidad de características. Durante la producción de paneles de gestión térmica para vehículos eléctricos con más de 500 agujeros, el punzonado CNC requiere más de 1000 agujeros por minuto (HPM) para completar una pieza en 35 segundos, mientras que el perfilado perimetral láser requiere 190 segundos para procesarse. Las prensas punzonadoras de torreta con herramientas de clúster pueden producir varios agujeros en una sola carrera mecánica; sin embargo, tan pronto como la geometría cambia a patrones curvilíneos dinámicos, el vectorizado láser de fibra supera el tiempo de carrera de la prensa punzonadora de torreta. Al sopesar Corte láser frente a punzonado CNC Para la fabricación de bandejas para baterías, LS Manufacturing recomienda procesar patrones de orificios densos mediante prensas punzonadoras de torreta y mazos de cables irregulares mediante corte por láser de fibra.
Método de prueba de velocidad estructural
1. Contar los agujeros y comprobar la uniformidad de la geometría: Si hay más de 300 círculos idénticos o rectángulos en cada panel, el punzonado CNC tiene una tasa de productividad 5 veces mayor.
2. Determinar el espesor del material y las deflexiones mecánicas: En materiales de aluminio de 3,0 mm de espesor, los punzonados repetitivos con alto tonelaje provocarán deformaciones y curvaturas, lo que requerirá un paso de nivelación adicional.
3. Optimización híbrida de enrutamiento: Para paneles de cubierta de gran tamaño, lo óptimo para aumentar la velocidad es utilizar el punzonado CNC para los orificios interiores y el corte láser para el contorno exterior.
Cuando las geometrías presentan contornos irregulares, el uso de láseres de fibra no deja marcas mecánicas de desgaste mediante movimientos dinámicos que trazan radios pequeños.
¿Cuándo resulta más económico utilizar herramientas de punzonado CNC que herramientas de corte por láser?
El coste total del ciclo de vida del láser frente al punzonado varía drásticamente a medida que aumenta el tamaño de los pedidos. El coste unitario de fabricación del punzonado CNC, de 11,20 $ por unidad, amortiza el coste de utillaje de 4800 $ y resulta más económico que el coste unitario fijo del corte por láser de fibra, de 18,50 $, cuando la producción de carcasas de baterías para vehículos eléctricos supera las 1200 unidades anuales. Por debajo de las 1200 unidades, el corte por láser de fibra reduce el coste inicial al evitar el plazo de entrega y los gastos de preparación de matrices del utillaje de punzonado estándar, lo que supone un ahorro del 39 % en los gastos de desarrollo inicial. Fabricación LS Se recomienda utilizar el corte por láser de fibra para las pruebas de vehículos con el fin de evitar la obsolescencia de las herramientas y cambiar a herramientas de punzonado de torreta dura una vez que el diseño CAD de la batería esté finalizado.
Fuente de datos y punto de referencia: Base de datos de fabricación de procesos cruzados de LS Manufacturing 2025-2026 (IDs de proyecto #AUTO-2026-042A / #AUTO-2026-042B, tamaño de la muestra >1500 piezas).
Los responsables de compras suelen subestimar los riesgos en los ciclos de ingeniería de baterías acelerados. Un simple cambio de unos milímetros en la disposición de las celdas deja obsoletos los troqueles de prensado tradicionales, pero con el corte por láser de fibra, el programador puede modificar el diseño de anidamiento CAD 2D en cuestión de minutos.
¿Cuáles son las limitaciones del conformado 3D en el corte por láser frente al punzonado CNC?
Las punzonadoras CNC producen rejillas de refrigeración, estructuras de nervaduras y orificios piloto de puesta a tierra extruidos, todo en una sola pasada en una máquina., mientras que el corte por láser de fibra es estrictamente un proceso de corte térmico que requiere configuraciones separadas para cualquier característica formada. En las cubiertas superiores integradas, donde se necesita resistencia a la torsión y alivios de disco de ruptura, el conformado por punzonado en matriz ahorra dos configuraciones en una prensa plegadora y reduce el tiempo de procesamiento en un 28%. Según LS Manufacturing, Los paneles con separadores en relieve o extrusiones roscadas deben dirigirse directamente a punzonadoras de torreta CNC para evitar la acumulación de tolerancias derivada de operaciones secundarias adicionales..
Bolsillos estampados en la mochila, protectores inferiores resistentes a los golpes protegen sistema de gestión de baterías (BMS) conectores de cableado. En el conformado por punzonado, estos huecos se introducen en el metal en cuestión de milisegundos, mientras que con una cortadora láser se necesitarían herramientas de prensa hidráulica secundarias o elementos de fijación.
¿Cómo influye el volumen de producción de carcasas en la elección entre punzonado CNC y láser?
Evaluar los volúmenes proyectados de corte láser frente a punzonado es el método más fiable para pronosticar la amortización por pieza. Si los volúmenes de producción de las pruebas son bajos, oscilando entre 5 y 200 piezas, el corte láser permite una producción rápida en 2 días y ahorra en costes de utillaje, lo que resulta en costes de desarrollo un 35 % menores que los procesos de utillaje con troqueles duros. En caso de que la producción supere las 5000 unidades, el punzonado CNC costará 11,20 $ por pieza, mientras que el corte láser costará 18,50 $ por pieza, lo que resulta en costes totales un 39 % menores. Los cambios frecuentes de plataformas de vehículos crean un mayor riesgo de obsolescencia del utillaje; por lo tanto, evaluar Láser de fibra frente a punzonado CNC En cada fase del ciclo de vida, LS Manufacturing puede realizar una transición fluida de los pedidos, desde los prototipos láser rápidos hasta el punzonado de torreta de producción en masa.
Compromisos entre volumen de producción y coste
|
Nivel de volumen |
Ruta recomendada |
Economía del corte por láser |
Economía del punzonado CNC |
Enfoque estratégico de producción |
|
1 – 300 unidades (prototipado rápido) |
Corte por láser de fibra |
Entrega en 2 días; sin coste de utillaje. |
Los elevados gastos en utillaje se amortizaron entre muy pocas piezas. |
Maximiza la velocidad de iteración y la flexibilidad de diseño. |
|
301 – 1200 unidades (prueba piloto) |
Corte por láser de fibra |
El costo total coincide con el costo base de las herramientas de punzonado. |
El gasto en utillaje representa una parte importante del coste unitario. |
Mitiga el riesgo de descarte derivado de cambios de diseño durante el ensayo. |
|
1.201 – 5.000+ Unidades (Tirada de producción) |
Punzonado de torreta CNC |
Los tiempos de ciclo de seguimiento limitan el rendimiento diario; costo unitario constante de $18.50 |
El utillaje se ha amortizado por completo; el precio unitario de la pieza baja a 11,20 dólares. |
Minimiza el tiempo de ciclo y aumenta el ahorro de unidades. |
El volumen de producción no solo determina cómo se deprecian las herramientas a efectos contables, sino que también influye en la eficiencia de la planificación de la producción en planta. La validación en la fase inicial mediante herramientas de punzonado específicas requiere una gran inversión de capital, mientras que el uso exclusivo del corte por láser para cubiertas perforadas de mayor volumen requiere una gran capacidad de máquina y aumenta los costes por pieza.
¿Cómo eligen los ingenieros entre el corte por láser y el punzonado en tres pasos?
Para ayudar a los equipos de ingeniería a determinar el enrutamiento del proceso en cuestión de minutos, asegúrese de que los criterios de la pieza cumplan con estos 3 pasos en secuencia:
• Paso 1: Formación y geometría 3D
- Acción: Revise los dibujos CAD en 3D para detectar cualquier rejilla de ventilación, hendidura o nervadura de refuerzo.
- Regla: Si se requiere conformado 3D para la carcasa, se debe utilizar el punzonado CNC para evitar el utillaje de prensado fuera de línea en varios pasos; si no se requiere ningún conformado 3D, pase al paso 2.
• Paso 2: Inspeccionar las tolerancias de interfaz críticas
- Acción: Evaluar la planitud de la brida de sellado perimetral y las tolerancias de los pasadores de alineación del módulo de celdas.
- Regla: En los casos en que las superficies de acoplamiento requieran tolerancias estrictas de ≤±0,01 mm y bordes de corte Ra de 1,6 μm, se debe utilizar el corte por láser de fibra para eliminar la distorsión causada por la tensión de punzonado; si las tolerancias generales se encuentran entre ±0,08 mm y ±0,15 mm, vaya al paso 3.
• Paso 3: Determinar el volumen anual y la densidad de agujeros
- Acción: Correlacionar el volumen anual previsto con los patrones de ventilación térmica de los paneles.
- Regla: Para series piloto de menos de 1200 piezas con entregas en 2 días, utilice el corte por láser de fibra (sin herramientas); para volúmenes superiores a 1200 piezas con más de 300 orificios de rejilla, cambie al punzonado CNC para aprovechar velocidades superiores a 1000 orificios por minuto y un ahorro de 11,20 dólares en el precio unitario.
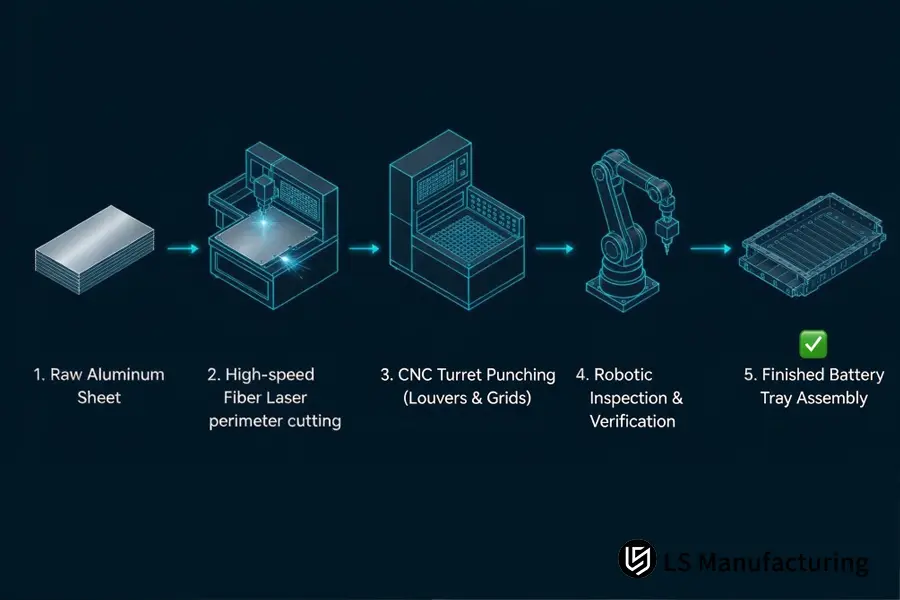
Figura 2: Flujo de trabajo de fabricación en cinco pasos para carcasas de baterías de vehículos eléctricos: desde la chapa en bruto y el corte perimetral con láser hasta el punzonado con torreta CNC y la inspección automatizada.
Guía de enrutamiento híbrido: Cuando las tapas de las baterías requieren tolerancias críticas en la interfaz de sellado (≤±0,01 mm) y cientos de orificios para las rejillas de ventilación, LS Manufacturing emplea una estrategia híbrida: Mediante una punzonadora de torreta CNC, se estampan los patrones y formas de ventilación, y luego se cortan los sellos perimetrales con un láser de fibra.
Láser de fibra de LS Manufacturing frente a punzonado CNC para carcasas de baterías de vehículos eléctricos: optimización de las ventajas y desventajas del proceso.
Un equipo de ingeniería de sistemas de baterías para vehículos eléctricos industriales que trabajaba en un proyecto de cubierta de paquete ligero de 120 kWh originalmente planeaba utilizar herramientas de punzonado progresivo completo. El material de chapa utilizado en este caso era de 1800 mm x 1200 mm, fabricado con aluminio AL 5052-H32 de 3,0 mm de espesor. Durante la primera prueba de la operación de punzonado, la tensión residual excesiva debida al punzonado mecánico afectó a la chapa de aluminio y provocó una deformación diagonal de 2,8 mm. Esta falta de planitud no cumplía con los requisitos. Normas ISO 2768-m, lo que afecta al sello ambiental IP67, aumenta la tasa de desperdicio al 14,5 % y provoca graves retrasos en la reelaboración de las herramientas.
Los ingenieros de aplicaciones de LS Manufacturing trabajaron con nuestro cliente para implementar una metodología de mejora de procesos A/B:
1. Análisis de la causa raíz de fallas de ingeniería: Según el escaneo realizado con la máquina de medición óptica (CMM), es evidente que el punzón provocó endurecimiento y tensiones residuales en el panel grande. El equipo de DFM segmentó el proceso aplicando un corte láser de fibra de alta potencia a la brida de sellado y a los orificios para pasadores en el perímetro con una tolerancia lineal estricta de ±0,01 mm.
2. Reorganización de la fabricación híbrida: El punzonado en racimo con formación de micropestañas y lamas se realiza en la misma configuración sin ninguna distorsión de la lámina grande.
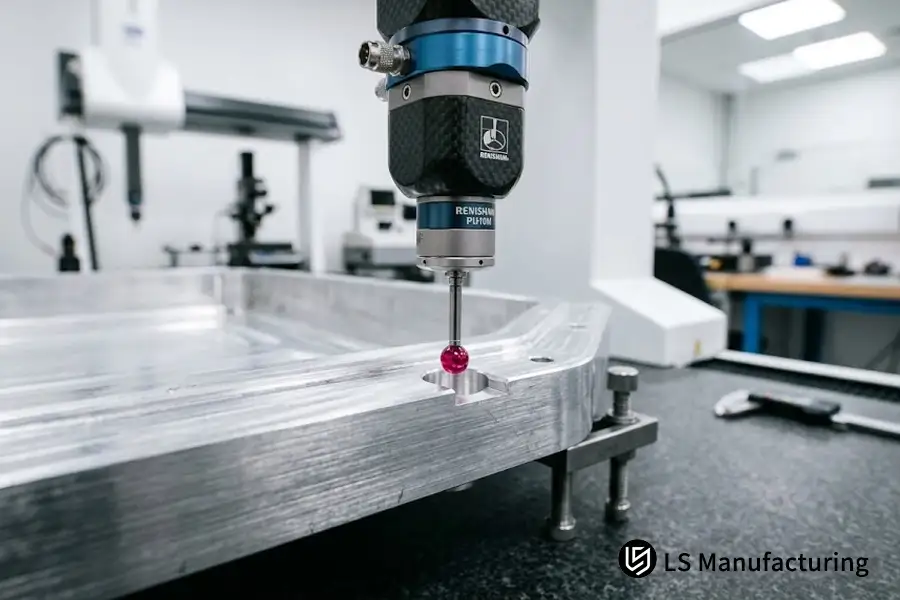
Figura 3: Inspección metrológica AS9100D CMM que verifica la planitud de la brida de sellado perimetral y la precisión de ±0,01 mm del orificio de referencia en una carcasa de batería de vehículo eléctrico terminada.
Las ventajas del proceso de fabricación híbrido descrito anteriormente incluyen:
- Coste unitario de la pieza: Inicialmente se estimó en 18,50 dólares, pero se redujo a 12,80 dólares por pieza; reducción total de costes del 30,8%.
- Tasa de desperdicio y defectos: Inicialmente Del 14,5% al 2,2%
- El tiempo de entrega: El tiempo de producción del primer artículo era inicialmente de 14 días debido a un problema con el troquel, y tras la resegmentación se redujo a 5 días, con un aumento del 64% en las pruebas del prototipo.
- Precisión de tolerancia: La tolerancia del perímetro de sellado era inicialmente de ±0,1 mm, pero ahora se ha reducido a ±0,01 mm y la rugosidad del borde de corte es de Ra 1,6 μm.
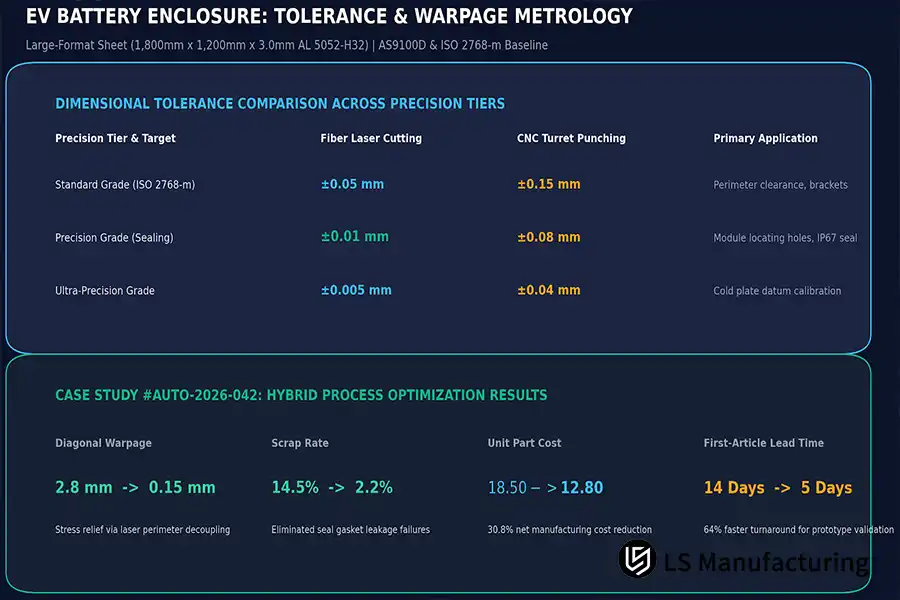
Figura 4: Niveles de tolerancia dimensional y puntos de referencia de optimización del caso de estudio n.° AUTO-2026-042, que demuestran una reducción de costes del 30,8 % y una disminución de la deformación de 2,8 mm a 0,15 mm.
Estas últimas piezas han pasado la fase de pruebas y han obtenido la aprobación para la prueba de fugas de helio por decaimiento en el aire y AS9100D FAI antes del inicio de la producción en masa en lotes de 5000 unidades. El estudio de caso anterior muestra que la separación de las operaciones de punzonado del perímetro de precisión cortado con láser elimina los problemas de tolerancia y costes en el procesamiento de láminas EV de gran calibre.
Fuente de datos: Base de datos de producción de LS Manufacturing, proyectos n.° AUTO-2026-042A / n.° AUTO-2026-042B, tamaño de la muestra >1500 piezas.
Preguntas frecuentes
P1: ¿Qué técnica proporciona una mayor calidad en los bordes de corte de los sellos de las baterías de vehículos eléctricos?
El corte por láser de fibra permite obtener un borde de corte con una rugosidad Ra de 1,6 µm sin rebabas ni deformaciones en láminas de aluminio de 3,0 mm, lo que garantiza una compresión hermética. El punzonado CNC, en cambio, genera zonas de rebabas y fracturas (Ra 3,2 µm), que suelen requerir pasos adicionales de desbarbado de bordes. Esto se ha comprobado mediante pruebas con perfilómetro de rugosidad de LS Manufacturing.
P2: ¿Dónde se produce el punto de equilibrio en lo que respecta a los costes?
El punto de equilibrio se sitúa en torno a las 1200 piezas. Si la producción es inferior a 1200 piezas, el corte por láser de fibra resultará más económico debido a que no requiere herramientas. Sin embargo, si la producción supera las 1200 piezas, el punzonado CNC, a 11,20 $ por pieza, será más rentable que el proceso de corte por láser, que cuesta 18,50 $ por pieza. Datos procedentes del sistema de contabilidad de procesos cruzados de LS Manufacturing.
P3: ¿Es factible fabricar relieves o celosías mediante corte por láser de fibra?
No, ya que los láseres de fibra son una tecnología de separación térmica exclusivamente bidimensional. Las rejillas de ventilación, los refuerzos acanalados y las hendiduras avellanadas se fabrican mediante procesos de punzonado CNC o conformado con plegadora.
P4: ¿Qué me puede ayudar a saber rápidamente si debo optar por el corte láser o el punzonado para las bandejas de baterías?
Siga estos tres requisitos: verificación de geometría (se requiere punzonado debido a las características de la pieza), verificación de tolerancia (las tolerancias inferiores a ±0,01 mm requieren corte láser) y tamaño del lote (el corte láser es preferible si el lote es inferior a 1200 piezas). Póngase en contacto con el departamento de ingeniería de LS Manufacturing para obtener recomendaciones específicas para su proyecto.
P5: ¿Por qué es complicado el proceso de punzonado de las láminas de aluminio tratadas térmicamente?
El tratamiento térmico de la aleación, como por ejemplo: AL 6061-T6 Presenta propiedades mecánicas frágiles; por lo tanto, las herramientas se desgastan rápidamente y se producen microfisuras a lo largo de los bordes cortados a alto tonelaje; los láseres de fibra son capaces de cortar aleaciones duras sin ningún desgaste de la herramienta gracias a la tecnología sin contacto.
P6: ¿Cuál es la diferencia en el tiempo de entrega para la creación de prototipos de muestras en ambos casos?
Los láseres de fibra son capaces de fabricar prototipos en 2 días Según los dibujos digitales; el punzonado CNC requiere 10-14 días Para la creación de prototipos en caso de solicitar herramientas personalizadas o alineación de matrices. Datos de despacho de pedidos de LS Manufacturing.
Conclusión y orientación técnica
En el área de carcasas de baterías para vehículos eléctricos, proceso de corte por láser de fibra y proceso de punzonado CNC Son procesos complementarios para abordar diferentes desafíos de ingeniería. En el caso de que se requiera una tolerancia pequeña de ±0,01 mm en las bridas de sellado, para pruebas de bajos volúmenes de producción y prototipado rápido, entonces se debe elegir el proceso de corte por láser de fibra. En caso de producción en grandes volúmenes, sistemas de ventilación con patrones densos y piezas estampadas tridimensionales, el punzonado CNC resulta adecuado.
Mesa de ingeniería y soporte técnico para carcasas de baterías de vehículos eléctricos
¿Busca optimizar el proceso de fabricación de su próximo proyecto de carcasa para baterías? Envíe sus datos CAD 2D/3D para que los ingenieros de LS Manufacturing realicen una evaluación DFM completa y un informe comparativo de costos en un plazo de dos horas.
Para consultar a nuestros ingenieros de aplicaciones de procesos cruzados sobre la planificación de tolerancias de chapa metálica, la prevención de deformaciones térmicas o el punto de equilibrio de volumen, contáctenos a través de:
📞Tel: +86 185 6675 9667
📧Correo electrónico: info@lsrpf.com
🌐Sitio web: https://lsrpf.com/

