 Русский



Вкратце: Хотя волоконно-лазерная резка процесс обеспечивает ±0,005 мм Высокая точность без затрат на оснастку для сложных профилей. Станки с ЧПУ для штамповки сокращают время цикла на 40% и обеспечивают скорость штамповки более 1000 HPM.Точка безубыточности составляет 1200 штук.
Инженеры и менеджеры по закупкам, разрабатывающие проекты электромобилей в условиях жесткого бюджета, всегда сталкиваются с дилеммой: как соотнести стоимость оснастки с эффективностью производственного процесса. В зависимости от объема деталей и требуемой точности изготовления, решается, следует ли использовать волокно. лазерная резка или ЧПУ-пробивка Это необходимо для эффективного изготовления корпуса без образования отходов в процессе производства. В данном инженерном руководстве сравниваются преимущества и недостатки обоих процессов по 4 основным критериям с указанием инженерных ориентиров, а также приводится практическое руководство. Пошаговый контрольный список за 5 минут для завершения процесса принятия решений в производственном процессе.
Как сравниваются лазерная обработка волоконным лазером и ЧПУ-перфорация?
В таблице 1 ниже сравниваются методы лазерной резки волоконным лазером и координатно-пробивной обработки на станках с ЧПУ по четырем основным инженерным критериям. Лоток и корпус для аккумуляторной батареи электромобиля производство чехлов:
|
Размер сравнения |
Вариант А: лазерная резка волоконным лазером |
Вариант B: ЧПУ-перфорация |
Порог безубыточности / Наилучший вариант |
|
Допуск и шероховатость поверхности (Ra) |
Линейный допуск ±0,01 мм до ±0,05 мм; шероховатость Ra 1,6 мкм |
Линейный допуск ±0,08 мм до ±0,15 мм; шероховатость кромки среза Ra 3,2 мкм. |
Выбирайте лазерную резку волоконным лазером, если требуемая толщина герметизирующего слоя составляет ≤±0,05 мм. |
|
Формирующие элементы |
Строго двухмерная резка плоских профилей; невозможно изготовление трехмерных форм или жалюзи. |
Включает в себя жалюзи, зенковки, углубления для заземления и ребра жесткости. |
Станки с ЧПУ для штамповки необходимы, когда требуются конструкционные ребра жесткости или жалюзи. |
|
Инструментарий и экономика единицы продукции |
Нулевая стоимость оснастки; стабильная цена за единицу продукции (базовая цена 18,50 долл. США/единица). |
Вложения в оснастку составляют 4800 долларов; снижают себестоимость единицы продукции до 11,20 долларов при больших объемах производства. |
Пороговое значение составляет 1200 единиц: лазер дешевле при цене ниже 1200; ударная техника выгоднее при цене выше 1200. |
|
Сроки изготовления прототипов и серийного производства. |
Детали для быстрого прототипирования изготавливаются за 2 дня без задержек в изготовлении оснастки. |
На настройку штампа требуется 14 дней; производительность серийного производства превышает 1000 HPM. |
Для быстрой итерации выбирайте лазерную резку; для больших объемов перфорированных панелей — перфорацию. |
Как было доказано эмпирически посредством анализа производственных процессов, Волоконно-лазерная резка лучше подходит для обеспечения гибкости контуров и чрезвычайно жесткого контроля допусков., тогда как ЧПУ штамповка обеспечивает непревзойденную эффективность по времени цикла и стоимости при выполнении высокоплотной термической перфорации и конструкционной формовки.
Основные выводы
- Используйте волоконно-лазерную резку для быстрых циклов итерации проектирования, прототипирование выполняется менее чем за определенное время. 1200 штука также фланцы и вырезы для высоковольтных разъемов, где допуски варьируются от от ±0,01 мм до ±0,005 мм.
- При использовании лотков для батарей с вентиляционными отверстиями, ребрами тиснения или экструзией с винтовым шлицем рекомендуется применять ЧПУ-перфорацию, если ожидается, что объем производства превысит 1200 единиц и достигнет определенного уровня. 11,20 долларов за штуку Зона амортизации.
- Основные инженерные компромиссы: Волоконно-лазерная резка позволяет избежать 4800 долларов снижение затрат на штамповку и значительное сокращение времени производства первого изделия. 2 дня; Станки с ЧПУ для штамповки преодолевают проблемы, связанные со временем цикла, благодаря 1000+ количество ударов в минуту на повторяющихся лунках.
Процесс, стоящий за цифрами: подход к оценке межпроцессного проектирования в LS Manufacturing.
Благодаря наличию собственных мощных многоосевых лазерных центров, координатно-пробивных станков с ЧПУ и многоосевое фрезерование с ЧПУ машины, LS Manufacturing Обеспечивает возможность выполнения всех многопроизводственных процессов под одной крышей, что позволяет проводить объективную инженерную оценку, подкрепленную беспристрастными данными.
Данное руководство по принятию инженерных решений было написано Глория (Старший Быстрое прототипирование и специалист по быстрому производству с более чем 15-летним опытом работы в области высокоточного кросс-процессного производства.) и прошли техническую проверку инженерами-технологами производственного цеха компании LS Manufacturing.
Какой процесс обеспечивает более высокую точность изготовления корпусов?
При сравнении допусков лазерной резки и штамповки, Волоконно-лазерная резка обеспечивает точность допусков ±0,01 мм и чистый срез с шероховатостью Ra 1,6 мкм на корпусах аккумуляторных батарей электромобилей.В то время как ЧПУ-пробивка обеспечивает точность ±0,08 мм плюс значительное механическое сдвиговое напряжение. Понимание этих ограничений лазерной обработки по сравнению с пробивкой имеет решающее значение: для прокладок с защитой IP67 и отверстий для высоковольтных штифтов бесконтактная лазерная обработка гарантирует отсутствие проблем. листовой металл деформация, вызванная ударами механических штамповочных инструментов. Компания LS Manufacturing предполагает, что если панели содержат только стандартные отверстия, то для их изготовления более чем достаточно штамповки на станках с ЧПУ с использованием стандартных кластерных матриц с допуском ±0,15 мм.
Источники данных и справочная информация по сравнительному анализу: Проверено в соответствии с ASME Y14.5 Соответствие стандартам геометрического размерного контроля и допусков, подтвержденное проверкой пространственной погрешности координатно-измерительной машины Zeiss CMM для сплава AL 5052-H32 толщиной 3,0 мм.
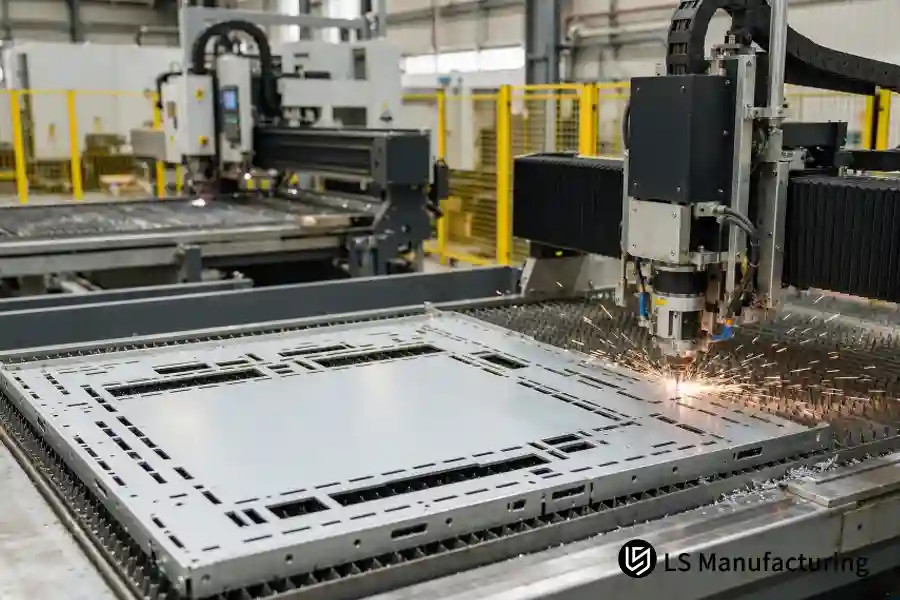
Рисунок 1: Высокопроизводительный волоконно-оптический лазерный станок для прецизионной резки алюминиевого корпуса аккумуляторной батареи электромобиля толщиной 3,0 мм на предприятии LS Manufacturing, обеспечивающий линейный допуск ±0,01 мм без механической деформации.
Разброс размеров в зависимости от уровня точности
|
Точность уровня и целевые характеристики |
Допуски, достигаемые при лазерной резке волоконным лазером |
Допуски, достигаемые при штамповке на станках с ЧПУ |
Конструктивный элемент корпуса |
|
Стандартный класс |
±0,05 мм |
±0,15 мм |
Периметральные зазоры, вырезы для снижения веса |
|
Прецизионный класс |
±0,01 мм |
±0,08 мм |
Отверстия для установочных штифтов модуля, высоковольтные проходные отверстия |
|
Сверхточный класс |
±0,005 мм |
±0,04 мм |
Отверстия для центровки жидкостной охлаждающей пластины (вторичная калибровка) |
Как правило, в стандартных конструкциях, разработанных с учетом традиционных требований, допуск составляет ±0,1 мм для листового металла. В панелях корпусов батарей длиной более 1500 мм механическая штамповка может привести к деформации до 0,5 мм, в то время как лазерная профилировка обеспечивает общую плоскостность поверхности ±0,05 мм.
Чем отличается скорость обработки данных в зависимости от конфигурации отверстий для батареи?
Анализ скорости лазерной и ЧПУ-перфорации выявляет значительные различия в производительности в зависимости от плотности элементов. При производстве панелей терморегулирования для электромобилей с более чем 500 отверстиями ЧПУ-перфорация требует более 1000 отверстий в минуту (HPM) для обработки одной детали за 35 секунд, в то время как лазерная периметральная профилировка занимает 190 секунд. Револьверные прессы с кластерной оснасткой способны создавать несколько отверстий за один механический ход; однако, как только геометрия меняется на динамические криволинейные узоры, векторизация с помощью волоконного лазера превосходит время хода револьверного пресса. При взвешивании Лазерная резка против ЧПУ-перфорации Для изготовления батарейных отсеков компания LS Manufacturing рекомендует использовать координатно-пробивные прессы для обработки отверстий с высокой плотностью, а для изготовления жгутов проводов неправильной формы — волоконно-лазерную резку.
Метод испытаний на скорость конструкции
1. Подсчитайте количество отверстий и проверьте однородность геометрии: Если их больше 300 одинаковых кругов Для изготовления прямоугольников на каждой панели, штамповка с ЧПУ обеспечивает в 5 раз более высокую производительность.
2. Определите толщину материала и механические деформации: При обработке алюминия толщиной 3,0 мм многократные пробивки с большим усилием приведут к деформации в виде "масляной банки" и искривлению кромки, что потребует дополнительной выравнивающей обработки.
3. Гибридная оптимизация маршрутизации: Для панелей обшивки больших упаковок оптимальным способом повышения скорости является использование ЧПУ-перфорации для внутренних отверстий и лазерной резки для внешней обработки контуров.
При работе с геометрическими формами с неровными контурами использование волоконных лазеров не оставляет механических следов, возникающих в результате динамических движений, определяющих малые радиусы.
В каких случаях штамповка на станках с ЧПУ становится дешевле лазерной резки?
Общая стоимость лазерной и штамповочной обработки на протяжении всего жизненного цикла значительно меняется по мере увеличения объемов заказов. Себестоимость производства при штамповке с ЧПУ составляет 11,20 долларов за единицу, что окупает затраты на оснастку в размере 4800 долларов и становится дешевле, чем фиксированная себестоимость единицы продукции при лазерной резке волоконным лазером (18,50 долларов), когда производство корпусов для аккумуляторных батарей электромобилей превышает 1200 единиц в год. При объеме производства менее 1200 единиц лазерная резка волоконным лазером снижает первоначальные затраты, исключая стандартные затраты на изготовление штамповочной оснастки, время выполнения заказа и расходы на настройку штампа, что позволяет сэкономить 39% на ранних этапах разработки. LS Manufacturing Рекомендуется использовать волоконно-лазерную резку для тестирования транспортных средств, чтобы избежать устаревания оснастки, и перейти на штамповочный инструмент с жесткой головкой после того, как CAD-модель батареи будет окончательно утверждена.
Источник данных и эталон: База данных по межпроцессному производству LS Manufacturing 2025–2026 (идентификаторы проекта #AUTO-2026-042A / #AUTO-2026-042B, размер выборки >1500 деталей).
Менеджеры по закупкам часто недооценивают риски в условиях быстрого цикла разработки батарей. Смещение расположения элементов всего на несколько миллиметров делает устаревшими штампы для штамповки, но с помощью волоконно-лазерной резки программист может за несколько минут внести корректировки в двухмерный CAD-проект раскроя.
Каковы ограничения 3D-формования при лазерной резке по сравнению с ЧПУ-перфорацией?
Станки с ЧПУ для штамповки позволяют за один проход изготавливать охлаждающие решетки, ребристые конструкции и экструдированные направляющие отверстия для заземления.В то время как лазерная резка с использованием волоконного лазера — это исключительно термический процесс резки, требующий отдельных настроек для каждой формованной детали. В случае интегрированных верхних крышек, где необходимы прочность на кручение и защита от разрыва, внутриштамповая штамповка позволяет сэкономить две настройки на листогибочном прессе и сократить время обработки на 28%. По данным компании LS Manufacturing, Панели с тиснеными стойками или резьбовыми профилями следует обрабатывать непосредственно на координатно-пробивных станках с ЧПУ, чтобы избежать накопления допусков из-за дополнительных вторичных операций..
Штампованные карманы в багажнике, ударопрочные защитные щитки днища защищают система управления батареями (BMS) разъемы для проводки. При штамповке эти углубления вдавливаются в металл за считанные миллисекунды, тогда как для лазерной резки потребовались бы дополнительные инструменты для гидравлического пресса или крепежные элементы.
Как объем производства корпусов влияет на выбор между ЧПУ-перфорацией и лазерной резкой?
Наиболее надежным методом прогнозирования амортизации на единицу продукции является сравнение прогнозируемых объемов лазерной резки и штамповки. Если объемы производства пробных образцов невелики, от 5 до 200 штук, лазерная резка позволяет быстро производить продукцию в течение 2 дней и экономит на затратах на оснастку, что приводит к снижению затрат на разработку на 35% по сравнению с процессами штамповки. В случае, если производство превышает 5000 единиц, стоимость штамповки на станках с ЧПУ составит 11,20 долларов за деталь, а лазерной резки — 18,50 долларов за деталь, что приведет к снижению общих затрат на 39%. Частая смена автомобильных платформ увеличивает риск устаревания оснастки; поэтому оценка волоконный лазер против ЧПУ-перфорации Это позволяет компании LS Manufacturing плавно переходить от заказов на быстрое лазерное прототипирование к серийному производству методом координатно-пробивной штамповки на каждом этапе жизненного цикла.
Компромисс между объемом производства и себестоимостью
|
Уровень объема |
Рекомендуемая маршрутизация |
Экономика лазерной резки |
Экономика штамповки на станках с ЧПУ |
Стратегический фокус производства |
|
1–300 единиц (быстрое прототипирование) |
Волоконно-лазерная резка |
Доставка за 2 дня; стоимость изготовления оснастки — 0 долларов. |
Затраты на дорогостоящую оснастку распределяются на слишком малое количество деталей. |
Обеспечивает максимальную скорость итераций и гибкость проектирования. |
|
301 – 1200 единиц (пилотный запуск) |
Волоконно-лазерная резка |
Общая стоимость соответствует базовому уровню штамповочного инструмента. |
Расходы на оснастку составляют основную долю удельных затрат. |
Снижает риск брака, связанный с изменениями в конструкции в середине испытания. |
|
1201 – 5000+ единиц (серия производства) |
ЧПУ координатно-пробивной станок |
Ограничение по времени цикла отслеживания позволяет контролировать суточную производительность; стабильная себестоимость единицы продукции составляет 18,50 долларов. |
Оснастка полностью амортизирована; себестоимость единицы детали снижается до 11,20 долларов. |
Минимизирует время цикла и обеспечивает экономию за единицу продукции. |
Объём производства не только определяет порядок амортизации инструментов для целей бухгалтерского учёта, но и влияет на эффективность планирования работы цеха. Проверка на ранних этапах с использованием специализированного штамповочного инструмента требует значительных капиталовложений, тогда как использование только лазерной резки для изготовления перфорированных крышек в больших объемах требует больших производственных мощностей и увеличивает стоимость одной детали.
Как инженеры выбирают между лазерной и штамповочной обработкой в три этапа?
Чтобы помочь инженерным группам определить маршрут технологического процесса за считанные минуты, убедитесь, что критерии для деталей соответствуют этим трем этапам в указанной последовательности:
• Шаг 1: Формирование и 3D-геометрия
- Действие: Просмотрите 3D-чертежи САПР на предмет наличия жалюзи, углублений или ребер жесткости.
- Правило: Если для изготовления корпуса требуется 3D-формовка, то следует использовать ЧПУ-перфорацию, чтобы избежать многоэтапной офлайн-обработки штамповочным прессом; если 3D-формовка вообще не требуется, переходите к шагу 2.
• Шаг 2: Проверка допусков критически важных интерфейсов
- Действие: Оцените плоскостность фланца уплотнения по периметру и допуски на выравнивание штифтов модуля ячейки.
- Правило: В случаях, когда для сопрягаемых поверхностей требуются жесткие допуски ≤±0,01 мм и шероховатость кромок Ra 1,6 мкм, для устранения деформаций, вызванных напряжением при штамповке, необходимо использовать волоконно-лазерную резку; если общие допуски находятся в диапазоне от ±0,08 мм до ±0,15 мм, перейдите к шагу 3.
• Шаг 3: Определите годовой объем и плотность скважин.
- Действие: Сопоставьте прогнозируемый годовой объем с моделями тепловой вентиляции панелей.
- Правило: Для пилотных партий менее 1200 изделий со сроком поставки 2 дня используйте лазерную резку волоконным лазером (без использования оснастки); для объемов более 1200 изделий с более чем 300 отверстиями в сетке переключитесь на ЧПУ-перфорацию, чтобы использовать скорость более 1000 отверстий в минуту и сэкономить 11,20 долларов США на цене за единицу.
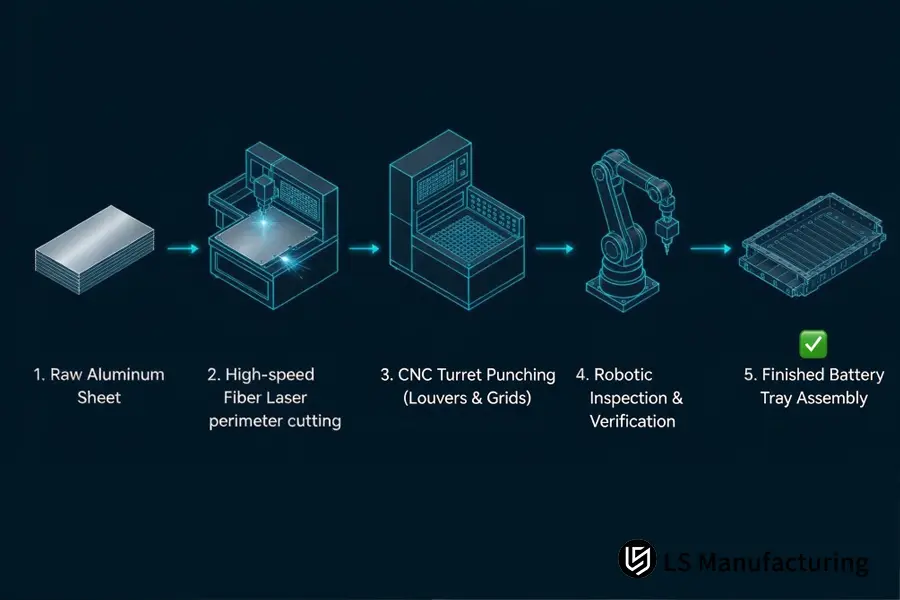
Рисунок 2: Пятиэтапный производственный процесс изготовления корпусов для аккумуляторных батарей электромобилей: от заготовки листового металла и лазерной резки по периметру до координатно-пробивной штамповки на станке с ЧПУ и автоматизированного контроля качества.
Руководство по гибридной маршрутизации: В тех случаях, когда крышки батарейных отсеков требуют критически важных допусков на герметичность (≤±0,01 мм) и сотен отверстий для охлаждающих жалюзи, компания LS Manufacturing применяет гибридную стратегию: С помощью координатно-пробивного станка с ЧПУ выштампуйте вентиляционные отверстия и придайте им нужную форму, а затем вырежьте уплотнители по периметру с помощью волоконного лазера.
Сравнение волоконно-лазерной и ЧПУ-перфорационной обработки корпусов автомобильных аккумуляторных батарей: оптимизация компромиссов в технологическом процессе.
Группа инженеров, занимающаяся разработкой облегченной крышки для аккумуляторного блока электромобиля мощностью 120 кВт·ч, первоначально планировала использовать полностью прогрессивную штамповку. В данном случае использовался листовой материал размером 1800 мм x 1200 мм из алюминия AL 5052-H32 толщиной 3,0 мм. Во время первого испытания штамповки чрезмерное остаточное напряжение, возникшее из-за механической штамповки, воздействовало на алюминиевый лист и привело к диагональной деформации на 2,8 мм. Эта неровность не соответствовала требованиям. стандарты ISO 2768-мЭто влияет на герметичность по стандарту IP67, увеличивает процент брака до 14,5% и приводит к серьезным задержкам в доработке инструмента.
Инженеры-технологи компании LS Manufacturing совместно с нашим клиентом внедрили методологию улучшения процессов на основе A/B-тестирования:
1. Анализ первопричин инженерных отказов: Согласно результатам сканирования, проведенного с помощью оптической координатно-измерительной машины, очевидно, что пуансон вызвал упрочнение и остаточные напряжения в большой панели. Команда DFM разделила процесс на этапы, применив мощную волоконно-оптическую лазерную резку уплотнительного фланца и отверстий для штифтов по периметру с жестким линейным допуском ±0,01 мм.
2. Гибридное перепланирование производственных процессов: Кластерный штамп с микровыступами и жалюзи, сформированный в одной установке, не деформирует большой лист бумаги.
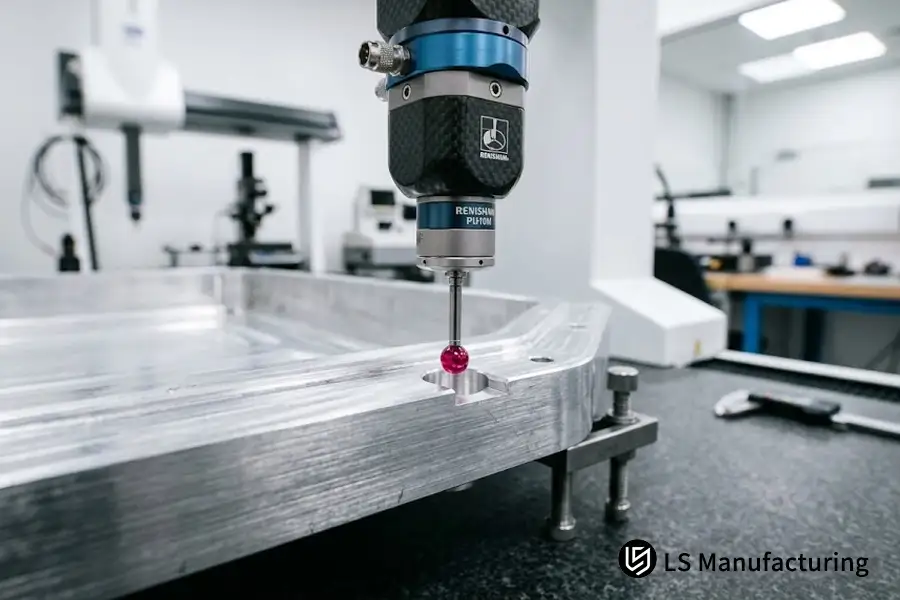
Рисунок 3: Измерительная проверка с помощью координатно-измерительной машины AS9100D, подтверждающая плоскостность уплотнительного фланца по периметру и точность базового отверстия ±0,01 мм на готовом корпусе аккумуляторной батареи электромобиля.
Преимущества описанного выше гибридного производственного процесса включают в себя:
- Стоимость единицы детали: Первоначально предполагалось, что стоимость одной детали составит 18,50 долларов, но затем она была снижена до 12,80 долларов; общее снижение затрат составило 30,8%.
- Процент брака и дефектов: Изначально от 14,5% до 2,2%
- Срок поставки: Первоначально из-за проблем с кристаллом время изготовления первого образца составляло 14 дней, а после пересегментации оно сократилось до 5 дней, при этом время тестирования прототипа увеличилось на 64%.
- Допуск точности: Первоначально допуск по периметру уплотнения составлял ±0,1 мм, но теперь снижен до ±0,01 мм, а шероховатость кромки среза Ra составляет 1,6 мкм.
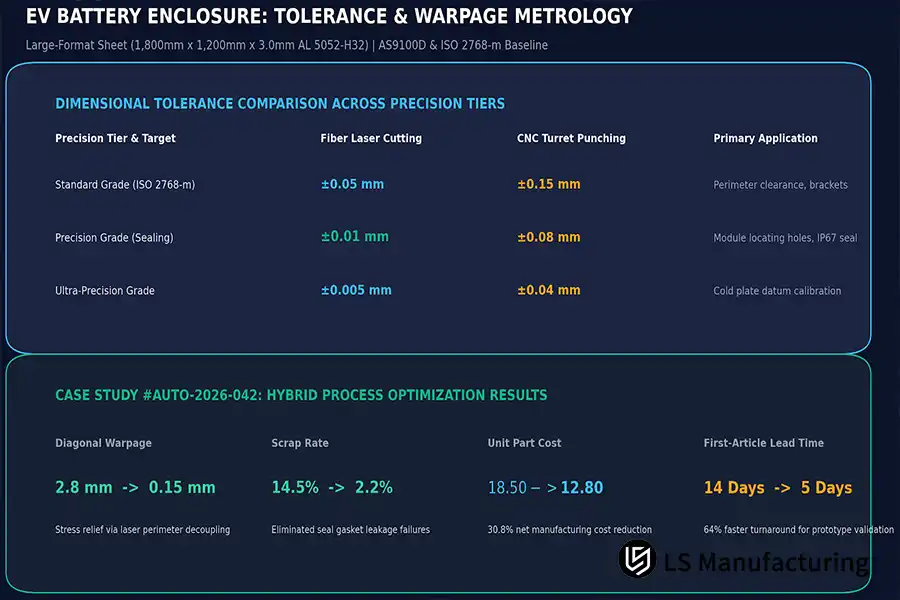
Рисунок 4: Уровни допусков по размерам и контрольные показатели оптимизации в тематическом исследовании № AUTO-2026-042, демонстрирующие снижение затрат на 30,8% и уменьшение коробления с 2,8 мм до 0,15 мм.
Эти последние детали прошли этап испытаний и получили разрешение на проведение теста на утечку гелия при распаде в воздухе. AS9100D FAI перед началом массового производства партиями по 5000 штук. Приведенный выше пример показывает, что разделение операций штамповки и лазерной резки по периметру устраняет проблемы с допусками и затратами при обработке листового металла большой толщины.
Источник данных: база данных производственных проектов LS Manufacturing, проекты № AUTO-2026-042A / № AUTO-2026-042B, размер выборки >1500 деталей.
Часто задаваемые вопросы
В1: Какая технология обеспечивает более высокое качество кромки при герметизации аккумуляторных батарей электромобилей?
Резка волоконным лазером позволяет достичь шероховатости кромки Ra 1,6 мкм без заусенцев и заломов на алюминиевом листе толщиной 3,0 мм, обеспечивая герметичное сжатие; штамповка на станке с ЧПУ оставляет зоны заусенцев и разрушения (Ra 3,2 мкм), которые обычно требуют дополнительных этапов удаления заусенцев с кромки. Подтверждено испытаниями на профилометре шероховатости от LS Manufacturing.
В2: В какой точке достигается точка безубыточности по затратам?
Точка безубыточности находится где-то в районе 1200 изделий. Если объем производства меньше 1200 изделий, лазерная резка волоконным лазером будет дешевле из-за нулевой стоимости оснастки, но если объем производства превышает 1200 изделий, то штамповка на станках с ЧПУ по цене 11,20 долларов за деталь будет выгоднее, чем лазерная резка по цене 18,50 долларов за деталь. Данные получены из системы межпроцессного учета компании LS Manufacturing.
В3: Возможно ли изготовить рельефные изображения или жалюзи с помощью лазерной резки волоконным лазером?
Нет, поскольку волоконные лазеры — это исключительно технология двухмерного термического разделения. Жалюзи, ребристые ребра жесткости и утопленные элементы изготавливаются с помощью ЧПУ-штамповки или листогибочного пресса.
В4: Что поможет мне быстро определить, какой способ лучше использовать для изготовления батарейных отсеков: лазерную резку или штамповку?
Необходимо соблюдать следующие три требования: проверка геометрии (необходима штамповка из-за формованных элементов), проверка допусков (допуски менее ±0,01 мм требуют лазерной резки) и размер партии (лазерная резка предпочтительнее, если размер партии составляет менее 1200 штук). Для получения конкретных рекомендаций по проекту обратитесь в инженерный отдел LS Manufacturing.
В5: Почему процесс штамповки термообработанных алюминиевых листов является сложным?
Термическая обработка сплава, например, AL 6061-T6 Обладает хрупкими механическими свойствами; поэтому инструменты быстро изнашиваются, и при больших нагрузках вдоль срезанных кромок образуются микротрещины; волоконные лазеры способны резать твердые сплавы без износа инструмента благодаря бесконтактной технологии.
В6: В чем разница во времени изготовления прототипов образцов в обоих случаях?
Волоконные лазеры способны создавать прототипы в 2 дня согласно цифровым чертежам; для штамповки на станках с ЧПУ требуется 10-14 дней для создания прототипов в случае заказа нестандартной оснастки или выравнивания штампов. Данные о выполнении заказа LS Manufacturing.
Заключение и технические рекомендации
В области корпусов для аккумуляторных батарей электромобилей, процесса лазерной резки волоконным лазером и Процесс штамповки на станках с ЧПУ Существуют дополнительные процессы, позволяющие решать различные инженерные задачи. В случаях, когда требуется малый допуск ±0,01 мм для уплотнительных фланцев, при проведении испытаний в небольших объемах производства и быстром прототипировании, следует выбрать процесс лазерной резки волоконным лазером. В случае крупносерийного производства, систем вентиляции с плотным рисунком и деталей, изготовленных методом трехмерной штамповки, подходит ЧПУ-перфорация.
Служба технической поддержки и проектирования корпусов для электромобильных аккумуляторов
Ищете компромиссные решения для вашего будущего проекта по изготовлению корпуса для батареи? Отправьте свои 2D/3D CAD-данные для полной оценки DFM и сравнительного анализа затрат, которые инженеры LS Manufacturing проведут в течение двух часов.
Чтобы задать нашим инженерам по межтехнологическим решениям вопросы планирования допусков на листовой металл, предотвращения термической деформации или определения точки безубыточности объемов производства, свяжитесь с нами по следующим каналам связи:
📞Тел.: +86 185 6675 9667
📧Электронная почта: info@lsrpf.com
🌐Веб-сайт: https://lsrpf.com/

