日本語


要約: ファイバーレーザー切断 EVバッテリー筐体パネル用の非接触熱分離プロセスです。 高圧の同軸窒素ガスジェットが溶融金属のプールからガスを排出することで、酸化物のない、溶接に適した切断面を確保する。 ISO 9013:2017規格では、1.5mm~4.0mmのアルミニウム部品の寸法公差は±0.03mm~±0.05mmの範囲内で確実に維持されますが、±0.01mm未満の形状については二次的なCNC加工が必要となります。
EVバッテリー組立ラインの検査において、トレイフレームの歪みは、経験の浅いハードウェアエンジニアや調達担当者をしばしば困惑させる。よくある初心者の誤解は、レーザー切断では機械的な工具接触が一切ないにもかかわらず、切断力によってアルミニウムが曲がるというものだ。実際には、熱による歪みは、不均衡な放熱、光吸収ダイナミクス、およびガス流境界層に起因する。これら3つの相互作用を理解することで、レーザー切断されたエッジが溶接可能な状態になるタイミングと、漏れのないパックシールを実現するために二次的なCNC加工が必要となるタイミングを正確に把握することができる。
この初心者向けガイドを信頼できる理由とは?
グロリアは同社のシニアエンジニアで、 15年以上の経験 精密工学および ラピッドプロトタイピングEV筐体に関するトレーニングを提供し、ハードウェアチームの若手メンバー向けに製造可能性レビューを主導する。 LinkedInでGloria's Engineering InsightsをフォローしてくださいLSマニュファクチャリングの技術委員会は、図面の指示事項の論理性を、発行前に評価した。
図面の注釈は以下に記載されています ASME Y14.5-2018規格 これは米国における寸法および公差の標準規格です。したがって、アルミニウム製トレイのテーブル繰り返し精度の公差±0.035mmは、公表されている規格に基づいて測定されます。 歪みは、LS製造プロジェクトのテストログの結果から得られます。
『現代製造の基礎』(ミケル・P・グルーバー著、第7版)では、熱切断の原理を通して、過渡的な熱伝導が6000系アルミニウム合金の構造的焼き戻しをどのように変化させるかが説明されています。設計エンジニアがすべての輪郭にミクロン単位の公差を適用しようとすると、加熱の不均一性によって必然的に全体の平面度が低下します。加工前にブランク材の光学検査を行うことで、ビームによる熱歪みと、その後の治具のずれを切り離して分析することが可能になります。
EVバッテリートレイにおけるファイバーレーザー切断の仕組みとは?
EVバッテリートレイにおいて、ファイバーレーザー切断は、集束された光を用いて1.5mm~4.0mmのアルミニウム板を成形する、非接触の熱プロセスである。 1.06μmビーム真に理解するために ファイバーレーザー切断の仕組みビームは 1.06 μm で動作し、より長い 10 μm の CO2 レーザー波長はアルミニウムによる吸収が悪く、結合効率が低下することを考慮してください。ファイバー レーザー切断バッテリー トレイ プロセスを習得するには、ビーム強度とガス供給を調整する必要があります。1.6 MPa ~ 2.0 MPa の高圧窒素は溶融金属を吹き飛ばし、切断部を酸化から保護します。1.5 mm ~ 4.0 mm のアルミニウム トレイでは、ファイバー レーザー切断では工具の摩耗を回避できますが、CO2 レーザー切断では反射性のアルミニウムでエネルギーが失われます。
アルミニウム合金における光吸収とビームダイナミクス
アルミニウム用途におけるレーザー切断の基本原理は吸収から始まりますが、ファイバーレーザーとCO2レーザーによるアルミニウム切断では、その差が明らかになります。ファイバーレーザーの波長1.06μmは、室温でより大きなアルミニウム吸収をもたらします。1.5mm~4.0mmのアルミニウムシートは、ファイバーレーザーではより速く融点に達しますが、反射率の高いCO2レーザーではより遅くなります。
高圧補助窒素の二重の役割
ファイバーレーザー切断の公差 初心者は切断幅から始めます。切断幅はガスの排出を追跡します。1.6 MPa ~ 2.0 MPa の窒素アシストは酸素を置換するため、切断面は酸化スケールなしで溶接準備が整います。ガスの勢いは溶融アルミニウムを切断部から吹き飛ばし、ドロスが付着するのを防ぎます。 アルミニウムのレーザー切断 6061-T6は、トレイのフランジを清潔に保つために窒素の作用に依存しています。
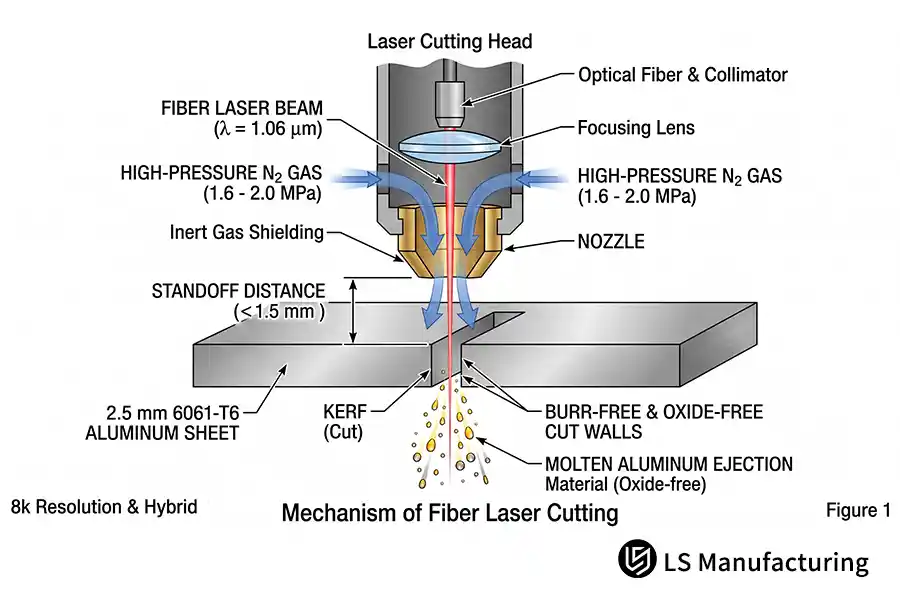
図1:アルミニウムにおけるファイバーレーザー切断の動作原理の概略図。1.06μmのビーム、ノズル間隔(≤1.5mm)、および1.6~2.0MPaの窒素アシスト噴射を示している。
レーザーカットトレイにおける線形形状公差とは何ですか?
レーザーカットトレイの線形プロファイル公差は、CAD公称プロファイルからのレーザーカットエッジの許容偏差であり、±0.01 mmから±0.05 mmの範囲で嵌合が変化する実用的なバッテリートレイ切断公差ガイドとして機能します。線形プロファイル公差の答えを探している人は、ISO 2768-m/f (ISO 2768-1:1989 一般公差クラス、m - 中程度、f - 細かい) などの確立されたレーザー切断公差規格を参照します。ファイバーレーザー切断公差は、一般的なトレイプロファイルと長いフランジで±0.05 mmですが、 コンピュータ数値制御(CNC)フライス加工の公差 ボルト穴の中心とモジュール位置決め面は±0.01 mmです。シール面とボルト穴の中心は±0.01 mm側である必要があります。単純な外側ブランクは ±0.05 mm。
ISO 2768-m/f トレイ外形線用ベースラインバンド
ファイバーレーザー切断の初心者向け公差は、特徴に応じて 2 つのバンドで異なります。外周のブランクと非シールエッジでは ±0.05 mm、シールガスケット付きボルト穴の中心では ±0.01 mm です。±0.05 mm バンド内のワークテーブルの再現性が両方を決定します。レーザー切断用の穴のサイズは、ボルト穴の中心をバンド内に配置します。 レーザー切断公差CMM 検査の結果、亀裂が確認された。
バックラッシュと切削幅が最終公差に及ぼす影響
サーボシステムのバックラッシュ(駆動部が回転する際の位置ずれ)は、製造部品の公差に誤差をもたらし、切断幅補正によって各エッジが内側または外側に移動します。長いトレイフランジの最小公差を決定するのは、レーザー出力ではなく、この動作誤差です。
レーザー切断が終了し、CNCフライス加工が始まる場所
初心者は、トレイの全周にわたって達成不可能な±0.01 mmの公差を主張することがよくあります。長いバッテリートレイのフランジでは、累積的な熱拡散により、エッジのずれは自然に±0.05 mmまで拡大します。その結果、二次的な CNCフライス加工 タイトな嵌合面や±0.01mmよりも厳しい公差が要求されるモジュール位置決め穴には、依然として加工が必須となる一方、レーザー切断は残りの基本形状を効率的に処理できる。
基準比較表:バッテリートレイの製造精度とプロセス特性勾配
アルミトレイ切断における従来型グレードと精密グレードは、4つの製造寸法によって区別され、各行は測定可能なプロセス特性と梱包組立時のサービス条件を対応付けている。 HAZ幅(熱影響部、溶融せずに軟化する固体母材)は歪みリスクを示す。そのため、切断幅だけでは反りを予測することはできません。若手エンジニアは1行の図面を読み取り、シール面を加工グレードに合わせて調整します。
| プロセス属性 | レガシーベースライン | 標準グレード | 精密グレード |
| 標準線形公差 | ±0.05 mmのバンドを2倍にする | ±0.05 mm | ±0.01 mm、補正により締め付け |
| 表面粗さ(Ra) | 精密仕上げより2段階上の粗さ | 精密仕上げより一段階上の粗さレベル | Ra 3.2 μm |
| HAZ幅 | 観測された最も広い熱帯域 | 従来型バンドと精密バンドの中間くらい | ≤0.08 mm |
| 典型的な用途 | トレイ外周のブランキング、シールドプレート | モジュール取り付けプレート、ベントバルブ穴 | 冷却チャネル開口部、シール嵌合溝 |
要約すると、標準切削加工(0.05mm)は大型トレイの外形加工に用いられ、精密切削加工(0.01mm)は冷却チャネルの開口部やシール嵌合溝の加工に用いられる。
熱影響部がトレイの歪みを引き起こすのはなぜですか?
HAZは、レーザー切断された部分の横にある狭い帯状の領域で、6000系トレイ合金が溶融せずに軟化して相変化を起こします。熱影響部がトレイの歪みを引き起こすのはなぜですか?動的出力変調では、1.5 mm~4.0 mmのアルミニウムでHAZの深さを0.08 mmに維持しますが、一定出力パスでは、同じブランクでHAZが0.08 mmの制御深さのほぼ2倍になります。非対称な横方向の膨張により、冷却がビームの移動に遅れると残留応力が発生します。コーナーの滞留時間がピーク熱を設定し、熱影響部レーザー切断のヒントは、移動速度ではなく滞留時間から始まります。大スパンのトレイが平坦なままかどうかは、切断力ではなくHAZの深さによって決まります。
温度勾配と冶金学的弱化
6061-T6(固溶化熱処理後に人工時効処理されたもの)を切削すると、熱影響部(ASMハンドブック第16巻の機械加工と熱切断に関する説明にあるように、不均一な熱流による軽微な歪み)が発生し、切削付近で強化析出物が失われ、局所的な引張応力のみが生じる(6061-T6に類似した合金)。1.5 mmの壁は4.0 mmの壁よりもはるかに速く熱を放射するため、横方向の膨張は不均衡なままとなる。
動的出力調整により熱影響部(HAZ)を低減
ファイバーレーザー切断におけるアシストガスの選択は、2つ目の制御要素となります。1.6 MPa~2.0 MPaでは、窒素アシストガスは不活性ですが、同じ圧力の酸素アシストガスは発熱と暗色の酸化物を発生させます。ダイナミックパワー変調により、コーナーや減速ポイントでのデューティサイクルが低下し、熱影響部(HAZ)の深さが0.08 mmに維持されます。高アスペクト比の小穴レーザー切断では、ビームエネルギーが集中するため、同じデューティサイクルでの切断が求められます。実際の使用では、0.08 mmのHAZにより、細長い薄肉トレイの端面が平坦に保たれます。
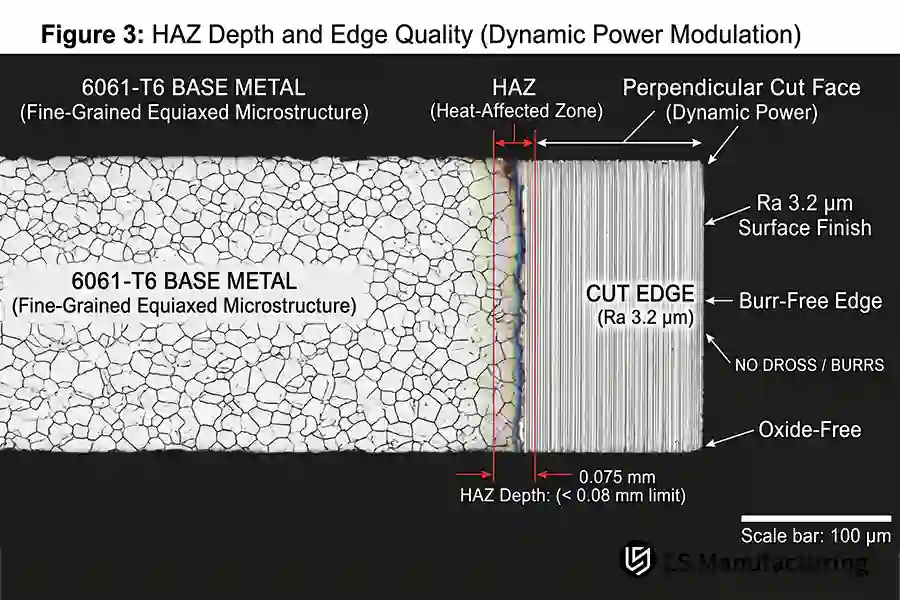
図2: 動的出力変調で切断された6061-T6母材の顕微鏡断面。熱影響部深さは0.075 mm (<0.08 mmの制限)、酸化物のないRa 3.2 μmのエッジを維持。
バッテリーケースのレーザー切断における公差を制御する方法とは?
ビームフォーカス、カーフ補正、アシストガス流量場のクローズドループキャリブレーション。 レーザー切断の公差 バッテリーエンクロージャー用ですか? 焦点は 1.5 mm ~ 4.0 mm のアルミニウム平面で、焦点は表面のわずかに負の焦点のすぐ下で、エネルギー分布を拡大して最大の完全貫通を実現します。アシストガスは何ですか? 1.6 MPa の窒素は 1.5 mm の材料のスラグを吹き飛ばし、2.0 MPa の窒素は 4.0 mm の材料の溶融金属を吹き飛ばします。最終的な線状バンドの位置は ±0.01 mm の切断幅補正により 0.01 mm ~ 0.05 mm になります。
ノズル径とノズル間隔がガス境界層に及ぼす影響。
ファイバーレーザー切断におけるガイドガスの選択は圧力を決定し、ノズルボアとスタンドオフはガス境界層を定義します。最も容易でクリーンな排出を実現するには、ノズルボアを1.5 mmトレイゲージに設定し、スタンドオフをそのゲージより下に保持して、窒素アシスト圧力を1.6 MPa~2.0 MPaにします。不適切な圧力またはスタンドオフは、ドロス付着、エッジバリ、局所的な熱による反りなど、アルミニウム部品によく見られるレーザー切断の欠陥を引き起こすことがよくあります。エンジニアは、移動速度ではなく切断エッジの色によって境界層の安定性を評価し、レーザー切断の品質管理基準は切断エッジに基づいて構築されます。
熱拡散のためのリープフロッグ切断とマイクロジョイント
EVバッテリートレイ 板金切断 原理は、速度よりもパス順序に重点を置いています。リープフロッグカット(離れた輪郭間をジャンプするパス順序により、片側に熱が蓄積されない)は、1.5 mm × 4.0 mm のブランク全体に熱負荷を分散します。マイクロジョイント(ブランクをスケルトンに固定する小さな未切断タブ)は、部品の移動を防ぎながら、1.6 MPa ~ 2.0 MPa の窒素流を誘導します。バリのないレーザー切断設計は、連続的な片面切断が歪みを引き起こすため、両方のツールに依存しています。そのため、ガス流とパス順序によって、切断後の加工を行う前に寸法バンドが確保されます。
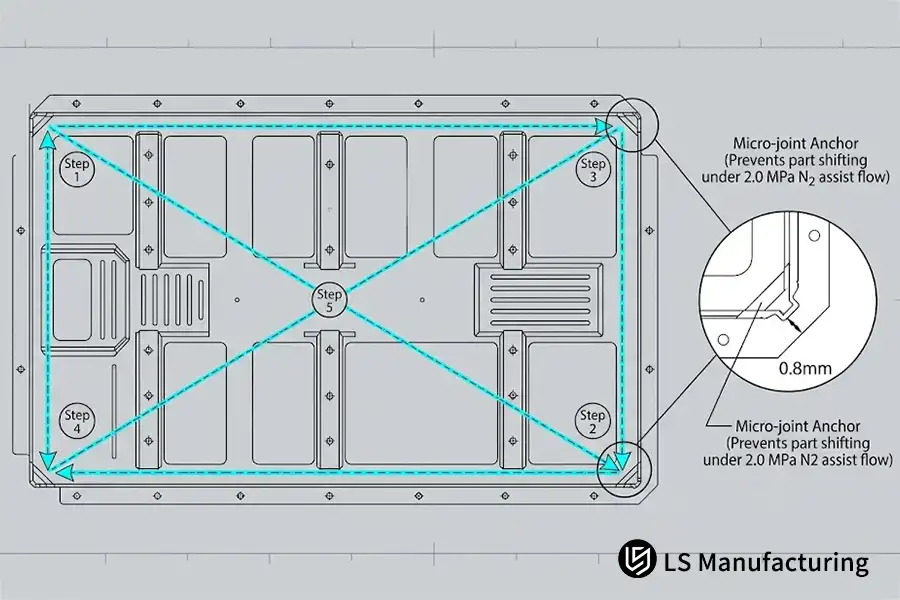
図3: EVトレイフレーム上の最適化されたリープフロッグ切断シーケンス(ステップ1~5)と0.8mmマイクロジョイントアンカー設計により、2.0MPaの窒素アシストフロー下での熱歪みを軽減します。
レーザー切断に最適な材料と形状はどれですか?
ファイバーレーザー切断は、1.5 mm~4.0 mm厚のプレス加工シートや押出成形プロファイルに最適です。1.06 μmのビームは、6061-T6および6082-T6構造材を溶融し、Ra 3.2 μmのバリのないエッジを実現することで、構造用接着剤の確実な接合を保証します。レーザー切断の全体的な利点と欠点を評価することで、エンジニアは超厚板における熱的制約と、高速かつ柔軟な輪郭加工とのバランスを取ることができます。
材料グレードの互換性
- 6061-T6 シート (1.5 mm): 素早く、まっすぐで直角な切断面が得られます。
- 6082-T6シート(4.0mm): 常にRa 3.2μmの清浄なエッジが得られます。
- 5182-O: 焼きなまし処理を施すとバリのない切削が可能になるが、構造的な強度は低下する。
- 押出成形品: 専用のカスタムチューブレーザー切断装置で容易に加工できます。
レーザー照射範囲外の構造断面
ファイバーレーザー切断は、 刻印 およびアルミニウム製トレイ構造のCNCフライス加工。
| 属性 | ファイバーレーザー切断 | プレス加工またはCNCフライス加工 |
| 適切なゲージ | 1.5 mm~4.0 mm | およそ4.0mmの上限の3倍 |
| 典型的な在庫 | 6061-T6、6082-T6母材合金 | 鋳造プレート |
| エッジ仕上げ | 表面粗さRa 3.2μm、バリなし | 切断または切削加工されたエッジ |
| 典型的な使用例 | トレイブランク、蓋 | 深い段状の溝 |
初期のファイバーレーザー切断公差も境界を設定します。鋳造プレートと深い段付きポケットは、厚みが増すにつれてビームの焦点とガスの噴射が減少するため、ウィンドウを超えています。EVバッテリーハウジングのレーザー切断では、閉じ込められたコアガスがプライ間の熱伝達よりも速く膨張するため、フォームコアラミネートを1回のパスで貫通することはありません。マージンは、下の合否ゲージテストで作成できます。 最大4.0mm。
このプロセスは材料のグレードではなく、ゲージグレードに依存します。
ファイバーレーザー切断は、EVトレイの歪みをどのように制御するのか?
ファイバーレーザー切断は、動的な電力変調を調整することでEVバッテリートレイの歪みを制御する。 1.6~2.0 MPaの窒素アシスト流を用いて、熱影響部(HAZ)を0.08 mm以下に抑える。 2.5 mm厚の6061-T6トレイ床をベースラインとした場合、セグメント化されたパルス処理により、熱負荷が広範囲のクロスビームパターンに分散され、機械的なクランプ変形なしにプロファイル公差を±0.03 mmに維持します。
アプリケーションシナリオ
新エネルギー商用車向けシャシープログラムは 6061-T6トレイ 床は、長い円形のパターンとクロスビームの穴パターンを持つ大きなスパンを備えています。ロボットレーザー溶接とガスケット敷設の前に、周囲のシール溝の壁は完璧に機械加工され、輪郭バンドはしっかりとフィットしている必要があります。一部のエンジニアリング見習いは、治具なしの切削のほとんどが二次加工なしでバンドを維持できるかどうか疑問に思っています。
選択されたパラメータの根拠
セグメントパルス穿孔(パルスを「操縦」してショット間に一時停止を作り、熱を逃がすことで)は熱負荷を分散させるが、連続穿孔はパルスのエネルギーを時間的・空間的に一点に集中させる。窒素の圧力による補助 1.6~2.0 MPa 溶融膜と切断溝内のスラグ除去と乱流を制御します。圧力が高いほど切断溝は広くなります。非分割パルス穿孔の場合、 熱影響部(HAZ) 0.08 mmを超えており、これは密閉型トレイ底面の平面度許容範囲を超えている。
測定結果
スクラップ率は以下から減少しました 14.5%から4.2% 試作実行中、成形部品の製造コストは 11.8%レーザー切断時の密封トレイ底面の加工において、ビーム加熱とアシストガスの配置がスクラップ削減に貢献した。つまり、熱制御は平面度に影響を与える。
データソース:LS Manufacturing 2025~2026年社内テストデータベース(プロジェクト番号AUTO-2026-T82、サンプルサイズ>800、プロトタイプトレイフロアラン)。
よくある質問
1. ファイバーレーザー切断とEVトレイのパンチ動作の本質的な違いは何ですか?
ファイバーレーザー切断と機械切断の比較評価 レーザー切断は、集束ビームを用いて金属を溶融させる非接触熱プロセスであるのに対し、機械式パンチングは、パンチとダイの間で板材をせん断することで分離する。 ISO 9013:2017 熱切断公差クラスにおいて、LS Manufacturing はエッジプロファイル公差を以下のように維持しています。 0.01 mm および 0.05 mm 試作品製作および少量生産の検証用。若手エンジニアは、トレイ製造プログラム用の金型を選択する前に、熱切断されたエッジとせん断されたエッジを区別します。
2. アルミニウム製バッテリーケースのレーザー切断において、酸素ではなく窒素が使用されるのはなぜですか?
アシストガスは切断ビームを囲む同軸流です。窒素は不活性のままですが、酸素は溶融アルミニウムと発熱反応を起こして黒色酸化物を生成します。ASMハンドブック第16巻熱切断に関する記述より、窒素は 1.6 MPa~2.0 MPa ドロスを吹き飛ばし、ガスケットシールに適したRa 3.2μmの表面を得る。 LSマニュファクチャリングの溶接準備工程では、切断面に酸化物が付着しないように維持されており、購買担当者は1枚の切断面画像のみに基づいて判断を下します。
3. ファイバーレーザー切断は、バッテリートレイにおいて±0.01mm以下の加工公差を実現できますか?
いいえ。ファイバーレーザー切断は本質的に熱プロセスであるため、アルミニウムの熱膨張、マシンガイドのクリアランス、光ビームの発散などの動的要因により、ISO 2768-m に基づく現実的な精度範囲は ±0.03 mm ~ ±0.05 mm となります。切断幅補正によりプロファイルの再現性は確実に安定しますが、±0.01 mm 未満の精度が要求される形状(冷却液用 O リング溝や精密ダウエルピン穴など)は、レーザーでブランキングした後、二次的な CNC フライス加工で仕上げる必要があります。
4. 初心者エンジニアは、レーザーカットされた板金トレイの設計において、どのような点を避けるべきでしょうか?
マイクロホールとは、母材の板厚よりも小さい穴のことです。; ビームエネルギーが過剰に集中すると、アシストガスによる溶融金属の除去前に穴壁が過剰に溶融します。レーザー切断におけるタブアンドスロット形状では、スロット幅が母材シートのゲージに近づく必要があります。 ASME Y14.5-2018 プロファイルの指示。つまり、LS Manufacturingでは、狭いスロットの場合、切断端から最低1.5シートゲージの距離を確保しています。若手エンジニアは、最小穴径を早い段階で習得します。
まとめ
アセンブリの材料重量目標、ファイルとビームのレイアウトが確定し、ビームエネルギーとアシストガスの流れの相互作用、線形アセンブリの許容範囲が設計段階ですべて決定されると、それらのトレードオフはすべて魅力的に見え始めます。これで、漏れのないパックのシールは、切断後の研削ではなく、再現性のある1つのプロセスウィンドウの問題になります。簡単に言うと、次のようになります。 加熱と窒素の排出によって、治具が届くずっと前からトレイの平面度が決まります。
電気自動車用バッテリーの構造設計および技術サポート
熱切断のダイナミクスを理解することは、堅牢なEVバッテリー筐体設計の基礎となります。下流工程におけるトレードオフや構造公差を評価するには、弊社の技術ガイドをご覧ください。
関連記事: カスタム板金加工ガイド:ファイバーレーザー切断とウォータージェット切断の選択。