日本語


要約: 登り切り これは、切削工具が送り方向と同じ方向に回転する切削加工を指し、切削開始点で最大の切りくず厚さを実現します。この運動特性により、薄肉構造の構造安定性が向上し、工具の摩擦が回避され、±0.008 mmの公差内での精度が確保されます。
ジュニア製造エンジニアや調達見習いの場合、 クライムミリングと従来型ミリングの中間 図面の最初のレビューでは、難しい作業となる可能性があります。一般的に、回転方向を正しく選択することで、エッジカットがワークピースをテーブルに引き込むか、ワークピースを工具のビビリ振動に巻き込むかが決まります。このガイドでは、切削チップの生成と偏向ベクトルの解析、および機械のバックラッシュを簡素化するために、運動理論の 4 つの基本と力学比較表を紹介します。
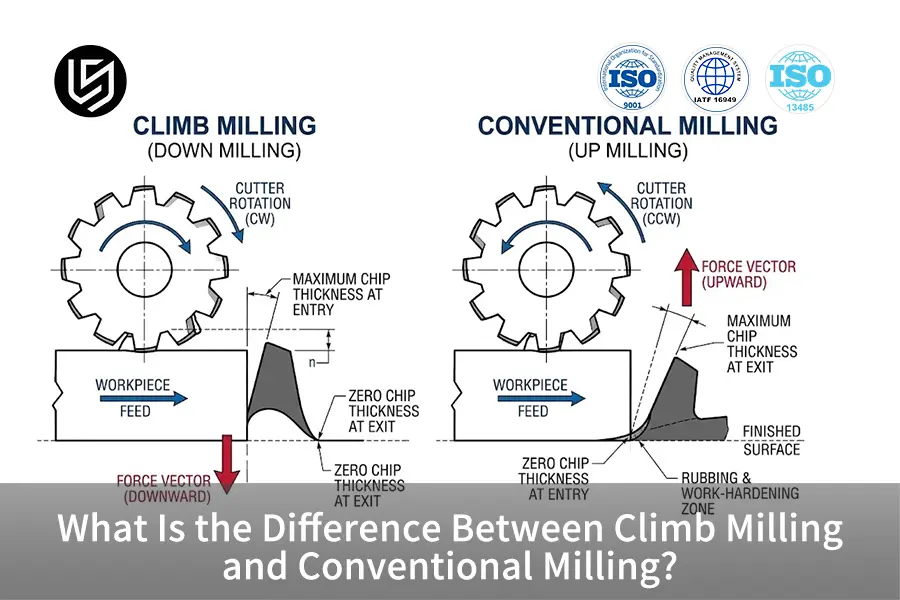
主なポイント
- クライムフライス加工では、最大切削厚さを使用します。 工具の歯は、切削開始時の最大チップ厚さから切削終了時にはチップがなくなるまで切削し、せん断前の研磨を除去して表面を滑らかにします。 Ra 0.8 µm。
- 従来のフライス加工では、初期エッジスライドを使用します。 切削刃は切りくずの厚みがゼロの状態で金属表面に接触するため、実際のせん断が発生する前に金属が加工硬化し、局所的な温度が上昇する。
- 力ベクトルが構造的完全性を制御する: クライムフライス加工では、部品を治具に押し付ける下向きの力が発生するのに対し、従来型のフライス加工では、部品を持ち上げる可能性のある上向きの力が発生する。
- 機械のバックラッシュが物理的な限界を決定する。 従来型の粉砕 バックラッシュ除去装置のない古い手動機械を使用する場合、テーブルの崩壊やカッターの破損の危険性があるため、これは絶対に必要です。
LSマニュファクチャリングエンジニアからのメッセージ
この包括的なエンジニアリングガイドブックは、 ラピッドプロトタイピング LS Manufacturingのラピッドマニュファクチャリングエキスパートであり、 精密製造における15年の経験グロリア・ウーは LinkedInでフォロー 切削力学や製造性を考慮した設計などのトピックに関する技術的な最新情報を受け取ることができます。このガイドで紹介されている運動力の各ベクトル、チップ薄化理論、およびスピンドルバックラッシュ制限は、LS Manufacturing の主任機械加工エンジニアリングデスクによる徹底的なピアレビューを受けており、機械ハンドブック第30版の幾何学および基本的な切削原理に関する ISO 2768-m および ISO 2768-f 規格に準拠しています。
クライムミリングとは何ですか?また、どのように切削するのですか?
ダウンミリングまたはクライムミリング
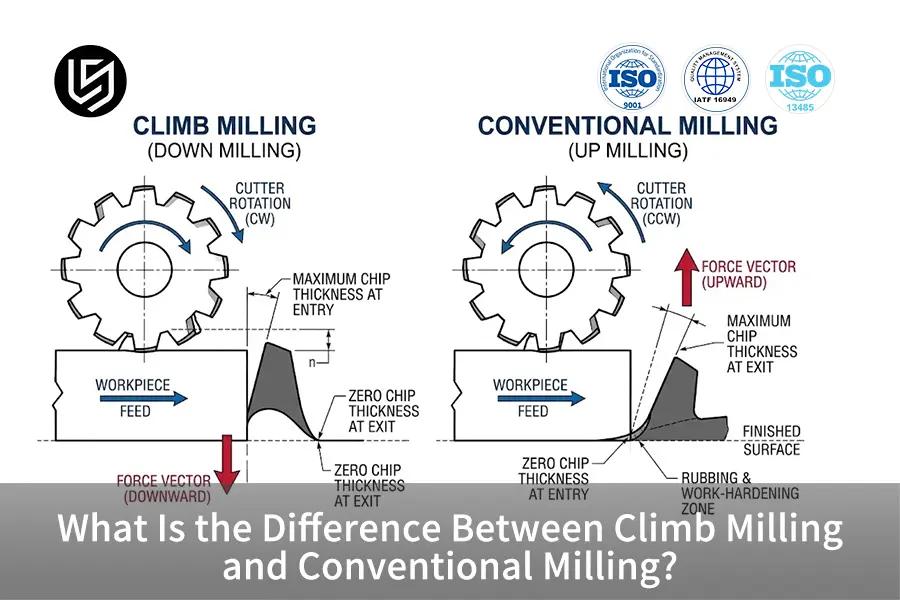
クライムミリングまたはダウンミリングとは、スピンドルの回転方向がテーブルの送り方向と同じである基本的な切削技術を指します。その運動学の重要な特徴は、最大厚さで瞬間的に切削し、その後材料から離れるときにゼロになるまで減少することです。このプロセスにより滑り接触がなくなるため、主要な工具力は機械ベッドに垂直下向きに作用し、 表面粗さ:Ra 0.8 μm~Ra 1.6 μm。
現代のCNCにおけるツールキネマティクス
従来の上向き切削では、カッターの歯は中心線より上の材料に接触し(下向き切削構成の場合)、加工面に向かって材料を除去します。切削刃は既に切削された表面上を滑るのではなく、未切削の金属塊に直接食い込むため、機械的な衝撃荷重は歯が完全に支持されたときに発生します。運動学の定義に基づくと、一致する送りベクトルと回転ベクトルによって、瞬間的なせん断応力が主せん断領域に集中します。
厚いものから薄いものへの切りくずの形成
研削加工とは対照的に、アップカットフライス加工では、切りくずの形成はあらかじめ定められた勾配に沿って進行します。この過程で、切りくずは初期段階では最も厚く、出口ではカミソリのように薄いリボン状になります。このように薄くすることで、加工中に発生する熱の大部分が切りくず自体で放散されるため、加工物に熱が放出されることがなくなります。その結果、加工物の熱膨張は最小限に抑えられ、部品の熱膨張が抑制されます。 許容誤差は±0.02 mm。
機械加工における従来型フライス加工とは?
従来型のフライス加工(従来はアップミリングと呼ばれていた)は、切削刃の回転が工作物の送り運動と正反対に行われる切削加工の一種です。この加工の運動学は、初期切削厚さがゼロで、刃が工作物から離れる直前に最大値まで連続的に増加するという特徴があります。この加工では、摩擦によって比較的粗い表面が生成されやすく、その値は Ra 3.2 μm~Ra 6.3 μmただし、鋳造品の加工や非剛性セットアップには適している場合もあります。
- 初期摩擦・擦れ段階: 切削開始初期段階では、切削刃は母材に食い込むことができません。そのため、半径方向の切削力が被削材の降伏強度を超えるまで、切削刃は被削材と擦れ続ける必要があります。
- 加工硬化層の形成: 初期摩擦時の高い研磨圧力により、局所的な熱が発生します。この効果は、オーステナイト系ステンレス鋼や高温合金の加工において特に顕著であり、その結果、次の切削時に超硬フルートを鈍らせる表層が形成されます。
- 上向きの動的力のベクトル: 刃が切削面の底部から材料を拾い上げるため、力のベクトルは垂直上向きに作用し、保持治具から離れる方向に働く。これにより、ワークピースを固定するために必要な力の余裕が増加する。
- 適用機能領域: 摩擦は大きくなるものの、通常のフライス加工は、熱間圧延されたスケールが付いた構造用鋼材、砂型鋳造品、または火炎切断された部品の加工に非常に効果的です。工具は、硬化して研磨された表面の下にある、きれいで柔らかい母材に食い込み、脆い超硬切削刃に触れることなく表面から飛び出します。
どちらの切削方向がより高い精度を保証するのか?
厳密に CNCフライス加工 設定によっては、クライムミーリングは従来型のミーリングに比べて常に優れた寸法精度と公差を実現します。クライムミーリングにおける下向きの力ベクトルは、ワークピースを基準治具の基準面にしっかりと固定し、びびり振動の振幅を動的に低減します。その結果、電流 3軸および5軸 機械加工では、ISO 2768-m の範囲内で ±0.02 mm の一般的な公差を容易に維持でき、ISO 2768-f の範囲内では ±0.008 mm まで達成できます。一方、従来のフライス加工では、小さなたわみが発生し、柔軟なワークピースが基準面からずれるため、寸法のばらつきが ±0.05 mm からそれ以上の値になります。
以下の比較表は、両方のフライス加工技術における機械的な違いを説明するものです。
|
動的比較指標 |
クライムミリング(下り) |
従来型粉砕(上方向) |
物理的メカニズムと衝撃 |
|
チップ厚さ勾配 |
入口で最大 → 出口でゼロ |
入口でゼロ → 出口で最大 |
クライム加工はエッジ摩擦を解消し、合金の加工硬化を抑制する。 |
|
合力の方向 |
下向きに備品とベッドへ |
テーブルから部品を上方向に引っ張る |
クライム工法は薄い床を安定させるが、従来工法ではクランプに大きな余裕が必要となる。 |
|
表面仕上げ能力 |
Ra 0.8 μm~Ra 1.6 μm |
Ra 3.2 μm~Ra 6.3 μm |
登攀によって切り屑の再切削が防止され、二次的な傷を防ぐことができる。 |
|
バックラッシュ感度 |
重要;バックラッシュ防止ナットが必要 |
低い位置。テーブル送りが切削動作に抵抗する。 |
クライム機構は緩んだテーブルを切り込み部分に引き込み、従来方式はネジの遊びを安全に抑制します。 |
上記のデータからわかるように、高精度を実現するには、間違いなくクライムミーリングが最適なソリューションである。 表面仕上げ そして、最新の剛性の高いCNC工作機械による高精度な寸法加工も可能です。しかし、粗い鋳造品を加工する場合や、機械的なバックラッシュ補正機能のない機械を使用する場合は、従来型のフライス加工も重要な選択肢として検討すべきです。
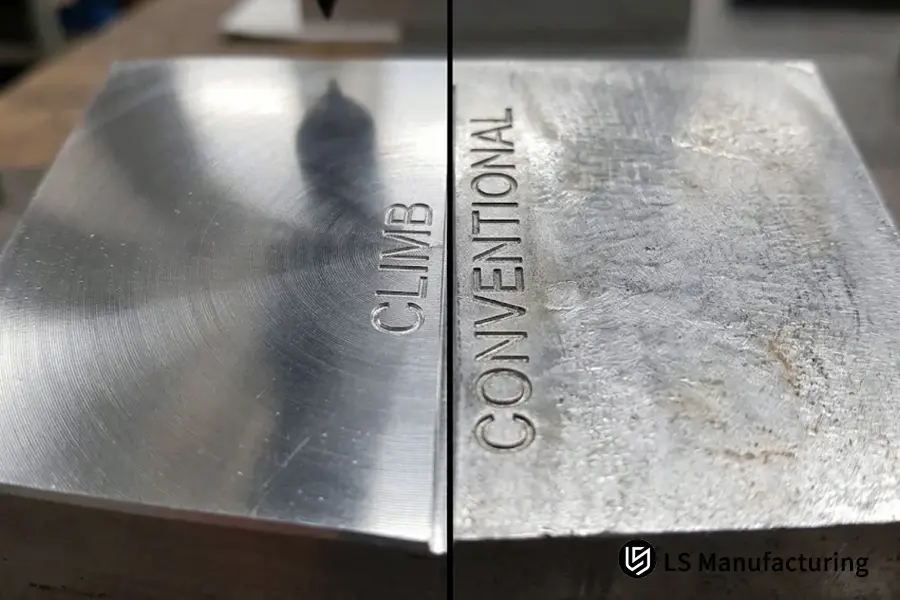
図1:顕微鏡による表面仕上げ検査。クライムミリングによる均一なRa 0.8μmの鏡面仕上げと、従来型ミリングによる曇った擦り傷との比較。
クライムミーリングはなぜ薄肉部品の加工に適しているのか?
厚さ1.5mm未満のリブやハウジングポケットなど、支持されていない領域を加工する場合、アップカット加工は製造設計において不可欠な要素です。アップカット加工によって生じる切削力はワークピースに下向きに作用するため、工具がワークピース底面に対して予測可能かつ平行な半径方向の押し込み力を維持できます。高速切削と小さなステップオーバーを組み合わせることで、この技術は調和振動を抑制し、構造的なたわみを生じることなく±0.01mmの公差を維持します。
エンジニアリングデスクの視点:壁のたわみ
「高アスペクト比の壁を持つ航空宇宙用深溝加工では、上向きの切削力が支持されていない壁をカッターから遠ざけ、顕著な壁テーパーやビビリ痕が生じる傾向があります。LS Manufacturingでは、CNCプログラミング規則に従い、アップカット加工と軽い半径方向切削深さ(ae ≤ 0.10 × 工具径)を採用しています。この力ベクトルにより、脆弱なアルミニウムフランジがフルートに引き込まれることなく、ベースプレート上にしっかりと固定されます。」
— グロリア・ウー、ラピッドマニュファクチャリングスペシャリスト
ロボットの関節リンク機構などの実用的な用途で良好な薄肉壁を実現するには、クライムミリングが唯一の解決策です。 医療機器 筐体ケースやバッテリートレイなど。下向きの力は振動を最小限に抑え、エンドミルが延性のあるアルミニウム合金を構造壁に損傷を与えることなくスムーズに切削することを可能にします。
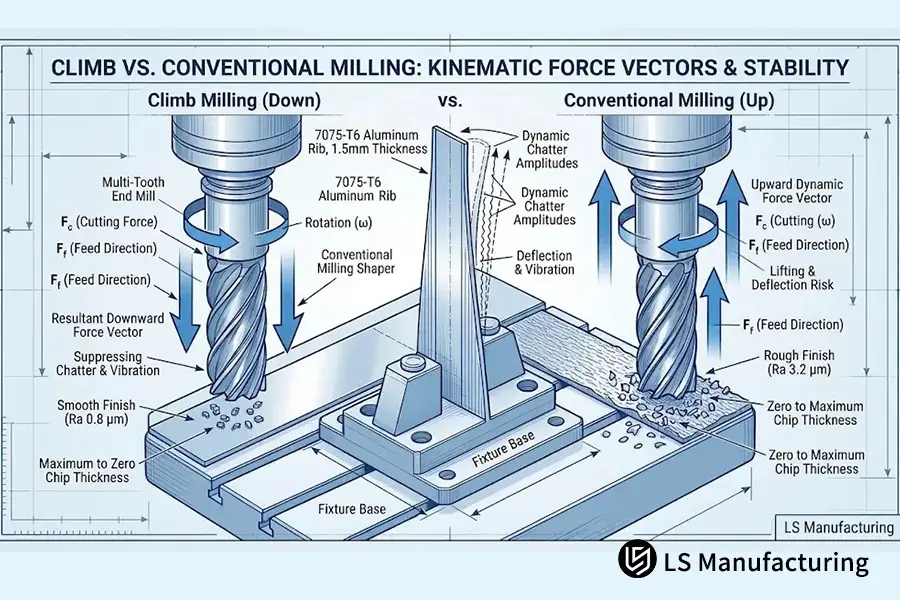
図2:クライムフライス加工における下向きの合力ベクトルは、高さ1.5mmのアルミニウム製リブを治具の基準面に積極的に固定し、薄肉部のたわみを解消します。
機械のバックラッシュがクライムフライス加工を脅かすのはなぜか?
バックラッシュ(送りねじと駆動ナットの間の隙間)は、アップカット加工において最も深刻な危険要因の一つです。アップカット加工では、カッターのフルートがワークピースをテーブルの送り方向へ吸い込みます。機械的なバックラッシュが0.05mmを超える機械スライドでは、切削力がテーブルをカッターに押し付け、ねじと駆動ナットの間の隙間を瞬時になくしてしまいます。これにより、制御不能な急激な動きが発生し、カッターが材料に過大な切削痕を残したり、スピンドルが停止したり、超硬フルートが破損したりする可能性があります。
よくある工学上の誤謬
- 誤謬: 「傾斜切削は常に優れており、機械の年代に関わらず、すべての機械で使用すべきである。」
- 事実: バックラッシュ除去装置や予圧式ボールねじを使用せずにアップカット加工を行うと、非常に危険です。
- その背後にある物理学: 従来のアップミリングでは、切削力が送り方向に抵抗するため、ナットがねじ山に密着し、ガタつきがなくなります。一方、ダウンミリングでは、カッターがねじ山間の隙間を通してねじを引き込むため、テーブルが急激かつ制御不能な動きをします。
最新のCNCマシニングセンターでは、この問題を解決し、アップカット加工を可能にするために、2つのプリロードボールナットとリニア光学スケールが採用されています。しかし、古い工場機械や手動フライス盤では、従来型のフライス加工技術を用いる方が常に安全です。
クライムミリングの実際の仕組み:LSマニュファクチャリング社のロボットアームの事例
スイングブラケットの試作製造中に、 7075-T651アルミニウム 壁厚1.5mm、穴径のセンターベアリングを含む ±0.008 mm 6軸協働ロボットアームの場合、組み合わせたフライス加工パスの初期試行では、薄壁の周囲にチャタリング痕が生じました。初期表面仕上げは次のように決定されました。 Ra 3.2 μmこれは、シーリングインターフェースの要件を満たしていませんでした。
LS Manufacturingのエンジニアリング部門では、アップカットミリング仕上げ戦略のみを使用してツールパスを再設計しました。切削工具規格のツールダイナミクスからの切削速度と送り速度の推奨事項に従って、 切削速度 Vc = 150 m/分送り量 fz = 0.08 mm/歯、軸方向深さ ap = 3.0 mm、半径方向幅 ae = 0.25 mm切削条件により、工具は切削屑の全厚さで切削を行い、加工硬化アルミニウム合金7075上で滑らないことが保証された。
最適化されたクライムミリングアプローチに関して、表面仕上げは Ra 0.8 µm に向上し、臨界穴径は指定された ±0.008 mm の公差範囲内に収まりました。実行中、バッチ部品の不良率は 14.5%から4.2%に減少その結果、二次バリ取り作業のコストが8.5%削減され、納期も12%短縮されました。このように、適切な工具回転ベクトルを選択することが、部品の寸法精度と仕上がりに大きく影響することが、この事例研究によって証明されました。
データソース:ケーススタディ #ROBOT-2026-8842(LS製造機械加工データベース、サンプルサイズ >800)。
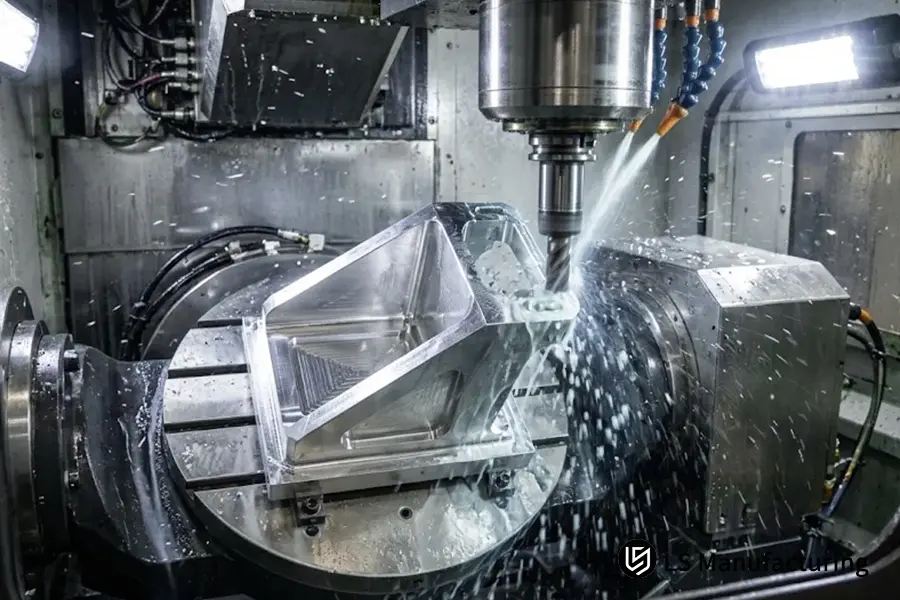
図3:LS Manufacturing社におけるプロジェクト#ROBOT-2026-8842の下、±0.008 mmの精度で保持された7075-T651アルミニウム製ロボットアームブラケットの専用5軸クライムフライス加工。
よくある質問
クライム加工と従来型のフライス加工面の主な違いは何ですか?
クライムミリング加工では、研磨痕跡のない、均一で鏡面のような表面と一定の微細な突起が形成されるのに対し、従来のミリング加工では、ミリング工具の初期の滑りや摩擦によって、表面に曇ったような跡や不規則な痕跡が残る。
初心者でも、手動式のブリッジポート製フライス盤で傾斜切削加工を行うことは可能でしょうか?
初心者の機械工は、バックラッシュ防止ボールねじナットが特別に装備されていない限り、手動フライス盤でアップカット加工を行ってはなりません。バックラッシュ防止ボールねじナットのない手動フライス盤は、標準的なACMEリードねじを使用しており、リードクリアランスによってテーブルが切削工具に引き込まれ、切削工具の破損や作業者の負傷のリスクが高まります。
なぜ従来のフライス加工では、切削刃に余分な熱が発生するのでしょうか?
刃先は厚みを持たずに材料に食い込むため、切りくず除去の前に基材を摩耗・研磨します。機械加工によって発生した熱は局所的な接触熱に変換され、工具先端部に集中するため、側面摩耗が増加します。
LS Manufacturingは航空宇宙部品にどのような切削加工戦略を適用していますか?
LS Manufacturing社のすべての剛性多軸航空宇宙部品加工装置は、専用のアップカット加工サイクルでプログラムされています。プリロードリニアガイドと高圧スピンドル貫通クーラントにより切削力を制御し、±0.08 mm(重要なジャーナル部では±0.008 mm)の構造公差を精密に制御できます。
結論
の違いを理解する 登り切りと従来型のフライス加工 これにより、機械エンジニアや技術購買担当者は、実際の切削作業のはるか前に、より賢明な製造上の選択を行うことができます。クライムフライス加工は、剛性の高いCNCマシンで優れた表面仕上げと精密加工を実現しますが、従来のフライス加工は、未加工の鋳物、スケールクラスト、およびしっかりと固定されていない手動機械を加工する際には依然として重要なプロセスです。 LSマニュファクチャリングISO 2768-m/f規格に基づいたこれらの基本的な機械加工コンセプトを用いることで、構造的および機能的な公差が常に正確な部品を製造することが可能になります。
運動学的ガイダンスおよびアプリケーションエンジニアリングサポート
公差スタックの評価、試作図面の薄肉たわみに関する懸念事項の確認、異なる合金グレードにおける加工性ベクトルの検証など、LS Manufacturingのアプリケーションエンジニアはいつでもお手伝いいたします。部品の加工ダイナミクスと製造性については、+86 185 6675 9667までお電話いただくか、info@lsrpf.comまでメールでお問い合わせいただくか、当社のエンジニアリングリソースページをご覧ください。 https://lsrpf.com/。
関連リソース: ねじ切りタップ用高精度CNCフライス加工:高硬度工具ソリューションの実現