Italiano


In breve: Mulino a salite Si riferisce al processo di sottrazione in cui la fresa ruota nella stessa direzione dell'avanzamento, determinando lo spessore massimo del truciolo nel punto di ingresso. Il comportamento cinetico aumenta la stabilità strutturale delle strutture a parete sottile, evita l'attrito dell'utensile e garantisce una precisione entro tolleranze di ±0,008 mm.
Nel caso di ingegneri di produzione junior e apprendisti acquisti, la scelta tra fresatura in salita e fresatura convenzionale Può rappresentare un compito impegnativo durante la prima revisione dei disegni. In generale, la scelta corretta della direzione di rotazione determina se i tagli laterali tirano il pezzo verso il piano di lavoro o lo sollevano, causando vibrazioni dell'utensile. Questa guida presenta 4 principi fondamentali della teoria cinetica, insieme alla tabella comparativa della meccanica, al fine di semplificare la creazione del truciolo e l'analisi del vettore di deflessione, nonché il gioco meccanico.
Punti chiave
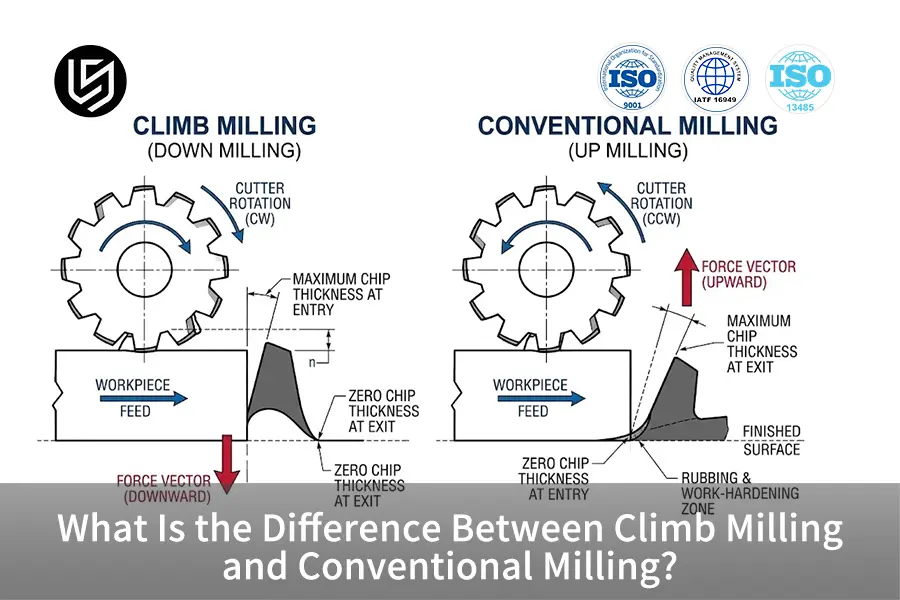
- La fresatura in salita utilizza lo spessore massimo del truciolo: Il dente dell'utensile taglia dallo spessore iniziale massimo del truciolo a zero alla fine del taglio, rimuovendo qualsiasi lucidatura preliminare e lasciando superfici lisce a Ra 0,8 µm.
- La fresatura convenzionale utilizza lo scorrimento iniziale del tagliente: Il dente di taglio entra in contatto con la superficie metallica con uno spessore del truciolo pari a zero, incrudendo il metallo prima che avvenga qualsiasi taglio effettivo e generando così una temperatura locale più elevata.
- I vettori di forza controllano l'integrità strutturale: La fresatura in concordanza produce forze verso il basso che premono i componenti contro i loro dispositivi di fissaggio, mentre la fresatura convenzionale produce forze verso l'alto che possono sollevare i componenti.
- Il gioco meccanico determina i limiti fisici: Fresatura convenzionale è assolutamente necessario quando si lavora con vecchie macchine manuali prive di eliminatore di gioco a causa del pericolo di cedimento del piano e rottura della fresa.
Una nota degli ingegneri di produzione di LS
Questa esaustiva guida di ingegneria è stata scritta da Gloria Wu, che è la Prototipazione rapida e esperto di produzione rapida di LS Manufacturing e ha più di 15 anni di esperienza nella produzione di precisioneGloria Wu può essere seguito su LinkedIn per ricevere aggiornamenti tecnici su argomenti quali la meccanica del taglio e la progettazione per la producibilità. Ogni vettore di forza cinetica, teoria dell'assottigliamento del truciolo e limite di gioco del mandrino presentati in questa guida sono stati sottoposti a un'accurata revisione paritaria da parte del Chief Machining Engineering Desk di LS Manufacturing, in conformità con gli standard ISO 2768-m e ISO 2768-f di geometria e principi di taglio di base del Machinery's Handbook, 30a edizione.
Cos'è la fresatura in concordanza e come funziona il taglio?
Fresatura in discesa o fresatura in salita
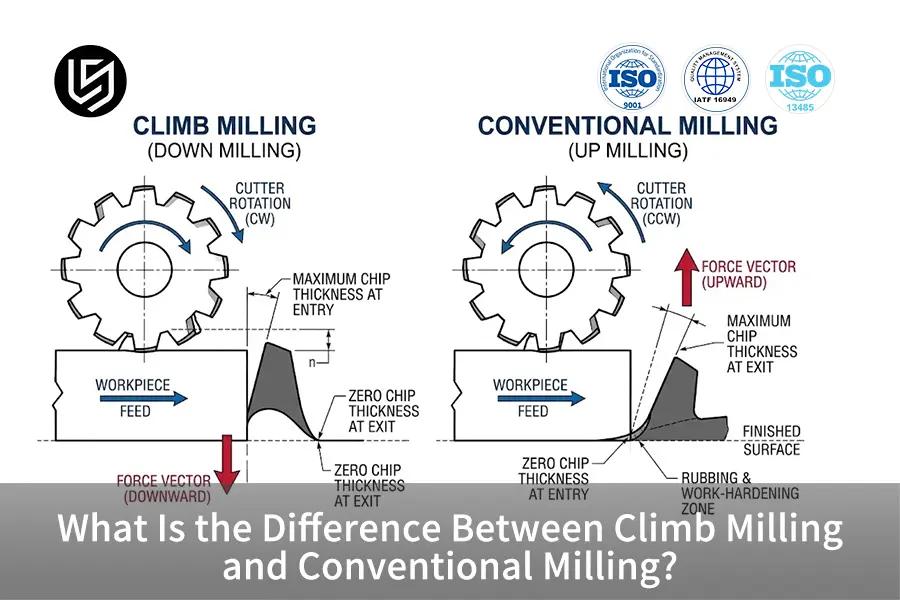
La fresatura in salita o fresatura in discesa indica la tecnica di taglio di base associata a una direzione di rotazione del mandrino uguale a quella di avanzamento del tavolo. La caratteristica chiave della sua cinematica risiede nel taglio istantaneo allo spessore massimo, che successivamente diminuisce fino a diventare zero quando lascia il materiale. Il processo descritto comporta l'eliminazione del contatto di scorrimento; pertanto, le forze principali dell'utensile agiscono verticalmente verso il basso sul basamento della macchina e portano a rugosità superficiale da Ra 0,8 μm a Ra 1,6 μm.
Cinematica degli utensili nelle moderne macchine a controllo numerico (CNC).
Durante la fresatura convenzionale in concordanza, il dente della fresa entra in contatto con il materiale grezzo al di sopra dell'asse centrale (quando si utilizza la configurazione di fresatura in discendente) e lo rimuove verso la superficie finita. Poiché il tagliente non scorre sulla superficie precedentemente tagliata, ma penetra direttamente nel metallo grezzo, il carico d'urto meccanico si verifica quando il dente è completamente supportato. In base alle definizioni cinematiche, i vettori di avanzamento e rotazione coincidenti concentrano la sollecitazione di taglio istantanea nella regione di taglio primaria.
Formazione di schegge da spesse a sottili
A differenza della rettifica abrasiva, la formazione dei trucioli nella fresatura in concordanza avviene lungo un gradiente di assottigliamento predeterminato. In questo processo, il truciolo emerge più spesso all'inizio e si stacca come un nastro sottilissimo all'uscita. L'assottigliamento in questo modo garantisce che la quantità di calore generata durante il processo non si disperda nel pezzo, poiché la stragrande maggioranza della dissipazione del calore avviene all'interno del truciolo stesso. Di conseguenza, l'espansione termica del pezzo è minima, garantendo la qualità del pezzo. tolleranze di ±0,02 mm.
Che cos'è la fresatura convenzionale nella lavorazione meccanica?
La fresatura tradizionale, tradizionalmente detta fresatura ascendente, è una forma di processo di lavorazione sottrattiva in cui la rotazione dei denti di taglio è in diretta opposizione al movimento di avanzamento del pezzo. La cinematica di questo processo è caratterizzata da uno spessore iniziale del truciolo pari a zero che aumenta continuamente fino al suo valore massimo appena prima che il dente si disimpegni. Questo processo tende a produrre superfici relativamente ruvide a causa dell'attrito, con valori da Ra da 3,2 μm a Ra 6,3 μmsebbene vi siano casi in cui è appropriato per la lavorazione di getti grezzi o per configurazioni non rigide.
- Fase iniziale di attrito e sfregamento: Nelle fasi iniziali dell'ingaggio, il tagliente non sarà in grado di penetrare nel metallo base. Dovrà invece sfregare contro il materiale fino a quando le forze di taglio radiali non riusciranno a superare il limite di snervamento del materiale del pezzo.
- Formazione per l'indurimento al lavoro: Le elevate pressioni di lucidatura durante la fase iniziale di sfregamento generano calore localizzato. Questo effetto è molto più pronunciato nella lavorazione di acciai inossidabili austenitici o leghe ad alta temperatura, con conseguente formazione di uno strato superficiale che smussa le scanalature in metallo duro durante il taglio successivo.
- Vettori delle forze dinamiche verso l'alto: Poiché il dente preleva materiale dal fondo del taglio, il vettore delle forze agisce verticalmente verso l'alto e lontano dal dispositivo di bloccaggio, aumentando così il margine di forza necessario per serrare il pezzo.
- Zona funzionale di applicazione: Nonostante l'attrito maggiore, la fresatura tradizionale è molto efficace nella lavorazione di pezzi in acciaio strutturale con scaglie di laminazione a caldo, fusioni in sabbia o pezzi tagliati a fiamma. L'utensile penetra nel metallo di base pulito e morbido al di sotto della superficie indurita e abrasiva e fuoriesce dalla superficie senza entrare in contatto con il fragile tagliente in carburo.
Quale direzione di fresatura garantisce una maggiore precisione?
Nel rispetto rigoroso Fresatura CNC Con le impostazioni attuali, la fresatura in concordanza offre sempre una migliore precisione dimensionale e tolleranze più elevate rispetto alla fresatura convenzionale. Il vettore di forza verso il basso nella fresatura in concordanza aiuta a fissare saldamente il pezzo contro il datum del dispositivo di riferimento, riducendo dinamicamente l'ampiezza di qualsiasi vibrazione. Di conseguenza, 3 assi e 5 assi Le macchine possono facilmente mantenere tolleranze generali di ±0,02 mm secondo la norma ISO 2768-m, raggiungendo al contempo ±0,008 mm secondo la norma ISO 2768-f. D'altro canto, la fresatura convenzionale provoca piccole flessioni, allontanando i pezzi flessibili dal riferimento e generando variazioni dimensionali comprese tra ±0,05 mm e valori superiori.
Il seguente confronto illustra le differenze meccaniche tra le due tecniche di fresatura:
|
Metrica di confronto dinamico |
Salita in fresatura (in discesa) |
Fresatura convenzionale (verso l'alto) |
Meccanismo fisico e impatto |
|
Gradiente di spessore delle scaglie |
Massimo all'ingresso → Zero all'uscita |
Zero all'ingresso → Massimo all'uscita |
Climb elimina lo sfregamento dei bordi, sopprimendo l'incrudimento nelle leghe. |
|
Direzione della forza risultante |
Verso il basso sul dispositivo e sul letto |
Tirare verso l'alto la parte che si allontana dal tavolo |
Climb stabilizza i pavimenti sottili; il metodo convenzionale richiede ampi margini di serraggio. |
|
Capacità di finitura superficiale |
Ra da 0,8 μm a Ra 1,6 μm |
Ra da 3,2 μm a Ra 6,3 μm |
La salita impedisce la rilavorazione dei trucioli, prevenendo così danni secondari. |
|
Sensibilità alle reazioni negative |
Critico; richiede un dado anti-gioco. |
Basso; l'avanzamento del tavolo oppone resistenza al movimento di taglio |
Climb tira i tavoli allentati nei tagli; il convenzionale smorza in modo sicuro il gioco della vite. |
Come si evince dai dati sopra riportati, la fresatura in concordanza è senza dubbio la soluzione ideale per ottenere un'elevata precisione. finitura superficiale e lavorazioni dimensionali di precisione su moderne macchine CNC rigide. Tuttavia, la fresatura convenzionale dovrebbe essere considerata un'opzione importante quando si lavora con fusioni grezze e si utilizzano macchine senza correzione meccanica del gioco.
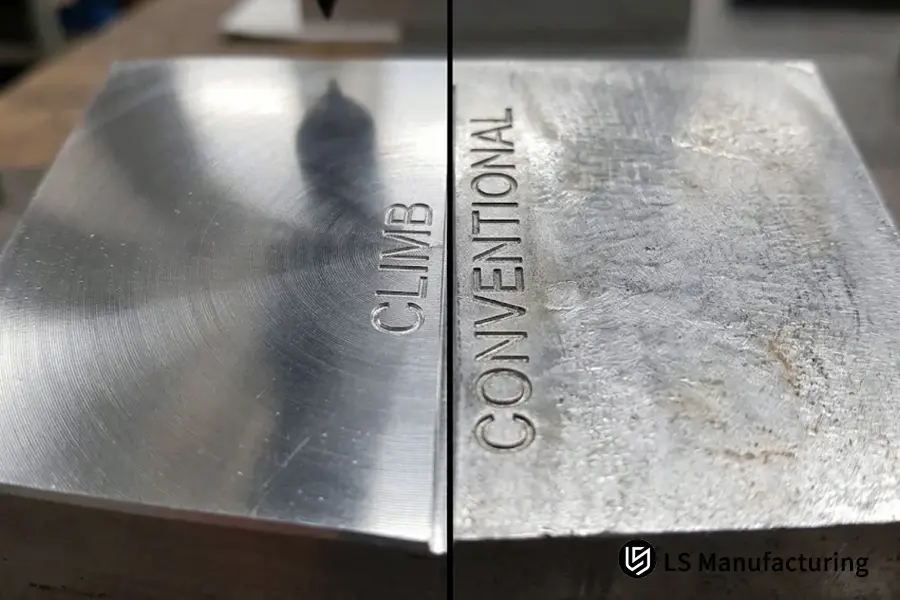
Figura 1: Ispezione microscopica della finitura superficiale che mostra una finitura a specchio uniforme Ra 0,8 μm ottenuta con fresatura in concordanza, rispetto ai segni di sfregamento opachi della fresatura convenzionale.
Perché la fresatura in concordanza è adatta alla lavorazione di pezzi a parete sottile?
Quando si lavora su aree non supportate, come nervature di spessore inferiore a 1,5 mm o incavi per alloggiamenti, la fresatura in concordanza è una caratteristica imprescindibile nella progettazione per la produzione. La forza di taglio che ne deriva agisce verso il basso sul pezzo, consentendo così di mantenere spinte radiali dell'utensile prevedibili e parallele contro la parte inferiore del pezzo. Insieme all'elevata velocità di taglio e al piccolo passo di taglio, questa tecnica previene le vibrazioni armoniche, mantenendo una tolleranza di ±0,01 mm senza deformazioni strutturali.
Prospettiva da scrivania ingegneristica: Deformazione delle pareti
"Nella lavorazione di cavità aerospaziali profonde con pareti ad alto rapporto d'aspetto, le forze di taglio verso l'alto tendono a deviare la parete non supportata lontano dall'utensile, causando una marcata conicità e vibrazioni della parete. Con LS Manufacturing, seguiamo le regole di programmazione CNC per utilizzare la fresatura in concordanza e una ridotta profondità di taglio radiale (ae ≤ 0,10 x diametro dell'utensile). Questo vettore di forza mantiene le fragili flange in alluminio saldamente sulla piastra di base, anziché tirarle nelle scanalature."
— Gloria Wu, specialista in produzione rapida
La fresatura in salita è l'unica via d'uscita per ottenere buone pareti sottili in applicazioni pratiche come i collegamenti delle giunzioni dei robot, dispositivo medico custodie e vassoi per batterie. La forza verso il basso contribuisce a ridurre al minimo le vibrazioni e consente alle frese di tagliare leghe di alluminio duttile in modo uniforme senza causare danni alle pareti strutturali."
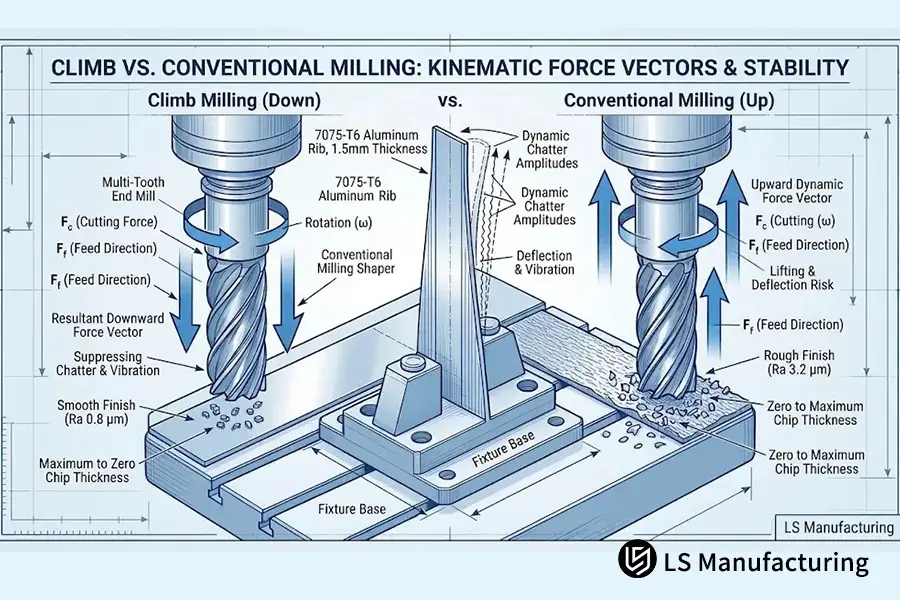
Figura 2: I vettori della forza risultante verso il basso nella fresatura in concordanza bloccano attivamente le nervature di alluminio alte 1,5 mm contro i punti di riferimento del dispositivo, eliminando la flessione della parete sottile.
Perché il gioco meccanico rappresenta una minaccia per la fresatura in salita?
Il gioco meccanico, ovvero lo spazio tra la vite senza fine e il dado di azionamento, è uno dei rischi più gravi nella fresatura in concordanza. In questo tipo di lavorazione, le scanalature della fresa aspirano letteralmente il pezzo in lavorazione nella direzione di avanzamento del piano di lavoro. In una slitta con un gioco meccanico superiore a 0,05 mm, la forza di taglio spingerà il piano di lavoro contro la fresa, eliminando istantaneamente lo spazio tra la vite senza fine e il dado di azionamento. Ciò causerà un movimento improvviso e incontrollabile che porterà la fresa a scavare un solco eccessivo nel materiale, bloccando il mandrino o rompendo le scanalature in metallo duro.
Errori comuni nell'ingegneria
- L'errore: "La fresatura in salita è sempre la soluzione migliore e deve essere utilizzata su tutte le macchine, indipendentemente dalla loro età."
- Il fatto: La fresatura in salita è molto pericolosa se non viene eseguita utilizzando un dispositivo di eliminazione del gioco o viti a ricircolo di sfere precaricate.
- La fisica che si cela dietro a tutto ciò: Nella fresatura tradizionale in salita, la forza di taglio si oppone alla direzione di avanzamento, mettendo il dado a stretto contatto con la filettatura della vite ed eliminando così qualsiasi gioco. Nella fresatura in discesa, la fresa trascina la vite attraverso lo spazio tra le filettature, causando movimenti bruschi e incontrollabili del piano di lavoro.
Con i moderni centri di lavoro CNC, due dadi a ricircolo di sfere precaricati e scale ottiche lineari sono stati impiegati per risolvere questo problema e rendere possibile la fresatura in concordanza. Tuttavia, per i vecchi macchinari da officina e le fresatrici manuali, è sempre più sicuro utilizzare le tecniche di fresatura convenzionali.
Come funziona la fresatura in salita nella pratica: un esempio con un braccio robotico di LS Manufacturing
Durante la pre-produzione della staffa oscillante fuori Alluminio 7075-T651 con spessore della parete di 1,5 mm incluso un cuscinetto centrale con diametro del foro di ±0,008 mm per il braccio robotico collaborativo a 6 assi, le prove iniziali dei percorsi di fresatura in una combinazione hanno portato a segni di vibrazione attorno alle pareti sottili. La finitura superficiale iniziale è stata determinata come Ra 3,2 μmche non rispettava i requisiti dell'interfaccia di tenuta.
Nel reparto di ingegneria di LS Manufacturing, hanno riprogettato i percorsi utensile, utilizzando solo la strategia di finitura di fresatura in concordanza. In base alle raccomandazioni di velocità di taglio e avanzamento della dinamica degli utensili per gli standard degli utensili da taglio, hanno impostato velocità di taglio Vc = 150 m/min, con avanzamento per dente fz = 0,08 mm/dente, profondità assiale ap = 3,0 mm e larghezza radiale ae = 0,25 mmI parametri di taglio garantivano che l'utensile tagliasse a spessore pieno e non scivolasse sulla lega di alluminio 7075 indurita.
Rispetto all'approccio di fresatura in salita ottimizzato, la finitura superficiale è stata migliorata fino a Ra 0,8 µm mentre il diametro del foro critico è rimasto entro l'intervallo di tolleranza specificato di ±0,008 mm. In produzione, il tasso di scarto dei pezzi del lotto si è ridotto a Dal 14,5% al 4,2%I costi delle operazioni di sbavatura secondaria sono diminuiti dell'8,5% e i tempi del ciclo di consegna sono stati ridotti del 12%. Pertanto, questo caso di studio dimostra che la scelta del vettore di rotazione dell'utensile appropriato influisce significativamente sulle tolleranze dimensionali e sulla finitura dei pezzi.
Fonte dei dati: Caso di studio n. ROBOT-2026-8842 (database di lavorazione meccanica LS Manufacturing, dimensione del campione >800).
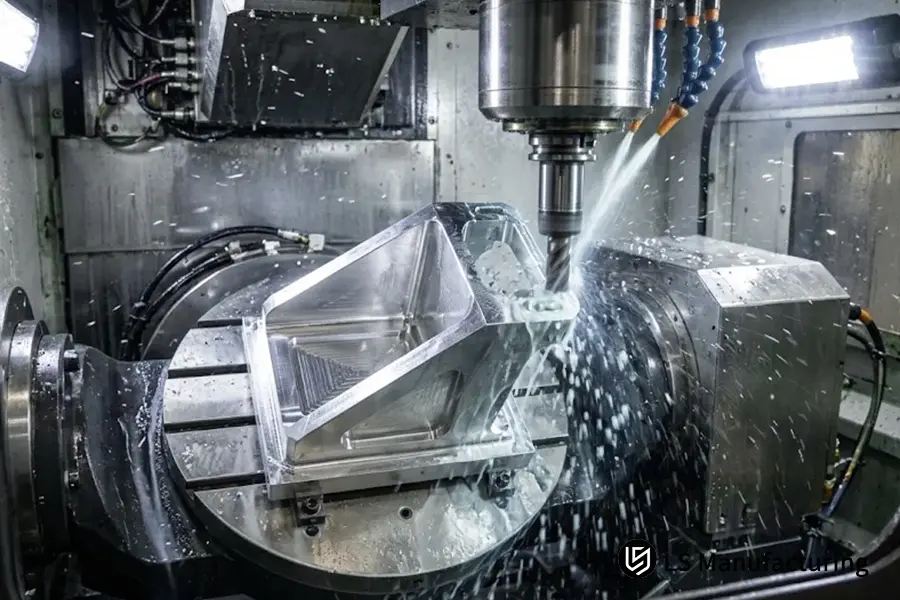
Figura 3: Fresatura a 5 assi in concordanza di una staffa per braccio robotico in alluminio 7075-T651, mantenuta con una precisione di ±0,008 mm nell'ambito del progetto n. ROBOT-2026-8842 presso LS Manufacturing.
FAQ
Qual è la principale differenza tra una fresatura in salita e una fresatura convenzionale?
Mentre la fresatura in concordanza crea una superficie uniforme e a specchio con micro-cuspidi costanti e senza segni di lucidatura, la fresatura convenzionale crea tracce sfocate con segni irregolari sulla superficie a causa della fase iniziale di scorrimento e sfregamento dell'utensile di fresatura.
I principianti possono cimentarsi nella fresatura in salita su una fresatrice manuale Bridgeport?
I macchinisti inesperti non devono utilizzare la fresatura in concordanza su fresatrici manuali a meno che le macchine non siano dotate di un dado a ricircolo di sfere anti-gioco. Le fresatrici manuali sprovviste di dado a ricircolo di sfere anti-gioco utilizzano viti di comando ACME standard che, con il loro gioco, tirano il piano di lavoro verso l'utensile da taglio, creando così un elevato rischio di rottura degli utensili o di lesioni all'operatore.
Perché la fresatura convenzionale genera un calore eccessivo sul tagliente?
Poiché il dente penetra nel materiale senza alcuno spessore, abrade e lucida il materiale di base prima della rimozione del truciolo. Il calore generato dalla lavorazione meccanica si trasforma in calore di contatto localizzato, che rimane concentrato nell'area della punta dell'utensile, con conseguente aumento dell'usura del fianco.
Quali strategie di fresatura applica LS Manufacturing ai componenti aerospaziali?
Presso LS Manufacturing, tutte le macchine utensili multiasse per la lavorazione di componenti aerospaziali rigidi sono programmate con cicli di fresatura in concordanza dedicati. Guide lineari di precarico e un sistema di raffreddamento ad alta pressione attraverso il mandrino consentono di controllare le forze di taglio, garantendo un controllo preciso delle tolleranze strutturali di ±0,08 mm (±0,008 mm sui perni critici).
Conclusione
Comprendere le distinzioni tra salita e fresatura convenzionale consente agli ingegneri meccanici e agli acquirenti tecnici di effettuare scelte di produzione più intelligenti con largo anticipo rispetto a qualsiasi taglio effettivo. Sebbene la fresatura in concordanza offra una finitura superficiale superiore e una lavorazione di precisione su macchine CNC rigide, la fresatura convenzionale rimane un processo importante nella lavorazione di fusioni grezze, croste di scaglie e macchinari manuali non fissati saldamente. LS ManufacturingL'utilizzo di questi concetti di base di lavorazione meccanica, secondo gli standard ISO 2768-m/f, ci consente di produrre componenti con tolleranze strutturali e funzionali precise in ogni singolo caso.
Supporto ingegneristico per la guida cinematica e le applicazioni
Che si tratti di valutare le tolleranze, verificare le problematiche relative alle flessioni delle pareti sottili sui prototipi stampati o controllare i vettori di lavorabilità su diverse leghe, gli ingegneri applicativi di LS Manufacturing sono sempre pronti ad aiutarvi. Potete verificare le dinamiche di lavorazione e la producibilità dei vostri componenti direttamente dagli ingegneri di LS Manufacturing chiamandoci al numero +86 185 6675 9667, inviando una corrispondenza tecnica a info@lsrpf.com o visitando la nostra pagina di risorse ingegneristiche all'indirizzo https://lsrpf.com/.
Risorsa correlata: Fresatura CNC di precisione per maschi filettatori: soluzioni di utensili ad alta durezza