Français


TL;DR : fraisage en montée Ce procédé de soustraction consiste à faire tourner l'outil dans le même sens que l'avance, ce qui maximise l'épaisseur du copeau au point d'entrée. Ce comportement cinétique accroît la stabilité structurelle des pièces à parois minces, évite le frottement de l'outil et garantit une précision de ±0,008 mm.
Dans le cas des jeunes ingénieurs de production et des apprentis en approvisionnement, le choix entre le fraisage en avalant et le fraisage conventionnel L'examen initial des dessins peut s'avérer complexe. En général, le choix du sens de rotation est déterminant : les coupes d'arête plaquent la pièce contre la table ou la soulèvent, provoquant des vibrations de l'outil. Ce guide présente quatre principes fondamentaux de la théorie cinétique, ainsi qu'un tableau comparatif des principes mécaniques, afin de simplifier l'analyse de la formation des copeaux, du vecteur de déviation et du jeu de la machine.
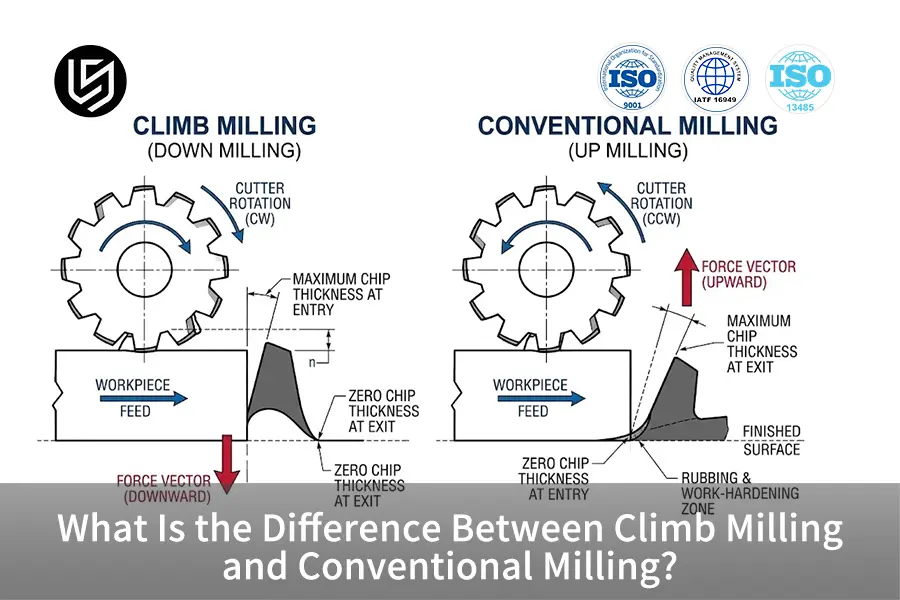
Points clés à retenir
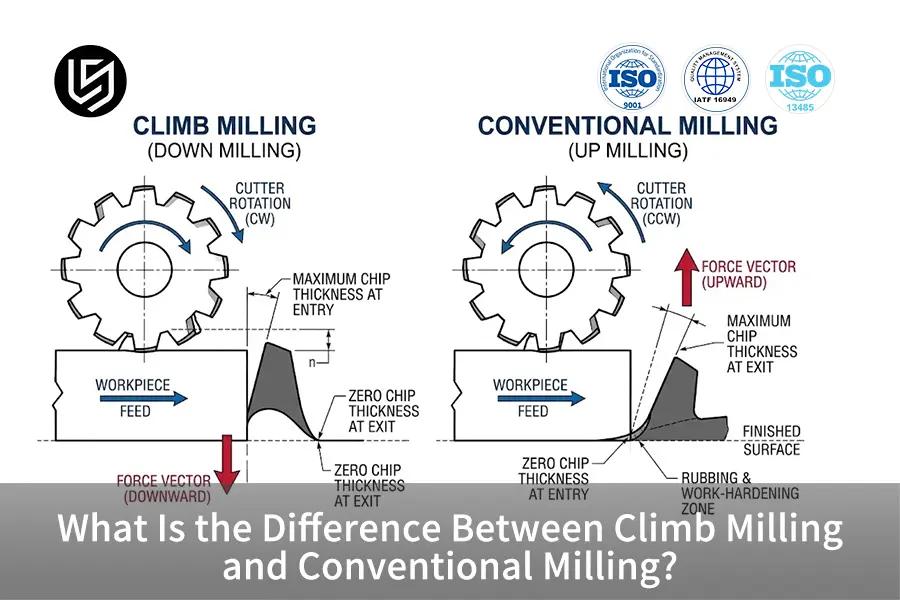
- Le fraisage en avalant utilise une épaisseur de copeaux maximale : La dent de l'outil coupe depuis l'épaisseur de copeau initiale maximale jusqu'à zéro à la fin de la coupe, éliminant tout brunissage préalable et laissant les surfaces lisses. Ra 0,8 µm.
- Le fraisage conventionnel utilise un glissement initial de l'arête : La dent de coupe entre en contact avec la surface métallique sans laisser de copeaux d'épaisseur nulle, ce qui provoque un écrouissage du métal avant tout cisaillement effectif et produit ainsi une température locale plus élevée.
- Les vecteurs de force contrôlent l'intégrité structurelle : Le fraisage en avalant produit des forces descendantes qui pressent les composants contre leurs fixations, tandis que le fraisage conventionnel produit des forces ascendantes qui peuvent soulever les composants.
- Le jeu mécanique détermine les limites physiques : fraisage conventionnel Il est absolument nécessaire lors de l'utilisation d'anciennes machines manuelles dépourvues de dispositif anti-jeu en raison du risque d'effondrement de la table et de rupture de l'outil de coupe.
Note des ingénieurs de LS Manufacturing
Ce guide d'ingénierie exhaustif a été écrit par Gloria Wu, qui est la Prototypage rapide et expert en fabrication rapide chez LS Manufacturing, il possède plus de 15 ans d'expérience dans la fabrication de précisionGloria Wu peut être suivi sur LinkedIn Pour recevoir des mises à jour techniques sur des sujets tels que la mécanique de coupe et la conception pour la fabrication. Chaque vecteur de force cinétique, théorie de l'amincissement des copeaux et limite de jeu de broche présentés dans ce guide ont fait l'objet d'un examen approfondi par les pairs du bureau d'études en chef de l'usinage de LS Manufacturing, conformément aux normes ISO 2768-m et ISO 2768-f relatives à la géométrie et aux principes de base de la coupe, tirées du Machinery's Handbook, 30e édition.
Qu'est-ce que le fraisage en avalant et comment fonctionne-t-il ?
Fraisage en avalant ou fraisage en pente
Le fraisage en avalant désigne la technique de coupe de base associée à un sens de rotation de la broche identique à celui de l'avance de la table. Sa cinématique se caractérise par une coupe instantanée à l'épaisseur maximale, qui diminue progressivement jusqu'à s'annuler à la sortie du matériau. Ce procédé élimine le contact glissant ; par conséquent, les forces principales exercées par l'outil sont verticales et descendantes sur le banc de la machine. rugosité de surface de Ra 0,8 μm à Ra 1,6 μm.
Cinématique des outils dans les machines CNC modernes
Lors d'une passe en avalant classique, la dent de l'outil entre en contact avec la matière brute au-dessus de l'axe (en configuration de fraisage en avalant) et l'enlève vers la surface finie. Comme le tranchant ne glisse pas sur la surface déjà usinée, mais s'enfonce directement dans le métal non usiné, la contrainte de choc mécanique se produit lorsque la dent est entièrement supportée. Selon les principes de la cinématique, la coïncidence des vecteurs d'avance et de rotation concentre la contrainte de cisaillement instantanée dans la zone de cisaillement principale.
Formation de copeaux, de l'épaisseur à la finesse
Contrairement au meulage abrasif, la formation des copeaux en fraisage en avalant se déroule selon un gradient d'amincissement prédéterminé. Le copeau est plus épais à son origine et se réduit à une fine bande à sa sortie. Cet amincissement garantit que la chaleur générée pendant le processus ne se dissipe pas dans la pièce, car la majeure partie de la dissipation thermique a lieu au sein même du copeau. Par conséquent, la dilatation thermique de la pièce est minimale, assurant ainsi une bonne conservation des propriétés de la pièce. tolérances de ±0,02 mm.
Qu'est-ce que le fraisage conventionnel en usinage ?
Le fraisage traditionnel, aussi appelé fraisage en opposition, est un procédé d'usinage soustractif où la rotation des dents de coupe s'oppose directement à l'avance de la pièce. La cinématique de ce procédé se caractérise par une épaisseur de copeau initiale nulle qui augmente continuellement jusqu'à sa valeur maximale juste avant le désengagement de la dent. Ce procédé tend à produire des surfaces relativement rugueuses en raison du frottement, avec des valeurs de Ra 3,2 μm à Ra 6,3 μm, bien qu'il existe des cas où cela convient pour l'usinage de pièces moulées brutes ou pour des configurations non rigides.
- Phase initiale de friction et de frottement : Au début de l'usinage, l'arête de coupe ne pourra pas pénétrer dans le métal de base. Elle devra alors frotter contre le matériau jusqu'à ce que les forces de coupe radiales dépassent la limite d'élasticité de la pièce.
- Formation au durcissement par le travail : Les fortes pressions de brunissage lors du frottement initial génèrent une chaleur localisée. Cet effet est beaucoup plus prononcé lors de l'usinage d'aciers inoxydables austénitiques ou d'alliages haute température, ce qui entraîne la formation d'une couche superficielle qui émousse les cannelures en carbure lors de la coupe suivante.
- Vecteurs des forces dynamiques ascendantes : Étant donné que la dent prélève de la matière au fond de la coupe, le vecteur des forces agit verticalement vers le haut et à l'opposé du dispositif de maintien, augmentant ainsi la marge de force nécessaire pour serrer la pièce.
- Zone fonctionnelle d'application : Malgré un frottement plus important, le fraisage classique est très efficace pour l'usinage de pièces en acier de construction avec calamine laminée à chaud, de pièces moulées en sable ou de pièces découpées à la flamme. L'outil pénètre dans le métal de base propre et tendre sous la surface trempée et abrasive et ressort de cette surface sans toucher le tranchant en carbure fragile.
Quel sens de fraisage garantit une meilleure précision ?
Dans le strict respect des règles Fraisage CNC Dans certaines conditions, le fraisage en avalant offre une meilleure précision dimensionnelle et des tolérances plus serrées que le fraisage conventionnel. La force descendante appliquée en fraisage en avalant permet de fixer fermement la pièce contre le repère du dispositif de référence, réduisant ainsi l'amplitude des vibrations. Par conséquent, le courant 3 axes et 5 axes Les machines peuvent facilement maintenir des tolérances générales de ±0,02 mm selon la norme ISO 2768-m, et atteindre ±0,008 mm selon la norme ISO 2768-f. En revanche, le fraisage conventionnel provoque de petites déformations, éloignant les pièces flexibles de la référence, ce qui entraîne une variation dimensionnelle de ±0,05 mm et plus.
La comparaison suivante explique les différences mécaniques entre les deux techniques de fraisage :
|
Métrique de comparaison dynamique |
Fraisage en montée (vers le bas) |
Fraisage conventionnel (vers le haut) |
Mécanisme physique et impact |
|
Gradient d'épaisseur des copeaux |
Maximum à l'entrée → Zéro à la sortie |
Zéro à l'entrée → Maximum à la sortie |
La fonction Climb élimine le frottement des bords, supprimant ainsi l'écrouissage des alliages. |
|
Direction de la force résultante |
Vers le bas sur le dispositif et le lit |
partie tirée vers le haut, loin de la table |
La méthode Climb stabilise les planchers minces ; la méthode conventionnelle nécessite des marges de serrage importantes. |
|
Capacité de finition de surface |
Ra 0,8 μm à Ra 1,6 μm |
Ra 3,2 μm à Ra 6,3 μm |
La fonction « Climb » empêche le recoupage des copeaux, évitant ainsi les marques secondaires. |
|
Sensibilité au retour de force |
Essentiel ; nécessite un écrou anti-jeu |
Faible ; l'avance de la table résiste au mouvement de coupe |
La fonction Climb permet de tirer les tables mal fixées dans les découpes ; la fonction conventionnelle amortit en toute sécurité le jeu des vis. |
Comme le montrent les données ci-dessus, le fraisage en avalant est sans aucun doute la solution idéale pour atteindre une haute précision. finition de surface et l'usinage dimensionnel précis sur des machines CNC rigides modernes. Cependant, le fraisage conventionnel reste une option importante pour le travail des pièces brutes de fonderie et l'usinage sur des machines sans correction mécanique du jeu.
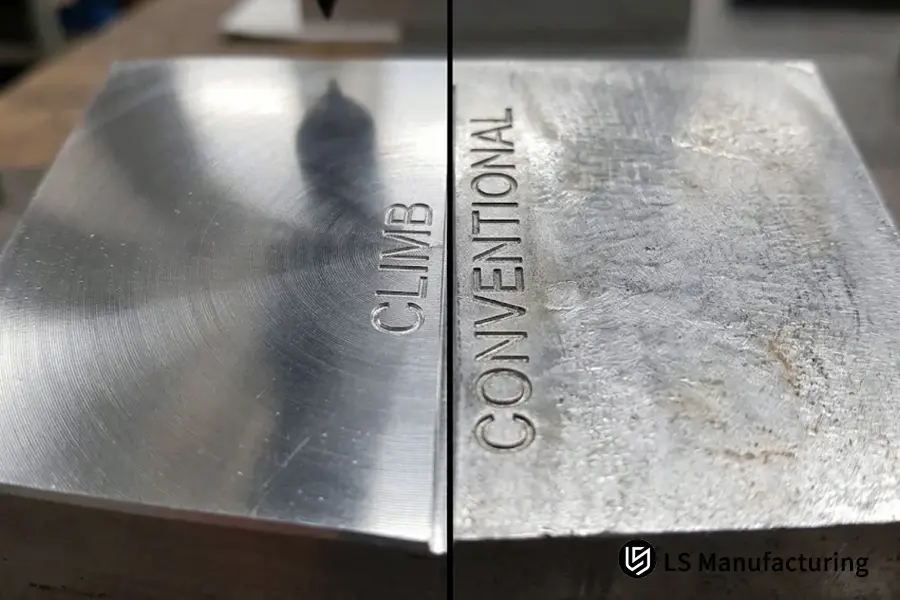
Figure 1 : Inspection microscopique de la finition de surface montrant une finition miroir uniforme Ra 0,8 μm obtenue par fraisage en avalant, comparée aux marques de frottement opaques du fraisage conventionnel.
Pourquoi le fraisage en avalant est-il adapté à l'usinage de pièces à parois minces ?
Lors de l'usinage de zones non supportées, telles que des nervures de moins de 1,5 mm d'épaisseur ou des logements de carter, le fraisage en avalant est une technique indispensable à la conception pour la fabrication. La force de coupe ainsi générée s'exerce verticalement sur la pièce, permettant de maintenir des poussées radiales prévisibles et parallèles de l'outil contre le fond de la pièce. Associée à une vitesse de coupe élevée et à un faible pas latéral, cette technique prévient les vibrations harmoniques et garantit une tolérance de ±0,01 mm sans déformation structurelle.
Point de vue du bureau d'études : Déflexion des murs
Lors de l'usinage de cavités profondes pour l'aérospatiale, présentant des parois à fort rapport d'aspect, les forces de coupe ascendantes ont tendance à dévier la paroi non supportée, entraînant une conicité prononcée et des marques de vibration. Chez LS Manufacturing, nous respectons les règles de programmation CNC pour utiliser le fraisage en avalant et une faible profondeur de passe radiale (ae ≤ 0,10 x diamètre de l'outil). Ce vecteur de force maintient fermement les fragiles brides en aluminium sur la plaque de base au lieu de les enfoncer dans les cannelures.
— Gloria Wu, spécialiste en fabrication rapide
Le fraisage en montée est la seule solution pour obtenir des parois minces de bonne qualité dans des applications pratiques telles que les articulations de robots. dispositif médical « Boîtiers et plateaux de batterie. La force exercée vers le bas contribue à minimiser les vibrations et permet aux fraises de découper les alliages d'aluminium ductiles en douceur sans endommager les parois structurelles. »
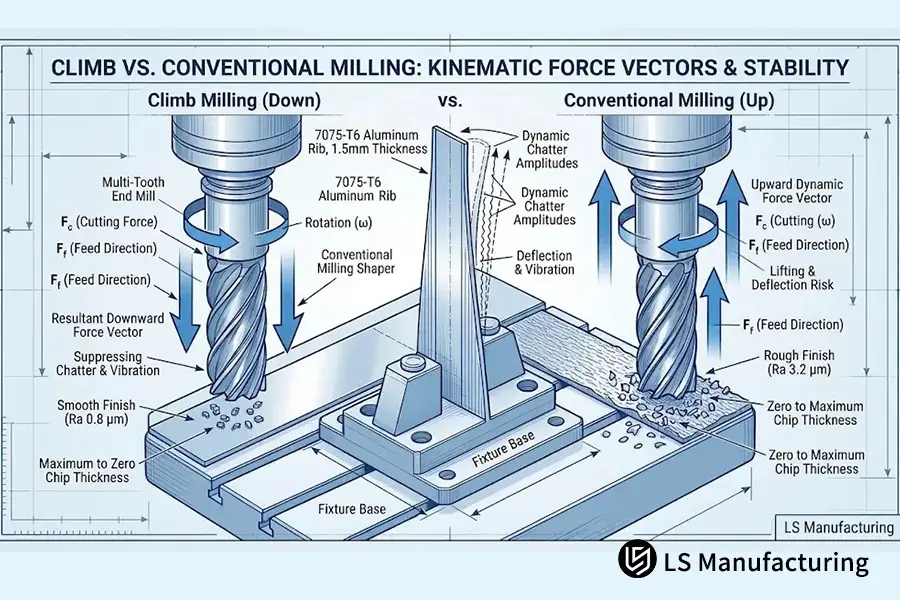
Figure 2 : Les vecteurs de force résultante descendante dans le fraisage en avalant serrent activement les nervures en aluminium de 1,5 mm de hauteur contre les références de fixation, éliminant la déflexion des parois minces.
Pourquoi le jeu mécanique menace-t-il le fraisage en avalant ?
Le jeu, c'est-à-dire l'espace entre la vis-mère et l'écrou d'entraînement, est l'un des risques les plus importants en fraisage en avalant. Lors de ce procédé, les goujures de la fraise aspirent la pièce à usiner dans le sens d'avance de la table. Si le jeu mécanique de la table présente plus de 0,05 mm, la force de coupe plaque la table contre la fraise, éliminant instantanément l'espace entre la vis et l'écrou d'entraînement. Il en résulte un mouvement brusque et incontrôlable qui peut entraîner un enfoncement excessif de la fraise dans le matériau, le blocage de la broche ou la rupture des goujures en carbure.
Erreurs courantes en ingénierie
- L'erreur : « Le fraisage en opposition est toujours préférable et doit être utilisé sur toutes les machines, quel que soit leur âge. »
- Le fait : Le fraisage en montée est très dangereux lorsqu'il n'est pas effectué à l'aide d'un dispositif d'élimination du jeu ou de vis à billes à recirculation préchargées.
- La physique qui sous-tend tout cela : En fraisage en opposition traditionnel, la force de coupe s'oppose à l'avance, assurant un contact étroit entre l'écrou et le filetage et éliminant ainsi tout jeu. En fraisage en avalant, la fraise entraîne la vis à travers l'espace entre les filets, provoquant un mouvement brusque et incontrôlable de la table.
Avec les centres d'usinage CNC modernes, deux écrous à billes précontraints et des règles optiques linéaires permettent de résoudre ce problème et de rendre possible le fraisage en avalant. Cependant, pour les machines d'atelier anciennes et les fraiseuses manuelles, il est toujours plus sûr d'utiliser les techniques de fraisage conventionnelles.
Comment fonctionne le fraisage en montée en pratique : l’exemple d’un bras robotisé de LS Manufacturing
Lors de la fabrication de préproduction du support pivotant à partir de aluminium 7075-T651 avec une épaisseur de paroi de 1,5 mm comprenant un palier central avec un alésage de ±0,008 mm Pour le bras robotique collaboratif à 6 axes, les premiers essais de fraisage combinés ont entraîné l'apparition de marques de vibration autour des parois minces. L'état de surface initial a été déterminé comme suit : Ra 3,2 μm, qui n'était pas conforme aux exigences d'interface d'étanchéité.
Au département d'ingénierie de LS Manufacturing, les trajectoires d'outils ont été repensées, en utilisant exclusivement la technique de finition par fraisage en avalant. Conformément aux recommandations de vitesse de coupe et d'avance issues des normes de dynamique des outils de coupe, les paramètres ont été définis. vitesse de coupe Vc = 150 m/min, avec une avance par dent fz = 0,08 mm/dent, une profondeur axiale ap = 3,0 mm et une largeur radiale ae = 0,25 mmLes paramètres de coupe garantissaient que l'outil couperait à l'épaisseur totale du copeau et ne glisserait pas sur l'alliage d'aluminium 7075 écroui.
Concernant la méthode de fraisage en avalant optimisée, l'état de surface a été amélioré à Ra 0,8 µm tandis que le diamètre d'alésage critique est resté dans la plage de tolérance spécifiée de ±0,008 mm. En production, le taux de rebut des pièces du lot a diminué à 4,2 % à partir de 14,5 %Les coûts des opérations d'ébavurage secondaires ont diminué de 8,5 % et le délai de livraison a été réduit de 12 %. Cette étude de cas démontre ainsi que le choix du vecteur de rotation de l'outil a une incidence significative sur les tolérances dimensionnelles et la finition des pièces.
Source des données : Étude de cas n° ROBOT-2026-8842 (Base de données d'usinage LS Manufacturing, taille de l'échantillon > 800).
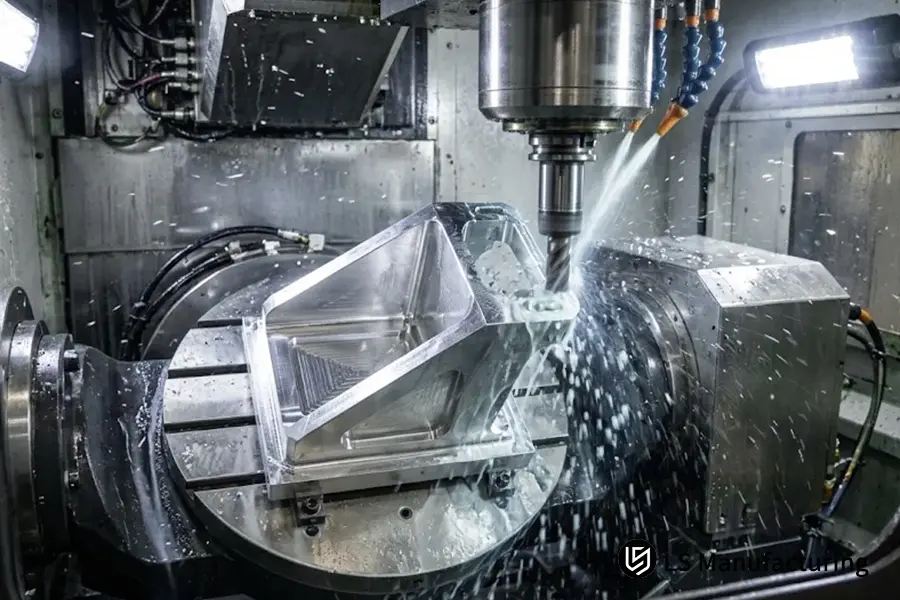
Figure 3 : Fraisage en montée 5 axes dédié d'un support de bras robotique en aluminium 7075-T651 maintenu à une précision de ±0,008 mm dans le cadre du projet n° ROBOT-2026-8842 chez LS Manufacturing.
FAQ
Quelle est la principale différence entre les surfaces de fraisage en avalant et les surfaces de fraisage conventionnelles ?
Alors que le procédé de fraisage en avalant crée une surface uniforme et lisse comme un miroir, avec des micro-pointes constantes et sans aucune trace de brunissage, le fraisage conventionnel crée des traces floues avec des marques irrégulières sur la surface en raison de la phase initiale de glissement et de frottement de l'outil de fraisage.
Les novices peuvent-ils pratiquer le fraisage en avalant sur une fraiseuse Bridgeport manuelle ?
Les machinistes débutants ne doivent pas utiliser le fraisage en opposition sur les fraiseuses manuelles, sauf si celles-ci sont spécialement équipées d'un écrou à billes anti-jeu. Les fraiseuses manuelles dépourvues de ce type d'écrou sont dotées de vis-mères ACME standard dont le jeu axial peut entraîner le contact de la table avec l'outil de coupe, créant ainsi un risque élevé de casse de l'outil ou de blessure pour l'opérateur.
Pourquoi le fraisage conventionnel génère-t-il une chaleur supplémentaire sur le tranchant ?
Comme la dent pénètre dans le matériau sans l'aplanir, elle abrase et polit la matière de base avant l'évacuation des copeaux. La chaleur générée par l'usinage se transforme en chaleur de contact localisée, concentrée au niveau de la pointe de l'outil, ce qui entraîne une usure accrue en dépouille.
Quelles stratégies d'usinage LS Manufacturing applique-t-elle aux pièces aérospatiales ?
Chez LS Manufacturing, toutes les machines d'usinage de pièces aérospatiales rigides multiaxes sont programmées avec des cycles de fraisage en avalant dédiés. Des guides linéaires à précharge et un système d'arrosage haute pression par la broche permettent de contrôler les forces de coupe, assurant ainsi une précision de tolérance structurelle de ±0,08 mm (±0,008 mm sur les tourillons critiques).
Conclusion
Comprendre les distinctions entre fraisage conventionnel et en montée permet aux ingénieurs mécaniciens et aux acheteurs techniques de faire des choix de fabrication plus judicieux bien avant toute opération de découpe. Bien que le fraisage en avalant offre une finition de surface supérieure et un usinage de précision sur des machines CNC rigides, le fraisage conventionnel reste un procédé important pour l'usinage de pièces brutes de fonderie, le décapage et les machines manuelles non solidement fixées. LS ManufacturingL'utilisation de ces concepts d'usinage de base selon les normes ISO 2768-m/f nous permet de produire des pièces présentant des tolérances structurelles et fonctionnelles exactes à chaque fois.
Assistance en guidage cinématique et en ingénierie d'application
Que vous évaluiez les tolérances cumulées, vérifiiez les déformations des parois minces sur les plans de prototypes ou analysiez l'usinabilité de différents alliages, les ingénieurs d'application de LS Manufacturing sont toujours prêts à vous aider. Vous pouvez vérifier la dynamique d'usinage et la fabricabilité de vos pièces directement auprès des ingénieurs de LS Manufacturing en nous appelant au +86 185 6675 9667, en nous contactant par courriel à info@lsrpf.com ou en consultant notre page de ressources techniques. https://lsrpf.com/.
Ressource associée : Fraisage CNC de précision pour tarauds : des solutions d'outillage à haute dureté