中文 (简体)


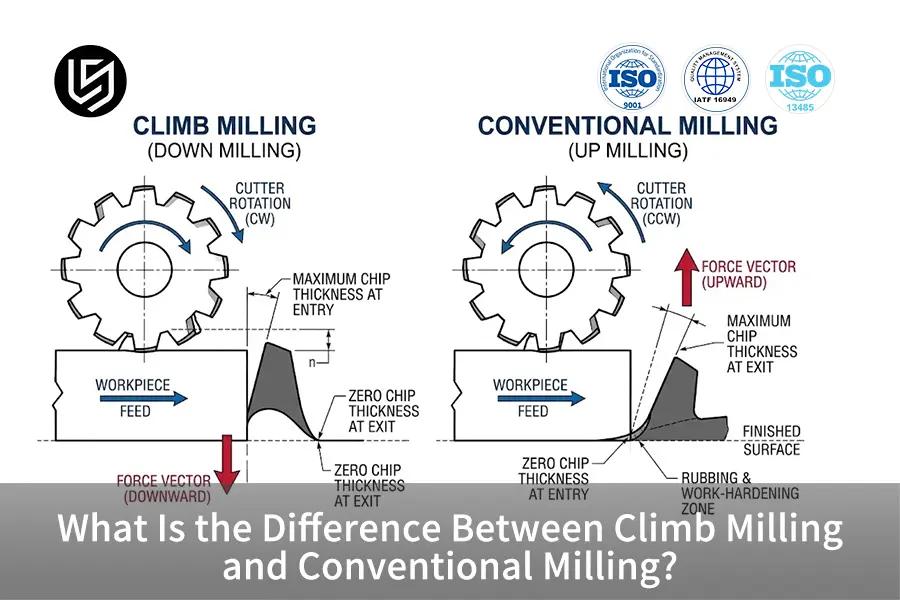
TL;DR: 爬升铣削 指的是切削过程中刀具沿进给方向旋转,从而在切入点形成最大切屑厚度的切削方式。这种运动特性提高了薄壁结构的稳定性,避免了刀具摩擦,并确保加工精度在±0.008毫米以内。
对于初级制造工程师和采购学徒而言,选择 逆铣和正铣之间的区别 在首次审阅图纸时,这可能是一项具有挑战性的任务。一般来说,正确选择旋转方向决定了切削刃是将工件拉向工作台还是使工件抬升导致刀具颤动。本指南介绍了动力学理论的四个基本原理,并附有力学对比表,旨在简化切屑产生和偏转矢量分析以及机床间隙的计算。
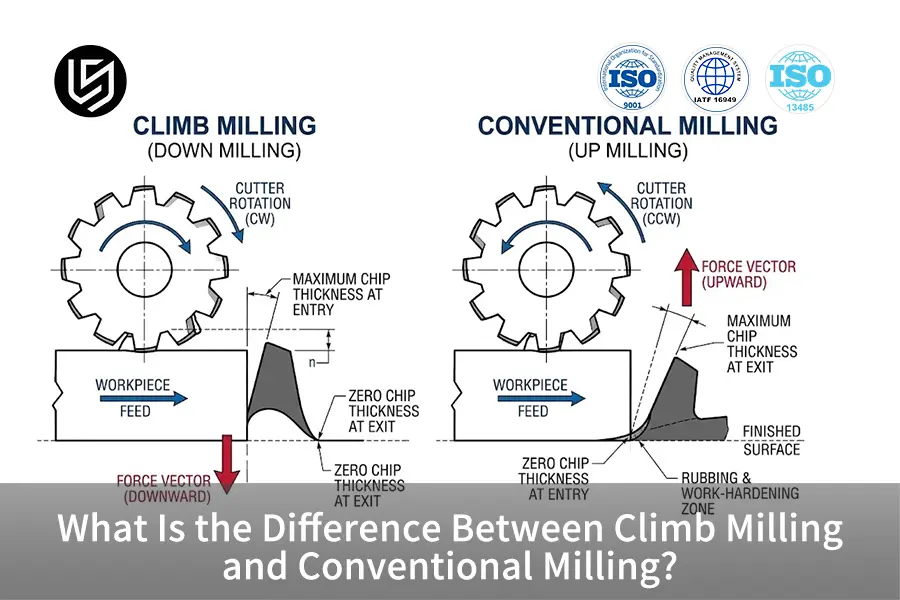
要点总结
- 顺铣采用最大切屑厚度: 刀齿从初始最大切屑厚度逐渐切削至切削结束时的零切屑厚度,去除任何预剪切抛光,使表面光滑。 Ra 0.8 µm。
- 传统铣削采用初始刃口滑动: 切削齿与金属表面接触时切屑厚度为零,在发生任何实际剪切之前就对金属进行加工硬化,从而产生更高的局部温度。
- 力矢量控制结构完整性: 逆铣会产生向下的力,将工件压向夹具,而传统铣削会产生向上的力,可以将工件抬起。
- 机器间隙决定了物理极限: 传统铣削 使用没有反向间隙消除器的老式手动机器时,由于存在工作台坍塌和刀具断裂的危险,因此绝对有必要使用反向间隙消除器。
来自 LS 制造工程师的说明
这本内容详尽的工程指南由 Gloria Wu 撰写,她是…… 快速原型制作 以及LS Manufacturing的快速制造专家,拥有超过 15年精密制造经验. Gloria Wu 可以是 在领英上关注了你 接收有关切削力学和可制造性设计等主题的技术更新。本指南中介绍的每个动能矢量、切屑减薄理论和主轴反向间隙极限均已由 LS Manufacturing 首席加工工程部门根据 ISO 2768-m 和 ISO 2768-f 标准(机械手册第 30 版中的几何和基本切削原理)进行了严格的同行评审。
什么是逆铣?它是如何切削的?
顺铣或逆铣
顺铣或逆铣是指主轴旋转方向与工作台进给方向相同的基本切削技术。其运动学的关键特征在于瞬间切削至最大厚度,随后切削深度逐渐减小,直至离开材料时为零。该过程消除了滑动接触;因此,刀具的主要作用力垂直向下作用于机床床身。 表面粗糙度 Ra 0.8 μm 至 Ra 1.6 μm。
现代数控机床中的刀具运动学
在传统的逆铣过程中,刀齿在中心线以上(采用顺铣配置时)接触坯料,并向成品表面切削。由于切削刃不会在已切削的表面上滑动,而是直接切入未切削的金属块,因此机械冲击载荷发生在刀齿完全支撑时。根据运动学定义,重合的进给矢量和旋转矢量会将瞬时剪切应力集中在主剪切区域。
芯片由厚到薄的形成
与磨削不同,逆铣削中切屑的形成遵循预定的减薄梯度。在此过程中,切屑在切削开始时最厚,最终减薄至极薄。这种减薄方式确保了加工过程中产生的热量不会散失到工件上,因为绝大部分热量都发生在切屑内部。因此,工件的热膨胀系数极低,从而保证了零件的加工精度。 公差为±0.02毫米。
机械加工中的传统铣削是什么?
传统铣削,通常称为逆铣,是一种减材制造工艺,其中切削齿的旋转方向与工件的进给方向完全相反。该工艺的运动学特征是初始切屑厚度为零,并持续增加,直至在切削齿脱离工件前达到最大值。由于摩擦作用,该工艺往往会产生相对粗糙的表面,其值从 Ra 3.2 μm 至 Ra 6.3 μm虽然在某些情况下,它适用于加工毛坯铸件或非刚性装置。
- 初始摩擦阶段: 在切削初期,刀刃无法切入母材。它只能与材料摩擦,直到径向切削力克服工件材料的屈服强度。
- 强化训练: 初始摩擦过程中产生的高压抛光作用会导致局部发热。加工奥氏体不锈钢或高温合金时,这种效应更为显著,会在表面形成一层表皮,使硬质合金刀槽在后续切削过程中变钝。
- 向上动力矢量: 由于刀齿从切削底部拾取材料,力矢量垂直向上并远离夹具,从而增加了夹紧工件所需的力裕度。
- 功能应用领域: 尽管摩擦力较大,但常规铣削在加工带有热轧氧化皮的结构钢件、砂型铸件或火焰切割件时非常有效。刀具切入硬化且粗糙表面下方的清洁柔软的基体金属,并直接穿过表面,而不会接触到脆性的硬质合金切削刃。
哪种铣削方向能确保更高的精度?
在严格的范围内 数控铣削 在各种加工设置下,与传统铣削相比,顺铣始终能获得更高的尺寸精度和公差。顺铣中的向下力矢量有助于将工件紧紧地固定在基准夹具上,从而动态地降低颤振幅度。因此,目前的 三轴和五轴 机床可以轻松达到 ISO 2768-m 标准下 ±0.02 mm 的通用公差,以及 ISO 2768-f 标准下 ±0.008 mm 的公差。另一方面,传统铣削会导致工件轻微变形,使柔性工件偏离基准面,从而造成尺寸偏差在 ±0.05 mm 甚至更大。
以下对比说明了两种铣削技术在机械性能上的差异:
|
动态比较指标 |
爬升铣削(向下) |
传统铣削(上) |
物理机制与冲击 |
|
芯片厚度梯度 |
入口处最大值 → 出口处零值 |
入口处为零 → 出口处为最大值 |
攀爬消除了边缘摩擦,抑制了合金的应变硬化。 |
|
合力方向 |
向下落在固定装置和床上 |
向上拉动部件,使其远离桌子 |
攀爬式结构可稳定薄地板;传统结构需要厚重的夹具边缘。 |
|
表面处理能力 |
Ra 0.8 μm 至 Ra 1.6 μm |
Ra 3.2 μm 至 Ra 6.3 μm |
爬坡可防止切屑再次被切出,从而防止二次损伤。 |
|
反冲敏感性 |
关键部件;需要防反冲螺母 |
低;工作台进给阻力增大 |
攀爬式设计可将松动的桌子拉入切口;传统设计可安全地抑制螺丝的晃动。 |
从以上数据可以看出,顺铣无疑是实现高精度加工的正确方法。 表面处理 在现代刚性数控机床上可以进行精确的尺寸加工。然而,在加工粗糙铸件以及使用不带机械反向间隙校正功能的机床时,传统的铣削仍然是一个重要的选择。
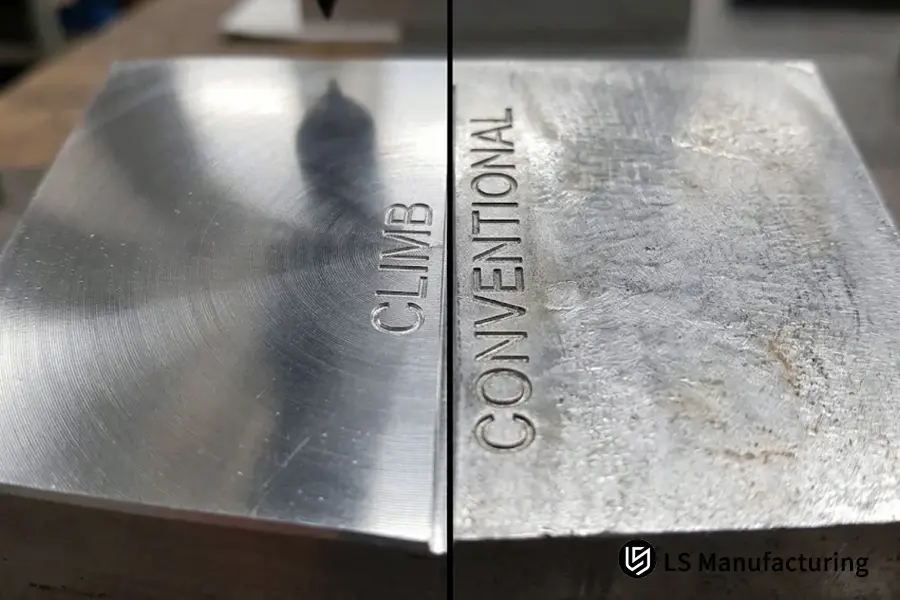
图 1:显微表面光洁度检测显示,顺铣加工可获得均匀的 Ra 0.8 μm 镜面光洁度,而传统铣削加工则会产生模糊的摩擦痕迹。
为什么顺铣适用于加工薄壁零件?
在加工无支撑区域(例如厚度小于 1.5 毫米的肋条或壳体凹槽)时,逆铣是面向制造的设计中不可或缺的环节。逆铣产生的切削力向下作用于工件,从而确保刀具径向推力始终平行于工件底部,且可预测。结合高切削速度和小步距,该技术能够有效防止谐波振动,在不产生结构变形的情况下,将加工精度控制在 ±0.01 毫米以内。
工程桌视角:墙体的挠度
“在加工具有高纵横比壁的深航空航天型腔时,向上切削力往往会使无支撑的壁面偏离刀具,导致明显的壁锥度和颤纹。LS Manufacturing 遵循数控编程规则,采用顺铣和较小的径向切削深度(ae ≤ 0.10 x 刀具直径)。这种力矢量能够使脆弱的铝制凸缘牢固地固定在底板上,而不是将其拉入切削槽中。”
——Gloria Wu,快速制造专家
在机器人关节连接等实际应用中,顺铣是获得良好薄壁的唯一途径。 医疗器械 外壳和电池托盘。向下的力有助于最大限度地减少振动,并使立铣刀能够平稳地切削延展性铝合金,而不会对结构壁造成任何损坏。
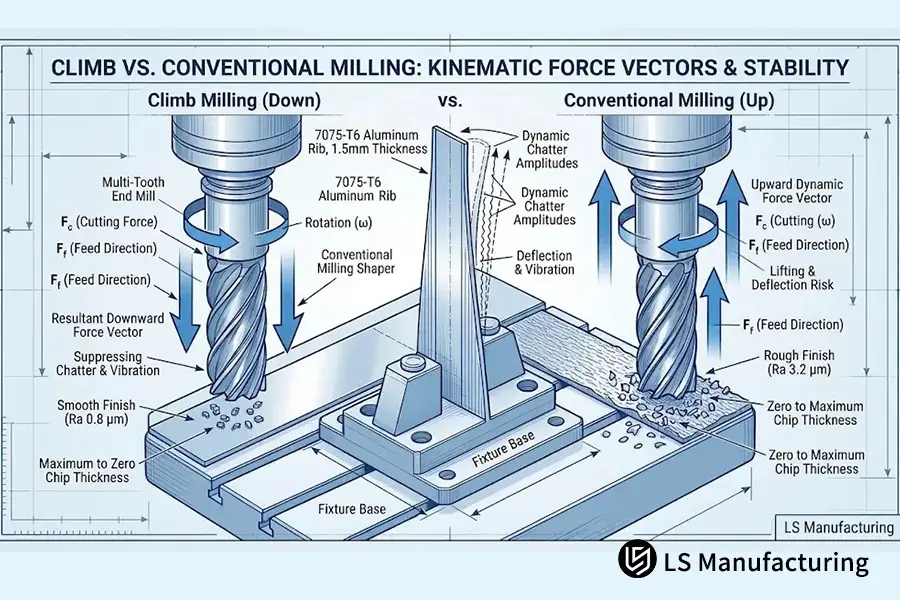
图 2:逆铣削中的向下合力矢量主动将 1.5 毫米高的铝肋夹紧在夹具基准面上,从而消除薄壁挠曲。
为什么机床反冲会威胁到爬铣加工?
反向间隙,即丝杠与驱动螺母之间的间隙,是逆铣加工中最严重的危险之一。在逆铣加工中,刀具的刀槽会沿着工作台的进给方向吸走工件。当机床滑台的机械反向间隙大于0.05毫米时,切削力会将工作台推向刀具,瞬间消除丝杠与驱动螺母之间的间隙。这将导致刀具产生无法控制的突然运动,造成刀具切削过深,最终导致主轴卡死或刀具断裂。
常见的工程谬误
- 谬误: “顺铣始终是更好的选择,所有机器无论新旧都必须使用顺铣。”
- 事实: 逆铣加工如果不使用反冲消除装置或预紧循环滚珠丝杠,则非常危险。
- 这一切背后的物理原理: 传统的逆铣加工中,切削力阻碍进给方向,使螺母与螺纹紧密接触,从而消除任何间隙。而逆铣加工中,刀具拉动螺钉穿过螺纹间隙,导致工作台发生突然且不可控的运动。
现代数控加工中心采用两个预紧滚珠螺母和线性光学光栅尺来解决这个问题,从而实现顺铣。然而,对于老式车间设备和手动铣床而言,采用传统的铣削技术始终更为安全。
顺铣的实际工作原理:LS Manufacturing 的机械臂案例
在旋转支架的预生产制造过程中 7075-T651铝合金 壁厚为 1.5 毫米,包括中心轴承,中心轴承孔径为 ±0.008 毫米 对于六轴协作机器人手臂,组合铣削路径的初始试验导致薄壁周围出现颤纹。初始表面光洁度确定为 Ra 3.2 μm但这不符合密封接口要求。
在LS Manufacturing工程部门,他们重新设计了刀具路径,仅采用顺铣精加工策略。根据刀具动力学对切削刀具标准的切削速度和进给建议,他们设定了…… 切削速度 Vc = 150 米/分钟其中,每齿进给量 fz = 0.08 mm/齿,轴向深度 ap = 3.0 mm,径向宽度 ae = 0.25 毫米切削参数保证了刀具能够以全切屑厚度进行切削,并且不会在应变硬化铝合金 7075 上滑动。
采用优化的顺铣工艺后,表面光洁度提高至 Ra 0.8 µm,而临界孔径保持在规定的 ±0.008 mm 公差范围内。运行过程中,批量零件废品率降低至 从 14.5% 降至 4.2%二次去毛刺工序的成本降低了8.5%,交货周期缩短了12%。因此,本案例研究证明,选择合适的刀具旋转矢量对零件的尺寸公差和表面光洁度有显著影响。
数据来源:案例研究 #ROBOT-2026-8842(LS 制造加工数据库,样本量 >800)。
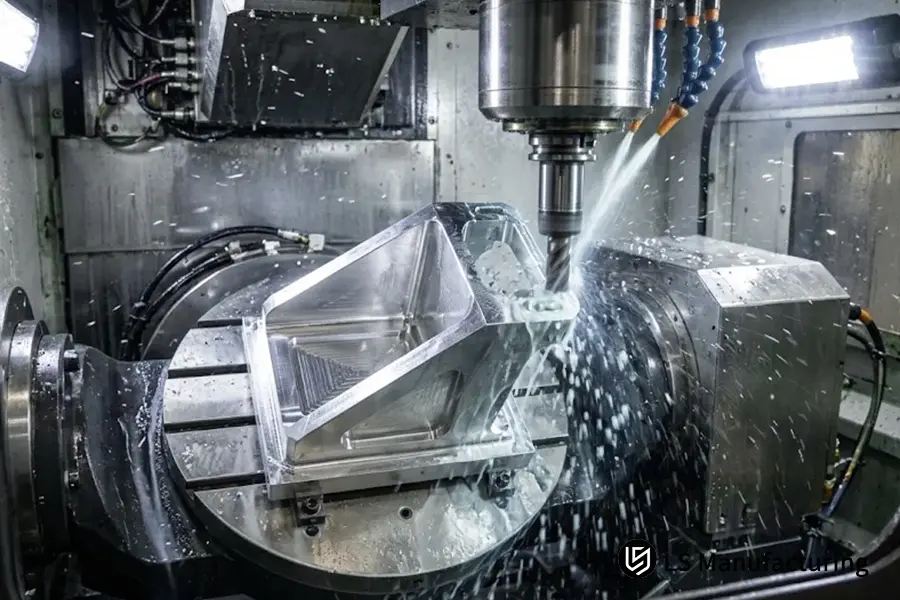
图 3:在 LS Manufacturing 的 ROBOT-2026-8842 项目下,使用专用 5 轴逆铣床加工 7075-T651 铝制机器人手臂支架,精度达到 ±0.008 毫米。
常见问题解答
顺铣和逆铣的主要区别是什么?
顺铣工艺可形成均匀如镜的表面,具有连续的微尖,没有任何抛光线的痕迹;而传统铣削由于铣刀的初始滑动和摩擦阶段,会在表面上形成模糊的痕迹和不规则的印记。
新手可以在手动 Bridgeport 铣床上进行逆铣吗?
新手操作人员切勿在手动铣床上进行逆铣,除非该铣床专门配备了防反冲滚珠丝杠螺母。未配备防反冲滚珠丝杠螺母的手动铣床采用标准梯形丝杠,其导程间隙会将工作台拉向刀具,从而造成刀具断裂或操作人员受伤的高风险。
为什么传统铣削会导致切削刃产生额外的热量?
由于刀齿切入材料时几乎没有厚度,因此在切屑排出之前,它会对基体材料进行磨损和抛光。机械加工产生的热量会转化为局部接触热,并集中在刀尖区域,从而导致后刀面磨损加剧。
LS Manufacturing 对航空航天零件采用哪些铣削策略?
LS Manufacturing 的所有刚性多轴航空航天零件加工装置均采用专用的逆铣循环进行编程。预紧线性导轨和高压主轴内冷却液能够控制切削力,从而实现对结构公差的精确控制,精度可达 ±0.08 毫米(关键轴颈上的公差可达 ±0.008 毫米)。
结论
理解以下区别 爬铣和常规铣削 这使得机械工程师和技术采购人员能够在实际切削之前做出更明智的制造选择。虽然顺铣在刚性数控机床上能够提供卓越的表面光洁度和精密加工,但在加工毛坯铸件、氧化皮和未牢固固定的手动机械时,传统铣削仍然是一个重要的工艺。 LS制造按照 ISO 2768-m/f 标准使用这些基本加工概念,使我们能够每次都生产出具有精确结构和功能公差的零件。
运动学制导与应用工程支持
无论您是在评估公差叠加、检查原型图纸上的薄壁挠度问题,还是验证不同合金牌号的可加工性向量,LS Manufacturing 的应用工程师都随时准备为您提供帮助。您可以直接联系 LS Manufacturing 的工程师,了解零件的加工动力学和可制造性,联系方式包括:致电 +86 185 6675 9667、发送技术邮件至 info@lsrpf.com 或访问我们的工程资源页面。 https://lsrpf.com/。
相关资源: 用于螺纹切削丝锥的精密数控铣削:实现高硬度刀具解决方案