Deutsch


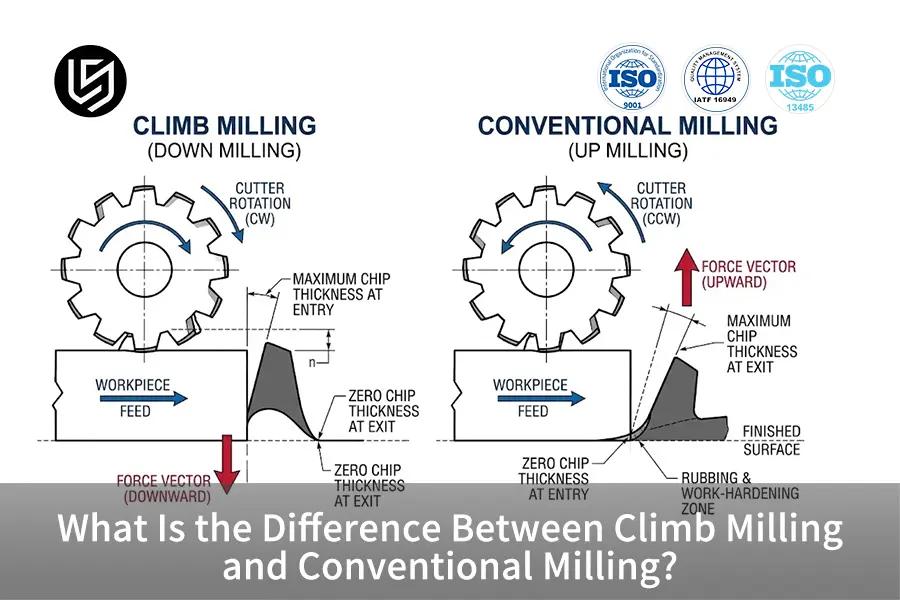
TL;DR: Gleichlauffräsen Dies bezeichnet den Subtraktionsprozess, bei dem sich der Fräser in Vorschubrichtung dreht, wodurch die maximale Spandicke am Eintrittspunkt erreicht wird. Das kinetische Verhalten erhöht die Stabilität dünnwandiger Strukturen, verhindert Werkzeugreibung und gewährleistet Präzision innerhalb von Toleranzen von ±0,008 mm.
Im Falle von Nachwuchsingenieuren in der Fertigung und Auszubildenden im Einkauf ist die Wahl zwischen Gleichlauffräsen und konventionellem Fräsen Die erste Durchsicht der Zeichnungen kann eine Herausforderung darstellen. Generell entscheidet die richtige Wahl der Drehrichtung darüber, ob die Schneidkanten das Werkstück in den Tisch ziehen oder es in Werkzeugschwingungen versetzen. Dieser Leitfaden erläutert vier Grundlagen der kinetischen Theorie sowie eine Vergleichstabelle der Mechanik, um die Spanbildung, die Analyse des Durchbiegungsvektors und das Maschinenspiel zu vereinfachen.
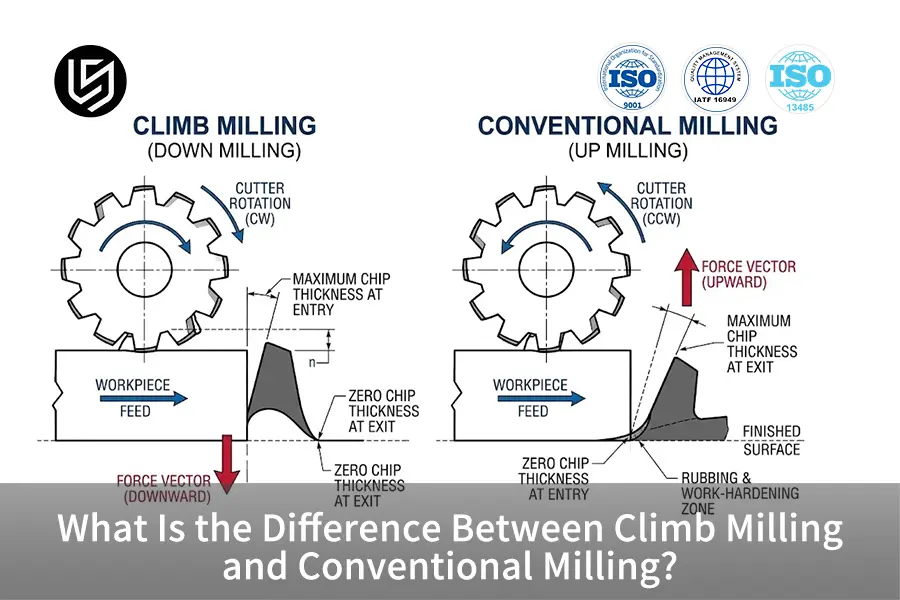
Wichtigste Erkenntnisse
- Gleichlauffräsen nutzt die maximale Spandicke: Der Werkzeugzahn schneidet von der maximalen anfänglichen Spandicke bis auf null am Ende des Schnitts ab, entfernt so jegliches Vorglätten und hinterlässt glatte Oberflächen. Ra 0,8 µmDie
- Beim konventionellen Fräsen wird zunächst Kantengleiten verwendet: Der Schneidzahn berührt die Metalloberfläche mit einer Spandicke von null, wodurch das Metall vor dem eigentlichen Schervorgang kaltverfestigt wird und somit eine höhere lokale Temperatur entsteht.
- Kraftvektoren steuern die strukturelle Integrität: Beim Gleichlauffräsen entstehen nach unten gerichtete Kräfte, die die Bauteile gegen ihre Vorrichtungen pressen, während beim Gegenlauffräsen nach oben gerichtete Kräfte entstehen, die die Bauteile anheben können.
- Das Maschinenspiel bestimmt die physikalischen Grenzen: Konventionelles Fräsen ist unbedingt erforderlich bei der Arbeit mit alten manuellen Maschinen, die keinen Spielausgleich haben, da sonst die Gefahr eines Tischzusammenbruchs und eines Werkzeugbruchs besteht.
Eine Mitteilung der LS-Fertigungsingenieure
Dieser umfassende Ingenieurleitfaden wurde von Gloria Wu verfasst, die … Schnelles Prototyping und Experte für Schnellfertigung bei LS Manufacturing und verfügt über mehr als 15 Jahre Erfahrung in der PräzisionsfertigungGloria Wu kann sein folgte mir auf LinkedIn Sie erhalten technische Updates zu Themen wie Zerspanungsmechanik und fertigungsgerechter Konstruktion. Jeder in diesem Leitfaden dargestellte Vektor der kinetischen Kraft, die Theorie der Spanverdünnung und die Spindelspielgrenze wurden von der Abteilung für Zerspanungstechnik bei LS Manufacturing gemäß den Normen ISO 2768-m und ISO 2768-f (Geometrie und grundlegende Zerspanungsprinzipien) aus dem Maschinenbau-Handbuch, 30. Auflage, einer gründlichen Begutachtung unterzogen.
Was ist Gleichlauffräsen und wie funktioniert es?
Gleichlauffräsen oder Gleichlauffräsen
Gleichlauffräsen bezeichnet die grundlegende Zerspanungstechnik, bei der die Spindel in die gleiche Richtung wie der Tischvorschub läuft. Das Hauptmerkmal der Kinematik ist der sofortige Schnitt bei maximaler Dicke, der anschließend bis zum Verlassen des Werkstücks auf null abnimmt. Durch dieses Verfahren wird der Gleitkontakt vermieden; daher wirken die Hauptwerkzeugkräfte vertikal nach unten auf das Maschinenbett und führen zu … Oberflächenrauheit von Ra 0,8 μm bis Ra 1,6 μmDie
Werkzeugkinematik in modernen CNC-Maschinen
Beim Gleichlauffräsen berührt der Fräserzahn das Werkstück oberhalb der Mittellinie (bei Gleichlauffräsen) und trägt es in Richtung der fertigen Oberfläche ab. Da die Schneide nicht auf der bereits bearbeiteten Fläche gleitet, sondern direkt in das ungeschnittene Grundmaterial eindringt, tritt die mechanische Stoßbelastung auf, wenn der Zahn vollständig aufliegt. Gemäß den kinematischen Definitionen konzentrieren die übereinstimmenden Vorschub- und Rotationsvektoren die momentane Scherspannung im primären Scherbereich.
Spanbildung von dick zu dünn
Im Gegensatz zum abrasiven Schleifen erfolgt die Spanbildung beim Gleichlauffräsen entlang eines vorgegebenen Ausdünnungsgradienten. Dabei ist der Span an seinem Entstehungsort am dicksten und verlässt den Prozess als hauchdünnes Band. Durch diese Ausdünnung wird sichergestellt, dass die während des Prozesses entstehende Wärme nicht in das Werkstück abgeleitet wird, da der größte Teil der Wärmeabfuhr im Span selbst stattfindet. Dadurch wird die thermische Ausdehnung des Werkstücks minimiert und die Teilequalität gewährleistet. Toleranzen von ±0,02 mmDie
Was versteht man unter konventionellem Fräsen in der Zerspanung?
Das traditionelle Fräsen, auch Gegenlauffräsen genannt, ist ein subtraktives Fertigungsverfahren, bei dem die Rotation der Schneidzähne der Vorschubbewegung des Werkstücks entgegenwirkt. Die Kinematik dieses Prozesses ist durch eine anfängliche Spandicke von null gekennzeichnet, die kontinuierlich bis kurz vor dem Ausrücken des Zahns auf ihren Maximalwert ansteigt. Durch Reibung entstehen tendenziell relativ raue Oberflächen mit Spandickenwerten von … Ra 3,2 μm bis Ra 6,3 μmEs gibt jedoch Fälle, in denen es für die Bearbeitung von Rohgussteilen oder für nicht starre Vorrichtungen geeignet ist.
- Anfangsreibungs- und Schleifphase: In der Anfangsphase des Eingriffs kann die Schneide nicht in das Grundmaterial eindringen. Stattdessen muss sie am Material reiben, bis die radialen Schnittkräfte die Streckgrenze des Werkstückmaterials überwinden können.
- Arbeitsverfestigungsbildung: Die hohen Anpressdrücke beim ersten Reibvorgang erzeugen lokale Wärme. Dieser Effekt ist bei der Bearbeitung von austenitischen Edelstählen oder Hochtemperaturlegierungen deutlich ausgeprägter und führt zur Bildung einer Oberflächenschicht, die die Hartmetallnuten beim nachfolgenden Schnitt abstumpft.
- Vektoren der nach oben gerichteten dynamischen Kräfte: Da der Zahn Material von der Unterseite des Schnitts aufnimmt, wirkt der Kraftvektor vertikal nach oben und von der Haltevorrichtung weg, wodurch der zum Einspannen des Werkstücks benötigte Kraftspielraum erhöht wird.
- Funktionaler Anwendungsbereich: Trotz höherer Reibung ist das Fräsen von Bauteilen aus Baustahl mit warmgewalzten Zunderschichten, Sandgussteilen oder brenngeschnittenen Teilen sehr effektiv. Das Werkzeug greift in das saubere und weiche Grundmaterial unter der gehärteten und abrasiven Oberfläche und tritt durch diese hindurch, ohne die spröde Hartmetallschneide zu berühren.
Welche Fräsrichtung gewährleistet eine höhere Genauigkeit?
Innerhalb strenger CNC-Fräsen Bei Gleichlauffräsen erzielt man im Vergleich zum Gegenlauffräsen stets eine höhere Maßgenauigkeit und bessere Toleranzen. Der nach unten gerichtete Kraftvektor beim Gleichlauffräsen fixiert das Werkstück fest an der Bezugsvorrichtung und reduziert so dynamisch jegliches Rattern. Dadurch wird die aktuelle 3-Achsen- und 5-Achsen-Systeme Maschinen können die allgemeinen Toleranzen von ±0,02 mm gemäß ISO 2768-m problemlos einhalten und erreichen sogar ±0,008 mm gemäß ISO 2768-f. Konventionelles Fräsen hingegen verursacht kleine Durchbiegungen, die flexible Werkstücke vom Bezugspunkt wegziehen und so Maßabweichungen zwischen ±0,05 mm und mehr zur Folge haben.
Der folgende Vergleich erläutert die mechanischen Unterschiede zwischen den beiden Frästechniken:
|
Dynamische Vergleichsmetrik |
Steigflug (Abwärts) |
Konventionelles Fräsen (Aufwärts) |
Physikalischer Mechanismus und Wirkung |
|
Spandickenverlauf |
Maximalwert beim Eintritt → Nullwert beim Austritt |
Null am Eingang → Maximum am Ausgang |
Durch das Climb-Verfahren wird Kantenreibung vermieden und die Kaltverfestigung in Legierungen unterdrückt. |
|
Richtung der resultierenden Kraft |
Nach unten auf die Armatur und das Bett |
Das nach oben ziehende Teil wird vom Tisch weggezogen |
Climb stabilisiert dünne Böden; herkömmliche Systeme erfordern große Klemmeinsätze. |
|
Oberflächenveredelungsvermögen |
Ra 0,8 μm bis Ra 1,6 μm |
Ra 3,2 μm bis Ra 6,3 μm |
Durch das Aufsteigen wird ein erneutes Abschneiden der Späne verhindert und somit eine sekundäre Beschädigung vermieden. |
|
Rückstoßempfindlichkeit |
Kritisch; erfordert spielfreie Mutter |
Niedrig; der Tischvorschub behindert die Schneidbewegung |
Climb zieht lose Tische in die Einschnitte; konventionelles Verfahren dämpft das Schraubenspiel sicher. |
Wie aus den obigen Daten hervorgeht, ist das Gleichlauffräsen zweifellos die richtige Lösung, um eine hohe Präzision zu erzielen. Oberflächenbeschaffenheit und die präzise Maßbearbeitung auf modernen, starren CNC-Maschinen. Konventionelles Fräsen sollte jedoch als wichtige Option in Betracht gezogen werden, wenn es um die Bearbeitung von Rohgussteilen und die Bearbeitung mit Maschinen ohne mechanische Spielkompensation geht.
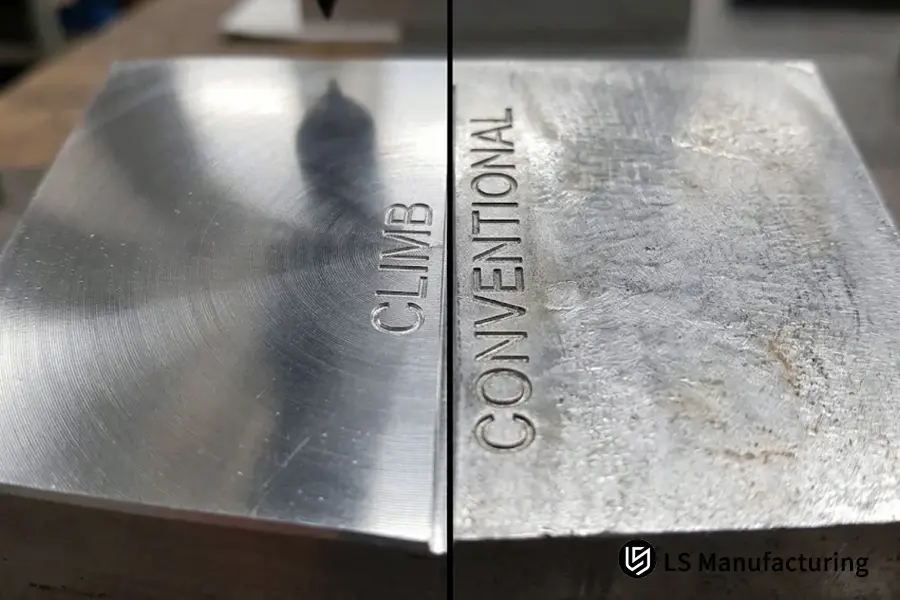
Abbildung 1: Mikroskopische Oberflächenprüfung, die eine gleichmäßige Ra 0,8 μm spiegelglatte Oberfläche nach dem Gleichlauffräsen im Vergleich zu trüben Schleifspuren nach dem konventionellen Fräsen zeigt.
Warum eignet sich das Gleichlauffräsen für die Bearbeitung dünnwandiger Teile?
Bei der Bearbeitung ungestützter Bereiche, wie beispielsweise Rippen mit einer Dicke von weniger als 1,5 mm oder Gehäuseaussparungen, ist das Gleichlauffräsen ein unverzichtbares Gestaltungselement für die Fertigung. Die dabei entstehende Schnittkraft wirkt nach unten auf das Werkstück und ermöglicht so einen vorhersehbaren und parallelen radialen Werkzeugvorschub gegen die Werkstückunterseite. Zusammen mit hoher Schnittgeschwindigkeit und geringer Zustellung verhindert dieses Verfahren harmonische Schwingungen und gewährleistet eine Toleranz von ±0,01 mm ohne strukturelle Verformungen.
Ingenieurperspektive: Wanddurchbiegung
„Beim Bearbeiten tiefer Aussparungen in der Luft- und Raumfahrtindustrie mit Wänden hohen Aspektverhältnisses neigen die nach oben gerichteten Schnittkräfte dazu, die ungestützte Wand vom Fräser wegzulenken, was zu ausgeprägter Wandverjüngung und Rattermarken führt. Bei LS Manufacturing befolgen wir die CNC-Programmierregeln, um Gleichlauffräsen und eine geringe radiale Schnitttiefe (ae ≤ 0,10 x Werkzeugdurchmesser) zu verwenden. Dieser Kraftvektor hält die empfindlichen Aluminiumflansche fest auf der Grundplatte, anstatt sie in die Spannuten zu ziehen.“
— Gloria Wu, Spezialistin für Schnellfertigung
Gleichlauffräsen ist die einzige Möglichkeit, um in praktischen Anwendungen wie Robotergelenken gute dünne Wände zu erzielen. Medizinprodukt Gehäuse und Batterieträger. Die nach unten gerichtete Kraft trägt dazu bei, Vibrationen zu minimieren und ermöglicht es Schaftfräsern, duktile Aluminiumlegierungen reibungslos zu bearbeiten, ohne die tragenden Wände zu beschädigen.“
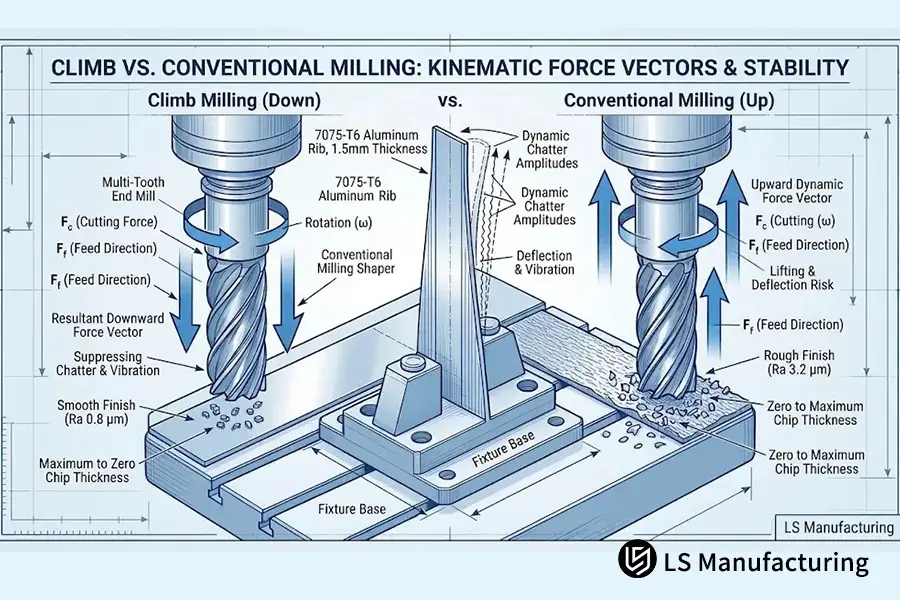
Abbildung 2: Nach unten gerichtete resultierende Kraftvektoren beim Gleichlauffräsen klemmen hohe 1,5 mm Aluminiumrippen aktiv gegen die Bezugspunkte der Vorrichtung und eliminieren so die Durchbiegung dünner Wände.
Warum stellt der Maschinenrückschlag eine Bedrohung für das Gleichlauffräsen dar?
Das Spiel zwischen Leitspindel und Antriebsmutter ist eine der größten Gefahren beim Gleichlauffräsen. Beim Gleichlauffräsen ziehen die Schneidkanten des Fräsers das Werkstück in Richtung der Vorschubbewegung des Tisches. Bei einem Maschinenschlitten mit einem mechanischen Spiel von mehr als 0,05 mm drückt die Schnittkraft den Maschinentisch gegen den Fräser und beseitigt so schlagartig den Spalt zwischen Leitspindel und Antriebsmutter. Dies führt zu einer unkontrollierbaren, plötzlichen Bewegung, die dazu führt, dass der Fräser zu tief in das Material eindringt und die Spindel blockiert oder die Hartmetallschneidkanten brechen.
Häufige Irrtümer im Ingenieurwesen
- Der Trugschluss: „Gegenlauffräsen ist immer besser und muss bei allen Maschinen unabhängig von ihrem Alter angewendet werden.“
- Fakt ist: Gleichlauffräsen ist sehr gefährlich, wenn es nicht mit einer Spielausgleichsvorrichtung oder vorgespannten Kugelumlaufspindeln durchgeführt wird.
- Die Physik dahinter: Beim herkömmlichen Gleichlauffräsen wirkt die Schnittkraft der Vorschubrichtung entgegen, wodurch die Mutter in engen Kontakt mit dem Gewinde gebracht und jegliches Spiel beseitigt wird. Beim Gleichlauffräsen hingegen zieht der Fräser die Schraube durch den Spalt zwischen den Gewindegängen, was zu abrupten und unkontrollierbaren Tischbewegungen führt.
Bei modernen CNC-Bearbeitungszentren werden zwei vorgespannte Kugelumlaufmuttern und lineare optische Skalen eingesetzt, um dieses Problem zu lösen und das Gleichlauffräsen zu ermöglichen. Für ältere Werkstattmaschinen und manuelle Fräsmaschinen ist es jedoch stets sicherer, konventionelle Frästechniken anzuwenden.
Wie das Gleichlauffräsen in der Praxis funktioniert: Ein Beispiel mit einem Roboterarm von LS Manufacturing
Während der Vorserienfertigung der Schwenkhalterung aus 7075-T651 Aluminium mit einer Wandstärke von 1,5 mm einschließlich eines Mittellagers mit einer Bohrungsgröße von ±0,008 mm Bei einem kollaborativen 6-Achs-Roboterarm führten erste Versuche mit kombinierten Fräsbahnen zu Rattermarken an den dünnen Wänden. Die anfängliche Oberflächengüte wurde wie folgt bestimmt: Ra 3,2 μm, die nicht den Anforderungen an die Dichtungsschnittstelle entsprachen.
In der Konstruktionsabteilung von LS Manufacturing wurden die Werkzeugwege neu gestaltet, wobei ausschließlich die Schlichtfrässtrategie mit Gleichlauffräsen angewendet wurde. Entsprechend den Empfehlungen für Schnittgeschwindigkeit und Vorschub aus der Werkzeugdynamik für Schneidwerkzeugnormen wurden folgende Einstellungen vorgenommen: Schnittgeschwindigkeit Vc = 150 m/min, mit einem Vorschub pro Zahn fz = 0,08 mm/Zahn, einer axialen Tiefe ap = 3,0 mm und einer radialen Breite ae = 0,25 mmDie Schnittparameter garantierten, dass das Werkzeug mit voller Spandicke schneidet und nicht über die kaltverfestigte Aluminiumlegierung 7075 gleitet.
Im Hinblick auf das optimierte Gleichlauffräsverfahren wurde die Oberflächengüte auf Ra 0,8 µm verbessert, während der kritische Bohrungsdurchmesser innerhalb der vorgegebenen Toleranz von ±0,008 mm blieb. Die Ausschussrate der Chargenteile reduzierte sich dabei auf 4,2 % von 14,5 %Die Kosten für die Nachbearbeitung des Entgratens sanken um 8,5 %, und die Lieferzeit verkürzte sich um 12 %. Diese Fallstudie belegt somit, dass die Wahl des richtigen Werkzeugrotationsvektors die Maßtoleranzen und die Oberflächengüte der Teile maßgeblich beeinflusst.
Datenquelle: Fallstudie #ROBOT-2026-8842 (LS Manufacturing Machining Database, Stichprobengröße >800).
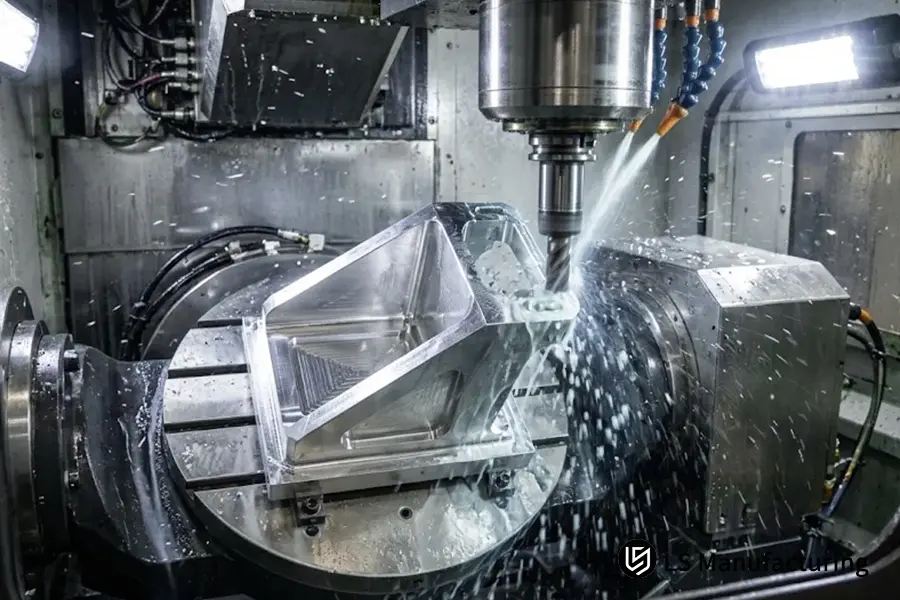
Abbildung 3: Spezielles 5-Achs-Gleichlauffräsen einer Halterung für einen Roboterarm aus 7075-T651-Aluminium mit einer Genauigkeit von ±0,008 mm im Rahmen des Projekts #ROBOT-2026-8842 bei LS Manufacturing.
Häufig gestellte Fragen
Worin besteht der Hauptunterschied zwischen Gleichlauf- und Gegenlauffräsflächen?
Beim Gleichlauffräsen entsteht eine gleichmäßige, spiegelglatte Oberfläche mit konstanten Mikrospitzen ohne Anzeichen von Polierlinien. Beim konventionellen Fräsen hingegen entstehen durch die anfängliche Gleit- und Reibungsphase des Fräswerkzeugs wolkige Spuren mit unregelmäßigen Markierungen auf der Oberfläche.
Können auch Anfänger auf einer manuellen Bridgeport-Fräsmaschine im Gleichlauffräsen arbeiten?
Unerfahrene Maschinenbediener dürfen auf manuellen Fräsmaschinen kein Gleichlauffräsen durchführen, es sei denn, die Maschinen sind speziell mit einer spielfreien Kugelumlaufspindel ausgestattet. Manuelle Fräsmaschinen ohne spielfreie Kugelumlaufspindel verfügen über Standard-ACME-Gewindespindeln, deren Steigungsspiel den Tisch in das Schneidwerkzeug zieht und dadurch ein hohes Risiko für Werkzeugbruch oder Verletzungen des Bedieners birgt.
Warum entsteht beim konventionellen Fräsen zusätzliche Wärme an der Schneide?
Da der Zahn ohne Materialdicke in das Material eindringt, trägt er das Grundmaterial ab und poliert es, bevor der Span abgetragen wird. Die durch die mechanische Bearbeitung entstehende Wärme wandelt sich in lokale Kontaktwärme um, die sich im Bereich der Werkzeugspitze konzentriert und zu erhöhtem Flankenverschleiß führt.
Welche Frässtrategien wendet LS Manufacturing bei der Herstellung von Luft- und Raumfahrtteilen an?
Alle starren Mehrachsen-Bearbeitungsanlagen für Luft- und Raumfahrtteile bei LS Manufacturing sind mit dedizierten Gleichlauffräszyklen programmiert. Vorgespannte Linearführungen und Hochdruck-Kühlmittelzufuhr durch die Spindel ermöglichen die Kontrolle der Schnittkräfte und somit die präzise Einhaltung von Strukturtoleranzen von ±0,08 mm (±0,008 mm an kritischen Lagerzapfen).
Abschluss
Die Unterschiede verstehen zwischen Gleichlauf- und konventionelles Fräsen Es ermöglicht Maschinenbauingenieuren und technischen Einkäufern, bereits lange vor dem eigentlichen Bearbeitungsprozess intelligentere Fertigungsentscheidungen zu treffen. Obwohl das Gleichlauffräsen eine überlegene Oberflächengüte und präzise Bearbeitung auf starren CNC-Maschinen ermöglicht, ist das konventionelle Fräsen nach wie vor ein wichtiges Verfahren bei der Bearbeitung von Rohgussteilen, Zunderkrusten und nicht fest montierten manuellen Maschinen. LS ManufacturingDie Anwendung dieser grundlegenden Bearbeitungskonzepte gemäß ISO 2768-m/f-Normen ermöglicht es uns, Teile herzustellen, die jedes Mal exakte strukturelle und funktionelle Toleranzen aufweisen.
Kinematische Führung & Anwendungstechnik-Unterstützung
Ob Sie Toleranzreihen auswerten, Durchbiegungen dünner Wände auf Prototypenzeichnungen prüfen oder die Bearbeitbarkeit verschiedener Legierungen verifizieren – die Anwendungstechniker von LS Manufacturing stehen Ihnen jederzeit zur Seite. Sie können die Bearbeitungsdynamik und die Herstellbarkeit Ihrer Teile direkt mit den Ingenieuren von LS Manufacturing abklären. Rufen Sie uns dazu unter +86 185 6675 9667 an, schreiben Sie uns eine E-Mail an info@lsrpf.com oder besuchen Sie unsere Webseite mit technischen Ressourcen. https://lsrpf.com/Die
Verwandte Ressource: Präzisions-CNC-Fräsen für Gewindebohrer: Erzielung hochharter Werkzeuglösungen