Português (Brasil)


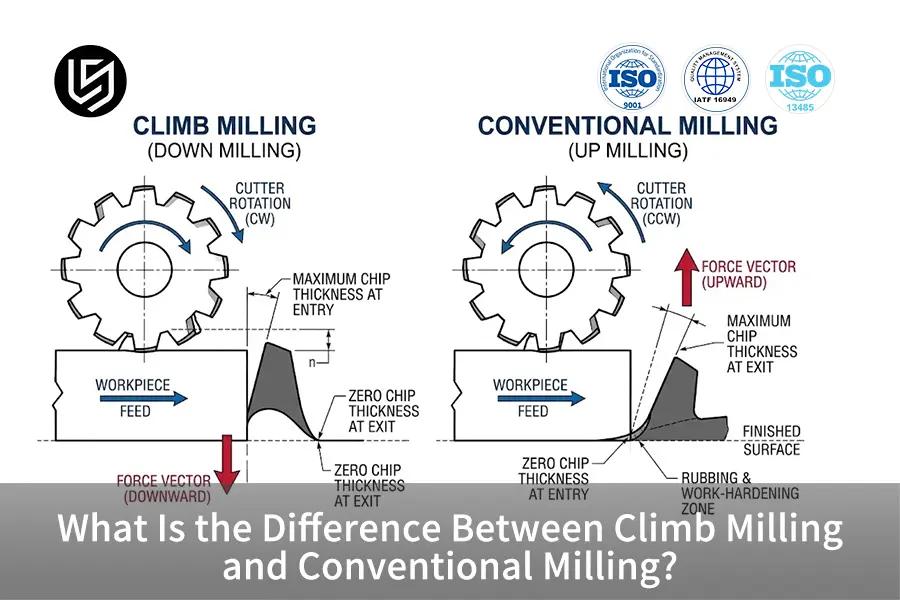
Resumindo: Fresagem de subida Refere-se ao processo de subtração no qual a ferramenta gira na mesma direção do avanço, resultando em espessura máxima do cavaco no ponto de entrada. O comportamento cinético aumenta a estabilidade estrutural de estruturas de paredes finas, evita o atrito da ferramenta e garante precisão dentro de tolerâncias de ±0,008 mm.
No caso de engenheiros de produção júnior e aprendizes de compras, a escolha entre fresagem concordante e fresagem convencional Pode representar um desafio durante a primeira análise dos desenhos. Em geral, a escolha correta do sentido de rotação determina se os cortes de aresta puxam a peça contra a mesa ou a levantam, causando vibração na ferramenta. Este guia apresenta 4 fundamentos da teoria cinética, juntamente com uma tabela comparativa de mecânica, para simplificar a análise da formação de cavacos e do vetor de deflexão, bem como a folga da máquina.
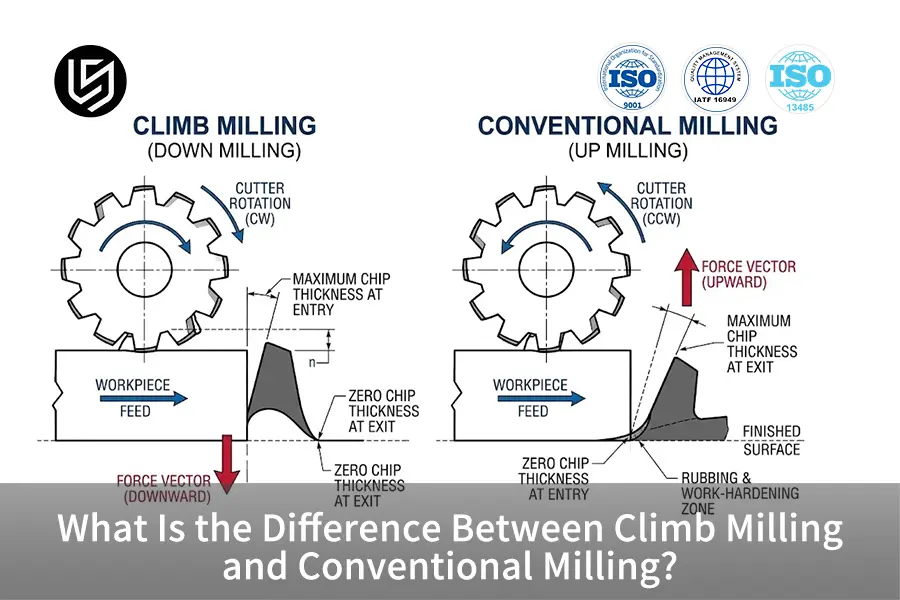
Principais conclusões
- A fresagem concordante utiliza a espessura máxima de cavaco: O dente da ferramenta corta desde a espessura máxima inicial do cavaco até zero no final do corte, removendo qualquer brunimento prévio e deixando as superfícies lisas. Ra 0,8 µm.
- A fresagem convencional utiliza o deslizamento inicial da aresta: O dente de corte entra em contato com a superfície do metal com espessura de cavaco zero, endurecendo o metal por deformação antes que qualquer cisalhamento real ocorra, produzindo assim uma temperatura local mais alta.
- Os vetores de força controlam a integridade estrutural: A fresagem concordante produz forças descendentes que pressionam os componentes contra seus dispositivos de fixação, enquanto a fresagem convencional produz forças ascendentes que podem levantar os componentes.
- A folga da máquina determina os limites físicos: Moagem convencional É absolutamente necessário ao trabalhar com máquinas manuais antigas que não possuem eliminador de folga, devido ao risco de colapso da mesa e quebra da lâmina de corte.
Nota dos Engenheiros de Produção da LS
Este guia de engenharia abrangente foi escrito por Gloria Wu, que é a Prototipagem rápida e Especialista em Manufatura Rápida da LS Manufacturing e tem mais de 15 anos de experiência em fabricação de precisãoGloria Wu pode ser seguido no LinkedIn Para receber atualizações técnicas sobre tópicos como mecânica de corte e projeto para manufaturabilidade. Cada vetor de força cinética, teoria de afinamento de cavacos e limite de folga do fuso apresentados neste guia foram submetidos a uma revisão rigorosa por pares pela equipe de Engenharia de Usinagem da LS Manufacturing, em conformidade com as normas ISO 2768-m e ISO 2768-f de geometria e princípios básicos de corte do Manual de Máquinas, 30ª edição.
O que é fresagem concordante e como ela realiza o corte?
Fresagem descendente ou fresagem ascendente
A fresagem concordante ou fresagem concordante denomina a técnica básica de corte associada a um sentido de rotação do fuso que coincide com o sentido de avanço da mesa. A principal característica da sua cinemática reside no corte instantâneo na espessura máxima, diminuindo subsequentemente até se tornar zero ao sair do material. O processo descrito resulta na eliminação do contato deslizante; portanto, as principais forças da ferramenta atuam verticalmente para baixo sobre a mesa da máquina, levando a rugosidade da superfície de Ra 0,8 μm a Ra 1,6 μm.
Cinemática de ferramentas em CNC moderno
Durante o corte convencional em concordância, o dente da fresa entra em contato com o material acima da linha central (quando se utiliza a configuração de fresamento concordante) e o remove em direção à superfície acabada. Como a aresta de corte não desliza sobre a superfície previamente cortada, mas penetra diretamente no metal não cortado, a carga de choque mecânico ocorre quando o dente está totalmente apoiado. Com base nas definições de cinemática, a coincidência dos vetores de avanço e rotação concentra a tensão de cisalhamento instantânea na região de cisalhamento primária.
Formação de cavacos de espessura para espessura
Ao contrário da retificação abrasiva, a formação de cavacos na fresagem concordante ocorre ao longo de um gradiente predeterminado de afinamento. Nesse processo, o cavaco emerge mais espesso em sua origem e sai como uma fita extremamente fina. Esse afinamento garante que a quantidade de calor gerada durante o processo não se dissipe na peça, já que a grande maioria da dissipação de calor ocorre dentro do próprio cavaco. Como resultado, a expansão térmica da peça é mínima, garantindo a sua integridade. tolerâncias de ±0,02 mm.
O que é fresagem convencional em usinagem?
A fresagem tradicional, também chamada de fresagem ascendente, é um processo de fabricação subtrativo no qual a rotação dos dentes de corte se opõe diretamente ao movimento de avanço da peça. A cinemática desse processo é caracterizada por uma espessura inicial de cavaco igual a zero, que aumenta continuamente até atingir seu valor máximo pouco antes do dente se desengatar. Esse processo tende a produzir superfícies relativamente rugosas devido ao atrito, com valores entre Ra 3,2 μm a Ra 6,3 μm, embora haja casos em que seja apropriado para usinagem de peças fundidas brutas ou para configurações não rígidas.
- Fase inicial de fricção e atrito: Nos estágios iniciais de contato, a aresta de corte não conseguirá penetrar no metal base. Em vez disso, terá que friccionar contra o material até que as forças de corte radiais consigam superar a resistência ao escoamento do material da peça.
- Formação por endurecimento por deformação: As elevadas pressões de brunimento durante o atrito inicial geram calor localizado. Este efeito é muito mais pronunciado na usinagem de aços inoxidáveis austeníticos ou ligas de alta temperatura, resultando numa camada superficial que desgasta as arestas de corte de metal duro durante o corte subsequente.
- Vetores de forças dinâmicas ascendentes: Como o dente recolhe material da parte inferior do corte, o vetor de forças atua verticalmente para cima e para longe do dispositivo de fixação, aumentando assim a margem de força necessária para prender a peça de trabalho.
- Zona funcional de aplicação: Apesar do maior atrito, a fresagem convencional é muito eficaz no trabalho com peças de aço estrutural com revestimento laminado a quente, peças fundidas em areia ou peças cortadas a chama. A ferramenta penetra no metal base limpo e macio sob a superfície endurecida e abrasiva, emergindo através dela sem tocar na aresta de corte de metal duro quebradiça.
Qual direção de fresagem garante maior precisão?
Dentro de limites estritos Fresagem CNC Em termos de configurações, a fresagem concordante sempre proporciona melhor precisão dimensional e tolerâncias quando comparada à fresagem convencional. O vetor de força descendente na fresagem concordante ajuda a fixar a peça firmemente contra a referência do dispositivo de fixação, reduzindo dinamicamente qualquer vibração. Como resultado, a corrente 3 eixos e 5 eixos As máquinas podem facilmente manter tolerâncias gerais de ±0,02 mm dentro da norma ISO 2768-m, enquanto atingem ±0,008 mm dentro da norma ISO 2768-f. Por outro lado, a fresagem convencional causa pequenas deflexões, afastando peças flexíveis da referência, resultando em variações dimensionais entre ±0,05 mm e valores maiores.
A comparação a seguir explica as diferenças mecânicas entre as duas técnicas de fresagem:
|
Métrica de comparação dinâmica |
Subida de moinho (descida) |
Fresagem convencional (para cima) |
Mecanismo físico e impacto |
|
Gradiente de espessura do chip |
Máximo na entrada → Zero na saída |
Zero na entrada → Máximo na saída |
A técnica Climb elimina o atrito nas bordas, suprimindo o endurecimento por deformação em ligas metálicas. |
|
Direção da força resultante |
Descendo em direção à luminária e à cama. |
Puxar para cima, afastando a parte da mesa. |
A técnica Climb estabiliza pisos finos; a técnica convencional requer margens de fixação robustas. |
|
Capacidade de acabamento de superfície |
Ra 0,8 μm a Ra 1,6 μm |
Ra 3,2 μm a Ra 6,3 μm |
A escalada impede o recorte de lascas, evitando danos secundários. |
|
Sensibilidade à reação adversa |
Crítico; requer porca antirrecuo |
Baixa; a alimentação da mesa resiste ao movimento de corte |
A técnica Climb puxa as mesas soltas para dentro dos cortes; a técnica convencional amortece com segurança a folga do parafuso. |
Como se pode observar pelos dados acima, a fresagem concordante é, sem dúvida, a solução ideal para alcançar alta precisão. acabamento de superfície e usinagem dimensional precisa em máquinas CNC rígidas modernas. No entanto, a fresagem convencional deve ser considerada uma opção importante ao trabalhar com peças fundidas brutas e usinar em máquinas sem correção de folga mecânica.
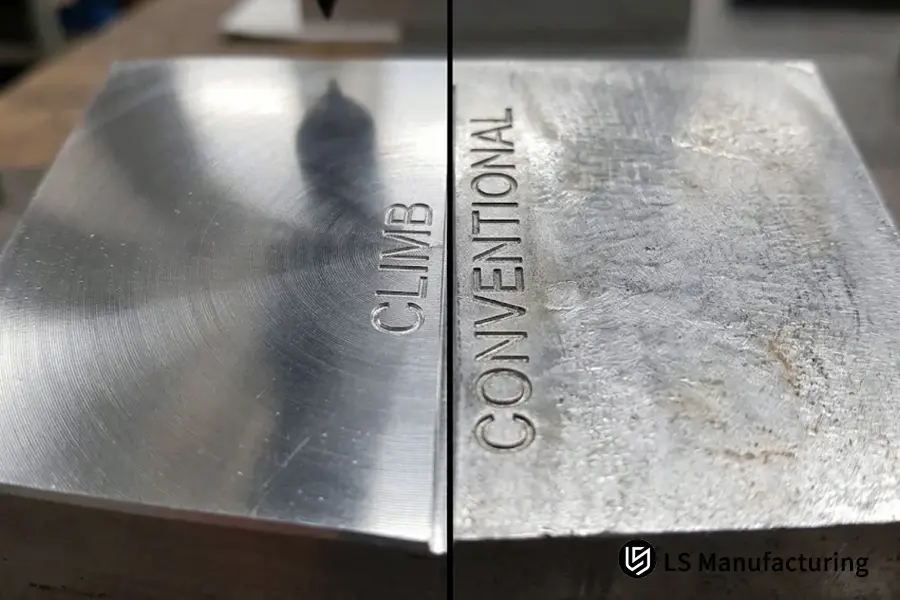
Figura 1: Inspeção microscópica do acabamento superficial mostrando um acabamento espelhado uniforme de Ra 0,8 μm obtido por fresagem concordante, em comparação com marcas de atrito turvas resultantes da fresagem convencional.
Por que a fresagem concordante é adequada para usinar peças de paredes finas?
Ao trabalhar com áreas sem suporte, como nervuras com menos de 1,5 mm de espessura ou cavidades de alojamento, a fresagem concordante é um recurso indispensável no projeto para a manufatura. A força de corte resultante atua de cima para baixo na peça, permitindo assim manter empuxos radiais da ferramenta previsíveis e paralelos contra a parte inferior da peça. Juntamente com alta velocidade de corte e pequeno passo lateral, essa técnica evita vibrações harmônicas, mantendo uma tolerância de ±0,01 mm sem deformações estruturais.
Perspectiva da Mesa de Engenharia: Deflexão de Paredes
"Na usinagem de cavidades profundas para o setor aeroespacial com paredes de alta relação de aspecto, as forças de corte ascendentes tendem a desviar a parede sem suporte da ferramenta de corte, resultando em conicidade pronunciada na parede e linhas de vibração. Na LS Manufacturing, seguimos as regras de programação CNC para usar fresamento concordante e baixa profundidade de corte radial (ae ≤ 0,10 x diâmetro da ferramenta). Esse vetor de força mantém os frágeis flanges de alumínio firmemente na placa de base, em vez de puxá-los para dentro das ranhuras."
— Gloria Wu, Especialista em Manufatura Rápida
A fresagem concordante é a única maneira de se obter paredes finas de boa qualidade em aplicações práticas, como articulações de robôs. dispositivo médico caixas de proteção e bandejas de baterias. A força descendente ajuda a minimizar as vibrações e permite que as fresas cortem ligas de alumínio dúctil suavemente, sem causar danos às paredes estruturais."
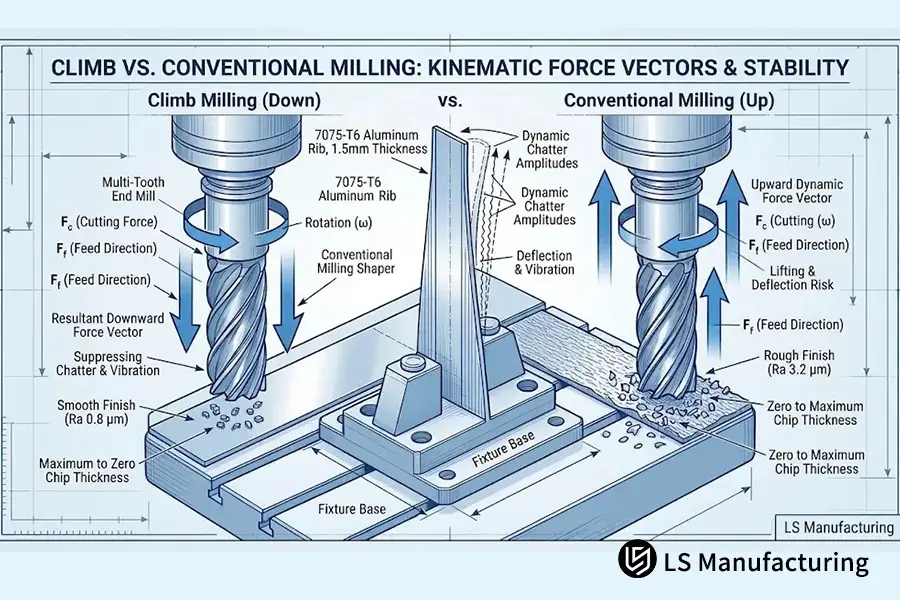
Figura 2: Os vetores de força resultante descendente na fresagem concordante fixam ativamente as nervuras altas de alumínio de 1,5 mm contra os pontos de referência da fixação, eliminando a deflexão da parede fina.
Por que a reação adversa das máquinas ameaça a fresagem em cunha?
A folga, que é o espaço entre o fuso e a porca de acionamento, é um dos riscos mais sérios envolvidos na fresagem concordante. Nesse processo, as arestas de corte da fresa puxam a peça de trabalho na direção do movimento de avanço da mesa. Em um carro transversal com folga mecânica superior a 0,05 mm, a força de corte empurrará a mesa da máquina contra a fresa, eliminando instantaneamente o espaço entre o fuso e a porca de acionamento. Isso causará um movimento repentino e incontrolável, fazendo com que a fresa penetre excessivamente no material, travando o fuso ou quebrando as arestas de corte de metal duro.
Falácias comuns em engenharia
- A falácia: "A fresagem concordante é sempre melhor e deve ser usada em todas as máquinas, independentemente de sua idade."
- O fato: A fresagem concordante é muito perigosa quando não realizada com um dispositivo de eliminação de folga ou fusos de esferas recirculantes pré-carregados.
- A física por trás de tudo isso: Na fresagem convencional com deslocamento ascendente, a força de corte resiste à direção de avanço, colocando a porca em contato íntimo com a rosca e, assim, eliminando qualquer folga. Na fresagem com deslocamento descendente, a ferramenta de corte puxa o parafuso através da folga entre as roscas, causando um movimento abrupto e incontrolável da mesa.
Com os modernos centros de usinagem CNC, duas porcas de esferas pré-carregadas e escalas ópticas lineares foram empregadas para solucionar esse problema e viabilizar a fresagem concordante. No entanto, para máquinas de oficina antigas e fresadoras manuais, é sempre mais seguro utilizar técnicas de fresagem convencionais.
Como funciona a fresagem concordante na prática: um exemplo com braço robótico da LS Manufacturing.
Durante a fase de pré-produção do suporte oscilante, Alumínio 7075-T651 com espessura de parede de 1,5 mm, incluindo um rolamento central com diâmetro interno de ±0,008 mm Para um braço robótico colaborativo de 6 eixos, os testes iniciais de trajetórias de fresagem em combinação resultaram em marcas de vibração ao redor das paredes finas. O acabamento superficial inicial foi determinado como Ra 3,2 μm, que não cumpria os requisitos da interface de vedação.
No departamento de engenharia da LS Manufacturing, eles redesenharam os percursos das ferramentas, utilizando apenas a estratégia de acabamento por fresamento concordante. De acordo com as recomendações de velocidade de corte e avanço da dinâmica de ferramentas para padrões de ferramentas de corte, eles definiram Velocidade de corte Vc = 150 m/min, com avanço por dente fz = 0,08 mm/dente, profundidade axial ap = 3,0 mm e largura radial ae = 0,25 mmOs parâmetros de corte garantiram que a ferramenta cortaria com a espessura total do cavaco e não deslizaria sobre a liga de alumínio 7075 endurecida por deformação.
Com relação à abordagem otimizada de fresamento concordante, o acabamento superficial foi aprimorado para Ra 0,8 µm, enquanto o diâmetro crítico do furo permaneceu dentro da faixa de tolerância especificada de ±0,008 mm. Durante a produção, a taxa de refugo de peças do lote foi reduzida para 4,2% de 14,5%Os custos das operações secundárias de rebarbação caíram 8,5% e o tempo de ciclo de entrega foi reduzido em 12%. Assim, este estudo de caso comprova que a escolha do vetor de rotação da ferramenta adequado afeta significativamente as tolerâncias dimensionais e o acabamento das peças.
Fonte dos dados: Estudo de caso nº ROBOT-2026-8842 (Banco de dados de usinagem da LS Manufacturing, tamanho da amostra > 800).
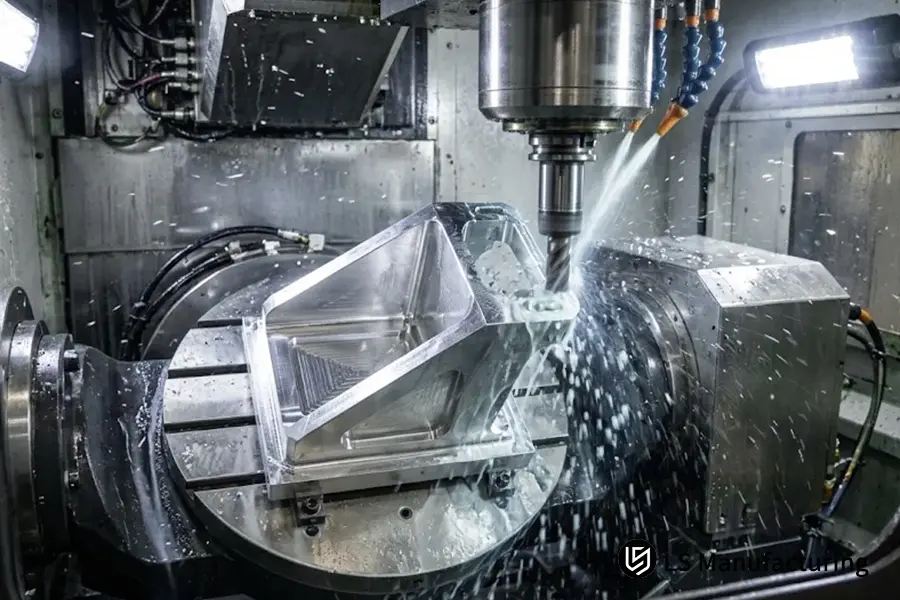
Figura 3: Fresagem concordante de 5 eixos dedicada de um suporte de braço robótico em alumínio 7075-T651 com precisão de ±0,008 mm no âmbito do Projeto nº ROBOT-2026-8842 na LS Manufacturing.
Perguntas frequentes
Qual é a principal diferença entre superfícies de fresagem por subida e superfícies de fresagem convencionais?
Enquanto o processo de fresagem concordante cria uma superfície uniforme e espelhada com microcúspides constantes, sem quaisquer sinais de linhas de brunimento, a fresagem convencional cria traços nebulosos com marcas irregulares na superfície devido à fase inicial de deslizamento e atrito da ferramenta de fresagem.
Iniciantes podem realizar fresagem em aclive em uma fresadora Bridgeport manual?
Operadores de máquinas iniciantes não devem usar fresamento concordante em fresadoras manuais, a menos que as máquinas estejam especialmente equipadas com uma porca de esferas antirrecuo. Fresadoras manuais sem porca de esferas antirrecuo possuem fusos de esferas ACME padrão, com sua folga de passo, puxando a mesa em direção à ferramenta de corte, criando assim altos riscos de quebra da ferramenta ou ferimentos ao operador.
Por que a fresagem convencional gera calor adicional na aresta de corte?
Como o dente penetra no material sem espessura, ele abrasa e brune o material base antes da remoção do cavaco. O calor gerado pelo trabalho mecânico se transforma em calor de contato localizado, permanecendo concentrado na área da ponta da ferramenta, resultando em maior desgaste da face de folga.
Quais estratégias de fresagem a LS Manufacturing aplica em peças aeroespaciais?
Na LS Manufacturing, todas as configurações de usinagem de peças aeroespaciais rígidas com múltiplos eixos são programadas com ciclos de fresamento concordante dedicados. Guias lineares de pré-carga e refrigeração de alta pressão através do fuso permitem o controle das forças de corte, possibilitando o controle preciso das tolerâncias estruturais de ±0,08 mm (±0,008 mm em mancais críticos).
Conclusão
Compreender as distinções entre subida e fresagem convencional Permite que engenheiros mecânicos e compradores técnicos façam escolhas de fabricação mais inteligentes com bastante antecedência ao corte propriamente dito. Embora a fresagem concordante proporcione um acabamento superficial superior e usinagem de precisão em máquinas CNC rígidas, a fresagem convencional ainda é um processo importante na usinagem de peças fundidas brutas, remoção de escamas e em máquinas manuais que não estejam firmemente fixadas. LS ManufacturingUtilizando esses conceitos básicos de usinagem de acordo com as normas ISO 2768-m/f, conseguimos produzir peças com tolerâncias estruturais e funcionais exatas em todas as ocasiões.
Suporte de Engenharia de Aplicação e Orientação Cinemática
Seja para avaliar tolerâncias acumuladas, verificar problemas de deflexão em paredes finas em protótipos ou confirmar vetores de usinabilidade em diferentes ligas metálicas, os engenheiros de aplicação da LS Manufacturing estão sempre prontos para ajudar. Você pode verificar a dinâmica de usinagem e a fabricabilidade de suas peças diretamente com os engenheiros da LS Manufacturing, ligando para +86 185 6675 9667, enviando um e-mail para info@lsrpf.com ou visitando nossa página de recursos de engenharia em [inserir URL aqui]. https://lsrpf.com/.
Recurso relacionado: Usinagem CNC de precisão para machos de roscar: alcançando soluções de ferramentas de alta dureza.