Русский


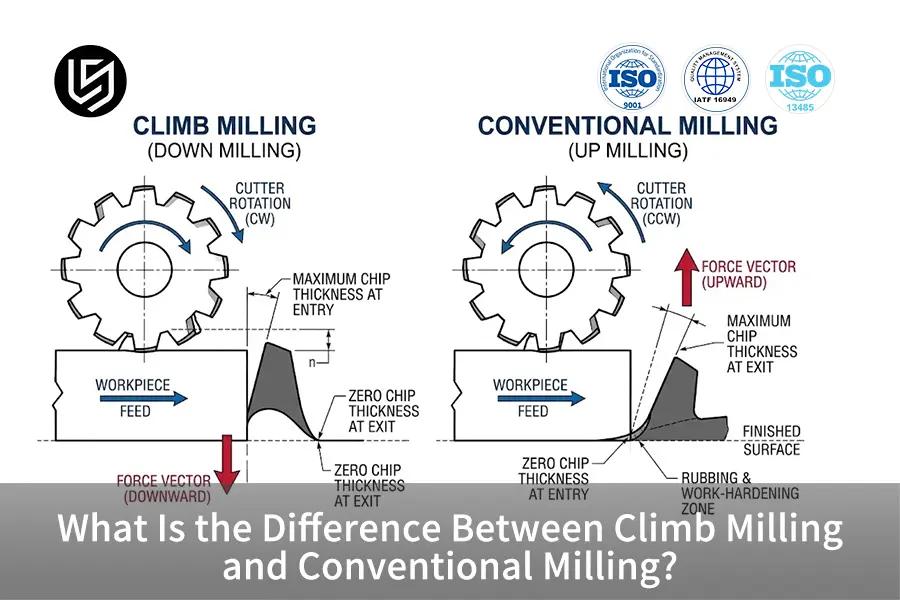
Вкратце: Полезная фрезеровка Это относится к процессу вычитания, при котором режущий инструмент вращается в том же направлении, что и подача, что приводит к максимальной толщине стружки в точке входа. Кинетическое поведение повышает структурную устойчивость тонкостенных конструкций, предотвращает трение инструмента и обеспечивает точность в пределах допусков ±0,008 мм.
В случае младших инженеров-технологов и стажеров по закупкам, выбор между попутным фрезерованием и традиционным фрезерованием На первом этапе проверки чертежей это может представлять собой сложную задачу. В целом, правильный выбор направления вращения определяет, будут ли режущие кромки притягивать заготовку к столу или поднимать ее, вызывая вибрацию инструмента. В этом руководстве представлены 4 основных принципа кинетической теории, а также сравнительная таблица механики, чтобы упростить анализ образования стружки и векторов отклонения, а также люфта в станке.
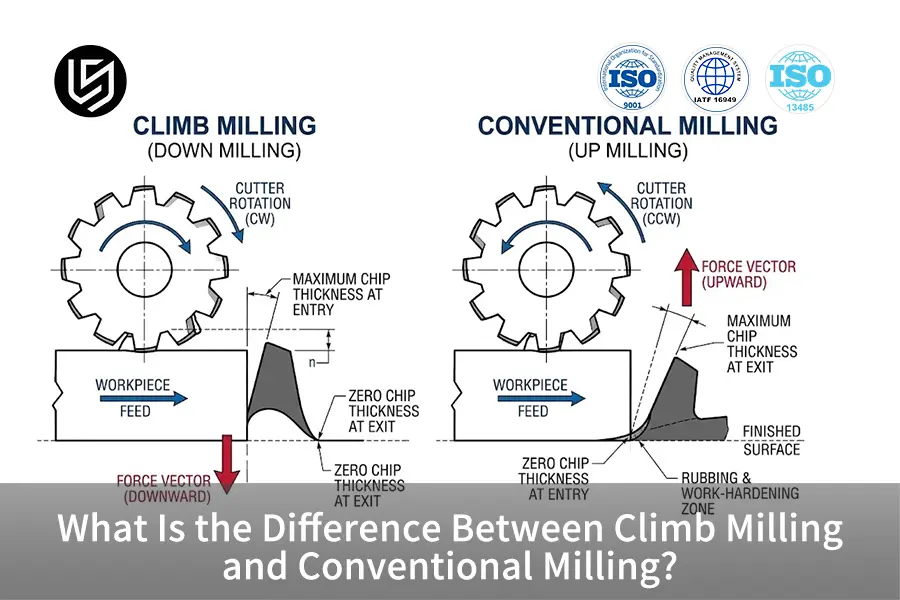
Основные выводы
- При попутном фрезеровании используется максимальная толщина стружки: Зубья инструмента срезают стружку от максимальной начальной толщины до нуля в конце резания, удаляя любую предварительную полировку и оставляя гладкие поверхности. Ra 0,8 мкм.
- При традиционном фрезеровании используется начальное скольжение кромки: Режущий зуб контактирует с металлической поверхностью при нулевой толщине стружки, что приводит к упрочнению металла до начала фактического среза и, следовательно, к повышению локальной температуры.
- Векторы силы контролируют структурную целостность: При фрезеровании с попутным движением создаются силы, направленные вниз и прижимающие компоненты к зажимным приспособлениям, тогда как при обычном фрезеровании создаются силы, направленные вверх и способные поднимать компоненты.
- Люфт в оборудовании определяет физические пределы: Традиционное измельчение Это абсолютно необходимо при работе со старыми ручными станками, у которых отсутствует устройство устранения люфта, поскольку существует опасность обрушения стола и поломки фрезы.
Записка от инженеров-технологов компании LS Manufacturing
Это исчерпывающее руководство по инженерным вопросам было написано Глорией Ву, которая является Быстрое прототипирование а также является экспертом по быстрому производству в компании LS Manufacturing и имеет более чем... 15 лет опыта в высокоточном производствеГлория Ву может быть Подписан на LinkedIn Получайте технические обновления по таким темам, как механика резания и проектирование с учетом технологичности производства. Каждый вектор кинетической силы, теория утонения стружки и предельный люфт шпинделя, представленные в этом руководстве, были подвергнуты тщательной экспертной оценке главным инженером-механиком компании LS Manufacturing в соответствии со стандартами ISO 2768-m и ISO 2768-f по геометрии и основным принципам резания из «Справочника по машиностроению», 30-е издание.
Что такое попутное фрезерование и как оно работает?
Попутное фрезерование или фрезерование с подъемом
Попутное или попутное фрезерование обозначает основной метод резания, при котором направление вращения шпинделя совпадает с направлением подачи стола. Ключевой особенностью его кинематики является мгновенное резание при максимальной толщине, которое затем уменьшается до нуля при выходе из материала. Описанный процесс приводит к устранению скользящего контакта; следовательно, основные силы, действующие на инструмент, направлены вертикально вниз на станину станка и приводят к... Шероховатость поверхности от Ra 0,8 мкм до Ra 1,6 мкм.
Кинематика инструмента в современных станках с ЧПУ
При обычной попутной резке зуб режущего инструмента контактирует с заготовкой выше осевой линии (при использовании попутного фрезерования) и удаляет ее в направлении готовой поверхности. Поскольку режущая кромка не скользит по ранее обработанной поверхности, а врезается непосредственно в несрезанный основной металл, механическая ударная нагрузка возникает, когда зуб полностью зафиксирован. Исходя из определений кинематики, совпадающие векторы подачи и вращения концентрируют мгновенное касательное напряжение в основной зоне сдвига.
Формирование стружки от толстой к тонкой
В отличие от абразивного шлифования, при попутном фрезеровании образование стружки происходит по заранее заданному градиенту утонения. В процессе стружка имеет наибольшую толщину в начале обработки и отходит в виде тонкой, как лезвие, ленты на выходе. Такое утонение гарантирует, что количество тепла, выделяемого в процессе, не рассеивается в заготовку, поскольку большая часть теплоотдачи происходит внутри самой стружки. В результате тепловое расширение заготовки минимально, что обеспечивает точность обработки детали. допуски ±0,02 мм.
Что такое традиционное фрезерование в механической обработке?
Традиционное фрезерование, обычно называемое восходящим фрезерованием, представляет собой вид обработки материалов, при котором вращение режущих зубьев происходит в прямо противоположном направлении к подаче заготовки. Кинематика этого процесса характеризуется начальной толщиной стружки, равной нулю, которая непрерывно увеличивается до максимального значения непосредственно перед выходом зуба из зацепления. Этот процесс, как правило, приводит к образованию относительно шероховатых поверхностей из-за трения, со значениями от... Ra от 3,2 мкм до Ra 6,3 мкмХотя существуют случаи, когда он подходит для обработки необработанных отливок или для нежестких конструкций.
- Начальная фаза трения и скольжения: На начальных этапах зацепления режущая кромка не сможет проникнуть в основной металл. Вместо этого ей придется тереться о материал до тех пор, пока радиальные силы резания не превысят предел текучести материала заготовки.
- Формирование упрочняющей структуры при деформации: Высокое давление при первоначальном полировании создает локальный нагрев. Этот эффект гораздо более выражен при обработке аустенитных нержавеющих сталей или высокотемпературных сплавов, в результате чего образуется поверхностный слой, который затупляет твердосплавные канавки при последующей резке.
- Векторы восходящих динамических сил: Поскольку зуб захватывает материал снизу реза, вектор сил действует вертикально вверх и от зажимного приспособления, тем самым увеличивая запас прочности, необходимый для фиксации заготовки.
- Функциональная зона применения: Несмотря на повышенное трение, обычная фрезеровка очень эффективна при обработке конструкционной стали с горячекатаной окалиной, литьем в песчаные формы или деталями, вырезанными пламенем. Инструмент врезается в чистый и мягкий основной металл под закаленной и абразивной поверхностью и выходит наружу, не касаясь хрупкой твердосплавной режущей кромки.
Какое направление фрезерования обеспечивает лучшую точность?
В строгих условиях фрезерование на станках с ЧПУ При попутном фрезеровании всегда достигается более высокая точность размеров и допуски по сравнению с традиционным фрезерованием. Вектор направленной вниз силы при попутном фрезеровании помогает плотно зафиксировать заготовку относительно базовой точки опорного приспособления, динамически уменьшая амплитуду вибрации. В результате, текущий 3-осевой и 5-осевой Станки легко обеспечивают общие допуски ±0,02 мм в соответствии со стандартом ISO 2768-m, а также достигают ±0,008 мм в соответствии со стандартом ISO 2768-f. С другой стороны, традиционное фрезерование вызывает небольшие отклонения, отрывая гибкие заготовки от базовой точки, что приводит к изменению размеров от ±0,05 мм и более.
Приведенное ниже сравнение объясняет механические различия между двумя методами фрезерования:
|
Динамическая метрика сравнения |
Поворотный фрезерный станок (вниз) |
Традиционное фрезерование (вверх) |
Физический механизм и воздействие |
|
Градиент толщины чипа |
Максимум на въезде → Ноль на выезде |
Ноль на въезде → Максимум на выезде |
Технология Climb устраняет трение кромок, подавляя упрочнение сплавов. |
|
Направление результирующей силы |
Вниз на светильник и кровать |
Часть, оттягиваемая вверх от стола |
Система альпинистского крепления обеспечивает устойчивость тонких полов; традиционная система требует больших запасов прочности при зажиме. |
|
Возможности обработки поверхности |
Ra от 0,8 мкм до Ra 1,6 мкм |
Ra от 3,2 мкм до Ra 6,3 мкм |
Система Climb предотвращает повторную обработку щебня, тем самым предотвращая вторичное повреждение. |
|
Чувствительность к обратной реакции |
Критически важно; требуется гайка с защитой от люфта. |
Низкое положение; подача стола препятствует режущему движению. |
Система подъема затягивает незакрепленные столы в вырезы; обычная система безопасности гасит люфт винтов. |
Как видно из приведенных выше данных, попутное фрезерование, несомненно, является правильным решением для достижения высокой точности. отделка поверхности и точную обработку размеров на современных жестких станках с ЧПУ. Однако традиционное фрезерование следует рассматривать как важный вариант при работе с черновыми отливками и обработке на станках без механической коррекции люфта.
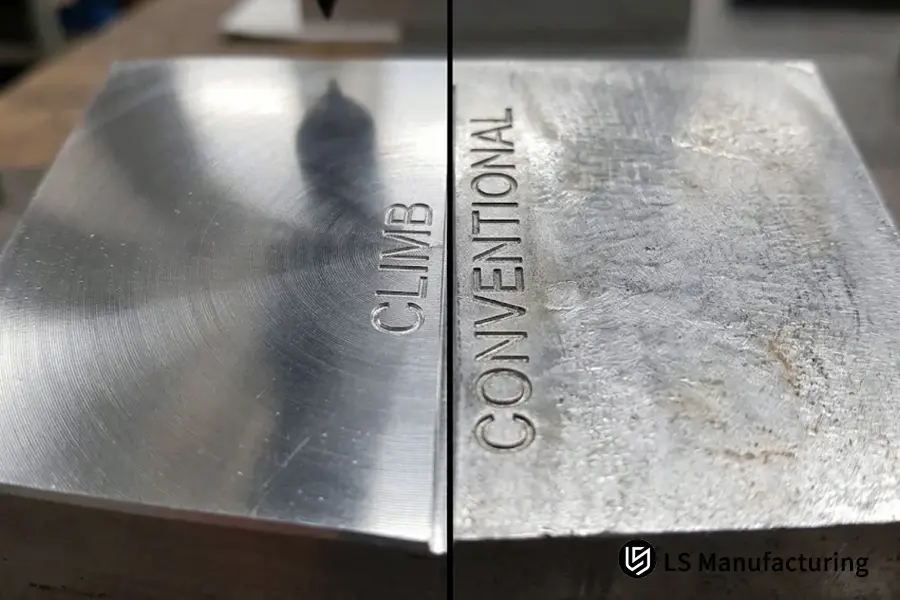
Рисунок 1: Микроскопический контроль качества поверхности, демонстрирующий равномерную зеркальную поверхность Ra 0,8 мкм, полученную при фрезеровании попутным методом, по сравнению с мутными следами от трения, полученными при обычном фрезеровании.
Почему попутное фрезерование подходит для обработки тонкостенных деталей?
При работе с незакрепленными участками, такими как ребра толщиной менее 1,5 мм или гнезда в корпусе, попутное фрезерование является незаменимым элементом проектирования для производства. Возникающая при этом сила резания действует вниз на деталь, обеспечивая предсказуемое и параллельное радиальное воздействие инструмента на нижнюю часть заготовки. В сочетании с высокой скоростью резания и малым шагом резания эта технология предотвращает гармонические колебания, поддерживая допуск ±0,01 мм без структурных деформаций.
Взгляд инженера-консультанта: прогиб стен
«При обработке глубоких аэрокосмических карманов со стенками с высоким соотношением сторон восходящие силы резания, как правило, отклоняют незакрепленную стенку от режущего инструмента, что приводит к заметному конусному сужению стенки и вибрационным линиям. В компании LS Manufacturing мы следуем правилам программирования ЧПУ, используя попутное фрезерование и небольшую радиальную глубину резания (ae ≤ 0,10 x диаметр инструмента). Этот вектор силы надежно удерживает хрупкие алюминиевые фланцы на опорной плите, предотвращая их втягивание в канавки».
— Глория Ву, специалист по быстрому производству
Попутное фрезерование — единственный способ получения тонких стенок хорошего качества в практических приложениях, таких как шарнирные соединения роботов. медицинское устройство Корпуса и батарейные отсеки. Направленное вниз усилие помогает минимизировать вибрации и позволяет концевым фрезам плавно обрабатывать пластичные алюминиевые сплавы, не повреждая несущие стенки.
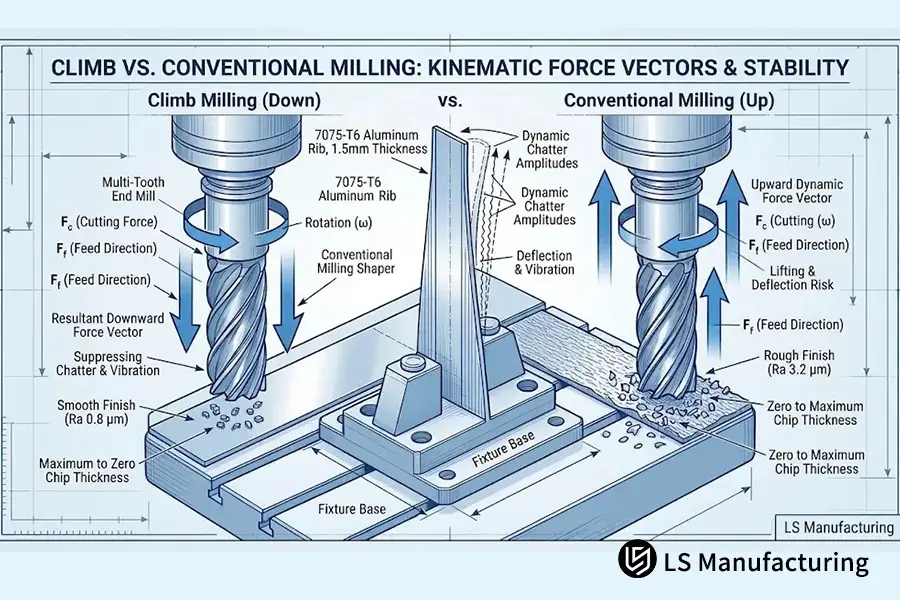
Рисунок 2: Векторы результирующей силы, направленные вниз, при попутном фрезеровании активно зажимают высокие алюминиевые ребра толщиной 1,5 мм относительно базовых точек зажима, устраняя прогиб тонкостенных деталей.
Почему люфт в станке представляет угрозу для попутного фрезерования?
Люфт, то есть зазор между ходовым винтом и приводной гайкой, является одной из самых серьезных опасностей при попутном фрезеровании. При попутном фрезеровании канавки фрезы фактически затягивают заготовку в направлении движения стола. В станке с механическим люфтом более 0,05 мм сила резания вдавливает стол в фрезу и мгновенно устраняет зазор между винтом и приводной гайкой. Это вызывает неконтролируемое резкое движение, в результате которого фреза делает слишком большой зацеп за материал, останавливает шпиндель или ломает твердосплавные канавки.
Распространенные инженерные заблуждения
- Заблуждение: «Фрезерование попутным движением всегда лучше и должно применяться на всех станках, независимо от их года выпуска».
- Факт: Попутное фрезерование очень опасно, если оно не выполняется с использованием устройства для устранения люфта или предварительно нагруженных шариковых винтовых передач.
- Физические принципы, лежащие в основе всего этого: При традиционном фрезеровании вверх сила резания противодействует направлению подачи, обеспечивая плотный контакт гайки с резьбой винта и тем самым устраняя любой люфт. При фрезеровании вниз по направляющей резец протягивает винт через зазор между резьбами, вызывая резкое и неконтролируемое перемещение стола.
В современных обрабатывающих центрах с ЧПУ для решения этой проблемы и обеспечения возможности попутного фрезерования используются две предварительно нагруженные шариковые гайки и линейные оптические шкалы. Однако для старого цехового оборудования и ручных фрезерных станков всегда безопаснее использовать традиционные методы фрезерования.
Как работает попутное фрезерование на практике: пример с использованием роботизированной руки от компании LS Manufacturing.
В процессе предсерийного изготовления кронштейна для качелей из алюминий 7075-T651 с толщиной стенки 1,5 мм, включая центральный подшипник с диаметром отверстия 1,5 мм. ±0,008 мм В случае 6-осевого коллаборативного роботизированного манипулятора первоначальные испытания траекторий фрезерования в комбинации привели к появлению следов вибрации вокруг тонких стенок. Начальная чистота поверхности была определена как Ra 3,2 мкмчто не соответствовало требованиям к уплотняющему интерфейсу.
В инженерном отделе компании LS Manufacturing переработали траектории движения инструмента, используя только стратегию чистовой обработки попутным фрезерованием. В соответствии с рекомендациями по скорости резания и подаче, полученными из данных о динамике инструмента для стандартов режущего инструмента, они установили Скорость резания Vc = 150 м/минпри подаче на зуб fz = 0,08 мм/зуб, осевой глубине ap = 3,0 мм и радиальной ширине. ae = 0,25 ммПараметры резания гарантировали, что инструмент будет резать на всю толщину стружки и не будет скользить по упрочненному алюминиевому сплаву 7075.
Благодаря оптимизированному методу фрезерования с попутным движением, качество поверхности было улучшено до Ra 0,8 мкм, в то время как критический диаметр отверстия остался в пределах заданного диапазона допусков ±0,008 мм. В процессе производства процент брака деталей снизился до 4,2% против 14,5%Затраты на вторичную зачистку снизились на 8,5%, а время выполнения заказа сократилось на 12%. Таким образом, данное исследование доказывает, что выбор правильного вектора вращения инструмента существенно влияет на допуски размеров и качество обработки деталей.
Источник данных: Пример исследования № ROBOT-2026-8842 (База данных по механической обработке в LS Manufacturing, размер выборки >800).
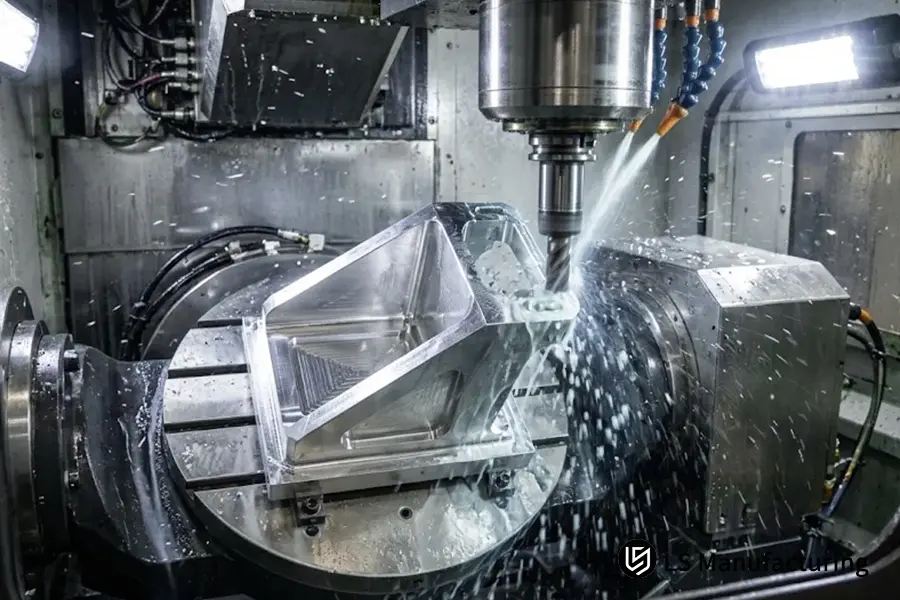
Рисунок 3: Специализированная 5-осевая фрезерная обработка кронштейна роботизированной руки из алюминия 7075-T651 с точностью ±0,008 мм в рамках проекта № ROBOT-2026-8842 на предприятии LS Manufacturing.
Часто задаваемые вопросы
В чём основное различие между фрезерованием с попутным движением и традиционным фрезерованием поверхностей?
В то время как фрезерование с попутным движением создает однородную и зеркальную поверхность с постоянными микровыступами без каких-либо признаков полировки, традиционное фрезерование оставляет на поверхности мутные следы с неровными отметинами из-за начальной фазы скольжения и трения фрезы.
Могут ли новички выполнять фрезерование в попутном режиме на ручном фрезерном станке Bridgeport?
Начинающим токарям нельзя использовать попутное фрезерование на ручных фрезерных станках, если станки не оборудованы специальной гайкой шарикового винта с защитой от люфта. Ручные фрезерные станки без гайки шарикового винта с защитой от люфта оснащены стандартными ходовыми винтами трапецеидальной формы, из-за чего зазор между винтом и столом притягивает режущий инструмент, что создает высокий риск поломки режущего инструмента или травмы оператора.
Почему при традиционном фрезеровании происходит дополнительный нагрев режущей кромки?
Поскольку зуб входит в материал без какой-либо толщины, он истирает и полирует основной материал перед удалением стружки. Тепло, выделяемое при механической обработке, преобразуется в локальное контактное тепло, остающееся сконцентрированным в области кончика инструмента, что приводит к увеличению износа боковой поверхности.
Какие методы фрезерования применяет компания LS Manufacturing при обработке деталей для аэрокосмической отрасли?
Все установки для обработки жестких многоосевых деталей аэрокосмической отрасли на заводе LS Manufacturing запрограммированы на специальные циклы попутного фрезерования. Линейные направляющие с предварительной нагрузкой и подача охлаждающей жидкости под высоким давлением через шпиндель позволяют контролировать силы резания, обеспечивая точный контроль допусков конструкции ±0,08 мм (±0,008 мм для критически важных шеек).
Заключение
Понимание различий между полёт и традиционное фрезерование Это позволяет инженерам-механикам и техническим заказчикам принимать более взвешенные решения в процессе производства задолго до начала фактической резки. Хотя фрезерование с попутным движением обеспечивает превосходное качество поверхности и прецизионную обработку на жестких станках с ЧПУ, традиционное фрезерование по-прежнему является важным процессом при обработке необработанных отливок, окалины и деталей, изготовленных вручную, которые не имеют надежного крепления. LS ManufacturingИспользование этих базовых принципов обработки материалов в соответствии со стандартами ISO 2768-m/f позволяет нам каждый раз производить детали с точными структурными и функциональными допусками.
Кинематическое наведение и инженерная поддержка.
Независимо от того, оцениваете ли вы допуски, проверяете ли деформации тонких стенок на прототипах или проверяете векторы обрабатываемости различных марок сплавов, инженеры-технологи LS Manufacturing всегда готовы помочь. Вы можете проверить динамику обработки и технологичность ваших деталей непосредственно у инженеров LS Manufacturing, позвонив нам по телефону +86 185 6675 9667, написав на электронную почту info@lsrpf.com или посетив нашу страницу с инженерными ресурсами по адресу https://lsrpf.com/.
Полезный ресурс: Высокоточная фрезеровка на станках с ЧПУ для нарезания резьбы: создание высокопрочных инструментальных решений.