 日本語



TL;DR: RF エンクロージャの CNC フライス加工公差は、電子レンジ用ハウジングでコンピュータ数値制御 (CNC) 加工が実行される寸法であり、範囲は ±0.005 mm ~ ±0.01 mm です。 バッチでプログラムされたツール パスは、ISO 2768-1:1989 に基づく一般公差を超えた後でも ±0.005 mm を維持します。 ±0.01 mm を超えると継ぎ目が生じ、RF エネルギーが漏洩する可能性があります。
RF ハードウェアに移行する若手の調達スペシャリストや卒業生の機械エンジニアは、±0.005 mm はすべて普遍的に必要であるという認識を持っています。指定されていない寸法はデフォルトの寸法範囲に該当し、ほとんどの住宅の壁は±0.005 mmを必要としません。追加の分類マトリックスを備えた 2 つの加工プロセスで、幾何学的寸法設定、周波数演算、および検査プロセス ポイントを処理するには十分です。 RF ハードウェア チームは、どこに厳密な帯域を適用するか、どこにある程度の余裕を持たせるかを知っています。簡単に言うと、狭いほどシールドが強化されるわけではありません。
重要なポイント
- 公差分類は機能要件の内訳に関連付けられています。 RF キャビティの内部コアの重要な幾何学的要素は、±0.005 mm ~ ±0.01 mm の精度公差範囲に従って指定されますが、コンポーネントの外側の機械フレームの標準公差範囲は ±0.01 mm ~ ±0.05 mm です。 mm。
- 電磁絶縁は、マイクロ波のギャップ管理における重要な要素です。キャビティ ハウジング フランジ内で嵌合する表面の平坦度は、高周波信号 (特に X および Ka 周波数) を放射するスロット アンテナ源として機能する可能性のある小さなギャップを防ぐために、0.01 mm 以下に制御する必要があります。バンド)。
- 表皮効果損失は内部空洞の粗さに依存します。高周波電流と表面の凹凸。
- 科学的な公差指定によりコスト削減が促進されます。 LS Manufacturing データベースによると、図面全体を通じて最高精度の公差値の使用を体系的に除外することで、加工時間を節約し、製造コストを平均 11% 最適化します。
この初心者ガイドが信頼できる理由
LS Manufacturing のシニア ラピッド プロトタイピングおよび製造スペシャリストであるグロリアは、15 年以上の CNC フライス加工の経験があり、X バンド / Ka バンド プログラムの 5 軸 RF エンクロージャ DFM レビューを専門とし、高周波構造要素の DFM レビューを指揮しています。 次元バンドに関する授業ノートについては、LinkedIn で Gloria のエンジニアリングに関する洞察をフォローしてください。
LS Manufacturing の主任 RF 製造エンジニアリング グループは、公開前に各寸法記述を分析しました。 ASME Y14.5-2018 (幾何寸法と公差 – フィーチャー コントロール フレームの GD&T コード) による検証により、フランジの平面度がデータムに関連付けられ、合わせ面の測定が 1 回になるようにします。原点。
データ ソース: LS Manufacturing 2025 ~ 2026 RF ハウジング テスト ログ (プロジェクト #AERO-2026-881、サンプル サイズ > 800)。キャビティ壁の約 Ra 0.6 μm の粗さは、ISO/IEC 17025:2017 (校正ラボの能力、研究所間で測定値を比較できるようにする)に従って測定されました。年次レビューでは、2026 年 9 月までの値が更新されます。簡単に言うと、キャビティの壁は狭いバンドになります。取り付けフランジはそうではありません。
RF マイクロ波エンクロージャの CNC フライス加工公差とは何ですか?
<ブロック引用>RF エンクロージャの CNC フライス加工公差は、マイクロ波エンクロージャに許容されるサイズ帯域であり、共振空洞の壁とフランジは ±0.005 mm ~ ±0.01 mm 以内に維持され、ハウジングの外枠は±0.05 mm 帯域内に維持されます。各サイズバンドは、電気特性に影響を与えることなく、フライス加工された壁が元の位置からどれだけずれることができるかを定義します。キャビティの共振周波数は、共振キャビティのキャパシタンスとインダクタンスの両方を定義するため、キャビティ幅に依存します。バンドのサイズが緩いと、キャビティのチューニングが狂い、エネルギーが逃げてしまいます。
壁の位置が共振周波数を定義するため、RF エンクロージャの各許容差は機械的には電気的許容差となります。
CNC フライス加工の仕組みが床を決定します。壁が薄いとたわむため、より正確なグレードを使用するのは、共振に影響しないため、単なる時間の無駄です。
エンジニアはマイクロ波ハウジングの許容公差を尋ねますが、1 つの数値が必要ですが、キャビティ壁とフランジには 2 つの数値が必要です。
各線形サイズについて、ISO 286-1 (幾何学的製品仕様 - 線形サイズの公差のコード システム)は国際公差 (IT) グレード、つまり偏差帯域に対応する IT 番号を提供します。 IT グレードはサイズを規定し、Ra 0.8 μm などの粗さグレードは質感を規定します。
<オル>細かいグレードはキャビティ壁に適用され、粗いグレードは取り付け脚に適用されます。この区別は、すべてのRF エンクロージャ CNC 加工ガイドで明確にする必要があります。
覚えておくべきこと
- 許容範囲は、機械単位に変換された電気的制限です
- ISO 286-1 IT グレードにより各バンドが識別されます
出典注釈: ISO 286-1 (幾何製品仕様 - 直線サイズの公差のコード システム)。
関連キーワード: RF エンクロージャ CNC フライス加工公差 / マイクロ波ハウジング バンド / フライス加工公差グレード

CNC 加工公差は EMI シールド効果にどのように影響しますか?
<ブロック引用>RF エンクロージャの CNC フライス加工公差は、ハウジングの各継ぎ目に残されるギャップに基づいてマイクロ波エンクロージャの EMC シールドを決定します。これは、4 分の 1 波長に近いギャップが電磁気的にシールされるのではなく、アパーチャ アンテナのように機能するためです。 EMI (電磁干渉、回路から出るエネルギー) は継ぎ目を通してハウジングから出ます。シールドの有効性は、部品の精度ではなく、継ぎ目の設計によって決まります。 RF エンクロージャのCNC フライス加工公差は、次の 1 つの原則によって定義されます。シールドはジョイントの形状によって決まります。
「マイクロ波では、機械加工公差は適合性の問題以上のものです。それは電磁境界条件の幾何学形状です。」 — LS Manufacturing RF 製造研究所
機械加工された縫い目におけるスロット アンテナの効果
スロット アンテナ効果 (導電面の細長い開口部を通した放射) は、継ぎ目が閉じているように見えても漏れが存在する理由を示します。波長が短くなるにつれて漏れが増加することがわかるため、この名前は重要です。継ぎ目の機能によってカットが決まります。RF エンクロージャの CNC フライス加工公差は、ショップの標準的な方法ではなく、電流の流れによって決まります。
現在のパスは帯域を設定します:
<オル>CNC 公差が EMI シールドに与える影響の背後にある再現性 (同じプログラムされたパスを実行する回転ツールを使用した切断) により、1 つのバンドを多くの部品で繰り返し生成できます。 5 軸マシニング センターは 1 回のセットアップですべてのフランジ面を切削しますが、3 軸加工機では別のセットアップが必要です。
導電性ガスケットの溝深さと平坦度
導電性エラストマー ガスケット (圧縮時に接合部を密閉する電気を通すゴム製シール)は、接合部に均一に圧縮する必要があります。溝の深さによって圧縮が確立されるため、溝をフランジ面と同じ ±0.01 mm の範囲内に保つことで均一な圧縮が保証されます。それ以上深くすると、ガスケットの圧縮が不十分になり、漏れが発生します。
電子レンジの筐体に許容できる許容誤差を求めるエンジニアは、あらゆる場所で最も狭い帯域を使用します。表面電流はジョイントのみを流れるため、外側フレームの公差は減衰に何も追加しません。 1 つの測定で質問の答えが得られます。接合部のフランジの平坦度と溝の深さを測定し、その他すべてを SuRFace の電流帯域の外側にある許容範囲内に収めます。材料の選択は、シーム制御と、キャビティ壁の引張強度よりも導電性が重要であるCNC フライス加工材料ガイドに依存します。
主要なポイント
- 継ぎ目の幅によってシールドが決まります。壁の厚さは関係ありません
- 溝の深さとフランジの平坦度は 1 つの帯域に収まります
関連キーワード: CNC フライス加工シールド許容差 / マイクロ波ハウジングの継ぎ目許容差 / RF エンクロージャの EMI 帯域
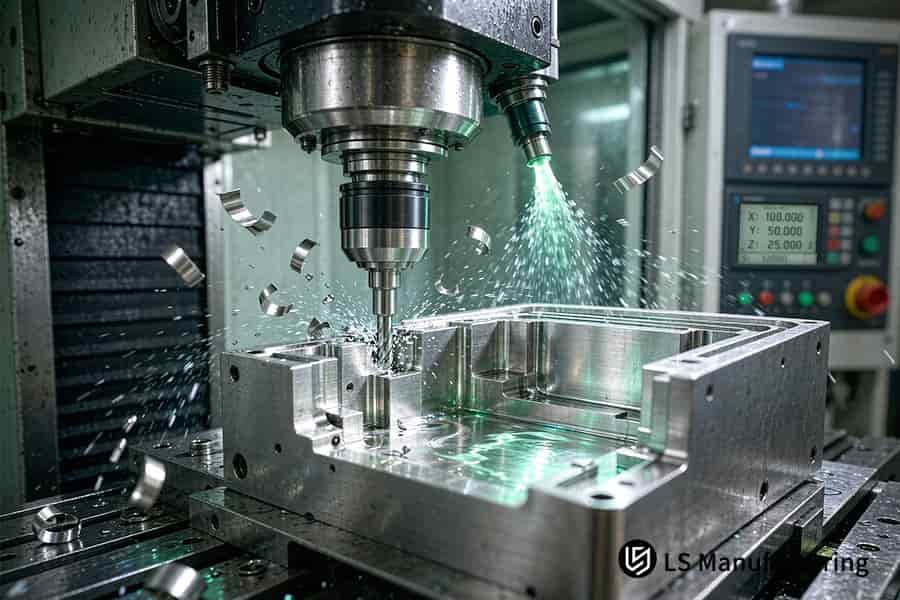
図 1: CNC フライス加工により、7075-T651 RF ハウジング ブランクが 1 つのデータム上でクランプされ、フランジの平面度が ≤0.01 mm に保たれます。
基本的な比較表
4 つのエンジニアリング寸法により、1 つの RF マイクロ波エンクロージャの精密グレードのバンドと標準グレードのバンドが対比されます。 壁の目的、電気的機能、表面仕上げ、 実際の用途によって、共振空洞が終了し、取り付けフレームが開始されるポイントが決まります。若いエンジニアは、図面を分析する前に電気的寸法と機械的寸法を区別する方法を習得します。
<本体>内部マイクロ波回路と電磁シールドの精度公差は ±0.01 mm ですが、組み立てと軽量化には通常の公差 ±0.05 mm が使用されます。
RF キャビティの共振にはなぜ非常に厳しい公差が必要ですか?
RF キャビティの共振に厳しい公差が必要な理由は、1 つの関係に帰着します。つまり、キャビティはその 3 次元寸法によって決定される周波数で動作し、壁は ±0.005 mm ~ ±0.01 mm 以内に保たれます。共振周波数はキャビティの寸法に反比例し、寸法の変更が共振周波数の変更につながることを意味します。フライス加工のビビリにより共振周波数が変化します。床および側壁の Ra 値は 0.4 μm ~ 0.8 μm である必要があります。テクスチャはより多くの抵抗を生み出します。RF エンクロージャの表面粗さ標準のテクスチャ付きの寸法バンドです。
表面粗さに対する表皮深さ
表皮深さ(電流密度が表面での値のわずかな部分に減少する点)は、周波数が増加するにつれて減少するため、電流は高周波で薄い層を流れます。表皮の深さは、粗さの高さと混同されることがあります。一方は現在の浸透を表し、他方はテクスチャを表します。
| エンジニアリングの次元 | 精度公差 ±0.005 ~ ±0.01 mm | 標準公差 ±0.01 ~ ±0.05 mm | 従来のおおよその基準 ±0.1 mm |
| 対象となる機能 | 共振フィルターキャビティ、パーティションナイフエッジ、同軸ブラインドホール | 外部機械取り付けフランジ、ヒートシンク フィン プロファイル | 外側のブラインドエリア、ネームプレートのスロットカット |
| 物理的メカニズム | 電磁共振周波数とインピーダンスの連続性をサポート | ハウジング構造の剛性とフレームの穴あけの一致を実現 | 基本的な物理的保護と防塵のみを提供します |
| 表面粗さの要件 | 損失を低減するために Ra 0.4 ~ Ra 0.8 μm に保持 | 組み立てフィットのために Ra 1.6 μm に維持 | Ra 3.2 μm で維持され、微視的な電力需要なし |
| 典型的な業界アプリケーション | 衛星マイクロ波回路アセンブリ、航空機レーダー フロントエンド アセンブリ | モバイル用ベース ステーション フレーム アセンブリ、車両ゲートウェイ用下部ハウジング | 従来の産業用モーター ハウジング、民生用低周波接続箱 |
標準公差 RF と厳しい公差 RF の違いは検査領域にあり、キャビティ壁には座標測定を使用する必要がありますが、取り付け面は高さ検査のみを受ける必要があります。テクスチャの制限は同じ分類になります。
工具の直径よりも薄い壁は、切削圧力を受けると変形します。 CNC フライス加工の原理では、たわみがストックに与え、ストックの変位が共振することについて説明しています。簡単に言うと、キャビティは箱ではなく器具として機能します。
若手エンジニアは、それぞれの厳密なコールアウトを一般的なものとして解釈する傾向があります。プログラムされた操作はバッチごとに単一バンドを繰り返します。CNC フライス加工がどのように機能するかは、所定のパスに沿って素材を除去するかどうかによって決まります。
出典: Machinery's Handbook、第 30 版、第 28 章 (表面テクスチャとキャビティ公差)。
関連キーワード: RF キャビティ許容帯域 / マイクロ波キャビティ粗さ制限 / 共振周波数 CNC フライス加工
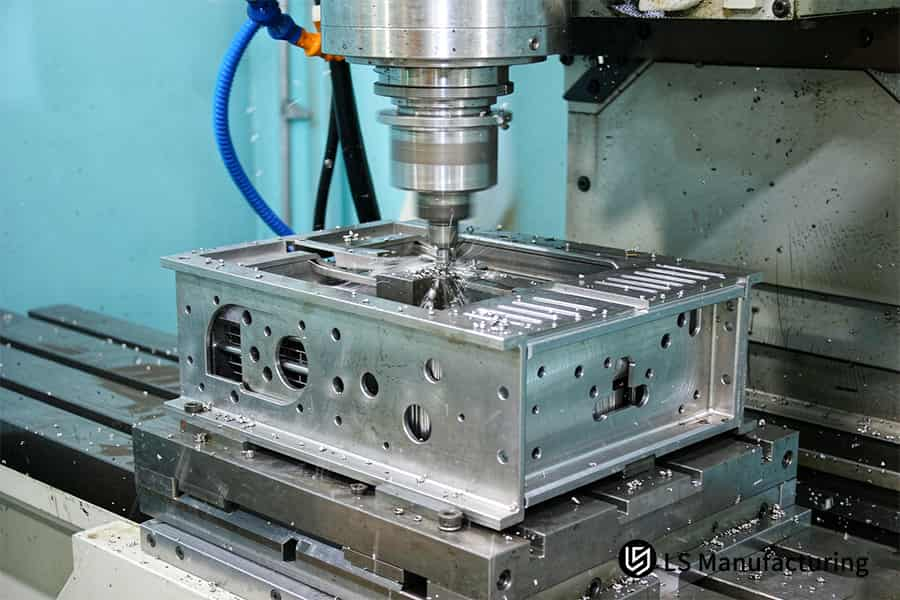
図 2: CNC フライス加工により、スロット アンテナの継ぎ目の周囲に ±0.01 mm の 6061-T6 RF シールド ボックス壁を形成します。
アルミニウム合金は RF ハウジングの CNC フライス加工公差にどのような影響を与えますか?
RF ハウジングの寸法は、薄壁での熱膨張と応力解放によって切断経路が決まるため、アルミニウム合金によって決まります。アルミニウムは各角度で鋼鉄の 2 倍膨張します。切断すると熱膨張により寸法が歪みます。 6061-T6 は加工と安定性のバランスを提供するために合金化され、7075-T651 (伸びによる応力緩和) は極薄のキャビティ壁に使用されます。仕上げ加工は Vc=60 m/min (切削速度) で行われます。 アルミニウム合金が RF 耐性に与える影響は、ドリフトとして表示されます。
出典: ASM ハンドブック 第 16 巻: 機械加工 (鍛造アルミニウム合金のパラメータ)。
圧延および熱処理のプロセスで発生する残留応力により、薄肉の歪みが発生します。荒加工を行うと、壁の片側が開き、曲げのためのスペースが確保されます。粗加工後の焼鈍が行われます。細いリブは切断工程で応力によりたわみ、跳ね返ります。形成ストックは7075-T651によって抵抗されます。 6061-T6 は切削抵抗が少なくて済みます。
熱は反りの主な要因であるため、仕上げプロセスの前にアニーリングプロセスを実行する必要があります。標準公差 RF と厳しい公差 RF の違いの 1 つは、きついバンドはすべての応力が除去された場合にのみ維持され、広いバンドは動きを許容します。 RF エンクロージャ CNC 加工ガイド機械の機能だけではプロセスは無視されます。
若手エンジニアは全員、正確な位置決めがドリフトの回避に役立つと考えています。仕上げ後と翌日に虫歯の深さを測定します。簡単に言うと、コンピューター数値制御 (CNC) による熱と応力の移動後に ±0.01 mm の帯域が達成されます。
押さえておきたいポイント
- 工具取り外し後に残留応力により壁が動く
- Vc = 60 m/min 仕上げにより熱シフトを回避
関連キーワード: アルミニウム合金 CNC フライス加工公差 / RF ハウジング薄肉加工 / CNC フライス加工熱ドリフト
RF 部品の標準公差と厳しい公差の違いは何ですか?
RF 部品の標準公差と厳しい公差の違いは、マシン クラス、検査深さ、およびアプリケーションの制限によって決まります。 ±0.01 mm ~ ±0.05 mm の標準公差範囲は、一般的な 3 軸立形マシニング センターで動作し、ハウジングの外形に適しています。 ±0.005 mm ~ ±0.01 mm という厳しい公差範囲には、熱制御された 5 軸同時センターが必要で、 ここでCMM (座標測定機、データムに対してフィーチャーを測定するプロービングデバイス) がすべてのデータム穴をチェックします。 CMM 測定結果によって認定が決定されるため、指定された許容範囲によって検査負担が決まります。機能ごとに 2 つの範囲を分離することで、プロセス サイクル全体を通じて過剰な加工を防止します。 電子レンジのハウジングの許容範囲は習慣ではなく機能に従います。
各バンドの背後にあるマシン クラス
3 軸立形マシニング センターは X、Y、Z のフライス加工を行い、ハウジングに標準バンドを保持します。5 軸同時マシニング センターは 2 つの追加の回転軸を使用するため、部品の 5 つの面すべてに同じクランプが使用され、繰り返しの位置決めエラーが排除されます。 CNC フライス加工許容範囲は、 CNC フライス加工がプログラムされたパスごとにバッチごとに 1 回実行されるため、機械カテゴリに基づいて制御されます。
バンドごとの検査深度
標準バンドは、ノギスまたはハイト ゲージ テストを使用して検査できます。ただし、タイトバンドの場合は、Zeiss CMM Calibration & Verification Standard (ISO 10360 シリーズ) に準拠したデータム穴の CMM 検査を通過する必要があり、 ここでISO 10360 (座標測定機の受け入れおよび再検証テスト) がプローブ誤差の許容範囲を設定しています。プロービングは光学式スキャンとは異なります。
吹き出しをマークする前の 3 つのチェック
多くの若手エンジニアは、すべての厳密なコールアウトを普遍的なものとして解釈しています。 表面電流は継ぎ目全体にのみ流れ、外側のフレームの寸法は追加のシールドを提供しません。 1 回のテストで問題は解決します。図面上に表面電流の経路をスケッチし、面に電流のマークを付け、他の面は十分なままにしておきます。 CNC フライス加工データム設定により、タイトなバンドが再クランプに耐えられるかどうかが判断されます。実際には、単一のパス スケッチですべての狭い吹き出しが解決されます。
注意事項
- マシン クラスが到達可能な帯域を設定します
- タイトなバンドにより完全なプローブが強制されます
関連キーワード: RF 部品公差バンド / 標準対厳しい加工バンド / CNC フライス加工検査深さ
図 3: CNC フライス加工により、マイクロ波ハウジングの共振を ±0.005 mm に保つ冷却剤ミストの下で 7075-T651 RF エンクロージャのキャビティを切断します。
デシジョン ツリー
壁の厚さ、バンドの寸法、表面仕上げにより、1 つの RF エンクロージャが個別のミリング ブランチに区別されます。継ぎ目の性能により、キャビティ壁と取り付けフレームが区別されます。したがって、分岐は定量化可能なジオメトリに基づいています。ジュニア エンジニアは、RF エンクロージャの CNC フライス加工公差を解釈する方法を理解し、どの寸法に沿って表面電流が流れるかを判断する能力を獲得します。
| 表面テクスチャ | スキン関係 | 損失結果 | 一般的な場所 |
| Ra 0.4 ~ Ra 0.8 μm | ピークは現在のレイヤーの下に残ります | リターンロスは引き続き準拠 | キャビティの床、側壁 |
| Ra 1.6 μm | ピークは現在のレイヤーに到達します | ピークが現在の層の挿入損失の上昇に達する | 固定フランジ、ヒートシンク ベース |
| Ra 3.2 μm | ピークが現在のレイヤーを破ります | 共振が減衰し、Q が低下します | 外側カバー、銘板スロット |
±0.01 mm 以内に制御されたキャビティ壁は、ASME Y14.5-2018 データムに対する 5 軸の単一セットアップ パスに従って加工されます。
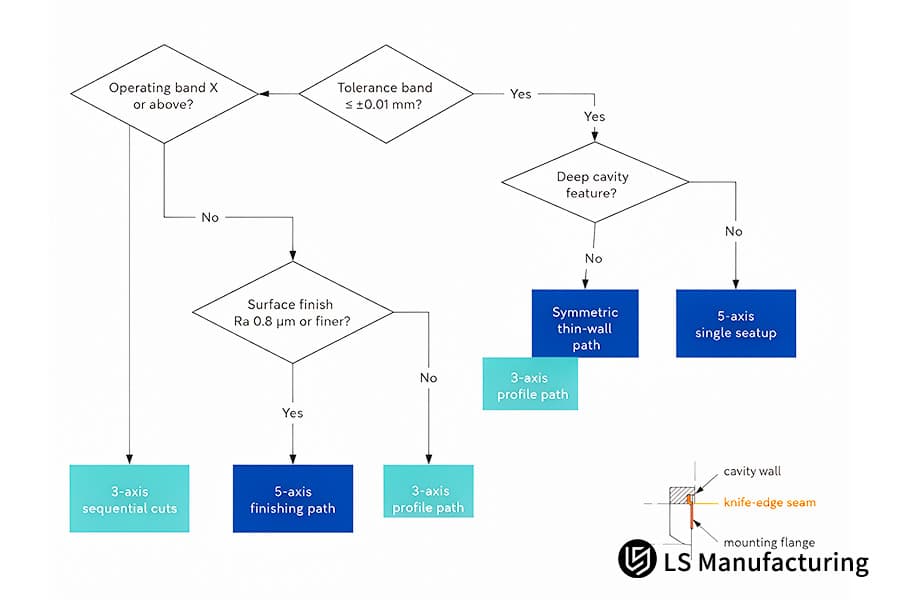
図 4: CNC フライス加工 RF エンクロージャ 7075-T651 プロセス パス。
実際の精密フライス加工のしくみ: LS Manufacturing による航空宇宙用 RF シールドの例
キャビティの深さが共振周波数を制御し、外側フレームに表面電流が存在しないため、RF シールド ボックス内の CNC フライス加工によって段階的な寸法バンドが実現されます。 この場合、民間航空宇宙産業はデュアルキャビティ X バンド コンバーター シールド ボックスを設計し、それにより最初に各次元に最も細かい帯域が得られました。キャビティの深さと嵌合ナイフエッジの寸法の公差は ±0.005 mm ~ ±0.01 mm で、壁面の Ra は 0.6 μm です。 CNC フライスキャビティの共鳴 は壁の位置を追跡するため、段階的なバンドがフィルタリングを保護し、より広いバンドがフレームの動きを吸収します。 X バンド レーダー フロント エンドと Ka バンド衛星チャネルは 1 つの分割ルールを共有します。
アプリケーション シナリオ
民間航空宇宙産業は、公差原則の適用について学ぶための 1 つの例を示しています。スタートアップの研究開発チームはデュアルキャビティ X バンド コンバーター シールド ボックスを作成しました。このボックスでは、 各キャビティが7075-T651 の予め延伸されたアルミニウム プレートを使用して作成されていました。パーティションの継ぎ目は≤0.01 mmの気密フィットが必要でした。
実際の原則
7075-T651 には残留応力があり、歪みとして切削熱が発生するため、仕上げ切削は Vc = 60 m/min で実行されました。値を大きくすると温度が上昇し、応力緩和によりキャビティの深さが±0.01 mmを超えます。一方、値を低くすると切削抵抗が増加し、薄リブが変形します。
測定結果
欠陥率は18.5% から 4.2% に減少し、コストは 11 ~ 12% 減少しました。表面電流は縫い目のみを通過するため、ブランケットをしっかりと締めても保護にはなりません。下の図は、高品質に適したCNC フライス加工寸法バンドの電流トレースに沿ったマークを示しています。 言い換えれば、この関数は機械自体ではなく、キャビティに共振があるかどうかを示します。
データ ソース: LS Manufacturing の 2025 ~ 2026 年の RF ハウジング テスト ログ (プロジェクト #AERO-2026-881、サンプル サイズ > 800)、800 を超えるレコードを保持する 2025 ~ 2026 年の測定データベースから抽出されました。

よくある質問
1.電子レンジのハウジングの許容誤差はどれくらいですか?
フレームが何も伝導していない間は空洞の壁が共振を決定するため、マイクロ波ハウジングの許容公差は各要素ごとに定義されたサイズの範囲となります。 ISO 286-1 は線形公差を決定します。初心者向けのCNC フライス加工の公差は、1 つのルールから始まります。トレースされた線によって決定される電流パスは、どの寸法が適切なバンドを取得するかを若手エンジニアに示します。
2. RF キャビティでは表面粗さが公差とともに重要なのはなぜですか?
RF キャビティの表面粗さは顕微鏡レベルの凹凸であり、表皮効果によって電流が皮膚に閉じ込められ、電流が皮膚に影響を与えるのに十分な薄さになります。 ASM ハンドブック 第 16 巻:機械加工では、 鍛造アルミニウムの仕上げについて説明します。マウント表面は Ra 1.6 μm で仕上げられているため、粗さのコールアウトは品質監査人が電流がどこに流れるかを理解するのに役立ちます。
3.標準的な 3 軸 CNC マシンは、厳しい RF 許容差を維持できますか?
3 軸マシニング センターは、X、Y、Z 軸に沿って切削を行い、面間で再クランプを行うため、データムが失われます。 ASME Y14.5-2018 によるとフランジの平面度は 1 つのデータムのみに依存しますが、5 軸同時センターマシンは 1 回のクランプで 5 つの面に ±0.005 mm ~ ±0.01 mm でアクセスします。マシン カテゴリによって、単一のセットアップで帯域を維持できるかどうかが決まり、購入チームは任意のコールアウトを実際の能力と照合できます。
4.エンジニアは、RF フライス加工中に薄肉の変形を防ぐにはどうすればよいですか?
薄肉の変形は、切削力と残留応力によるリブの変形に関連します。緊張した 7075-T651 プレートは両方に耐えます。 ASM ハンドブック Volume 16: 機械加工より、 アルミニウムの機械加工プロセスはVc = 60m/minで構成され、プログラマーは工具のマイクロメートルのたわみを許容します。 CNC フライス加工の原理に基づいて、仕上げ前にアニーリングが行われ、1 日に 2 回のリブの測定により、変形が停止したことがわかります。
概要
電磁寸法公差と表面仕上げは、マイクロ波コンポーネントの電磁境界領域に影響します。 1 つのハウジングに関して壁には±0.005 mm ~ ±0.01 mm の寸法公差が使用され、フレームには±0.01 mm ~ ±0.05 mm の標準公差が使用されます。若手エンジニアは、図面から、共振周波数を構成する寸法とフレームのみを構成する寸法を確認します。
RF 機械工学および運動学指導デスク
薄い 7075-T651 のリブ ドリフト解析に関しては、温度が上昇すると応力が低下し、切削速度が低下すると切削抵抗が上昇するため、入熱が最初に解析されます。 LS マニュファクチャリング テクニカル センター では、熱変形解析に関する電話番号 +86 185 6675 9667 を提供しており、スケッチ図面は電子メール info@lsrpf.com を使用して LS マニュファクチャリング エンジニアに送信されます。一晩続くキャビティのジオメトリは、固定ジオメトリになります。
詳細情報: アルミニウム CNC フライス加工サービス: 6061、7075、5052 の精密機械加工パーツ

| 機能グループ | 共振空洞壁 | ナイフエッジシーム | 取り付けフランジ | 外側の非嵌合面 |
| 封筒のサイズ | ±0.005 ~ ±0.01 mm | ±0.005 ~ ±0.01 mm | ±0.01 ~ ±0.05 mm | ±0.1 mm |
| 身体的な役割 | レゾナンスを設定します。インピーダンスを維持 | スロット放射に対して縫い目を閉じます | フレームの剛性を保持 | 埃のみをシールドします |
| 表面仕上げ | Ra 0.4 ~ 0.8 μm | Ra 0.4 ~ 0.8 μm | Ra 0.8 μm 以上 | 電力需要なし |
| 一般的な使用方法 | 衛星マイクロ波チャンネル | 航空レーダー結合器 | 基地局フレーム | 産業用モーター カバー |
