العربية


TL;DR: طحن التسلق يشير هذا إلى عملية الطرح التي يدور فيها القاطع في نفس اتجاه التغذية، مما ينتج عنه أقصى سماكة للرقاقة عند نقطة الدخول. يزيد السلوك الحركي من الاستقرار الهيكلي للهياكل ذات الجدران الرقيقة، ويمنع احتكاك الأداة، ويضمن الدقة ضمن حدود تفاوت تبلغ ±0.008 مم.
في حالة مهندسي التصنيع المبتدئين والمتدربين في مجال المشتريات، اختيار بين الطحن الصاعد والطحن التقليدي قد يُمثل ذلك تحديًا خلال المراجعة الأولية للرسومات. بشكل عام، يُحدد اختيار اتجاه الدوران الصحيح ما إذا كانت حواف القطع ستسحب قطعة العمل نحو الطاولة أم سترفعها مُسببةً اهتزاز الأداة. يُقدم هذا الدليل أربعة مبادئ أساسية في نظرية الحركة، بالإضافة إلى جدول مقارنة الميكانيكا، لتبسيط عملية تكوين الرقائق وتحليل متجه الانحراف، فضلًا عن رد فعل الماكينة.
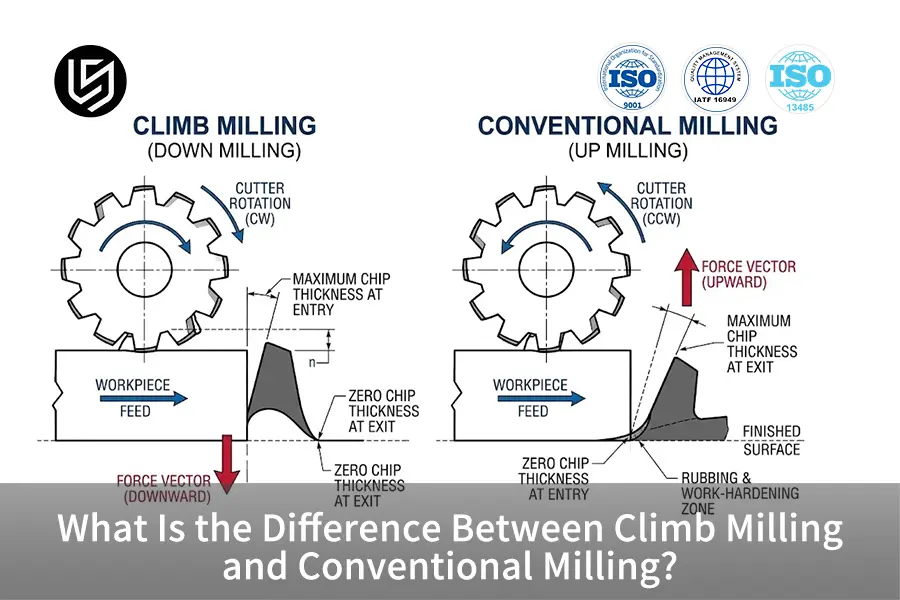
أهم النقاط
- تستخدم عملية الطحن الصاعد أقصى سمك للرقاقة: تقطع أسنان الأداة من أقصى سمك أولي للرقاقة إلى الصفر في نهاية القطع، مما يزيل أي صقل مسبق للقص ويترك الأسطح ناعمة. Ra 0.8 ميكرومتر.
- تستخدم عملية الطحن التقليدية الانزلاق الأولي للحافة: تتلامس أسنان القطع مع سطح المعدن بسمك رقائق صفري، مما يؤدي إلى تصلب المعدن قبل حدوث أي قص فعلي، وبالتالي إنتاج درجة حرارة محلية أعلى.
- تتحكم متجهات القوة في السلامة الهيكلية: ينتج عن عملية الطحن الصاعد قوى هابطة تضغط على المكونات لتثبيتها، بينما ينتج عن عملية الطحن التقليدية قوى صاعدة يمكنها رفع المكونات.
- يحدد رد فعل الآلة الحدود الفيزيائية: الطحن التقليدي يُعد ذلك ضروريًا للغاية عند العمل مع الآلات اليدوية القديمة التي تفتقر إلى مانع الارتداد بسبب خطر انهيار الطاولة وكسر القاطع.
ملاحظة من مهندسي التصنيع في شركة LS
هذا الدليل الهندسي الشامل من تأليف غلوريا وو، وهي النموذج الأولي السريع وخبير التصنيع السريع في شركة LS Manufacturing، ولديه خبرة تزيد عن 15 عامًا من الخبرة في التصنيع الدقيقغلوريا وو يمكن أن تكون تمت متابعتي على لينكدإن للحصول على تحديثات فنية حول مواضيع مثل ميكانيكا القطع والتصميم لسهولة التصنيع. خضعت كل متجهات القوة الحركية، ونظرية ترقيق الرقائق، وحدود رد فعل المغزل الواردة في هذا الدليل لمراجعة دقيقة من قبل رئيس قسم هندسة التشغيل الآلي في شركة LS Manufacturing، وفقًا لمعايير ISO 2768-m وISO 2768-f الخاصة بالهندسة ومبادئ القطع الأساسية الواردة في دليل الآلات، الطبعة الثلاثون.
ما هي عملية الطحن الصاعد وكيف تعمل؟
الطحن السفلي أو الطحن العلوي
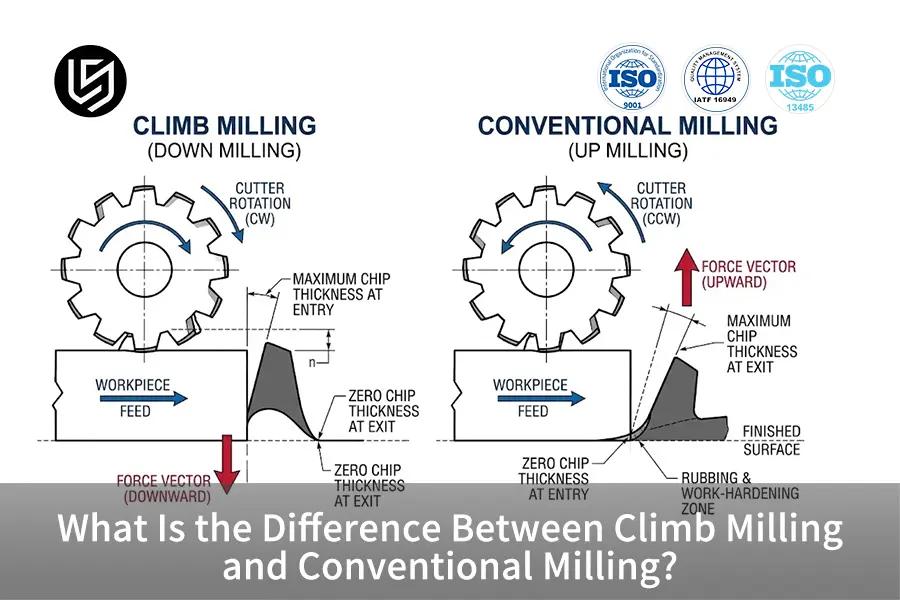
يشير مصطلحا "الطحن الصاعد" و"الطحن الهابط" إلى تقنية القطع الأساسية المرتبطة بدوران المغزل في نفس اتجاه تغذية الطاولة. وتكمن السمة الرئيسية لحركتها في القطع الفوري عند أقصى سُمك، ثم يتناقص تدريجيًا حتى ينعدم عند مغادرة المادة. وتؤدي هذه العملية إلى إلغاء التلامس الانزلاقي؛ وبالتالي، تعمل قوى الأداة الرئيسية عموديًا لأسفل على قاعدة الماكينة، مما يؤدي إلى تتراوح خشونة السطح من Ra 0.8 ميكرومتر إلى Ra 1.6 ميكرومتر.
حركية الأدوات في آلات التحكم الرقمي الحديثة
أثناء القطع الصاعد التقليدي، يلامس سن القاطع المادة الخام فوق خط المنتصف (عند استخدام وضعية القطع الهابط) ويزيلها باتجاه السطح النهائي. ولأن حافة القطع لا تنزلق على السطح المقطوع مسبقًا، بل تخترق المعدن الخام مباشرةً، يحدث حمل الصدمة الميكانيكية عندما يكون السن مدعومًا بالكامل. وبناءً على تعريفات علم الحركة، فإن متجهي التغذية والدوران المتطابقين يركزان إجهاد القص اللحظي في منطقة القص الرئيسية.
تكوين الرقائق من السميك إلى الرقيق
على عكس الطحن الكاشط، تتشكل الرايشات في عملية الطحن الصاعد وفقًا لتدرج محدد مسبقًا في السماكة. في هذه العملية، تخرج الرايشة بأكبر سماكة عند بدايتها، ثم تخرج على شكل شريط رفيع جدًا عند خروجها. يضمن هذا الترقق عدم تبديد كمية الحرارة المتولدة أثناء العملية في قطعة العمل، حيث أن الغالبية العظمى من تبديد الحرارة يحدث داخل الرايشة نفسها. ونتيجة لذلك، يكون التمدد الحراري لقطعة العمل ضئيلاً، مما يضمن ثبات القطعة. تفاوتات ±0.02 مم.
ما هي عملية الطحن التقليدية في مجال التشغيل الآلي؟
تُعدّ عملية الطحن التقليدية، والتي تُعرف تقليديًا باسم الطحن التصاعدي، شكلاً من أشكال عمليات التصنيع الطرحية، حيث يكون دوران أسنان القطع معاكسًا تمامًا لحركة تغذية قطعة العمل. تتميز حركية هذه العملية بسماكة رقاقة ابتدائية تساوي صفرًا، وتزداد باستمرار حتى تصل إلى أقصى قيمة لها قبل أن ينفصل السن. تميل هذه العملية إلى إنتاج أسطح خشنة نسبيًا نتيجة الاحتكاك، بقيم تتراوح من Ra من 3.2 ميكرومتر إلى Ra 6.3 ميكرومتر، على الرغم من وجود حالات يكون فيها مناسبًا لتصنيع المسبوكات الخام أو للإعدادات غير الصلبة.
- مرحلة الاحتكاك والفرك الأولية: في المراحل الأولى من عملية القطع، لن تتمكن حافة القطع من اختراق المعدن الأساسي. بدلاً من ذلك، سيتعين عليها الاحتكاك بالمادة حتى تتمكن قوى القطع الشعاعية من التغلب على مقاومة الخضوع لمادة قطعة العمل.
- تكوين التصلب بالتشكيل: تُولّد ضغوط التلميع العالية أثناء الاحتكاك الأولي حرارة موضعية. ويكون هذا التأثير أكثر وضوحًا عند تشكيل الفولاذ المقاوم للصدأ الأوستنيتي أو السبائك عالية الحرارة، مما يؤدي إلى تكوّن طبقة سطحية تُفقد شفرات الكربيد حدّتها أثناء القطع اللاحق.
- متجهات القوى الديناميكية الصاعدة: بما أن السن يلتقط المادة من أسفل القطع، فإن متجه القوى يعمل عموديًا لأعلى وبعيدًا عن أداة التثبيت، مما يزيد من هامش القوة اللازم لتثبيت قطعة العمل.
- مجال التطبيق الوظيفي: على الرغم من زيادة الاحتكاك، إلا أن عملية الطحن المنتظمة فعالة للغاية في معالجة قطع الفولاذ الإنشائي ذات القشور المدرفلة على الساخن، أو المسبوكات الرملية، أو القطع المقطوعة باللهب. تخترق الأداة المعدن الأساسي النظيف واللين أسفل السطح الصلب والخشن، ثم تخرج من خلاله دون أن تلامس حافة القطع الكربيدية الهشة.
أي اتجاه للطحن يضمن دقة أفضل؟
ضمن نطاق صارم الطحن باستخدام الحاسوب في ظل ظروف التشغيل الحالية، تُحقق عملية الطحن الصاعد دقة أبعاد وتفاوتات أفضل مقارنةً بالطحن التقليدي. يُساعد متجه القوة الهابطة في عملية الطحن الصاعد على تثبيت قطعة العمل بإحكام على نقطة مرجعية التثبيت، مما يُقلل من سعة الاهتزاز بشكل ديناميكي. ونتيجةً لذلك، فإن التيار 3 محاور و 5 محاور تستطيع الآلات بسهولة الحفاظ على دقة عامة تصل إلى ±0.02 مم ضمن معيار ISO 2768-m، بينما تصل إلى ±0.008 مم ضمن معيار ISO 2768-f. من ناحية أخرى، تتسبب عمليات الطحن التقليدية في انحرافات طفيفة، مما يؤدي إلى سحب قطع العمل المرنة بعيدًا عن نقطة المرجع، وبالتالي ينتج عنه تباين في الأبعاد يتراوح بين ±0.05 مم وقيم أكبر.
توضح المقارنة التالية الاختلافات الميكانيكية بين تقنيتي الطحن:
|
مقياس المقارنة الديناميكية |
التسلق والطحن (للأسفل) |
الطحن التقليدي (أعلى) |
الآلية الفيزيائية والتأثير |
|
تدرج سمك الرقاقة |
الحد الأقصى عند الدخول ← صفر عند الخروج |
صفر عند الدخول ← أقصى قيمة عند الخروج |
تعمل تقنية Climb على التخلص من احتكاك الحواف، مما يؤدي إلى كبح التصلب الناتج عن الإجهاد في السبائك. |
|
اتجاه القوة المحصلة |
إلى أسفل على التركيبات والسرير |
الجزء الذي يسحب لأعلى بعيدًا عن الطاولة |
يعمل نظام التسلق على تثبيت الأرضيات الرقيقة؛ بينما يتطلب النظام التقليدي هوامش تثبيت قوية. |
|
قدرة تشطيب السطح |
Ra من 0.8 ميكرومتر إلى Ra 1.6 ميكرومتر |
Ra من 3.2 ميكرومتر إلى Ra 6.3 ميكرومتر |
يمنع التسلق إعادة قطع الرقائق، مما يمنع حدوث خدوش ثانوية. |
|
حساسية رد الفعل العكسي |
أمر بالغ الأهمية؛ يتطلب صامولة مضادة للارتداد |
منخفض؛ تقاوم حركة تغذية الطاولة حركة القطع |
يسحب نظام التسلق الطاولات المفكوكة إلى داخل الفتحات؛ بينما يعمل النظام التقليدي على تخميد حركة البراغي بأمان. |
كما يتضح من البيانات المذكورة أعلاه، فإن عملية الطحن الصاعد هي بلا شك الحل الأمثل لتحقيق دقة عالية تشطيب السطح والتصنيع الدقيق للأبعاد على آلات CNC الحديثة الصلبة. ومع ذلك، ينبغي اعتبار الطحن التقليدي خيارًا مهمًا عند العمل مع المسبوكات الخام والتصنيع باستخدام آلات لا تحتوي على تصحيح ميكانيكي للارتداد.
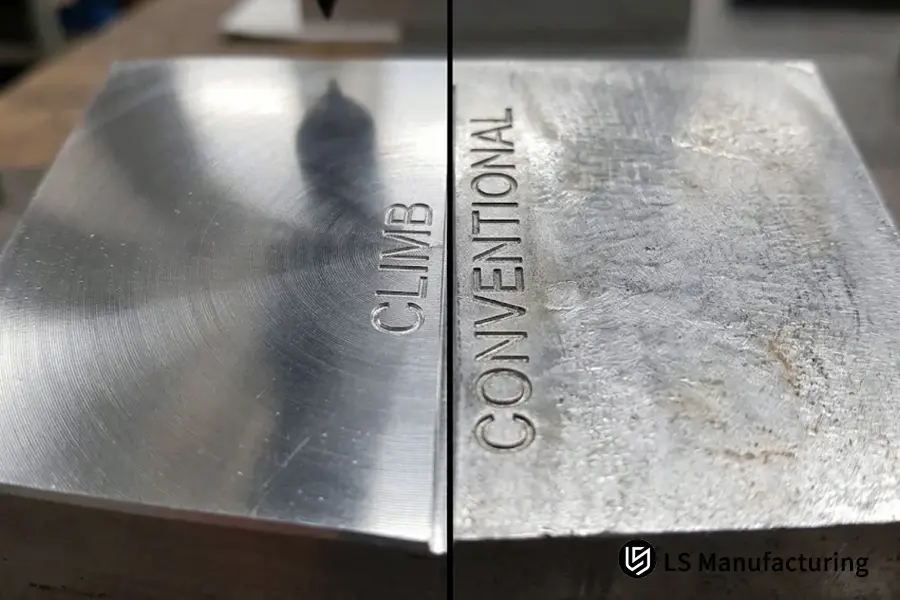
الشكل 1: فحص تشطيب السطح المجهري الذي يظهر تشطيبًا موحدًا للمرآة Ra 0.8 ميكرومتر من عملية الطحن الصاعد مقارنة بعلامات الاحتكاك الغائمة من عملية الطحن التقليدية.
لماذا تُعدّ عملية الطحن الصاعد مناسبة لتصنيع الأجزاء ذات الجدران الرقيقة؟
عند العمل مع المناطق غير المدعومة، مثل الأضلاع التي يقل سمكها عن 1.5 مم أو تجاويف الهياكل، يُعدّ الطحن الصاعد ميزة أساسية في تصميم وتصنيع المنتجات. تعمل قوة القطع الناتجة عنه باتجاه الأسفل على القطعة، مما يسمح بالحفاظ على دفعات شعاعية متوازية ومنتظمة للأداة على الجزء السفلي من قطعة العمل. إلى جانب سرعة القطع العالية والخطوة الصغيرة، تمنع هذه التقنية الاهتزازات التوافقية، مما يحافظ على دقة تصل إلى ±0.01 مم دون أي انحرافات هيكلية.
منظور مكتب الهندسة: انحراف الجدران
عند تشكيل تجاويف عميقة في صناعة الطيران ذات جدران عالية النسبة الباعية، تميل قوى القطع الصاعدة إلى إزاحة الجدار غير المدعوم بعيدًا عن أداة القطع، مما يؤدي إلى تناقص واضح في سمك الجدار وظهور خطوط اهتزاز. في شركة LS Manufacturing، نتبع قواعد برمجة CNC لاستخدام الطحن الصاعد وعمق قطع شعاعي خفيف (ae ≤ 0.10 × قطر الأداة). يحافظ متجه القوة هذا على تثبيت حواف الألمنيوم الهشة بإحكام على اللوحة الأساسية بدلاً من سحبها إلى داخل الأخاديد.
— غلوريا وو، أخصائية التصنيع السريع
يُعدّ الطحن الصاعد هو الحل الوحيد لتحقيق جدران رقيقة جيدة في التطبيقات العملية مثل وصلات مفاصل الروبوتات. جهاز طبي صناديق الحماية، وصواني البطاريات. تساعد القوة الهابطة على تقليل الاهتزازات وتمكّن قواطع الطحن من قطع سبائك الألومنيوم المطيل بسلاسة دون التسبب في أي ضرر للجدران الهيكلية.
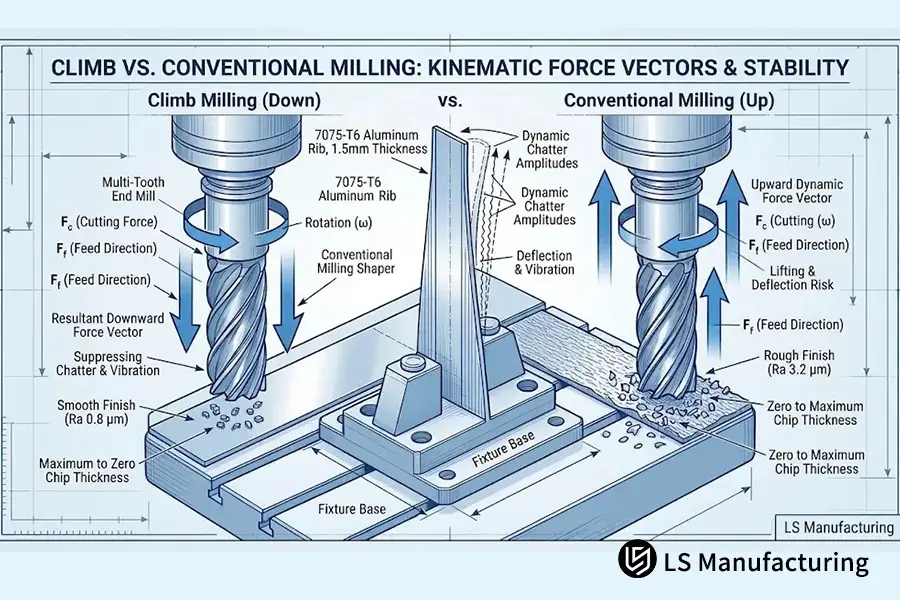
الشكل 2: متجهات القوة الناتجة للأسفل في عملية الطحن الصاعدة تقوم بتثبيت أضلاع الألمنيوم الطويلة التي يبلغ سمكها 1.5 مم بشكل فعال مقابل مراجع التثبيت، مما يؤدي إلى القضاء على انحراف الجدار الرقيق.
لماذا يُهدد رد فعل الماكينة عملية الطحن الصاعد؟
يُعدّ الخلوص، وهو المسافة بين لولب التغذية وصامولة القيادة، من أخطر المخاطر في عملية التفريز الصاعد. في هذه العملية، تسحب شفرات القطع قطعة العمل باتجاه حركة تغذية الطاولة. في حال وجود خلوص ميكانيكي في منزلق الماكينة يزيد عن 0.05 مم، ستدفع قوة القطع طاولة الماكينة باتجاه أداة القطع، مما يُزيل المسافة بين اللولب وصامولة القيادة فورًا. هذا يُسبب حركة مفاجئة لا يُمكن السيطرة عليها، مما يؤدي إلى حفر أداة القطع بعمق زائد في المادة، وتوقف المغزل، أو كسر شفرات الكربيد.
مغالطات هندسية شائعة
- المغالطة: "إن عملية الطحن الصاعدة أفضل دائمًا ويجب استخدامها على جميع الآلات بغض النظر عن عمرها."
- الحقيقة: تعتبر عملية الطحن الصاعد خطيرة للغاية عند عدم إجرائها باستخدام جهاز إزالة رد الفعل العكسي أو براغي كروية معاد تدويرها محملة مسبقًا.
- الفيزياء الكامنة وراء كل ذلك: في عملية الطحن التقليدية الصاعدة، تقاوم قوة القطع اتجاه التغذية، مما يجعل الصامولة على اتصال وثيق بأسنان اللولب، وبالتالي يزيل أي ارتخاء. أما في عملية الطحن الهابطة، فيسحب القاطع اللولب عبر الفجوة بين الأسنان، مما يتسبب في حركة مفاجئة وغير قابلة للتحكم للطاولة.
في مراكز ماكينات CNC الحديثة، تم استخدام صامولتين كرويتين محملتين مسبقًا ومقاييس بصرية خطية لحل هذه المشكلة وجعل عملية الطحن الصاعد ممكنة. مع ذلك، بالنسبة لآلات الورش القديمة وآلات الطحن اليدوية، من الأفضل دائمًا استخدام تقنيات الطحن التقليدية.
كيف تعمل عملية طحن التسلق عمليًا: مثال على ذراع روبوتية من شركة LS Manufacturing
أثناء عملية تصنيع دعامة التأرجح قبل الإنتاج من ألومنيوم 7075-T651 بسماكة جدار تبلغ 1.5 مم، بما في ذلك محمل مركزي بقطر داخلي يبلغ ±0.008 مم بالنسبة للذراع الروبوتية التعاونية سداسية المحاور، أدت التجارب الأولية لمسارات الطحن في تركيبة ما إلى ظهور علامات اهتزاز حول الجدران الرقيقة. تم تحديد جودة السطح الأولية على النحو التالي: Ra 3.2 ميكرومتروالتي لم تستوف متطلبات واجهة الإحكام.
في قسم الهندسة بشركة LS Manufacturing، أعادوا تصميم مسارات الأدوات، مستخدمين فقط استراتيجية التشطيب بالطحن الصاعد. وبناءً على توصيات سرعة القطع والتغذية من معايير ديناميكيات الأدوات لأدوات القطع، قاموا بتحديد سرعة القطع Vc = 150 م/دقيقة، مع تغذية لكل سن fz = 0.08 مم/سن، وعمق محوري ap = 3.0 مم، وعرض قطري ae = 0.25 مم. تضمن معايير القطع أن الأداة ستقطع بسمك كامل للرقاقة ولن تنزلق فوق سبيكة الألومنيوم 7075 المقواة بالإجهاد.
فيما يتعلق بنهج الطحن الصاعد المُحسَّن، تم تحسين تشطيب السطح إلى Ra 0.8 ميكرومتر، بينما بقي قطر التجويف الحرج ضمن نطاق التفاوتات المحددة ±0.008 مم. وانخفض معدل هدر الأجزاء في الدفعة أثناء التشغيل إلى 4.2% من 14.5%انخفضت تكاليف عمليات إزالة النتوءات الثانوية بنسبة 8.5%، وانخفض وقت دورة التسليم بنسبة 12%. وبذلك، تثبت هذه الدراسة أن اختيار متجه الدوران المناسب للأداة يؤثر بشكل كبير على دقة الأبعاد وجودة تشطيب الأجزاء.
مصدر البيانات: دراسة الحالة رقم ROBOT-2026-8842 (قاعدة بيانات LS Manufacturing Machining، حجم العينة >800).
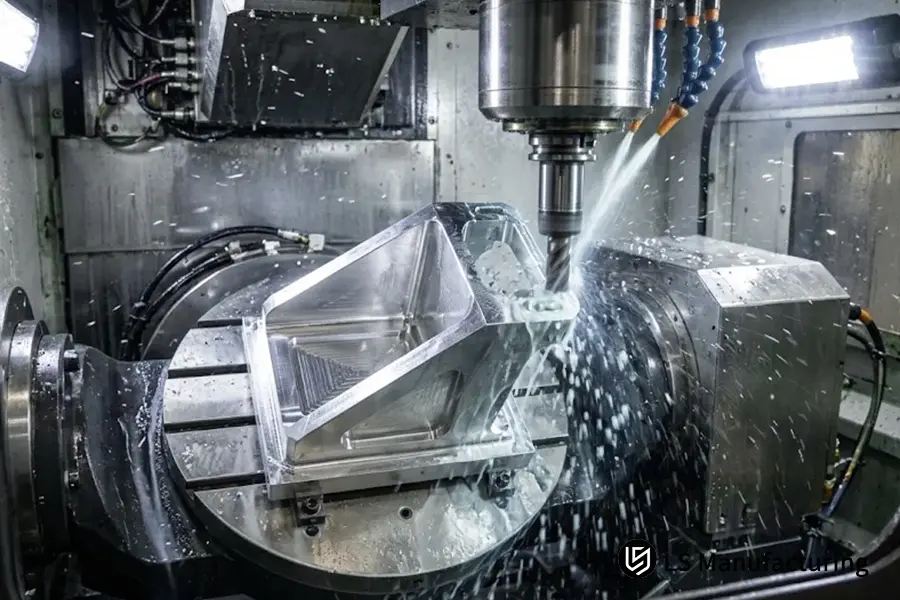
الشكل 3: عملية طحن مخصصة بخمسة محاور لقوس ذراع روبوتية من الألومنيوم 7075-T651 بدقة ±0.008 مم في إطار المشروع رقم ROBOT-2026-8842 في شركة LS Manufacturing.
الأسئلة الشائعة
ما هو الفرق الأساسي بين أسطح الطحن الصاعدة وأسطح الطحن التقليدية؟
بينما تخلق عملية الطحن الصاعد سطحًا موحدًا يشبه المرآة مع نتوءات دقيقة ثابتة دون أي علامات على خطوط التلميع، فإن الطحن التقليدي يخلق آثارًا ضبابية مع علامات غير منتظمة على السطح بسبب مرحلة الانزلاق والاحتكاك الأولية لأداة الطحن.
هل يمكن للمبتدئين المشاركة في عملية الطحن الصاعد على ماكينة طحن يدوية من نوع بريدجبورت؟
يُمنع على الفنيين المبتدئين استخدام تقنية الطحن الصاعد على ماكينات التفريز اليدوية إلا إذا كانت هذه الماكينات مزودة بصامولة لولبية كروية مانعة للارتداد. تتميز ماكينات التفريز اليدوية التي لا تحتوي على هذه الصامولة ببراغي لولبية قياسية من نوع ACME، حيث يؤدي خلوصها اللولبي إلى سحب الطاولة باتجاه أداة القطع، مما يزيد من مخاطر كسر أدوات القطع أو إصابة المشغل.
لماذا تتسبب عملية الطحن التقليدية في زيادة الحرارة على حافة القطع؟
بما أن السن يدخل المادة دون أي سماكة، فإنه يكشط ويصقل المادة الأساسية قبل إزالة الرايش. تتحول الحرارة المتولدة من العمل الميكانيكي إلى حرارة تلامس موضعية، تبقى مركزة في منطقة طرف الأداة، مما يؤدي إلى زيادة تآكل الجوانب.
ما هي استراتيجيات الطحن التي تطبقها شركة LS Manufacturing على قطع غيار الطائرات؟
جميع تجهيزات تشغيل أجزاء الطيران والفضاء الصلبة متعددة المحاور في شركة LS Manufacturing مُبرمجة بدورات طحن صاعدة مخصصة. تُمكّن أدلة التحميل المسبق الخطية وسائل التبريد عالي الضغط عبر المغزل من التحكم في قوى القطع، مما يسمح بالتحكم الدقيق في التفاوتات الهيكلية بمقدار ±0.08 مم (±0.008 مم على المحاور الحرجة).
خاتمة
فهم الفروق بين التسلق والطحن التقليدي يُمكّن هذا النظام المهندسين الميكانيكيين والمشترين التقنيين من اتخاذ خيارات تصنيع أكثر ذكاءً قبل أي عملية قطع فعلية بوقت كافٍ. على الرغم من أن عملية الطحن الصاعد توفر تشطيبًا سطحيًا فائقًا ودقة عالية في التشغيل على آلات CNC الصلبة، إلا أن الطحن التقليدي لا يزال عملية مهمة عند تشغيل المسبوكات الخام، وإزالة القشور، والآلات اليدوية غير المثبتة بإحكام. شركة LS للتصنيعإن استخدام مفاهيم التشغيل الأساسية هذه وفقًا لمعايير ISO 2768-m/f يسمح لنا بإنتاج أجزاء ذات تفاوتات هيكلية ووظيفية دقيقة في كل مرة.
التوجيه الحركي ودعم هندسة التطبيقات
سواء كنت تُقيّم تفاوتات السماكة، أو تتحقق من مشاكل انحراف الجدران الرقيقة في الرسومات الأولية، أو تتحقق من قابلية التشغيل عبر درجات السبائك المختلفة، فإن مهندسي تطبيقات LS Manufacturing على أتم الاستعداد للمساعدة. يمكنك التحقق من ديناميكيات التشغيل وقابلية تصنيع أجزائك مباشرةً من مهندسي LS Manufacturing عن طريق الاتصال بنا على الرقم +86 185 6675 9667، أو مراسلتنا الفنية على البريد الإلكتروني info@lsrpf.com، أو زيارة صفحة مواردنا الهندسية على الرابط التالي: https://lsrpf.com/.
الموارد ذات الصلة: الطحن الدقيق باستخدام الحاسوب (CNC) لتصنيع صنابير قطع الخيوط: تحقيق حلول أدوات عالية الصلابة