Español


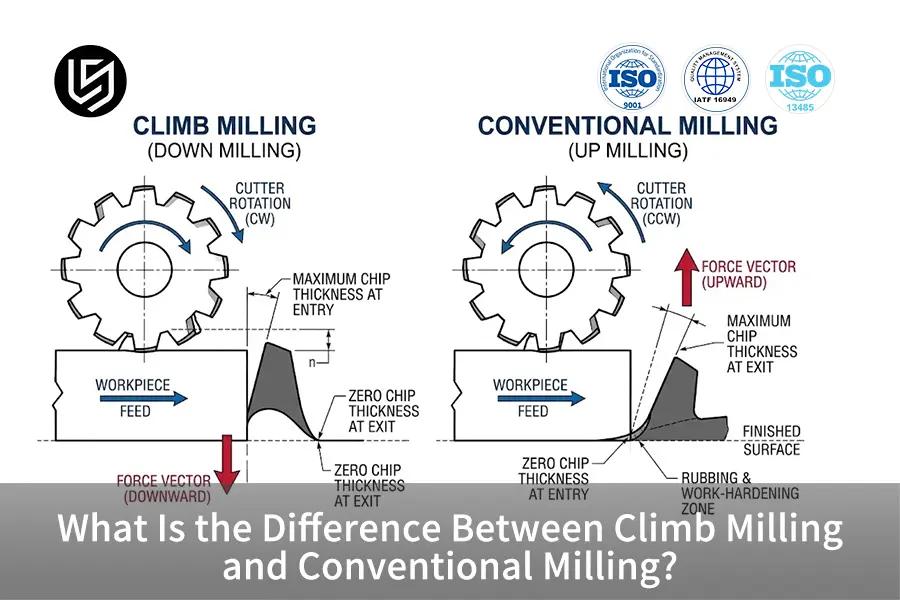
TL;DR: fresado de ascenso Se refiere al proceso de sustracción en el que la fresa gira en la misma dirección de avance, lo que resulta en un espesor máximo de viruta en el punto de entrada. El comportamiento cinético aumenta la estabilidad estructural de las estructuras de paredes delgadas, evita el roce de la herramienta y garantiza una precisión dentro de tolerancias de ±0,008 mm.
En el caso de ingenieros de fabricación junior y aprendices de compras, elegir entre el fresado en ascenso y el fresado convencional Puede resultar una tarea compleja durante la primera revisión de los planos. En general, elegir correctamente la dirección de rotación determina si los cortes de borde empujan la pieza hacia la mesa o la levantan, provocando vibraciones en la herramienta. Esta guía presenta cuatro fundamentos de la teoría cinética, junto con una tabla comparativa de mecánica, para simplificar el análisis de la generación de virutas y del vector de deflexión, así como el control del juego mecánico.
Conclusiones clave
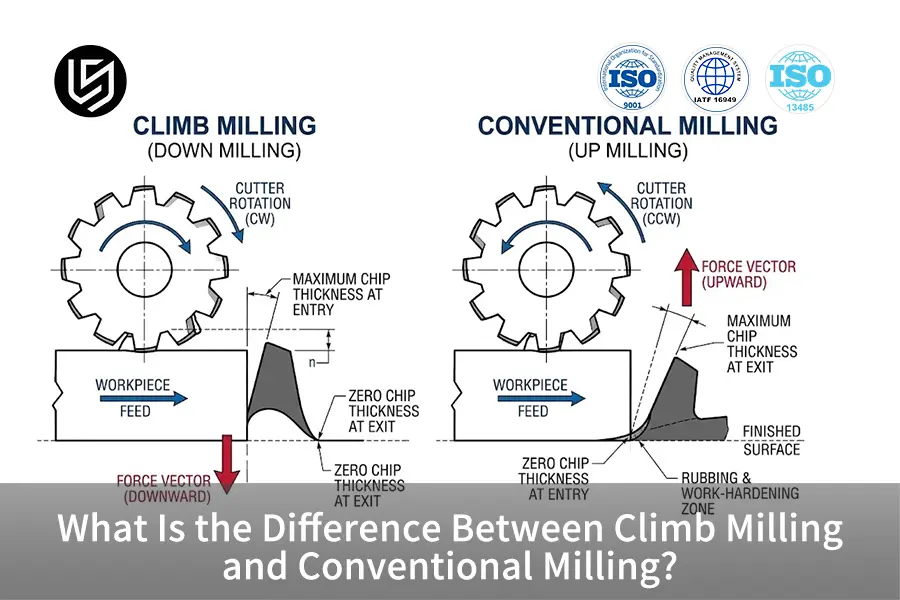
- El fresado en ascenso utiliza el máximo espesor de viruta: El diente de la herramienta corta desde el espesor máximo inicial de la viruta hasta nada al final del corte, eliminando cualquier bruñido previo al corte y dejando superficies lisas. Ra 0,8 µm.
- El fresado convencional utiliza un deslizamiento inicial del borde: El diente de corte entra en contacto con la superficie metálica sin generar virutas, lo que provoca el endurecimiento por deformación del metal antes de que se produzca cualquier cizallamiento real, generando así una temperatura local más elevada.
- Los vectores de fuerza controlan la integridad estructural: El fresado en ascenso produce fuerzas descendentes que presionan los componentes contra sus fijaciones, mientras que el fresado convencional produce fuerzas ascendentes que pueden levantar los componentes.
- El juego mecánico determina los límites físicos: Molienda convencional Es absolutamente necesario cuando se trabaja con máquinas manuales antiguas que carecen de eliminador de holgura, debido al peligro de colapso de la mesa y rotura de la fresa.
Una nota de los ingenieros de fabricación de LS
Esta exhaustiva guía de ingeniería fue escrita por Gloria Wu, quien es la Prototipado rápido y Experto en Fabricación Rápida de LS Manufacturing y tiene más de 15 años de experiencia en fabricación de precisiónGloria Wu puede ser seguido en LinkedIn Recibirá actualizaciones técnicas sobre temas como mecánica de corte y diseño para la fabricación. Cada vector de fuerza cinética, teoría de adelgazamiento de viruta y límite de juego del husillo presentados en esta guía han sido sometidos a una revisión exhaustiva por pares por parte del Jefe de Ingeniería de Mecanizado de LS Manufacturing, de acuerdo con las normas ISO 2768-m e ISO 2768-f de geometría y principios básicos de corte del Manual de Maquinaria, 30.ª edición.
¿Qué es el fresado en ascenso y cómo funciona?
Fresado descendente o fresado ascendente
El fresado ascendente o descendente denota la técnica de corte básica que está asociada con una dirección de rotación del husillo que es la misma que la dirección de avance de la mesa. La característica clave de su cinemática radica en el corte instantáneo al espesor máximo, disminuyendo posteriormente hasta llegar a cero al abandonar el material. El proceso descrito da como resultado la eliminación del contacto deslizante; por lo tanto, las fuerzas principales de la herramienta actúan verticalmente hacia abajo sobre la bancada de la máquina y conducen a rugosidad superficial de Ra 0,8 μm a Ra 1,6 μm.
Cinemática de herramientas en el CNC moderno
Durante el corte ascendente convencional, el diente de la fresa entra en contacto con el material base por encima de la línea central (cuando se utiliza la configuración de fresado descendente) y lo retira hacia el piso acabado. Dado que el filo de corte no se desliza sobre la superficie previamente cortada, sino que penetra directamente en el metal sin cortar, la carga de choque mecánica se produce cuando el diente está completamente apoyado. Según las definiciones de cinemática, los vectores de avance y rotación coincidentes concentran la tensión cortante instantánea en la región de corte primaria.
Formación de virutas de gruesas a finas
A diferencia del rectificado abrasivo, la formación de virutas en el fresado ascendente se produce siguiendo un gradiente de adelgazamiento predeterminado. En este proceso, la viruta emerge más gruesa al inicio y sale como una cinta extremadamente delgada. Este adelgazamiento garantiza que la cantidad de calor generada durante el proceso no se disipe en la pieza de trabajo, ya que la mayor parte de la disipación de calor ocurre dentro de la propia viruta. Como resultado, la expansión térmica de la pieza de trabajo es mínima, lo que garantiza la integridad de la pieza. tolerancias de ±0,02 mm.
¿Qué es el fresado convencional en el mecanizado?
El fresado tradicional, tradicionalmente denominado fresado ascendente, es una forma de proceso de fabricación sustractiva en la que la rotación de los dientes de corte se opone directamente al movimiento de avance de la pieza de trabajo. La cinemática de este proceso se caracteriza por un espesor de viruta inicial igual a cero que aumenta continuamente hasta su valor máximo justo antes de que el diente se desenganche. Este proceso tiende a producir superficies relativamente rugosas debido al roce, con valores de Ra 3,2 μm a Ra 6,3 μm, aunque hay casos en los que resulta apropiado para el mecanizado de piezas fundidas en bruto o para configuraciones no rígidas.
- Fase inicial de fricción y roce: En las primeras etapas del proceso, el filo de corte no podrá penetrar en el metal base. En cambio, tendrá que rozar contra el material hasta que las fuerzas de corte radiales superen el límite elástico del material de la pieza.
- Formación de endurecimiento por trabajo: Las elevadas presiones de bruñido durante el frotamiento inicial generan calor localizado. Este efecto es mucho más pronunciado al mecanizar aceros inoxidables austeníticos o aleaciones de alta temperatura, lo que da como resultado una capa superficial que desgasta las estrías de carburo durante el corte posterior.
- Vectores de fuerzas dinámicas ascendentes: Dado que el diente recoge material desde el fondo del corte, el vector de fuerzas actúa verticalmente hacia arriba y alejándose del dispositivo de sujeción, lo que aumenta el margen de fuerza necesario para sujetar la pieza de trabajo.
- Zona funcional de aplicación: Aunque genera mayor fricción, el fresado convencional es muy eficaz para trabajar piezas de acero estructural con cascarilla laminada en caliente, piezas fundidas en arena o piezas cortadas con llama. La herramienta penetra en el metal base limpio y blando que se encuentra debajo de la superficie endurecida y abrasiva, y emerge a través de ella sin tocar el frágil filo de corte de carburo.
¿Qué dirección de fresado garantiza una mayor precisión?
Dentro de estrictas normas Fresado CNC En los ajustes, el fresado en ascenso siempre produce una mayor precisión dimensional y tolerancias en comparación con el fresado convencional. El vector de fuerza descendente en el fresado en ascenso ayuda a fijar la pieza de trabajo firmemente contra el punto de referencia del dispositivo de fijación, reduciendo dinámicamente cualquier amplitud de vibración. Como resultado, la corriente 3 ejes y 5 ejes Las máquinas pueden mantener fácilmente tolerancias generales de ±0,02 mm según la norma ISO 2768-m, y alcanzar ±0,008 mm según la norma ISO 2768-f. Por otro lado, el fresado convencional provoca pequeñas deflexiones, alejando las piezas flexibles de la referencia, lo que resulta en una variación dimensional de entre ±0,05 mm y valores mayores.
La siguiente comparación explica las diferencias mecánicas entre ambas técnicas de fresado:
|
Métrica de comparación dinámica |
Ascenso por Milling (Descenso) |
Molienda convencional (ascendente) |
Mecanismo físico e impacto |
|
Gradiente de espesor de la viruta |
Máximo a la entrada → Cero a la salida |
Cero al entrar → Máximo al salir |
El sistema Climb elimina la fricción en los bordes, suprimiendo el endurecimiento por deformación en las aleaciones. |
|
Dirección de la fuerza resultante |
Hacia abajo sobre el accesorio y la cama |
Parte que se separa de la mesa tirando hacia arriba. |
El sistema de escalada estabiliza suelos delgados; el sistema convencional requiere amplios márgenes de sujeción. |
|
Capacidad de acabado superficial |
Ra 0,8 μm a Ra 1,6 μm |
Ra 3,2 μm a Ra 6,3 μm |
El sistema de ascenso evita que las virutas se vuelvan a cortar, previniendo así daños secundarios. |
|
Sensibilidad al retroceso |
Crítico; requiere tuerca antibalanceo |
Bajo; el avance de la mesa resiste el movimiento de corte. |
El sistema de escalada introduce las mesas sueltas en los cortes; el sistema convencional amortigua de forma segura el juego del tornillo. |
Como se puede observar en los datos anteriores, el fresado en contracción es sin duda la solución adecuada para lograr una alta precisión. acabado superficial y mecanizado dimensional preciso en modernas máquinas CNC rígidas. Sin embargo, el fresado convencional debe considerarse una opción importante al trabajar con piezas fundidas en bruto y al mecanizar con máquinas sin corrección de holgura mecánica.
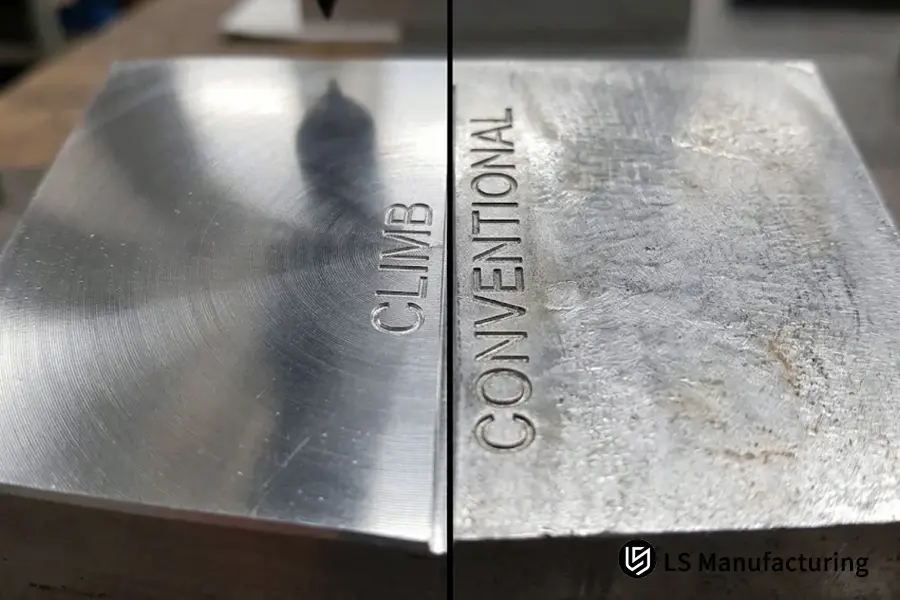
Figura 1: Inspección microscópica del acabado superficial que muestra un acabado de espejo uniforme de Ra 0,8 μm obtenido mediante fresado en ascenso, en comparación con las marcas de frotamiento opacas del fresado convencional.
¿Por qué el fresado en ascenso es adecuado para el mecanizado de piezas de paredes delgadas?
Al trabajar con áreas sin soporte, como nervaduras de menos de 1,5 mm de espesor o cavidades de alojamiento, el fresado en concordancia es una característica indispensable del diseño para la fabricación. La fuerza de corte resultante actúa hacia abajo sobre la pieza, lo que permite mantener empujes radiales predecibles y paralelos de la herramienta contra la parte inferior de la pieza de trabajo. Junto con una alta velocidad de corte y un pequeño avance lateral, esta técnica evita vibraciones armónicas, manteniendo una tolerancia de ±0,01 mm sin deformaciones estructurales.
Perspectiva de ingeniería: Deflexión de muros
"Al mecanizar cavidades aeroespaciales profundas con paredes de alta relación de aspecto, las fuerzas de corte ascendentes tienden a desviar la pared sin soporte, alejándola de la herramienta, lo que provoca una marcada conicidad y líneas de vibración en la pared. En LS Manufacturing, seguimos las reglas de programación CNC para utilizar fresado ascendente y una profundidad de corte radial ligera (ae ≤ 0,10 x diámetro de la herramienta). Este vector de fuerza mantiene las frágiles bridas de aluminio firmemente sobre la placa base, en lugar de tirar de ellas hacia las ranuras."
— Gloria Wu, Especialista en Fabricación Rápida
El fresado en ascenso es la única solución para lograr buenas paredes delgadas en aplicaciones prácticas como los mecanismos de articulación de los robots. dispositivo médico Carcasas y bandejas de baterías. La fuerza descendente ayuda a minimizar las vibraciones y permite que las fresas corten aleaciones de aluminio dúctiles con suavidad, sin dañar las paredes estructurales.
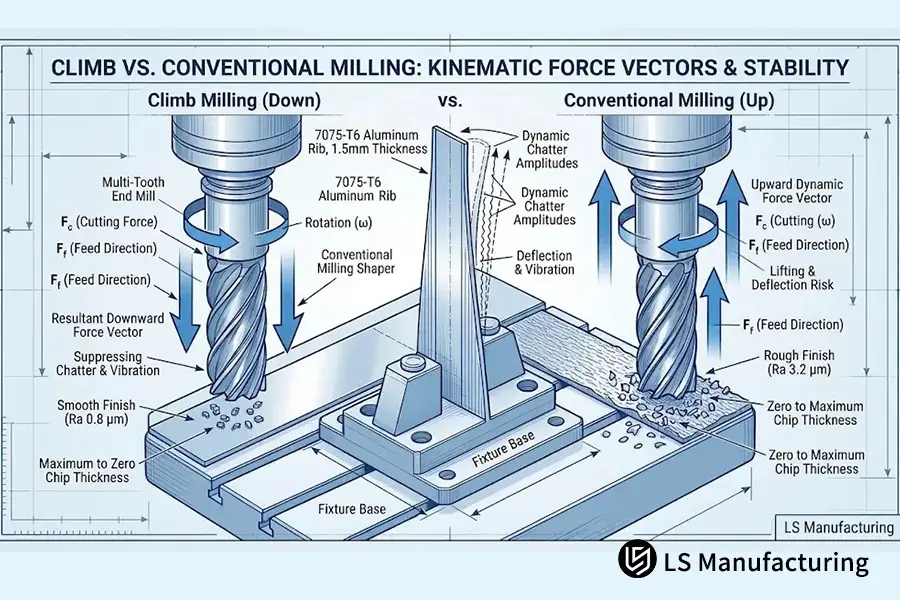
Figura 2: Los vectores de fuerza resultante descendente en el fresado ascendente sujetan activamente las nervaduras altas de aluminio de 1,5 mm contra los puntos de referencia de la fijación, eliminando la deflexión de la pared delgada.
¿Por qué la holgura mecánica representa una amenaza para el fresado en ascenso?
El juego mecánico, que es la holgura entre el husillo y la tuerca de accionamiento, es uno de los riesgos más graves en el fresado en concordancia. En este proceso, las estrías de la fresa succionan la pieza de trabajo en la dirección del avance de la mesa. En una mesa con un juego mecánico superior a 0,05 mm, la fuerza de corte empuja la mesa contra la fresa, eliminando instantáneamente el espacio entre el husillo y la tuerca de accionamiento. Esto provoca un movimiento repentino e incontrolable que hace que la fresa penetre demasiado en el material, bloqueando el husillo o rompiendo las estrías de carburo.
Falacias comunes en ingeniería
- La falacia: "El fresado en concordancia siempre es mejor y debe utilizarse en todas las máquinas, independientemente de su antigüedad."
- El hecho: El fresado en concordancia es muy peligroso si no se realiza utilizando un dispositivo de eliminación de holgura o husillos de bolas recirculantes precargados.
- La física que hay detrás de todo esto: En el fresado ascendente tradicional, la fuerza de corte se opone a la dirección de avance, lo que provoca que la tuerca entre en contacto directo con las roscas del tornillo y, por lo tanto, elimina cualquier holgura. En el fresado descendente en ascenso, la herramienta de corte arrastra el tornillo a través del espacio entre las roscas, lo que provoca un movimiento brusco e incontrolable de la mesa.
En los modernos centros de mecanizado CNC, se han empleado dos tuercas de bolas precargadas y escalas ópticas lineales para solucionar este problema y posibilitar el fresado en contramarcha. Sin embargo, para la maquinaria antigua de taller y las fresadoras manuales, siempre es más seguro emplear técnicas de fresado convencionales.
Cómo funciona el fresado en ascenso en la práctica: un ejemplo con un brazo robótico de LS Manufacturing.
Durante la fabricación de preproducción del soporte giratorio de Aluminio 7075-T651 con un espesor de pared de 1,5 mm que incluye un cojinete central con un diámetro de orificio de ±0,008 mm Para el brazo robótico colaborativo de 6 ejes, las pruebas iniciales de trayectorias de fresado en combinación dieron lugar a marcas de vibración alrededor de las paredes delgadas. El acabado superficial inicial se determinó como Ra 3,2 μm, que no cumplía con los requisitos de la interfaz de sellado.
En el departamento de ingeniería de LS Manufacturing, rediseñaron las trayectorias de las herramientas, utilizando únicamente la estrategia de acabado de fresado ascendente. De acuerdo con las recomendaciones de velocidad de corte y avance de los estándares de dinámica de herramientas para herramientas de corte, establecieron Velocidad de corte Vc = 150 m/min, con avance por diente fz = 0,08 mm/diente, profundidad axial ap = 3,0 mm y ancho radial ae = 0,25 mmLos parámetros de corte garantizaban que la herramienta cortaría con el espesor total de la viruta y no se deslizaría sobre la aleación de aluminio 7075 endurecida por deformación.
Con respecto al enfoque de fresado en ascenso optimizado, el acabado superficial mejoró a Ra 0,8 µm, mientras que el diámetro del orificio crítico se mantuvo dentro del rango de tolerancias especificado de ±0,008 mm. En la producción, la tasa de desperdicio de piezas del lote se redujo a 4,2% desde 14,5%Los costos de las operaciones de desbarbado secundario disminuyeron un 8,5 % y el tiempo del ciclo de entrega se redujo un 12 %. Por lo tanto, este caso práctico demuestra que elegir el vector de rotación de la herramienta adecuado influye significativamente en las tolerancias dimensionales y el acabado de las piezas.
Fuente de datos: Estudio de caso n.° ROBOT-2026-8842 (Base de datos de mecanizado de LS Manufacturing, tamaño de la muestra >800).
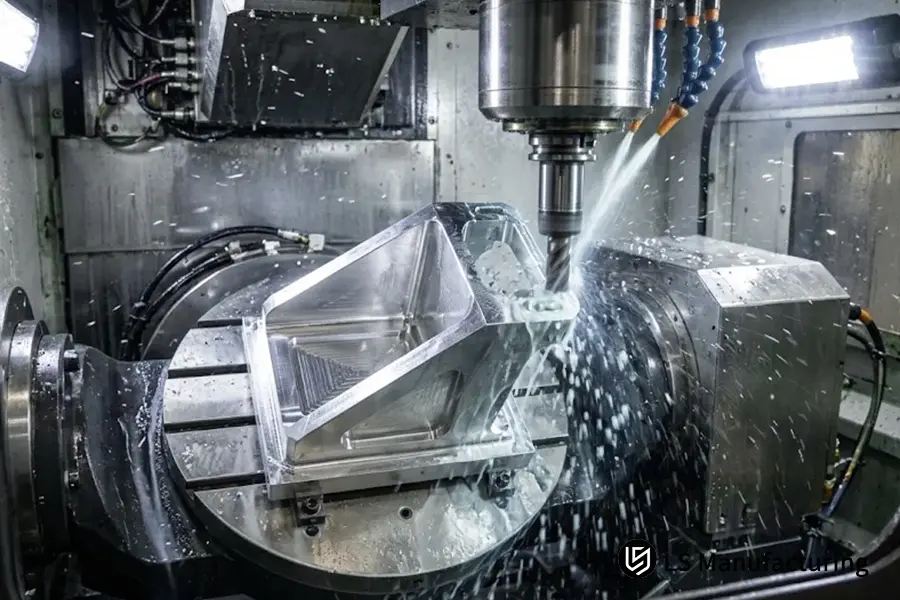
Figura 3: Fresado en ascenso de 5 ejes de un soporte de brazo robótico de aluminio 7075-T651 con una precisión de ±0,008 mm en el marco del proyecto n.º ROBOT-2026-8842 en LS Manufacturing.
Preguntas frecuentes
¿Cuál es la principal diferencia entre las superficies de fresado en ascenso y las superficies de fresado convencionales?
Mientras que el proceso de fresado en ascenso crea una superficie uniforme y similar a un espejo con microcúspides constantes y sin signos de líneas de bruñido, el fresado convencional crea trazas borrosas con marcas irregulares en la superficie debido a la fase inicial de deslizamiento y fricción de la herramienta de fresado.
¿Pueden los principiantes realizar fresado en ascenso con una fresadora Bridgeport manual?
Los operarios principiantes no deben utilizar el fresado en concordancia en fresadoras manuales a menos que estas estén equipadas con una tuerca de husillo de bolas antibalanceo. Las fresadoras manuales sin tuerca de husillo de bolas antibalanceo utilizan husillos de avance ACME estándar, cuya holgura empuja la mesa contra la herramienta de corte, lo que genera un alto riesgo de rotura de las herramientas o lesiones al operario.
¿Por qué el fresado convencional genera calor adicional en el filo de corte?
Dado que el diente penetra en el material sin ningún espesor, desgasta y pule el material base antes de la eliminación de la viruta. El calor generado por el trabajo mecánico se transforma en calor de contacto localizado, que permanece concentrado en la zona de la punta de la herramienta, lo que provoca un mayor desgaste del flanco.
¿Qué estrategias de fresado aplica LS Manufacturing a las piezas aeroespaciales?
En LS Manufacturing, todas las máquinas de mecanizado de piezas aeroespaciales multieje rígidas están programadas con ciclos de fresado en ascenso específicos. Las guías lineales de precarga y el refrigerante a alta presión que circula a través del husillo permiten controlar las fuerzas de corte, lo que posibilita un control preciso de las tolerancias estructurales de ±0,08 mm (±0,008 mm en los muñones críticos).
Conclusión
Comprender las distinciones entre fresado convencional y en ascenso permite a los ingenieros mecánicos y compradores técnicos tomar decisiones de fabricación más inteligentes mucho antes de cualquier corte real. Aunque el fresado en concordancia proporciona un acabado superficial superior y un mecanizado de precisión en máquinas CNC rígidas, el fresado convencional sigue siendo un proceso importante cuando se mecanizan piezas fundidas en bruto, costras de cascarilla y maquinaria manual que no está firmemente sujeta. Con Fabricación LSEl uso de estos conceptos básicos de mecanizado, conforme a las normas ISO 2768-m/f, nos permite producir piezas con tolerancias estructurales y funcionales exactas en cada ocasión.
Soporte de ingeniería para guiado cinemático y aplicaciones
Ya sea que esté evaluando acumulaciones de tolerancia, revisando problemas de deflexión de paredes delgadas en planos de prototipos o verificando vectores de maquinabilidad en diferentes grados de aleación, los ingenieros de aplicaciones de LS Manufacturing siempre están listos para ayudarle. Puede verificar la dinámica de mecanizado y la fabricabilidad de sus piezas directamente con los ingenieros de LS Manufacturing llamándonos al +86 185 6675 9667, enviando correspondencia técnica a info@lsrpf.com o visitando nuestra página de recursos de ingeniería en https://lsrpf.com/.
Recurso relacionado: Fresado CNC de precisión para machos de roscar: Logrando soluciones de herramientas de alta dureza.