 Deutsch



Teilekonsolidierungs-Stanzservice bezieht sich auf einen integrierten Fertigungsservice, der mehrere separate Metallteile zu einem einzigen Formteil zusammenfügt und dabei Folgeverbundwerkzeuge mit mehreren Stationen verwendet. Dadurch werden drei Hauptprobleme der herkömmlichen mehrteiligen Montage erheblich gemildert, wie z. B. höhere Montagekosten, übermäßige kumulative Toleranzen und Ermüdungsbrüche bei Vibration. Tatsächlich senkt diese Methode nicht nur die Montagekosten um etwa 30 bis 50 %, sondern hält auch kritische Maßtoleranzen effizient innerhalb von 0,01 mm, was sie zu einer hervorragenden Wahl für die Massenproduktion von Modulen in Zivil- und Industriequalität macht.
In diesem Artikel werden wir den Weg der Kostensenkung und Effizienzsteigerung bei seiner Umsetzung in technische Prinzipien, Designregeln und Massenproduktionsverifizierung eingehend untersuchen.
Überblick über die Kernwerte des Teilekonsolidierungs-Stanzservices
Die folgende Tabelle vergleicht die Kernleistung von Komponentenintegrationsstanzen mit herkömmlichen Prozessen und demonstriert intuitiv die Vorteile der Prozessaktualisierung.
| Vergleichsabmessungen | Traditionelles geteiltes Stempeln + Nachmontage | Teilekonsolidierungs-Stempelservice | Optimierungsumfang |
| Anzahl der Montageprozesse | 6-8 (Nieten/Schweißen/Manuell) | 0 (Einzelstrichformung) | 100 % Eliminierung von Nachmontageprozessen |
| Schlüsselmaßtoleranz | ±0,15 mm (mehrere Teile kumulativ) | ±0,01 mm (Einzelstrichsteuerung) | Genauigkeitsverbesserung um das 15-fache |
| Materialnutzung | Ungefähr 55 % | Über 82 % | Verbesserung: Ungefähr 49 % |
| Lebensdauer bei Vibrationsermüdung | 100 Stunden bis zum kritischen Niveau | 300 Stunden ohne Ausfall | Verbesserung: 200 % |
| Gesamtmontagekosten | Basiswert: 100 % | 50%-70% | Um 30–50 % verringern |
Wichtige Erkenntnisse:
- Folgeverbundwerkzeuge können verwendet werden, um Komponenten zu kombinieren, was zu einer direkten Eliminierung von Nachniet- und Schweißprozessen führt, was wiederum die gesamten Beschaffungs- und Verwaltungskosten der Lieferkette um mehr als 30 % senkt.
- Eine gründliche Überprüfung des Design for Manufacturing (DFM) kann die kumulative Toleranz eines einzelnen Teils von 0,15 mm auf nur 0,01 mm senken nach einem elastischen Einzelhubausgleich.
- Durch die frühzeitige Einführung der progressiven Formspannungssimulations- und Auswuchttechnologie des Lieferanten in der Produktentwicklungsphase konnte die Massenproduktion mit einem CPK von mehr als 1,33 realisiert werden.
Warum sollten Sie der Expertise von LS Manufacturing bei der Kostensenkung durch Teilekonsolidierung bei Metallstanzdienstleistungen vertrauen?
LS Manufacturing verfügt über ein Jahrzehnt Erfahrung in der Komponentenintegrations-, Stanz-, F&E- und Massenproduktionsimplementierung, sodass wir unseren Kunden regelmäßig dabei helfen können, geringere Montagekosten und bessere Produktleistungen zu erzielen.
Aus unseren Arbeitserfahrungen bei Projekten zur Integration kommerzieller Wasseraufbereitungshalterungen haben wir gelernt, dass ein frühzeitiges Eingreifen in die DFM-Optimierung den gesamten Projekt-Return-on-Investment-Zyklus um 40 % verkürzen kann. Unser Formenbauteam verfügt über eine durchschnittliche Erfahrung von mehr als 8 Jahren und hat mehr als 200 integrierte Folgeverbundwerkzeuge mit mehreren Stationen entwickelt, die verschiedene Bereiche abdecken, wie Haushaltsgeräte, industrielle Elektromechanik und Automobilteile.
Unser umfassendes Produktionskontrollsystem von Anfang bis Ende folgt sehr streng dem Qualitätsmanagementstandard ISO 9001 und hat 12 Qualitätskontrollpunkte vom Rohmaterialeingang bis zur Lieferung des fertigen Produkts eingerichtet, um sicherzustellen, dass die Leistung jeder einzelnen Charge konsistent ist.
Bei Automobil- und Industrieteilen mit sehr anspruchsvollen Spezifikationen orientiert sich unsere Verarbeitungssteuerung vollständig an den IATF 16949-Standards, was eine durchgängige Rückverfolgbarkeit der Schlüsselmerkmale ermöglicht und so die Produktionskonsistenz gewährleistet. Unsere internen Testdaten zeigen, dass die Optimierung integrierter Prozesse häufig zu mehr als einer Verdoppelung der Vibrationsermüdungslebensdauer des Produkts führt.
Ausgereifte Projekterfahrung und umfassende Systemzertifizierungen sind die zentralen Garantien für die stabile Umsetzung integrierter Stanzprojekte. Wenn Sie das Prozessoptimierungspotenzial bestehender Komponenten bewerten, kontaktieren Sie uns bitte uns für einen kostenlosen Kostenrechnungsservice und nutzen Sie unsere Erfahrung als professioneller Metallstanzservice, um schnell Kostensenkungsmargen zu ermitteln.
Warum sollten Sie sich für den Advanced Part Consolidation Stamping Service entscheiden, um die hohen Arbeitskosten bei der Montage erheblich zu eliminieren?
Der Stanzservice für die Teilekonsolidierung kann durch progressive Matrizen mehrere separate Metallkomponenten in eine einzige hochkomplexe Stanzkomponente umwandeln, wodurch manuelle Montage-, Schweiß- und Nietschritte vollständig entfallen und die Gesamtmontagekosten mit dieser Methode um mehr als 35 % gesenkt werden können.
Kostentrichter in der manuellen Montage
Während des herkömmlichen Stanz- und Montageprozesses in geteilten Teilen fallen die Kosten immer wieder in verschiedenen Schritten an. Grundsätzlich fallen die Kosten in diese drei Kategorien:
- Beschaffungskosten für Verbindungselemente: Da die Teile geteilt sind, werden Standardteile wie Nieten, Schrauben und Muttern benötigt, was die Kosten pro Teil um 12–18 % erhöht.
- Werkzeug- und Vorrichtungskosten: Jede Produktionslinie benötigt eine spezielle Vorrichtung für eine Einrichtung, die bis zu 12.000 US-Dollar kosten kann. Präzises Metallstanzen kann eine Option sein, um diese Ausgaben vollständig zu eliminieren.
- Arbeitskosten: Die Montagezeit für ein einzelnes Teil beträgt etwa 2,5 Minuten, bei Großserienfertigung können die Arbeitskosten bis zu 28 % betragen. Ein fachmännischer Stanzservice für die Teilekonsolidierung kann diese kostenbezogenen Probleme von Anfang an angehen und den Abfall vermeiden.
Technische Machbarkeitsunterstützung für die Integration mehrerer Komponenten
Im Mittelpunkt der Komponentenintegration stehtdie Duktilität und Formbarkeit von Metallmaterialien. Hochfeste kohlenstoffarme Stähle, z.B. SPCC und SPCE verfügen über eine gute Kaltumformbarkeit und bleiben nach mehreren Streck- und Biegeverformungen in ihren mechanischen Eigenschaften stabil. Eine mehrteilige Integration ist möglich, indem die progressive Stanztechnologie verwendet wird, die diese Funktion nutzt.
Wenn große Mengen gestanzt werden, ist die Eigenschaftsstabilität des Materials sehr wichtig. Diese Methode kann auch mit einem kundenspezifischen Metallumformservice kombiniert werden, um völlig neue Strukturdesigns zu ermöglichen. Aus diesem Grund wird es zu einer der wichtigsten Servicerichtungen kostensparender Lieferanten.

Abbildung 1: Eine Reihe lasergeschnittener Edelstahlteile, wie Zahnräder und Rahmen, angezeigt auf einer weißen Oberfläche.
Wie bewältigt das kundenspezifische Metallumformungsstanzen komplexe kumulative Toleranzen in der Großserienproduktion?
Eine der am weitesten verbreiteten Metallumformtechniken ist kundenspezifisches Metallumformstanzen. Um Ihnen eine Vorstellung davon zu geben, wie es funktioniert: Durch die Durchführung einer mehrstufigen kontinuierlichen Umformung in einem einzigen progressiven Gesenk komprimiert das Metallumformungsstanzen von Kiyama die herkömmlichen prozessübergreifenden kumulativen Toleranzen innerhalb eines einzigen Hubs in ein einziges dynamisches Toleranzband und hält so die kritischen Maßtoleranzen des fertigen Produkts stets innerhalb von 0,01 mm.
Die Ursache kumulativer Toleranzen
Bei der Montage mehrerer Teile können sich die Toleranzen der Hauptformflächen jedes einzelnen Teils summieren und extreme Maßgrenzen erreichen. Beispielsweise betragen die Einzeltoleranzen von 5 unabhängigen Teilen 0,03 mm und die Gesamttoleranz nach dem Zusammenbau kann bis zu 0,15 mm betragen. Dies kann dazu führen, dass sich die Baugruppe verklemmt oder locker sitzt, was zu einem Anstieg der Fehlerquote und der Reparaturkosten nach dem Kauf führt. Das Stanzen kundenspezifischer Teile kann so gestaltet werden, dass das Problem der Toleranzüberschneidung von Beginn des Prozesses an vermieden wird.
Kernparameterschema für die Rückfederungskompensation
Um das Problem der Rückfederung beim Blechbiegen zu lösen, verwenden wir eine Methode zur progressiven Umformung in mehreren Durchgängen und zur Kompensation durch das abschließende Stanzen. Die wichtigsten Kontrollschritte sind:
- Progressive Vorbiegestationen: Die 90°-Biegung ist in 3 progressive Umformdurchgänge unterteilt. Die Winkelabweichung jedes Durchgangs ist auf ±1° begrenzt. Blechstanzen ermöglicht eine genaue Winkelkontrolle.
- Mikroprägestation: An der Endstation wird eine feste Prägestruktur angeordnet, um den Rückfederungsgrad zwangsweise anzupassen.
- Dynamische Toleranzüberwachung: Über ein Online-SPC-System werden die Maßdaten ständig abgerufen und der Matrizenkompensationsbetrag automatisch angepasst.
Die folgende Tabelle zeigt die mehrstufigen Toleranzkontrollparameter für t=2,0 mm SECC-Blech:
| Schritt Nr. | Formungsprozess | Einzelschritttoleranz | Kumulative Kontrolltoleranz | Vergütungsmethode |
| Schritt 6 | Erstes Vorbiegen | ±0,05 mm | ±0,05 mm | Stanzwinkel vor der Reduzierung 2° |
| Schritt 12 | Zweite Feinbiegung | ±0,02 mm | ±0,03 mm | Konstantdruck-Entladeplatte |
| Schritt 18 | Mikrostanzung | ±0,01 mm | ±0,01 mm | Erzwungene Korrektur durch starre Formgebung |
| Schritt 22 | Endkontrolle | - | ±0,01 mm | CCD Online Closed-Loop-Kalibrierung |
Tiefziehprägung ist ebenfalls wie ein mehrstufiger progressiver Prozess. Spezielle Testdaten von LS Manufacturing zeigen, dass die Schwankung des Rückfederungswinkels einer SECC-Platte, t=2,0 mm, nach 8 progressiven Biegungen innerhalb von ±0,3° kontrolliert werden kann, was weit über dem Branchendurchschnitt von ±1° liegt. Diese Lösung gehört zu den größten technologischen Herausforderungen für qualifizierte Metallstanzdienste.
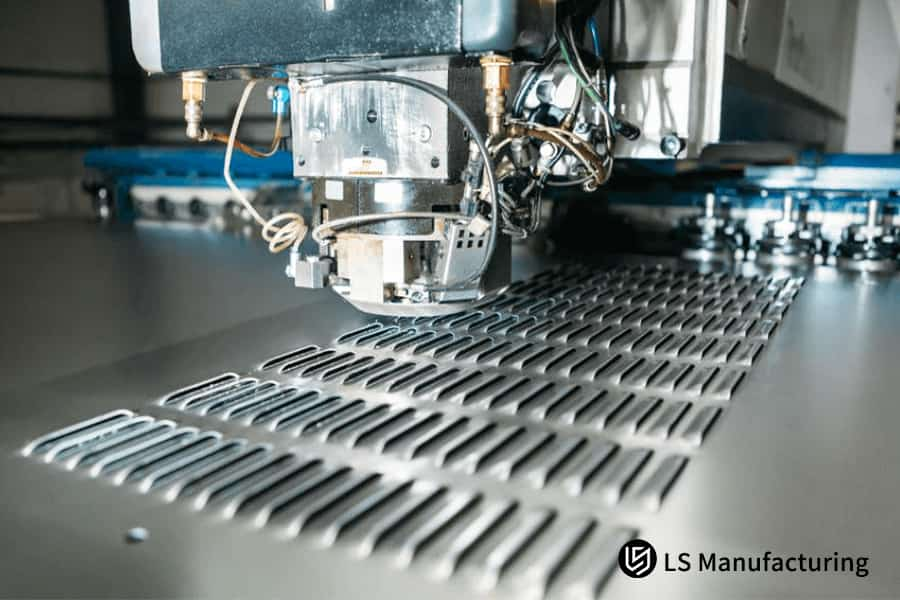
Abbildung 2: Laserstrahl schneidet Metall präzise mit Funken und veranschaulicht die dynamische Wärmeregulierung in der Fertigung.
Welches wichtige Stanzdesign für Montageprinzipien verhindert Materialverdünnung und Mikrorissbildung bei starker Verformung?
Für das Stanzdesign für die Montage muss die Ausdünnungsrate des Blechs für mehrere Ausdünnungs-Ziehdurchgänge basierend auf dem Metallumformungsgrenzdiagramm genau eingestellt werden. Dies garantiert, dass die Blechverdünnungsrate in Bereichen mit starker Dehnung und Biegung unter 20 % liegt, was im Prinzip die Möglichkeit von Rissen und Kaltverfestigungs-Sprödbrüchen völlig ausschließt.
Molding begrenzt Kernkontrollparameter
Um Materialversagen aufgrund großer Verformungen zu vermeiden, sollten drei Schlüsselparameter während der Entwurfsphase strikt kontrolliert werden:
- Kontrolle des Biegeradius: Bei Materialien mit einer Härte HRC 45+ muss der minimale Biegeradius das 1,5-fache der Materialstärke betragen. Das Stanzen komplexer Geometrien erfordert eine noch strengere Radiuskontrolle.
- Zugkoeffizientenverhältnis: Der erste Zugkoeffizient sollte mindestens 0,55 betragen und der Zugkoeffizient jedes weiteren Durchgangs sollte um 0,05–0,08 zunehmen.
- Kontrolle der Ausdünnungsrate: Die Ausdünnungsrate eines Zugs sollte nicht mehr als 12 % betragen, und die gesamte Ausdünnungsrate während des gesamten Prozesses sollte nicht mehr als 20 % betragen.
PropEin frühzeitig geplantes Stanzdesign für die Montage ist für die Sicherstellung der Formqualität von wesentlicher Bedeutung und kann als wirksame Maßnahme gegen Qualitätsrisiken bei der Massenproduktion dienen.
Methoden zur Gestaltung der Stresskonzentrationsvermeidung
Die Geometrien integrierter Teile werden immer anspruchsvoller und Spannungskonzentrationen treten bei ihnen häufig an scharfen Ecken und rechten Winkeln auf, was zu Rissen und Formverschleiß führt. Konstrukteure sollten die Verwendung von Flächen mit progressivem Übergang in Betracht ziehen, um scharfe Ecken zu ersetzen, und Prozessverrundungen sollten an spannungsbasierten Stellen hinzugefügt werden. Dies kann zu einer Formlebensdauer führen, die mehr als 1 Million Prägezyklen beträgt. Allerdings erfordert ein Stanzen mit engen Toleranzen eine Präzision der Übergangsflächen im Mikrometerbereich.
Das Problem des Werkzeugverschleißes aufgrund der Spannungskonzentration beim Hochgeschwindigkeitsstanzen in Produktionsumgebungen kann durch maßgeschneiderte Metallumformungsdienste gelöst werden. Erfahrene Werkzeughersteller können gleichzeitig die Abstimmung von Werkzeugstruktur und Produktdesign verbessern.
Wie kann das Stanzwerkzeugdesign mit mehreren Stationen erfolgreich Loch- und progressive Biegeprozesse gleichzeitig synchronisieren?
Mehrstationen-Stanzwerkzeug ist in der Lage, sehr komplexe Strukturteile hochintegriert herzustellen, indem die Stanz-, lokalen Streck- und mehrdimensionalen Biegevorgänge, die alle auf demselben Layout stattfinden, sehr geordnet angeordnet werden Streifen. Außerdem muss das Stanzzentrum jedes Hubs perfekt auf das Lastzentrum der Ausrüstung ausgerichtet sein.
Kerndesignlogik des Streifenlayouts
Mit Hilfe der 3D-Dynaform-Software für die Multiphysik-Finite-Elemente-Simulation optimieren wir das Streifenlayout sehr gründlich. Das Design berücksichtigt gleichzeitig die Umformreihenfolge, die Lastverteilung und die Materialausnutzung, um sicherzustellen, dass die Umformkraft an jeder Station gleichmäßig verteilt wird und gleichzeitig eine Überlastung der Form ausgeschlossen wird. Bei der Gestaltung des Layouts für das Stanzen von Metallkomponenten muss die räumliche Anordnung vieler Formmerkmale berücksichtigt werden.
Präzise gefertigte Multi-Stationen-Stanzwerkzeuge sind die Hauptkomponente der Grundhardware, die für das gleichzeitige Multiprozess-Spritzen erforderlich ist. Sie bestimmen nicht nur den Grad der Integration und die Präzision des Endprodukts, sondern auch die Qualität der konsolidierten Stanzkomponenten, die eine doppelte Struktur- und Präzisionsstabilität aufweisen.
Stabile Gewährleistung von Lösungen für das gleichzeitige Multiprozess-Spritzgießen
Beim Verbundformen werden bei Bandverdrehung und schlechter Zuführung drei grundlegende strukturelle Sicherheitsmaßnahmen verwendet:
- Auswuchtstruktur mit zwei Führungsstiften: Die Führungsstifte an den Stationen 3 und 12 haben eine Koaxialität von 0,02 mm, sodass eine Fehlausrichtung des Streifens vermieden werden kann. In der Nähe von Stanzen in Automobilqualität sind noch präzisere Führungen erforderlich.
- Stickstofffeder-Presssystem: Auf der Entladeplatte ist eine Stickstofffeder mit einem Gesamtdruck von 35 kN angebracht, die dabei hilft, eine konstante und gleichmäßige Presskraft zu liefern.
- Multidirektionaler Schiebermechanismus: Durch die Kombination von seitlichen Stanz- und Biegeschiebern ist es möglich, das Formen in mehrere Richtungen in einem einzigen Hub abzuschließen.
Vergleichbare stabile Sicherungslösungen werden normalerweise in industriellen Produktionslinien für die Metallstanzung eingesetzt. Als spezialisierter Blechstanzlieferant bieten wir völlig transparente Preise für kundenspezifische Fertigung, sodass Kunden ihre Projektinvestitionen klar erkennen können.
Praktische Tipps zur Fehlerbehebung bei LS Manufacturing:
Wenn bei progressiven Matrizen Probleme mit der Zufuhr auftreten, führen Sie zunächst die Koaxialitätsprüfung der Führungsstifte an den Stationen 3 und 12 durch. Eine Kalibrierung ist erforderlich, wenn die Abweichung mehr als 0,02 mm beträgt. Dadurch können die meisten Zufuhrstauprobleme gelöst werden (über 90 %).
Präzises Layoutdesign und ein stabiler Synchronisationsmechanismus sind der Kern für eine effiziente Massenproduktion mit integrierten Mehrstationen-Matrizen. Wenn Sie mehr über die technischen Details erfahren möchten, kontaktieren Sie uns bitte, um das Whitepaper zur Komponentenintegrations-Stanztechnologie zu erhalten und die komplette Umformlösung zu beherrschen.
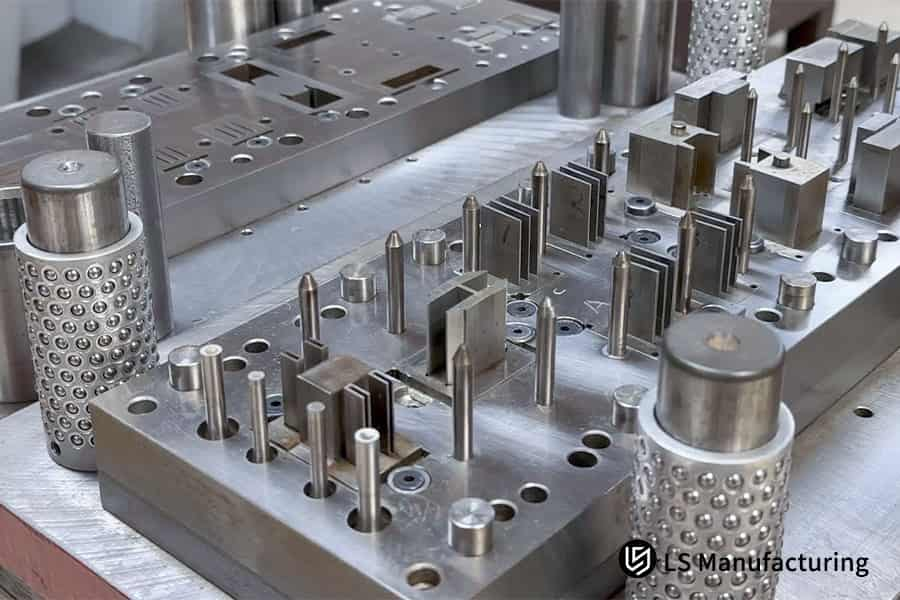
Abbildung 3: Diagramm, das die Laserschneidparameter im Vergleich zu den Kosten zeigt und den Wert eines Dienstes mit niedriger Ausschussrate beweist.
Warum ist die Wahl des Teileintegrations-Stanzservices den herkömmlichen Post-Stempel-Schweißprozessen überlegen?
Teilintegrations-Stanzservice kann die mechanische Ermüdungsfestigkeit und Zugbelastung insgesamt um mehr als 40 % im Vergleich zu Schweißprozessen nach dem Stanzen erhöhen, da die Risiken der metallografischen Verschlechterung und der thermischen Beeinträchtigung vollständig eliminiert werden Verformung, die durch die Wärmeeinflusszone (HAZ) verursacht wird.
Typische Probleme mit der Schweißleistung
Schweißprozesse können die lokalen Temperaturen schlagartig auf über 1300 °C ansteigen lassen und so eine HAZ erzeugen. Dadurch kann die Materialhärte in diesem Bereich um 15–20 % sinken und es kann zu Eigenspannungen kommen. Und nach einigen Monaten der Lagerung/Nutzung kann die Freisetzung von Restspannung zu unerwarteten Verformungen führen, während Schweißverbindungen unter Vibration anfällig für Ermüdungsbrüche sein können. Präzisionsstanzen von Bauteilen verhindert die Entstehung von HAZ.
Ein hochqualifizierter Stanzservice für die Teileintegration kann die Probleme, die Wältere Geräte von Natur aus mit sich bringen, leicht überwinden und zu einer umfassenden Verbesserung der Produktleistung führen.
Strukturelle Festigkeitsvorteile des integrierten Formenbaus
Die metallografische Struktur in einteilig geformten Bauteilen ist durchgehend und sie weisen keine Schwachstellen durch Schweißen auf. Und die Steifigkeit dünner Platten kann durch den Einsatz von Verstärkungsrippen um ein Vielfaches erhöht werden, auch ohne dass die Materialstärke zunimmt, wodurch die Tragfähigkeit deutlich erhöht werden kann. Mit Hilfe des progressiven Metallstanzens können Verstärkungsrippen in einem einzigen Arbeitsgang einstückig umgeformt werden. Maßgeschneidertes Metallumformungsstanzen ist die richtige Wahl, wenn Sie mit diesem Verfahren die Fertigungskosten senken möchten.
Die folgende Tabelle vergleicht die Kernleistung der beiden Prozesse:
| Leistungsdimension | Traditioneller Stanz- und Punktschweißprozess | Teilintegrations-Stempelservice | Verbesserung |
| Zugfestigkeit | Basiswert 100 % | 142 % | Verbesserung 42 % |
| Lebensdauer bei Vibrationsermüdung | 120 Stunden | 300 Stunden | Verbesserung 150 % |
| Alterungsverformung | ±0,2 mm/Monat | Keine Verformung | Beseitigt Alterungsverformungen zu 100 % |
| Härtereduzierung der Wärmeeinflusszone | 15 %-20 % | Keine Reduzierung | Vermeidet vollständig metallografische Verschlechterung |
Welche konsolidierten Stanzteile bieten die maximale Materialausnutzungsrate und die niedrigste Stückpreisoptimierung?
Konsolidierte gestanzte Komponenten durch die Verwendung einer Kombination aus intelligenter Verschachtelung und gemeinsamem Schneidkantendesign können die Rohstoffausnutzungsratevon traditionell 55 % auf mehr als 82 % erhöhen, simultaneously lowering material procurement costs and Much squeezing the end ex-factory price of single parts down.
Core Techniques of Nesting Optimization
Fundamentally, enhancing material utilization is achieved by minimizing process waste. Typically, optimization techniques can be divided into three groups:
- Shared Edge Design: Parts with multiple contours are made to share shearing edges, thereby separation waste is reduced. Through complex part stamping, a higher utilization rate can be obtained by the exploitation of nested nesting.
- Pitch and Width Optimization: Tiny adjustments of the pitch by 0.1mm increments to the positioning of the stamped parts to maximize the utilized area.
- Nested Nesting Layout: When irregular parts nest in a complementary fashion, the leftover waste areas can be filled.
Highly consolidated stamped components be the main vehicle for realizing maximum material utilization.
Unit Cost Figure-out Logic
The fundamental element of the unit price of stamped parts is the raw material price, that means, increased utilization leads straightaway to a lower price. The reference expression for the pricing of unit finished products is:
Unit Price = (Material Cost + Process Cost) (1 + Management Fee Rate) + Mold Amortization / Order Quantity. With integrated processes, it is possible to slash process costs by up to 35%. Stamping of thin metal is even more largely reliant on material utilization.
This approach is also the crucial cost reduction channel for part consolidation stamping service and, plus custom metal forming service, can bring about fully-customized processes.
The table below shows the cost relationship between different layout schemes for SPCC cold-rolled steel strip:
| Layout Scheme | Material Utilization Rate | Unit Material Cost | Scrap Disposal Cost | Total Unit Finished Product Material Cost |
| Traditional Split Single Layout | 55% | $0.82 | $0.08 | $0.90 |
| Optimized Split Double Layout | 65 % | $0.69 | $0.06 | $0.75 |
| Integrated Shared Edge | 82% | $0.55 | $0.03 | $0.58 |
Heavy gauge stamping has a higher material cost ratio, and the cost reduction effect brought about by the improved utilization rate is more significant. In summary, intelligent layout and shared edge design can significantly improve material utilization rate and directly reduce the unit product price. If you have clear mass production requirements, you can upload drawings to obtain an accurate quote, clearly showing the cost optimization potential.
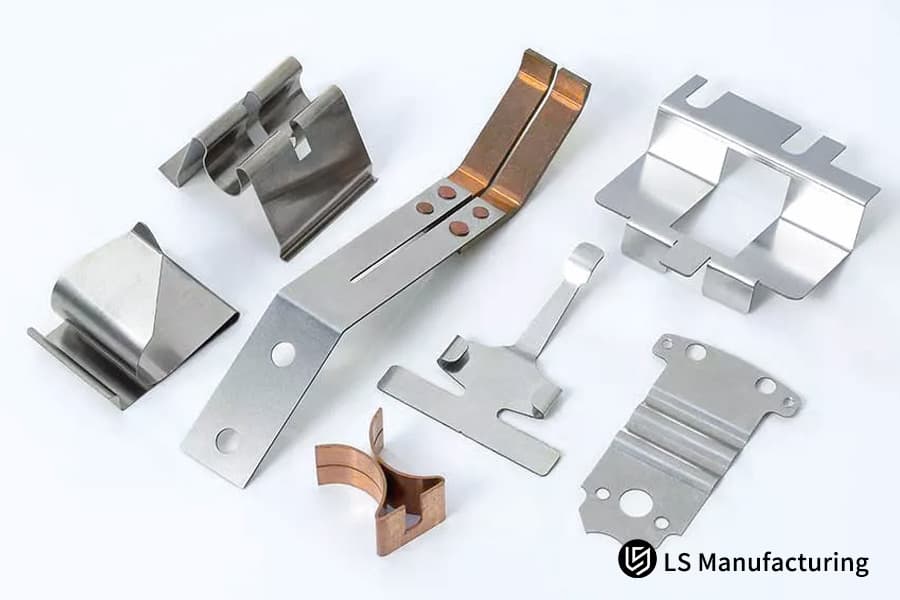
Figure 4: A neat stack of laser-cut stainless steel parts in a workshop, showcasing manufacturing precision and consistency.
How Does ISO 9001 and IATF 16949 Compliance Ensure Exceptional Consistency Across Massive Stamped Part Batches?
A company providing professional metal stamping service and implemented with ISO 9001 and IATF 16949 quality management systems can reduce the defect rate (parts per million) to 50 in a stable manner by using real-time process SPC monitoring and mold wear early warning mechanisms.
Full-Process Quality Control on the Production Floor
Documenting quality control alone is not enough, the entire production process should be considered. Major control measures include:
- Online CCD Inspection: 100% online measurement of punch inner diameter and bending angle. Pieces which have a deviation from the limit of tolerance will be rejected automatically. For multi operation stamping, a decision should be made on the inspection of most critical features.
- First and Last Piece Coordinate Measuring: First and last piece inspections are carried out by a coordinate measuring machine which has an accuracy of 0.002mm.
- SPC Process Monitoring: Essential dimensional data is taken every 2 hours. An automated process adjustment is done if the CPK value is below 1.33.
Standardized metal stamping service is an essential element for the production of a consistent series of products. System certification besides the provision of the service is a way to achieve dual quality assurance.
Preventative Maintenance Mechanism for Die Life
The precision of the die is the main element that ensures the product consistency. We have set very high maintenance standards for vulnerable parts like tungsten carbide punches: micron-level sharpening and chip skipping checks are compulsory at every 100,000 stamping cycles to avoid in a proactive manner reduction in the precision caused by wear. The die maintenance interval for a single stroke stamping can be suitably lengthened.
The synergy of advanced custom metal forming stamping technology and a thorough quality system, on the part of an IATF 16949 certified manufacturer, makes the assurance of dimensional uniformity in a very large number of units produced possible, resulting in stable mass production.
How Did LS Manufacturing Redesign a Appliance Bracket to Terminate an Intense Assembly Crisis?
Customer Dilemma
A world-leading home appliance company, which created commercial water purifier racks in large quantities, had first designed a system made of one cold-rolled steel load-bearing main board, two side mounting brackets, and two reinforcing connectorsfive separate parts together fastened with 12 blind rivets and multi-point stainless steel spot welding.
With a yearly production volume of 1.2 million units, slow manual assembly kept the production running at a low pace and orders were delayed 15%. Upon frequent heat vibrations of 100 hours generated by the ultra-high frequency vibration testing, the riveted joints and heat-affected weld zones often cracked because of the fatigue stress, resulting in 4.2% of defective items and losses of $280,000 due to defects and rework.
LS Manufacturing Solution
The senior team of LS Manufacturing jumpstarted a complete DFM upgrade solution step after step using the original 3D drawings, that got to them within 24 hours.
- We used the Dynaform simulation software to mimic the material's rheological behavior under dynamic load five times, in this way five separate parts existing in the physical world were turned into a single integrated and three-dimensional irregularly shaped stamped part.
- We built our own high precision multi-station progressive die featuring 24 stations and a precision nitrogen spring pressure system, rendering punching, shallow drawing, lateral slider multi-angle bending (±0.5° angle precision control), and local reinforcing ribs imprinting within a single stroke possible.
- The whole die set is made of tungsten carbide punches and die inserts, which can be used for up to 1 million strokes. Online CCD measurement systems are installed at key stations for 100% closed-loop real-time monitoring of critical bending dimensions.
Results and Value
After decreasing the number of frames used in the water purifier from five to one through EL restructuring and high accuracy mass production, the first six assembly steps were completely eliminated, which led to a 42.6% drop in the total assembly labor and management costs. The integrated stamped parts have a continuous metallographic structure without stress points, which is why they passed the 300-hour ultra-high frequency vibration fatigue test without any problems.
Delivery defect rate dropped from 4.2% to below 28 ppm. At the same time, smart nesting design increased the material usage rate from 58% to 81.5%, decreasing the purchasing price of individual components by 23%. The overall mold investment stood at $185,000, and the customer recovered the investment after 110,000 units.
This project fully validates the core value of component integration technology in cost reduction, quality improvement, and efficiency enhancement. If you are also facing similar assembly bottlenecks and quality pain points, you can submit product drawings and mass production requirements, and we will customize an exclusive part consolidation stamping service solution for you to achieve the dual benefits of cost control and quality improvement.

FAQs
Q1: What is part consolidation in progressive die stamping services?
Part consolidation in progressive die stamping means combining several separate metal parts into one complex stamped part in a single stamping operation using custom made multi-station precision dies. So, it eliminates all the additional assembly operations happening after the process source.
Q2: How much assembly cost can I typically save by integrating my stamped components?
Mature part consolidation stamping services can wipe out the secondary welding,riveting, and manual assembling processes completely, generally leading to a 30% to 50% decrease in assembly costs overall. The exact saving in costs is directly proportional to the number of parts in the assembly.
Q3: Will consolidating multiple sheet metal parts together drastically increase tooling costs?
It is true that the purchase cost single multi-station progressive die can be up to 20% to 35% higher, but if you also factor in the savings on assembly tooling and labor, the full die purchase can be covered after a production volume of 50,000 units. The total advantages in large scale production are really quite marked.
Q4: What materials are best suited for high volume custom metal forming services?
Metals with high ductility like SPCC SECC 5052 aluminum alloy, and different types of low carbon deep-drawing steels, are the best choice for multi-bending integrated processes, which help prevent the formation of micro-cracks during the forming operation in a stable mass production environment.
Q5: How does LS Manufacturing control the tight bending tolerances of consolidated parts?
We manufacture consolidated parts in one-piece using high end progressive dies that incorporate micro-punching stations and inserts for precise springback compensation. With this, we have an online closed-loop monitoring system that together enable us to efficiently and consistently manage linear dimensional tolerances within 0.01mm even during high volume continuous production.
Q6: Can part consolidation replace structural assemblies that require high mechanical loading strength?
Yes, Definitely! Due to Really one-piece molded components have a continuous and uniform metallographic structure, That means they do not have the weak point of the weld heat-affected zone. This results in a significant enhancement of structural stiffness and fatigue limit, completely satisfying the requirements of high load conditions.
Q7: What is the typical minimum order quantity (MOQ) for an advanced metal stamping service?
Since the debugging and changeover operations of high speed progressive die production lines are quite expensive, as such, we think a commercial MOQ of 5000 pieces is appropriate to maximize both the material usage and overall economic benefits for unit price that is suited for mass production.
Q8: How can I request an explicit, custom DFM analysis and price quotation from your engineers?
You can directly upload native 3D CAD models (in STP or IGS format) along with detailed technical specifications. Our expert technical team will provide a comprehensive DFM analysis report, process optimization recommendations, and an accurate project quotation within 24 hours.
Zusammenfassung
Component integration stamping technology is not only an effective way for manufacturing enterprises to reduce assembly costs and simplify supply chain management, but also a core means to improve product structural strength and dimensional stability. By leveraging its professional DFM optimization capabilities and high precision multi-station progressive die R&D technology, LS Manufacturing is able to help customers achieve integrated molding of complex geometries in a single stamping stroke, because of this enabling them to establish a dual advantage in cost and quality in the market.
If you are struggling with excessive assembly tolerances, structural fatigue fractures, and high assembly costs, then you don't have to waste time and money on inefficient multi-part assembly anymore. Contact LS Manufacturing's team of metal stamping experts today, upload your 3D design drawings, and we will give you a professional DFM feasibility assessment report and mass production project quotation within 24 hours, helping you rapidly reduce costs and enhance quality.
📞Tel: +86 185 6675 9667
📧Email: info@lsrpf.com
🌐Website: https://lsrpf.com/
Haftungsausschluss
The contents of this page are for informational purposes only. LS Manufacturing services There are no representations or warranties, express or implied, as to the accuracy, completeness or validity of the information. Es sollte nicht gefolgert werden, dass ein Drittlieferant oder -hersteller Leistungsparameter, geometrische Toleranzen, spezifische Designmerkmale, Materialqualität und -typ oder Verarbeitung über das LS Manufacturing-Netzwerk bereitstellt. It's the buyer's responsibility. Require parts quotation Identify specific requirements for these sections.Please contact us for more information.
LS Manufacturing Team
LS Manufacturing ist ein branchenführendes Unternehmen. Konzentrieren Sie sich auf maßgeschneiderte Fertigungslösungen. We have over 20 years of experience with over 5,000 customers, and we focus on high precision CNC machining, Sheet metal manufacturing, 3D printing, Injection molding. Metal stamping,and other one-stop manufacturing services.
Our factory is equipped with over 100 state-of-the-art 5-axis machining centers, ISO 9001:2015 certified. Wir bieten Kunden in mehr als 150 Ländern weltweit schnelle, effiziente und qualitativ hochwertige Fertigungslösungen. Ganz gleich, ob es sich um eine Kleinserienproduktion oder eine groß angelegte Individualisierung handelt, wir können Ihre Anforderungen mit der schnellsten Lieferung innerhalb von 24 Stunden erfüllen. Wählen Sie LS Manufacturing. This means selection efficiency, quality and professionalism.
To learn more, visit our website:www.lsrpf.com.


