 Português (Brasil)



Serviço de estampagem de consolidação de peças refere-se a um serviço de fabricação integrado que mesca diversas peças metálicas separadas em uma única peça moldada usando matrizes progressivas de múltiplas estações. Isso atenua muito três problemas principais da montagem tradicional de várias peças, como custos de montagem mais elevados, tolerâncias cumulativas excessivas e fratura por fadiga sob vibração. Na verdade, este método não apenas reduz os custos de montagem em cerca de 30% a 50%, mas também mantém de forma eficiente as tolerâncias dimensionais críticas dentro de 0,01 mm, o que o torna uma ótima opção para produção em massa de módulos de nível civil e industrial.
Neste artigo, examinaremos minuciosamente o caminho para redução de custos e aumento de eficiência em sua implementação em princípios técnicos, regras de design e verificação de produção em massa.
Visão geral do valor principal do serviço de estampagem de consolidação de peças
A tabela abaixo compara o desempenho principal da estampagem de integração de componentes com processos tradicionais, demonstrando intuitivamente os benefícios da atualização do processo.
Principais vantagens:
- Matrizes progressivas podem ser empregadas para combinar componentes, resultando na remoção direta de processos pós-rebitagem e soldagem, o que, por sua vez, reduz os custos totais de aquisição e gerenciamento da cadeia de suprimentos em mais de 30%.
- Uma revisão completa do Design for Manufacturing (DFM) pode reduzir a tolerância cumulativa de uma única peça de 0,15 mm para apenas 0,01 mm após uma compensação elástica de curso único.
- É através da adoção antecipada da simulação progressiva de tensão da matriz e da tecnologia de balanceamento do fornecedor na fase de desenvolvimento do produto que a produção em massa alcançando um CPK de mais de 1,33 pode ser alcançada.
Por que confiar na experiência da LS Manufacturing em redução de custos por meio da consolidação de peças em serviços de estamparia metálica?
A LS Manufacturing tem uma década de experiência em pesquisa e desenvolvimento de integração de componentes e implementação de produção em massa, o que nos permite ajudar regularmente nossos clientes a obter custos de montagem mais baixos e melhores desempenhos de produtos.
Aprendemos que uma intervenção precoce na otimização do DFM poderia reduzir todo o ciclo de retorno sobre o investimento do projeto em 40%, com base em nossas experiências de trabalho em projetos comerciais de integração de suportes de purificadores de água. Nossa equipe de engenharia de moldes tem uma profunda experiência média de mais de 8 anos edesenvolveu mais de 200 matrizes progressivas integradas multiestações, que cobrem diversos setores, como eletrodomésticos, eletromecânica industrial e peças automotivas.
Nosso sistema de controle de produção completo do início ao fim é muito rigoroso em seguir o padrão de gerenciamento de qualidade ISO 9001 e estabeleceu 12 pontos de controle de qualidade, desde o recebimento da matéria-prima até a entrega do produto acabado, para garantir que o desempenho de cada lote seja consistente.
No caso de peças automotivas e de nível industrial com especificações muito exigentes, nosso controle de processamento adota totalmente os padrões IATF 16949, permitindo a rastreabilidade ponta a ponta das principais características, garantindo assim a consistência da produção. Nossos dados de testes internos indicam que a otimização de processos integrados geralmente significa mais que o dobro da vida útil do produto por fadiga e vibração.
Experiência madura em projetos e certificações de sistema abrangentes são as principais garantias para a entrega estável de projetos de estampagem integrados. Se você estiver avaliando o potencial de otimização de processos de componentes existentes, entre em contato conosco para obter um serviço gratuito de contabilidade de custos, aproveitando nossa experiência profissional em serviços de estampagem de metal para determinar rapidamente as margens de redução de custos.
Por que escolher o serviço avançado de estampagem de consolidação de peças para eliminar substancialmente os altos custos de mão de obra de montagem?
O serviço de estampagem de consolidação de peças, por meio de matrizes progressivas, pode transformar vários componentes metálicos separados em um único componente estampado de alta complexidade, desta forma eliminando completamente as etapas manuais de montagem, soldagem e rebitagem, e os custos gerais de montagem podem ser reduzidos em mais de 35% com esse método.
Funil de custos na montagem manual
Durante o processo tradicional de estampagem e montagem de peças divididas,os custos continuam aumentando em várias etapas. Fundamentalmente, os custos se enquadram nestas três categorias:
- Custos de aquisição de fixadores: Como as peças são divididas, são necessárias peças padrão como rebites, parafusos e porcas, o que aumenta o custo por peça em 12% a 18%.
- Custos de ferramentas e acessórios: Cada linha de produção precisa de um acessório especial para uma configuração, que pode custar até US$ 12.000. Estampagem de metal de precisão, pode ser uma opção para remover completamente esses gastos.
- Custos de mão de obra: O tempo de montagem de uma única peça é de cerca de 2,5 minutos. Durante a produção em grande escala, o custo de mão de obra pode chegar a até 28%. O serviço especializado de estampagem de consolidação de peças pode resolver esses problemas relacionados a custos desde a origem e eliminar o desperdício.
Suporte de viabilidade técnica para integração de vários componentes
No centro da integração de componentes está a ductilidade e a conformabilidade dos materiais metálicos. Aços de baixo carbono de alta resistência, por ex. SPCC e SPCE, possuem boa capacidade de conformação a frio e após diversas deformações por estiramento e flexão, suas propriedades mecânicas permanecem estáveis. A integração de várias partes é possível usando a tecnologia de estampagem progressiva que explora esse recurso.
Quando a estampagem de alto volume é feita, a estabilidade da propriedade do material é muito crucial. Este método também pode ser combinado com serviços personalizados de conformação de metal para fornecer projetos estruturais totalmente novos. Por causa disso, torna-se uma das principais direções de serviço dos fornecedores que economizam custos.
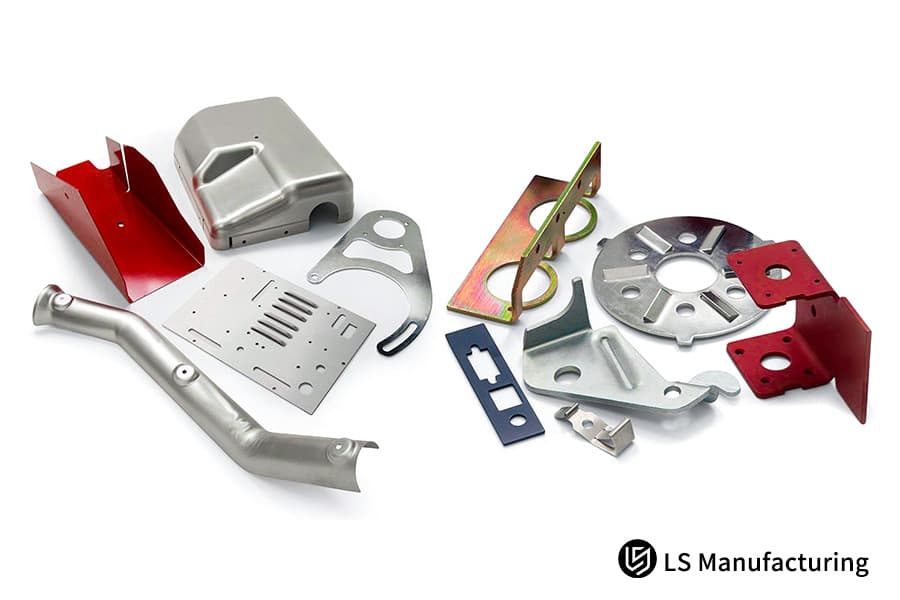
Figura 1: uma série de peças de aço inoxidável cortadas a laser, como engrenagens e molduras, exibidas em uma superfície branca.
Como a estamparia de conformação de metal personalizada lida com tolerâncias cumulativas complexas na produção de alto volume?
Uma das técnicas de conformação de metal mais amplamente utilizadas é a estampagem de conformação de metal personalizada. Para lhe dar uma ideia de como funciona, ao completar a conformação contínua de várias etapas em uma única matriz progressiva, a estampagem de conformação de metal Kiyama comprime as tolerâncias cumulativas convencionais do processo cruzado em uma única faixa de tolerância dinâmica dentro de um único golpe, mantendo assim constantemente as tolerâncias dimensionais críticas do produto acabado dentro de 0,01 mm.
A causa raiz das tolerâncias cumulativas
Quando se trata da montagem de múltiplas peças, as tolerâncias das principais superfícies de formação de cada peça individual podem se somar e atingir os limites dimensionais extremos. Por exemplo, as tolerâncias individuais de 5 peças independentes são de 0,03 mm e a tolerância cumulativa após a montagem pode chegar a 0,15 mm. Isso pode causar travamento da montagem ou ajuste solto, com um aumento na taxa de defeitos e nos custos de reparo pós-venda. A estampagem personalizada de peças pode ser projetada para evitar o problema de sobreposição de tolerâncias desde o início do processo.
Esquema de parâmetros principais para compensação de Springback
Para superar o problema do retorno elástico durante a dobra de chapas metálicas, usamos um método de conformação progressiva de múltiplas passagens + método de compensação de estampagem final. As principais etapas de controle são:
- Estações de pré-dobra progressiva: A dobra de 90° é dividida em 3 passagens de conformação progressiva. O desvio angular de cada passagem é limitado em ±1°. A estampagem de chapas metálicas permite o controle exato do ângulo.
- Estação de microestampagem: Na estação final, uma estrutura de estampagem firme é organizada para ajustar à força a quantidade de retorno elástico.
- Monitoramento de tolerância dinâmica: Através de um sistema SPC on-line, os dados dimensionais são obtidos constantemente e o valor de compensação da matriz é ajustado automaticamente.
A tabela abaixo mostra os parâmetros de controle de tolerância em várias etapas para chapa metálica SECC t=2,0 mm:
| Dimensões de comparação | Estampagem dividida tradicional + pós-montagem | Serviço de estampagem de consolidação de peças | Escopo de otimização |
| Número de processos de montagem | 6-8 (rebitagem/soldagem/manual) | 0 (formação de traço único) | 100% de eliminação de processos pós-montagem |
| Tolerância dimensional chave | ±0,15mm (múltiplas partes cumulativas) | ±0,01 mm (controle de traço único) | Melhoria de precisão em 15x |
| Utilização de material | Aproximadamente 55% | Mais de 82% | Melhoria: Aproximadamente 49% |
| Vida de fadiga por vibração | 100 horas até o nível crítico | 300 horas sem falhas | Melhoria: 200% |
| Custo geral de montagem | Valor base: 100% | 50%-70% | Diminuir 30%-50% |
A estampagem profunda também é como um processo progressivo de vários estágios. Os dados de testes especiais da LS Manufacturing revelam que a flutuação do ângulo de retorno elástico de uma folha SECC, t = 2,0 mm, pode ser controlada dentro de ±0,3° após 8 dobras progressivas, o que está muito acima da média da indústria ±1°. Esta solução está entre os principais desafios tecnológicos do serviço especializado de estamparia metálica.
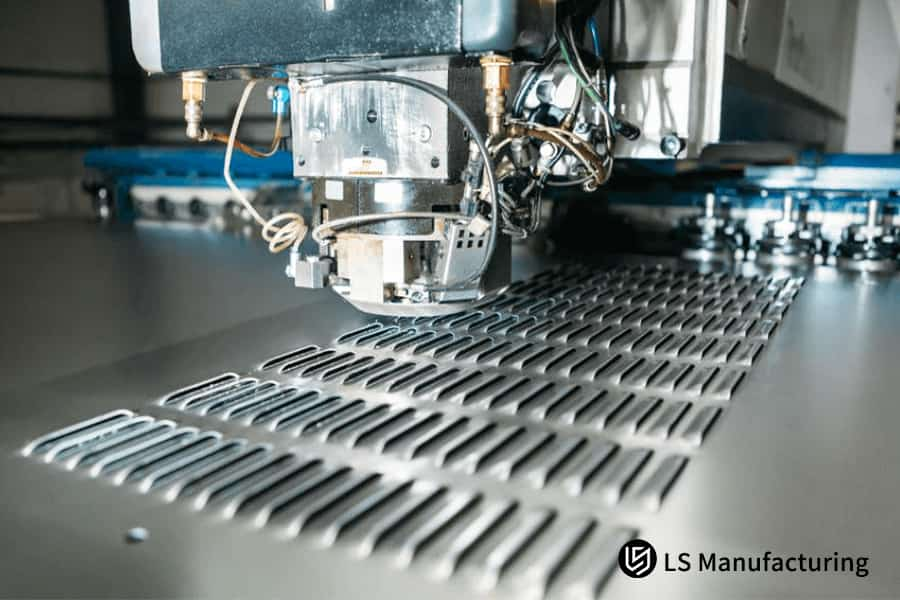
Figura 2: Feixe de laser cortando metal com precisão, com faíscas, ilustrando a regulação dinâmica do calor na fabricação.
Qual projeto de estampagem crítico para princípios de montagem evita o afinamento do material e microfissuras sob forte deformação?
Para projetos de estampagem para montagem, a taxa de desbaste da chapa metálica deve ser definida com precisão para múltiplas passagens de desbaste com base no diagrama de limite de formação de metal. Isso garante que a taxa de desbaste da chapa metálica em áreas de estiramento e flexão severos seja inferior a 20%, o que, em princípio, elimina totalmente a possibilidade de trincas e fraturas frágeis por endurecimento.
A moldagem limita os parâmetros de controle principais
Para evitar falhas no material devido a grandes deformações, três parâmetros principais devem ser controlados rigorosamente durante a fase de projeto:
- Controle do raio de curvatura: Para materiais com dureza HRC 45+, o raio de curvatura mínimo deve ser 1,5 vezes a espessura do material. A estampagem de geometria complexa exige um controle de raio ainda mais rigoroso.
- Relação do coeficiente de tração: O primeiro coeficiente de tração deve ser de pelo menos 0,55, e o coeficiente de tração de cada passagem subsequente deve aumentar em 0,05-0,08.
- Controle da taxa de desbaste: A taxa de desbaste de uma extração não deve ser superior a 12%, e a taxa de desbaste total durante todo o processo não deve ser superior a 20%.
Propo projeto de estampagem bem planejado para montagem é essencial para garantir a qualidade da moldagem e pode atuar como uma medida eficaz contra riscos de qualidade durante a produção em massa.
Métodos para projetar a prevenção da concentração de estresse
As geometrias das peças integradas estão se tornando cada vez mais sofisticadas, e a concentração de tensão geralmente ocorre nelas em cantos vivos e ângulos retos, causando rachaduras e desgaste do molde. Os projetistas devem considerar o uso de superfícies de transição progressiva para substituir cantos agudos, e filetes de processo devem ser adicionados a locais baseados em tensão. Isto pode resultar em uma vida útil do molde que excede 1 milhão de ciclos de estampagem. No entanto, uma estampagem de tolerância rígida exige precisão em nível de mícron das superfícies de transição.
O problema do desgaste da matriz devido à concentração de tensão na estampagem de alta velocidade em ambientes de produção pode ser resolvido através de serviços personalizados de conformação de metal. Fabricantes de ferramentas especializados podem, ao mesmo tempo, melhorar a correspondência entre a estrutura da matriz e o design do produto.
Como o projeto de matrizes de estampagem em múltiplas estações pode sincronizar com sucesso os processos de perfuração e dobra progressiva simultaneamente?
A matriz de estampagem multiestações é capaz de produzir peças estruturais muito complexas de uma forma altamente integrada, organizando de maneira muito ordenada as operações de puncionamento, alongamento local e dobra multidimensional, que ocorrem todas no mesmo faixa de layout única. Além disso, o centro de estampagem de cada golpe deve estar perfeitamente alinhado com o centro de carga do equipamento.
Lógica de design central do layout de faixa
Com a ajuda do software 3D Dynaform para simulação multifísica de elementos finitos, otimizamos completamente o layout das faixas. O projeto incorpora simultaneamente asequência de conformação, equilíbrio de carga e utilização de material para garantir que a força de conformação em cada estação será distribuída uniformemente, ao mesmo tempo que exclui a sobrecarga da matriz. Atendendo ao design do layout da estampagem de componentes metálicos, deve-se levar em consideração o arranjo espacial de muitos recursos de conformação.
A matriz de estampagem multiestações fabricada com precisão é o principal componente do hardware básico que é necessário para obter moldagem multiprocessos simultânea, e eles não apenas determinam a extensão da integração e a precisão do produto final, mas também a qualidade dos componentes estampados consolidados que terão dupla estabilidade estrutural e de precisão.
Soluções de garantia estáveis para moldagem simultânea de vários processos
Ao fazer moldagem de compósitos, ao enfrentar torção de tiras e má alimentação, são usadas três proteções estruturais principais:
- Estrutura de balanceamento de pino-guia duplo: Os pinos-guia nas estações 3 e 12 têm uma coaxialidade de 0,02 mm para que o desalinhamento da tira possa ser evitado. Perto da a estampagem automotiva precisa de guias ainda mais precisos.
- Sistema de pressão por mola de nitrogênio: Na placa de descarga, uma mola de nitrogênio com pressão total de 35kN é anexada, o que ajuda a fornecer uma força de pressão constante e uniforme.
- Mecanismo de controle deslizante multidirecional: Ao combinar perfuração lateral e controles deslizantes de dobra, a moldagem multidirecional pode ser finalizada em um único golpe.
Soluções de garantia estável comparáveis são geralmente adotadas em linhas de produção de estampagem de metal industrial. Sendo um fornecedor especializado de estampagem de chapas metálicas, oferecemos preços de fabricação personalizados totalmente transparentes, desta forma os clientes podem ver claramente seus investimentos em projetos.
Dicas práticas para solução de problemas de fabricação da LS:
Quando as matrizes progressivas encontrarem problemas de alimentação, primeiro realize a verificação de coaxialidade dos pinos-guia nas estações 3 e 12. A calibração será necessária se o desvio for superior a 0,02 mm. Isso pode resolver a maioria dos problemas de obstrução de alimentação (mais de 90%).
O design de layout preciso e um mecanismo de sincronização estável são a base para alcançar uma produção em massa eficiente com matrizes integradas de múltiplas estações. Se você deseja saber mais sobre os detalhes técnicos, entre em contato conosco para obter o white paper sobre tecnologia de estampagem de integração de componentes e dominar a solução completa de conformação.
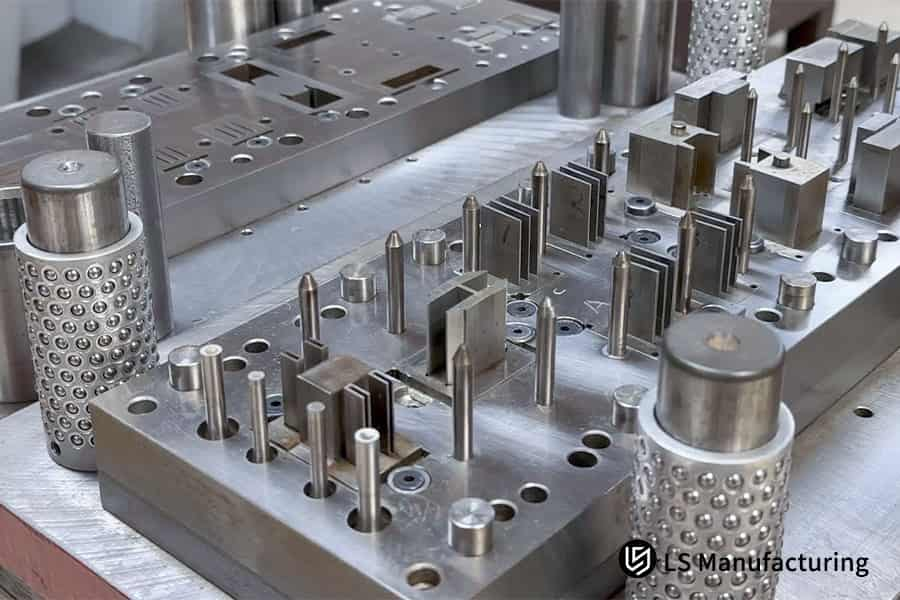
Figura 3: gráfico que mostra os parâmetros de corte a laser versus custos, comprovando o valor de um serviço com baixa taxa de sucata.
Por que a seleção do serviço de estampagem de integração de peças é superior aos processos tradicionais de soldagem pós-estampagem?
O serviço de estampagem de integração de peças pode aumentar a resistência geral à fadiga mecânica e a carga de tração em mais de 40% quando comparado com processos de soldagem pós-estampagem, pois elimina completamente os riscos de degradação metalográfica e distorção térmica causada pela zona afetada pelo calor (HAZ).
Problemas típicos de desempenho de soldagem
Os processos de soldagem são capazes de fazer com que as temperaturas locais subam para mais de 1300°C instantaneamente, criando uma ZTA. Por causa disso, a dureza do material naquela região pode cair de 15% a 20% e pode ser produzida tensão residual. E, após alguns meses de armazenamento/uso, a liberação de tensão residual pode significar deformação inesperada, enquanto as juntas soldadas podem ser suscetíveis à fratura por fadiga sob vibração. A estampagem precisa de componentes evita a criação de ZTA.
Um serviço de estampagem de integração de peças altamente qualificado pode facilmente superar os problemas que os implementos de construção têm inerentemente e levar a uma melhoria geral no desempenho do produto.
Benefícios de resistência estrutural da moldagem integrada
A estrutura metalográfica em componentes moldados de peça única é contínua e não contém pontos fracos devido à soldagem. E a rigidez das placas finas pode ser aumentada muito pela inserção de nervuras de reforço, mesmo sem o aumento da espessura do material, por isso o limite de carga pode ser bastante aumentado. Com a ajuda da estampagem progressiva de metal, as nervuras de reforço podem ser submetidas à conformação integral em um único golpe. A estampagem de conformação de metal personalizada é a melhor opção se você deseja reduzir os custos de fabricação com esse processo.
A tabela abaixo compara o desempenho principal dos dois processos:
| Etapa Nº | Processo de formação | Tolerância de etapa única | Tolerância de controle cumulativo | Método de compensação |
| Etapa 6 | Primeira pré-dobra | ±0,05mm | ±0,05mm | Pré-redução do ângulo de punção 2° |
| Etapa 12 | Segunda dobra fina | ±0,02mm | ±0,03mm | Placa de descarga de pressão constante |
| Etapa 18 | Microperfuração | ±0,01mm | ±0,01mm | Correção forçada de modelagem rígida |
| Etapa 22 | Inspeção final | - | ±0,01mm | Calibração de circuito fechado on-line CCD |
Quais componentes estampados consolidados oferecem a taxa máxima de utilização de material e a menor otimização de preço unitário?
Componentes estampados consolidados usando uma combinação de agrupamento inteligente e design de corte de borda compartilhada pode aumentar a taxa de utilização de matéria-prima dos tradicionais 55% para mais de 82%, reduzindo simultaneamente os custos de aquisição de materiais e reduzindo significativamente o preço final à saída da fábrica de peças individuais.
Técnicas básicas de otimização de aninhamento
Fundamentally, enhancing material utilization is achieved by minimizing process waste. Typically, optimization techniques can be divided into three groups:
- Shared Edge Design: Parts with multiple contours are made to share shearing edges, thereby separation waste is reduced. Through complex part stamping, a higher utilization rate can be obtained by the exploitation of nested nesting.
- Pitch and Width Optimization: Tiny adjustments of the pitch by 0.1mm increments to the positioning of the stamped parts to maximize the utilized area.
- Nested Nesting Layout: When irregular parts nest in a complementary fashion, the leftover waste areas can be filled.
Highly consolidated stamped components be the main vehicle for realizing maximum material utilization.
Unit Cost Figure-out Logic
The fundamental element of the unit price of stamped parts is the raw material price, that means, increased utilization leads straightaway to a lower price. The reference expression for the pricing of unit finished products is:
Unit Price = (Material Cost + Process Cost) (1 + Management Fee Rate) + Mold Amortization / Order Quantity. With integrated processes, it is possible to slash process costs by up to 35%. Stamping of thin metal is even more largely reliant on material utilization.
This approach is also the crucial cost reduction channel for part consolidation stamping service and, plus custom metal forming service, can bring about fully-customized processes.
The table below shows the cost relationship between different layout schemes for SPCC cold-rolled steel strip:
| Dimensão de desempenho | Estampagem Tradicional + Processo de Soldagem por Ponto | Serviço de estampagem de integração de peças | Melhoria |
| Resistência à tração | Valor base 100% | 142% | Melhoria de 42% |
| Vida de fadiga por vibração | 120 horas | 300 horas | Melhoria de 150% |
| Deformação por envelhecimento | ±0,2 mm/mês | Sem deformação | 100% elimina a deformação do envelhecimento |
| Redução da dureza da zona afetada pelo calor | 15%-20% | Sem redução | Evita completamente a deterioração metalográfica |
Heavy gauge stamping has a higher material cost ratio, and the cost reduction effect brought about by the improved utilization rate is more significant. In summary, intelligent layout and shared edge design can significantly improve material utilization rate and directly reduce the unit product price. If you have clear mass production requirements, you can upload drawings to obtain an accurate quote, clearly showing the cost optimization potential.
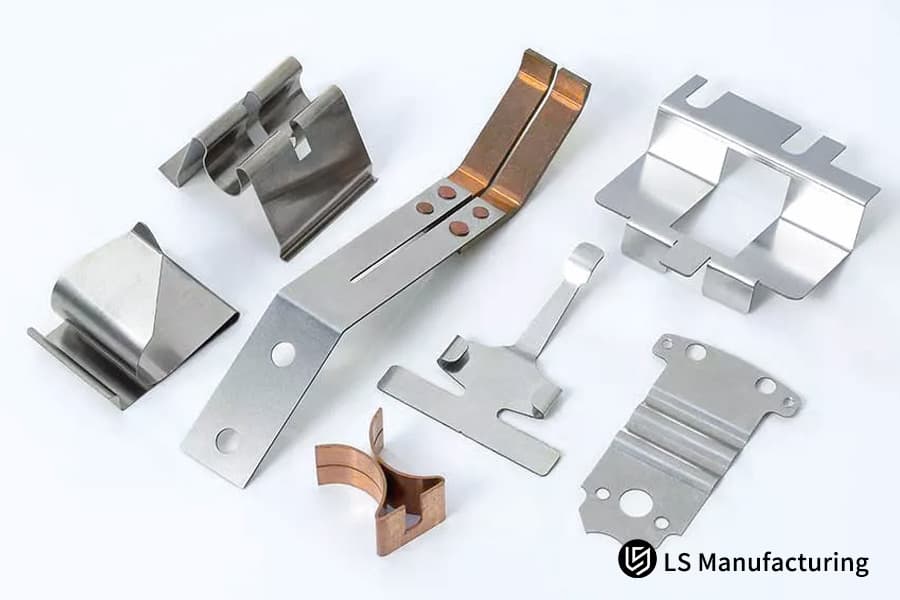
Figure 4: A neat stack of laser-cut stainless steel parts in a workshop, showcasing manufacturing precision and consistency.
How Does ISO 9001 and IATF 16949 Compliance Ensure Exceptional Consistency Across Massive Stamped Part Batches?
A company providing professional metal stamping service and implemented with ISO 9001 and IATF 16949 quality management systems can reduce the defect rate (parts per million) to 50 in a stable manner by using real-time process SPC monitoring and mold wear early warning mechanisms.
Full-Process Quality Control on the Production Floor
Documenting quality control alone is not enough, the entire production process should be considered. Major control measures include:
- Online CCD Inspection: 100% online measurement of punch inner diameter and bending angle. Pieces which have a deviation from the limit of tolerance will be rejected automatically. For multi operation stamping, a decision should be made on the inspection of most critical features.
- First and Last Piece Coordinate Measuring: First and last piece inspections are carried out by a coordinate measuring machine which has an accuracy of 0.002mm.
- SPC Process Monitoring: Essential dimensional data is taken every 2 hours. An automated process adjustment is done if the CPK value is below 1.33.
Standardized metal stamping service is an essential element for the production of a consistent series of products. System certification besides the provision of the service is a way to achieve dual quality assurance.
Preventative Maintenance Mechanism for Die Life
The precision of the die is the main element that ensures the product consistency. We have set very high maintenance standards for vulnerable parts like tungsten carbide punches: micron-level sharpening and chip skipping checks are compulsory at every 100,000 stamping cycles to avoid in a proactive manner reduction in the precision caused by wear. The die maintenance interval for a single stroke stamping can be suitably lengthened.
The synergy of advanced custom metal forming stamping technology and a thorough quality system, on the part of an IATF 16949 certified manufacturer, makes the assurance of dimensional uniformity in a very large number of units produced possible, resulting in stable mass production.
How Did LS Manufacturing Redesign a Appliance Bracket to Terminate an Intense Assembly Crisis?
Customer Dilemma
A world-leading home appliance company, which created commercial water purifier racks in large quantities, had first designed a system made of one cold-rolled steel load-bearing main board, two side mounting brackets, and two reinforcing connectorsfive separate parts together fastened with 12 blind rivets and multi-point stainless steel spot welding.
With a yearly production volume of 1.2 million units, slow manual assembly kept the production running at a low pace and orders were delayed 15%. Upon frequent heat vibrations of 100 hours generated by the ultra-high frequency vibration testing, the riveted joints and heat-affected weld zones often cracked because of the fatigue stress, resulting in 4.2% of defective items and losses of $280,000 due to defects and rework.
Solução de fabricação LS
The senior team of LS Manufacturing jumpstarted a complete DFM upgrade solution step after step using the original 3D drawings, that got to them within 24 hours.
- We used the Dynaform simulation software to mimic the material's rheological behavior under dynamic load five times, in this way five separate parts existing in the physical world were turned into a single integrated and three-dimensional irregularly shaped stamped part.
- We built our own high precision multi-station progressive die featuring 24 stations and a precision nitrogen spring pressure system, rendering punching, shallow drawing, lateral slider multi-angle bending (±0.5° angle precision control), and local reinforcing ribs imprinting within a single stroke possible.
- The whole die set is made of tungsten carbide punches and die inserts, which can be used for up to 1 million strokes. Online CCD measurement systems are installed at key stations for 100% closed-loop real-time monitoring of critical bending dimensions.
Resultados e valor
After decreasing the number of frames used in the water purifier from five to one through EL restructuring and high accuracy mass production, the first six assembly steps were completely eliminated, which led to a 42.6% drop in the total assembly labor and management costs. The integrated stamped parts have a continuous metallographic structure without stress points, which is why they passed the 300-hour ultra-high frequency vibration fatigue test without any problems.
Delivery defect rate dropped from 4.2% to below 28 ppm. At the same time, smart nesting design increased the material usage rate from 58% to 81.5%, decreasing the purchasing price of individual components by 23%. The overall mold investment stood at $185,000, and the customer recovered the investment after 110,000 units.
This project fully validates the core value of component integration technology in cost reduction, quality improvement, and efficiency enhancement. If you are also facing similar assembly bottlenecks and quality pain points, you can submit product drawings and mass production requirements, and we will customize an exclusive part consolidation stamping service solution for you to achieve the dual benefits of cost control and quality improvement.

Perguntas frequentes
Q1: What is part consolidation in progressive die stamping services?
Part consolidation in progressive die stamping means combining several separate metal parts into one complex stamped part in a single stamping operation using custom made multi-station precision dies. So, it eliminates all the additional assembly operations happening after the process source.
Q2: How much assembly cost can I typically save by integrating my stamped components?
Mature part consolidation stamping services can wipe out the secondary welding,riveting, and manual assembling processes completely, generally leading to a 30% to 50% decrease in assembly costs overall. The exact saving in costs is directly proportional to the number of parts in the assembly.
Q3: Will consolidating multiple sheet metal parts together drastically increase tooling costs?
It is true that the purchase cost single multi-station progressive die can be up to 20% to 35% higher, but if you also factor in the savings on assembly tooling and labor, the full die purchase can be covered after a production volume of 50,000 units. The total advantages in large scale production are really quite marked.
Q4: What materials are best suited for high volume custom metal forming services?
Metals with high ductility like SPCC SECC 5052 aluminum alloy, and different types of low carbon deep-drawing steels, are the best choice for multi-bending integrated processes, which help prevent the formation of micro-cracks during the forming operation in a stable mass production environment.
Q5: How does LS Manufacturing control the tight bending tolerances of consolidated parts?
We manufacture consolidated parts in one-piece using high end progressive dies that incorporate micro-punching stations and inserts for precise springback compensation. With this, we have an online closed-loop monitoring system that together enable us to efficiently and consistently manage linear dimensional tolerances within 0.01mm even during high volume continuous production.
Q6: Can part consolidation replace structural assemblies that require high mechanical loading strength?
Yes, Definitely! Due to Really one-piece molded components have a continuous and uniform metallographic structure, That means they do not have the weak point of the weld heat-affected zone. This results in a significant enhancement of structural stiffness and fatigue limit, completely satisfying the requirements of high load conditions.
Q7: What is the typical minimum order quantity (MOQ) for an advanced metal stamping service?
Since the debugging and changeover operations of high speed progressive die production lines are quite expensive, as such, we think a commercial MOQ of 5000 pieces is appropriate to maximize both the material usage and overall economic benefits for unit price that is suited for mass production.
Q8: How can I request an explicit, custom DFM analysis and price quotation from your engineers?
You can directly upload native 3D CAD models (in STP or IGS format) along with detailed technical specifications. Our expert technical team will provide a comprehensive DFM analysis report, process optimization recommendations, and an accurate project quotation within 24 hours.
Resumo
Component integration stamping technology is not only an effective way for manufacturing enterprises to reduce assembly costs and simplify supply chain management, but also a core means to improve product structural strength and dimensional stability. By leveraging its professional DFM optimization capabilities and high precision multi-station progressive die R&D technology, LS Manufacturing is able to help customers achieve integrated molding of complex geometries in a single stamping stroke, because of this enabling them to establish a dual advantage in cost and quality in the market.
If you are struggling with excessive assembly tolerances, structural fatigue fractures, and high assembly costs, then you don't have to waste time and money on inefficient multi-part assembly anymore. Contact LS Manufacturing's team of metal stamping experts today, upload your 3D design drawings, and we will give you a professional DFM feasibility assessment report and mass production project quotation within 24 hours, helping you rapidly reduce costs and enhance quality.
📞Tel: +86 185 6675 9667
📧Email: info@lsrpf.com
🌐Website: https://lsrpf.com/
Isenção de responsabilidade
The contents of this page are for informational purposes only. LS Manufacturing services There are no representations or warranties, express or implied, as to the accuracy, completeness or validity of the information. Não se deve inferir que um fornecedor ou fabricante terceirizado fornecerá parâmetros de desempenho, tolerâncias geométricas, características específicas de projeto, qualidade e tipo de material ou mão de obra através da rede LS Manufacturing. It's the buyer's responsibility. Require parts quotation Identify specific requirements for these sections.Please contact us for more information.
Equipe de fabricação da LS
LS Manufacturing é uma empresa líder do setor. Concentre-se em soluções de fabricação personalizadas. We have over 20 years of experience with over 5,000 customers, and we focus on high precision CNC machining, Sheet metal manufacturing, 3D printing, Injection molding. Metal stamping,and other one-stop manufacturing services.
Our factory is equipped with over 100 state-of-the-art 5-axis machining centers, ISO 9001:2015 certified. Fornecemos soluções de fabricação rápidas, eficientes e de alta qualidade para clientes em mais de 150 países ao redor do mundo. Quer se trate de produção em pequeno volume ou personalização em grande escala, podemos atender às suas necessidades com a entrega mais rápida em 24 horas. escolha LS Fabricação. This means selection efficiency, quality and professionalism.
To learn more, visit our website:www.lsrpf.com.


| Layout Scheme | Material Utilization Rate | Unit Material Cost | Scrap Disposal Cost | Total Unit Finished Product Material Cost |
| Traditional Split Single Layout | 55% | $0.82 | $0.08 | $0.90 |
| Optimized Split Double Layout | 65% | $0.69 | $0.06 | $0.75 |
| Integrated Shared Edge | 82% | $0.55 | $0.03 | $0.58 |
