 Italiano



Servizio di stampaggio di consolidamento parti si riferisce a un servizio di produzione integrato che unisce diverse parti metalliche separate in un'unica parte stampata utilizzando stampi progressivi multistazione. Riduce notevolmente tre problemi principali del tradizionale assemblaggio multiparte, come costi di assemblaggio più elevati, tolleranze cumulative eccessive e frattura per fatica sotto vibrazione. In realtà, questo metodo non solo riduce i costi di assemblaggio di circa il 30% - 50%, ma mantiene in modo efficiente le tolleranze dimensionali critiche entro 0,01 mm, il che lo rende un'ottima scelta per la produzione di massa di moduli civili e industriali.
In questo articolo, esamineremo in modo approfondito il percorso di riduzione dei costi e aumento dell'efficienza nella sua implementazione nei principi tecnici, nelle regole di progettazione e nella verifica della produzione di massa.
Panoramica dei valori fondamentali del servizio di stampaggio di consolidamento delle parti
La tabella seguente mette a confronto le prestazioni principali dello stampaggio di integrazione dei componenti con i processi tradizionali, dimostrando in modo intuitivo i vantaggi dell'aggiornamento del processo.
Concetti principali:
- È possibile utilizzare stampi progressivi per combinare componenti con conseguente rimozione diretta dei processi post-rivettatura e saldatura, il che a sua volta riduce i costi totali di approvvigionamento e gestione della catena di fornitura di oltre il 30%.
- Una revisione approfondita del Design for Manufacturing (DFM) può ridurre la tolleranza cumulativa di una singola parte da 0,15 mm a soli 0,01 mm dopo una compensazione elastica a corsa singola.
- È attraverso l'adozione tempestiva della tecnologia di simulazione progressiva delle sollecitazioni dello stampo e di bilanciamento del fornitore nella fase di sviluppo del prodotto che è stato possibile realizzare la produzione di massa raggiungendo un CPK superiore a 1,33.
Perché affidarsi all'esperienza di LS Manufacturing nella riduzione dei costi attraverso il consolidamento delle parti nei servizi di stampaggio dei metalli?
LS Manufacturing vanta un decennio di esperienza nell'integrazione dei componenti, nella ricerca e sviluppo di stampaggio e nell'implementazione della produzione di massa, consentendoci di aiutare regolarmente i nostri clienti a ottenere costi di assemblaggio inferiori e migliori prestazioni del prodotto.
Abbiamo appreso che un intervento tempestivo nell'ottimizzazione del DFM potrebbe ridurre del 40% il ritorno sull'investimento dell'intero progetto, dalle nostre esperienze lavorative in progetti di integrazione di supporti per depuratori d'acqua commerciali. Il nostro team di ingegneri degli stampi ha un'esperienza media di oltre 8 anni e ha sviluppato più di 200 stampi progressivi integrati multistazione, che coprono diversi settori, come elettrodomestici, elettromeccanica industriale e parti automobilistiche.
Il nostro accurato sistema di controllo della produzione dall'inizio alla fine è molto rigoroso nel seguire lo standard di gestione della qualità ISO 9001 e ha istituito 12 punti di controllo della qualità dal ricevimento delle materie prime alla consegna del prodotto finito per assicurarsi che le prestazioni di ogni singolo lotto siano coerenti.
In caso di componenti automobilistici e di livello industriale con specifiche molto esigenti, il nostro controllo di lavorazione adotta totalmente gli standard IATF 16949, consentendo la tracciabilità end-to-end delle caratteristiche chiave, garantendo così la coerenza della produzione. I nostri dati di test interni indicano che l'ottimizzazione dei processi integrati spesso significa più del doppio della durata della fatica dovuta alle vibrazioni del prodotto.
L'esperienza progettuale matura e le certificazioni di sistema complete sono le garanzie principali per la consegna stabile di progetti di stampaggio integrati. Se stai valutando il potenziale di ottimizzazione del processo dei componenti esistenti, ti preghiamo di contattarci per un servizio di contabilità dei costi gratuito, sfruttando la nostra esperienza professionale nel servizio di stampaggio dei metalli per determinare rapidamente i margini di riduzione dei costi.

Perché scegliere il servizio avanzato di stampaggio di consolidamento delle parti per eliminare sostanzialmente gli elevati costi di manodopera di assemblaggio?
Il servizio di stampaggio di consolidamento delle parti, tramite stampi progressivi, può trasformare diversi componenti metallici separati in un unico componente stampato ad alta complessità, in questo modo eliminando completamente le fasi di assemblaggio manuale, saldatura e rivettatura e i costi complessivi di assemblaggio possono essere ridotti di oltre il 35% con questo metodo.
Imbuto dei costi nell'assemblaggio manuale
Durante il tradizionale processo di stampaggio e assemblaggio di pezzi divisi,i costi continuano ad arrivare in varie fasi. Fondamentalmente, i costi rientrano in queste tre categorie:
- Costi di approvvigionamento degli elementi di fissaggio: poiché le parti sono divise, sono necessarie parti standard come rivetti, viti e dadi, che aumentano il costo per parte del 12%-18%.
- Costi per attrezzature e attrezzature: ogni linea di produzione necessita di un'attrezzatura speciale per l'installazione, che può costare fino a $ 12.000. Lo stampaggio di precisione dei metalli può essere un'opzione per eliminare completamente questa spesa.
- Costi di manodopera: il tempo di assemblaggio di una singola parte è di circa 2,5 minuti, durante la produzione su larga scala il costo di manodopera può raggiungere fino al 28%. Il servizio esperto di stampaggio di consolidamento delle parti può affrontare questi problemi relativi ai costi fin dall'origine ed eliminare gli sprechi.
Supporto di fattibilità tecnica per l'integrazione multicomponente
Al centro dell'integrazione dei componenti c'è la duttilità e la formabilità dei materiali metallici. Acciai ad alta resistenza a basso tenore di carbonio, ad es. SPCC e SPCE, hanno una buona capacità di formatura a freddo e dopo diverse deformazioni di allungamento e flessione, le loro proprietà meccaniche rimangono stabili. L'integrazione di più parti è possibile utilizzando la tecnologia di stampaggio progressivo che sfrutta questa funzionalità.
Quando si esegue lo stampaggio di volumi elevati, la stabilità delle proprietà del materiale è fondamentale. Questo metodo può anche essere combinato con un servizio personalizzato di formatura dei metalli per fornire progetti strutturali totalmente nuovi. Per questo motivo, diventa una delle indicazioni di servizio chiave dei fornitori che risparmiano sui costi.

Figura 1: una serie di parti in acciaio inossidabile tagliate al laser, come ingranaggi e telai, visualizzate su una superficie bianca.
In che modo lo stampaggio personalizzato per la formatura dei metalli affronta complesse tolleranze cumulative nella produzione di grandi volumi?
Una delle tecniche di formatura dei metalli più utilizzate è lo stampaggio di formatura dei metalli personalizzato. Per darti un'idea di come funziona, completando la formatura continua a più fasi all'interno di un singolo stampo progressivo, lo stampaggio per formatura dei metalli Kiyama comprime le tolleranze cumulative convenzionali dei processi incrociati in un'unica banda di tolleranza dinamica all'interno di una singola corsa, in questo modo mantenendo costantemente le tolleranze dimensionali critiche del prodotto finito entro 0,01 mm.
La causa principale delle tolleranze cumulative
Quando si tratta dell'assemblaggio di più parti, le tolleranze delle principali superfici di formatura di ogni singola parte possono sommarsi e raggiungere limiti dimensionali estremi. Ad esempio, le tolleranze individuali di 5 parti indipendenti sono 0,03 mm e la tolleranza cumulativa dopo l'assemblaggio può arrivare fino a 0,15 mm. Ciò può causare inceppamenti o allentamenti nell'assemblaggio, con un aumento del tasso di difetti e dei costi di riparazione post-vendita. È possibile progettare lo stampaggio di parti personalizzate per evitare il problema della sovrapposizione delle tolleranze fin dall'inizio del processo.
Schema dei parametri principali per la compensazione del ritorno elastico
Per superare il problema del ritorno elastico durante la piegatura della lamiera, utilizziamo un metodo di formatura progressiva multi-passaggio + compensazione dello stampaggio finale. I principali passaggi di controllo sono:
- Stazioni di prepiegatura progressiva: La piega a 90° è divisa in 3 passate di formatura progressive. La deviazione angolare di ogni passaggio è limitata entro ±1°. lo stampaggio della lamiera consente il controllo esatto dell'angolo.
- Stazione di micro-stampaggio: Nella stazione finale, è predisposta una solida struttura di stampaggio per regolare forzatamente la quantità di ritorno elastico.
- Monitoraggio della tolleranza dinamica: Attraverso un sistema SPC online, i dati dimensionali vengono ottenuti costantemente e la quantità di compensazione della matrice viene regolata automaticamente.
La tabella seguente mostra i parametri di controllo della tolleranza a più passaggi per lamiera SECC t=2,0 mm:
| Dimensioni di confronto | Stampaggio tradizionale diviso + Post-assemblaggio | Servizio di stampaggio consolidamento parti | Ambito di ottimizzazione |
| Numero di processi di assemblaggio | 6-8 (Rivettatura/Saldatura/Manuale) | 0 (Formazione a tratto singolo) | Eliminazione del 100% dei processi post-assemblaggio |
| Tolleranza dimensionale chiave | ±0,15 mm (cumulativo di più parti) | ±0,01 mm (controllo della corsa singola) | Precisione migliorata 15 volte |
| Utilizzo del materiale | Circa il 55% | Oltre l'82% | Miglioramento: circa 49% |
| Vita di affaticamento da vibrazioni | 100 ore al livello critico | 300 ore senza guasti | Miglioramento: 200% |
| Costo complessivo di assemblaggio | Valore base: 100% | 50%-70% | Diminuisci del 30%-50% |
lo stampaggio a imbutitura profonda è come un processo progressivo in più fasi. I dati dei test speciali di LS Manufacturing rivelano che la fluttuazione dell'angolo del ritorno elastico di una lastra SECC, t=2,0 mm, può esserecontrollata entro ±0,3° dopo 8 piegature progressive, che è molto al di sopra della media del settore ±1°. Questa soluzione è tra le principali sfide tecnologiche del servizio qualificato di stampaggio dei metalli.
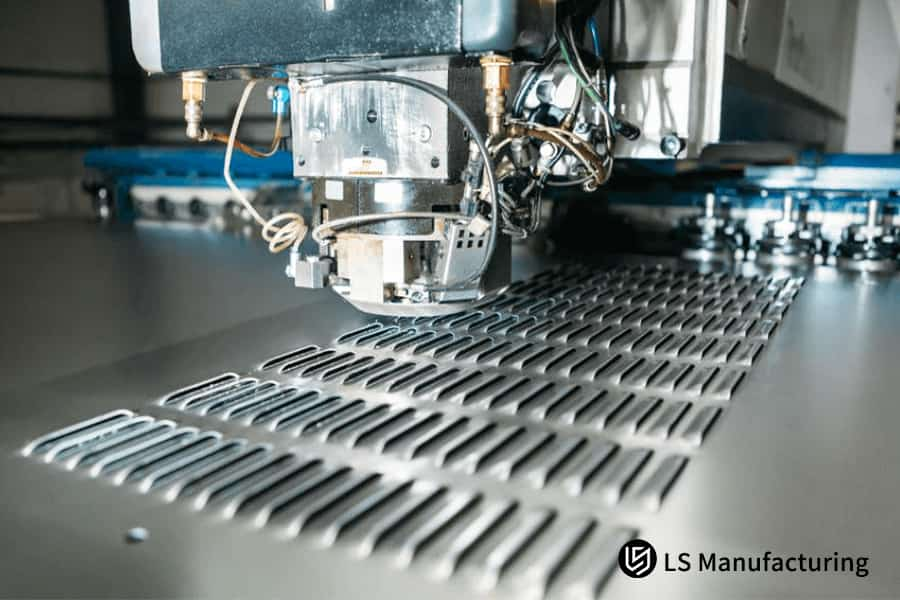
Figura 2: raggio laser che taglia il metallo con precisione, con scintille, che illustra la regolazione dinamica del calore nella produzione.
Quale progettazione critica dello stampaggio per i principi di assemblaggio previene l'assottigliamento e la microfessurazione del materiale in caso di forte deformazione?
Per la progettazione dello stampaggio per l'assemblaggio, la velocità di assottigliamento della lamiera deve essere impostata con precisione per più passaggi di assottigliamento in base al diagramma dei limiti di formatura del metallo. Ciò garantisce che iltasso di assottigliamento della lamiera nelle aree di forte allungamento e flessione sia inferiore al 20%, il che, in linea di principio, elimina totalmente la possibilità di fessurazioni e fratture fragili da incrudimento.
Parametri di controllo principali dei limiti di stampaggio
Per evitare cedimenti del materiale dovuti a grandi deformazioni, tre parametri chiave dovrebbero essere rigorosamente controllati durante la fase di progettazione:
- Controllo del raggio di curvatura: Per materiali con durezza HRC 45+, il raggio minimo di curvatura deve essere 1,5 volte lo spessore del materiale. Lo stampaggio di geometrie complesse richiede un controllo del raggio ancora più rigoroso.
- Rapporto del coefficiente di trazione: il primo coefficiente di trazione dovrebbe essere almeno 0,55 e il coefficiente di trazione di ogni passaggio successivo dovrebbe aumentare di 0,05-0,08.
- Controllo della velocità di diluizione: la velocità di diluizione di un passaggio non deve essere superiore al 12% e la velocità di diluizione totale durante l'intero processo non deve essere superiore al 20%.
Prouna progettazione di stampaggio pianificata per l'assemblaggio è essenziale per garantire la qualità dello stampaggio e può fungere da una misura efficace contro i rischi di qualità durante la produzione di massa.
Metodi per progettare la prevenzione della concentrazione dello stress
Le geometrie delle parti integrate stanno diventando sempre più sofisticate e la concentrazione dello stress si verifica comunemente in esse in corrispondenza di spigoli vivi e angoli retti, causando crepe e usura dello stampo. I progettisti dovrebbero prendere in considerazione l'utilizzo di superfici di transizione progressiva per sostituire gli spigoli vivi e i raccordi di processo dovrebbero essere aggiunti alle posizioni basate sullo stress. Ciò può comportare una durata dello stampo che supera 1 milione di cicli di stampaggio. Tuttavia, uno stampaggio con tolleranze strette richiede una precisione a livello di micron delle superfici di transizione.
Il problema dell'usura degli stampi dovuta alla concentrazione delle sollecitazioni durante lo stampaggio ad alta velocità negli ambienti di produzione può essere risolto attraverso servizi di formatura dei metalli personalizzati. I produttori di utensili esperti possono allo stesso tempo migliorare la corrispondenza tra la struttura dello stampo e la progettazione del prodotto.
In che modo la progettazione di stampi per stampaggio multistazione può sincronizzare con successo contemporaneamente i processi di perforazione e piegatura progressiva?
Stampiera multistazione è in grado di produrre parti strutturali molto complesse in modo altamente integrato organizzando in modo molto ordinato le operazioni di punzonatura, stiramento locale e piegatura multidimensionale, che avvengono tutte sulla stessa unica striscia di layout. Inoltre, il centro di stampaggio di ogni corsa deve essere perfettamente allineato con il centro di carico dell'attrezzatura.
Logica di progettazione di base del layout della striscia
Con l'aiuto del software 3D Dynaform per la simulazione multifisica degli elementi finiti, ottimizziamo il layout delle strisce in modo molto accurato. Il progetto incorpora contemporaneamente la sequenza di formatura, il bilanciamento del carico e l'utilizzo del materiale per garantire che la forza di formatura in ciascuna stazione venga distribuita uniformemente escludendo anche il sovraccarico dello stampo. Partecipando alla progettazione del layout dello stampaggio di componenti metallici, è necessario tenere conto della disposizione spaziale di molte caratteristiche di formatura.
Lo stampo per stampaggio multistazione prodotto con precisione è il componente principale dell'hardware di base necessario per ottenere uno stampaggio multiprocesso simultaneo e determina non solo il grado di integrazione e la precisione del prodotto finale, ma anche la qualità dei componenti stampati consolidati che avranno una doppia stabilità strutturale e di precisione.
Soluzioni che garantiscono stabilità per lo stampaggio multiprocesso simultaneo
Nello stampaggio di compositi, quando si affronta la torsione delle strisce e la scarsa alimentazione, vengono utilizzate tre salvaguardie strutturali fondamentali:
- Struttura di bilanciamento a doppio perno guida: i perni guida nelle stazioni 3 e 12 hanno una coassialità di 0,02 mm in modo da evitare il disallineamento della striscia. Vicino allo stampaggio di livello automobilistico servono guide ancora più precise.
- Sistema di pressatura con molla ad azoto: Sulla piastra di scarico è fissata una molla ad azoto con una pressione totale di 35 kN, che aiuta a fornire una forza di pressatura costante e uniforme.
- Meccanismo di scorrimento multidirezionale: combinando i cursori di punzonatura e piegatura laterali, è possibile rifinire lo stampaggio multidirezionale in un'unica corsa.
Soluzioni di garanzia stabili comparabili vengono solitamente adottate nelle linee di produzione industriale di stampaggio dei metalli. Essendo un fornitore specializzato nello stampaggio della lamiera, offriamo prezzi di fabbricazione personalizzati totalmente trasparenti, in questo modo i clienti possono vedere chiaramente i loro investimenti nel progetto.
Suggerimenti pratici per la risoluzione dei problemi di produzione LS:
Quando le matrici progressive riscontrano problemi di alimentazione, eseguire innanzitutto il controllo della coassialità dei perni di guida nelle stazioni 3 e 12. Sarà necessaria la calibrazione se la deviazione è superiore a 0,02 mm. In questo modo è possibile risolvere la maggior parte dei problemi di inceppamento dell'alimentazione (oltre il 90%).
Una progettazione precisa del layout e un meccanismo di sincronizzazione stabile sono alla base del raggiungimento di una produzione di massa efficiente con stampi integrati multistazione. Se desideri saperne di più sui dettagli tecnici, contattaci per ottenere il libro bianco sulla tecnologia di stampaggio con integrazione dei componenti e padroneggiare la soluzione di formatura completa.
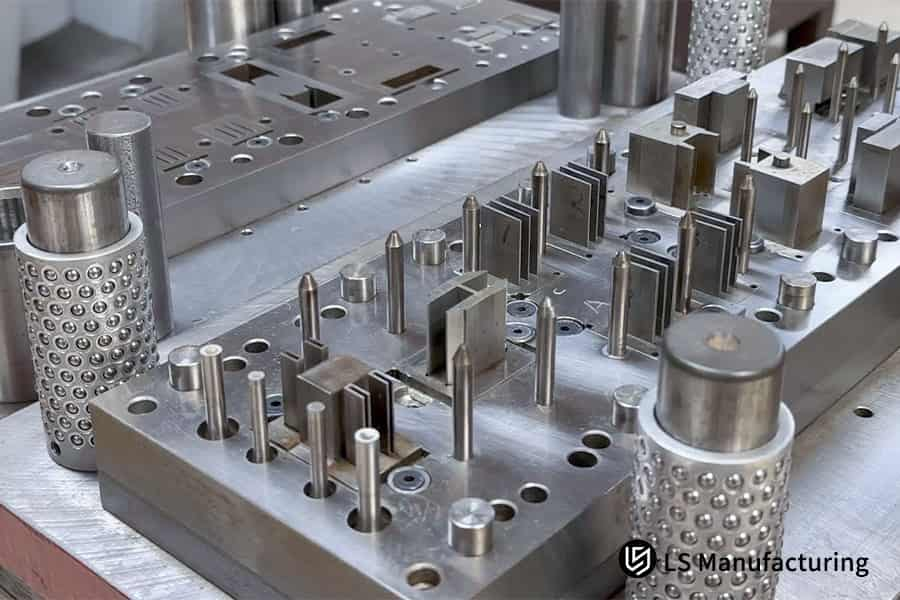
Figura 3: grafico che mostra i parametri di taglio laser rispetto ai costi, a dimostrazione del valore di un servizio a basso tasso di scarto.
Perché la scelta del servizio di stampaggio con integrazione delle parti è superiore ai tradizionali processi di saldatura post stampaggio?
Il servizio di stampaggio di integrazione delle parti può aumentare la resistenza meccanica complessiva alla fatica meccanica e il carico di trazione di oltre il 40% rispetto ai processi di saldatura post-stampaggio, poiché elimina completamente i rischi di degrado metallografico e di distorsione causata dalla zona termicamente alterata (HAZ).
Problemi tipici di prestazioni di saldatura
I processi di saldatura sono in grado di far aumentare istantaneamente la temperatura locale a oltre 1300 ℃, creando una ZTA. Per questo motivo, la durezza del materiale in quella regione può diminuire del 15%-20% e si può produrre uno stress residuo. Inoltre, dopo alcuni mesi di stoccaggio/utilizzo, il rilascio dello stress residuo può significare una deformazione inaspettata, mentre i giunti saldati possono essere soggetti a frattura per fatica sotto vibrazione. Lo stampaggio di componenti di precisione impedisce la creazione di HAZ.
Il servizio di stampaggio di integrazione delle parti altamente qualificato può facilmente superare i problemi che glihanno intrinsecamente gli attrezzi di saldatura e portare a un miglioramento completo delle prestazioni del prodotto.
Vantaggi di resistenza strutturale dello stampaggio integrato
La struttura metallografica dei componenti stampati monopezzo è continua e non contengono punti deboli dovuti alla saldatura. Inoltre, la rigidità delle piastre sottili può essere aumentata molteplici mediante l'inserimento di nervature di rinforzo anche senza l'aumento dello spessore del materiale, per questo motivo il limite di carico può essere molto migliorato. Con l'aiuto dello stampaggio progressivo del metallo, le nervature di rinforzo possono essere sottoposte a formatura integrale in un'unica passata. Lo stampaggio personalizzato per la formatura dei metalli è la strada da percorrere se desideri ridurre i costi di produzione con questo processo.
La tabella seguente confronta le prestazioni principali dei due processi:
| Passaggio n. | Processo di formazione | Tolleranza a passaggio singolo | Tolleranza di controllo cumulativo | Metodo di compensazione |
| Passaggio 6 | Prima pre-piegatura | ±0,05 mm | ±0,05 mm | Pre-riduzione dell'angolo di punzonatura 2° |
| Passaggio 12 | Seconda piegatura fine | ±0,02 mm | ±0,03 mm | Piastra di scarico a pressione costante |
| Passaggio 18 | Microperforazione | ±0,01 mm | ±0,01 mm | Correzione forzata modellatura rigida |
| Passaggio 22 | Ispezione finale | - | ±0,01 mm | Calibrazione CCD online a circuito chiuso |
Quali componenti stampati consolidati offrono il massimo tasso di utilizzo del materiale e l'ottimizzazione del prezzo unitario più basso?
Componenti stampati consolidati utilizzando una combinazione di nidificazione intelligente e design di taglio a bordo condiviso possono aumentare il tasso di utilizzo delle materie prime dal tradizionale 55% a oltre l'82%, contemporaneamente riducendo i costi di approvvigionamento dei materiali e riducendo notevolmente il prezzo finale franco fabbrica delle singole parti.
Tecniche fondamentali di ottimizzazione del nidificazione
Fondamentalmente, il miglioramento dell'utilizzo dei materiali si ottiene riducendo al minimo gli scarti di processo. Typically, optimization techniques can be divided into three groups:
- Shared Edge Design: Parts with multiple contours are made to share shearing edges, thereby separation waste is reduced. Through complex part stamping, a higher utilization rate can be obtained by the exploitation of nested nesting.
- Pitch and Width Optimization: Tiny adjustments of the pitch by 0.1mm increments to the positioning of the stamped parts to maximize the utilized area.
- Nested Nesting Layout: When irregular parts nest in a complementary fashion, the leftover waste areas can be filled.
Highly consolidated stamped components be the main vehicle for realizing maximum material utilization.
Unit Cost Figure-out Logic
The fundamental element of the unit price of stamped parts is the raw material price, that means, increased utilization leads straightaway to a lower price. The reference expression for the pricing of unit finished products is:
Unit Price = (Material Cost + Process Cost) (1 + Management Fee Rate) + Mold Amortization / Order Quantity. With integrated processes, it is possible to slash process costs by up to 35%. Stamping of thin metal is even more largely reliant on material utilization.
This approach is also the crucial cost reduction channel for part consolidation stamping service and, plus custom metal forming service, can bring about fully-customized processes.
The table below shows the cost relationship between different layout schemes for SPCC cold-rolled steel strip:
| Dimensione rendimento | Processo di stampaggio tradizionale + saldatura a punti | Servizio di stampaggio integrazione parti | Miglioramento |
| Resistenza alla trazione | Valore base 100% | 142% | Miglioramento del 42% |
| Vita di affaticamento da vibrazioni | 120 ore | 300 ore | Miglioramento del 150% |
| Deformazione dovuta all'invecchiamento | ±0,2 mm/mese | Nessuna deformazione | Elimina al 100% la deformazione dovuta all'invecchiamento |
| Riduzione della durezza delle zone interessate dal calore | 15%-20% | Nessuna riduzione | Evita completamente il deterioramento metallografico |
Heavy gauge stamping has a higher material cost ratio, and the cost reduction effect brought about by the improved utilization rate is more significant. In summary, intelligent layout and shared edge design can significantly improve material utilization rate and directly reduce the unit product price. If you have clear mass production requirements, you can upload drawings to obtain an accurate quote, clearly showing the cost optimization potential.
Figure 4: A neat stack of laser-cut stainless steel parts in a workshop, showcasing manufacturing precision and consistency.
How Does ISO 9001 and IATF 16949 Compliance Ensure Exceptional Consistency Across Massive Stamped Part Batches?
A company providing professional metal stamping service and implemented with ISO 9001 and IATF 16949 quality management systems can reduce the defect rate (parts per million) to 50 in a stable manner by using real-time process SPC monitoring and mold wear early warning mechanisms.
Full-Process Quality Control on the Production Floor
Documenting quality control alone is not enough, the entire production process should be considered. Major control measures include:
- Online CCD Inspection: 100% online measurement of punch inner diameter and bending angle. Pieces which have a deviation from the limit of tolerance will be rejected automatically. For multi operation stamping, a decision should be made on the inspection of most critical features.
- First and Last Piece Coordinate Measuring: First and last piece inspections are carried out by a coordinate measuring machine which has an accuracy of 0.002mm.
- SPC Process Monitoring: Essential dimensional data is taken every 2 hours. An automated process adjustment is done if the CPK value is below 1.33.
Standardized metal stamping service is an essential element for the production of a consistent series of products. System certification besides the provision of the service is a way to achieve dual quality assurance.
Preventative Maintenance Mechanism for Die Life
The precision of the die is the main element that ensures the product consistency. We have set very high maintenance standards for vulnerable parts like tungsten carbide punches: micron-level sharpening and chip skipping checks are compulsory at every 100,000 stamping cycles to avoid in a proactive manner reduction in the precision caused by wear. The die maintenance interval for a single stroke stamping can be suitably lengthened.
The synergy of advanced custom metal forming stamping technology and a thorough quality system, on the part of an IATF 16949 certified manufacturer, makes the assurance of dimensional uniformity in a very large number of units produced possible, resulting in stable mass production.
How Did LS Manufacturing Redesign a Appliance Bracket to Terminate an Intense Assembly Crisis?
Customer Dilemma
A world-leading home appliance company, which created commercial water purifier racks in large quantities, had first designed a system made of one cold-rolled steel load-bearing main board, two side mounting brackets, and two reinforcing connectorsfive separate parts together fastened with 12 blind rivets and multi-point stainless steel spot welding.
With a yearly production volume of 1.2 million units, slow manual assembly kept the production running at a low pace and orders were delayed 15%. Upon frequent heat vibrations of 100 hours generated by the ultra-high frequency vibration testing, the riveted joints and heat-affected weld zones often cracked because of the fatigue stress, resulting in 4.2% of defective items and losses of $280,000 due to defects and rework.
Soluzione per la produzione LS
The senior team of LS Manufacturing jumpstarted a complete DFM upgrade solution step after step using the original 3D drawings, that got to them within 24 hours.
- We used the Dynaform simulation software to mimic the material's rheological behavior under dynamic load five times, in this way five separate parts existing in the physical world were turned into a single integrated and three-dimensional irregularly shaped stamped part.
- We built our own high precision multi-station progressive die featuring 24 stations and a precision nitrogen spring pressure system, rendering punching, shallow drawing, lateral slider multi-angle bending (±0.5° angle precision control), and local reinforcing ribs imprinting within a single stroke possible.
- The whole die set is made of tungsten carbide punches and die inserts, which can be used for up to 1 million strokes. Online CCD measurement systems are installed at key stations for 100% closed-loop real-time monitoring of critical bending dimensions.
Risultati e valore
After decreasing the number of frames used in the water purifier from five to one through EL restructuring and high accuracy mass production, the first six assembly steps were completely eliminated, which led to a 42.6% drop in the total assembly labor and management costs. The integrated stamped parts have a continuous metallographic structure without stress points, which is why they passed the 300-hour ultra-high frequency vibration fatigue test without any problems.
Delivery defect rate dropped from 4.2% to below 28 ppm. At the same time, smart nesting design increased the material usage rate from 58% to 81.5%, decreasing the purchasing price of individual components by 23%. The overall mold investment stood at $185,000, and the customer recovered the investment after 110,000 units.
This project fully validates the core value of component integration technology in cost reduction, quality improvement, and efficiency enhancement. If you are also facing similar assembly bottlenecks and quality pain points, you can submit product drawings and mass production requirements, and we will customize an exclusive part consolidation stamping service solution for you to achieve the dual benefits of cost control and quality improvement.

FAQs
Q1: What is part consolidation in progressive die stamping services?
Part consolidation in progressive die stamping means combining several separate metal parts into one complex stamped part in a single stamping operation using custom made multi-station precision dies. So, it eliminates all the additional assembly operations happening after the process source.
Q2: How much assembly cost can I typically save by integrating my stamped components?
Mature part consolidation stamping services can wipe out the secondary welding,riveting, and manual assembling processes completely, generally leading to a 30% to 50% decrease in assembly costs overall. The exact saving in costs is directly proportional to the number of parts in the assembly.
Q3: Will consolidating multiple sheet metal parts together drastically increase tooling costs?
It is true that the purchase cost single multi-station progressive die can be up to 20% to 35% higher, but if you also factor in the savings on assembly tooling and labor, the full die purchase can be covered after a production volume of 50,000 units. The total advantages in large scale production are really quite marked.
Q4: What materials are best suited for high volume custom metal forming services?
Metals with high ductility like SPCC SECC 5052 aluminum alloy, and different types of low carbon deep-drawing steels, are the best choice for multi-bending integrated processes, which help prevent the formation of micro-cracks during the forming operation in a stable mass production environment.
Q5: How does LS Manufacturing control the tight bending tolerances of consolidated parts?
We manufacture consolidated parts in one-piece using high end progressive dies that incorporate micro-punching stations and inserts for precise springback compensation. With this, we have an online closed-loop monitoring system that together enable us to efficiently and consistently manage linear dimensional tolerances within 0.01mm even during high volume continuous production.
Q6: Can part consolidation replace structural assemblies that require high mechanical loading strength?
Yes, Definitely! Due to Really one-piece molded components have a continuous and uniform metallographic structure, That means they do not have the weak point of the weld heat-affected zone. This results in a significant enhancement of structural stiffness and fatigue limit, completely satisfying the requirements of high load conditions.
Q7: What is the typical minimum order quantity (MOQ) for an advanced metal stamping service?
Since the debugging and changeover operations of high speed progressive die production lines are quite expensive, as such, we think a commercial MOQ of 5000 pieces is appropriate to maximize both the material usage and overall economic benefits for unit price that is suited for mass production.
Q8: How can I request an explicit, custom DFM analysis and price quotation from your engineers?
You can directly upload native 3D CAD models (in STP or IGS format) along with detailed technical specifications. Our expert technical team will provide a comprehensive DFM analysis report, process optimization recommendations, and an accurate project quotation within 24 hours.
Summary
Component integration stamping technology is not only an effective way for manufacturing enterprises to reduce assembly costs and simplify supply chain management, but also a core means to improve product structural strength and dimensional stability. By leveraging its professional DFM optimization capabilities and high precision multi-station progressive die R&D technology, LS Manufacturing is able to help customers achieve integrated molding of complex geometries in a single stamping stroke, because of this enabling them to establish a dual advantage in cost and quality in the market.
If you are struggling with excessive assembly tolerances, structural fatigue fractures, and high assembly costs, then you don't have to waste time and money on inefficient multi-part assembly anymore. Contact LS Manufacturing's team of metal stamping experts today, upload your 3D design drawings, and we will give you a professional DFM feasibility assessment report and mass production project quotation within 24 hours, helping you rapidly reduce costs and enhance quality.
📞Tel: +86 185 6675 9667
📧Email: info@lsrpf.com
🌐Website: https://lsrpf.com/
Disclaimer
The contents of this page are for informational purposes only. LS Manufacturing services There are no representations or warranties, express or implied, as to the accuracy, completeness or validity of the information. It should not be inferred that a third-party supplier or manufacturer will provide performance parameters, geometric tolerances, specific design characteristics, material quality and type or workmanship through the LS Manufacturing network. It's the buyer's responsibility. Require parts quotation Identify specific requirements for these sections.Please contact us for more information.
LS Manufacturing Team
LS Manufacturing is an industry-leading company. Focus on custom manufacturing solutions. We have over 20 years of experience with over 5,000 customers, and we focus on high precision CNC machining, Sheet metal manufacturing, 3D printing, Injection molding. Metal stamping,and other one-stop manufacturing services.
Our factory is equipped with over 100 state-of-the-art 5-axis machining centers, ISO 9001:2015 certified. We provide fast, efficient and high-quality manufacturing solutions to customers in more than 150 countries around the world. Whether it is small volume production or large-scale customization, we can meet your needs with the fastest delivery within 24 hours. choose LS Manufacturing. This means selection efficiency, quality and professionalism.
To learn more, visit our website:www.lsrpf.com.


| Layout Scheme | Material Utilization Rate | Unit Material Cost | Scrap Disposal Cost | Total Unit Finished Product Material Cost |
| Traditional Split Single Layout | 55% | $0.82 | $0.08 | $0.90 |
| Optimized Split Double Layout | 65% | $0.69 | $0.06 | $0.75 |
| Integrated Shared Edge | 82% | $0.55 | $0.03 | $0.58 |
