 Español



Servicio de estampado de consolidación de piezas se refiere a un servicio de fabricación integrado que fusiona varias piezas metálicas separadas en una sola pieza moldeada utilizando troqueles progresivos de estaciones múltiples. Mitiga en gran medida tres problemas principales del ensamblaje tradicional de varias piezas, como los mayores costos de ensamblaje, las tolerancias acumulativas excesivas y la fractura por fatiga bajo vibración. En realidad, este método no sólo reduce los costos de ensamblaje entre un 30% y un 50%, sino que también mantiene eficientemente las tolerancias dimensionales críticas dentro de 0,01 mm, lo que lo convierte en una excelente opción para la producción en masa de módulos de grado civil e industrial.
En este artículo, examinaremos a fondo el camino para reducir costos y aumentar la eficiencia en su implementación en principios técnicos, reglas de diseño y verificación de producción en masa.
Descripción general del valor principal del servicio de estampado de consolidación de piezas
La siguiente tabla compara el rendimiento principal del estampado de integración de componentes con los procesos tradicionales, lo que demuestra intuitivamente los beneficios de la actualización del proceso.
Conclusiones clave:
- Se pueden emplear troqueles progresivos para combinar componentes, lo que da como resultado la eliminación directa de los procesos posteriores al remachado y la soldadura, lo que a su vez reduce los costos totales de adquisición y gestión de la cadena de suministro en más de un 30 %.
- Una revisión exhaustiva del Diseño para Fabricación (DFM) puede reducir la tolerancia acumulada de una sola pieza de 0,15 mm a solo 0,01 mm después de una compensación elástica de un solo golpe.
- Es a través de la adopción temprana de la simulación progresiva de la tensión del troquel y la tecnología de equilibrio del proveedor en la fase de desarrollo del producto que se podría lograr la producción en masa logrando un CPK de más de 1,33.
¿Por qué confiar en la experiencia de LS Manufacturing en la reducción de costes mediante la consolidación de piezas en servicios de estampado de metales?
LS Manufacturing tiene una década de experiencia en I+D de estampado de integración de componentes e implementación de producción en masa, lo que nos permite ayudar regularmente a nuestros clientes a lograr menores costos de ensamblaje y mejores rendimientos de los productos.
Aprendimos que una intervención temprana en la optimización de DFM podría reducir todo el ciclo de retorno de la inversión del proyecto en un 40 %, gracias a nuestras experiencias de trabajo en proyectos de integración de soportes de purificadores de agua comerciales. Nuestro equipo de ingeniería de moldes tiene una amplia experiencia promedio de más de 8 años y ha desarrollado más de 200 troqueles progresivos integrados multiestación, que cubren diversos sectores, como electrodomésticos, electromecánica industrial y piezas de automoción.
Nuestro exhaustivo sistema de control de producción de principio a fin es muy estricto al seguir el estándar de gestión de calidad ISO 9001 y ha establecido 12 puntos de control de calidad desde la recepción de la materia prima hasta la entrega del producto terminado para asegurar que el rendimiento de cada lote sea consistente.
En el caso de piezas de grado industrial y automotriz con especificaciones muy exigentes, nuestro control de procesamiento adopta totalmente estándares IATF 16949, lo que permite la trazabilidad de extremo a extremo de las características clave, garantizando así la consistencia de la producción. Nuestros datos de pruebas internas indican que la optimización de los procesos integrados a menudo significa más del doble de la vida útil del producto ante la fatiga por vibración.
La experiencia madura en proyectos y las certificaciones integrales del sistema son las principales garantías para la entrega estable de proyectos de estampado integrado. Si está evaluando el potencial de optimización de procesos de los componentes existentes, contáctenos para obtener un servicio de contabilidad de costos gratuito, aprovechando nuestra experiencia profesional en servicios de estampado de metales para determinar rápidamente los márgenes de reducción de costos.
¿Por qué elegir el servicio avanzado de estampado y consolidación de piezas para eliminar sustancialmente los altos costos de mano de obra de ensamblaje?
El servicio de estampado de consolidación de piezas, a través de matrices progresivas, puede convertir varios componentes metálicos separados en un solo componente estampado de alta complejidad, de esta manera elimina por completo los pasos de ensamblaje manual, soldadura y remachado, y los costos generales de ensamblaje se pueden reducir en más de un 35 % con este método.
Embudo de costos en ensamblaje manual
Durante el proceso tradicional de estampado y ensamblaje de piezas divididas, los costos siguen llegando en varios pasos. Fundamentalmente, los costos se dividen en estas tres categorías:
- Costos de adquisición de sujetadores: Dado que las piezas están divididas, se necesitan piezas estándar como remaches, tornillos y tuercas, lo que aumenta el costo por pieza entre un 12% y un 18%.
- Costos de herramientas y accesorios: Cada línea de producción necesita un accesorio especial para una instalación, que puede costar hasta $12 000. Estampado de metal de precisión, puede ser una opción para eliminar por completo este gasto.
- Costos de mano de obra: el tiempo de ensamblaje de una sola pieza es de aproximadamente 2,5 minutos; durante la producción a gran escala, el costo de mano de obra puede hasta el 28 %. El servicio experto de estampado y consolidación de piezas puede abordar estos problemas relacionados con los costos desde el origen y eliminar el desperdicio.
Soporte de viabilidad técnica para la integración de múltiples componentes
En el centro de la integración de componentes está la ductilidad y formabilidad de los materiales metálicos. Aceros de alta resistencia y bajo contenido de carbono, p. SPCC y SPCE, tienen buena capacidad de conformado en frío y después de varias deformaciones por estiramiento y flexión, sus propiedades mecánicas permanecen estables. La integración de varias partes es posible mediante el uso de tecnología de estampado progresivo que aprovecha esta característica.
Cuando se realiza un estampado de gran volumen, la estabilidad de las propiedades del material es muy crucial. Este método también se puede combinar con un servicio personalizado de conformado de metales para proporcionar diseños estructurales totalmente nuevos. Debido a esto, se convierte en una de las direcciones de servicio clave de los proveedores que ahorran costos.

Figura 1: una serie de piezas de acero inoxidable cortadas con láser, como engranajes y marcos, expuestas sobre una superficie blanca.
¿Cómo aborda el estampado y conformado de metal personalizado las tolerancias acumulativas complejas en la producción de gran volumen?
Una de las técnicas de conformado de metales más utilizadas es el estampado de conformado de metales personalizado. Para darle una idea de cómo funciona, al completar el conformado continuo de varios pasos dentro de un único troquel progresivo, el estampado y conformado de metales Kiyama comprime las tolerancias acumulativas de procesos cruzados convencionales en una sola banda de tolerancia dinámica dentro de un solo golpe, manteniendo de esta manera constantemente las tolerancias dimensionales críticas del producto terminado dentro de 0,01 mm.
La causa fundamental de las tolerancias acumulativas
Cuando se trata del ensamblaje de múltiples piezas, las tolerancias de las principales superficies de formación de cada pieza individual pueden sumarse y alcanzar límites dimensionales extremos. Por ejemplo, las tolerancias individuales de 5 piezas independientes son de 0,03 mm y la tolerancia acumulada después del ensamblaje puede ser de hasta 0,15 mm. Esto puede causar atascos en el ensamblaje o un ajuste flojo, con un aumento en la tasa de defectos y en los costos de reparación posventa. El estampado de piezas personalizado se puede diseñar para evitar el problema de la superposición de tolerancias desde el principio del proceso.
Esquema de parámetros básicos para la compensación elástica
Para superar el problema de la recuperación elástica durante el doblado de chapa metálica, utilizamos un método de compensación de estampado progresivo y estampado final de varias pasadas. Los principales pasos de control son:
- Estaciones de precurvado progresivo: El curvado de 90° se divide en 3 pasadas de conformado progresivo. La desviación del ángulo de cada pasada está limitada a ±1°. El estampado de chapa permite un control exacto del ángulo.
- Estación de microestampado: en la estación final, se dispone una estructura de estampado firme para ajustar a la fuerza la cantidad de recuperación elástica.
- Monitoreo dinámico de tolerancia:A través de un sistema SPC en línea, los datos dimensionales se obtienen constantemente y la cantidad de compensación del troquel se ajusta automáticamente.
La siguiente tabla muestra los parámetros de control de tolerancia de varios pasos para t=2,0 mm de chapa SECC:
| Dimensiones de comparación | Estampado dividido tradicional + posensamblaje | Servicio de estampado y consolidación de piezas | Alcance de optimización |
| Número de procesos de ensamblaje | 6-8 (Remachado/Soldadura/Manual) | 0 (formación de un solo trazo) | Eliminación del 100 % de los procesos posteriores al ensamblaje |
| Tolerancia dimensional clave | ±0,15 mm (varias partes acumulativas) | ±0,01 mm (control de trazo único) | Mejora de la precisión 15 veces |
| Utilización de materiales | Aproximadamente el 55% | Más del 82% | Mejora: aproximadamente 49% |
| Vida de fatiga por vibración | 100 horas hasta el nivel crítico | 300 horas sin fallas | Mejora: 200% |
| Costo total de montaje | Valor base: 100% | 50%-70% | Disminución del 30% al 50% |
El estampado por embutición profunda también es como un proceso progresivo de varias etapas. Los datos de pruebas especiales de LS Manufacturing revelan que la fluctuación del ángulo de recuperación elástica de una lámina SECC, t=2,0 mm, se puede controlar dentro de ±0,3° después de 8 flexiones progresivas, lo que está muy por encima del promedio de la industria de ±1°. Esta solución se encuentra entre los principales desafíos tecnológicos del servicio especializado de estampado de metales.
Figura 2: Rayo láser cortando metal con precisión, con chispas, que ilustra la regulación dinámica del calor en la fabricación.
¿Qué principios críticos de diseño de estampado para ensamblaje previenen el adelgazamiento y las microfisuras del material bajo deformación intensa?
Para el diseño de estampado para ensamblaje, la tasa de adelgazamiento de la lámina de metal se debe establecer con precisión para múltiples pasadas de adelgazamiento según el diagrama de límite de conformado del metal. Esto garantiza que la tasa de adelgazamiento de la chapa en áreas de fuerte estiramiento y flexión sea inferior al 20 %, lo que en principio elimina por completo la posibilidad de agrietamiento y fractura frágil por endurecimiento por trabajo.
Parámetros de control del núcleo de límites de moldeado
Para evitar fallas del material debido a grandes deformaciones, se deben controlar rigurosamente tres parámetros clave durante la etapa de diseño:
- Control del radio de curvatura: Para materiales con una dureza HRC 45+, el radio de curvatura mínimo debe ser 1,5 veces el espesor del material. El El estampado de geometría compleja requiere un control del radio aún más riguroso.
- Relación del coeficiente de tracción: el primer coeficiente de tracción debe ser al menos 0,55 y el coeficiente de tracción de cada pasada posterior debe aumentar entre 0,05 y 0,08.
- Control de la tasa de adelgazamiento: La tasa de adelgazamiento de una extracción no debe ser superior al 12 % y la tasa de adelgazamiento total durante todo el proceso no debe ser superior al 20 %.
AccesorioEl diseño de estampado bien planificado para el ensamblaje es esencial para garantizar la calidad del moldeado y puede actuar como una medida eficaz contra los riesgos de calidad durante la producción en masa.
Métodos para diseñar la evitación de la concentración de estrés
Las geometrías de las piezas integradas son cada vez más sofisticadas y la concentración de tensiones suele producirse en ellas en esquinas afiladas y ángulos rectos, provocando grietas y desgaste del molde. Los diseñadores deberían considerar el uso de superficies de transición progresiva para reemplazar las esquinas afiladas, y se deberían agregar filetes de proceso en las ubicaciones basadas en tensiones. Esto puede dar como resultado una vida útil del molde que supere el millón de ciclos de estampado. Sin embargo, un estampado de tolerancia estricta requiere una precisión a nivel de micras de las superficies de transición.
El problema del desgaste de la matriz debido a la concentración de tensiones en el estampado a alta velocidad en entornos de producción puede resolverse mediante servicios personalizados de conformado de metales. Los fabricantes de herramientas expertos pueden al mismo tiempo mejorar la combinación entre la estructura del troquel y el diseño del producto.
¿Cómo puede el diseño de troqueles de estampado de múltiples estaciones sincronizar con éxito los procesos de perforación y doblado progresivo simultáneamente?
troquel de estampado multiestación es capaz de producir piezas estructurales muy complejas de forma altamente integrada al disponer de forma muy ordenada las operaciones de punzonado, estirado local y doblado multidimensional, que tienen lugar en el mismo franja de disposición única. Además, el centro de estampado de cada golpe tiene que estar perfectamente alineado con el centro de carga del equipo.
Lógica de diseño central del diseño de tiras
Con la ayuda del software 3D Dynaform para la simulación multifísica de elementos finitos, optimizamos el diseño de la tira a fondo. El diseño incorpora simultáneamente la secuencia de formado, el equilibrio de carga y la utilización del material para garantizar que la fuerza de formado en cada estación se distribuya uniformemente y al mismo tiempo excluya la sobrecarga del troquel. Al prestar atención al diseño del estampado de componentes metálicos, se debe tener en cuenta la disposición espacial de muchas características de conformado.
El troquel de estampado de múltiples estaciones fabricado con precisión es el componente principal del hardware básico que es necesario para lograr el moldeo multiproceso simultáneo, y no solo determina el grado de integración y la precisión del producto final, sino también la calidad de los componentes estampados consolidados que tendrán doble estabilidad estructural y de precisión.
Soluciones que garantizan estabilidad para el moldeo multiproceso simultáneo
Al realizar moldeo compuesto, cuando la tira se torce y se alimenta mal, se utilizan tres salvaguardias estructurales principales:
- Estructura de equilibrio de pasador guía dual: Los pasadores guía en las estaciones 3 y 12 tienen una coaxialidad de 0,02 mm para evitar la desalineación de la tira. Cerca del estampado de grado automotriz necesita guías aún más precisas.
- Sistema de prensado de resortes de nitrógeno: En la placa de descarga, se adjunta un resorte de nitrógeno con una presión total de 35 kN, que ayuda a brindar una fuerza de presión constante y uniforme.
- Mecanismo deslizante multidireccional: al combinar controles deslizantes de punzonado y doblado laterales, es posible terminar el moldeado multidireccional con una sola pasada.
Soluciones de garantía de estabilidad comparables generalmente se adoptan en las líneas de producción de estampado de metales industriales. Al ser un proveedor especializado de estampado de chapa, ofrecemos precios de fabricación personalizados totalmente transparentes, de esta manera los clientes pueden ver claramente las inversiones en sus proyectos.
Consejos prácticos para la solución de problemas de fabricación de LS:
Cuando los troqueles progresivos encuentren problemas de alimentación, primero realice la verificación de coaxialidad de los pasadores guía en las estaciones 3 y 12. Será necesaria una calibración si la desviación es superior a 0,02 mm. Hacer esto puede resolver la mayoría de los problemas de atasco de alimentación (más del 90%).
El diseño de diseño preciso y un mecanismo de sincronización estable son la base para lograr una producción en masa eficiente con troqueles integrados de estaciones múltiples. Si desea obtener más información sobre los detalles técnicos, comuníquese con nosotros para obtener el documento técnico sobre la tecnología de estampado de integración de componentes y dominar la solución de conformado completa.
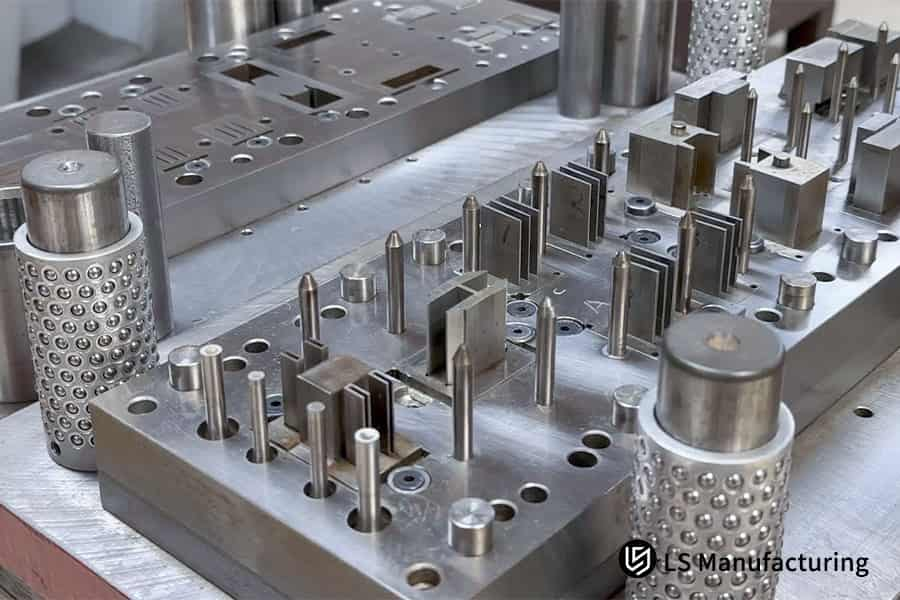
Figura 3: Gráfico que muestra los parámetros de corte por láser frente a los costos, lo que demuestra el valor de un servicio con una baja tasa de desperdicio.
¿Por qué la selección del servicio de estampado de integración de piezas es superior a los procesos tradicionales de soldadura posterior al estampado?
El servicio de estampado de integración de piezas puede aumentar la resistencia a la fatiga mecánica general y la carga de tracción en más de un 40 % en comparación con los procesos de soldadura posteriores al estampado, ya que elimina por completo los riesgos de Degradación metalográfica y distorsión térmica causada por la zona afectada por el calor (ZAT).
Problemas típicos de rendimiento de la soldadura
Los procesos de soldadura son capaces de hacer que las temperaturas locales aumenten instantáneamente a más de 1300 ℃, creando una HAZ. Debido a esto, la dureza del material en esa región puede caer entre un 15% y un 20% y se pueden producir tensiones residuales. Y, después de algunos meses de almacenamiento/uso, la liberación de la tensión residual puede significar una deformación inesperada, mientras que las uniones soldadas pueden ser susceptibles a fracturarse por fatiga bajo la vibración. El estampado de componentes de precisión evita la creación de HAZ.
El servicio de estampado de integración de piezas altamente cualificado puede superar fácilmente los problemas que tienen inherentemente los instrumentos de trabajo y conducen a una mejora general en el rendimiento del producto.
Beneficios de resistencia estructural del moldeado integrado
La estructura metalográfica en los componentes moldeados de una sola pieza es continua y no contienen puntos débiles por soldadura. Y la rigidez de las placas delgadas se puede aumentar múltiples mediante la inserción de nervaduras de refuerzo incluso sin aumentar el espesor del material, debido a esto el límite de carga se puede mejorar mucho. Con la ayuda del estampado metálico progresivo, se puede hacer que las nervaduras de refuerzo se formen integralmente en un solo golpe. El estampado de conformado de metal personalizado es el camino a seguir si desea reducir los costos de fabricación con este proceso.
La siguiente tabla compara el rendimiento principal de los dos procesos:
| Paso nº | Proceso de formación | Tolerancia de un solo paso | Tolerancia de control acumulativo | Método de compensación |
| Paso 6 | Primer precurvado | ±0,05 mm | ±0,05 mm | Reducción previa del ángulo de perforación 2° |
| Paso 12 | Segundo plegado fino | ±0,02 mm | ±0,03 mm | Placa de descarga de presión constante |
| Paso 18 | Microperforación | ±0,01 mm | ±0,01 mm | Corrección forzada de forma rígida |
| Paso 22 | Inspección final | - | ±0,01 mm | Calibración de circuito cerrado CCD en línea |
¿Qué componentes estampados consolidados ofrecen la máxima tasa de utilización de material y la optimización del precio unitario más bajo?
Componentes estampados consolidados mediante el uso de una combinación de anidamiento inteligente y diseño de corte de borde compartido puede aumentar la tasa de utilización de materia prima del tradicional 55% a más de 82%, lo que reduce simultáneamente los costos de adquisición de materiales y reduce considerablemente el precio final en fábrica de las piezas individuales.
Técnicas básicas de optimización del anidamiento
Básicamente, mejorar la utilización del material se logra minimizando el desperdicio del proceso. Typically, optimization techniques can be divided into three groups:
- Shared Edge Design: Parts with multiple contours are made to share shearing edges, thereby separation waste is reduced. Through complex part stamping, a higher utilization rate can be obtained by the exploitation of nested nesting.
- Pitch and Width Optimization: Tiny adjustments of the pitch by 0.1mm increments to the positioning of the stamped parts to maximize the utilized area.
- Nested Nesting Layout: When irregular parts nest in a complementary fashion, the leftover waste areas can be filled.
Highly consolidated stamped components be the main vehicle for realizing maximum material utilization.
Unit Cost Figure-out Logic
The fundamental element of the unit price of stamped parts is the raw material price, that means, increased utilization leads straightaway to a lower price. The reference expression for the pricing of unit finished products is:
Unit Price = (Material Cost + Process Cost) (1 + Management Fee Rate) + Mold Amortization / Order Quantity. With integrated processes, it is possible to slash process costs by up to 35%. Stamping of thin metal is even more largely reliant on material utilization.
This approach is also the crucial cost reduction channel for part consolidation stamping service and, plus custom metal forming service, can bring about fully-customized processes.
The table below shows the cost relationship between different layout schemes for SPCC cold-rolled steel strip:
| Dimensión de rendimiento | Proceso tradicional de estampado + soldadura por puntos | Servicio de estampado de integración de piezas | Mejora |
| Resistencia a la tracción | Valor base 100% | 142% | Mejora 42% |
| Vida de fatiga por vibración | 120 horas | 300 horas | Mejora 150% |
| Deformación por envejecimiento | ±0,2 mm/mes | Sin deformación | Elimina al 100% la deformación por envejecimiento |
| Reducción de la dureza de la zona afectada por el calor | 15%-20% | Sin reducción | Evita por completo el deterioro metalográfico |
Heavy gauge stamping has a higher material cost ratio, and the cost reduction effect brought about by the improved utilization rate is more significant. In summary, intelligent layout and shared edge design can significantly improve material utilization rate and directly reduce the unit product price. If you have clear mass production requirements, you can upload drawings to obtain an accurate quote, clearly showing the cost optimization potential.
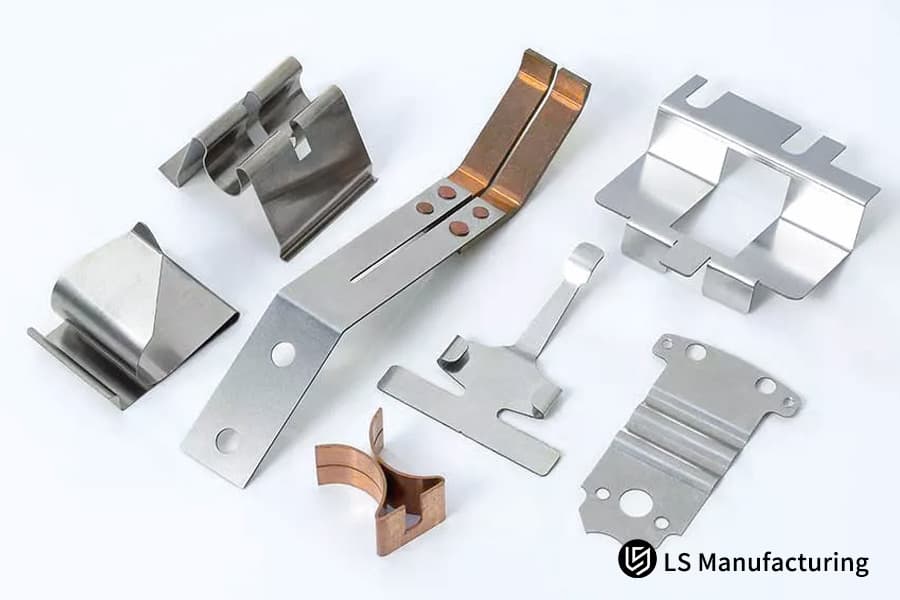
Figure 4: A neat stack of laser-cut stainless steel parts in a workshop, showcasing manufacturing precision and consistency.
How Does ISO 9001 and IATF 16949 Compliance Ensure Exceptional Consistency Across Massive Stamped Part Batches?
A company providing professional metal stamping service and implemented with ISO 9001 and IATF 16949 quality management systems can reduce the defect rate (parts per million) to 50 in a stable manner by using real-time process SPC monitoring and mold wear early warning mechanisms.
Full-Process Quality Control on the Production Floor
Documenting quality control alone is not enough, the entire production process should be considered. Major control measures include:
- Online CCD Inspection: 100% online measurement of punch inner diameter and bending angle. Pieces which have a deviation from the limit of tolerance will be rejected automatically. For multi operation stamping, a decision should be made on the inspection of most critical features.
- First and Last Piece Coordinate Measuring: First and last piece inspections are carried out by a coordinate measuring machine which has an accuracy of 0.002mm.
- SPC Process Monitoring: Essential dimensional data is taken every 2 hours. An automated process adjustment is done if the CPK value is below 1.33.
Standardized metal stamping service is an essential element for the production of a consistent series of products. System certification besides the provision of the service is a way to achieve dual quality assurance.
Preventative Maintenance Mechanism for Die Life
The precision of the die is the main element that ensures the product consistency. We have set very high maintenance standards for vulnerable parts like tungsten carbide punches: micron-level sharpening and chip skipping checks are compulsory at every 100,000 stamping cycles to avoid in a proactive manner reduction in the precision caused by wear. The die maintenance interval for a single stroke stamping can be suitably lengthened.
The synergy of advanced custom metal forming stamping technology and a thorough quality system, on the part of an IATF 16949 certified manufacturer, makes the assurance of dimensional uniformity in a very large number of units produced possible, resulting in stable mass production.
How Did LS Manufacturing Redesign a Appliance Bracket to Terminate an Intense Assembly Crisis?
Customer Dilemma
A world-leading home appliance company, which created commercial water purifier racks in large quantities, had first designed a system made of one cold-rolled steel load-bearing main board, two side mounting brackets, and two reinforcing connectorsfive separate parts together fastened with 12 blind rivets and multi-point stainless steel spot welding.
With a yearly production volume of 1.2 million units, slow manual assembly kept the production running at a low pace and orders were delayed 15%. Upon frequent heat vibrations of 100 hours generated by the ultra-high frequency vibration testing, the riveted joints and heat-affected weld zones often cracked because of the fatigue stress, resulting in 4.2% of defective items and losses of $280,000 due to defects and rework.
LS Manufacturing Solution
The senior team of LS Manufacturing jumpstarted a complete DFM upgrade solution step after step using the original 3D drawings, that got to them within 24 hours.
- We used the Dynaform simulation software to mimic the material's rheological behavior under dynamic load five times, in this way five separate parts existing in the physical world were turned into a single integrated and three-dimensional irregularly shaped stamped part.
- We built our own high precision multi-station progressive die featuring 24 stations and a precision nitrogen spring pressure system, rendering punching, shallow drawing, lateral slider multi-angle bending (±0.5° angle precision control), and local reinforcing ribs imprinting within a single stroke possible.
- The whole die set is made of tungsten carbide punches and die inserts, which can be used for up to 1 million strokes. Online CCD measurement systems are installed at key stations for 100% closed-loop real-time monitoring of critical bending dimensions.
Results and Value
After decreasing the number of frames used in the water purifier from five to one through EL restructuring and high accuracy mass production, the first six assembly steps were completely eliminated, which led to a 42.6% drop in the total assembly labor and management costs. The integrated stamped parts have a continuous metallographic structure without stress points, which is why they passed the 300-hour ultra-high frequency vibration fatigue test without any problems.
Delivery defect rate dropped from 4.2% to below 28 ppm. At the same time, smart nesting design increased the material usage rate from 58% to 81.5%, decreasing the purchasing price of individual components by 23%. The overall mold investment stood at $185,000, and the customer recovered the investment after 110,000 units.
This project fully validates the core value of component integration technology in cost reduction, quality improvement, and efficiency enhancement. If you are also facing similar assembly bottlenecks and quality pain points, you can submit product drawings and mass production requirements, and we will customize an exclusive part consolidation stamping service solution for you to achieve the dual benefits of cost control and quality improvement.

Preguntas frecuentes
Q1: What is part consolidation in progressive die stamping services?
Part consolidation in progressive die stamping means combining several separate metal parts into one complex stamped part in a single stamping operation using custom made multi-station precision dies. So, it eliminates all the additional assembly operations happening after the process source.
Q2: How much assembly cost can I typically save by integrating my stamped components?
Mature part consolidation stamping services can wipe out the secondary welding,riveting, and manual assembling processes completely, generally leading to a 30% to 50% decrease in assembly costs overall. The exact saving in costs is directly proportional to the number of parts in the assembly.
Q3: Will consolidating multiple sheet metal parts together drastically increase tooling costs?
It is true that the purchase cost single multi-station progressive die can be up to 20% to 35% higher, but if you also factor in the savings on assembly tooling and labor, the full die purchase can be covered after a production volume of 50,000 units. The total advantages in large scale production are really quite marked.
Q4: What materials are best suited for high volume custom metal forming services?
Metals with high ductility like SPCC SECC 5052 aluminum alloy, and different types of low carbon deep-drawing steels, are the best choice for multi-bending integrated processes, which help prevent the formation of micro-cracks during the forming operation in a stable mass production environment.
Q5: How does LS Manufacturing control the tight bending tolerances of consolidated parts?
We manufacture consolidated parts in one-piece using high end progressive dies that incorporate micro-punching stations and inserts for precise springback compensation. With this, we have an online closed-loop monitoring system that together enable us to efficiently and consistently manage linear dimensional tolerances within 0.01mm even during high volume continuous production.
Q6: Can part consolidation replace structural assemblies that require high mechanical loading strength?
Yes, Definitely! Due to Really one-piece molded components have a continuous and uniform metallographic structure, That means they do not have the weak point of the weld heat-affected zone. This results in a significant enhancement of structural stiffness and fatigue limit, completely satisfying the requirements of high load conditions.
Q7: What is the typical minimum order quantity (MOQ) for an advanced metal stamping service?
Since the debugging and changeover operations of high speed progressive die production lines are quite expensive, as such, we think a commercial MOQ of 5000 pieces is appropriate to maximize both the material usage and overall economic benefits for unit price that is suited for mass production.
Q8: How can I request an explicit, custom DFM analysis and price quotation from your engineers?
You can directly upload native 3D CAD models (in STP or IGS format) along with detailed technical specifications. Our expert technical team will provide a comprehensive DFM analysis report, process optimization recommendations, and an accurate project quotation within 24 hours.
Resumen
Component integration stamping technology is not only an effective way for manufacturing enterprises to reduce assembly costs and simplify supply chain management, but also a core means to improve product structural strength and dimensional stability. By leveraging its professional DFM optimization capabilities and high precision multi-station progressive die R&D technology, LS Manufacturing is able to help customers achieve integrated molding of complex geometries in a single stamping stroke, because of this enabling them to establish a dual advantage in cost and quality in the market.
If you are struggling with excessive assembly tolerances, structural fatigue fractures, and high assembly costs, then you don't have to waste time and money on inefficient multi-part assembly anymore. Contact LS Manufacturing's team of metal stamping experts today, upload your 3D design drawings, and we will give you a professional DFM feasibility assessment report and mass production project quotation within 24 hours, helping you rapidly reduce costs and enhance quality.
📞Tel: +86 185 6675 9667
📧Email: info@lsrpf.com
🌐Website: https://lsrpf.com/
Descargo de responsabilidad
The contents of this page are for informational purposes only. LS Manufacturing services There are no representations or warranties, express or implied, as to the accuracy, completeness or validity of the information. No se debe inferir que un proveedor o fabricante externo proporcionará parámetros de rendimiento, tolerancias geométricas, características de diseño específicas, calidad y tipo de material o mano de obra a través de la red de LS Manufacturing. It's the buyer's responsibility. Require parts quotation Identify specific requirements for these sections.Please contact us for more information.
Equipo de fabricación de LS
LS Manufacturing es una empresa líder en la industria. Centrarse en soluciones de fabricación personalizadas. We have over 20 years of experience with over 5,000 customers, and we focus on high precision CNC machining, Sheet metal manufacturing, 3D printing, Injection molding. Metal stamping,and other one-stop manufacturing services.
Our factory is equipped with over 100 state-of-the-art 5-axis machining centers, ISO 9001:2015 certified. Brindamos soluciones de fabricación rápidas, eficientes y de alta calidad a clientes en más de 150 países alrededor del mundo. Ya sea que se trate de producción en pequeño volumen o personalización a gran escala, podemos satisfacer sus necesidades con la entrega más rápida en 24 horas. Elija Fabricación LS. This means selection efficiency, quality and professionalism.
To learn more, visit our website:www.lsrpf.com.


| Layout Scheme | Material Utilization Rate | Unit Material Cost | Scrap Disposal Cost | Total Unit Finished Product Material Cost |
| Traditional Split Single Layout | 55% | $0.82 | $0.08 | $0.90 |
| Optimized Split Double Layout | 65% | $0.69 | $0.06 | $0.75 |
| Integrated Shared Edge | 82% | $0.55 | $0.03 | $0.58 |
