 Français



Service d'estampage de consolidation de pièces fait référence à un service de fabrication intégré qui fusionne plusieurs pièces métalliques distinctes en une seule pièce moulée à l'aide de matrices progressives multi-stations. Cela atténue considérablement trois problèmes majeurs de l'assemblage multi-pièces traditionnel, tels que les coûts d'assemblage plus élevés, les tolérances cumulées excessives et la rupture par fatigue sous vibration. En fait, cette méthode réduit non seulement les coûts d'assemblage d'environ 30 à 50 %, mais elle maintient également efficacement les tolérances dimensionnelles critiques à moins de 0,01 mm, ce qui en fait un excellent choix pour la production en série de modules de qualité civile et industrielle.
Dans cet article, nous examinerons en profondeur la voie à suivre pour réduire les coûts et augmenter l'efficacité dans sa mise en œuvre dans les principes techniques, les règles de conception et la vérification de la production de masse.
Présentation des valeurs fondamentales du service d'estampage de consolidation de pièces
Le tableau ci-dessous compare les performances de base de l'estampage d'intégration de composants avec les processus traditionnels, démontrant intuitivement les avantages de la mise à niveau du processus.
| Dimensions de comparaison | Estampage fractionné traditionnel + post-assemblage | Service d'estampage de consolidation de pièces | Portée de l'optimisation |
| Nombre de processus d'assemblage | 6-8 (Rivetage/Soudage/Manuel) | 0 (Formation à un seul trait) | Élimination à 100 % des processus de post-assemblage |
| Tolérance dimensionnelle clé | ±0,15 mm (plusieurs parties cumulées) | ±0,01 mm (contrôle à une seule course) | Amélioration de la précision 15x |
| Utilisation des matériaux | Environ 55 % | Plus de 82 % | Amélioration : environ 49 % |
| Durée de vie en cas de fatigue due aux vibrations | 100 heures jusqu'au niveau critique | 300 heures sans échec | Amélioration : 200 % |
| Coût global d'assemblage | Valeur de base : 100 % | 50 % à 70 % | Diminuer de 30 à 50 % |
Principaux points à retenir :
- Des matrices progressives peuvent être utilisées pour combiner des composants, ce qui entraîne la suppression directe des processus de post-rivetage et de soudage, ce qui à son tour réduit les coûts totaux d'approvisionnement et de gestion de la chaîne d'approvisionnement de plus de 30 %.
- Un examen approfondi de la conception pour la fabrication (DFM) peut réduire la tolérance cumulée d'une seule pièce de 0,15 mm à seulement 0,01 mm après une compensation élastique en une seule course.
- C'est grâce à l'adoption précoce de la technologie progressive de simulation et d'équilibrage des contraintes de matrice du fournisseur dans la phase de développement du produit que la production de masse atteignantun CPK de plus de 1,33 pourrait être réalisée.
Pourquoi faire confiance à l'expertise de LS Manufacturing en matière de réduction des coûts grâce à la consolidation des pièces dans les services d'emboutissage des métaux ?
LS Manufacturing possède une décennie d'expérience dans la R&D d'emboutissage d'intégration de composants et la mise en œuvre de la production de masse, ce qui nous permet d'aider régulièrement nos clients à réduire les coûts d'assemblage et à améliorer les performances des produits.
Nous avons appris qu'une intervention précoce dans l'optimisation DFM pourrait réduire de 40 % le cycle de retour sur investissement de l'ensemble du projet, grâce à nos expériences professionnelles dans des projets d'intégration de supports de purificateurs d'eau commerciaux. Notre équipe d'ingénierie de moules possède une expérience moyenne approfondie de plus de 8 ans et a développé plus de 200 matrices progressives intégrées multi-stations, qui couvrent divers secteurs, tels que les appareils électroménagers, l'électromécanique industrielle et les pièces automobiles.
Notre système de contrôle de production approfondi du début à la fin est très strict dans le respect de la norme de gestion de la qualité ISO 9001 et a mis en place 12 points de contrôle de qualité depuis la réception des matières premières jusqu'à la livraison du produit fini pour s'assurer que les performances de chaque lot sont cohérentes.
Dans le cas de pièces automobiles et industrielles avec des spécifications très exigeantes, notre contrôle de traitement adopte totalement les normes IATF 16949, permettant une traçabilité de bout en bout des caractéristiques clés, garantissant ainsi la cohérence de la production. Nos données de tests internes indiquent que l'optimisation des processus intégrés signifie souvent plus du double de la durée de vie du produit en fatigue vibratoire.
Une expérience de projet mature et des certifications de système complètes sont les principales garanties pour la livraison stable de projets d'estampage intégrés. Si vous évaluez le potentiel d'optimisation des processus de composants existants, veuillez nous contacter pour un service de comptabilité analytique gratuit, en tirant parti de notre expérience professionnelle en matière de service d'emboutissage de métaux pour déterminer rapidement les marges de réduction des coûts.
Pourquoi choisir le service avancé d'emboutissage de consolidation de pièces pour éliminer considérablement les coûts élevés de main-d'œuvre d'assemblage ?
Le service d'emboutissage de consolidation de pièces, grâce à des matrices progressives, peut transformer plusieurs composants métalliques distincts en un seul composant estampé très complexe, de cette façon éliminant complètement les étapes manuelles d'assemblage, de soudage et de rivetage, et les coûts globaux d'assemblage peuvent être réduits de plus de 35 % avec cette méthode.
Entonnoir de coûts dans l'assemblage manuel
Au cours du processus traditionnel d'emboutissage et d'assemblage de pièces divisées, les coûts continuent d'arriver à différentes étapes. Fondamentalement, les coûts se répartissent en trois catégories :
- Coûts d'approvisionnement en fixations : Étant donné que les pièces sont divisées, des pièces standard telles que des rivets, des vis et des écrous sont nécessaires, ce qui augmente le coût par pièce de 12 à 18 %.
- Coûts d'outillage et de montage : Chaque ligne de production a besoin d'un montage spécial pour une configuration, ce qui peut coûter jusqu'à 12 000 $. L'Estampage de précision des métaux peut être une option pour supprimer complètement ces dépenses.
- Coûts de main d'œuvre : Le temps d'assemblage d'une seule pièce est d'environ 2,5 minutes. Lors d'une production à grande échelle, le coût de main d'œuvre peut atteindre jusqu'à 28 %. Un service expert d'emboutissage de consolidation de pièces peut résoudre ces problèmes liés aux coûts depuis la source et éliminer les déchets.
Support de faisabilité technique pour l'intégration multi-composants
La ductilité et la formabilité des matériaux métalliques sont au cœur de l'intégration des composants. Aciers à faible teneur en carbone à haute résistance, par ex. SPCC et SPCE, ont une bonne capacité de formage à froid et après plusieurs déformations d'étirement et de flexion, leurs propriétés mécaniques restent stables. L'intégration en plusieurs parties est possible en utilisant la technologie d'estampage progressif qui exploite cette fonctionnalité.
Lorsqu'un estampage à grand volume est réalisé, la stabilité des propriétés du matériau est très cruciale. Cette méthode peut également être combinée avec un service de formage de métaux personnalisé pour fournir des conceptions structurelles totalement nouvelles. Pour cette raison, cela devient l'une des principales orientations de service des fournisseurs qui réalisent des économies.
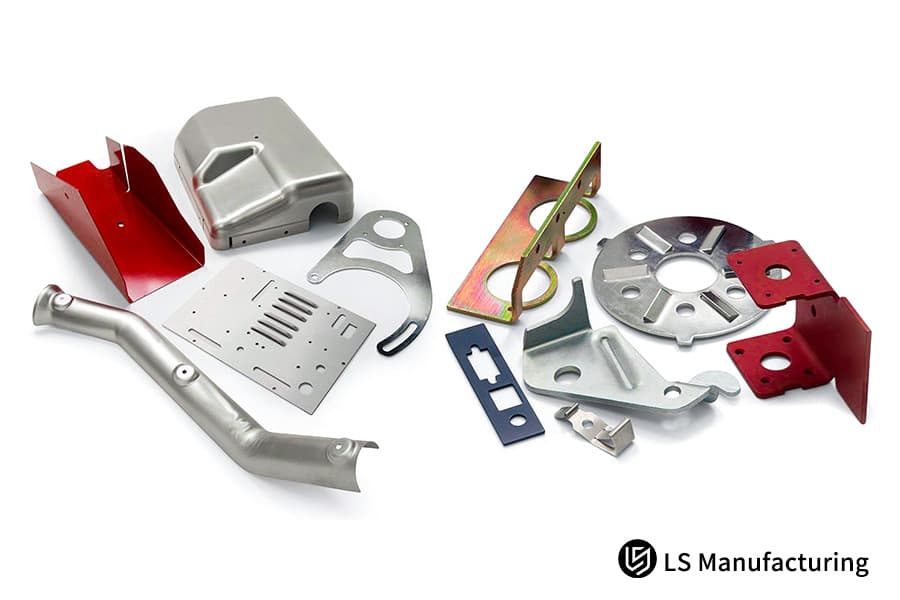
Figure 1 : Un ensemble de pièces découpées au laser en acier inoxydable, telles que des engrenages et des cadres, affichées sur une surface blanche.
Comment l'emboutissage par formage de métaux personnalisé permet-il de résoudre les tolérances cumulatives complexes dans la production à grand volume ?
L'une des techniques de formage des métaux les plus largement utilisées est l'estampage de formage de métal sur mesure. Pour vous donner une idée de son fonctionnement, en effectuant un formage continu en plusieurs étapes dans une seule matrice progressive, l'emboutissage par formage des métaux Kiyama compresse les tolérances cumulatives conventionnelles des processus croisés en une seule bande de tolérance dynamique en un seul passage, maintenant ainsi constamment les tolérances dimensionnelles critiques du produit fini à moins de 0,01 mm.
La cause profonde des tolérances cumulatives
Lorsqu'il s'agit de l'assemblage de plusieurs pièces, les tolérances des principales surfaces de formage de chaque pièce individuelle peuvent s'additionner et atteindre les limites dimensionnelles extrêmes. Par exemple, les tolérances individuelles de 5 pièces indépendantes sont de 0,03 mm, et la tolérance cumulée après assemblage peut atteindre 0,15 mm. Cela peut provoquer un blocage ou un ajustement lâche de l'assemblage, avec une augmentation du taux de défauts et des coûts de réparation après-vente. L'L'emboutissage de pièces personnalisées peut être conçu pour éviter le problème de chevauchement des tolérances dès le début du processus.
Schéma de paramètres de base pour la compensation du retour élastique
Pour surmonter le problème du retour élastique lors du pliage de la tôle, nous utilisons une méthode de formage progressif multi-passes + compensation d'emboutissage final. Les principales étapes de contrôle sont :
- Stations de pré-cintrage progressif : Le cintrage à 90° est divisé en 3 passes de formage progressif. La déviation d’angle de chaque passe est limitée à ±1°. L'emboutissage de tôle permet un contrôle précis de l'angle.
- Station de micro-estampage : À la station finale, une structure d'estampage ferme est disposée pour ajuster de force le montant du retour élastique.
- Surveillance dynamique des tolérances : Grâce à un système SPC en ligne, les données dimensionnelles sont obtenues en permanence et le montant de la compensation de la matrice est automatiquement ajusté.
Le tableau ci-dessous présente les paramètres de contrôle de tolérance en plusieurs étapes pour la tôle t=2,0 mm SECC :
| Étape n° | Processus de formage | Tolérance en une seule étape | Tolérance de contrôle cumulée | Méthode de compensation |
| Étape 6 | Premier pré-cintrage | ±0,05 mm | ±0,05 mm | Pré-réduction de l'angle de poinçonnage 2° |
| Étape 12 | Deuxième pliage fin | ±0,02 mm | ±0,03 mm | Plaque de déchargement à pression constante |
| Étape 18 | Micro-poinçonnage | ±0,01 mm | ±0,01 mm | Correction forcée de mise en forme rigide |
| Étape 22 | Inspection finale | - | ±0,01 mm | Étalonnage en boucle fermée CCD en ligne |
L'emboutissage par emboutissage profond s'apparente également à un processus progressif en plusieurs étapes. Les données de tests spéciaux de LS Manufacturing révèlent que la fluctuation de l'angle de retour élastique d'une feuille SECC, t = 2,0 mm, peut être contrôlée à ± 0,3° après 8 flexions progressives, ce qui est bien au-dessus de la moyenne de l'industrie ± 1°. Cette solution fait partie des principaux défis technologiques d'un service d'emboutissage de métaux qualifié.
Figure 2 : Faisceau laser coupant le métal avec précision, avec des étincelles, illustrant la régulation thermique dynamique dans la fabrication.
Quelle conception d'emboutissage critique pour les principes d'assemblage empêchant l'amincissement du matériau et les microfissures en cas de déformation importante ?
Pour la conception d'emboutissage en vue de l'assemblage, le taux d'amincissement de la tôle doit être réglé avec précision pour plusieurs passes d'étirage d'amincissement en fonction du diagramme de limite de formage du métal. Cela garantit que le taux d'amincissement de la tôle dans les zones d'étirement et de flexion importants est inférieur à 20 %, ce qui en principe élimine totalement la possibilité de fissuration et de rupture fragile par écrouissage.
Paramètres de contrôle de base des limites de moulage
Pour éviter une défaillance matérielle due à une déformation importante, trois paramètres clés doivent être rigoureusement contrôlés pendant la phase de conception :
- Contrôle du rayon de courbure : Pour les matériaux d'une dureté HRC 45+, le rayon de courbure minimum doit être 1,5 fois l'épaisseur du matériau. L'emboutissage à géométrie complexe nécessite un contrôle de rayon encore plus rigoureux.
- Rapport du coefficient de traction : Le premier coefficient de traction doit être d'au moins 0,55 et le coefficient de traction de chaque passe suivante doit augmenter de 0,05 à 0,08.
- Contrôle du taux d'éclaircissement : Le taux d'éclaircissement d'une seule traction ne doit pas dépasser 12 %, et le taux d'éclaircissement total tout au long du processus ne doit pas dépasser 20 %.
Propune conception d'emboutissage bien planifiée pour l'assemblage est essentielle pour garantir la qualité du moulage et peut agir comme une mesure efficace contre les risques de qualité lors de la production de masse.
Méthodes de conception pour éviter les concentrations de contraintes
Les géométries des pièces intégrées deviennent de plus en plus sophistiquées, et la concentration des contraintes se produit généralement dans les coins vifs et les angles droits, provoquant des fissures et une usure du moule. Les concepteurs doivent envisager d'utiliser des surfaces de transition progressive pour remplacer les angles vifs, et des congés de traitement doivent être ajoutés aux emplacements basés sur les contraintes. Cela peut entraîner une durée de vie du moule dépassant 1 million de cycles d'estampage. Cependant, un estampage à tolérance serrée nécessite une précision au micron des surfaces de transition.
Le problème de l'usure des matrices due à la concentration de contraintes lors de l'emboutissage à grande vitesse dans les environnements de production peut être résolu grâce à des services de formage de métaux personnalisés. Les fabricants d'outillage experts peuvent en même temps améliorer l'adéquation entre la structure des matrices et la conception des produits.
Comment la conception de matrices d'estampage multi-stations peut-elle synchroniser avec succès les processus de perçage et de pliage progressif ?
La matrice d'emboutissage multi-stations est capable de produire des pièces structurelles très complexes de manière hautement intégrée en organisant de manière très ordonnée les opérations de poinçonnage, d'étirement local et de pliage multidimensionnel, qui se déroulent toutes sur le même bande de mise en page. De plus, le centre d'estampage de chaque course doit être parfaitement aligné avec le centre de charge de l'équipement.
Logique de conception de base de la disposition des bandes
Avec l'aide du logiciel 3D Dynaform pour la simulation multiphysique par éléments finis, nous optimisons de manière très approfondie la disposition des bandes. La conception intègre simultanément la séquence de formage, l'équilibre des charges et l'utilisation des matériaux pour garantir que la force de formage à chaque station sera répartie uniformément tout en excluant également la surcharge de la matrice. Lors de la conception de l'emboutissage de composants métalliques, il faut prendre en compte la disposition spatiale de nombreuses caractéristiques de formage.
Les matrices d'estampage multi-stations fabriquées avec précision sont le composant principal du matériel de base qui est nécessaire pour réaliser un moulage multi-processus simultané, et elles déterminent non seulement le degré d'intégration et la précision du produit final, mais également la qualité des composants estampés consolidés qui auront une double stabilité structurelle et de précision.
Des solutions stables garantissant le moulage multi-processus simultané
Lors du moulage de composites, face à une torsion de la bande et à une mauvaise alimentation, trois protections structurelles de base sont utilisées :
- Structure d'équilibrage des broches de guidage double : Les broches de guidage aux stations 3 et 12 ont une coaxialité de 0,02 mm afin d'éviter le désalignement de la bande. Proche du l'estampage de qualité automobile nécessite des guides encore plus précis.
- Système de pression à ressort à l'azote : Sur la plaque de déchargement, un ressort à l'azote avec une pression totale de 35 kN est fixé, ce qui aide à fournir une force de pression constante et uniforme.
- Mécanisme de curseur multidirectionnel : En combinant des curseurs de poinçonnage latéral et de pliage, le moulage multidirectionnel peut être terminé en un seul passage.
Des solutions d'assurance stable comparables sont généralement adoptées dans les lignes de production industrielles d'emboutissage de métaux. En tant que fournisseur spécialisé d'emboutissage de tôle, nous proposons des tarifs de fabrication sur mesure totalement transparents, de cette façon les clients peuvent voir clairement leurs investissements dans leur projet.
Conseils de dépannage pratiques de LS Manufacturing :
Lorsque les matrices progressives rencontrent des problèmes d'alimentation, effectuez d'abord la vérification de la coaxialité des broches de guidage aux stations 3 et 12. Un calibrage sera nécessaire si l'écart est supérieur à 0,02 mm. Cela peut résoudre la plupart des problèmes de blocage d'alimentation (plus de 90 %).
Une conception de configuration précise et un mécanisme de synchronisation stable sont au cœur de la réalisation d'une production de masse efficace avec des matrices intégrées multi-stations. Si vous souhaitez en savoir plus sur les détails techniques, veuillez nous contacter pour obtenir le livre blanc sur la technologie d'emboutissage d'intégration de composants et maîtriser la solution de formage complète.
Figure 3 : Graphique montrant les paramètres de découpe laser par rapport aux coûts, prouvant la valeur d'un service à faible taux de rebut.
Pourquoi la sélection d'un service d'emboutissage d'intégration de pièces est-elle supérieure aux processus de soudage post-emboutissage traditionnels ?
Le service d'emboutissage d'intégration de pièces peut augmenter la résistance mécanique globale à la fatigue et la charge de traction de plus de 40 % par rapport aux processus de soudage après emboutissage, car il élimine complètement les risques de dégradation métallographique et distorsion thermique causées par la zone affectée thermiquement (ZAT).
Problèmes typiques de performances de soudage
Les processus de soudage sont capables de faire monter instantanément les températures locales à plus de 1 300 ℃, créant ainsi une ZAT. Pour cette raison, la dureté du matériau dans cette région peut chuter de 15 à 20 % et des contraintes résiduelles peuvent être produites. Et, après quelques mois de stockage/d'utilisation, la libération des contraintes résiduelles peut entraîner une déformation inattendue, tandis que les joints soudés peuvent être susceptibles de se rompre par fatigue sous l'effet des vibrations. L'estampage de précision des composants empêche la création de ZAT.
Un service d'estampage d'intégration de pièces hautement qualifié peut facilement surmonter les problèmes que les outils de moulage présentent intrinsèquement et conduire à une amélioration globale des performances du produit.
Avantages de résistance structurelle du moulage intégré
La structure métallographique des composants moulés monobloc est continue et ne contient aucun point faible dû au soudage. Et la rigidité des plaques minces peut être considérablement augmentée par l'insertion de nervures de renforcement même sans augmentation de l'épaisseur du matériau, de ce fait, la limite de charge peut être considérablement améliorée. Grâce à l'emboutissage progressif du métal, les nervures de renfort peuvent être amenées à subir un formage intégral en un seul passage. L'emboutissage de formage de métaux sur mesure est la voie à suivre si vous souhaitez réduire les coûts de fabrication en usine avec ce processus.
Le tableau ci-dessous compare les performances de base des deux processus :
| Dimension des performances | Estampage traditionnel + processus de soudage par points | Service d'estampage d'intégration de pièces | Amélioration |
| Résistance à la traction | Valeur de base 100 % | 142 % | Amélioration de 42 % |
| Durée de vie en cas de fatigue due aux vibrations | 120 heures | 300 heures | Amélioration de 150 % |
| Déformation liée au vieillissement | ±0,2 mm/mois | Aucune déformation | 100 % élimine la déformation due au vieillissement |
| Réduction de la dureté de la zone affectée par la chaleur | 15 %-20 % | Aucune réduction | Évite complètement la détérioration métallographique |
Quels composants estampés consolidés offrent le taux d'utilisation maximal des matériaux et l'optimisation du prix unitaire le plus bas ?
Des composants estampés consolidés en utilisant une combinaison d'imbrication intelligente et de conception de cisaillement à bords partagés peuvent augmenter le taux d'utilisation des matières premières du traditionnel 55 % à plus de 82 %, réduisant simultanément les coûts d'approvisionnement en matériaux et réduisant considérablement le prix final départ usine des pièces détachées.
Core Techniques of Nesting Optimization
Fundamentally, enhancing material utilization is achieved by minimizing process waste. Typically, optimization techniques can be divided into three groups:
- Shared Edge Design: Parts with multiple contours are made to share shearing edges, thereby separation waste is reduced. Through complex part stamping, a higher utilization rate can be obtained by the exploitation of nested nesting.
- Pitch and Width Optimization: Tiny adjustments of the pitch by 0.1mm increments to the positioning of the stamped parts to maximize the utilized area.
- Nested Nesting Layout: When irregular parts nest in a complementary fashion, the leftover waste areas can be filled.
Highly consolidated stamped components be the main vehicle for realizing maximum material utilization.
Unit Cost Figure-out Logic
The fundamental element of the unit price of stamped parts is the raw material price, that means, increased utilization leads straightaway to a lower price. The reference expression for the pricing of unit finished products is:
Unit Price = (Material Cost + Process Cost) (1 + Management Fee Rate) + Mold Amortization / Order Quantity. With integrated processes, it is possible to slash process costs by up to 35%. Stamping of thin metal is even more largely reliant on material utilization.
This approach is also the crucial cost reduction channel for part consolidation stamping service and, plus custom metal forming service, can bring about fully-customized processes.
The table below shows the cost relationship between different layout schemes for SPCC cold-rolled steel strip:
| Layout Scheme | Material Utilization Rate | Unit Material Cost | Scrap Disposal Cost | Total Unit Finished Product Material Cost |
| Traditional Split Single Layout | 55% | $0.82 | $0.08 | $0.90 |
| Optimized Split Double Layout | 65 % | $0.69 | $0.06 | $0.75 |
| Integrated Shared Edge | 82% | $0.55 | $0.03 | $0.58 |
Heavy gauge stamping has a higher material cost ratio, and the cost reduction effect brought about by the improved utilization rate is more significant. In summary, intelligent layout and shared edge design can significantly improve material utilization rate and directly reduce the unit product price. If you have clear mass production requirements, you can upload drawings to obtain an accurate quote, clearly showing the cost optimization potential.
Figure 4: A neat stack of laser-cut stainless steel parts in a workshop, showcasing manufacturing precision and consistency.
How Does ISO 9001 and IATF 16949 Compliance Ensure Exceptional Consistency Across Massive Stamped Part Batches?
A company providing professional metal stamping service and implemented with ISO 9001 and IATF 16949 quality management systems can reduce the defect rate (parts per million) to 50 in a stable manner by using real-time process SPC monitoring and mold wear early warning mechanisms.
Full-Process Quality Control on the Production Floor
Documenting quality control alone is not enough, the entire production process should be considered. Major control measures include:
- Online CCD Inspection: 100% online measurement of punch inner diameter and bending angle. Pieces which have a deviation from the limit of tolerance will be rejected automatically. For multi operation stamping, a decision should be made on the inspection of most critical features.
- First and Last Piece Coordinate Measuring: First and last piece inspections are carried out by a coordinate measuring machine which has an accuracy of 0.002mm.
- SPC Process Monitoring: Essential dimensional data is taken every 2 hours. An automated process adjustment is done if the CPK value is below 1.33.
Standardized metal stamping service is an essential element for the production of a consistent series of products. System certification besides the provision of the service is a way to achieve dual quality assurance.
Preventative Maintenance Mechanism for Die Life
The precision of the die is the main element that ensures the product consistency. We have set very high maintenance standards for vulnerable parts like tungsten carbide punches: micron-level sharpening and chip skipping checks are compulsory at every 100,000 stamping cycles to avoid in a proactive manner reduction in the precision caused by wear. The die maintenance interval for a single stroke stamping can be suitably lengthened.
The synergy of advanced custom metal forming stamping technology and a thorough quality system, on the part of an IATF 16949 certified manufacturer, makes the assurance of dimensional uniformity in a very large number of units produced possible, resulting in stable mass production.
How Did LS Manufacturing Redesign a Appliance Bracket to Terminate an Intense Assembly Crisis?
Dilemme du client
A world-leading home appliance company, which created commercial water purifier racks in large quantities, had first designed a system made of one cold-rolled steel load-bearing main board, two side mounting brackets, and two reinforcing connectorsfive separate parts together fastened with 12 blind rivets and multi-point stainless steel spot welding.
With a yearly production volume of 1.2 million units, slow manual assembly kept the production running at a low pace and orders were delayed 15%. Upon frequent heat vibrations of 100 hours generated by the ultra-high frequency vibration testing, the riveted joints and heat-affected weld zones often cracked because of the fatigue stress, resulting in 4.2% of defective items and losses of $280,000 due to defects and rework.
Solution de fabrication LS
The senior team of LS Manufacturing jumpstarted a complete DFM upgrade solution step after step using the original 3D drawings, that got to them within 24 hours.
- We used the Dynaform simulation software to mimic the material's rheological behavior under dynamic load five times, in this way five separate parts existing in the physical world were turned into a single integrated and three-dimensional irregularly shaped stamped part.
- We built our own high precision multi-station progressive die featuring 24 stations and a precision nitrogen spring pressure system, rendering punching, shallow drawing, lateral slider multi-angle bending (±0.5° angle precision control), and local reinforcing ribs imprinting within a single stroke possible.
- The whole die set is made of tungsten carbide punches and die inserts, which can be used for up to 1 million strokes. Online CCD measurement systems are installed at key stations for 100% closed-loop real-time monitoring of critical bending dimensions.
Résultats et valeur
After decreasing the number of frames used in the water purifier from five to one through EL restructuring and high accuracy mass production, the first six assembly steps were completely eliminated, which led to a 42.6% drop in the total assembly labor and management costs. The integrated stamped parts have a continuous metallographic structure without stress points, which is why they passed the 300-hour ultra-high frequency vibration fatigue test without any problems.
Delivery defect rate dropped from 4.2% to below 28 ppm. At the same time, smart nesting design increased the material usage rate from 58% to 81.5%, decreasing the purchasing price of individual components by 23%. The overall mold investment stood at $185,000, and the customer recovered the investment after 110,000 units.
This project fully validates the core value of component integration technology in cost reduction, quality improvement, and efficiency enhancement. If you are also facing similar assembly bottlenecks and quality pain points, you can submit product drawings and mass production requirements, and we will customize an exclusive part consolidation stamping service solution for you to achieve the dual benefits of cost control and quality improvement.

FAQ
Q1: What is part consolidation in progressive die stamping services?
Part consolidation in progressive die stamping means combining several separate metal parts into one complex stamped part in a single stamping operation using custom made multi-station precision dies. So, it eliminates all the additional assembly operations happening after the process source.
Q2: How much assembly cost can I typically save by integrating my stamped components?
Mature part consolidation stamping services can wipe out the secondary welding,riveting, and manual assembling processes completely, generally leading to a 30% to 50% decrease in assembly costs overall. The exact saving in costs is directly proportional to the number of parts in the assembly.
Q3: Will consolidating multiple sheet metal parts together drastically increase tooling costs?
It is true that the purchase cost single multi-station progressive die can be up to 20% to 35% higher, but if you also factor in the savings on assembly tooling and labor, the full die purchase can be covered after a production volume of 50,000 units. The total advantages in large scale production are really quite marked.
Q4: What materials are best suited for high volume custom metal forming services?
Metals with high ductility like SPCC SECC 5052 aluminum alloy, and different types of low carbon deep-drawing steels, are the best choice for multi-bending integrated processes, which help prevent the formation of micro-cracks during the forming operation in a stable mass production environment.
Q5: How does LS Manufacturing control the tight bending tolerances of consolidated parts?
We manufacture consolidated parts in one-piece using high end progressive dies that incorporate micro-punching stations and inserts for precise springback compensation. With this, we have an online closed-loop monitoring system that together enable us to efficiently and consistently manage linear dimensional tolerances within 0.01mm even during high volume continuous production.
Q6: Can part consolidation replace structural assemblies that require high mechanical loading strength?
Yes, Definitely! Due to Really one-piece molded components have a continuous and uniform metallographic structure, That means they do not have the weak point of the weld heat-affected zone. This results in a significant enhancement of structural stiffness and fatigue limit, completely satisfying the requirements of high load conditions.
Q7: What is the typical minimum order quantity (MOQ) for an advanced metal stamping service?
Since the debugging and changeover operations of high speed progressive die production lines are quite expensive, as such, we think a commercial MOQ of 5000 pieces is appropriate to maximize both the material usage and overall economic benefits for unit price that is suited for mass production.
Q8: How can I request an explicit, custom DFM analysis and price quotation from your engineers?
You can directly upload native 3D CAD models (in STP or IGS format) along with detailed technical specifications. Our expert technical team will provide a comprehensive DFM analysis report, process optimization recommendations, and an accurate project quotation within 24 hours.
Résumé
Component integration stamping technology is not only an effective way for manufacturing enterprises to reduce assembly costs and simplify supply chain management, but also a core means to improve product structural strength and dimensional stability. By leveraging its professional DFM optimization capabilities and high precision multi-station progressive die R&D technology, LS Manufacturing is able to help customers achieve integrated molding of complex geometries in a single stamping stroke, because of this enabling them to establish a dual advantage in cost and quality in the market.
If you are struggling with excessive assembly tolerances, structural fatigue fractures, and high assembly costs, then you don't have to waste time and money on inefficient multi-part assembly anymore. Contact LS Manufacturing's team of metal stamping experts today, upload your 3D design drawings, and we will give you a professional DFM feasibility assessment report and mass production project quotation within 24 hours, helping you rapidly reduce costs and enhance quality.
📞Tél : +86 185 6675 9667
📧E-mail : info@lsrpf.com
🌐Site Web : https://lsrpf.com/
Avis de non-responsabilité
Le contenu de cette page est uniquement à des fins d'information. Services de fabrication LS Il n'y a aucune représentation ou garantie, expresse ou implicite, quant à l'exactitude, l'exhaustivité ou la validité des informations. Il ne faut pas déduire qu'un fournisseur ou un fabricant tiers fournira des paramètres de performance, des tolérances géométriques, des caractéristiques de conception spécifiques, la qualité et le type de matériaux ou la fabrication via le réseau LS Manufacturing. C'est la responsabilité de l'acheteur. Pièces requises devis Identifiez les exigences spécifiques pour ces sections.Veuillez nous contacter pour plus d'informations.
Équipe de fabrication LS
LS Manufacturing est une entreprise leader du secteur. Concentrez-vous sur les solutions de fabrication personnalisées. Nous avons plus de 20 ans d'expérience avec plus de 5 000 clients et nous nous concentrons sur l'usinage CNC de haute précision, la fabrication de tôle, la 3D. impression, Moulage par injection. Estampage des métaux et autres services de fabrication à guichet unique.
Notre usine est équipée de plus de 100 centres d'usinage 5 axes de pointe, certifiés ISO 9001 : 2015. Nous fournissons des solutions de fabrication rapides, efficaces et de haute qualité à des clients dans plus de 150 pays à travers le monde. Qu'il s'agisse d'une production en petit volume ou d'une personnalisation à grande échelle, nous pouvons répondre à vos besoins avec la livraison la plus rapide dans les 24 heures. choisissez LS Fabrication. Cela signifie efficacité de sélection, qualité et professionnalisme.
Pour en savoir plus, visitez notre site Web :www.lsrpf.com.


