 العربية



تشير خدمة ختم توحيد الأجزاء إلى خدمة تصنيع متكاملة تدمج عدة أجزاء معدنية منفصلة في جزء مصبوب واحد باستخدام قوالب تقدمية متعددة المحطات. إنه يخفف كثيرًا من ثلاث مشكلات رئيسية تتعلق بالتجميع التقليدي متعدد الأجزاء، مثل ارتفاع تكاليف التجميع، والتفاوتات التراكمية المفرطة، وكسر الكلال تحت الاهتزاز. في الواقع، لا تؤدي هذه الطريقة إلى خفض تكاليف التجميع بنحو 30% إلى 50% فحسب، ولكنها أيضًا تحافظ بكفاءة على تفاوتات الأبعاد الحرجة في حدود 0.01 مم، مما يجعلها خيارًا رائعًا للإنتاج الضخم للوحدات المدنية والصناعية.
في هذه المقالة، سندرس بدقة مسار خفض التكاليف وزيادة الكفاءة في تنفيذه في المبادئ الفنية وقواعد التصميم والتحقق من الإنتاج الضخم.
نظرة عامة على القيمة الأساسية لخدمة ختم الأجزاء
يقارن الجدول أدناه الأداء الأساسي لـ ختم تكامل المكونات مع العمليات التقليدية، مما يوضح بشكل حدسي فوائد ترقية العملية.
<نمط الجدول = "انهيار الحدود: الانهيار؛ العرض: 100%؛ عرض الحدود: 1 بكسل؛ لون الحدود: #000000؛ الارتفاع: 308.997 بكسل؛" border="1"> <الجسم> أبعاد المقارنة ختم الانقسام التقليدي + مرحلة ما بعد التجميع خدمة ختم توحيد الأجزاء نطاق التحسين عدد عمليات التجميع 6-8 (التثبيت/اللحام/يدوي) 0 (تشكيل بضربة واحدة) إلغاء عمليات ما بعد التجميع بنسبة 100% التسامح الأبعاد الرئيسية ±0.15 مم (أجزاء متعددة تراكمية) ±0.01 مم (التحكم بضربة واحدة) تحسين الدقة 15x استخدام المواد حوالي 55% أكثر من 82% التحسين: حوالي 49% عمر التعب والاهتزاز 100 ساعة إلى المستوى الحرج 300 ساعة بدون فشل التحسين: 200% تكلفة التجميع الإجمالية القيمة الأساسية: 100% 50%-70% انخفاض بنسبة 30%-50%النصائح الرئيسية:
- يمكن استخدام القوالب التقدمية لدمج المكونات مما يؤدي إلى الإزالة المباشرة لعمليات ما بعد التثبيت واللحام، والتي بدورها تقلل إجمالي تكاليف شراء وإدارة سلسلة التوريد بأكثر من 30%.
- يمكن للمراجعة الشاملة للتصميم المخصص للتصنيع (DFM) تقليل التسامح التراكمي لجزء واحد من 0.15 مم إلى 0.01 مم فقط بعد التعويض المرن بضربة واحدة.
- من خلال الاعتماد المبكر لمحاكاة ضغط القالب التدريجي للمورد وموازنة التكنولوجيا في مرحلة تطوير المنتج، يمكن تحقيق الإنتاج الضخم لـ CPK بأكثر من 1.33.
لماذا تثق في خبرة LS Manufacturing في خفض التكلفة من خلال توحيد الأجزاء في خدمات ختم المعادن؟
تتمتع شركة LS Manufacturing بعقد من الخبرة في مجال تكامل المكونات وختم البحث والتطوير وتنفيذ الإنتاج الضخم، مما يتيح لنا مساعدة عملائنا بانتظام تحقيق تكاليف تجميع أقل وأداء أفضل للمنتج.
لقد تعلمنا أن التدخل المبكر في تحسين سوق دبي المالي يمكن أن يؤدي إلى خفض عائد المشروع بالكامل على دورة الاستثمار بنسبة 40%، وذلك من خلال خبراتنا العملية في مشاريع تكامل شرائح تنقية المياه التجارية. يتمتع فريق هندسة القوالب لدينا بخبرة عميقة تزيد عن 8 سنوات وقد قام بتطوير أكثر من 200 قالب تقدمي متكامل متعدد المحطات، والتي تغطي قطاعات متنوعة، مثل الأجهزة المنزلية، والكهروميكانيكية الصناعية، وقطع غيار السيارات.
إن نظامنا الشامل لمراقبة الإنتاج من البداية إلى النهاية صارم للغاية في اتباع ISO 9001 معيار إدارة الجودة وقد أنشأ 12 نقطة لمراقبة الجودة بدءًا من استلام المواد الخام وحتى تسليم المنتج النهائي للتأكد من اتساق أداء كل دفعة.
في حالة قطع غيار السيارات والقطع الصناعية ذات المواصفات الصعبة للغاية، فإن التحكم في المعالجة لدينا يعتمد تمامًا معايير IATF 16949، مما يسمح بتتبع الخصائص الرئيسية من البداية إلى النهاية، وبالتالي ضمان اتساق الإنتاج. تشير بيانات الاختبار الداخلي لدينا إلى أن تحسين العمليات المتكاملة غالبًا ما يعني زيادة عمر كلال اهتزاز المنتج بأكثر من الضعف.
<اقتباس>تعد الخبرة الناضجة في المشروع وشهادات النظام الشاملة الضمانات الأساسية للتسليم المستقر لمشاريع الختم المتكاملة. إذا كنت تقوم بتقييم إمكانية تحسين العملية للمكونات الحالية، يُرجى الاتصال بنا للحصول على خدمة محاسبة التكلفة المجانية، والاستفادة من خبرتنا المهنية في خدمة ختم المعادن لتحديد هوامش خفض التكلفة بسرعة.
لماذا تختار خدمة ختم تجميع الأجزاء المتقدمة للتخلص بشكل كبير من تكاليف العمالة المرتفعة في التجميع؟
يمكن لخدمة ختم توحيد الأجزاء، من خلال القوالب التدريجية، تغيير عدة مكونات معدنية منفصلة إلى مكون واحد مختوم عالي التعقيد، بهذه الطريقة التخلص تمامًا من خطوات التجميع اليدوي واللحام والتثبيت، ويمكن خفض تكاليف التجميع الإجمالية بأكثر من 35% بهذه الطريقة.
مسار التكلفة في التجميع اليدوي
أثناء عملية الختم + التجميع التقليدية للقطع المقسمة، تستمر التكاليف في الظهور في خطوات مختلفة. بشكل أساسي، تندرج التكاليف ضمن هذه الفئات الثلاث:
- تكاليف شراء أدوات التثبيت: نظرًا لتقسيم الأجزاء، هناك حاجة إلى أجزاء قياسية مثل المسامير والبراغي والصواميل، مما يزيد تكلفة الجزء الواحد بنسبة 12%-18%.
- تكاليف الأدوات والتركيبات: يحتاج كل خط إنتاج إلى تجهيزات خاصة للإعداد، والتي يمكن أن تكلف ما يصل إلى 12000 دولار. الختم المعدني الدقيق، يمكن أن يكون خيارًا لإزالة هذا الإنفاق تمامًا.
- تكاليف العمالة: يبلغ وقت تجميع القطعة الواحدة حوالي 2.5 دقيقة، ويمكن أن تصل تكلفة العمالة أثناء الإنتاج على نطاق واسع إلى تصل إلى 28%. يمكن لخدمة ختم تجميع الأجزاء المتخصصة معالجة هذه المشكلات المتعلقة بالتكلفة من المصدر والتخلص من الهدر.
دعم الجدوى الفنية للتكامل متعدد المكونات
يقع في قلب تكامل المكونات ليونة المواد المعدنية وقابليتها للتشكيل. فولاذ منخفض الكربون عالي القوة، على سبيل المثال. يتمتع كل من SPCC وSPCE بقدرة جيدة على التشكيل على البارد وبعد عدة تشوهات في التمدد والانحناء، تظل خواصهما الميكانيكية مستقرة. يمكن تحقيق التكامل متعدد الأجزاء باستخدام تقنية ختم القالب التقدمية التي تستغل هذه الميزة.
عند إجراء ختم بكميات كبيرة، يعد ثبات خاصية المادة أمرًا بالغ الأهمية. يمكن أيضًا دمج هذه الطريقة مع خدمة تشكيل المعادن المخصصة لتوفير تصميمات هيكلية جديدة تمامًا. ولهذا السبب، أصبح أحد اتجاهات الخدمة الرئيسية للموردين الذين يوفرون التكلفة.
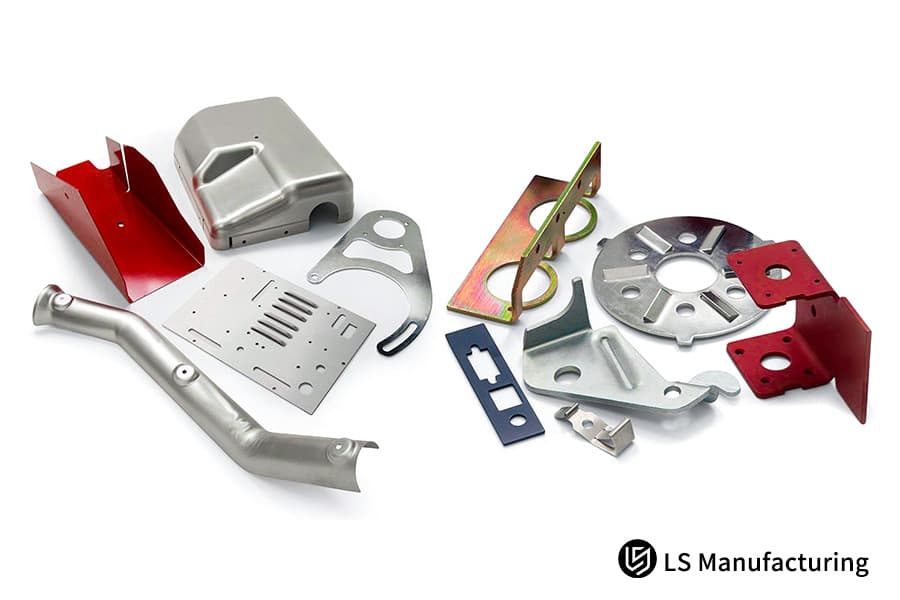
الشكل 1: مجموعة من الأجزاء المقطوعة بالليزر من الفولاذ المقاوم للصدأ، مثل التروس والإطارات، معروضة على سطح أبيض.
كيف يتعامل ختم تشكيل المعادن المخصص مع التفاوتات التراكمية المعقدة في الإنتاج بكميات كبيرة؟
إحدى تقنيات تشكيل المعادن الأكثر استخدامًا هي ختم تشكيل المعادن المخصص. لإعطائك فكرة عن كيفية عمله، من خلال إكمال التشكيل المستمر متعدد الخطوات داخل قالب تقدمي واحد، يقوم ختم التشكيل المعدني من كياما بضغط التفاوتات التراكمية التقليدية عبر العمليات في نطاق تسامح ديناميكي واحد داخل ضربة واحدة، بهذه الطريقة يحافظ باستمرار على تفاوتات الأبعاد الحرجة للمنتج النهائي في حدود 0.01 مم.
السبب الجذري للتسامحات التراكمية
عندما يتعلق الأمر بتجميع أجزاء متعددة، يمكن أن تتراكم التفاوتات في أسطح التشكيل الرئيسية لكل جزء على حدة وتصل إلى حدود الأبعاد القصوى. على سبيل المثال، التفاوتات الفردية لخمسة أجزاء مستقلة هي 0.03 مم، والتسامح التراكمي بعد التجميع يمكن أن يصل إلى 0.15 مم. يمكن أن يتسبب هذا في حدوث تشويش في التجميع أو ارتخاء، مع زيادة في معدل العيوب وتكاليف إصلاح ما بعد البيع. يمكن تصميم ختم الجزء المخصص لتجنب مشكلة تداخل التفاوت منذ بداية العملية.
مخطط المعلمات الأساسية لتعويض Springback
للتغلب على مشكلة الارتداد أثناء ثني الصفائح المعدنية، نستخدم طريقة التشكيل التدريجي متعدد التمريرات + طريقة تعويض الختم النهائي. خطوات التحكم الرئيسية هي:
- محطات الثني المسبق التقدمية: ينقسم الانحناء بزاوية 90 درجة إلى 3 تمريرات تشكيل تقدمية. يقتصر انحراف الزاوية لكل تمريرة على ±1 درجة. يتيح ختم الصفائح المعدنية التحكم الدقيق في الزاوية.
- محطة الختم الجزئي: في المحطة النهائية، يتم ترتيب هيكل ختم ثابت لضبط كمية الزنبرك بالقوة.
- مراقبة التسامح الديناميكي: من خلال نظام SPC عبر الإنترنت، يتم الحصول على بيانات الأبعاد باستمرار ويتم ضبط مبلغ تعويض القالب تلقائيًا.
يوضح الجدول أدناه معلمات التحكم في التسامح متعدد الخطوات لـ t=2.0mm الصفائح المعدنية SECC:
<نمط الجدول = "انهيار الحدود: الانهيار؛ العرض: 100%؛ عرض الحدود: 1 بكسل؛ لون الحدود: #000000؛" border="1"> <الجسم> <تر> رقم الخطوة عملية التشكيل التسامح في خطوة واحدة التسامح التراكمي للتحكم طريقة التعويض <تر> الخطوة السادسة الثني المسبق الأول ±0.05 مم ±0.05 مم تصغير زاوية الثقب المسبق 2 درجة <تر> الخطوة 12 الثني الدقيق الثاني ±0.02 مم ±0.03 مم لوحة تفريغ الضغط المستمر <تر> الخطوة 18 التثقيب الدقيق ±0.01 ملم ±0.01 ملم التصحيح القسري للتشكيل الصلب <تر> الخطوة 22 الفحص النهائي - ±0.01 ملم معايرة الحلقة المغلقة عبر الإنترنت لـ CCDيشبه ختم السحب العميق أيضًا عملية تقدمية متعددة المراحل. تكشف بيانات الاختبار الخاصة بتصنيع LS أن تقلب زاوية الزنبرك الخلفي لورقة SECC، t=2.0 مم، يمكن التحكم فيه ضمن ±0.3° بعد 8 انحناءات تقدمية، وهو أعلى بكثير من متوسط الصناعة الذي يبلغ ±1°. يعد هذا الحل من بين التحديات التكنولوجية الرئيسية التي تواجه خدمة ختم المعادن الماهرة.
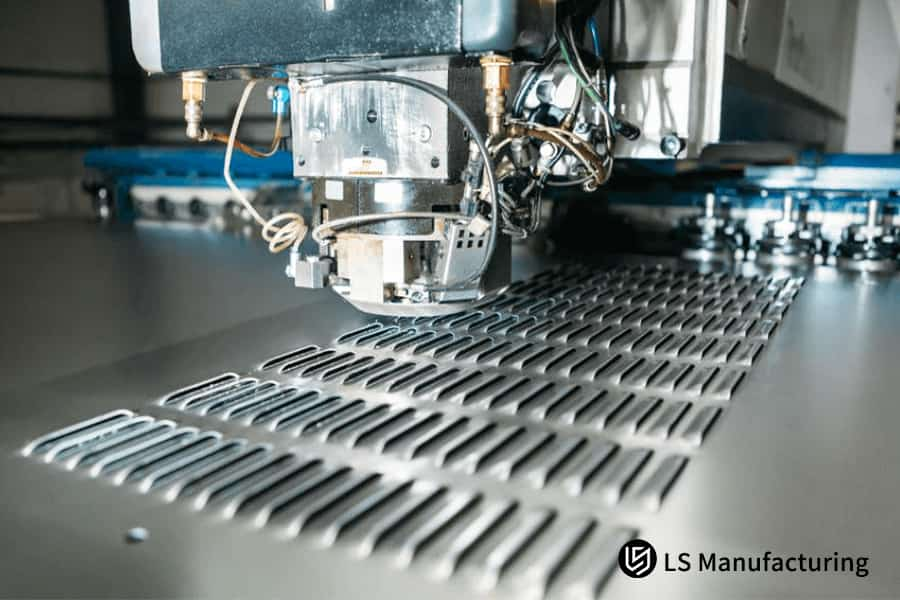
الشكل 2: شعاع الليزر يقطع المعدن بدقة، مع الشرر، مما يوضح التنظيم الديناميكي للحرارة في التصنيع.
ما هو تصميم الختم المهم لمبادئ التجميع الذي يمنع ترقق المواد والتشققات الدقيقة في ظل التشوه الشديد؟
لختم التصميم للتجميع، يجب ضبط معدل ترقق الصفائح المعدنية بدقة لممرات سحب ترقق متعددة بناءً على مخطط حدود تشكيل المعدن. وهذا يضمن أن معدل ترقق الصفائح المعدنية في مناطق التمدد والانحناء الشديد أقل من 20% وهو ما يزيل من حيث المبدأ تمامًا إمكانية التشقق والكسور الهشة الناتجة عن العمل.
حدود القالب لمعلمات التحكم الأساسية
لتجنب فشل المواد بسبب التشوه الكبير، يجب التحكم الصارم في ثلاثة معلمات رئيسية أثناء مرحلة التصميم:
- التحكم في نصف قطر الانحناء: بالنسبة للمواد ذات الصلابة HRC 45+، يجب أن يكون الحد الأدنى لنصف قطر الانحناء 1.5 مرة من سمك المادة. يتطلب الختم الهندسي المعقد تحكمًا أكثر صرامة في نصف القطر.
- نسبة معامل الشد: يجب أن يكون معامل الشد الأول 0.55 على الأقل، ويجب أن يزيد معامل الشد لكل تمريرة لاحقة بمقدار 0.05-0.08.
- التحكم في معدل التخفيف: يجب ألا يزيد معدل التخفيف للسحبة الواحدة عن 12%، ويجب ألا يزيد معدل التخفيف الإجمالي طوال العملية عن 20%.
Propيعد تصميم الختم المخطط مسبقًا للتجميع أمرًا ضروريًا لضمان جودة القالب ويمكن أن يكون بمثابة تدبير فعال ضد مخاطر الجودة أثناء الإنتاج الضخم.
طرق تصميم تجنب تركيز الإجهاد
أصبحت هندسة الأجزاء المتكاملة أكثر تعقيدًا، ويحدث تركيز الإجهاد بشكل شائع في الزوايا الحادة والزوايا القائمة، مما يسبب الشقوق وتآكل العفن. يجب أن يفكر المصممون في استخدام أسطح الانتقال التدريجي لاستبدال الزوايا الحادة، ويجب إضافة شرائح المعالجة إلى المواقع القائمة على الإجهاد. قد يؤدي هذا إلى عمر افتراضي للقالب يتجاوز مليون دورة ختم. ومع ذلك، فإن الختم المحكم التسامح يتطلب دقة على مستوى ميكرون للأسطح الانتقالية.
يمكن حل مشكلة تآكل القالب بسبب تركيز الضغط عند الختم عالي السرعة في بيئات الإنتاج من خلال خدمات تشكيل المعادن المخصصة. يمكن لمصنعي الأدوات الخبراء في نفس الوقت تحسين توافق هيكل القالب وتصميم المنتج.
كيف يمكن لتصميم قوالب الختم المتعددة المحطات أن يتزامن بنجاح مع عمليات الثقب والثني التدريجي في نفس الوقت؟
قالب ختم متعدد المحطات قادر على إنتاج أجزاء هيكلية معقدة للغاية بطريقة متكاملة للغاية من خلال الترتيب بطريقة منظمة للغاية لعمليات التثقيب، التمدد المحلي والثني متعدد الأبعاد، والتي تتم جميعها على نفس شريط التخطيط الفردي. علاوة على ذلك، يجب أن يكون مركز الختم لكل شوط متوافقًا تمامًا مع مركز تحميل المعدات.
منطق التصميم الأساسي لتخطيط الشريط
بمساعدة برنامج 3D Dynaform لمحاكاة العناصر المحدودة للفيزياء المتعددة، قمنا بتحسين تخطيط الشريط بشكل شامل للغاية. يتضمن التصميم في الوقت نفسه تسلسل التشكيل وتوازن الحمل واستخدام المواد لضمان توزيع قوة التشكيل في كل محطة بالتساوي مع استبعاد التحميل الزائد للقالب أيضًا. عند الاهتمام بالتصميم التخطيطي ختم المكونات المعدنية، يجب على المرء أن يأخذ في الاعتبار الترتيب المكاني للعديد من ميزات التشكيل.
يعد قالب الختم متعدد المحطات المُصنع بدقة هو المكون الرئيسي للأجهزة الأساسية الضرورية لتحقيق صب متعدد العمليات في وقت واحد، وهي لا تحدد فقط مدى التكامل ودقة المنتج النهائي ولكن أيضًا جودة المكونات المختومة المدمجة التي سيكون لها استقرار مزدوج هيكلي ودقيق.
حلول ضمان مستقرة للقولبة المتزامنة متعددة العمليات
عند القيام بالقولبة المركبة، عند مواجهة التواء الشريط وسوء التغذية، يتم استخدام ثلاث ضمانات هيكلية أساسية:
- هيكل موازنة دبوس التوجيه المزدوج: تتمتع دبابيس التوجيه في المحطتين 3 و12 بمحورية تبلغ 0.02 مم لذلك يمكن تجنب اختلال محاذاة الشريط. بالقرب من ختم درجة السيارات يحتاج إلى أدلة أكثر دقة.
- نظام ضغط زنبرك النيتروجين: على لوحة التفريغ، يتم توصيل زنبرك نيتروجين بضغط إجمالي يبلغ 35 كيلو نيوتن، مما يساعد في تقديم قوة ضغط ثابتة وموحدة.
- آلية المنزلق متعددة الاتجاهات: من خلال الجمع بين منزلقات التثقيب والثني، يمكن إنهاء القالب متعدد الاتجاهات في ضربة واحدة.
عادةً ما يتم اعتماد حلول ضمان مستقرة مماثلة في خطوط إنتاج ختم المعادن الصناعية. نظرًا لكوننا موردًا متخصصًا لختم الصفائح المعدنية، فإننا نقدم أسعار تصنيع مخصصة شفافة تمامًا، وبهذه الطريقة يمكن للعملاء رؤية استثمارات مشروعاتهم بوضوح.
نصائح عملية لاستكشاف الأخطاء وإصلاحها في تصنيع LS:
عندما تواجه القوالب التقدمية مشكلات في التغذية، قم أولاً بإجراء فحص محوري لدبابيس التوجيه في المحطتين 3 و12. وستكون هناك حاجة إلى المعايرة إذا كان الانحراف أكثر من 0.02 مم. يمكن أن يؤدي القيام بذلك إلى حل معظم مشكلات تشويش التغذية (أكثر من 90%).
<اقتباس>يعد التصميم الدقيق للتخطيط وآلية المزامنة المستقرة جوهر تحقيق إنتاج ضخم فعال باستخدام قوالب متكاملة متعددة المحطات. إذا كنت ترغب في معرفة المزيد حول التفاصيل الفنية، يُرجى الاتصال بنا للحصول على المستند التقني لتكنولوجيا ختم تكامل المكونات وإتقان حل التشكيل الكامل.
الشكل 3: مخطط يوضح معلمات القطع بالليزر مقابل التكاليف، مما يثبت قيمة الخدمة ذات معدل الخردة المنخفض.
لماذا يعتبر اختيار خدمة ختم تكامل الأجزاء أفضل من عمليات اللحام التقليدية بعد الختم؟
يمكن لخدمة ختم تكامل الأجزاء أن تزيد من قوة التعب الميكانيكي الإجمالي وحمل الشد بأكثر من 40% عند مقارنتها بعمليات اللحام بعد الختم، لأنها تزيل المخاطر تمامًا التدهور المعدني والتشوه الحراري الناتج عن المنطقة المتأثرة بالحرارة (HAZ).
مشكلات أداء اللحام النموذجية
عمليات اللحام قادرة على رفع درجات الحرارة المحلية إلى أكثر من 1300 درجة مئوية على الفور، مما يؤدي إلى إنشاء منطقة HAZ. ولهذا السبب، قد تنخفض صلابة المواد في تلك المنطقة بنسبة 15%-20%، ويمكن إنتاج إجهاد متبقي. وبعد بضعة أشهر من التخزين/الاستخدام، قد يؤدي إطلاق الضغط المتبقي إلى حدوث تشوه غير متوقع، في حين قد تكون المفاصل الملحومة عرضة لكسر الكلال تحت الاهتزاز. يمنع الختم الدقيق للمكونات إنشاء مناطق الخطر.
يمكن لخدمة ختم تكامل الأجزاء ذات المهارات العالية أن تتغلب بسهولة على المشكلات التيتؤدي أدوات الاستخدام بطبيعتها إلى تحسين شامل في أداء المنتج وتؤدي إليه.
فوائد القوة الهيكلية للقولبة المتكاملة
الهيكل المعدني في المكونات المقولبة ذات القطعة الواحدة مستمر، ولا تحتوي على أي نقاط ضعف بسبب اللحام. ويمكن زيادة صلابة الصفائح الرقيقة بشكل متشعب عن طريق إدخال أضلاع التسليح حتى بدون زيادة سمك المادة، ولهذا السبب يمكن تحسين حد التحمل بشكل كبير. بمساعدة الختم المعدني التدريجي، يمكن إجراء تشكيل أضلاع التسليح بشكل متكامل في ضربة واحدة. يعد ختم التشكيل المعدني المخصص هو الحل الأمثل إذا كنت تريد تقليل تكاليف مصنع التصنيع من خلال هذه العملية.
يقارن الجدول أدناه الأداء الأساسي للعمليتين:
<نمط الجدول = "انهيار الحدود: الانهيار؛ العرض: 100%؛ عرض الحدود: 1 بكسل؛ لون الحدود: #000000؛" border="1"> <الجسم> <تر> أبعاد الأداء الختم التقليدي + عملية اللحام البقعي خدمة ختم تكامل الأجزاء التحسين <تر> قوة الشد القيمة الأساسية 100% 142% التحسن 42% <تر> عمر التعب والاهتزاز 120 ساعة 300 ساعة التحسين 150% <تر> تشوه الشيخوخة ±0.2 مم/شهر لا يوجد تشوه يزيل التشوه الناتج عن الشيخوخة بنسبة 100% <تر> تقليل صلابة المنطقة المتضررة بالحرارة 15%-20% لا يوجد تخفيض يتجنب تمامًا تدهور دراسة المعادنما هي المكونات المجمعة المختومة التي توفر الحد الأقصى لمعدل استخدام المواد وأقل تحسين لسعر الوحدة؟
المكونات المختومة الموحدة باستخدام مزيج من التصميم المتداخل الذكي وقص الحواف المشتركة يمكن أن ترفع معدل استخدام المواد الخام من 55% التقليدي إلى أكثر من 82%، مما يؤدي في نفس الوقت إلى خفض تكاليف شراء المواد وخفض السعر النهائي للأجزاء الفردية عند تسليم المصنع.
التقنيات الأساسية لتحسين التداخل
في الأساس، يتم تحقيق تحسين استخدام المواد من خلال تقليل نفايات العمليات. Typically, optimization techniques can be divided into three groups:
- Shared Edge Design: Parts with multiple contours are made to share shearing edges, thereby separation waste is reduced. Through complex part stamping, a higher utilization rate can be obtained by the exploitation of nested nesting.
- Pitch and Width Optimization: Tiny adjustments of the pitch by 0.1mm increments to the positioning of the stamped parts to maximize the utilized area.
- Nested Nesting Layout: When irregular parts nest in a complementary fashion, the leftover waste areas can be filled.
Highly consolidated stamped components be the main vehicle for realizing maximum material utilization.
Unit Cost Figure-out Logic
The fundamental element of the unit price of stamped parts is the raw material price, that means, increased utilization leads straightaway to a lower price. The reference expression for the pricing of unit finished products is:
Unit Price = (Material Cost + Process Cost) (1 + Management Fee Rate) + Mold Amortization / Order Quantity. With integrated processes, it is possible to slash process costs by up to 35%. Stamping of thin metal is even more largely reliant on material utilization.
This approach is also the crucial cost reduction channel for part consolidation stamping service and, plus custom metal forming service, can bring about fully-customized processes.
The table below shows the cost relationship between different layout schemes for SPCC cold-rolled steel strip:
<الجسم> <اقتباس>Heavy gauge stamping has a higher material cost ratio, and the cost reduction effect brought about by the improved utilization rate is more significant. In summary, intelligent layout and shared edge design can significantly improve material utilization rate and directly reduce the unit product price. If you have clear mass production requirements, you can upload drawings to obtain an accurate quote, clearly showing the cost optimization potential.
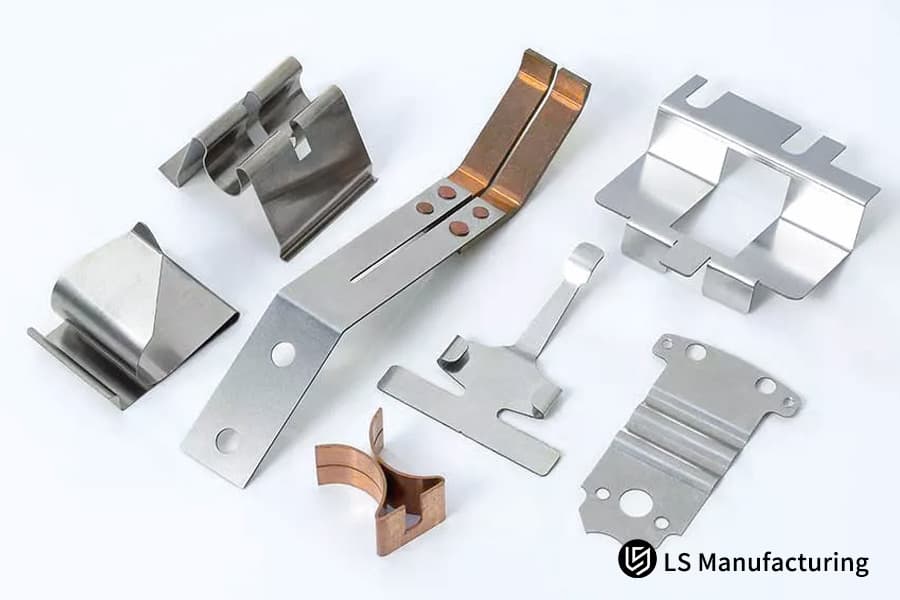
Figure 4: A neat stack of laser-cut stainless steel parts in a workshop, showcasing manufacturing precision and consistency.
How Does ISO 9001 and IATF 16949 Compliance Ensure Exceptional Consistency Across Massive Stamped Part Batches?
A company providing professional metal stamping service and implemented with ISO 9001 and IATF 16949 quality management systems can reduce the defect rate (parts per million) to 50 in a stable manner by using real-time process SPC monitoring and mold wear early warning mechanisms.
Full-Process Quality Control on the Production Floor
Documenting quality control alone is not enough, the entire production process should be considered. Major control measures include:
- Online CCD Inspection: 100% online measurement of punch inner diameter and bending angle. Pieces which have a deviation from the limit of tolerance will be rejected automatically. For multi operation stamping, a decision should be made on the inspection of most critical features.
- First and Last Piece Coordinate Measuring: First and last piece inspections are carried out by a coordinate measuring machine which has an accuracy of 0.002mm.
- SPC Process Monitoring: Essential dimensional data is taken every 2 hours. An automated process adjustment is done if the CPK value is below 1.33.
Standardized metal stamping service is an essential element for the production of a consistent series of products. System certification besides the provision of the service is a way to achieve dual quality assurance.
Preventative Maintenance Mechanism for Die Life
The precision of the die is the main element that ensures the product consistency. We have set very high maintenance standards for vulnerable parts like tungsten carbide punches: micron-level sharpening and chip skipping checks are compulsory at every 100,000 stamping cycles to avoid in a proactive manner reduction in the precision caused by wear. The die maintenance interval for a single stroke stamping can be suitably lengthened.
The synergy of advanced custom metal forming stamping technology and a thorough quality system, on the part of an IATF 16949 certified manufacturer, makes the assurance of dimensional uniformity in a very large number of units produced possible, resulting in stable mass production.
How Did LS Manufacturing Redesign a Appliance Bracket to Terminate an Intense Assembly Crisis?
Customer Dilemma
A world-leading home appliance company, which created commercial water purifier racks in large quantities, had first designed a system made of one cold-rolled steel load-bearing main board, two side mounting brackets, and two reinforcing connectorsfive separate parts together fastened with 12 blind rivets and multi-point stainless steel spot welding.
With a yearly production volume of 1.2 million units, slow manual assembly kept the production running at a low pace and orders were delayed 15%. Upon frequent heat vibrations of 100 hours generated by the ultra-high frequency vibration testing, the riveted joints and heat-affected weld zones often cracked because of the fatigue stress, resulting in 4.2% of defective items and losses of $280,000 due to defects and rework.
LS Manufacturing Solution
The senior team of LS Manufacturing jumpstarted a complete DFM upgrade solution step after step using the original 3D drawings, that got to them within 24 hours.
- We used the Dynaform simulation software to mimic the material's rheological behavior under dynamic load five times, in this way five separate parts existing in the physical world were turned into a single integrated and three-dimensional irregularly shaped stamped part.
- We built our own high precision multi-station progressive die featuring 24 stations and a precision nitrogen spring pressure system, rendering punching, shallow drawing, lateral slider multi-angle bending (±0.5° angle precision control), and local reinforcing ribs imprinting within a single stroke possible.
- The whole die set is made of tungsten carbide punches and die inserts, which can be used for up to 1 million strokes. Online CCD measurement systems are installed at key stations for 100% closed-loop real-time monitoring of critical bending dimensions.
Results and Value
After decreasing the number of frames used in the water purifier from five to one through EL restructuring and high accuracy mass production, the first six assembly steps were completely eliminated, which led to a 42.6% drop in the total assembly labor and management costs. The integrated stamped parts have a continuous metallographic structure without stress points, which is why they passed the 300-hour ultra-high frequency vibration fatigue test without any problems.
Delivery defect rate dropped from 4.2% to below 28 ppm. At the same time, smart nesting design increased the material usage rate from 58% to 81.5%, decreasing the purchasing price of individual components by 23%. The overall mold investment stood at $185,000, and the customer recovered the investment after 110,000 units.
This project fully validates the core value of component integration technology in cost reduction, quality improvement, and efficiency enhancement. If you are also facing similar assembly bottlenecks and quality pain points, you can submit product drawings and mass production requirements, and we will customize an exclusive part consolidation stamping service solution for you to achieve the dual benefits of cost control and quality improvement.

الأسئلة الشائعة
Q1: What is part consolidation in progressive die stamping services?
Part consolidation in progressive die stamping means combining several separate metal parts into one complex stamped part in a single stamping operation using custom made multi-station precision dies. So, it eliminates all the additional assembly operations happening after the process source.
Q2: How much assembly cost can I typically save by integrating my stamped components?
Mature part consolidation stamping services can wipe out the secondary welding,riveting, and manual assembling processes completely, generally leading to a 30% to 50% decrease in assembly costs overall. The exact saving in costs is directly proportional to the number of parts in the assembly.
Q3: Will consolidating multiple sheet metal parts together drastically increase tooling costs?
It is true that the purchase cost single multi-station progressive die can be up to 20% to 35% higher, but if you also factor in the savings on assembly tooling and labor, the full die purchase can be covered after a production volume of 50,000 units. The total advantages in large scale production are really quite marked.
Q4: What materials are best suited for high volume custom metal forming services?
Metals with high ductility like SPCC SECC 5052 aluminum alloy, and different types of low carbon deep-drawing steels, are the best choice for multi-bending integrated processes, which help prevent the formation of micro-cracks during the forming operation in a stable mass production environment.
Q5: How does LS Manufacturing control the tight bending tolerances of consolidated parts?
We manufacture consolidated parts in one-piece using high end progressive dies that incorporate micro-punching stations and inserts for precise springback compensation. With this, we have an online closed-loop monitoring system that together enable us to efficiently and consistently manage linear dimensional tolerances within 0.01mm even during high volume continuous production.
Q6: Can part consolidation replace structural assemblies that require high mechanical loading strength?
Yes, Definitely! Due to Really one-piece molded components have a continuous and uniform metallographic structure, That means they do not have the weak point of the weld heat-affected zone. This results in a significant enhancement of structural stiffness and fatigue limit, completely satisfying the requirements of high load conditions.
Q7: What is the typical minimum order quantity (MOQ) for an advanced metal stamping service?
Since the debugging and changeover operations of high speed progressive die production lines are quite expensive, as such, we think a commercial MOQ of 5000 pieces is appropriate to maximize both the material usage and overall economic benefits for unit price that is suited for mass production.
Q8: How can I request an explicit, custom DFM analysis and price quotation from your engineers?
You can directly upload native 3D CAD models (in STP or IGS format) along with detailed technical specifications. Our expert technical team will provide a comprehensive DFM analysis report, process optimization recommendations, and an accurate project quotation within 24 hours.
الملخص
Component integration stamping technology is not only an effective way for manufacturing enterprises to reduce assembly costs and simplify supply chain management, but also a core means to improve product structural strength and dimensional stability. By leveraging its professional DFM optimization capabilities and high precision multi-station progressive die R&D technology, LS Manufacturing is able to help customers achieve integrated molding of complex geometries in a single stamping stroke, because of this enabling them to establish a dual advantage in cost and quality in the market.
If you are struggling with excessive assembly tolerances, structural fatigue fractures, and high assembly costs, then you don't have to waste time and money on inefficient multi-part assembly anymore. Contact LS Manufacturing's team of metal stamping experts today, upload your 3D design drawings, and we will give you a professional DFM feasibility assessment report and mass production project quotation within 24 hours, helping you rapidly reduce costs and enhance quality.
📞Tel: +86 185 6675 9667
📧Email: info@lsrpf.com
🌐Website: https://lsrpf.com/
إخلاء المسؤولية
The contents of this page are for informational purposes only. LS Manufacturing services There are no representations or warranties, express or implied, as to the accuracy, completeness or validity of the information. لا ينبغي استنتاج أن المورد أو الشركة المصنعة التابعة لجهة خارجية ستوفر معلمات الأداء والتفاوتات الهندسية وخصائص التصميم المحددة وجودة المواد ونوعها أو التصنيع من خلال شبكة تصنيع LS. It's the buyer's responsibility. Require parts quotation Identify specific requirements for these sections.Please contact us for more information.
فريق تصنيع LS
LS Manufacturing هي شركة رائدة في الصناعة. التركيز على حلول التصنيع المخصصة. We have over 20 years of experience with over 5,000 customers, and we focus on high precision CNC machining, Sheet metal manufacturing, 3D printing, Injection molding. Metal stamping,and other one-stop manufacturing services.
Our factory is equipped with over 100 state-of-the-art 5-axis machining centers, ISO 9001:2015 certified. نحن نقدم حلول تصنيع سريعة وفعالة وعالية الجودة للعملاء في أكثر من 150 دولة حول العالم. سواء كان الإنتاج صغير الحجم أو التخصيص واسع النطاق، يمكننا تلبية احتياجاتك من خلال أسرع تسليم خلال 24 ساعة. اختر تصنيع LS. This means selection efficiency, quality and professionalism.
To learn more, visit our website:www.lsrpf.com.


| Layout Scheme | Material Utilization Rate | Unit Material Cost | Scrap Disposal Cost | Total Unit Finished Product Material Cost |
| Traditional Split Single Layout | 55% | $0.82 | $0.08 | $0.90 |
| Optimized Split Double Layout | 65% | $0.69 | $0.06 | $0.75 |
| Integrated Shared Edge | 82% | $0.55 | $0.03 | $0.58 |
