 Русский



Услуга штамповки консолидированных деталей — это комплексная производственная услуга, которая объединяет несколько отдельных металлических деталей в одну отлитую деталь с использованием многостанционных прогрессивных штампов. Это значительно смягчает три основные проблемы традиционной многодетальной сборки, такие как более высокие затраты на сборку, чрезмерные совокупные допуски и усталостное разрушение под воздействием вибрации. Фактически, этот метод не только снижает затраты на сборку примерно на 30–50 %, но также эффективно сохраняет критические допуски на размеры в пределах 0,01 мм, что делает его отличным выбором для массового производства модулей гражданского и промышленного уровня.
В этой статье мы подробно рассмотрим путь снижения затрат и повышения эффективности его реализации в технических принципах, правилах проектирования и проверке массового производства.
Обзор основных ценностей услуги штамповки консолидации деталей
В таблице ниже сравниваются основные характеристики штамповки с интеграцией компонентов с традиционными процессами, интуитивно демонстрируя преимущества обновления процесса.
<тело>Ключевые выводы:
Почему стоит доверять опыту LS Manufacturing в области снижения затрат за счет консолидации деталей в сфере услуг штамповки металлов?
LS Manufacturing имеет десятилетний опыт интеграции компонентов, исследований и разработок в области штамповки и внедрения массового производства, что позволяет нам регулярно помогать нашим клиентам снижать затраты на сборку и улучшать характеристики продукции.
На основе нашего опыта работы в проектах по интеграции кронштейнов коммерческих водоочистителей мы узнали, что раннее вмешательство в оптимизацию DFM может сократить окупаемость инвестиционного цикла всего проекта на 40 %. Наша команда разработчиков пресс-форм имеет средний опыт более 8 лет и разработала более 200 многопозиционных интегрированных прогрессивных штампов, которые охватывают различные отрасли, такие как бытовая техника, промышленная электромеханика и автомобильные детали.
Наша система тщательного контроля производства от начала до конца очень строго соблюдает стандарт управления качеством ISO 9001 и создала 12 точек контроля качества от приема сырья до доставки готовой продукции, чтобы убедиться в стабильных характеристиках каждой отдельной партии.
В случае автомобильных и промышленных деталей с очень высокими требованиями наш контроль обработки полностью соответствует стандартам IATF 16949, позволяя сквозное отслеживание ключевых характеристик, тем самым гарантируя производство. последовательность. Данные наших внутренних испытаний показывают, что оптимизация интегрированных процессов часто означает более чем двукратное увеличение срока службы изделия в результате виброусталости.
Большой опыт реализации проектов и комплексная сертификация системы являются основными гарантиями стабильной реализации комплексных проектов штамповки. Если вы оцениваете потенциал оптимизации процесса существующих компонентов, пожалуйста, свяжитесь с нами для получения бесплатной услуги по учету затрат, используя наш профессиональный опыт в области штамповки металлов для быстрого определения границ снижения затрат.
Почему стоит выбирать расширенную услугу штамповки деталей для консолидации, чтобы существенно снизить трудозатраты на сборку?
Услуга штамповки деталей с помощью прогрессивных штампов позволяет превратить несколько отдельных металлических компонентов в один сложный штампованный компонент, таким образом полностью исключая ручную сборку, сварку и клепку, а общие затраты на сборку можно сократить более чем на 35 % с помощью этого метода.
Воронка затрат при ручной сборке
Во время традиционного процесса штамповки и сборки отдельных деталей затраты продолжают происходить на разных этапах. По сути, затраты делятся на три категории:
Техническая поддержка многокомпонентной интеграции
В основе интеграции компонентов лежит пластичность и формуемость металлических материалов. Высокопрочные низкоуглеродистые стали, напр. SPCC и SPCE обладают хорошей способностью к холодной штамповке, и после нескольких деформаций растяжения и изгиба их механические свойства остаются стабильными. Интеграция нескольких деталей возможна с помощью прогрессивной технологии штамповки, которая использует эту функцию.
При штамповке больших объемов стабильность свойств материала очень важна. Этот метод также можно комбинировать с услугой обработки металлов давлением для создания совершенно новых конструкций. Благодаря этому оно становится одним из ключевых направлений обслуживания экономичных поставщиков.

Рис. 1. Множество деталей из нержавеющей стали, вырезанных лазером, таких как шестерни и рамы, отображенных на белой поверхности.
Как индивидуальная штамповка металла позволяет решать сложные совокупные допуски при крупносерийном производстве?
Одним из наиболее широко используемых методов обработки металлов давлением является штамповка металла по индивидуальному заказу. Чтобы дать вам представление о том, как это работает: выполняя многоступенчатую непрерывную формовку в одном прогрессивном штампе, технология штамповки металла Kiyama сжимает обычные совокупные допуски перекрестных процессов в один динамический диапазон допуска за один ход, таким образом постоянно сохраняя критические допуски размеров готового продукта в пределах 0,01 мм.
Основная причина совокупных допусков
Когда дело доходит до сборки нескольких деталей, допуски основных формообразующих поверхностей каждой отдельной детали могут суммироваться и достигать предельных размеров. Например, отдельные допуски 5 независимых деталей составляют 0,03 мм, а совокупный допуск после сборки может достигать 0,15 мм. Это может привести к заклиниванию сборки или неплотной посадке, что приведет к увеличению количества дефектов и затрат на послепродажный ремонт. Штамповка нестандартных деталей может быть разработана так, чтобы избежать проблемы перекрытия допусков с самого начала процесса.
Схема основных параметров для компенсации пружинистости
Чтобы решить проблему упругого возврата во время гибки листового металла, мы используем метод многопроходной постепенной формовки + метод компенсации окончательной штамповки. Основные этапы контроля:
В таблице ниже показаны параметры многоступенчатого контроля допуска для листового металла SECC t=2,0 мм:
| Сравнение размеров | Традиционная раздельная штамповка + пост-сборка | Служба штамповки консолидации деталей | Область оптимизации |
| Количество процессов сборки | 6–8 (клепка/сварка/ручная работа) | 0 (формирование одиночного штриха) | 100 % исключение процессов после сборки |
| Допуск на основные размеры | ±0,15 мм (совокупно для нескольких частей) | ±0,01 мм (управление одним штрихом) | Повышение точности в 15 раз |
| Использование материала | Приблизительно 55% | Более 82% | Улучшение: примерно 49% |
| Усталостная долговечность от вибрации | 100 часов до критического уровня | 300 часов безотказной работы | Улучшение: 200% |
| Общая стоимость сборки | Базовое значение: 100% | 50%-70% | Уменьшить на 30–50 % |
Штамповка с глубокой вытяжкой также похожа на многоэтапный прогрессивный процесс. Данные специальных испытаний LS Manufacturing показывают, что отклонение угла упругого возврата листа SECC, t=2,0 мм, можно контролировать в пределах ±0,3° после 8 последовательных изгибов, что значительно выше среднего показателя по отрасли ±1°. Это решение является одной из основных технологических задач квалифицированной штамповки металлов.
Рис. 2. Точная резка металла лазерным лучом с помощью искр, иллюстрирующая динамическое регулирование тепла в производстве.
Какая конструкция штамповки важна для принципов сборки, чтобы предотвратить утончение материала и образование микротрещин при сильной деформации?
Для проектирования штамповки для сборки скорость утонения листового металла должна быть точно установлена для нескольких проходов утонения вытяжки на основе диаграммы пределов штамповки металла. Это гарантирует, что степень утонения листового металла в местах сильного растяжения и изгиба составляет менее 20%, что в принципе полностью исключает возможность растрескивания и наклепочного хрупкого разрушения.
Литье ограничивает основные параметры управления
Чтобы предотвратить разрушение материала из-за большой деформации, на этапе проектирования необходимо строго контролировать три ключевых параметра:
Опоразаранее спланированная конструкция штамповки для сборки необходима для обеспечения качества литья и может выступать в качестве эффективной меры против рисков качества при массовом производстве.
Методы предотвращения концентрации стресса
Геометрия составных деталей становится все более сложной, и в них обычно возникает концентрация напряжений в острых и прямых углах, вызывающая трещины и износ пресс-форм. Проектировщикам следует рассмотреть возможность использования поверхностей постепенного перехода для замены острых углов, а в местах, подверженных напряжениям, следует добавлять технологические скругления. Это может привести к тому, что срок службы пресс-формы превысит 1 миллион циклов штамповки. Однако штамповка с жесткими допусками требует микронной точности переходных поверхностей.
Проблема износа штампов из-за концентрации напряжений при высокоскоростной штамповке в производственных условиях может быть решена с помощью индивидуальных услуг обработки металлов давлением. Опытные производители оснастки могут одновременно улучшить соответствие конструкции матрицы и дизайна изделия.
Как можно при проектировании многопозиционных штамповочных штампов успешно синхронизировать процессы прошивки и постепенной гибки?
Многопозиционная штамповочная машина способна производить очень сложные конструкционные детали высокоинтегрированным способом, организуя в очень упорядоченном порядке операции штамповки, локального растяжения и многомерного изгиба, которые все происходят на одной и той же полосе макета. Кроме того, центр штамповки каждого хода должен быть идеально совмещен с центром нагрузки оборудования.
Основная логика проектирования компоновки полос
С помощью программного обеспечения 3D Dynaform для мультифизического моделирования методом конечных элементов мы очень тщательно оптимизируем компоновку полос. В конструкции одновременно учитываются последовательность формования, баланс нагрузки и использование материала, чтобы гарантировать равномерное распределение силы формования на каждой станции, а также исключить перегрузку штампа. При проектировании макета штамповки металлических компонентов необходимо учитывать пространственное расположение многих формообразующих элементов.
Прецизионно изготовленная многостанционная штамповка является основным компонентом базового оборудования, которое необходимо для достижения одновременного многопроцессного формования, и оно определяет не только степень интеграции и точность конечного продукта, но и качество консолидированных штампованных компонентов, которые будут иметь структурную и прецизионную двойную стабильность.
Стабильные решения для одновременного многопроцессного формования
При изготовлении композитного формования в случае скручивания полосы и плохой подачи используются три основных структурных средства защиты:
Сравнимые решения по обеспечению стабильности обычно применяются на производственных линиях промышленной штамповки металлов. Являясь специализированным поставщиком штамповки листового металла, мы предлагаем абсолютно прозрачные цены на индивидуальное изготовление, благодаря чему клиенты могут четко видеть свои инвестиции в проект.
Практические советы по устранению неполадок при производстве LS:
Если в прогрессивных штампах возникают проблемы с подачей, сначала выполните проверку соосности направляющих штифтов на станциях 3 и 12. Калибровка потребуется, если отклонение превышает 0,02 мм. Это может решить большинство проблем с застреванием подачи (более 90%).
Точная компоновка и стабильный механизм синхронизации являются основой эффективного массового производства с использованием интегрированных штампов с несколькими станциями. Если вы хотите узнать больше о технических деталях, пожалуйста, свяжитесь с нами, чтобы получить технический документ по технологии интеграции компонентов и освоить комплексное решение для формования.
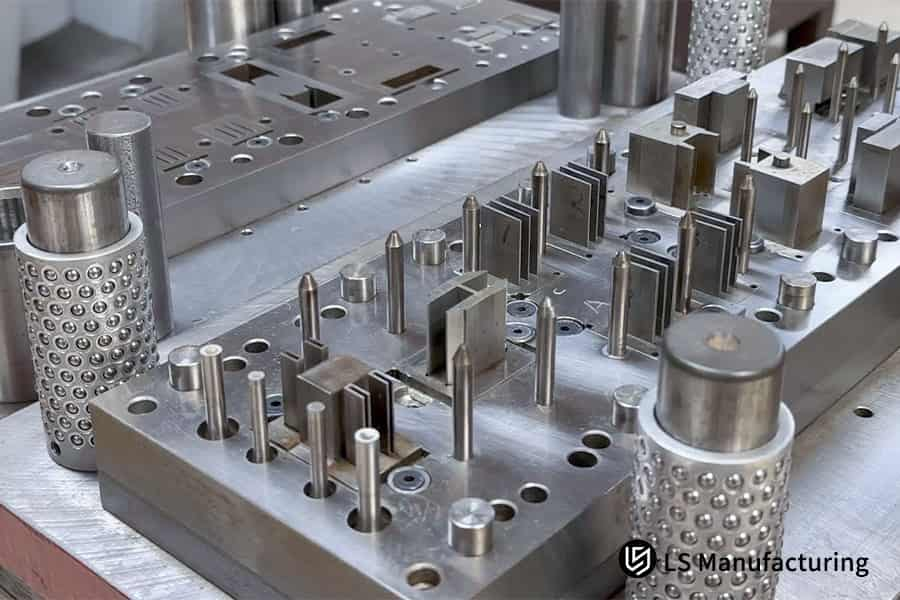
Рис. 3. Диаграмма, показывающая параметры лазерной резки в зависимости от затрат, что доказывает ценность услуги с низким уровнем брака.
Почему выбор услуги штамповки для интеграции деталей превосходит традиционные процессы постштамповочной сварки?
Услуга штамповки с интеграцией деталей может повысить общую механическую усталостную прочность и растягивающую нагрузку более чем на 40 % по сравнению с процессами сварки после штамповки, поскольку полностью исключает риски металлографической деградации и термической деформации, вызванной зоной термического влияния (ЗТВ).
Типичные проблемы с производительностью сварки
В процессе сварки локальная температура может мгновенно подняться более чем до 1300 ℃, создавая зону опасности. Из-за этого твердость материала в этой области может упасть на 15–20% и могут возникнуть остаточные напряжения. А после нескольких месяцев хранения/использования снятие остаточного напряжения может привести к неожиданной деформации, а сварные соединения могут быть подвержены усталостному разрушению под воздействием вибрации. Точная штамповка компонентов предотвращает образование ЗТВ.
Высококвалифицированные специалисты по штамповке деталей могут легко решить проблемы, с которымипо своей природе сталкиваются полевые орудия, и привести к общему улучшению производительности продукта.
Преимущества комплексного формования в отношении прочности конструкции
Металлографическая структура в цельнолитых изделиях сплошная, и они не содержат слабых мест вследствие сварки. А жесткость тонких пластин можно многократно увеличить за счет установки ребер жесткости даже без увеличения толщины материала, благодаря чему предел несущей способности может быть значительно увеличен. С помощью прогрессивной штамповки металла ребра жесткости могут быть подвергнуты цельной штамповке за один проход. Штамповка по индивидуальному заказу – это лучший вариант, если вы хотите снизить производственные затраты с помощью этого процесса.
В таблице ниже сравнивается основная производительность двух процессов:
| Номер шага | Процесс формирования | Допуск на один шаг | Совокупный контрольный допуск | Метод компенсации |
| Шаг 6 | Первая предварительная гибка | ±0,05 мм | ±0,05 мм | Предварительное уменьшение угла пуансона 2° |
| Шаг 12 | Второй тонкий изгиб | ±0,02 мм | ±0,03 мм | Разгрузочная пластина постоянного давления |
| Шаг 18 | Микроперфорация | ±0,01 мм | ±0,01 мм | Принудительная коррекция жесткой формы |
| Шаг 22 | Окончательная проверка | - | ±0,01 мм | Онлайн-калибровка CCD с обратной связью |
Какие консолидированные штампованные детали обеспечивают максимальный коэффициент использования материала и наименьшую оптимизацию цены за единицу?
Консолидированные штампованные компоненты за счет сочетания умного раскроя и резки по общим кромкам могут повысить коэффициент использования сырья с традиционных 55 % до более чем 82%, одновременно снижая затраты на закупку материалов и значительно снижая конечную франко-заводскую цену отдельных деталей.
Основные методы оптимизации вложения
По сути, повышение эффективности использования материалов достигается за счет минимизации технологических отходов. Typically, optimization techniques can be divided into three groups:
Highly consolidated stamped components be the main vehicle for realizing maximum material utilization.
Unit Cost Figure-out Logic
The fundamental element of the unit price of stamped parts is the raw material price, that means, increased utilization leads straightaway to a lower price. The reference expression for the pricing of unit finished products is:
Unit Price = (Material Cost + Process Cost) (1 + Management Fee Rate) + Mold Amortization / Order Quantity. With integrated processes, it is possible to slash process costs by up to 35%. Stamping of thin metal is even more largely reliant on material utilization.
This approach is also the crucial cost reduction channel for part consolidation stamping service and, plus custom metal forming service, can bring about fully-customized processes.
The table below shows the cost relationship between different layout schemes for SPCC cold-rolled steel strip:
| Измерение производительности | Традиционная штамповка + процесс точечной сварки | Служба штамповки интеграции деталей | Улучшение |
| Прочность на растяжение | Базовое значение 100 % | 142% | Улучшение 42 % |
| Усталостная долговечность от вибрации | 120 часов | 300 часов | Улучшение 150 % |
| Деформация старения | ±0,2 мм/месяц | Нет деформации | 100 % устраняет возрастную деформацию |
| Уменьшение твердости зоны термического воздействия | 15%-20% | Без уменьшения | Полностью предотвращает металлографическое разрушение |
Heavy gauge stamping has a higher material cost ratio, and the cost reduction effect brought about by the improved utilization rate is more significant. In summary, intelligent layout and shared edge design can significantly improve material utilization rate and directly reduce the unit product price. If you have clear mass production requirements, you can upload drawings to obtain an accurate quote, clearly showing the cost optimization potential.
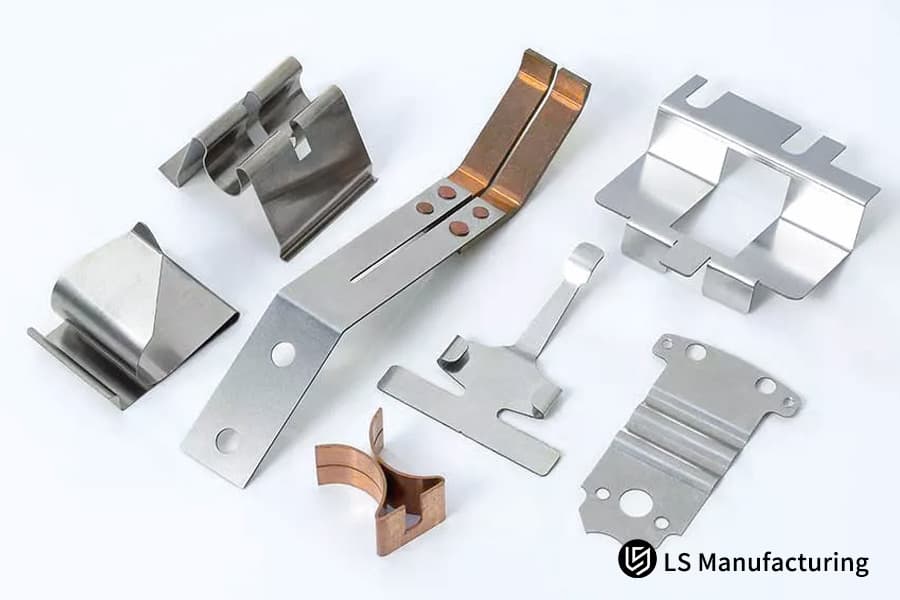
Figure 4: A neat stack of laser-cut stainless steel parts in a workshop, showcasing manufacturing precision and consistency.
How Does ISO 9001 and IATF 16949 Compliance Ensure Exceptional Consistency Across Massive Stamped Part Batches?
A company providing professional metal stamping service and implemented with ISO 9001 and IATF 16949 quality management systems can reduce the defect rate (parts per million) to 50 in a stable manner by using real-time process SPC monitoring and mold wear early warning mechanisms.
Full-Process Quality Control on the Production Floor
Documenting quality control alone is not enough, the entire production process should be considered. Major control measures include:
Standardized metal stamping service is an essential element for the production of a consistent series of products. System certification besides the provision of the service is a way to achieve dual quality assurance.
Preventative Maintenance Mechanism for Die Life
The precision of the die is the main element that ensures the product consistency. We have set very high maintenance standards for vulnerable parts like tungsten carbide punches: micron-level sharpening and chip skipping checks are compulsory at every 100,000 stamping cycles to avoid in a proactive manner reduction in the precision caused by wear. The die maintenance interval for a single stroke stamping can be suitably lengthened.
The synergy of advanced custom metal forming stamping technology and a thorough quality system, on the part of an IATF 16949 certified manufacturer, makes the assurance of dimensional uniformity in a very large number of units produced possible, resulting in stable mass production.
How Did LS Manufacturing Redesign a Appliance Bracket to Terminate an Intense Assembly Crisis?
Customer Dilemma
A world-leading home appliance company, which created commercial water purifier racks in large quantities, had first designed a system made of one cold-rolled steel load-bearing main board, two side mounting brackets, and two reinforcing connectorsfive separate parts together fastened with 12 blind rivets and multi-point stainless steel spot welding.
With a yearly production volume of 1.2 million units, slow manual assembly kept the production running at a low pace and orders were delayed 15%. Upon frequent heat vibrations of 100 hours generated by the ultra-high frequency vibration testing, the riveted joints and heat-affected weld zones often cracked because of the fatigue stress, resulting in 4.2% of defective items and losses of $280,000 due to defects and rework.
Решение для производства LS
The senior team of LS Manufacturing jumpstarted a complete DFM upgrade solution step after step using the original 3D drawings, that got to them within 24 hours.
Результаты и ценность
After decreasing the number of frames used in the water purifier from five to one through EL restructuring and high accuracy mass production, the first six assembly steps were completely eliminated, which led to a 42.6% drop in the total assembly labor and management costs. The integrated stamped parts have a continuous metallographic structure without stress points, which is why they passed the 300-hour ultra-high frequency vibration fatigue test without any problems.
Delivery defect rate dropped from 4.2% to below 28 ppm. At the same time, smart nesting design increased the material usage rate from 58% to 81.5%, decreasing the purchasing price of individual components by 23%. The overall mold investment stood at $185,000, and the customer recovered the investment after 110,000 units.
This project fully validates the core value of component integration technology in cost reduction, quality improvement, and efficiency enhancement. If you are also facing similar assembly bottlenecks and quality pain points, you can submit product drawings and mass production requirements, and we will customize an exclusive part consolidation stamping service solution for you to achieve the dual benefits of cost control and quality improvement.

Часто задаваемые вопросы
Q1: What is part consolidation in progressive die stamping services?
Part consolidation in progressive die stamping means combining several separate metal parts into one complex stamped part in a single stamping operation using custom made multi-station precision dies. So, it eliminates all the additional assembly operations happening after the process source.
Q2: How much assembly cost can I typically save by integrating my stamped components?
Mature part consolidation stamping services can wipe out the secondary welding,riveting, and manual assembling processes completely, generally leading to a 30% to 50% decrease in assembly costs overall. The exact saving in costs is directly proportional to the number of parts in the assembly.
Q3: Will consolidating multiple sheet metal parts together drastically increase tooling costs?
It is true that the purchase cost single multi-station progressive die can be up to 20% to 35% higher, but if you also factor in the savings on assembly tooling and labor, the full die purchase can be covered after a production volume of 50,000 units. The total advantages in large scale production are really quite marked.
Q4: What materials are best suited for high volume custom metal forming services?
Metals with high ductility like SPCC SECC 5052 aluminum alloy, and different types of low carbon deep-drawing steels, are the best choice for multi-bending integrated processes, which help prevent the formation of micro-cracks during the forming operation in a stable mass production environment.
Q5: How does LS Manufacturing control the tight bending tolerances of consolidated parts?
We manufacture consolidated parts in one-piece using high end progressive dies that incorporate micro-punching stations and inserts for precise springback compensation. With this, we have an online closed-loop monitoring system that together enable us to efficiently and consistently manage linear dimensional tolerances within 0.01mm even during high volume continuous production.
Q6: Can part consolidation replace structural assemblies that require high mechanical loading strength?
Yes, Definitely! Due to Really one-piece molded components have a continuous and uniform metallographic structure, That means they do not have the weak point of the weld heat-affected zone. This results in a significant enhancement of structural stiffness and fatigue limit, completely satisfying the requirements of high load conditions.
Q7: What is the typical minimum order quantity (MOQ) for an advanced metal stamping service?
Since the debugging and changeover operations of high speed progressive die production lines are quite expensive, as such, we think a commercial MOQ of 5000 pieces is appropriate to maximize both the material usage and overall economic benefits for unit price that is suited for mass production.
Q8: How can I request an explicit, custom DFM analysis and price quotation from your engineers?
You can directly upload native 3D CAD models (in STP or IGS format) along with detailed technical specifications. Our expert technical team will provide a comprehensive DFM analysis report, process optimization recommendations, and an accurate project quotation within 24 hours.
Сводка
Component integration stamping technology is not only an effective way for manufacturing enterprises to reduce assembly costs and simplify supply chain management, but also a core means to improve product structural strength and dimensional stability. By leveraging its professional DFM optimization capabilities and high precision multi-station progressive die R&D technology, LS Manufacturing is able to help customers achieve integrated molding of complex geometries in a single stamping stroke, because of this enabling them to establish a dual advantage in cost and quality in the market.
If you are struggling with excessive assembly tolerances, structural fatigue fractures, and high assembly costs, then you don't have to waste time and money on inefficient multi-part assembly anymore. Contact LS Manufacturing's team of metal stamping experts today, upload your 3D design drawings, and we will give you a professional DFM feasibility assessment report and mass production project quotation within 24 hours, helping you rapidly reduce costs and enhance quality.
📞Tel: +86 185 6675 9667
📧Email: info@lsrpf.com
🌐Website: https://lsrpf.com/
Отказ от ответственности
The contents of this page are for informational purposes only. LS Manufacturing services There are no representations or warranties, express or implied, as to the accuracy, completeness or validity of the information. Не следует предполагать, что сторонний поставщик или производитель предоставит параметры производительности, геометрические допуски, конкретные конструктивные характеристики, качество и тип материала или качество изготовления через производственную сеть LS. It's the buyer's responsibility. Require parts quotation Identify specific requirements for these sections.Please contact us for more information.
Производственная группа LS
LS Manufacturing — ведущая компания в отрасли. Сосредоточьтесь на индивидуальных производственных решениях. We have over 20 years of experience with over 5,000 customers, and we focus on high precision CNC machining, Sheet metal manufacturing, 3D printing, Injection molding. Metal stamping,and other one-stop manufacturing services.
Our factory is equipped with over 100 state-of-the-art 5-axis machining centers, ISO 9001:2015 certified. Мы предоставляем быстрые, эффективные и высококачественные производственные решения клиентам в более чем 150 странах мира. Будь то мелкосерийное производство или крупномасштабная индивидуализация, мы можем удовлетворить ваши потребности с самой быстрой доставкой в течение 24 часов. выберите LS Manufacturing. This means selection efficiency, quality and professionalism.
To learn more, visit our website:www.lsrpf.com.


| Layout Scheme | Material Utilization Rate | Unit Material Cost | Scrap Disposal Cost | Total Unit Finished Product Material Cost |
| Traditional Split Single Layout | 55% | $0.82 | $0.08 | $0.90 |
| Optimized Split Double Layout | 65% | $0.69 | $0.06 | $0.75 |
| Integrated Shared Edge | 82% | $0.55 | $0.03 | $0.58 |
