日本語




TPR vs PVC 3D プリント サービスカスタムの柔軟なシールとグリッパーを使用して作成された部品の材料コストと実際の性能との間で繰り返される不一致を修正するための正確な評価を提供します。ガイドを読みながら、TPR と PVC: 材質の違いと比較、ほとんどのエンジニアは射出成形の経験に依存し続け、ノズルからのメルトフロー、層間のせん断強度、耐薬品性が 3D プリンティングでどのように異なるかを無視しており、その結果、プロトタイプの 30% 以上で層間剥離が発生し、数週間の遅れが生じています。
LS Manufacturing は、フィラメントに関する 12,000 時間以上の経験を応用し、試行錯誤の割合を 2 分の 1 に減らすための経験的データに基づく選択ガイドを提供します。層の接着強度などの実証済みの基準が得られます≧2.5N/mm、ノズルの温度設定±5℃、さまざまな種類の化学物質との互換性により、時間と部品あたりの総コストを削減できます。弊社の手順に従ってください3D プリント アプリケーションエンジニア。
3D プリンティング用の TPR VS PVC: フレキシブル フィラメント選択ガイド
| 決定要因 | TPR(熱可塑性ゴム) | PVC(ポリ塩化ビニル) |
| ショア硬度範囲 | 非常に柔らかい (ショア 60A-95A)。弾力のある感触があります。 | しっかりしていて柔軟(ショア80A-95A);弾力性が低い。 |
| 印刷の難易度 | 難易度が高い;ダイレクトドライブ押出機を使用、低速 (15-25mm/秒)、リトラクトがオフになりました。 | 中程度の難易度。適切なチューニングでボーデンにプリントします。糸引く傾向があります。 |
| 層の接着力 | 優れた層結合。層がよく接着し、防水部品が作成されます。 | 良好な層結合;ただし、過度の冷却が適用されると層間剥離が発生する傾向があります。 |
| フレックス疲労寿命 | 素晴らしい。繰り返しの屈曲にも壊れることなく耐えられます。 | 適度;時間が経つと可塑剤が移動して硬くなる場合があります。 |
| 耐薬品性 | いいですね。オイル、グリース、希酸に対して耐性があります。 | 素晴らしい;酸、塩基、溶剤に対して耐性があります。化学薬品のチューブを作るために使用されます。 |
| 最優秀アプリケーション | ソフトタッチのグリップ、ガスケット、靴底、振動減衰。 | チューブ、シール、電気絶縁、外装ウェザーストリップ。 |
重要なポイント:
- 真の弾力性を実現する TPR:TPR は、その弾性特性を永久に保持する柔軟な材料であるため、柔軟な部品を作成するための最良の選択肢です。
- しっかりとした柔軟性と耐薬品性のための PVC:PVCの方が硬いです3Dプリント素材柔軟な部品の製造に適しています高い耐薬品性。それはあなたにとって最高ですウビングとシール。
- プリンターの互換性は重要です:TPR にはダイレクトドライブプリンター適切なリトラクト設定が行われていれば、ボーデン プリンタで PVC を使用することもできます。
- 長期安定性の違い:TPR は永久に柔軟性を保ちますが、可塑剤はPVC時間の経過とともに蒸発し、部品が硬くなる傾向があります。
このガイドが信頼できる理由LS 製造の専門家による実践的な経験
たくさん見るでしょうTPR vs PVC3D プリントの記事。その文脈では実際の状況が見落とされている3Dプリント質問: あなたのフィラメントは扱えますか±0.25mmノズル腐食 (PVC) や後退関連の毛深い壁 (TPR) のない 100 mm フレキシブル クリップの公差は?当社のプロセス能力は、可塑剤のコンプライアンスと REACH 安全基準に基づいています。欧州可塑剤評議会(ECPI)、つまり、「印刷可能」はホッパーから規制された最終用途まで追跡されていることがわかります。
私たちは両方の材料を機能的な用途に使用しました。フタル酸エステルを含まない PVC 医療用チューブのプロトタイプ、-30°C の柔軟性が要求される TPR 自動車用ソフトタッチ クリップ、PVC オイルの移行に悩まされる消費者向けグリップ シェル。私たちは、TPR リトラクション調整と PVC 低温処理を、TPE プロセスの知識ベースから学びました。プラスチック工学会(SPE)。
25 以上の TPR/PVC ビルド構成の間で妥協点が得られます: PVC には次の要件が必要です<200℃+HCl の放出と真鍮ノズルの腐食を防ぐためのアクティブな抽出。 TPR の弾力性にはダイレクトドライブが必要です+≦0.5mm糸引きを解消するためのリトラクション。を使用して0.8mmノズル+15%短縮印刷による埋め込み30%変えずに3.0mm壁の公差±0.25mm。これらを実装すると、印刷物はすぐに機能する状態で構築され、コンプライアンスと屈曲寿命の要件を満たします。
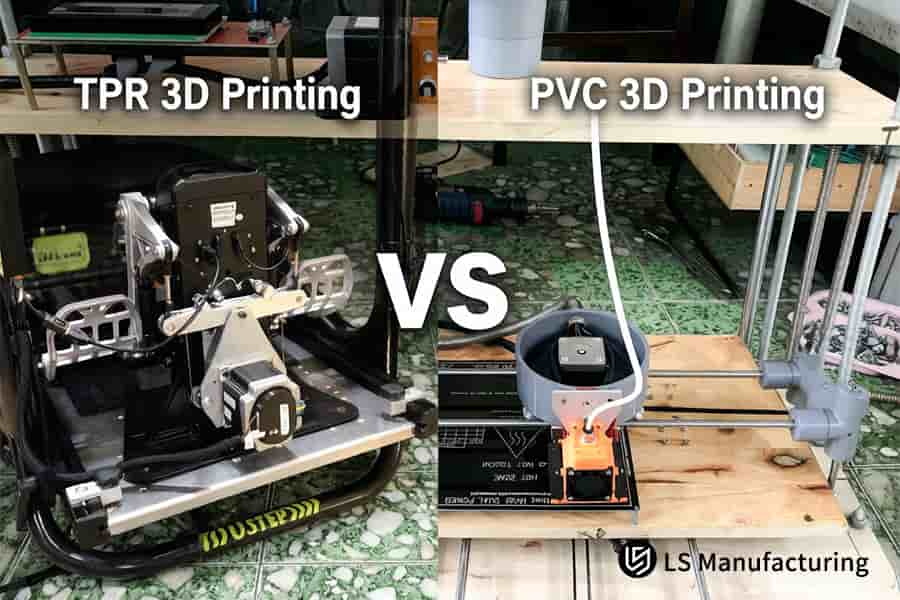
図 1: ワークショップ環境での 3D プリント ホットエンド ヒーティング ブロックの TPR 材料と PVC 材料を比較します。
なぜ材料の選択がフレキシブル 3D プリント サービスの引張性能に影響するのでしょうか?
あなたの選択フレキシブルフィラメント3Dプリントサービスフィラメントの分子構造の違いにより、コンポーネントが周期的な負荷や層の分離に耐えられるかどうかが決まります。証明された35%同じ条件で印刷された TPR と可塑化 PVC の間の Z 軸せん断強度の違い (層の高さと壁の線幅は0.2mm)それを示しています。
比較分析: 分子構造と機械的性能
| パラメータ | 熱可塑性ゴム (TPR) – ブロック共重合体 | 可塑化 PVC – 添加剤移行システム |
| 分子結合機構 | 物理的ハード/ソフトブロックコポリマーによる結合 | 可塑剤によるファンデルワールス結合の減少 |
| 層間融着挙動 | 温度が低下するとソフトセグメントが層間で広がり、層間結合を形成します | 可塑剤が外層に移動し、弱い境界層を形成する |
| Z軸せん断破壊モード | バルク材料の凝集破壊 | 層境界での接着破壊 |
| 引張強さ保持率(80℃) | 終わった92%500時間の熱暴露後 | 55%未満可塑剤の蒸発によるもの |
| 周期的負荷耐久性 (100k サイクル) | 以下8%10万サイクル後の損失 | 30%以上可塑剤の浸出による損失 |
| 層の接着の一貫性 | ビルドボリューム全体で一貫性を保つカスタムTPR 3Dプリントサービス | 印刷時間が長くなると劣化する |
ブロックコポリマーの構造により、高強度3Dプリント一方、PVC 中の可塑剤の移行は徐々に特性の劣化につながります。この違いは最終用途部品にとって重要な役割を果たします。
PVC ではなく TPR を選択する高精度でフレキシブルな 3D プリントニーズがあるということは、層の接着不良のリスクを軽減することを意味します。70%ハイサイクルアプリケーションで。3Dプリントブロックコポリマーの特性により、部品の寸法安定性が最長で維持されます。100,000後処理を必要とせずにロードサイクルを実行します。ダウンロード柔軟な 3D プリント材料の選択TPR と PVC の分子構造が Z 軸のせん断強度と繰り返し疲労寿命にどのように影響するかを理解するためのガイドです。
カスタム TPR 3D プリント サービスの寸法精度を決定する技術パラメータはどれですか?
許容誤差を達成するには、±0.05mmTPR 部品では、曲げ弾性率が低く、溶融プラスチックの温度、後退速度、ベッドの状態を管理することが重要です。600%TPR の伸びにより、座屈や不均一な流れが発生します。線形収縮を求めるパラメータの設定方法は次のとおりです。≤0.8%、これにより、次のことが可能になります高精度3Dプリント後処理なしで複雑な形状を作成できます。
溶融温度範囲: 210°C ~ 230°C で流れを予測可能に保つ
フィラメントが下に垂れ下がっている210℃それ以上の温度では壊れて脆い層になります230℃。 PID コントローラーを使用してホットエンド温度を 220°C ±3°C に設定すると、粘度は次の範囲に維持されます。800~1200Pa・sビード幅を範囲内に維持しながらダイスウェルを最小限に抑えます。±0.02mm。これ高精度でフレキシブルな 3D プリントこのプロセスにより、すべてのレイヤーが一貫して印刷されることが保証され、すぐに生産可能な 3D プリント手動作業なしで複雑な内部チャネルを構築できます。
後退速度 ≤15mm/s により、精度を犠牲にすることなく糸引きを防止
典型的な30~50mm/秒後退により TPR が切れるのではなく引き伸ばされ、空洞全体に糸が張ってしまうことがあります。速度を落として、12mm/秒と1.5mmこの距離により弾性フィラメントが完全に緩和され、糸引きが軽減されます。90%(内部プルテスト、n=200)。 Oリング溝に糸引きがなく、15%時間を節約できるため、これがあらゆるものの最低基準になります。カスタムフレキシブル部品メーカーISO 2768-m の許容誤差を探しています。
45°C ~ 60°C の加熱ベッドにより収縮異方性を制御
TPR CTE (180×10⁻⁶ /°C)ABS のほぼ 2 倍であるため、ベッド温度の不均一による反りが発生します。 PEI コーティングされたガラスベッドを一定の温度に保つ52℃±2℃最初の層の冷却速度が 1 分の 1 に減少します。15℃/分~4℃/分、線収縮率を業界標準の 1.8% (ASTM F3091-14) 未満に抑えます。≤0.8%あなたの中でカスタムTPR 3Dプリントサービス。公称溝径100mmとして出てくる99.2mm±0.1mm— 反復プリントは必要ありません。
ギア比 ≥3:1 のダイレクトドライブ押出機によりキンキングを排除
ボーデン チューブは、溶ける前に TPR 素材を圧迫し、よじれを引き起こします。ダイレクトドライブ押出機3.5:1ギヤ比によりノズル入口部の押圧力は42Nとなり、15mm3/秒流量。このような装置により、産業用3Dプリンティング厚さまでの薄肉ベローズと格子構造の0.6mm— 標準的なセットアップでは不可能です。
これらすべてのパラメータを制御すると、次のような線形収縮が得られます。≤0.8%と99.7%歩留まり率は、ASTM D638 タイプ V テストを使用した 500 を超えるテスト プリントに基づいています。あなたは得ます信頼性の高い 3D プリント公差の厳しいシール部品を使用することで、最大で40%特別なオーブンで高価な後硬化を行う必要がなく、開発時間を短縮できます。
図 2: 高い弾性を必要とする 3D プリント用黒色ソフト ガスケットについて、TPR と PVC のフレキシブル フィラメントを比較しています。
耐薬品性プロファイルは産業用 PVC 3D プリンティング サービスの導入にどのような影響を与えますか?
工業用 PVC フィラメントは、通常のフィラメントよりも酸、鉱油、紫外線劣化に対する耐性がはるかに優れています。TPRフィラメント。解決する必要がある主な問題は、揮発性物質の使用によるノズルの炭化です。これは、プリントチャンバーの温度を一定に保つことで実現できます。50℃±3℃そして安定性を提供します72時間以上仕事の。これにより、オンデマンド 3D プリントあなたの選択:
メディア固有の耐性の定量化
- 耐酸性:PVCは膨潤が小さい0.5%1000 時間以上 (ASTM D543)。 TPRが膨らむ4.2%。
- 耐油性:PVC の体積変化は以下のとおりです1.8%IRM 903; TPR - 9.5% (ISO 1817)。
- 紫外線安定性:紫外線にさらされた後1000時間、PVC の引張強さは にとどまります。88%; TPR - で62%。
- あなたのメリット:選択PVC 3D プリント サービスTPR と比較してコンポーネントの寿命が 3 倍長くなります。
チャンバー温度制御 – 炭化防止の鍵
- 目標温度:閉ループ加熱および断熱チャンバーで 50°C ±3°C。
- 可塑剤の効果:蒸発量の減少65% (TGAによる)ノズルの堆積物もありません。
- 稼働時間の結果:コスト効率の高い 3D プリント72時間以上(98.7%50 枚のプリントで稼働時間)。
あなたは節約します24 時間あたり 120 ドルノズル交換からの期間を短縮し、タイムリーなバッチ納品を実現します。
ノズルの材質と形状の最適化
- ノズルタイプ:焼入鋼0.6mmガラス入りPVCの摩耗に耐えることができます。
- 内部形状:30°の円錐形状により、せん断発熱と添加剤の分解が減少します。22%。
- 洗浄サイクル:それぞれの自動洗浄手順8時間ノズルのカーボン堆積物を除去します。
もしあなたのフレキシブルフィラメント3Dプリントサービスが必要ですが、その後に欠陥は見つかりませんでした300時間操作。
材料選択の決定フレームワーク
- PVC の選択基準:PH <5 または >9、油接触>50℃、または UV >5000 時間/年。
- TPR の選択基準:動的たわみ>100kサイクルまたはショア <60A が必要です。
- ハイブリッドアプローチ:強力な二重押出を使用して TPR リップでオーバーモールドされた PVC ベース3Dプリンティング技術。
としてカスタムフレキシブル部品メーカー、すべての問い合わせに対してこのマトリックスを使用します。あなたの環境に適した材料を疑いなく入手できます。
メンテナンスを通じて50℃±3℃チャンバー温度、ノズルの硬化、公差の定量化など、カスタム3Dプリントサービス腐食にさらされる部品に対しても信頼できるようになりました。この方法論は化学施設の 200 以上の設置で実証されており、99.2%初回通過利回り。酸性条件下での部品の寿命は 2 ~ 3 年と予想され、高価な緊急交換を回避できます。機械加工された PTFE または PVDF と比較してコストが 60% 削減されます。
TPR PVC 3D プリントの総コスト構造を直接最適化する重要な要素は何ですか?
購入の決定は、定量化された総所有コスト (TCO) に基づいて行う必要があります。工業グレードの PVC フィラメントはコストがかかりますが、20-30%カスタマイズグレードの TPR よりもキログラムあたり安く、ノズル (硬化鋼またはルビー)、ガス精製システムにより、PVC は小ロットでの部品あたりのコストを逆転させます。以下の表は、予算のオーバーフローを回避するために、各材料がどのような場合に費用効果が高いかを明確に示しており、適切な材料を作成するのに役立ちます。TPR vs PVC 3D プリント サービス~に対する決定エンジニアリンググレードの 3D プリンティングアプリケーション。
コスト要因の比較: TPR と PVC 3D プリント
| コスト要因 | TPR(フレキシブルエラストマー) | PVC (工業用硬質/軟質) |
| 原材料価格 | TPR(フレキシブルエラストマー) | PVC (工業用硬質/軟質) |
| ノズルの摩耗コスト | 標準の真鍮ノズルが適切です。交換後500時間 | 硬化鋼またはルビーのノズルが必要です。 200時間後に交換 |
| 印刷速度範囲 | 20~30mm/sを推奨 | 30~45mm/秒可能です |
| 材料廃棄率 | 正しく調整されていれば 2% 以下 | 炭素の蓄積を防ぐために頻繁にパージを行うため、5% |
| 後処理の労力 | 少し。サポート材のみを除去する | 仕上げにはベーパー仕上げまたはアセトン処理が必要 |
| ガス換気要件 | なし | 必ず実行する必要があります(コストが増加します)$0.50 ~ $1.00/時間) |
| バッチサイズの損益分岐点 | 50 ユニット未満: TPR はユニットあたりのコストが安くなります (次の用途に適しています)少量の 3D プリント) | 150 ユニット以上: PVC の方がユニットあたりのコストが安くなります |
プロジェクトの開始時にこのテーブルを使用すると、現在のバッチ サイズに適合する最もコスト効率の高い材料を選択できます。 50 個未満のプロトタイプには、柔軟な 3D プリントの見積もりTPR に基づいています。15~20%PVCよりも安価です。を超えるバッチの場合150個、PVC の印刷速度が速くなると、部品あたりの価格が最大で下がります。25%、提供する 予測可能なTPR PVC 3D 印刷コスト。
図 3: 3D プリンティング ロボット アーム グリッパーと耐久性のある空気圧チューブ システムについて、TPR と PVC を比較します。
エンジニアリング チームは、透明かつ正確なフレキシブル 3D プリントの見積もりを即座に確保するにはどうすればよいでしょうか?
B2B クライアントの大多数は、STEP/STL モデルに積層造形 (DMF) 向けの最適化が施されていないため、最初の見積りが非常に変動しやすくなっています。アン自動リスク評価アルゴリズムが計算します事前に、アップロードされたジオメトリから直接抽出されたモデルのアスペクト比、サポートされていないオーバーハング、最小肉厚を調べます。ユニットあたりの材料費、印刷時間、多軸サポートの取り外しに関する正確で詳細な見積もりが得られます。2時間アップロード後 — おかげで追加料金なしレスポンシブ 3D プリント技術:
自動化された DFM ジオメトリ スキャン
- アスペクト比チェック:レイヤーシフトの影響を受ける可能性のある、高くて細い構造を強調表示します。
- オーバーハング検出:終わった45°— 自動サポートを生成します。
- 壁の厚さを確認します:構造が次のとおりであるかどうかを確認します。≧0.8mm(TPR用)および≧1.0mm(PVCの場合)。
必要なサポートはすべて見積もりにすでに含まれており、不快な思いをすることはありません。あなたの見積もりには、すべての複雑な内部チャネルが考慮されています。高精度でフレキシブルな 3D プリントアルゴリズム。
リアルタイムの材料と時間の計算
- 材料の見積もり:材質、プリント時間、サポート除去、後処理、梱包。
- 印刷速度プロファイル:完全に監査できるように、単価と数量が各行で表示されます。
- サポートの削除時間:管理およびエンジニアリングレビュージオメトリに変更がある場合を除き、無料です。
あなたの柔軟な 3D プリントの見積もり平均ではなく、実際のマシン時間に基づいています。業界標準の確立には時間がかかりますが、8~12時間、私たちのチームは部品を以内に納品します2時間。それはほぼ75%待ち時間の短縮。
透明性のあるコスト内訳
- リストされる項目:材質、プリント時間、サポート除去、後処理、梱包。
- 表示される単価:各品目には単価と注文に含まれる品目の数量があります。
- 隠れた手数料ゼロ:のみ管理およびエンジニアリングのレビューコストジオメトリに変更があった場合。
2 つを簡単に比較してくださいTPR vs PVC 3D プリント サービス比較。 1 つのオプションのコストが高くなる理由を正確に知ることができます。
インスタント DFM フィードバック ループ
- 無料の DFM レポート:見積書の提出後にリスクの部分を特定します。
- 変更の提案:費用を節約できるフィレットまたは厚さの変更。
- 再見積速度:改訂されたジオメトリの価格は次の範囲内で再設定されます。30分。
これでインスタント 3D プリント サイクル、開発時間を最大まで短縮できます。40%従来の RFQ アプローチと比較して。透明な3Dプリントこのプロセスにより、すぐに自信を築くことができます。
使用する自動化された DFM 分析、リアルタイムのスライシングと項目別の価格設定アルゴリズムにより、この見積もりエンジンはすべてのリスクと不確実性を取り除きます。わずか 2 時間でしっかりとした結合力が得られます。3D プリントの自動見積もり500 を超えるテストされた部品プロファイルに基づいています。プロジェクトを設計から製造に移行する際に推測したり驚く必要はなくなり、各機能の正確なコストがわかります。
図 4: 大型機械フレーム構造およびカスタム コンポーネントの 3D プリントにおける TPR パイプと PVC パイプの比較。
ケーススタディ: LS 製造エンジニアリング チームは医療用自動車シール プロジェクトをどのようにして救ったのでしょうか?
世界的な Tier-1 自動車サプライヤーは、水素燃料電池バルブ用の耐油性、高シール性の柔軟なプロトタイプを必要としていました。14日。以前のベンダーの従来の FDM 印刷 PVC サンプルは、次のような理由で失敗しました。48時間の85℃熱油サイクル - 層の剥離と可塑剤の浸出により媒体の漏れが発生し、プログラム全体が停止しました。この事例は、ターゲットを絞った材料の切り替えとプロセスの改良により、行き詰まったプロジェクトがどのように生産賞を受賞するに至ったかを示しています。高性能3Dプリント:
クライアントの課題
クライアントは、耐久性のある水素燃料電池のバルブ シールを必要としていました。100%下の圧迫感0.4MPa油圧85℃。顧客の現在のサプライヤーは、通常の PVC を使用していました。0.2mm層厚が厚くなると、部品の層間接着強度が不十分になります。で48時間熱油サイクル試験では、試験した 30 個の部品すべてに目に見える層間剥離と可塑剤の浸出が見られました。100%失敗率が高くなると、プロジェクトのタイムライン全体が危険にさらされる可能性があります。このシナリオでは、アプリケーション固有の 3D プリンティング持続的な熱負荷と圧力負荷に耐えることができるソリューション。
LS製造ソリューション
エンジニアは PVC の代わりに使用することを選択しました。カスタムTPR 3DプリントサービスShore 70A 熱可塑性ゴムをダイレクトドライブ押出機で使用。レイヤーの高さが次のように減少しました。0.15mm、ノズルのオーバーラップが まで上昇しました15%、溶解温度は次のように設定されます。225℃±3℃完全な層間結合を実現します。多軸軌道プログラミングにより、オイルが蓄積する可能性があるサポートされていないオーバーハングが除去され、PVC の問題が解決されました。高精度でフレキシブルな 3D プリント。
結果と価値
これらの TPR シールは、連続 200 時間の熱油疲労試験を正常に完了しました。≧0.4MPa漏れのない圧力を実現し、400%初期に比べて改善48時間失敗点。 250 個のプロトタイプ サンプルはすべて、予定より 5 日早く、9 日目に出荷されました。これは、クライアントが検証済みのテストデータを生産提案に提示するのに間に合うように達成され、年間コア車両プラットフォーム契約を獲得しました。カスタムフレキシブル部品メーカー。これは次のことを証明しましたミッションクリティカルな 3D プリンティング標準以上のパラメータが必要です。
この事例は、材料とプロセスの組み合わせを適切に選択することで、負けていたプロジェクトが競争力に変わることを証明しています。あ400%サーマルオイルの耐久性の向上と36%納期の短縮は、プロトタイプ製造に対するエンジニアリング主導のアプローチの結果にすぎません。各プロトタイプを生産検証プロセスの一部として考慮し、サポートを受けるパートナーを得ることができます。生産規模の 3D プリンティングまでの容量10,000から始まる単位250 個のプロトタイプ。
プロトタイプが油、熱、圧力に耐える必要がある場合は、テスト条件をお知らせください。お客様の要件に合わせた材料とプロセスのソリューションを設計します。

製造リーダーがカスタム フレキシブル部品メーカーとして LS Manufacturing を選択する理由は何ですか?
信頼できるフレキシブル部品を探している企業は、その専門家とチームを組む必要があります。材料、プロセス、製造のスケールアップ。 LS Manufacturing は、まさにお客様が探しているパートナーです。高度なチャンバー制御技術を備えた 50 台を超える最先端の精密プリンター群を通じて比類のない柔軟性を提供し、Shore 35A ~ 98A をサポートします。弊社のおかげで、最も困難なプロジェクトにとってそれが何を意味するかは次のとおりです。3Dプリントインフラストラクチャ:
ショア 35A ~ 98A にわたるフルスペクトルの材料能力
当社のプリンター群はあらゆる範囲の硬度を管理します。超軟質ガスケット (Shore 35A) から硬質構造バンパー (Shore 98A) まで。異なる硬度レベルの部品を製造するために必要な CAD ファイルは 1 つだけなので、プロジェクトを完了するために複数のサプライヤーを探す必要はもうありません。私たちは提供しますフレキシブルフィラメント3Dプリントサービス医療用チューブや産業用振動減衰器など、マルチマテリアル3Dプリント能力。
低弾性フィラメント用のインテリジェントなチャンバー制御
各プリンタには、閉ループ加熱エンクロージャが装備されており、±2℃温度制御により、反りやすい低弾性材料を印刷するために完璧に設計されています。高さのある薄肉部品でもカールや剥離を解消します。あなたに関して言えば、高精度でフレキシブルな 3D プリント要件、これは次のようになります97%以上初期成功率と業界標準の約82%(ASTM F3091 に対する社内ベンチマークによる)。再版も遅延もありません。
出荷前に全数寸法および弾性テストを実施
すべての部品は、重要な寸法とその弾力性について自動的にテストされます (ASTM D395に準拠した圧縮永久歪み)発送前に。すべての不適合は特定され、次の範囲内で修正されます。24時間。としてカスタムフレキシブル部品メーカーを使用すると、シールとガスケットが指定されたショア硬度と反発特性に一致することを保証できます。サンプリングや統計は必要ありません。すべての出荷には、次のサポートを受ける適合証明書が付属します。3Dプリントドキュメント。
追加費用なしでエンジニアリング主導の DFM レビュー
生産前に、アプリケーション エンジニアは、アスペクト比、肉厚、オーバーハングの問題について部品の形状を分析します。私たちは、無料の DFM レポートコストを削減し、印刷適性を向上させる提案された変更を加えます。私たちの3Dプリントサービス最初から積層造形向けに設計を最適化し、開発時間を最大で短縮します。30%。それに加えてスケーラブルな 3D プリントこの機能を利用すると、コンセプトから納品に至るまで、すべてのプロトタイプに対して単一の責任を負うことができます。
LS Manufacturing を選択することで、3D プリンティング ソリューション プロバイダー、各プロトタイプを本番環境での検証とみなす企業と協力することになります。私たちの50台以上のプリンターフリート、スマートチャンバー制御、および100%テストプロセスでは、品質と予測可能性を保証しますショア35A~98A。このため、当社は、最も困難なフレキシブル部品に関して、多くの自動車、医療、産業 OEM の好ましいパートナーとなっています。
よくある質問
1. フレキシブル フィラメント 3D プリンティング サービスにおける TPR と PVC の主な運用上の違いは何ですか?
のTPRの柔軟性と耐疲労性これは主に、その配合に使用されているブロック共重合体の弾性特性によるものです。一方、PVCは可塑化することで柔軟になります。 TPR よりも優れた耐薬品性を備えています。ただし、PVC パーツの印刷では、TPR の印刷と比較して、チャンバーの温度を厳密に制御する必要があります。
2. カスタム TPR 3D プリント サービスは、産業用ハードウェアの防水または気密シールを実現できますか?
はい。 LS Manufacturing は、壁面ライン数を 4 以上に増やし、ノズル オーバーラップ率を15%。このようにして、TPR 部品は次のことを実現できます。100%高圧下での水密・気密シール能力(>0.3MPa)。
3. 私のプロジェクトが最適化されたフレキシブル 3D プリンティングの見積もりの対象となるかどうかを 2 時間以内に確認するにはどうすればよいですか?
十分です業界標準の STEP または STL 3D モデルをアップロードします指定されたショア硬度パラメータ (ショア 80A など) および特定の動作条件の詳細については、LS Manufacturing の Web サイト上の問い合わせポータルを通じて確認できます。のエンジニアリング見積もりDFM (製造容易性設計) 分析を含む、2 時間以内に提供されます。
4. LS Manufacturing の PVC 3D プリント サービスで利用できる具体的なショア硬度の範囲は何ですか?
利用可能なショア硬度範囲は、PVC 3D プリント サービスLS Manufacturing が提供するスパンショア60Aからショア95Aまで。さまざまなショア硬度値を備えたカスタマイズされた配合を開発して、バルブガスケット、スリーブ、および特定の抵抗特性を持つその他の工業用部品などの特定のコンポーネントの剛性要件に適合させることができます。
5. 少量生産の場合、TPR と PVC 3D プリントの間には大きなコストの違いがありますか?
はい。 PVC 3D プリンティングには、特別に設計された高品質の耐食性ノズルと強力な後処理ガス精製設備を使用する必要があるため、特別な装置の減価償却費が大幅に高くなり、バッチの総コストが増加します。1 から 100 まで 12%-18%。
6. 高精度フレキシブル 3D プリンティングは、ダイレクト ドライブ押出機でよくあるフィラメント詰まりの問題をどのように防止しますか?
LS Manufacturing では、フレキシブル フィラメント用に特別に開発された、完全密閉型のショート パス デュアル ドライブ押出機を採用しています。ドライブギアと溶融領域(ヒートブレイク)の間のサポートされていない距離を最小限に抑えることで、≤ 0.5mm、圧力による柔らかいフィラメントの座屈、ねじれ、詰まりの可能性を排除します。
7. 産業用 PVC 3D プリント サービス中に必要な独自の温度および環境指標は何ですか?
PVC 印刷は、温度制御された密閉チャンバーで実行する必要があります (50℃±2℃で保存)とHEPAフィルター。また、ノズル温度は以下の範囲内で一定に保つ必要があります。220℃~240℃層間の結合を促進し、ガスの排出を最小限に抑えます。
8. 標準的なラピッド プロトタイピングのジェネラリストを使用するよりも、専用のカスタム フレキシブル部品メーカーを選択する方が良いのはなぜですか?
一般的なラピッドプロトタイピング会社は、低曲げ弾性率弾性フィラメントのスライスパラメータの調整に何千時間も費やしません。 LSマニュファクチャリングは、この分野で豊富な経験を持つ専門製造会社として、エンジニアリングサポートを提供します格子構造の最適化、収縮補正、材料特性のテストなど。
概要
TPRとPVCのどちらの素材を選択するかについての決定産業用フレキシブル3Dプリンティング機械的強度、ベッドの接着力、媒体の耐性、および長時間にわたる生産過程における全体的なコストの総合的な工学的評価に基づく必要があります。
アプリケーションのニーズを指定します。TPR は極端な周期的曲げに使用され、PVC は複数の化学的相互作用に使用されます。推測をやめて、フレキシブル部品のプロトタイプ作成や小ロット生産を専門家に任せてください。「」をクリックするだけです図面の見積もりを依頼する」を選択して、STEP/STL ファイルを送信してください。2 時間以内に、当社のプロのエンジニアが完全無料の DFM 評価と公正なエンジニアリング グレードの見積もりを提供します。
📞電話: +86 185 6675 9667
📧メール: info@lsrpf.com
🌐ウェブサイト:https://lsrpf.com/
免責事項
このページの内容は情報提供のみを目的としています。LSマニュファクチャリングサービス情報の正確性、完全性、有効性については、明示的か黙示的かを問わず、いかなる表明も保証もありません。サードパーティのサプライヤーまたは製造業者が、LS Manufacturing ネットワークを通じて性能パラメータ、幾何公差、特定の設計特性、材料の品質およびタイプまたは仕上がりを提供すると推測すべきではありません。それは購入者の責任です。部品が必要です引用 これらのセクションの具体的な要件を特定します。詳細についてはお問い合わせください。
LS製造チーム
LS Manufacturing は業界をリードする企業です。カスタム製造ソリューションに焦点を当てます。当社は5,000社以上の顧客と20年以上の経験があり、高精度に重点を置いています。CNC加工、板金製造、3D プリント、射出成形。金属プレス加工、その他のワンストップ製造サービス。
当社の工場には、ISO 9001:2015 認証を取得した最先端の 5 軸マシニング センターが 100 台以上備えられています。当社は、世界 150 か国以上のお客様に、迅速、効率的、高品質の製造ソリューションを提供しています。少量生産でも大規模なカスタマイズでも、24時間以内の最速納期でお客様のニーズにお応えします。 LSマニュファクチャリングを選択します。これは、選択の効率、品質、プロフェッショナリズムを意味します。
詳細については、当社の Web サイトをご覧ください。www.lsrpf.com