 العربية



TL;DR: تفاوتات الطحن CNC لحاوية الترددات اللاسلكية هي أبعاد يتم من خلالها إجراء معالجة التحكم العددي بالكمبيوتر (CNC) على مبيتات أجهزة الميكروويف، والتي تتراوح بين ±0.005 مم و±0.01 مم. تحافظ مسارات الأدوات المبرمجة على دفعات على ±0.005 مم حتى بعد تجاوز التفاوتات العامة وفقًا لمعيار ISO 2768-1:1989. أي شيء بعد ±0.01 مم يؤدي إلى حدوث التماس يسمح بتسرب طاقة التردد اللاسلكي.
يدرك متخصصو المشتريات المبتدئون والمهندسون الميكانيكيون الخريجون الذين ينتقلون إلى أجهزة الترددات اللاسلكية أن كل ±0.005 مم مطلوب عالميًا. تقع الأبعاد غير المحددة ضمن نطاق الأبعاد الافتراضي، حيث لا تتطلب معظم جدران السكن مطلقًا ±0.005 مم. تكفي عمليتان تصنيع مع مصفوفة تصنيف إضافية للعناية بالأبعاد الهندسية وعمليات التردد ونقاط عملية الفحص. يعرف فريق أجهزة التردد اللاسلكي مكان تطبيق النطاق الصارم والمكان الذي يسمح فيه ببعض المساحة - ببساطة، لا يعني إحكام النطاق حماية أفضل.
النصائح الرئيسية
- يرتبط تصنيف التسامح بتفصيل المتطلبات الوظيفية: يتم تحديد العناصر الهندسية الهامة للنواة الداخلية لتجويف التردد اللاسلكي وفقًا لنطاقات تفاوت الدقة بين ±0.005 مم و±0.01 مم، في حين أن الإطار الميكانيكي الخارجي للمكون له نطاقات تفاوت قياسية بين ±0.01 مم و±0.05 مم.
- يعد العزل الكهرومغناطيسي عنصرًا أساسيًا في إدارة الفجوات لأجهزة الميكروويف: يجب التحكم في استواء الأسطح التي يتم تزاوجها داخل حواف مبيت التجويف عند .010.01 مم لمنع الفجوات الصغيرة التي يمكن أن تكون بمثابة مصادر هوائي فتحة تنبعث إشارات عالية التردد (خاصة في تردد X وKa) العصابات).
- تعتمد خسائر تأثير الجلد على خشونة التجويف الداخلي: يجب أن تحتوي أسطح مرنان الموجات الدقيقة على خشونة سطح مجهرية Ra (متوسط خشونة حسابية، وحدة تشطيب السطح القياسية بالميكرومتر) 0.4 ميكرومتر إلى Ra 0.8 ميكرومتر لتجنب الخسائر الناجمة عن تفاعل التيارات عالية التردد والمخالفات السطحية.
- يسهل تعيين التسامح العلمي خفض التكاليف: وفقًا لقاعدة بيانات التصنيع LS، فإن الاستبعاد المنهجي لاستخدام قيم التسامح الأعلى دقة في الرسم بأكمله يوفر وقت المعالجة ويوفر متوسط تحسين لتكاليف التصنيع بنسبة 11%.
لماذا تثق بدليل المبتدئين هذا؟
تمتلك جلوريا، المتخصصة في النماذج الأولية السريعة والتصنيع في LS Manufacturing، أكثر من 15 عامًا من ممارسة الطحن باستخدام الحاسب الآلي، وهي متخصصة في مراجعات DFM لحاوية التردد اللاسلكي ذات 5 محاور لبرامج X-band / Ka-band، وترأس مراجعات DFM للعناصر الهيكلية عالية التردد. تابع رؤى جلوريا الهندسية على LinkedIn للحصول على ملاحظات الفصل حول نطاقات الأبعاد.
قام رئيس مجموعة هندسة تصنيع الترددات اللاسلكية في شركة LS Manufacturing بتحليل كل بيان من بيانات الأبعاد قبل النشر. التحقق من الصحة باستخدام ASME Y14.5-2018 (الأبعاد الهندسية والتسامح - كود GD&T لإطارات التحكم في الميزات) يربط تسطيح الحواف بمسندات الإسناد، مما يجعل أسطح التزاوج لها قياس واحد الأصل.
مصدر البيانات: سجل اختبار مبيت التردد اللاسلكي LS Manufacturing 2025–2026 (المشروع #AERO-2026-881، حجم العينة > 800). تم قياس خشونة Ra 0.6 ميكرومتر لجدران التجويف وفقًا ISO/IEC 17025:2017 (كفاءة المعايرة المخبرية، مما يجعل القراءات قابلة للمقارنة بين المختبرات). تقوم المراجعة السنوية بتحديث القيم حتى سبتمبر 2026. وببساطة، تحصل الجدران المجوفة على نطاقات ضيقة؛ أما الشفاه المتصاعدة فلا تفعل ذلك.
ما هي تفاوتات الطحن باستخدام الحاسب الآلي لحاويات الموجات الدقيقة ذات التردد اللاسلكي؟
<اقتباس>تفاوتات الطحن باستخدام الحاسب الآلي لحاوية التردد اللاسلكي هي نطاقات الحجم المسموح بها لحاوية الموجات الدقيقة، مع الحفاظ على جدران وحواف التجاويف الرنانة في حدود ±0.005 مم إلى ±0.01 مم، ويكون الإطار الخارجي للمبيت ضمن نطاق ±0.05 مم. يحدد كل نطاق حجم مقدار انحراف الجدار المطحون عن مكانه الأصلي دون التأثير على الخصائص الكهربائية. يعتمد تردد الرنين للتجويف على عرض التجويف، لأنه يحدد كلاً من السعة والتحريض لتجويف الرنين. ستعمل الأربطة ذات الحجم الفضفاض على ضبط التجويف وتسمح للطاقة بالهروب.
كل تفاوت في حاوية التردد اللاسلكي هو تسامح كهربائي من الناحية الميكانيكية، حيث يحدد موضع الجدار تردد الرنين.
كيفية عمل الطحن باستخدام الحاسب الآلي تحدد الأرضية: الجدران الرقيقة سوف تنثني، واستخدام درجات أكثر دقة هو ببساطة إضاعة للوقت لأنها لا تؤثر على الرنين.
يسأل المهندسون ما هو التسامح المقبول لغطاء الميكروويف يريدون رقمًا واحدًا، لكن جدران التجاويف والفلنجات تحتاج إلى رقمين.
لكل حجم خطي، يوفر ISO 286-1 (مواصفات المنتج الهندسية - نظام التعليمات البرمجية للتفاوتات في الأحجام الخطية) درجة التسامح الدولي (IT) - وهو رقم تكنولوجيا معلومات يتوافق مع نطاق الانحراف. تنظم درجات تكنولوجيا المعلومات الأحجام، بينما تنظم درجات الخشونة مثل Ra 0.8 ميكرومتر الملمس.
- ±0.005 مم إلى ±0.01 مم (IT5 إلى IT7) للجدران المجوفة
- ±0.01 مم إلى ±0.05 مم (IT8 إلى IT10) لمقاعد الموصل
- ±0.1 مم وخشن (IT11+) وفقًا للتقليد القديم، لأقدام التثبيت
تُطبق الدرجات الدقيقة على الجدران المجوفة، بينما تنطبق الدرجات الخشنة على أقدام التثبيت - وهو تمييز يجب أن يوضحه كل دليل التصنيع باستخدام الحاسب الآلي لحاوية الترددات اللاسلكية.
ما يجب تذكره
- نطاقات التسامح هي حدود كهربائية مترجمة إلى وحدات ميكانيكية
- ISO 286-1 IT تحدد درجات كل نطاق
التعليق التوضيحي للمصدر: ISO 286-1 (مواصفات المنتج الهندسية - نظام الكود للتفاوتات في الأحجام الخطية).
الكلمات الرئيسية ذات الصلة: حاوية الترددات اللاسلكية تفاوتات الطحن باستخدام الحاسب الآلي / نطاقات غلاف الميكروويف / درجات تحمل الطحن

كيف تؤثر التفاوتات المسموح بها في التصنيع باستخدام الحاسب الآلي على فعالية التدريع EMI؟
<اقتباس>تحدد تفاوتات الطحن CNC لحاويات الترددات اللاسلكية درع EMC لحاوية الموجات الدقيقة بناءً على الفجوة المتبقية عند كل وصلة من الغلاف نظرًا لأن الفجوة القريبة من ربع الطول الموجي تعمل كهوائي فتحة بدلاً من أن تكون مغلقة كهرومغناطيسيًا. EMI (التداخل الكهرومغناطيسي، الطاقة الخارجة من الدائرة) تترك الهيكل عبر اللحامات؛ يحدد تصميم خط التماس فعالية التدريع وليس دقة الأجزاء. يتم تحديد تفاوتات الطحن باستخدام الحاسب الآلي لحاويات التردد اللاسلكي من خلال المبدأ الفردي التالي: يتم تحديد التدريع من خلال هندسة المفاصل.
"في أجهزة الميكروويف، يكون التسامح في التصنيع أكثر من مجرد مسألة ملاءمة. فهو يمثل هندسة ظروف الحدود الكهرومغناطيسية." — معمل تصنيع الترددات اللاسلكية لتصنيع LS
تأثير هوائي الفتحة على اللحامات الآلية
يخبرنا تأثير هوائي الفتحة (الإشعاع من خلال فتحة ممدودة في مستوى موصل) لماذا لا يزال هناك تسرب على الرغم من أن التماس يبدو مغلقًا، والاسم مهم لأنه يخبرنا أن التسرب يزداد مع انخفاض الطول الموجي. تحدد وظيفة خط التماس عملية القطع، تخضع تفاوتات الطحن CNC لحاوية التردد اللاسلكي لتدفق التيار بدلاً من الممارسة القياسية للمتجر.
المسار الحالي يضبط النطاق:
- وصلات تجويف عند ±0.01 مم، مقطوعة عكس التيار السطحي
- أخاديد الحشية عند ±0.01 مم، محاذاة مع وجوه الحافة
- أقدام التثبيت عند ±0.05 مم، غير مقطوعة بتدفق التيار
قابلية التكرار وراء كيفية تأثير تفاوتات CNC على التدريع EMI - القطع باستخدام أداة دوارة تعمل بنفس المسار المبرمج - يسمح بإنتاج نطاق واحد بشكل متكرر على العديد من القطع. يقوم مركز تصنيع خماسي المحاور بقطع جميع أوجه الفلنجة في إعداد واحد، بينما تتطلب الآلة ثلاثية المحاور إعدادًا آخر.
عمق وتسطيح الحشية الموصلة
يجب ضغط الحشيات المطاطية الموصلة للكهرباء (أختام مطاطية موصلة للكهرباء والتي تغلق المفصل عند ضغطه) بشكل متساوٍ في المفصل. يؤدي عمق الأخدود إلى إنشاء الضغط، لذا فإن الحفاظ على الأخدود ضمن نفس نطاق ±0.01 مم مثل وجوه الحافة يضمن ضغطًا متساويًا؛ ويؤدي أي عمق أكبر إلى حشية أقل ضغطًا مما يؤدي إلى التسرب.
المهندسون الذين يبحثون عن ما هو التسامح المقبول لغطاء الميكروويف يستخدمون أضيق نطاق في كل مكان. يتدفق التيار السطحي فقط عبر المفصل، لذا فإن تفاوتات الإطار الخارجي لا تضيف شيئًا إلى التوهين. سوف يجيب أحد القياسات على السؤال: قم بقياس استواء الشفة وعمق الأخدود عند المفصل، واحتفظ بكل شيء آخر خارج نطاق تيار SuRFace في نطاق التسامح الأوسع. يعتمد اختيار المواد على التحكم في التماس، ودليل مواد الطحن باستخدام الحاسب الآلي على أن الموصلية أكثر أهمية من قوة الشد لجدران التجويف.
النقاط الرئيسية
- عرض خط التماس يحدد التدريع؛ سمك الجدار غير ذي صلة
- يقع عمق الأخدود واستواء الحافة في شريط واحد
الكلمات الرئيسية ذات الصلة: التسامح مع التدريع باستخدام الحاسب الآلي / التسامح مع التماس الإسكان الميكروويف / نطاقات EMI الضميمة RF
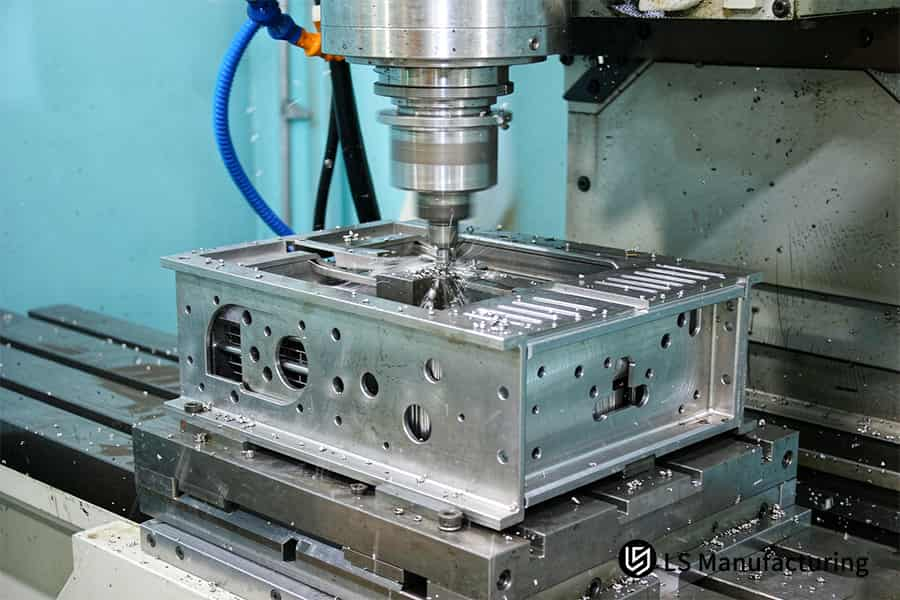
الشكل 1: يقوم الطحن باستخدام الحاسب الآلي بتثبيت مبيت الترددات اللاسلكية 7075-T651 فارغًا على مسند واحد يحمل تسطيح الحافة عند ≥0.01 مم.
جدول المقارنة الأساسي
أربعة أبعاد هندسية تتباين بين نطاقات الدقة مع نطاقات الجودة القياسية لحاوية ميكروويف RF واحدة. يحدد غرض الجدار، والوظيفة الكهربائية، وتشطيب السطح، والتطبيق العملي النقطة التي ينتهي عندها تجويف الرنين ويبدأ إطار التثبيت. يحصل المهندسون الشباب على طريقة لتمييز الأبعاد الكهربائية عن الأبعاد الميكانيكية قبل تحليل الرسم.
<نمط الجدول = "انهيار الحدود: الانهيار؛ العرض: 99.9994%؛ الارتفاع: 359.984 بكسل؛ عرض الحدود: 1 بكسل؛ لون الحدود: #000000؛" border="1"> <الجسم> البعد الهندسي تفاوت الدقة ±0.005–±0.01 مم التفاوت القياسي ±0.01–±0.05 مم المرجع التقريبي التقليدي ±0.1 مم الميزات المغطاة تجويف مرشح الرنين، حافة السكين، الفتحة العمياء المحورية شفة تركيب ميكانيكية خارجية، وملف زعنفة المشتت الحراري المنطقة العمياء الخارجية، فتحة لوحة الاسم الآلية المادية يدعم تردد الرنين الكهرومغناطيسي واستمرارية المعاوقة يوفر صلابة هيكل السكن وتطابق حفر الإطار يوفر فقط الحماية المادية الأساسية واستبعاد الغبار متطلبات خشونة السطح تم تثبيته عند Ra 0.4–Ra 0.8 ميكرومتر لتقليل الخسارة تم الحفاظ عليه عند Ra 1.6 ميكرومتر لملاءمة التجميع يتم تثبيته عند Ra 3.2 ميكرومتر، ولا يوجد طلب كهربائي مجهري تطبيق الصناعة النموذجي مجموعة دائرة الموجات الدقيقة للقمر الصناعي، مجموعة الواجهة الأمامية للرادار المحمول جواً مجموعة إطار المحطة الأساسية للجوال، والمبيت السفلي لبوابة السيارة مبيت المحرك الصناعي التقليدي، صندوق التوصيل المدني منخفض الترددتفاوتات الدقة عند ±0.01 مم لدوائر الميكروويف الداخلية والدرع الكهرومغناطيسي، بينما يتم استخدام التفاوتات العادية البالغة ±0.05 مم للتجميع وتقليل الوزن.
لماذا يتطلب رنين تجويف التردد اللاسلكي تفاوتات مشددة بشكل استثنائي؟
<اقتباس>لماذا يتطلب رنين تجويف التردد اللاسلكي تفاوتات مشددة يعود إلى علاقة واحدة: يعمل التجويف بتردد تحدده أبعاده ثلاثية الأبعاد، مع الحفاظ على الجدران في حدود ±0.005 مم إلى ±0.01 مم. يتناسب تردد الرنين عكسيا مع أبعاد التجويف، مما يعني أن أي تغيير في الأبعاد سيؤدي إلى تغيير في تردد الرنين. طحن الثرثرة يسبب تغييرات في تردد الرنين. يجب أن تكون قيمة Ra للجدران الأرضية والجانبية تتراوح بين 0.4 ميكرومتر و0.8 ميكرومتر. تخلق الأنسجة مزيدًا من المقاومة، معايير خشونة سطح حاوية الترددات اللاسلكية ونطاق الأبعاد مع الأنسجة.
عمق الجلد ضد خشونة السطح
يقل عمق الجلد (النقطة التي تقل عندها كثافة التيار إلى جزء بسيط من قيمتها عند السطح) مع زيادة التردد، مما يجعل التيار يتدفق عبر طبقة رقيقة بتردد عالٍ. يتم أحيانًا الخلط بين عمق الجلد وارتفاع الخشونة، حيث يمثل أحدهما اختراق التيار والآخر يمثل الملمس.
<نمط الجدول = "انهيار الحدود: الانهيار؛ العرض: 99.9994%؛ الارتفاع: 144.688 بكسل؛ عرض الحدود: 1 بكسل؛ لون الحدود: #000000؛" border="1"> <الجسم> نسيج السطح علاقة الجلد نتيجة الخسارة الموقع النموذجي Ra 0.4–Ra 0.8 ميكرومتر تبقى القمم تحت الطبقة الحالية يظل فقدان الإرجاع متوافقًا أرضية مجوفة، جدار جانبي Ra 1.6 ميكرومتر تصل القمم إلى الطبقة الحالية تصل الذروة إلى ارتفاعات فقدان إدراج الطبقة الحالية فلنجة تثبيت، قاعدة المشتت الحراري Ra 3.2 ميكرومتر القمم تكسر الطبقة الحالية رطوبة الرنين، شلالات Q الغلاف الخارجي، فتحة اللوحةيوجد الفرق بين التفاوتات القياسية والتفاوتات الضيقة RF في منطقة الفحص، حيث يجب استخدام القياس الإحداثي للجدران المجوفة، ولكن يجب أن تخضع وجوه التركيب لفحص الارتفاع فقط. حدود الملمس لها نفس التصنيف.
الجدران الأقل سمكًا من قطر الأداة تتشوه تحت ضغط القطع. مبادئ الطحن باستخدام الحاسب الآلي تشرح الانحراف للمخزون وإزاحة المخزون لها صدى. ببساطة، يعمل التجويف كأداة، وليس كصندوق.
يميل المهندسون المبتدئون إلى تفسير كل وسيلة شرح ضيقة على أنها عامة. تكرر العمليات المبرمجة النطاق الفردي لكل دفعة، وكيفية عمل الطحن باستخدام الحاسب الآلي تعتمد على إزالة المخزون على طول المسار المحدد مسبقًا.
المصدر: دليل الآلات، الطبعة الثلاثون، الفصل 28 (نسيج SuRFace والتسامح مع التجاويف).
الكلمات الرئيسية ذات الصلة: نطاقات تحمل تجويف الترددات اللاسلكية / حدود خشونة تجويف الميكروويف / تردد الرنين والطحن باستخدام الحاسب الآلي
الشكل 2: يشكل الطحن CNC جدران صندوق التدريع 6061-T6 rf حول وصلة هوائي فتحة عند ±0.01 مم.
كيف تؤثر سبائك الألومنيوم على تفاوتات الطحن باستخدام الحاسب الآلي لمساكن الترددات اللاسلكية؟
<اقتباس>سيتم تحديد أبعاد مبيت التردد اللاسلكي بواسطة سبائك الألومنيوم لأن التمدد الحراري والضغوط المنبعثة في الجدران الرقيقة تحدد مسار القطع. يتمدد الألومنيوم ضعف ما يتمدد الفولاذ في كل درجة؛ القطع سوف يشوه أبعاده بسبب التمدد الحراري. تم تصنيع 6061-T6 لتوفير التوازن في التشغيل الآلي والاستقرار، بينما يتم استخدام 7075-T651 (تخفيف الضغط الناتج عن التمدد) في الجدران المجوفة الرقيقة للغاية. وتتم عمليات التشطيب عند Vc=60 م/دقيقة (سرعة القطع). يتم عرض كيفية تأثير سبائك الألومنيوم على تفاوتات التردد اللاسلكي على شكل انجراف.
المصدر: ASM Handbook Volume 16: التصنيع (معلمات سبائك الألومنيوم المطاوع).
تسبب الضغوط المتبقية الناتجة عن عملية الدرفلة والمعالجة الحرارية تشويهًا للجدار الرقيق. يفتح التخشين جانبًا واحدًا من الجدار لإفساح المجال للانحناء. الصلب بعد التخشين يحدث. تنحرف الأضلاع الرقيقة أثناء عملية القطع بسبب الإجهاد، وتعود للخلف؛ تشكيل المخزون، الذي يقاومه 7075-T651؛ يحتاج 6061-T6 إلى قوة قطع أقل.
الحرارة هي العامل الرئيسي للصفحة الملتوية، ويجب أن تتم عملية التلدين قبل عملية التشطيب. هناك فرق واحد بين التفاوتات القياسية والتفاوتات الضيقة RF: سيتم الاحتفاظ بالأحزمة الضيقة فقط عندما تتم إزالة جميع الضغوط، وتسمح النطاقات العريضة بالحركة. دليل التصنيع باستخدام الحاسب الآلي لحاوية التردد اللاسلكي تتجاهل قدرات الماكينة وحدها العملية.
يعتقد جميع المهندسين المبتدئين أن تحديد الموقع الدقيق يمكن أن يساعد في تجنب الانجراف. قياس عمق التجويف بعد التشطيب وفي اليوم التالي. وبكل بساطة، يتم تحقيق التحكم العددي بالكمبيوتر (CNC) ±0.01 مم بعد حركة الحرارة والضغط.
النقاط التي يجب الاحتفاظ بها
- يتسبب الإجهاد المتبقي في حركة الجدار بعد إزالة الأداة
- التشطيب Vc = 60 م/دقيقة يساعد على تجنب التحول الحراري
الكلمات الرئيسية ذات الصلة: تفاوتات الطحن باستخدام الحاسب الآلي لسبائك الألومنيوم / غلاف الترددات اللاسلكية تصنيع الجدران الرقيقة / الانجراف الحراري للطحن باستخدام الحاسب الآلي
ما الفرق بين التفاوتات القياسية والتسامحات الضيقة في أجزاء التردد اللاسلكي؟
<اقتباس>يعتمد الفرق بين التفاوتات القياسية والتفاوتات الضيقة لأجزاء التردد اللاسلكي على فئة الماكينة وعمق الفحص وحدود التطبيق. يعمل نطاق التسامح القياسي من ±0.01 مم إلى ±0.05 مم على مركز تصنيع عمودي نموذجي ثلاثي المحاور ويعمل على مخطط الإسكان. يتطلب نطاق التسامح الضيق الذي يتراوح بين ±0.005 مم إلى ±0.01 مم مركزًا متزامنًا ذو 5 محاور يتم التحكم فيه حراريًا، حيث يقوم CMM (آلة قياس الإحداثيات، وهو جهاز فحص يقيس الميزة مقابل المسندات ) بفحص جميع فتحات المسند؛ تملي نتائج قياس CMM التأهيل، وبالتالي فإن نطاق التسامح المحدد يحدد عبء الفحص. يؤدي الفصل بين النطاقين حسب الوظيفة إلى منع الإفراط في التصنيع طوال دورة العملية. ما هو التسامح المقبول لغطاء الميكروويف يتبع الوظيفة، وليس العادة.
فئة الآلة خلف كل فرقة
يقوم مركز المعالجة العمودية ثلاثي المحاور بطحن X وY وZ ويحمل أشرطة قياسية على الهيكل. يستخدم مركز المعالجة المتزامن ذو 5 محاور محورين دوارين إضافيين، حيث يتم استخدام نفس التثبيت لجميع الوجوه الخمسة للجزء، ويتم التخلص من أخطاء تحديد الموضع المتكررة. يتم التحكم في نطاقات تحمل الطحن باستخدام الحاسب الآلي بناءً على فئة الماكينة لأن الطحن باستخدام الحاسب الآلي يتم إجراؤه مرة واحدة لكل دفعة لكل مسار مبرمج.
عمق الفحص لكل نطاق
يمكن فحص النطاقات القياسية باستخدام الفرجار أو اختبار مقياس الارتفاع. ومع ذلك، يجب أن تخضع النطاقات الضيقة لفحص CMM لثقوب مسند الإسناد وفقًا لمعيار Zeiss CMM للمعايرة والتحقق (سلسلة ISO 10360)، حيث تحدد ISO 10360 (اختبارات القبول والتحقق لأجهزة قياس الإحداثيات) تفاوتات خطأ المسبار. ويختلف الفحص عن المسح الضوئي.
ثلاث عمليات تحقق قبل وضع علامة على وسيلة الشرح
- المسار الحالي - الجدران المجوفة ذات التيار السطحي تحصل على شريط ضيق؛ أقدام التركيب ليس لها تيار.
- عدد الإعداد - الوجوه التي يمكن الوصول إليها من خلال إعداد مشبك واحد تتلقى شريطًا ضيقًا؛ وجوه إعادة فرضت تفقد الاستمرارية المسند.
- حمل الفحص - يتطلب الشريط الضيق تحقيقًا كاملاً، تتوقف تفاوتات الطحن باستخدام الحاسب الآلي في حاوية التردد اللاسلكي عند خط التماس.
يفسر العديد من المهندسين المبتدئين جميع وسائل الشرح الضيقة على أنها عالمية. يسري التيار السطحي فقط عبر خط التماس، ولا توفر أبعاد الإطار الخارجي أي حماية إضافية؛ اختبار واحد يحل المشكلة - ارسم مسار التيار السطحي على الرسم، وحدد الوجوه بالتيار، واترك الوجوه الأخرى سخية. إعداد مسند الطحن باستخدام الحاسب الآلي ثم يحدد ما إذا كان الشريط الضيق سيقاوم إعادة التثبيت. ومن الناحية العملية، يحل رسم المسار الواحد جميع وسائل الشرح الضيقة.
ما يجب ملاحظته
- فئة الآلة تحدد النطاق الذي يمكن الوصول إليه
- تفرض الأربطة الضيقة إجراء فحص كامل
الكلمات الرئيسية ذات الصلة: نطاقات التسامح مع جزء الترددات اللاسلكية / نطاقات المعالجة القياسية مقابل نطاقات التصنيع الضيقة / عمق فحص الطحن باستخدام الحاسب الآلي
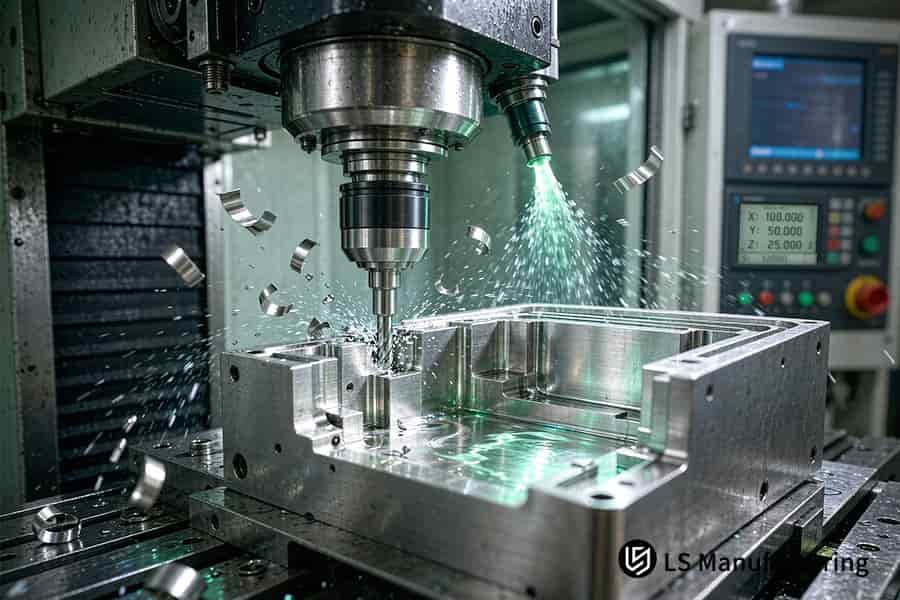
الشكل 3: الطحن باستخدام الحاسب الآلي يقطع تجويف حاوية الترددات اللاسلكية 7075-T651 تحت ضباب سائل التبريد الذي يحمل ±0.005 مم لرنين غلاف الميكروويف.
شجرة القرار
يميز سمك الجدار ونطاق الأبعاد والتشطيب السطحي حاوية التردد اللاسلكي الواحدة في فروع طحن متميزة. أداء التماس يميز جدران التجويف عن إطارات التثبيت؛ لذلك، يعتمد التفرع على هندسة قابلة للقياس الكمي. يكتسب المهندسون المبتدئون القدرة على فهم كيفية تفسير مدى تحمل الطحن باستخدام الحاسب الآلي لحاوية التردد اللاسلكي وتحديد الأبعاد التي تتدفق عبرها تيارات سطحية.
<نمط الجدول = "الحدود-الانهيار: الانهيار؛ العرض: 99.9994%؛ الارتفاع: 180.859 بكسل؛ عرض الحدود: 1 بكسل؛ border-color: #000000;" border="1"> <الجسم> مجموعة الميزات جدار التجويف الرنان درزة حافة السكين شفة التثبيت الوجه الخارجي غير المتزاوج حجم المغلف ±0.005–±0.01 مم ±0.005–±0.01 مم ±0.01–±0.05 مم ±0.1 مم الدور الجسدي يضبط الرنين; يحافظ على المقاومة لإغلاق الدرزة ضد إشعاع الفتحة يحافظ على صلابة الإطار يحمي من الغبار فقط تشطيب السطح Ra 0.4–0.8 ميكرومتر Ra 0.4–0.8 ميكرومتر Ra 0.8 ميكرومتر أو خشن لا يوجد طلب كهربائي الاستخدام النموذجي قناة الميكروويف الفضائية مجمع الرادار المحمول جواً إطار المحطة الأساسية غطاء المحرك الصناعيسيتم تشكيل جدران التجويف التي يتم التحكم فيها ضمن ±0.01 مم وفقًا لمسار إعداد فردي مكون من 5 محاور فيما يتعلق بمسندات ASME Y14.5-2018.
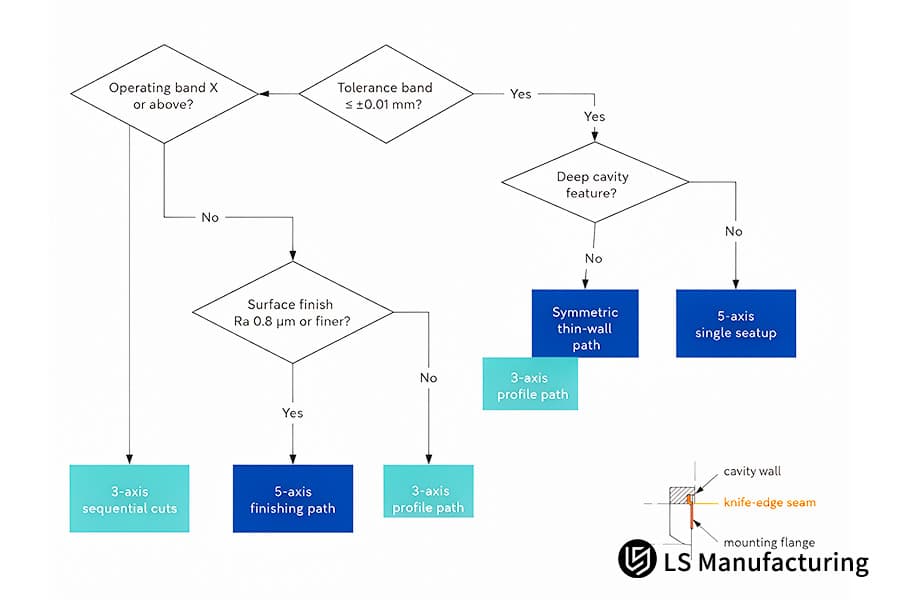
الشكل 4: مسار عملية الطحن CNC لحاوية التردد اللاسلكي 7075-T651.
كيفية عمل الطحن الدقيق عمليًا: مثال على حماية الترددات الراديوية الفضائية من تصنيع LS
<اقتباس>يتم تحقيق نطاقات الأبعاد المتدرجة من خلال الطحن CNC في صندوق حماية RF نظرًا لأن عمق التجويف يتحكم في تردد الرنين ولا يوجد تيار سطحي على الإطارات الخارجية. في هذه الحالة، صممت صناعة الطيران التجارية صندوق حماية لمحول النطاق X ثنائي التجويف، حيث كان لكل بُعد أفضل نطاق في البداية. عمق التجويف وأبعاد حافة السكين لها تفاوتات تتراوح من ±0.005 مم إلى ±0.01 مم، والجدران لها Ra 0.6 ميكرومتر. يتتبع رنين تجويف الطحن باستخدام الحاسب الآلي موضع الجدار، لذا تحمي الأشرطة المتدرجة الترشيح بينما تمتص الأشرطة الأوسع حركة الإطار. تشترك الأطراف الأمامية لرادار النطاق X والقنوات الفضائية ذات النطاق Ka في قاعدة منقسمة واحدة.
سيناريو التطبيق
توفر صناعة الطيران التجاري مثالاً واحدًا لتعليم كيفية تطبيق مبادئ التسامح. قام فريق بحث وتطوير في شركة ناشئة بصنع صندوق حماية لمحول النطاق X ثنائي التجويف، حيث تم تصنيع كل تجويف باستخدام لوح ألومنيوم مشدود مسبقًا 7075-T651. يجب أن تكون وصلة الفصل محكمة الغلق بمقدار ≥0.01 مم.
المبدأ العملي
تم تنفيذ عملية القطع النهائية عند Vc = 60 م/دقيقة بسبب وجود إجهاد متبقي في 7075-T651، مما يؤدي إلى توليد حرارة القطع كالتواء. تؤدي القيمة الأعلى إلى رفع درجة الحرارة، وتخفيف الضغط يجعل عمق التجويف يتجاوز ±0.01 مم. وفي الوقت نفسه، تؤدي القيمة المنخفضة إلى زيادة قوة القطع وتشوه الأضلاع الرقيقة.
النتائج المقاسة
انخفضت نسبة العيوب من 18.5% إلى 4.2%، وانخفضت التكلفة بنسبة 11-12%. لا يوفر ضيق البطانية أي حماية لأن التيارات السطحية تمر فقط عبر اللحامات. يوضح الرسم البياني أدناه علامة على طول المسار الحالي نطاقات أبعاد الطحن باستخدام الحاسب الآلي المناسبة للجودة العالية. بمعنى آخر، تشير الوظيفة إلى ما إذا كان التجويف به رنين أم لا، وليس الآلة نفسها.
مصدر البيانات: سجل اختبار الإسكان للترددات اللاسلكية LS Manufacturing 2025–2026 (المشروع #AERO-2026-881، حجم العينة > 800)، مأخوذ من قاعدة بيانات تم قياسها في 2025–2026 تحتوي على أكثر من 800 سجل.

الأسئلة الشائعة
1. ما هو التسامح المقبول لغطاء الميكروويف؟
التسامح المقبول لغطاء الميكروويف سيكون عبارة عن مجموعة من الأحجام المحددة لكل عنصر، لأن جدار التجويف يحدد الرنين بينما الإطار لا يوصل أي شيء. يحدد المعيار ISO 286-1 التفاوتات الخطية. تفاوتات الطحن باستخدام الحاسب الآلي للمبتدئين تبدأ من قاعدة واحدة: المسار الحالي الذي يحدده الخط المتتبع يوضح للمهندسين المبتدئين الأبعاد التي تحصل على نطاق جيد.
2. لماذا تعتبر خشونة السطح مهمة إلى جانب التفاوتات في تجاويف الترددات اللاسلكية؟
خشونة السطح في تجاويف الترددات اللاسلكية هي عدم التساوي على المستوى المجهري بينما يعمل تأثير الجلد على حصر التيار في الجلد، وهو رقيق بدرجة كافية للتأثير عليه. دليل ASM المجلد 16: يصف التصنيع الآلي تشطيب الألومنيوم المطاوع. تساعد وسائل شرح الخشونة مدققي الجودة على فهم مكان تدفق التيار، لأن أسطح التثبيت يتم تشطيبها عند Ra 1.6 ميكرومتر.
3. هل يمكن لآلات CNC القياسية ثلاثية المحاور تحمل تفاوتات صارمة للترددات اللاسلكية؟
يقطع مركز المعالجة ثلاثي المحاور على طول المحاور X وY وZ مع إعادة التثبيت بين الوجوه مما يؤدي إلى فقدان المسند. وفقًا لـ ASME Y14.5-2018، يعتمد تسطيح الحافة على مرجع واحد فقط، لكن الآلة المركزية المتزامنة ذات 5 محاور تصل إلى خمسة وجوه في مشبك واحد عند ±0.005 مم إلى ±0.01 مم. تحدد فئة الجهاز ما إذا كان إعداد واحد سيحمل النطاق، ويمكن لفرق الشراء مطابقة أي وسيلة شرح مع القدرة الفعلية.
4. كيف يمكن للمهندسين منع تشوه الجدران الرقيقة أثناء طحن التردد اللاسلكي؟
يرتبط تشوه الجدار الرقيق بتشوه الأضلاع بسبب قوى القطع والضغط المتبقي؛ تتحمل لوحات 7075-T651 المتوترة كليهما. من المجلد 16 من دليل ASM: التصنيع، تشتمل عملية تصنيع الألومنيوم على Vc = 60m/min ويسمح المبرمجون بانحرافات الميكرومتر للأداة. واستنادًا إلى مبدأ الطحن باستخدام الحاسب الآلي، فإن التلدين يحدث قبل التشطيب، كما أن إجراء قياسين مختلفين للضلع في اليوم الواحد يشير إلى توقف التشوه.
الملخص
يعتبر تحمل الأبعاد الكهرومغناطيسية وتشطيب السطح مسؤولين عن المنطقة المحددة بالكهرومغناطيسية لمكون الميكروويف. فيما يتعلق بمبيت واحد، يتم استخدام التفاوت الأبعاد من ±0.005 مم إلى ±0.01 مم للجدران، بينما يتم استخدام التفاوت القياسي من ±0.01 مم إلى ±0.05 مم للإطارات. سوف يرى المهندسون المبتدئون من الرسم الأبعاد التي تشكل تردد الرنين والأبعاد التي تشكل الإطار.
مكتب الهندسة الميكانيكية والتوجيه الحركي للترددات اللاسلكية
فيما يتعلق بتحليل انجراف الأضلاع الرقيق 7075-T651، يتم تحليل مدخلات الحرارة أولاً نظرًا لأن زيادة درجة الحرارة تقلل من الضغط، كما يؤدي تقليل سرعة القطع إلى زيادة قوة القطع. يوفر المركز الفني للتصنيع في LS رقم هاتف واحدًا لتحليل التشوه الحراري: +86 185 6675 9667، ويتم إرسال الرسومات التخطيطية إلى مهندسي التصنيع في LS باستخدام البريد الإلكتروني info@lsrpf.com. هندسة التجاويف التي تدوم طوال الليل تصبح هندسة ثابتة.
مزيد من القراءة: خدمات طحن الألومنيوم باستخدام الحاسب الآلي: التصنيع الدقيق لـ 6061 و7075 و5052 الأجزاء

