 Español



TL;DR: Tolerancias de fresado CNC de gabinetes RF son dimensiones dentro de las cuales se realiza el mecanizado de control numérico por computadora (CNC) en las carcasas para microondas, que oscilan entre ±0,005 mm y ±0,01 mm. Las trayectorias de herramientas programadas en lotes se mantienen ±0,005 mm incluso después de exceder las tolerancias generales según ISO 2768-1:1989. Cualquier valor superior a ±0,01 mm da como resultado una costura que permite la fuga de energía de RF.
Los especialistas junior en adquisiciones y los ingenieros mecánicos graduados que se dedican al hardware de RF tienen la percepción de que todos los ±0,005 mm son universalmente necesarios. Las dimensiones no especificadas se encuentran dentro de la banda dimensional predeterminada, donde la mayoría de las paredes de las viviendas nunca requerirían ±0,005 mm. Dos procesos de mecanizado con una matriz de clasificación adicional son suficientes para cuidar el dimensionamiento geométrico, la frecuencia de operaciones y los puntos del proceso de inspección. El equipo de hardware de RF sabe dónde aplicar la banda estricta y dónde dejar algo de espacio. En pocas palabras, más ajustada no significa mejor blindaje.
Conclusiones clave
- La clasificación de tolerancia está asociada con un desglose de requisitos funcionales: los elementos geométricos críticos del núcleo interno de la cavidad de RF se especifican según rangos de tolerancia de precisión entre ±0,005 mm y ±0,01 mm, mientras que el marco mecánico exterior del componente tiene rangos de tolerancia estándar entre ±0,01 mm y ±0,05 mm.
- El aislamiento electromagnético es un elemento clave en la gestión de espacios para microondas: la planitud de las superficies que se acoplan dentro de las bridas de la carcasa de la cavidad debe controlarse a ≤0,01 mm para evitar pequeños espacios que podrían servir como fuentes de antena de ranura que emiten señales de alta frecuencia (especialmente en las frecuencias X y Ka). bandas).
- Las pérdidas por efecto de la piel dependen de la rugosidad de la cavidad interna: las superficies del resonador de microondas deben tener una rugosidad superficial microscópica de Ra (rugosidad promedio aritmética, la unidad de acabado superficial estándar en μm) de 0,4 μm a Ra 0,8 μm para evitar pérdidas debido a la interacción de corrientes de alta frecuencia e irregularidades superficiales.
- La designación de tolerancia científica facilita la reducción de costos: según la base de datos de LS Manufacturing, la exclusión sistemática del uso de los valores de tolerancia de precisión más altos en todo el dibujo ahorra tiempo de mecanizado y proporciona una optimización promedio de los costos de fabricación en un 11%.
¿Por qué confiar en esta guía para principiantes?
Gloria, especialista sénior en fabricación y creación rápida de prototipos en LS Manufacturing, tiene más de 15 años de experiencia en fresado CNC, especializándose en revisiones DFM de gabinetes de RF de 5 ejes para programas de banda X/banda Ka y dirige revisiones de DFM para elementos estructurales de alta frecuencia. Siga los conocimientos de ingeniería de Gloria en LinkedIn para obtener notas de clase sobre bandas dimensionales.
El grupo principal de ingeniería de fabricación de RF de LS Manufacturing analizó cada una de las declaraciones dimensionales antes de su publicación. La validación con ASME Y14.5-2018 (Dimensionamiento y tolerancias geométricas – código GD&T para marcos de control de características) relaciona la planitud de las bridas con los puntos de referencia, haciendo que sus superficies de contacto tengan una sola medida. origen.
Fuente de datos: Registro de pruebas de carcasas de RF de LS Manufacturing 2025-2026 (Proyecto n.º AERO-2026-881, tamaño de muestra >800). La rugosidad de aproximadamente Ra 0,6 μm de las paredes de la cavidad se midió de acuerdo con ISO/IEC 17025:2017 (competencia del laboratorio de calibración, haciendo que las lecturas sean comparables entre laboratorios). La revisión anual actualiza los valores hasta septiembre de 2026. En pocas palabras, las paredes de la cavidad adquieren bandas estrechas; las bridas de montaje no.
¿Cuáles son las tolerancias de fresado CNC para gabinetes de microondas RF?
Las tolerancias de fresado CNC de la carcasa de RF son las bandas de tamaño permitidas para una carcasa de microondas, manteniéndose las paredes y bridas de las cavidades resonantes entre ±0,005 mm y ±0,01 mm y el marco exterior de la carcasa dentro de la banda de ±0,05 mm. Cada banda de tamaño define cuánto puede desviarse la pared fresada de su lugar original sin afectar las características eléctricas. La frecuencia de resonancia de la cavidad depende del ancho de la cavidad, ya que define tanto la capacitancia como la inductancia de la cavidad resonante. Las bandas de tamaño suelto desafinan la cavidad y permiten que la energía escape.
Cada tolerancia de un gabinete de RF es una tolerancia eléctrica en términos mecánicos, ya que la posición de una pared define la frecuencia de resonancia.
Cómo funciona el fresado CNC sienta las bases: las paredes más delgadas se flexionarán, usar grados más precisos es simplemente una pérdida de tiempo, ya que no afectan la resonancia.
Los ingenieros que preguntan cuál es la tolerancia aceptable para las carcasas de microondas quieren un número, pero las paredes huecas y las bridas necesitan dos.
Para cada tamaño lineal, ISO 286-1 (Especificaciones geométricas de productos - Sistema de códigos para tolerancias en tamaños lineales) proporciona un grado de Tolerancia internacional (IT): un número IT correspondiente a una banda de desviación. Los grados IT regulan los tamaños, mientras que los grados de rugosidad como Ra 0,8 μm regulan la textura.
- ±0,005 mm a ±0,01 mm (IT5 a IT7) para paredes huecas
- ±0,01 mm a ±0,05 mm (IT8 a IT10) para asientos de conectores
- ±0,1 mm y grueso (IT11+) según convención heredada, para pies de montaje
Los grados finos se aplican a las paredes huecas, los grados gruesos se aplican a las patas de montaje: distinción que cada guía de mecanizado CNC de gabinetes RF debe dejar clara.
Qué recordar
- Las bandas de tolerancia son límites eléctricos traducidos a unidades mecánicas
- ISO 286-1 IT los grados identifican cada banda
Anotación de fuente: ISO 286-1 (Especificaciones geométricas de productos - Sistema de código para tolerancias en tamaños lineales).
Palabras clave relacionadas: Tolerancias de fresado CNC para gabinetes de RF / bandas de carcasas de microondas / grados de tolerancia de fresado

¿Cómo afectan las tolerancias del mecanizado CNC a la eficacia del blindaje EMI?
Las tolerancias de fresado CNC para gabinetes de RF determinan el blindaje EMC de un gabinete de microondas en función del espacio que queda en cada costura de la carcasa debido al hecho de que un espacio cercano a un cuarto de longitud de onda actúa como una antena de apertura en lugar de estar sellado electromagnéticamente. EMI (interferencia electromagnética, la energía que sale de un circuito) sale de la carcasa a través de las costuras; El diseño de la costura determina la eficacia del blindaje y no la precisión de las piezas. Las tolerancias de fresado CNC para carcasas de RF se definen mediante el siguiente principio único: el blindaje está determinado por la geometría de la junta.
"En las microondas, la tolerancia de mecanizado es más que una cuestión de ajuste. Es la geometría de las condiciones límite electromagnéticas". — Laboratorio de fabricación de RF de LS Manufacturing
Efecto de antena de ranura en costuras mecanizadas
El efecto de antena de ranura (radiación a través de una abertura alargada en un plano conductor) nos dice por qué todavía hay una fuga a pesar de que la costura parece cerrada, y el nombre es importante porque nos dice que la fuga aumenta a medida que disminuye la longitud de onda. La función de la costura determina el corte, las tolerancias de fresado CNC del recinto RF se rigen por el flujo de corriente en lugar de la práctica estándar del taller.
La ruta actual establece la banda:
- juntas huecas a ±0,01 mm, cortadas contra la corriente superficial
- ranuras de la junta a ±0,01 mm, alineadas con las caras de la brida
- pies de montaje a ±0,05 mm, no cortados por el flujo de corriente
La repetibilidad detrás de cómo las tolerancias CNC afectan el blindaje EMI (el corte con una herramienta rotativa que ejecuta la misma ruta programada) permite que una banda se produzca repetidamente en muchas piezas. Un centro de mecanizado de 5 ejes corta todas las caras de las bridas en una sola configuración, mientras que una máquina de 3 ejes requiere otra configuración.
Profundidad y planitud de la ranura de la junta conductora
Las juntas de elastómero conductor (sellos de goma que conducen electricidad y sellan la junta cuando se comprimen) deben comprimirse uniformemente para formar una junta. La profundidad de la ranura establece la compresión, por lo que mantener la ranura dentro del mismo rango de ±0,01 mm que las caras de la brida garantiza una compresión uniforme; cualquier profundidad mayor da como resultado una junta poco comprimida que tiene fugas.
Los ingenieros que buscan cuál es la tolerancia aceptable para la carcasa del microondas utilizan la banda más apretada en todas partes. La corriente superficial sólo fluye a través de la junta, por lo que las tolerancias del marco exterior no añaden nada a la atenuación. Una medición responderá a la pregunta: mida la planitud de la brida y la profundidad de la ranura en la unión, y mantenga todo lo demás fuera de la banda de corriente de SuRFace en la tolerancia más amplia. La selección de materiales depende del control de la costura, y los los materiales de fresado CNC guían la conductividad como más importante que la resistencia a la tracción para las paredes huecas.
Puntos principales
- El ancho de la costura determina el blindaje; el espesor de la pared es irrelevante
- La profundidad de la ranura y la planitud del ala caen en una sola banda
Palabras clave relacionadas: tolerancia de blindaje de fresado CNC / tolerancia de costura de carcasa de microondas / bandas EMI de carcasa de RF
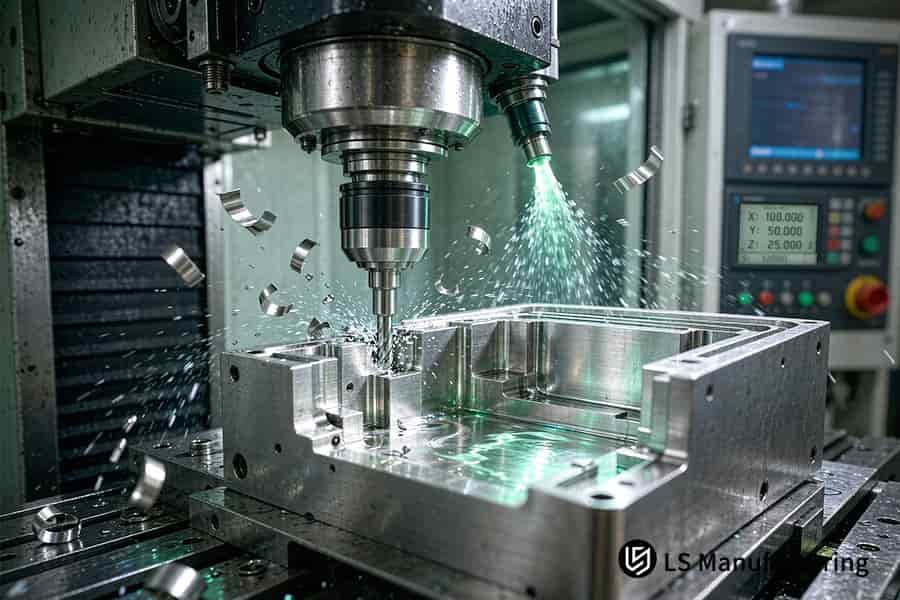
Figura 1: El fresado CNC sujeta una carcasa 7075-T651 rf en bruto en un punto de referencia que mantiene la planitud de la brida a ≤0,01 mm.
Tabla comparativa básica
Cuatro dimensiones de ingeniería contrastan las bandas de grado de precisión con las bandas de grado estándar para un gabinete de microondas de RF. El propósito de la pared, la función eléctrica, el acabado de la superficie y la aplicación práctica definen el punto en el que termina una cavidad resonante y comienza un marco de montaje. Jóvenes ingenieros consiguen un método para distinguir las dimensiones eléctricas de las mecánicas antes de analizar un dibujo.
Tolerancias de precisión de ±0,01 mm para circuitos internos de microondas y blindaje electromagnético, mientras que se utilizan tolerancias normales de ±0,05 mm para el montaje y la reducción de peso.
¿Por qué la resonancia de la cavidad de RF requiere tolerancias excepcionalmente estrictas?
Por qué la resonancia de cavidad de RF requiere tolerancias estrictas se reduce a una relación: una cavidad opera a una frecuencia determinada por sus dimensiones tridimensionales, y las paredes se mantienen entre ±0,005 mm y ±0,01 mm. La frecuencia de resonancia es inversamente proporcional a las dimensiones de la cavidad, lo que implica que cualquier alteración en las dimensiones conducirá a una alteración en la frecuencia de resonancia. La vibración del fresado provoca cambios en la frecuencia de resonancia. El suelo y las paredes laterales deben tener un valor Ra entre 0,4 μm y 0,8 μm. Las texturas crean más resistencia, estándares de rugosidad de la superficie del recinto de RF banda dimensional con texturas.
Profundidad de la piel frente a la rugosidad de la superficie
La profundidad de la piel (el punto en el que la densidad de corriente se reduce a una fracción menor de su valor en la superficie) se reduce al aumentar la frecuencia, lo que hace que la corriente fluya a través de una capa delgada en alta frecuencia. La profundidad de la piel a veces se confunde con la altura de la rugosidad, donde una representa la penetración actual y la otra representa la textura.
| Dimensión de ingeniería | Tolerancia de precisión ±0,005–±0,01 mm | Tolerancia estándar ±0,01–±0,05 mm | Referencia aproximada tradicional ±0,1 mm |
| Funciones cubiertas | cavidad de filtro resonante, partición con filo de cuchillo, orificio ciego coaxial | brida de montaje mecánico externo, perfil de aleta del disipador de calor | área ciega exterior, ranura para placa de identificación |
| Mecanismo físico | admite frecuencia de resonancia electromagnética y continuidad de impedancia | proporciona rigidez a la estructura de la carcasa y compatibilidad con la perforación del marco | solo brinda protección física básica y exclusión del polvo |
| Requisito de rugosidad de la superficie | mantenido en Ra 0,4–Ra 0,8 μm para reducir la pérdida | mantenido en Ra 1,6 μm para el ajuste del ensamblaje | mantenido en Ra 3,2 μm, sin demanda eléctrica microscópica |
| Aplicación industrial típica | conjunto de circuito de microondas satelital, conjunto frontal de radar aerotransportado | conjunto de marco de estación base para móvil, carcasa inferior para puerta de enlace de vehículo | carcasa de motor industrial convencional, caja de conexiones civil de baja frecuencia |
Una diferencia entre las tolerancias RF estándar y estricta se encuentra en el área de inspección, donde se debe utilizar la medición de coordenadas para las paredes huecas, pero las caras de montaje deben someterse solo a la inspección de altura. Los límites de textura tienen la misma clasificación.
Las paredes más delgadas que el diámetro de la herramienta se deforman bajo la presión de corte. Principios de fresado CNC explican que la deflexión da material y el desplazamiento del material resuena. En pocas palabras, la cavidad actúa como un instrumento, no como una caja.
Los ingenieros jóvenes tienden a interpretar cada descripción detallada como general. Las operaciones programadas repiten una sola banda por lote y el funcionamiento del fresado CNC depende de la eliminación del material a lo largo de la ruta predeterminada.
Fuente: Machinery's Handbook, 30.ª edición, Capítulo 28 (Tolerancia de textura y cavidades de la superficie).
Palabras clave relacionadas: Bandas de tolerancia de cavidad de RF / límites de rugosidad de la cavidad de microondas / frecuencia de resonancia Fresado CNC
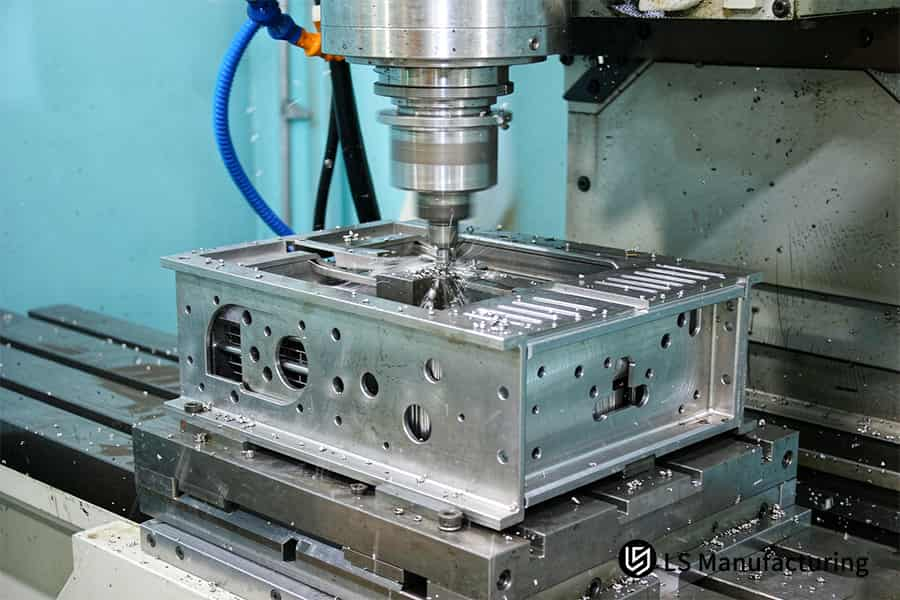
Figura 2: El fresado CNC forma las paredes de la caja de blindaje de RF 6061-T6 alrededor de una costura de antena ranurada a ±0,01 mm.
¿Cómo afectan las aleaciones de aluminio a las tolerancias de fresado CNC para carcasas de RF?
Las dimensiones de la carcasa de RF estarán determinadas por las aleaciones de aluminio porque la expansión térmica y la liberación de tensiones en paredes delgadas determinan la ruta de corte. El aluminio se expande el doble que el acero en cada grado; El corte distorsionará sus dimensiones debido a la expansión térmica. 6061-T6 está aleado para proporcionar equilibrio en el mecanizado y estabilidad, mientras que 7075-T651 (alivio de tensión debido al estiramiento) se utiliza en paredes huecas ultrafinas. Las operaciones de acabado se realizan a Vc=60 m/min (velocidad de corte). El impacto de las aleaciones de aluminio en las tolerancias de RF se muestra como deriva.
Fuente: Manual de ASM, volumen 16: Mecanizado (parámetros para aleaciones de aluminio forjado).
Las tensiones residuales creadas en el proceso de laminado y tratamiento térmico provocan una distorsión de las paredes delgadas. El desbaste abre un lado de la pared para dejar espacio para doblar; Se produce el recocido después del desbaste. Las nervaduras delgadas se desvían en el proceso de corte debido a la tensión y retroceden; formando stock, que es resistido por 7075-T651; 6061-T6 necesita menos fuerza de corte.
El calor es el principal factor de deformación, el proceso de recocido debe realizarse antes del proceso de acabado. Una diferencia entre tolerancias estándar y estrictas RF: las bandas ajustadas se mantendrán solo cuando se eliminen todas las tensiones, las bandas anchas permiten el movimiento. Las capacidades de una máquina guía de mecanizado CNC con gabinete RF por sí solas ignoran el proceso.
Todos los ingenieros jóvenes piensan que un posicionamiento preciso puede ayudar a evitar la deriva. Mida la profundidad de la cavidad después del acabado y al día siguiente. En pocas palabras, la banda de ±0,01 mm del control numérico por computadora (CNC) se logra después del movimiento de calor y tensión.
Puntos a conservar
- La tensión residual provoca el movimiento de la pared después de retirar la herramienta
- El acabado Vc = 60 m/min ayuda a evitar el cambio de calor
Palabras clave relacionadas: tolerancias de fresado CNC de aleación de aluminio / mecanizado de pared delgada de carcasa RF / deriva térmica de fresado CNC
¿Cuál es la diferencia entre tolerancias estándar y estrictas en piezas de RF?
La diferencia entre las piezas RF con tolerancias estándar y estrictas depende de la clase de máquina, la profundidad de inspección y los límites de la aplicación. El rango de tolerancia estándar de ±0,01 mm a ±0,05 mm funciona en un centro de mecanizado vertical típico de 3 ejes y funciona para el contorno de la carcasa. El estrecho rango de tolerancia de ±0,005 mm a ±0,01 mm requiere un centro simultáneo de 5 ejes controlado térmicamente, donde una CMM (máquina de medición de coordenadas, un dispositivo de sondeo que mide características contra referencias) verifica todos los orificios de referencia; Los resultados de las mediciones de la CMM dictan la calificación, por lo tanto, el rango de tolerancia especificado define la carga de inspección. La separación de los dos rangos por función evita el exceso de mecanizado durante todo el ciclo del proceso. La tolerancia aceptable para el alojamiento de microondas depende de la función, no del hábito.
Clase de máquina detrás de cada banda
El centro de mecanizado vertical de 3 ejes fresa X, Y y Z y sujeta bandas estándar en la carcasa. El centro de mecanizado simultáneo de 5 ejes utiliza dos ejes giratorios adicionales, por lo que se utiliza la misma sujeción para las cinco caras de la pieza y se eliminan los errores de posicionamiento repetido. Las Las bandas de tolerancia de fresado CNC se controlan según la categoría de la máquina porque el fresado CNC se realiza una vez por lote para cada ruta programada.
Profundidad de inspección por banda
Las bandas estándar se pueden inspeccionar utilizando un calibrador o una prueba de calibre de altura. Sin embargo, las bandas ajustadas deben pasar por la inspección de los orificios de referencia de la CMM de acuerdo con el estándar de calibración y verificación de CMM de Zeiss (serie ISO 10360), donde ISO 10360 (pruebas de aceptación y reverificación para máquinas de medición de coordenadas) establece las tolerancias de error de la sonda. El sondeo es diferente del escaneo óptico.
Tres comprobaciones antes de marcar una leyenda
- Ruta actual: las paredes de la cavidad con corriente superficial forman una banda apretada; los pies de montaje no tienen corriente.
- Recuento de configuraciones: las caras accesibles a través de una configuración de abrazadera única reciben una banda apretada; las caras sujetadas nuevamente pierden la continuidad del dato.
- Carga de inspección: una banda apretada requiere un sondeo completo, las tolerancias de fresado CNC del gabinete RF se detienen en la costura.
Muchos ingenieros jóvenes interpretan todos los rótulos ajustados como universales. La corriente superficial sólo pasa a través de la costura, las dimensiones exteriores del marco no ofrecen ningún blindaje adicional; una sola prueba resuelve el problema: dibuje la trayectoria de la corriente superficial en el dibujo, marque las caras con la corriente y deje las otras caras generosas. Configuración del punto de referencia de fresado CNC luego determina si la banda apretada resiste la nueva sujeción. En la práctica, un solo boceto de ruta resuelve todos los rótulos estrechos.
Qué tener en cuenta
- La clase de máquina establece la banda alcanzable
- Las bandas apretadas fuerzan un sondeo completo
Palabras clave relacionadas: bandas de tolerancia de piezas de RF / bandas de mecanizado estándar versus ajustadas / profundidad de inspección de fresado CNC
Figura 3: el fresado CNC corta una cavidad de carcasa de rf 7075-T651 bajo niebla de refrigerante que sostiene ±0,005 mm para resonancia de carcasa de microondas.
Árbol de decisiones
El espesor de la pared, la banda dimensional y el acabado de la superficie distinguen el gabinete de RF en distintas ramas de fresado. El rendimiento de las juntas distingue las paredes huecas de los marcos de montaje; por lo tanto, la ramificación se basa en una geometría cuantificable. Los ingenieros junior obtienen la capacidad de comprender cómo interpretar la tolerancia de fresado CNC de gabinetes de RF y decidir qué dimensiones tienen corrientes superficiales que fluyen a lo largo de ellas.
| Textura de la superficie | Relación de piel | Resultado de la pérdida | Ubicación típica |
| Ra 0,4–Ra 0,8 μm | los picos permanecen debajo de la capa actual | pérdida de retorno sigue cumpliendo | piso hueca, pared lateral |
| Ra 1,6 μm | los picos alcanzan la capa actual | los picos alcanzan los aumentos de pérdida de inserción de la capa actual | brida de fijación, base del disipador de calor |
| Ra 3,2 μm | los picos rompen la capa actual | amortiguaciones de resonancia, caídas de Q | cubierta exterior, ranura para placa de identificación |
Las paredes de la cavidad controladas dentro de ±0,01 mm se mecanizarán de acuerdo con una ruta de configuración única de 5 ejes con respecto a los datos de referencia ASME Y14.5-2018.
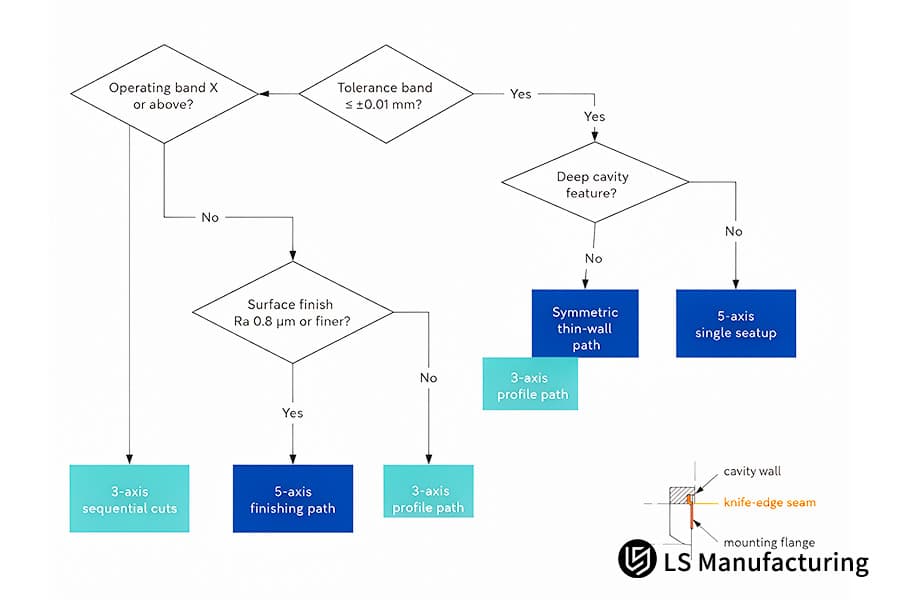
Figura 4: Ruta del proceso de fresado CNC del gabinete RF 7075-T651.
Cómo funciona el fresado de precisión en la práctica: un ejemplo de blindaje de RF aeroespacial de LS Manufacturing
Las bandas dimensionales graduadas se logran mediante fresado CNC en una caja de blindaje de RF, ya que la profundidad de la cavidad controla la frecuencia de resonancia y no hay corriente superficial en los marcos exteriores. En este caso, la industria aeroespacial comercial diseñó una caja de blindaje convertidor de banda X de doble cavidad, en la que cada dimensión tenía inicialmente la banda más fina. La profundidad de la cavidad y las dimensiones coincidentes del filo de la cuchilla tienen tolerancias que varían de ±0,005 mm a ±0,01 mm, y las paredes tienen Ra 0,6 μm. Resonancia de la cavidad de fresado CNC sigue la posición de la pared, por lo que las bandas graduadas protegen el filtrado mientras que las bandas más anchas absorben el movimiento del marco. Las interfaces de radar de banda X y los canales satelitales de banda Ka comparten una regla de división.
Escenario de aplicación
La industria aeroespacial comercial proporciona un ejemplo para enseñar sobre la aplicación de los principios de tolerancia. Un equipo inicial de I+D creó una caja protectora de convertidor de banda X de doble cavidad, en la que cada cavidad se fabricó utilizando una placa de aluminio preestirada 7075-T651. La costura divisoria debía tener un ajuste hermético de ≤0,01 mm.
Principio en la práctica
El corte de acabado se realizó a Vc = 60 m/min porque hay tensión residual en 7075-T651, lo que genera calor de corte en forma de deformación. Un valor más alto aumenta la temperatura, el alivio de tensión hace que la profundidad de la cavidad exceda ±0,01 mm. Mientras tanto, el valor más bajo aumenta la fuerza de corte y deforma las nervaduras delgadas.
Resultados medidos
El porcentaje de defectos disminuyó del 18,5% al 4.2% y el costo se redujo entre un 11% y un 12%. la estanqueidad de la manta no proporciona ninguna protección ya que las corrientes superficiales pasan sólo a través de las costuras. El siguiente diagrama muestra una marca a lo largo de un rastro actual de bandas dimensionales de fresado CNC adecuadas para calidad fina. Es decir, es la función la que indica si la cavidad tiene resonancia o no, no la máquina en sí.
Fuente de datos: Registro de pruebas de viviendas de RF de LS Manufacturing 2025-2026 (Proyecto n.º AERO-2026-881, tamaño de muestra >800), extraído de una base de datos medida de 2025-2026 que contiene más de 800 registros.

Preguntas frecuentes
1. ¿Cuál es la tolerancia aceptable para una carcasa de microondas?
Una tolerancia aceptable para la carcasa del microondas será un rango de tamaños definidos para cada elemento, porque la pared de la cavidad determina la resonancia mientras que el marco no conduce nada. ISO 286-1 determina tolerancias lineales. Las tolerancias de fresado CNC para principiantes comienzan con una regla: la ruta actual determinada por la línea trazada muestra a los ingenieros jóvenes qué dimensiones obtienen una buena banda.
2. ¿Por qué es importante la rugosidad de la superficie junto con las tolerancias en las cavidades de RF?
La rugosidad de la superficie en las cavidades de RF es la irregularidad a nivel microscópico, mientras que el efecto de la piel confina la corriente en la piel, que es lo suficientemente delgada como para influir en ella. Manual de ASM Volumen 16: El mecanizado describe el acabado del aluminio forjado. La indicación de rugosidad ayuda a los auditores de calidad a comprender dónde fluye la corriente, porque las superficies de montaje tienen un acabado de Ra 1,6 μm.
3. ¿Pueden las máquinas CNC estándar de 3 ejes mantener tolerancias de RF estrictas?
El centro de mecanizado de 3 ejes corta a lo largo de los ejes X, Y, Z con nueva sujeción entre las caras, lo que resulta en una pérdida de referencia. Según ASME Y14.5-2018, la planitud de la brida depende de un solo dato, pero la máquina central simultánea de 5 ejes accede a cinco caras en una sola sujeción entre ±0,005 mm y ±0,01 mm. La categoría de la máquina determina si una sola configuración soportaría la banda, y los equipos de compras podrían hacer coincidir cualquier anuncio con la capacidad real.
4. ¿Cómo pueden los ingenieros evitar la deformación de paredes delgadas durante el fresado por RF?
La deformación de la pared delgada está relacionada con la deformación de las nervaduras debido a las fuerzas de corte y la tensión residual; Las placas tensadas 7075-T651 soportan ambos. Del Manual de ASM Volumen 16: Mecanizado, el proceso de mecanizado de aluminio comprende Vc = 60 m/min y los programadores permiten deflexiones micrométricas de la herramienta. Basado en el principio de fresado CNC, el recocido se produce antes del acabado y dos medidas diferentes de la nervadura en un día indicarían que la deformación se detuvo.
Resumen
La tolerancia dimensional electromagnética y el acabado superficial son responsables del área limitada electromagnética del componente de microondas. En lo que respecta a una carcasa, se utiliza una tolerancia dimensional de ±0,005 mm a ±0,01 mm para las paredes, mientras que para los marcos se utiliza la tolerancia estándar de ±0,01 mm a ±0,05 mm. Los ingenieros junior verán en el dibujo qué dimensiones forman la frecuencia de resonancia y qué dimensiones simplemente forman el marco.
Escritorio de guía cinemática e ingeniería mecánica de RF
En lo que respecta al análisis de deriva de las nervaduras del 7075-T651 delgado, primero se analiza la entrada de calor, ya que aumentar la temperatura reduce la tensión y reducir la velocidad de corte aumenta la fuerza de corte. El LS Manufacturing Technical Center proporciona un número de teléfono de análisis de deformación térmica: +86 185 6675 9667, y los bocetos se envían a los ingenieros de LS Manufacturing mediante el correo electrónico info@lsrpf.com. La geometría de las cavidades que dura toda la noche se convierte en la geometría fija.
Lectura adicional: Servicios de fresado CNC de aluminio: mecanizado de precisión para 6061, 7075 y 5052 Piezas

| Grupo de funciones | pared de cavidad resonante | costura con borde de cuchillo | brida de montaje | cara exterior no coincidente |
| Tamaño sobre | ±0,005–±0,01 mm | ±0,005–±0,01 mm | ±0,01–±0,05 mm | ±0,1 mm |
| Rol físico | establece la resonancia; mantiene la impedancia | cierra la costura contra la radiación de la ranura | mantiene la rigidez del marco | protege solo el polvo |
| Acabado superficial | Ra 0,4–0,8 μm | Ra 0,4–0,8 μm | Ra 0,8 μm o más grueso | sin demanda eléctrica |
| Uso típico | canal de microondas por satélite | combinador de radar aerotransportado | marco de estación base | cubierta de motor industrial |
