 Русский



TL;DR: Допуски фрезерования на станках с ЧПУ для радиочастотных корпусов — это размеры, в пределах которых выполняется обработка корпусов для микроволновых печей с помощью компьютерного числового управления (ЧПУ) в диапазоне от ±0,005 мм до ±0,01 мм. Траектории инструмента, запрограммированные партиями, сохраняют ±0,005 мм даже после превышения общих допусков по ISO 2768-1:1989. Все, что меньше ±0,01 мм, приводит к образованию шва, который допускает утечку радиочастотной энергии.
Младшие специалисты по закупкам и дипломированные инженеры-механики, переходящие на радиочастотное оборудование, считают, что все ±0,005 мм необходимы повсеместно. Неуказанные размеры попадают в размерный диапазон по умолчанию, при котором для большинства стенок корпуса никогда не потребуется ±0,005 мм. Двух процессов обработки с дополнительной матрицей классификации достаточно, чтобы позаботиться о геометрических размерах, частотных операциях и точках процесса контроля. Команда радиочастотного оборудования знает, где применить строгий диапазон, а где оставить немного места. Проще говоря, более плотный экран не означает лучшее экранирование.
Основные выводы
<ул>
Почему стоит доверять этому руководству для начинающих?
Глория, старший специалист по быстрому прототипированию и производству в LS Manufacturing, имеет более 15 лет опыта фрезерной обработки на станках с ЧПУ, специализируется на проверках 5-осевых радиочастотных корпусов DFM для программ X-диапазона и Ka-диапазона и возглавляет проверки DFM для высокочастотных структурных элементов. Следите за инженерными идеями Глории в LinkedIn, чтобы получать заметки по размерным группам.
Руководитель радиотехнической группы LS Manufacturing проанализировал каждое из заявлений о размерах перед публикацией. Проверка с помощью ASME Y14.5-2018 (геометрические размеры и допуски – код GD&T для рамок контроля характеристик) связывает плоскостность фланцев с базовыми значениями, благодаря чему их сопрягаемые поверхности имеют одно измерение происхождение.
Источник данных: протокол испытаний радиочастотного корпуса LS Manufacturing за 2025–2026 гг. (проект № AERO-2026-881, размер выборки > 800). Шероховатость стенок полости Ra 0,6 мкм измерялась в соответствии с ISO/IEC 17025:2017 (компетентность калибровочно-лабораторной лаборатории, позволяющая сравнивать показания между лабораториями). Ежегодный обзор обновляет значения до сентября 2026 года. Проще говоря, на стенках полостей появляются узкие полосы; монтажные фланцы этого не делают.
Каковы допуски фрезерования на станках с ЧПУ корпусов радиочастотных микроволновых печей?
<блок-цитата>Допуски на фрезеровку корпуса с ЧПУ — это диапазоны размеров, разрешенные для корпуса микроволновой печи, при этом стенки и фланцы резонансных полостей выдерживаются в пределах от ±0,005 мм до ±0,01 мм, а внешняя рама корпуса находится в пределах диапазона ±0,05 мм. Каждый размерный диапазон определяет, насколько фрезерованная стенка может отклоняться от исходного положения, не влияя при этом на электрические характеристики. Резонансная частота резонатора зависит от ширины резонатора, поскольку она определяет как емкость, так и индуктивность резонатора. Свободные размерные полосы расстроят полость и позволят энергии уйти.
Каждый допуск радиочастотного корпуса представляет собой электрический допуск с механической точки зрения, поскольку положение стены определяет резонансную частоту.
Как работает фрезерование на станке с ЧПУ устанавливает пол: более тонкие стены будут изгибаться, использование более точных сортов просто тратит время, поскольку они не влияют на резонанс.
Инженерам, спрашивающим какой допустимый допуск для корпуса микроволновой печи, нужен один номер, однако для полых стенок и фланцев нужно два.
Для каждого линейного размера ISO 286-1 (Геометрические спецификации продукции. Система кодирования допусков линейных размеров) предусмотрена степень Международного допуска (IT) – номер IT, соответствующий диапазону отклонения. Классы IT регулируют размеры, тогда как классы шероховатости, такие как Ra 0,8 мкм, регулируют текстуру.
<ол>Меткий класс применяется к полым стенам, грубый — к монтажным ножкам — различие, которое должно быть четко указано в каждом руководстве по обработке корпусов радиочастотных корпусов с ЧПУ.
Что следует помнить
<ул>Аннотация источника: ISO 286-1 (Геометрические спецификации изделия. Система кодирования допусков на линейные размеры).
Связанные ключевые слова: допуски фрезерования корпуса радиочастотного преобразователя с ЧПУ / полосы корпуса СВЧ / классы допусков фрезерования

Как допуски обработки на станке с ЧПУ влияют на эффективность экранирования от электромагнитных помех?
<блок-цитата>Допуски на фрезерование ЧПУ для радиочастотных корпусов определяют ЭМС-экранирование микроволнового корпуса на основе зазора, который остается в каждом шве корпуса, поскольку зазор, близкий к четверти длины волны, действует как апертурная антенна, а не электромагнитно герметизируется. ЭМП (электромагнитные помехи, энергия, выходящая из цепи) покидает корпус через швы; конструкция шва определяет эффективность экранирования, а не точность деталей. Допуски фрезерования на станках с ЧПУ для ВЧ-корпусов определяются по следующему единому принципу: экранирование определяется геометрией соединения.
"В микроволнах допуск на обработку — это больше, чем просто вопрос соответствия. Это геометрия электромагнитных граничных условий". — Производственная лаборатория LS Manufacturing РФ
Эффект прорезной антенны на обработанных швах
Эффект щелевой антенны (излучение через удлиненное отверстие в проводящей плоскости) говорит нам, почему утечка все еще существует, даже если шов кажется закрытым, и это название важно, поскольку оно говорит нам, что утечка увеличивается с уменьшением длины волны. Функция шва определяет разрез, допуски фрезерования корпуса RF выполняются под действием тока, а не стандартной практикой цеха.
Текущий путь задает полосу:
<ол>Повторяемость лежит в основе как допуски ЧПУ влияют на экранирование от электромагнитных помех — резка с использованием вращающегося инструмента, движущегося по одной и той же запрограммированной траектории, — позволяет многократно изготавливать одну полосу на многих деталях. 5-осевой обрабатывающий центр режет все поверхности фланцев за одну установку, а 3-осевой станок требует другой настройки.
Глубина и плоскостность канавок проводящей прокладки
Прокладки из токопроводящего эластомера (резиновые уплотнения, проводящие электричество, которые изолируют стык при сжатии) должны быть равномерно прижаты к стыку. Глубина канавки обеспечивает сжатие, поэтому сохранение канавки в том же диапазоне ±0,01 мм, что и поверхности фланцев, гарантирует равномерное сжатие; любая большая глубина приводит к недостаточному сжатию прокладки и утечке.
Инженеры, которые ищут допустимые допуски для корпуса микроволновой печи , везде используют самый узкий диапазон. Поверхностный ток течет только через соединение, поэтому допуски внешней рамы ничего не добавляют к затуханию. Одно измерение ответит на вопрос: измерить плоскостность фланца и глубину канавки в месте соединения, а все остальное оставить за пределами диапазона тока SuRFace в более широком допуске. Выбор материалов зависит от контроля шва, а материалы для фрезерования с ЧПУ определяют проводимость как более важную, чем прочность на растяжение, для полых стенок.
Основные моменты
<ул>Связанные ключевые слова: допуск экранирования при фрезеровании на станке с ЧПУ/допуск шва корпуса микроволновой печи/диапазоны электромагнитных помех радиочастотного корпуса
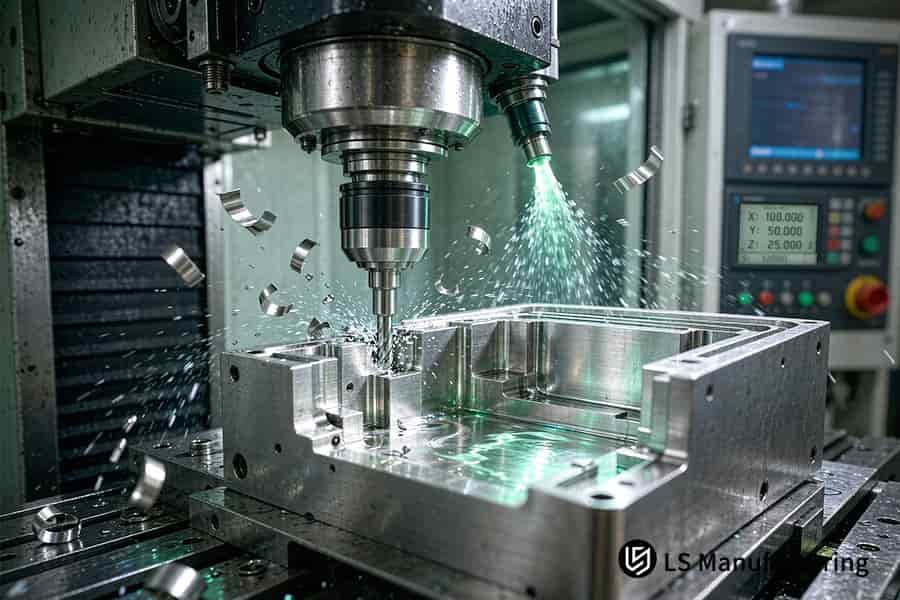
Рис. 1. Фрезерование на станке с ЧПУ фиксирует заготовку корпуса RF 7075-T651 на одной исходной точке, удерживая плоскостность фланца на уровне ≤0,01 мм.
Основная таблица сравнения
Четыре технических размера контрастируют между полосами прецизионного класса и полосами стандартного класса для одного корпуса ВЧ-СВЧ. Назначение стены, электрическая функция, обработка поверхности и практическое применение определяют точку, в которой заканчивается резонансная полость и начинается монтажная рама. Молодые инженеры получают способ отличать электрические размеры от механических перед анализом чертежа.
<тело>Прецизионные допуски ±0,01 мм для внутренних микроволновых цепей и электромагнитного экранирования, тогда как обычные допуски ±0,05 мм используются для сборки и снижения веса.
Почему резонанс радиочастотного резонатора требует исключительно жестких допусков?
Почему РЧ-резонанс полости требует жестких допусков сводится к одному соотношению: полость работает на частоте, определяемой его трехмерными размерами, стенки находятся в пределах от ±0,005 мм до ±0,01 мм. Частота резонанса обратно пропорциональна размерам полости, а это означает, что любое изменение размеров приведет к изменению частоты резонанса. Вибрация при фрезеровании вызывает изменения резонансной частоты. Пол и боковые стенки должны иметь значение Ra от 0,4 до 0,8 мкм. Текстуры создают большее сопротивление, стандарты шероховатости поверхности корпуса RF размерный диапазон с текстурами.
Глубина кожи и шероховатость поверхности
Глубина скин-слоя (точка, в которой плотность тока уменьшается до незначительной доли от его значения на поверхности) уменьшается с увеличением частоты, в результате чего ток течет через тонкий слой с высокой частотой. Глубину скин-слоя иногда путают с высотой шероховатостей, где одно представляет собой проникновение тока, а другое — текстуру.
| Инженерный аспект | Допуск точности ±0,005–±0,01 мм | Стандартный допуск ±0,01–±0,05 мм | Традиционное грубое значение ±0,1 мм |
| Охватываемые функции | полость резонансного фильтра, острая перегородка, коаксиальное глухое отверстие | внешний механический монтажный фланец, профиль ребер радиатора | внешняя глухая зона, прорезь для паспортной таблички |
| Физический механизм | поддерживает частоту электромагнитного резонанса и непрерывность импеданса | обеспечивает жесткость конструкции корпуса и соответствие отверстий рамы | обеспечивает только базовую физическую защиту и защиту от пыли |
| Требования к шероховатости поверхности | выдерживается при Ra 0,4–Ra 0,8 мкм для уменьшения потерь | поддерживается Ra 1,6 мкм для соответствия сборке | выдерживается при Ra 3,2 мкм, без микроскопических электрических затрат |
| Типичное промышленное применение | сборка спутниковой микроволновой схемы, сборка входной части бортовой радиолокационной станции | рама базовой станции в сборе для мобильного телефона, нижний корпус для автомобильного шлюза | обычный промышленный корпус двигателя, гражданская низкочастотная распределительная коробка |
Разница между стандартными и жесткими допусками RF находится в области проверки, где для полых стен необходимо использовать измерение координат, а поверхности крепления должны подвергаться только проверке по высоте. Пределы фактуры имеют ту же классификацию.
Стенки, которые тоньше диаметра инструмента, деформируются под давлением резки. Принципы фрезерования на станке с ЧПУ объясняют, что прогиб дает припуск, а смещение припуска вызывает резонанс. Проще говоря, полость действует как инструмент, а не как коробка.
Младшие инженеры склонны интерпретировать каждую конкретную выноску как общую. Запрограммированные операции повторяют одну полосу в партии, и то, как работает фрезерование с ЧПУ, зависит от удаления заготовки по заданному пути.
Источник: Справочник машинного оборудования, 30-е издание, глава 28 (Текстура поверхности и допуски на полости).
Связанные ключевые слова: диапазоны допусков РЧ-полости / пределы шероховатости микроволновой полости / резонансная частота фрезерования с ЧПУ
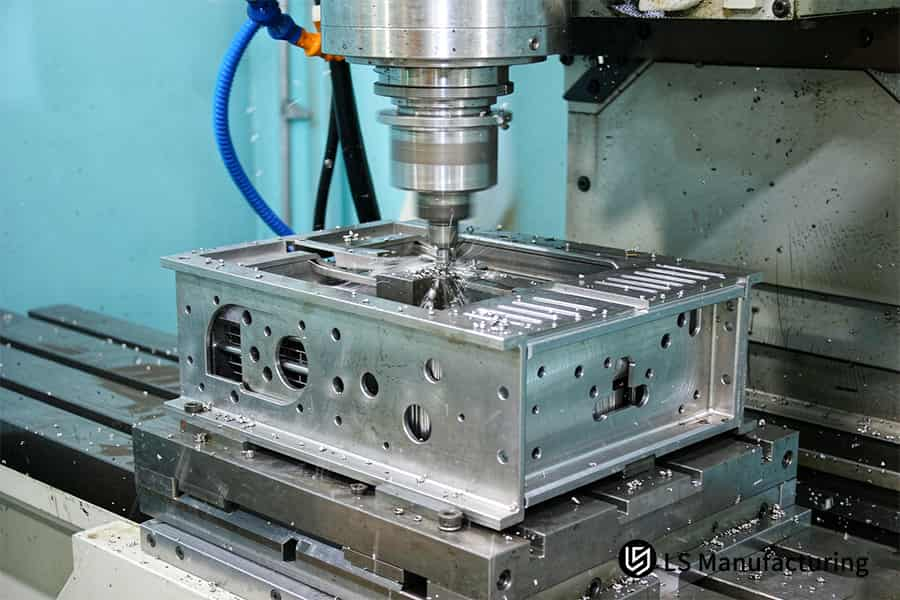
Рис. 2. Фрезерованием на станке с ЧПУ формируются стенки радиочастотного экранирующего корпуса 6061-T6 вокруг шва щелевой антенны на расстоянии ±0,01 мм.
Как алюминиевые сплавы влияют на допуски фрезерования на станках с ЧПУ радиочастотных корпусов?
Размеры корпуса RF будут определяться алюминиевыми сплавами, поскольку тепловое расширение и снятие напряжений в тонких стенках определяют траекторию резки. Алюминий расширяется в два раза больше, чем сталь на каждый градус; резка исказит его размеры из-за теплового расширения. Сплав 6061-T6 обеспечивает баланс при обработке и стабильность, а 7075-T651 (снятие напряжений вследствие растяжения) используется в сверхтонких стенках полостей. Операции чистовой обработки выполняются при Vc=60 м/мин (скорость резания). Влияние алюминиевых сплавов на допуски по радиочастотам проявляется в виде дрейфа.
Источник: Справочник ASM, том 16: Механическая обработка (Параметры деформируемых алюминиевых сплавов).
Остаточные напряжения, возникающие в процессе прокатки и термообработки, вызывают тонкостенную деформацию. Черновая обработка открывает одну сторону стены, чтобы освободить место для изгиба; происходит отжиг после черновой обработки. Тонкие ребра отклоняются в процессе реза из-за <сильного> напряжения, пружиня назад; формирование штока, которому сопротивляется 7075-T651; 6061-T6 требует меньшего усилия резания.
Тепло является основным фактором коробления, поэтому процесс отжига следует проводить до процесса окончательной обработки. Одно отличие между стандартными и жесткими допусками RF: узкие полосы будут сохраняться только тогда, когда все напряжения будут сняты, а широкие полосы допускают перемещение. Руководство по обработке корпуса с ЧПУ возможности станка сами по себе игнорируют этот процесс.
Все младшие инженеры считают, что точное позиционирование помогает избежать сноса. Измерьте глубину полости после отделки и на следующий день. Проще говоря, диапазон компьютерного числового управления (ЧПУ) ±0,01 мм достигается после воздействия тепла и напряжения.
Сохранение
Связанные ключевые слова: допуски фрезерования на станке с ЧПУ из алюминиевого сплава/обработка тонкостенных стенок радиочастотного корпуса/термический дрейф при фрезеровании на станке с ЧПУ
В чем разница между стандартными и жесткими допусками в радиочастотных деталях?
Разница между радиочастотными деталями со стандартными и жесткими допусками зависит от класса станка, глубины контроля и ограничений применения. Стандартный диапазон допусков от ±0,01 мм до ±0,05 мм соответствует типичному 3-осному вертикальному обрабатывающему центру и соответствует контуру корпуса. Жесткий диапазон допусков от ±0,005 мм до ±0,01 мм требует наличия 5-осевого одновременного центра с термическим управлением, где КИМ (координатно-измерительная машина, измерительное устройство, которое измеряет характеристики относительно базовых точек) проверяет все базовые отверстия; Результаты измерений на КИМ определяют квалификацию, поэтому указанный диапазон допуска определяет нагрузку на проверку. Разделение двух диапазонов по функциям предотвращает чрезмерную обработку на протяжении всего технологического цикла. Приемлемая терпимость к корпусу микроволновой печи зависит от функции, а не от привычки.
Класс компьютера за каждой полосой
3-осевой вертикальный обрабатывающий центр фрезерует X, Y и Z и удерживает стандартные ленты на корпусе. 5-осевой обрабатывающий центр с одновременной обработкой использует две дополнительные оси вращения, благодаря чему один и тот же зажим используется для всех пяти сторон детали, а повторные ошибки позиционирования исключаются. Полосы допусков фрезерования с ЧПУ контролируются в зависимости от категории станка, поскольку фрезерование с ЧПУ выполняется один раз за партию для каждого запрограммированного пути.
Глубина проверки на полосу
Стандартные ленты можно проверить с помощью штангенциркуля или ростомера. Однако натянутые ленты должны пройти проверку контрольных отверстий на КИМ в соответствии со стандартом калибровки и проверки Zeiss CMM (серия ISO 10360), где ISO 10360 (Приемочные и повторные поверочные испытания координатно-измерительных машин) устанавливают допуски на погрешность датчика. Зондирование отличается от оптического сканирования.
Три проверки перед пометкой выноски
Многие младшие инженеры считают все узкие выноски универсальными. Поверхностный ток протекает только по шву, внешние размеры рамы не обеспечивают дополнительного экранирования; Проблему решает один тест — нарисуйте на чертеже путь поверхностного тока, отметьте грани с током и оставьте остальные грани свободными. Настройка опорной точки фрезерования на станке с ЧПУ затем определяет, выдержит ли натянутая лента повторное зажатие. Практически эскиз с одним контуром решает все узкие выноски.
На что следует обратить внимание
Связанные ключевые слова: диапазоны допусков радиочастотных деталей / стандартные и узкие диапазоны обработки / глубина контроля фрезерования с ЧПУ
Рис. 3. Фрезерование на станке с ЧПУ вырезает полость радиочастотного корпуса 7075-T651 под туманом охлаждающей жидкости, удерживающим ±0,005 мм для резонанса корпуса СВЧ.
Дерево решений
Толщина стенок, размерный диапазон и качество поверхности позволяют разделить один ВЧ-корпус на отдельные ветви фрезерования. Исполнение швов отличает пустотные стены от монтажных рам; следовательно, ветвление основано на измеримой геометрии. Младшие инженеры получают возможность понимать, как интерпретировать допуски фрезерования на станке с ЧПУ ВЧ-корпуса и решать, по каким размерам протекают поверхностные токи.
| Текстура поверхности | Отношение к коже | Результат проигрыша | Типичное местоположение |
| Ra 0,4–Ra 0,8 мкм | пики остаются под текущим слоем | возвратные потери остаются в силе | пол полости, боковая стенка |
| Ra 1,6 мкм | пики достигают текущего слоя | пики достигают текущего уровня вносимых потерь | фиксирующий фланец, основание радиатора |
| Ra 3,2 мкм | пики пробивают текущий слой | резонанс затухает, добротность падает | внешняя крышка, гнездо для паспортной таблички |
Стенки полости, контролируемые в пределах ±0,01 мм, будут обработаны в соответствии с 5-осевой траекторией единой настройки с учетом исходных данных ASME Y14.5-2018.
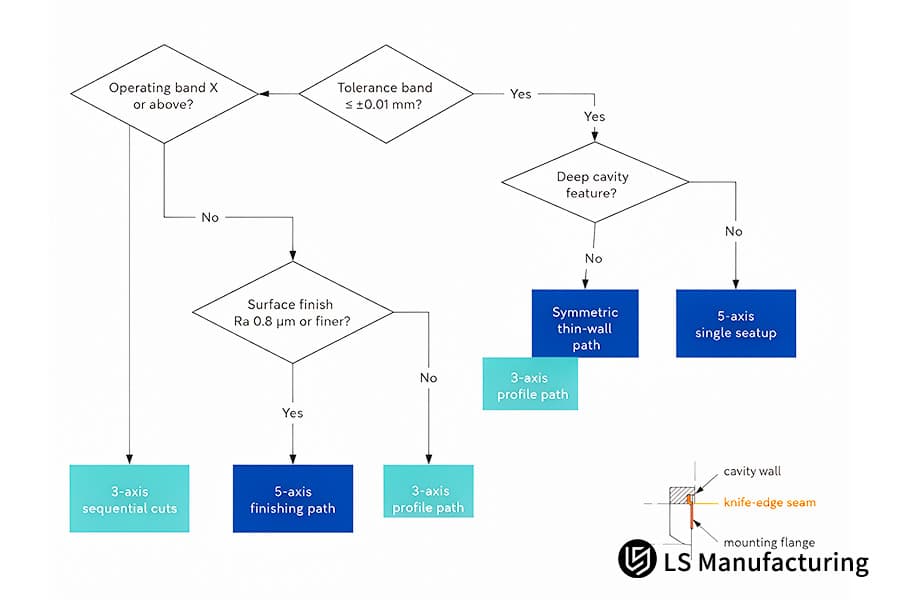
Рис. 4. Технологический путь фрезерования корпуса RF 7075-T651 с ЧПУ.
Как на практике работает прецизионное фрезерование: пример радиочастотного экранирования для аэрокосмической отрасли от производства LS
Градуированные размерные полосы достигаются посредством фрезерования на станке с ЧПУ в радиочастотном экранирующем корпусе, поскольку глубина полости контролирует резонансную частоту, а на внешних рамах отсутствует поверхностный ток. В этом случае коммерческая аэрокосмическая промышленность разработала экранирующий корпус преобразователя X-диапазона с двумя полостями, при этом каждое измерение изначально имело самую тонкую полосу. Глубина полости и размеры сопрягаемой кромки ножа имеют допуски от ±0,005 мм до ±0,01 мм, стенки имеют Ra 0,6 мкм. Резонанс полости фрезерования на станке с ЧПУ отслеживает положение стенки, поэтому градуированные полосы защищают фильтрацию, а более широкие полосы поглощают движение рамы. РЛС X-диапазона и спутниковые каналы Ka-диапазона используют одно правило разделения.
Сценарий применения
Коммерческая аэрокосмическая промышленность представляет собой один из примеров применения принципов допусков. Научно-исследовательская группа стартапа создала экранирующий корпус преобразователя X-диапазона с двумя полостями, при этом каждая полость была изготовлена из предварительно растянутой алюминиевой пластины 7075-T651. Перегородочный шов должен был иметь герметичность ≤0,01 мм.
Принцип на практике
Чистовая резка проводилась при скорости Vc = 60 м/мин, поскольку в 7075-T651 имеется остаточное напряжение, которое создает тепло при резке в виде деформации. Более высокое значение повышает температуру, из-за снятия напряжений глубина полости превышает ±0,01 мм. Между тем, более низкое значение увеличивает силу резания и деформирует тонкие ребра.
Результаты измерений
Процент дефектов снизился с 18,5% до 40,2%, а стоимость снизилась на 11–12%. Плотность покрытия не обеспечивает никакой защиты, поскольку поверхностные токи проходят только через швы. На диаграмме ниже изображена отметка на текущей трассе размерных полос для фрезерования с ЧПУ, подходящих для высокого качества. Другими словами, функция указывает, имеет ли полость резонанс или нет, а не сам аппарат.
Источник данных: журнал испытаний радиочастотных корпусов LS Manufacturing за 2025–2026 годы (проект № AERO-2026-881, размер выборки > 800), взятый из базы данных измерений за 2025–2026 годы, содержащей более 800 записей.

Часто задаваемые вопросы
1. Каков допустимый допуск для корпуса микроволновой печи?
Приемлемым допуском для корпуса микроволновой печи будет диапазон размеров, определенный для каждого элемента, поскольку стенка полости определяет резонанс, а рама ничего не проводит. ISO 286-1 определяет линейные допуски. Допуски на фрезеровку с ЧПУ для начинающих начинаются с одного правила: текущий путь, определяемый прорисованной линией, показывает младшим инженерам, какие размеры получают хорошую полосу.
2. Почему шероховатость поверхности имеет значение наряду с допусками в ВЧ-резонаторах?
шероховатость поверхности в радиочастотных полостях — это неровности на микроскопическом уровне, в то время как скин-эффект ограничивает ток в коже, которая достаточно тонка, чтобы на него влиять. Справочник ASM, том 16: Механическая обработка описывает чистовую обработку кованого алюминия. Обозначение шероховатости помогает контролерам качества понять, куда течет ток, поскольку поверхности крепления имеют Ra 1,6 мкм.
3. Могут ли стандартные 3-осевые станки с ЧПУ обеспечивать жесткие допуски по радиочастотам?
3-осевой обрабатывающий центр режет по осям X, Y, Z с повторным зажимом между гранями, что приводит к потере исходной точки. Согласно ASME Y14.5-2018, плоскостность фланца зависит только от одной исходной точки, но 5-осевой станок с одновременным центрированием обрабатывает пять граней за один зажим с точностью от ±0,005 мм до ±0,01 мм. Категория машины определяет, будет ли одна установка удерживать диапазон, а группы закупок могут сопоставить любой вызов с фактическими возможностями.
4. Как инженеры могут предотвратить деформацию тонкостенных стенок при RF-фрезеровании?
Деформация тонкой стенки связана с деформацией ребер из-за сил резания и остаточного напряжения; натянутые пластины 7075-T651 выдерживают и то, и другое. В справочнике ASM, том 16: Механическая обработка, процесс обработки алюминия включает Vc = 60 м/мин, и программисты допускают микрометрические отклонения инструмента. В соответствии с принципом фрезерования с ЧПУ, отжиг происходит перед чистовой отделкой, и два разных измерения ребра в день указывают на то, что деформация прекратилась.
Сводка
Электромагнитные допуски на размеры и качество поверхности отвечают за электромагнитную ограниченную область микроволнового компонента. Что касается одного корпуса, для стен используется допуск на размеры от ±0,005 мм до ±0,01 мм, а для рам используется стандартный допуск от ±0,01 мм до ±0,05 мм. Младшие инженеры по чертежу увидят, какие размеры составляют резонансную частоту, а какие - просто каркас.
Пульт радиочастотного машиностроения и кинематики
Что касается анализа смещения ребер тонкой стали 7075-T651, в первую очередь анализируется тепловложение, поскольку повышение температуры снижает напряжение, а уменьшение скорости резания увеличивает силу резания. Технический центр производства LS предоставляет один номер телефона для анализа термической деформации: +86 185 6675 9667, а эскизные чертежи отправляются инженерам-производителям LS по электронной почте info@lsrpf.com. Геометрия полостей, сохраняющаяся за ночь, становится фиксированной геометрией.
Дополнительная литература: Услуги по фрезерованию алюминия с ЧПУ: прецизионная обработка для 6061, 7075 и 5052 Детали

| Группа функций | стена с резонансной полостью | шов по краю лезвия | монтажный фланец | внешняя несопряженная грань |
| Размер конверта | ±0,005–±0,01 мм | ±0,005–±0,01 мм | ±0,01–±0,05 мм | ±0,1 мм |
| Физическая роль | устанавливает резонанс; сохраняет сопротивление | закрывает шов от излучения прорези | сохраняет жесткость рамы | защищает только от пыли |
| Отделка поверхности | Ra 0,4–0,8 мкм | Ra 0,4–0,8 мкм | Ra 0,8 мкм или крупнее | нет потребления электроэнергии |
| Типичное использование | спутниковый микроволновый канал | бортовой радиолокационный сумматор | рамка базовой станции | крышка промышленного двигателя |
