 Italiano



TL;DR: Le tolleranze di fresatura CNC della custodia RF sono dimensioni entro le quali viene eseguita la lavorazione a controllo numerico computerizzato (CNC) sugli alloggiamenti per microonde, comprese tra ±0,005 mm e ±0,01 mm. I percorsi utensile programmati in lotti mantengono ±0,005 mm anche dopo aver superato le tolleranze generali previste dalla norma ISO 2768-1:1989. Qualsiasi valore superiore a ±0,01 mm risulta in una giuntura che consente la dispersione di energia RF.
I giovani specialisti degli appalti e gli ingegneri meccanici laureati che si muovono verso l'hardware RF hanno la percezione che tutti i ±0,005 mm siano universalmente richiesti. Le dimensioni non specificate rientrano nella fascia dimensionale predefinita, in cui la maggior parte delle pareti dell'alloggiamento non richiederebbe mai ±0,005 mm. Sono sufficienti due processi di lavorazione con una matrice di classificazione aggiuntiva per gestire il dimensionamento geometrico, le operazioni di frequenza e i punti del processo di ispezione. Il team hardware RF sa dove applicare la banda stretta e dove lasciare spazio: In poche parole, più stretta non significa una migliore schermatura.
Concetti principali
- La classificazione delle tolleranze è associata a una ripartizione dei requisiti funzionali: gli elementi geometrici critici del nucleo interno della cavità RF sono specificati in base a intervalli di tolleranza di precisione compresi tra ±0,005 mm e ±0,01 mm, mentre il telaio meccanico esterno del componente ha intervalli di tolleranza standard compresi tra ±0,01 mm e ±0,05 mm.
- L'isolamento elettromagnetico è un elemento chiave nella gestione degli spazi per le microonde: la planarità delle superfici accoppiate all'interno delle flange dell'alloggiamento della cavità deve essere controllata a ≤0,01 mm per evitare piccoli spazi che potrebbero fungere da sorgenti di antenne a fessura che emettono segnali ad alta frequenza (specialmente nelle frequenze X e Ka bande).
- Le perdite dovute all'effetto pelle dipendono dalla ruvidità della cavità interna: le superfici del risonatore a microonde dovrebbero avere una rugosità superficiale microscopica di Ra (rugosità media aritmetica, l'unità standard di finitura superficiale in μm) da 0,4 μm a Ra 0,8 μm per evitare perdite dovute all'interazione dell'alta frequenza correnti e irregolarità superficiali.
- La designazione scientifica della tolleranza facilita la riduzione dei costi: secondo il database LS Manufacturing, l'esclusione sistematica dell'uso dei valori di tolleranza di precisione più elevati nell'intero disegno consente di risparmiare tempo di lavorazione e fornisce un'ottimizzazione media dei costi di produzione dell'11%.
Perché fidarsi di questa guida per principianti?
Gloria, specialista senior in prototipazione rapida e produzione presso LS Manufacturing, ha oltre 15 anni di esperienza nella fresatura CNC, specializzata in revisioni DFM di custodie RF a 5 assi per programmi in banda X/banda Ka ed è a capo delle revisioni DFM per elementi strutturali ad alta frequenza. Segui gli approfondimenti tecnici di Gloria su LinkedIn per gli appunti del corso sulle bande dimensionali.
Il capo gruppo di ingegneria della produzione RF di LS Manufacturing ha analizzato ciascuna delle dichiarazioni dimensionali prima della pubblicazione. La convalida con ASME Y14.5-2018 (dimensionamento e tolleranza geometrica – codice GD&T per quadri di controllo delle caratteristiche) mette in relazione la planarità delle flange con i riferimenti, facendo in modo che le superfici di accoppiamento abbiano un'unica origine di misurazione.
Fonte dati: registro dei test dell'alloggiamento RF LS Manufacturing 2025–2026 (progetto n. AERO-2026-881, dimensione del campione >800). La rugosità di circa Ra 0,6 μm delle pareti della cavità è stata misurata secondo ISO/IEC 17025:2017 (competenza di laboratorio di calibrazione, rendendo le letture comparabili tra laboratori). La revisione annuale aggiorna i valori fino a settembre 2026. In parole povere, le pareti delle cavità presentano bande strette; le flange di montaggio no.
Quali sono le tolleranze di fresatura CNC per le custodie per microonde RF?
Le tolleranze di fresatura CNC della custodia RF sono le bande di dimensioni consentite per una custodia per microonde, con pareti e flange delle cavità risonanti mantenute entro ±0,005 mm e ±0,01 mm e il telaio esterno della custodia rientrante nella banda ±0,05 mm. Ciascuna fascia dimensionale definisce quanto la parete fresata può discostarsi dalla sua sede originaria senza alterare le caratteristiche elettriche. La frequenza di risonanza della cavità dipende dalla larghezza della cavità, poiché definisce sia la capacità che l'induttanza della cavità risonante. Le bande di dimensioni allentate disallineeranno la cavità e consentiranno all'energia di fuoriuscire.
Ogni tolleranza di una custodia RF è una tolleranza elettrica in termini meccanici, poiché la posizione di un muro definisce la frequenza di risonanza.
Come funziona la fresatura CNC pone le basi: le pareti più sottili si fletteranno, utilizzare gradi più precisi è semplicemente una perdita di tempo poiché non influiscono sulla risonanza.
Gli ingegneri che chiedonoqual è la tolleranza accettabile per l'alloggiamento del microonde vogliono un numero, ma le pareti della cavità e le flange ne richiedono due.
Per ogni dimensione lineare, ISO 286-1 (Specifiche geometriche del prodotto - Sistema di codici per tolleranze sulle dimensioni lineari) fornisce un grado di Tolleranza Internazionale (IT): un numero IT corrispondente a una banda di deviazione. I gradi IT regolano le dimensioni, mentre i gradi di rugosità come Ra 0,8 μm regolano la struttura.
- Da ±0,005 mm a ±0,01 mm (da IT5 a IT7) per pareti con intercapedine
- Da ±0,01 mm a ±0,05 mm (da IT8 a IT10) per sedi connettori
- ±0,1 mm e grossolana (IT11+) per convenzione precedente, per il montaggio dei piedini
Le qualità fini si applicano alle pareti della cavità, le qualità grossolane si applicano ai piedini di montaggio: distinzione che ogni guida alla lavorazione CNC di custodie RF deve rendere chiara.
Cosa ricordare
- Le bande di tolleranza sono limiti elettrici tradotti in unità meccaniche
- I gradi ISO 286-1 IT identificano ciascuna banda
Annotazione fonte: ISO 286-1 (Specifiche geometriche del prodotto - Sistema di codici per tolleranze sulle dimensioni lineari).
Parole chiave correlate: Custodia RF Tolleranze di fresatura CNC / Fascette per alloggiamento microonde / Gradi di tolleranza di fresatura

In che modo le tolleranze della lavorazione CNC influiscono sull'efficacia della schermatura EMI?
Le tolleranze di fresatura CNC per custodie RF determinano la schermatura EMC di una custodia per microonde in base allo spazio lasciato su ciascuna giuntura della custodia a causa del fatto che uno spazio vicino a un quarto di lunghezza d'onda agisce come un'antenna ad apertura anziché essere sigillato elettromagneticamente. EMI (interferenza elettromagnetica, l'energia in uscita da un circuito) lascia l'alloggiamento attraverso le cuciture; il design della cucitura determina l'efficacia della schermatura e non la precisione delle parti. Le le tolleranze di fresatura CNC per le custodie RF sono definite dal seguente unico principio: la schermatura è determinata dalla geometria del giunto.
"Nelle microonde, la tolleranza di lavorazione è più di una questione di adattamento. È la geometria delle condizioni al contorno elettromagnetiche." — Laboratorio di produzione RF di LS Manufacturing
Effetto antenna a fessura sulle cuciture lavorate
L'effetto antenna a fessura (radiazione attraverso un'apertura allungata in un piano conduttivo) ci spiega perché c'è ancora una perdita anche se la giuntura appare chiusa e il nome è importante perché ci dice che la perdita aumenta al diminuire della lunghezza d'onda. La funzione della cucitura determina il taglio, le tolleranze di fresatura CNC della custodia RF dipendono dal flusso di corrente invece della pratica standard del negozio.
Il percorso corrente imposta la banda:
- giunti di cavità a ±0,01 mm, tagliati contro corrente superficiale
- scanalature della guarnizione a ±0,01 mm, allineate con le facce della flangia
- piedini di montaggio a ±0,05 mm, non tagliati dal flusso di corrente
La ripetibilità dietro come le tolleranze CNC influenzano la schermatura EMI (il taglio utilizzando uno strumento rotante che esegue lo stesso percorso programmato) consente di produrre ripetutamente una banda su molti pezzi. Un centro di lavoro a 5 assi taglia tutte le facce delle flange in un'unica configurazione, mentre una macchina a 3 assi richiede un'altra configurazione.
Profondità e planarità della scanalatura della guarnizione conduttiva
Le guarnizioni in elastomero conduttivo (guarnizioni in gomma che conducono elettricità e sigillano il giunto quando vengono compresse) devono essere compresse uniformemente in un giunto. La profondità della scanalatura determina la compressione, quindi mantenere la scanalatura entro lo stesso intervallo di ±0,01 mm delle facce della flangia garantisce una compressione uniforme; qualsiasi profondità maggiore si traduce in una guarnizione sottocompressa che perde.
Gli ingegneri che cercano qual è la tolleranza accettabile per l'alloggiamento del microonde utilizzano la banda più stretta ovunque. La corrente superficiale scorre solo attraverso il giunto, quindi le tolleranze del telaio esterno non aggiungono nulla all'attenuazione. Una misurazione risponderà alla domanda: misurare la planarità della flangia e la profondità della scanalatura nel giunto e mantenere tutto il resto al di fuori della banda corrente della SuRFace nella tolleranza più ampia. La selezione dei materiali dipende dal controllo della giuntura e i materiali di fresatura CNC guidano la conduttività come più importante della resistenza alla trazione per le pareti della cavità.
Punti principali
- La larghezza della cucitura determina la schermatura; lo spessore della parete è irrilevante
- La profondità della scanalatura e la planarità della flangia rientrano in un'unica fascia
Parole chiave correlate: tolleranza di schermatura della fresatura CNC / tolleranza di giunzione dell'alloggiamento delle microonde / bande EMI della custodia RF
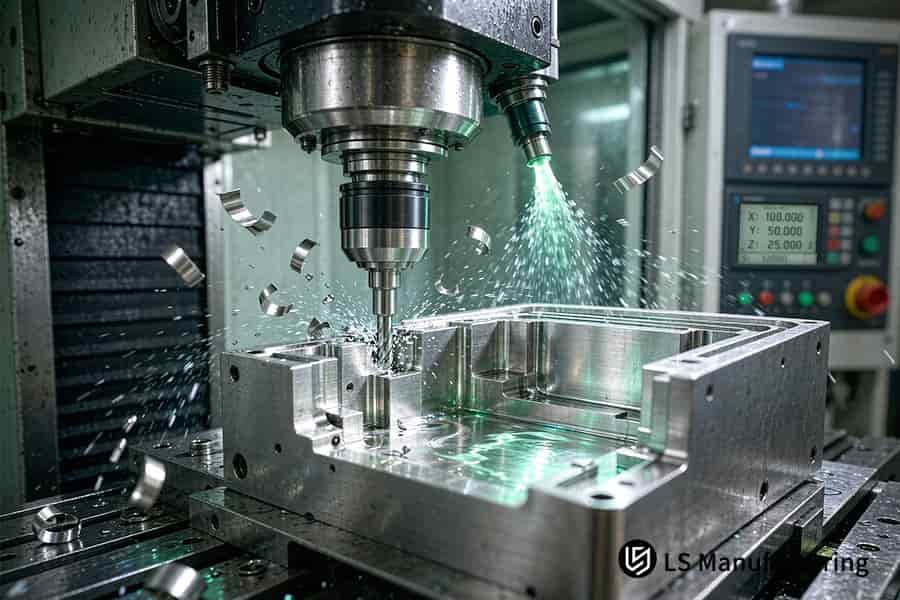
Figura 1: La fresatura CNC blocca un pezzo grezzo di alloggiamento RF 7075-T651 su un riferimento che mantiene la planarità della flangia a ≤0,01 mm.
Tabella comparativa di base
Quattro dimensioni tecniche mettono in contrasto le bande di precisione con le bande di livello standard per una custodia per microonde RF. Lo scopo della parete, la funzione elettrica, la finitura superficiale e l'applicazione pratica definiscono il punto in cui termina una cavità risonante e inizia un telaio di montaggio. I giovani ingegneri imparano un metodo per distinguere le dimensioni elettriche da quelle meccaniche prima di analizzare un disegno.
Tolleranze di precisione di ±0,01 mm per i circuiti interni a microonde e la schermatura elettromagnetica, mentre tolleranze normali di ±0,05 mm vengono utilizzate per l'assemblaggio e la riduzione del peso.
Perché la risonanza della cavità RF richiede tolleranze eccezionalmente strette?
Il motivo per cui la risonanza della cavità RF richiede tolleranze strette si riduce a una relazione: una cavità opera a una frequenza determinata dalle sue dimensioni tridimensionali, con le pareti mantenute tra ±0,005 mm e ±0,01 mm. La frequenza di risonanza è inversamente proporzionale alle dimensioni della cavità, il che implica che qualsiasi alterazione delle dimensioni porterà ad un'alterazione della frequenza di risonanza. Le vibrazioni della fresatura causano cambiamenti nella frequenza di risonanza. Il pavimento e le pareti laterali devono avere un valore Ra compreso tra 0,4 μm e 0,8 μm. Le texture creano più resistenza, standard di rugosità superficiale dell'involucro RF banda dimensionale con texture.
Profondità della pelle contro ruvidità superficiale
La profondità della pelle (il punto in cui la densità di corrente si riduce a una frazione minore del suo valore in superficie) si riduce con l'aumentare della frequenza, facendo così fluire la corrente attraverso uno strato sottile ad alta frequenza. La profondità della pelle viene talvolta confusa con l'altezza della rugosità, dove una rappresenta la penetrazione corrente e l'altra rappresenta la struttura.
| Dimensione ingegneristica | Tolleranza di precisione ±0,005–±0,01 mm | Tolleranza standard ±0,01–±0,05 mm | Riferimento approssimativo tradizionale ±0,1 mm |
| Funzioni coperte | cavità del filtro risonante, divisorio a lama di coltello, foro cieco coassiale | flangia di montaggio meccanica esterna, profilo dell'aletta del dissipatore di calore | area cieca esterna, fessura della targhetta |
| Meccanismo fisico | supporta la frequenza di risonanza elettromagnetica e la continuità dell'impedenza | fornisce la rigidità della struttura dell'alloggiamento e la corrispondenza della foratura del telaio | offre solo protezione fisica di base ed esclusione della polvere |
| Requisito di rugosità superficiale | tenuto a Ra 0,4–Ra 0,8 μm per ridurre le perdite | mantenuto a Ra 1,6 μm per l'adattamento all'assemblaggio | mantenuto a Ra 3,2 μm, nessuna richiesta elettrica microscopica |
| Tipica applicazione di settore | gruppo circuito microonde satellitare, gruppo front-end radar aereo | gruppo telaio stazione base per mobile, alloggiamento inferiore per gateway veicolare | alloggiamento di motore industriale convenzionale, scatola di giunzione civile a bassa frequenza |
Una differenza tra tolleranze standard e strette RF è nell'area di ispezione, dove la misurazione delle coordinate deve essere utilizzata per le pareti con cavità, ma le superfici delle montature devono essere sottoposte solo all'ispezione dell'altezza. I limiti della trama hanno la stessa classificazione.
Le pareti più sottili del diametro dell'utensile si deformano sotto la pressione di taglio. I principi di fresatura CNC spiegano che la deflessione dà il grezzo e lo spostamento del grezzo risuona. In poche parole, la cavità agisce come uno strumento, non come una scatola.
Gli ingegneri junior tendono a interpretare ogni callout ristretto come generale. Le operazioni programmate ripetono la singola banda per lotto e il modo in cui funziona la fresatura CNC dipende dalla rimozione del materiale lungo il percorso predeterminato.
Fonte: Machinery's Handbook, 30a edizione, capitolo 28 (SuRFace Texture and Cavity Tolerancing).
Parole chiave correlate: Bande di tolleranza della cavità RF / Limiti di rugosità della cavità a microonde / Fresatura CNC frequenza di risonanza
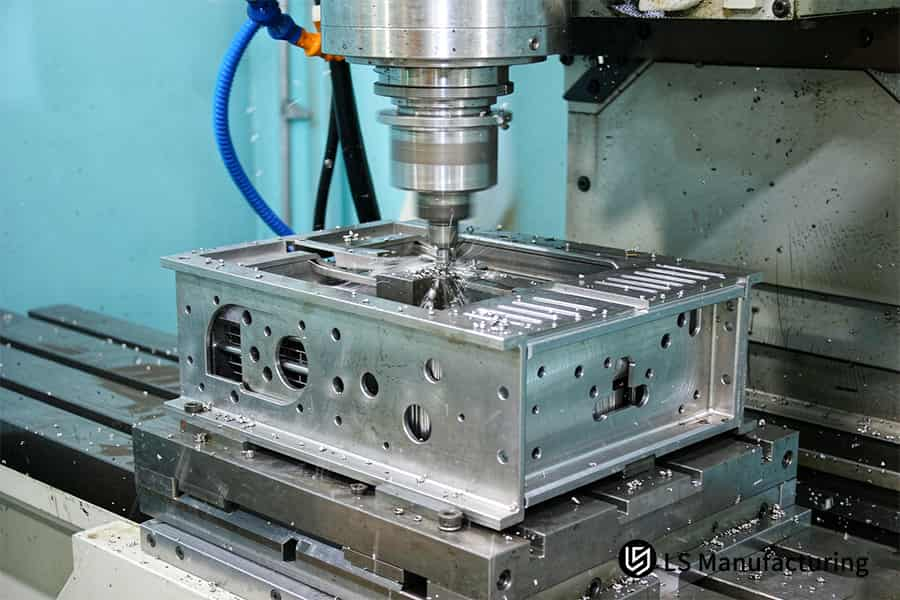
Figura 2: La fresatura CNC forma le pareti della scatola di schermatura RF 6061-T6 attorno alla giuntura di un'antenna a fessura a ±0,01 mm.
In che modo le leghe di alluminio influiscono sulle tolleranze di fresatura CNC per gli alloggiamenti RF?
Le dimensioni dell'alloggiamento RF saranno determinate dalle leghe di alluminio poiché l'espansione termica e il rilascio di sollecitazioni nelle pareti sottili determinano il percorso di taglio. L'alluminio si espande due volte più dell'acciaio in ogni grado; il taglio ne distorcerà le dimensioni a causa della dilatazione termica. 6061-T6 è legato per fornire equilibrio nella lavorazione e stabilità, mentre 7075-T651 (riduzione dello stress dovuto allo stiramento) è utilizzato in pareti di cavità ultrasottili. Le operazioni di finitura avvengono a Vc=60 m/min (velocità di taglio). L'impatto delle leghe di alluminio sulle tolleranze RF viene mostrato come deriva.
Fonte: Manuale ASM, volume 16: lavorazione (parametri per leghe di alluminio lavorato).
Le tensioni residue create nel processo di laminazione e trattamento termico causano distorsioni delle pareti sottili. La sgrossatura apre un lato della parete per fare spazio alla piegatura; avviene la ricottura dopo la sgrossatura. Le nervature sottili si deformano durante il processo di taglio a causa dello stress, ritornando elastiche; materiale di formatura, a cui resiste 7075-T651; 6061-T6 richiede meno forza di taglio.
Il calore è il principale fattore di deformazione, il processo di ricottura deve essere eseguito prima del processo di finitura. Una differenza tra tolleranze standard e strette RF: le bande strette verranno mantenute solo quando tutte le sollecitazioni saranno rimosse, le bande larghe consentono il movimento. Una guida alla lavorazione CNC con custodia RF da sola ignora le capacità della macchina.
Tutti gli ingegneri junior pensano che un posizionamento preciso possa aiutare a evitare la deriva. Misurare la profondità della cavità dopo la rifinitura e il giorno successivo. Per dirla semplicemente, la banda di controllo numerico computerizzato (CNC) ±0,01 mm viene raggiunta dopo il movimento termico e di sollecitazione.
Punti da conservare
- Lo stress residuo provoca il movimento della parete dopo la rimozione dell'utensile
- Vc = 60 m/min la finitura aiuta a evitare lo spostamento di calore
Parole chiave correlate: tolleranze di fresatura CNC in lega di alluminio / lavorazione a parete sottile dell'alloggiamento RF / deriva termica della fresatura CNC
Qual è la differenza tra tolleranze standard e strette nelle parti RF?
La differenza tra i componenti RF con tolleranze standard e ristrette dipende dalla classe della macchina, dalla profondità di ispezione e dai limiti di applicazione. L'intervallo di tolleranza standard compreso tra ±0,01 mm e ±0,05 mm viene eseguito su un tipico centro di lavoro verticale a 3 assi e funziona per il contorno dell'alloggiamento. Lo stretto intervallo di tolleranza da ±0,005 mm a ±0,01 mm richiede un centro simultaneo a 5 assi a controllo termico, dove una CMM (macchina di misura a coordinate, un dispositivo di tastatura che misura le caratteristiche rispetto ai riferimenti) controlla tutti i fori di riferimento; I risultati delle misurazioni CMM determinano la qualificazione, pertanto l'intervallo di tolleranza specificato definisce l'onere dell'ispezione. La separazione delle due gamme per funzione impedisce la lavorazione eccessiva durante tutto il ciclo di processo. Qual è la tolleranza accettabile per l'alloggiamento del microonde dipende dalla funzione, non dall'abitudine.
Classe di macchine dietro ogni banda
Il centro di lavoro verticale a 3 assi fresa X, Y e Z e mantiene le bande standard sull'alloggiamento. Il centro di lavoro simultaneo a 5 assi utilizza due assi rotanti aggiuntivi, per cui lo stesso bloccaggio viene utilizzato per tutte e cinque le facce della parte e gli errori di posizionamento ripetuti vengono eliminati. Le le bande di tolleranza della fresatura CNC sono controllate in base alla categoria della macchina perché la fresatura CNC viene eseguita una volta per lotto per ciascun percorso programmato.
Profondità di ispezione per banda
Le bande standard possono essere ispezionate utilizzando un calibro o un misuratore di altezza. Tuttavia, le bande strette devono essere sottoposte all'ispezione CMM dei fori di riferimento in conformità con lo standard di calibrazione e verifica CMM Zeiss (serie ISO 10360), dove ISO 10360 (test di accettazione e riverificazione per macchine di misura a coordinate) stabilisce le tolleranze di errore della sonda. Il sondaggio è diverso dalla scansione ottica.
Tre controlli prima di contrassegnare un callout
- Percorso corrente: le pareti della cavità con corrente superficiale ottengono una fascia stretta; i piedini di montaggio non hanno corrente.
- Conteggio configurazioni: i volti accessibili tramite una configurazione a morsetto singolo ricevono una fascia stretta; le facce ribloccate perdono la continuità del dato.
- Carico di ispezione: una fascia stretta richiede un sondaggio completo, tolleranze di fresatura CNC della custodia RF si fermano alla giunzione.
Molti ingegneri junior interpretano tutti i callout stretti come universali. La corrente superficiale scorre solo attraverso la cucitura, le dimensioni esterne del telaio non offrono alcuna schermatura aggiuntiva; un solo test risolve il problema: tracciare sul disegno il percorso della corrente superficiale, segnare le facce con la corrente e lasciare generose le altre facce. Configurazione del dato di fresatura CNC determina quindi se la fascia stretta resiste al nuovo bloccaggio. In pratica, un unico schizzo del percorso risolve tutti i callout stretti.
Cosa notare
- La classe macchina imposta la banda raggiungibile
- Le bande strette obbligano al sondaggio completo
Parole chiave correlate: bande di tolleranza delle parti RF / bande di lavorazione standard o strette / profondità di ispezione della fresatura CNC
Figura 3: La fresatura CNC taglia una cavità dell'involucro RF 7075-T651 sotto la nebbia di refrigerante che contiene ±0,005 mm per la risonanza dell'alloggiamento del microonde.
Albero decisionale
Lo spessore della parete, la fascia dimensionale e la finitura superficiale distinguono l'unico involucro RF in rami di fresatura distinti. Le prestazioni della giunzione distinguono le pareti con cavità dai telai di montaggio; pertanto, la ramificazione si basa su una geometria quantificabile. Gli ingegneri junior acquisiscono la capacità di comprendere come interpretare la tolleranza di fresatura CNC dell'involucro RF e decidere quali dimensioni sono attraversate da correnti superficiali.
| Trama superficiale | Relazione con la pelle | Esito della perdita | Posizione tipica |
| Ra 0,4–Ra 0,8 μm | i picchi rimangono nel livello corrente | la perdita di rendimento rimane conforme | pavimento dell'intercapedine, parete laterale |
| Ra 1,6 μm | i picchi raggiungono il livello corrente | i picchi raggiungono le attuali salite con perdita di inserzione dello strato | flangia di fissaggio, base dissipatore |
| Ra 3,2 μm | i picchi interrompono il livello corrente | la risonanza si smorza, Q cade | copertura esterna, fessura per targhetta |
Le pareti della cavità controllate entro ±0,01 mm verranno lavorate in base al percorso di impostazione singolo a 5 assi rispetto ai dati ASME Y14.5-2018.
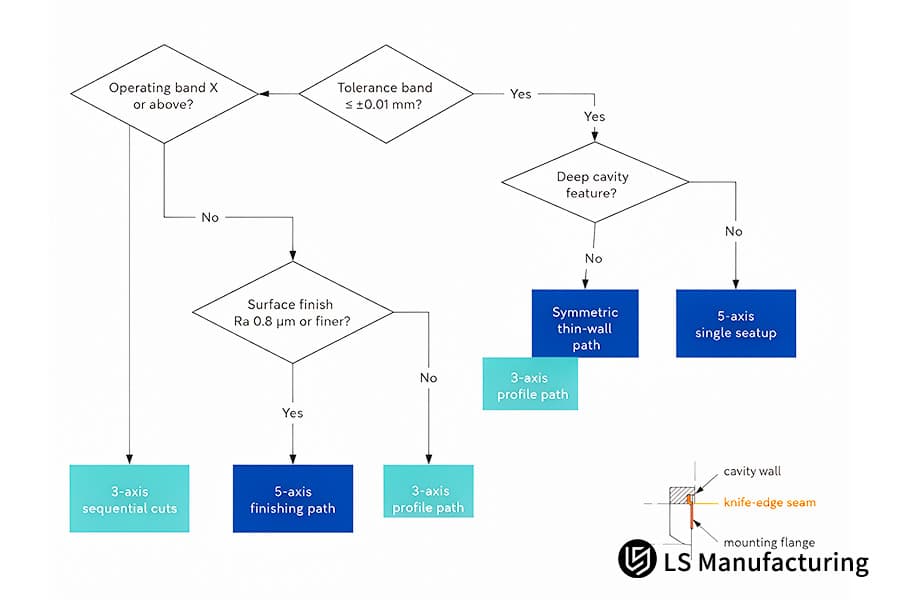
Figura 4: percorso del processo della custodia RF con fresatura CNC 7075-T651.
Come funziona nella pratica la fresatura di precisione: un esempio di schermatura RF aerospaziale dalla produzione LS
Le bande dimensionali graduate sono ottenute tramite fresatura CNC in una scatola di schermatura RF poiché la profondità della cavità controlla la frequenza di risonanza e non c'è corrente superficiale sui telai esterni. In questo caso, l'industria aerospaziale commerciale ha progettato una scatola di schermatura del convertitore di banda X a doppia cavità, in cui ciascuna dimensione inizialmente aveva la banda più fine. La profondità della cavità e le dimensioni accoppiate del bordo del coltello hanno tolleranze che vanno da ±0,005 mm a ±0,01 mm e le pareti hanno Ra 0,6 μm. La risonanza della cavità di fresatura CNC traccia la posizione della parete, quindi le bande graduate proteggono il filtraggio mentre le bande più larghe assorbono il movimento del telaio. I front-end radar in banda X e i canali satellitari in banda Ka condividono una regola divisa.
Scenario dell'applicazione
L'industria aerospaziale commerciale fornisce un esempio per insegnare l'applicazione dei principi di tolleranza. Un team di ricerca e sviluppo di una startup ha realizzato una scatola di schermatura del convertitore in banda X a doppia cavità, in cui ciascuna cavità è stata realizzata utilizzando piastra di alluminio prestirata 7075-T651. La giuntura della partizione doveva avere una tenuta ermetica di ≤0,01 mm.
Principio in pratica
Il taglio di finitura è stato effettuato a Vc = 60 m/min perché è presente uno stress residuo nel 7075-T651, che crea calore di taglio come ordito. Un valore più elevato aumenta la temperatura, la riduzione dello stress fa sì che la profondità della cavità superi ±0,01 mm. Nel frattempo, il valore più basso aumenta la forza di taglio e deforma le nervature sottili.
Risultati misurati
La percentuale di difetti è diminuita dal 18,5% al 40,2% e i costi sono diminuiti dell'11-12%. la tenuta della coperta non fornisce alcuna protezione poiché le correnti superficiali passano solo attraverso le cuciture. Il diagramma seguente mostra un segno lungo una traccia corrente di fasce dimensionali di fresatura CNC adatte per una qualità fine. In altre parole, la funzione indica se la cavità ha risonanza o meno, non la macchina stessa.
Fonte dati: registro dei test sull'alloggiamento RF 2025-2026 di LS Manufacturing (progetto n. AERO-2026-881, dimensione del campione >800), tratto da un database misurato nel periodo 2025-2026 contenente più di 800 record.

Domande frequenti
1. Qual è la tolleranza accettabile per un alloggiamento per microonde?
Una tolleranza accettabile per l'alloggiamento del microonde sarà un intervallo di dimensioni definito per ciascun elemento, poiché la parete della cavità determina la risonanza mentre il telaio non conduce nulla. La norma ISO 286-1 determina le tolleranze lineari. Le tolleranze della fresatura CNC per principianti iniziano da una regola: il percorso attuale determinato dalla linea tracciata mostra agli ingegneri junior quali dimensioni ottengono una buona fascia.
2. Perché la ruvidità superficiale è importante insieme alle tolleranze nelle cavità RF?
La ruvidità superficiale nelle cavità RF è l'irregolarità a livello microscopico mentre l'effetto pelle confina la corrente nella pelle, che è sufficientemente sottile da influenzarla. Manuale ASM Volume 16: La lavorazione meccanica descrive la finitura dell'alluminio lavorato. Il richiamo della rugosità aiuta i revisori della qualità a capire dove scorre la corrente, perché le superfici di montaggio hanno una finitura Ra 1,6 μm.
3. Le macchine CNC standard a 3 assi possono mantenere tolleranze RF strette?
Il centro di lavoro a 3 assi taglia lungo gli assi X, Y, Z con il nuovo bloccaggio tra le facce con conseguente perdita di dato. Secondo ASME Y14.5-2018, la planarità della flangia dipende solo da un dato, ma la macchina centrale simultanea a 5 assi accede a cinque facce in un unico serraggio da ±0,005 mm a ±0,01 mm. La categoria della macchina determina se una singola configurazione potrebbe mantenere la band e i team di acquisto potrebbero abbinare qualsiasi chiamata con le capacità effettive.
4. In che modo gli ingegneri possono prevenire la deformazione delle pareti sottili durante la fresatura RF?
La deformazione della parete sottile è correlata alla deformazione della nervatura dovuta alle forze di taglio e allo stress residuo; le piastre tese 7075-T651 resistono a entrambi. Dal manuale ASM, volume 16: Lavorazione meccanica, il processo di lavorazione dell'alluminio comprende Vc = 60 m/min e i programmatori consentono deflessioni micrometriche dell'utensile. Basandosi sul principio della fresatura CNC, la ricottura avviene prima della finitura e due diverse misure della nervatura in un giorno indicherebbero che la deformazione si è arrestata.
Riepilogo
La tolleranza dimensionale elettromagnetica e la finitura superficiale sono responsabili dell'area delimitata elettromagnetica del componente a microonde. Per quanto riguarda un involucro, per le pareti viene utilizzata una tolleranza dimensionale compresa tra ±0,005 mm e ±0,01 mm, mentre per i telai viene utilizzata la tolleranza standard compresa tra ±0,01 mm e ±0,05 mm. Gli ingegneri junior vedranno dal disegno quali dimensioni costituiscono la frequenza di risonanza e quali dimensioni costituiscono semplicemente il telaio.
Desktop di ingegneria meccanica e guida cinematica RF
Per quanto riguarda l'analisi della deriva delle nervature del sottile 7075-T651, l'apporto di calore viene analizzato per primo poiché l'aumento della temperatura riduce lo stress e la riduzione della velocità di taglio aumenta la forza di taglio. LS Manufacturing Technical Center fornisce un numero di telefono per l'analisi della deformazione termica: +86 185 6675 9667 e i disegni di schizzo vengono inviati agli ingegneri di LS Manufacturing utilizzando l'e-mail info@lsrpf.com. La geometria delle cavità che dura durante la notte diventa la geometria fissa.
Ulteriori letture: Servizi di fresatura CNC in alluminio: lavorazione di precisione per parti 6061, 7075 e 5052

| Gruppo di funzionalità | muro di cavità risonante | cucitura a coltello | flangia di montaggio | faccia esterna non combaciante |
| Dimensioni busta | ±0,005–±0,01 mm | ±0,005–±0,01 mm | ±0,01–±0,05 mm | ±0,1 mm |
| Ruolo fisico | imposta la risonanza; mantiene l'impedenza | chiude la cucitura contro la radiazione della fessura | mantiene la rigidità del telaio | protegge solo la polvere |
| Finitura superficiale | Ra 0,4–0,8 μm | Ra 0,4–0,8 μm | Ra 0,8 μm o più grossolano | nessuna richiesta elettrica |
| Uso tipico | canale microonde satellitare | combinatore radar aereo | cornice della stazione base | copertura motore industriale |
