 Deutsch



TL;DR: RF-Gehäuse-CNC-Frästoleranzen sind Abmessungen, innerhalb derer die CNC-Bearbeitung (Computer Numerical Control) an den Gehäusen für Mikrowellen durchgeführt wird und zwischen ±0,005 mm und ±0,01 mm liegt. In Chargen programmierte Werkzeugwege behalten ±0,005 mm bei, auch wenn die allgemeinen Toleranzen gemäß ISO 2768-1:1989 überschritten werden. Alles über ±0,01 mm führt zu einer Naht, die ein Austreten von HF-Energie ermöglicht.
Nachwuchsbeschaffungsspezialisten und Diplom-Maschinenbauingenieure, die sich mit HF-Hardware befassen, sind der Ansicht, dass alle ±0,005 mm allgemein erforderlich sind. Nicht angegebene Abmessungen fallen unter das Standardmaßband, wobei die meisten Gehäusewände niemals ±0,005 mm erfordern würden. Zwei Bearbeitungsprozesse mit zusätzlicher Klassifizierungsmatrix reichen aus, um die geometrische Bemaßung, Frequenzoperationen und Prüfprozesspunkte zu berücksichtigen. Das RF-Hardware-Team weiß, wo das strenge Band anzuwenden ist und wo etwas Platz gelassen werden muss – Einfach ausgedrückt bedeutet engere nicht eine bessere Abschirmung.
Wichtige Erkenntnisse
- Die Toleranzklassifizierung ist mit einer Aufschlüsselung der funktionalen Anforderungen verbunden: Kritische geometrische Elemente des internen Kerns des HF-Hohlraums werden anhand von Präzisionstoleranzbereichen zwischen ±0,005 mm und ±0,01 mm spezifiziert, während der äußere mechanische Rahmen der Komponente Standardtoleranzbereiche zwischen ±0,01 mm und ±0,05 aufweist mm.
- Elektromagnetische Isolation ist ein Schlüsselelement beim Spaltmanagement für Mikrowellen: Die Ebenheit der Oberflächen, die innerhalb der Hohlraumgehäuseflansche zusammengefügt werden, sollte auf ≤ 0,01 mm kontrolliert werden, um zu verhindern, dass kleine Lücken als Schlitzantennenquellen dienen könnten, die Hochfrequenzsignale aussenden (insbesondere in der X- und Ka-Frequenz). Bands)..
- Skin-Effekt-Verluste hängen von der Rauheit des inneren Hohlraums ab: Die Oberflächen des Mikrowellenresonators sollten eine mikroskopische Oberflächenrauheit von Ra (arithmetische Durchschnittsrauheit, die Standard-Oberflächenbeschaffenheitseinheit in μm) 0,4 μm bis Ra 0,8 μm aufweisen, um Verluste aufgrund der Wechselwirkung hochfrequenter Ströme zu vermeiden und Oberflächenunregelmäßigkeiten.
- Wissenschaftliche Toleranzbezeichnung erleichtert Kostenreduzierung: Laut der LS Manufacturing-Datenbank spart der systematische Ausschluss der Verwendung höchster Präzisionstoleranzwerte in der gesamten Zeichnung Bearbeitungszeit und sorgt für eine durchschnittliche Optimierung der Herstellungskosten um 11 %.
Warum diesem Leitfaden für Anfänger vertrauen?
Gloria, leitende Rapid-Prototyping- und Fertigungsspezialistin bei LS Manufacturing, verfügt über über 15 Jahre Erfahrung im CNC-Fräsen, ist auf DFM-Prüfungen von 5-Achsen-HF-Gehäusen für X-Band-/Ka-Band-Programme spezialisiert und leitet DFM-Prüfungen für Hochfrequenz-Strukturelemente. Folgen Sie Glorias technischen Erkenntnissen auf LinkedIn für Unterrichtsnotizen zu Dimensionsbändern.
Die leitende RF-Fertigungstechnikgruppe von LS Manufacturing analysierte jede der Dimensionsangaben vor der Veröffentlichung. Die Validierung mit ASME Y14.5-2018 (Geometrische Bemaßung und Toleranz – GD&T-Code für Feature-Control-Frames) setzt die Ebenheit von Flanschen auf die Bezugspunkte, sodass ihre Passflächen einen einzigen Messursprung haben.
Datenquelle: LS Manufacturing 2025–2026 RF-Gehäusetestprotokoll (Projekt #AERO-2026-881, Stichprobengröße >800). Die Rauheit der Hohlraumwände von etwa Ra 0,6 μm wurde gemäß ISO/IEC 17025:2017 (Kalibrierungslaborkompetenz, Vergleichbarkeit der Messwerte zwischen Laboratorien) gemessen. Bei der jährlichen Überprüfung werden die Werte bis September 2026 aktualisiert. Vereinfacht ausgedrückt: Hohlraumwände erhalten schmale Bänder; Montageflansche nicht.
Was sind CNC-Frästoleranzen für HF-Mikrowellengehäuse?
RF-Gehäuse-CNC-Frästoleranzen sind die für ein Mikrowellengehäuse zulässigen Größenbereiche, wobei Wände und Flansche der Resonanzhohlräume im Bereich von ±0,005 mm bis ±0,01 mm gehalten werden und der äußere Rahmen des Gehäuses innerhalb des ±0,05-mm-Bereichs liegt. Jeder Größenbereich definiert, wie stark die gefräste Wand von ihrer ursprünglichen Position abweichen kann, ohne dass die elektrischen Eigenschaften beeinträchtigt werden. Die Resonanzfrequenz des Hohlraums hängt von der Hohlraumbreite ab, da sie sowohl die Kapazität als auch die Induktivität des Resonanzhohlraums definiert. Bänder mit lockerer Größe verstimmen den Hohlraum und ermöglichen das Entweichen von Energie.
Jede Toleranz eines HF-Gehäuses ist mechanisch gesehen eine elektrische Toleranz, da die Position einer Wand die Resonanzfrequenz definiert.
Wie das CNC-Fräsen funktioniert legt den Grundstein: Dünnere Wände biegen sich, die Verwendung präziserer Güteklassen ist einfach Zeitverschwendung, da sie die Resonanz nicht beeinflussen.
Ingenieure fragen nach der akzeptablen Toleranz für Mikrowellengehäuse und wollen eine Zahl, Hohlraumwände und Flansche hingegen zwei.
Für jede lineare Größe stellt ISO 286-1 (Geometrische Produktspezifikationen – Codesystem für Toleranzen auf linearen Größen) eine Internationale Toleranz (IT)-Klasse bereit – eine IT-Zahl, die einem Abweichungsband entspricht. IT-Qualitäten regeln die Größe, während Rauheitsgrade wie Ra 0,8 μm die Textur regulieren.
- ±0,005 mm bis ±0,01 mm (IT5 bis IT7) für Hohlwände
- ±0,01 mm bis ±0,05 mm (IT8 bis IT10) für Steckersitze
- ±0,1 mm und grob (IT11+) nach alter Konvention, für Montagefüße
Feine Abstufungen gelten für Hohlraumwände, grobe Abstufungen gelten für Montagefüße – Unterscheidung, die in jedem RF-Gehäuse-CNC-Bearbeitungsleitfaden deutlich gemacht werden muss.
Was Sie beachten sollten
- Toleranzbänder sind elektrische Grenzwerte, die in mechanische Einheiten übersetzt werden
- ISO 286-1 IT-Klassen kennzeichnen jedes Band
Quellenanmerkung: ISO 286-1 (Geometrische Produktspezifikationen – Codesystem für Toleranzen bei linearen Größen).
Verwandte Schlüsselwörter: CNC-Frästoleranzen für HF-Gehäuse / Mikrowellengehäusebänder / Frästoleranzklassen

Wie wirken sich CNC-Bearbeitungstoleranzen auf die Wirksamkeit der EMI-Abschirmung aus?
CNC-Frästoleranzen für HF-Gehäuse bestimmen die EMV-Abschirmung eines Mikrowellengehäuses basierend auf dem Spalt, der an jeder Naht des Gehäuses verbleibt, da ein Spalt nahe einer Viertelwellenlänge wie eine Aperturantenne wirkt und nicht elektromagnetisch abgedichtet ist. EMI (elektromagnetische Interferenz, die aus einem Stromkreis austretende Energie) verlässt das Gehäuse durch die Nähte; Die Gestaltung der Naht bestimmt die Wirksamkeit der Abschirmung und nicht die Genauigkeit der Teile. CNC-Frästoleranzen für HF-Gehäuse werden durch das folgende einzige Prinzip definiert: Die Abschirmung wird durch die Verbindungsgeometrie bestimmt.
"Bei Mikrowellen ist eine Bearbeitungstoleranz mehr als eine Frage der Passung. Es ist die Geometrie der elektromagnetischen Randbedingungen." – LS Manufacturing RF Manufacturing Laboratory
Schlitzantenneneffekt an bearbeiteten Nähten
Der Schlitzantenneneffekt (Strahlung durch eine längliche Öffnung in einer leitenden Ebene) verrät uns, warum es immer noch ein Leck gibt, obwohl die Naht geschlossen erscheint, und der Name ist wichtig, weil er uns sagt, dass das Leck mit abnehmender Wellenlänge zunimmt. Die Funktion der Naht bestimmt den Schnitt, Die CNC-Frästoleranzen des RF-Gehäuses richten sich nach dem Stromfluss und nicht nach der Standardpraxis der Werkstatt.
Aktueller Pfad legt das Band fest:
- Hohlraumfugen bei ±0,01 mm, geschnitten gegen die Oberflächenströmung
- Dichtungsnuten bei ±0,01 mm, ausgerichtet an den Flanschflächen
- Montagefüße bei ±0,05 mm, nicht durch Stromfluss geschnitten
Wiederholbarkeit hinter wie sich CNC-Toleranzen auf die EMI-Abschirmung auswirken – das Schneiden mit einem rotierenden Werkzeug, das denselben programmierten Pfad abläuft – ermöglicht die wiederholte Herstellung eines Bandes an vielen Teilen. Ein 5-Achsen-Bearbeitungszentrum schneidet alle Flanschflächen in einer Aufspannung, während eine 3-Achsen-Maschine eine andere Aufspannung erfordert.
Tiefe und Ebenheit der leitfähigen Dichtungsnut
Leitfähige Elastomerdichtungen (Elektrizität leitende Gummidichtungen, die beim Zusammendrücken die Verbindung abdichten) müssen gleichmäßig zu einer Verbindung zusammengepresst werden. Die Tiefe der Nut bestimmt die Kompression, so dass eine gleichmäßige Kompression gewährleistet ist, wenn die Nut im gleichen Bereich von ±0,01 mm wie die Flanschflächen bleibt. Jede größere Tiefe führt zu einer unterkomprimierten Dichtung, die undicht wird.
Ingenieure, die nach einer akzeptablen Toleranz für Mikrowellengehäuse suchen, verwenden überall das engste Band. Der Oberflächenstrom fließt nur durch die Verbindung, daher tragen Toleranzen des Außenrahmens nicht zur Dämpfung bei. Eine Messung wird die Frage beantworten: Messen Sie die Ebenheit des Flansches und die Nuttiefe an der Verbindung und halten Sie alles andere außerhalb des SuRFace-Strombands in der größeren Toleranz. Die Auswahl der Materialien hängt von der Nahtkontrolle ab, und die Leitfähigkeit ist für Hohlraumwände wichtiger als die Zugfestigkeit.
Hauptpunkte
- Die Nahtbreite bestimmt die Abschirmung; Wandstärke ist irrelevant
- Nuttiefe und Flanschebenheit fallen in ein Band
Verwandte Schlüsselwörter: Abschirmungstoleranz beim CNC-Fräsen / Nahttoleranz bei Mikrowellengehäusen / EMI-Bänder bei HF-Gehäusen
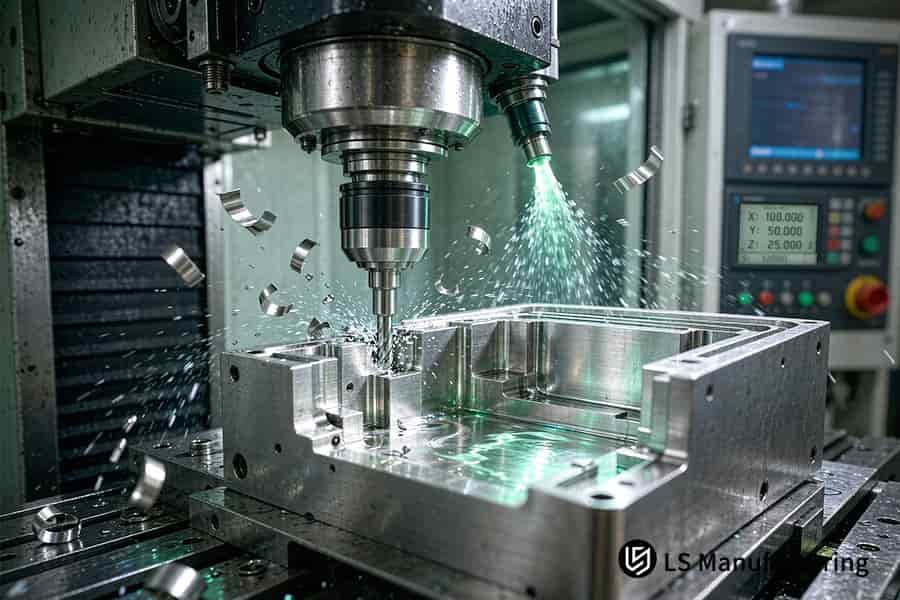
Abbildung 1: CNC-Fräsen spannt einen 7075-T651 HF-Gehäuserohling auf eine Bezugsbasis und hält die Flanschebenheit bei ≤0,01 mm.
Grundlegende Vergleichstabelle
Vier technische Abmessungen kontrastieren Präzisionsbänder mit Bändern in Standardqualität für ein HF-Mikrowellengehäuse. Wandzweck, elektrische Funktion, Oberflächenbeschaffenheit und praktische Anwendung definieren den Punkt, an dem ein Resonanzhohlraum endet und ein Montagerahmen beginnt. Junge Ingenieure erhalten eine Methode, um elektrische Abmessungen von mechanischen Abmessungen zu unterscheiden, bevor sie eine Zeichnung analysieren.
| Technische Dimension | Präzisionstoleranz ±0,005–±0,01 mm | Standardtoleranz ±0,01–±0,05 mm | Traditionelle grobe Referenz ±0,1 mm |
| Abgedeckte Funktionen | resonanter Filterhohlraum, messerscharfe Trennwand, koaxiales Sackloch | externer mechanischer Montageflansch, Kühlkörperrippenprofil | äußerer Blindbereich, Namensschild-Schlitzausschnitt |
| Physikalischer Mechanismus | unterstützt elektromagnetische Resonanzfrequenz und Impedanzkontinuität | sorgt für die Steifigkeit der Gehäusestruktur und die Übereinstimmung der Rahmenbohrungen | bietet nur grundlegenden physischen Schutz und Staubschutz |
| Anforderung an die Oberflächenrauheit | bei Ra 0,4–Ra 0,8 μm gehalten, um Verluste zu reduzieren | aus Gründen der Montagepassung auf Ra 1,6 μm gehalten | bei Ra 3,2 μm gehalten, kein mikroskopischer elektrischer Bedarf |
| Typische Branchenanwendung | Satelliten-Mikrowellenschaltkreisbaugruppe, Bordradar-Frontendbaugruppe | Rahmenbaugruppe der Basisstation für Mobilgeräte, unteres Gehäuse für Fahrzeug-Gateway | herkömmliches Industriemotorgehäuse, ziviler Niederfrequenz-Anschlusskasten |
Präzisionstoleranzen von ±0,01 mm für interne Mikrowellenschaltungen und elektromagnetische Abschirmung, während normale Toleranzen von ±0,05 mm für Montage und Gewichtsreduzierung verwendet werden.
Warum erfordert die HF-Hohlraumresonanz außergewöhnlich enge Toleranzen?
Warum die HF-Hohlraumresonanz enge Toleranzen erfordert, beruht auf einer Beziehung: Ein Hohlraum arbeitet mit einer Frequenz, die durch seine dreidimensionalen Abmessungen bestimmt wird, wobei die Wände innerhalb von ±0,005 mm bis ±0,01 mm gehalten werden. Die Resonanzfrequenz ist umgekehrt proportional zu den Hohlraumabmessungen, was bedeutet, dass jede Änderung der Abmessungen zu einer Änderung der Resonanzfrequenz führt. Fräsrattern führen zu Veränderungen der Resonanzfrequenz. Boden und Seitenwände müssen einen Ra-Wert zwischen 0,4 μm und 0,8 μm aufweisen. Texturen erzeugen mehr Widerstand, Maßband mit Texturen.
Hauttiefe gegen Oberflächenrauheit
Die Hauttiefe (der Punkt, an dem die Stromdichte auf einen kleinen Bruchteil ihres Wertes an der Oberfläche sinkt) nimmt mit zunehmender Frequenz ab, wodurch der Strom mit hoher Frequenz durch eine dünne Schicht fließt. Die Hauttiefe wird manchmal mit der Rauheitshöhe verwechselt, wobei die eine die aktuelle Penetration und die andere die Textur darstellt.
| Oberflächentextur | Hautverhältnis | Verlustergebnis | Typischer Standort |
| Ra 0,4–Ra 0,8 μm | Gipfel bleiben unter der aktuellen Ebene | Rückflussdämpfung bleibt konform | Hohlraumboden, Seitenwand |
| Ra 1,6 μm | Gipfel erreichen die aktuelle Ebene | Spitzen erreichen den Anstieg der Einfügungsdämpfung der aktuellen Schicht | Befestigungsflansch, Kühlkörpersockel |
| Ra 3,2 μm | Spitzen unterbrechen die aktuelle Ebene | Resonanz dämpft, Q fällt | äußere Abdeckung, Namensschildschlitz |
Ein Unterschied zwischen Standard-RF und engen Toleranzen liegt im Prüfbereich, wo für Hohlwände Koordinatenmessungen durchgeführt werden müssen, Montageflächen jedoch nur der Höhenprüfung unterzogen werden müssen. Texturgrenzen haben die gleiche Klassifizierung.
Wände, die dünner als der Werkzeugdurchmesser sind, verformen sich unter Schnittdruck. CNC-Fräsprinzipien erklären die Durchbiegung des Rohteils und die Verschiebung des Rohteils schwingt mit. Einfach ausgedrückt fungiert der Hohlraum als Instrument und nicht als Kiste.
Nachwuchsingenieure neigen dazu, jede kurze Beschreibung als allgemein zu interpretieren. Programmierte Vorgänge wiederholen das einzelne Band pro Charge, und wie das CNC-Fräsen funktioniert, hängt davon ab, wie Material entlang des vorgegebenen Pfads entfernt wird.
Quelle: Machinery's Handbook, 30. Ausgabe, Kapitel 28 (Oberflächentextur und Hohlraumtoleranz).
Verwandte Schlüsselwörter: RF-Hohlraumtoleranzbänder / Mikrowellenhohlraumrauheitsgrenzen / Resonanzfrequenz CNC-Fräsen
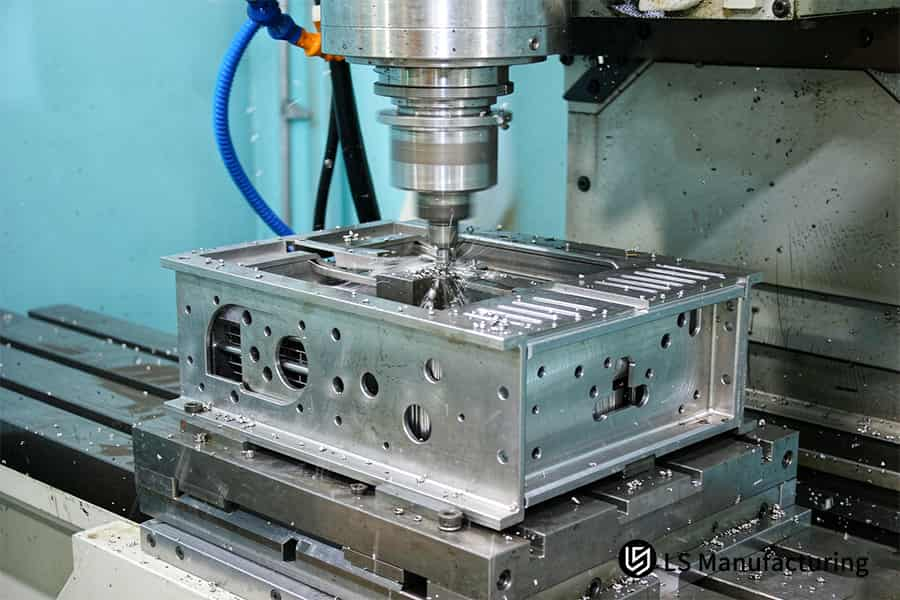
Abbildung 2: CNC-Fräsen formt 6061-T6 HF-Abschirmkastenwände um eine Schlitzantennennaht mit ±0,01 mm.
Wie wirken sich Aluminiumlegierungen auf die CNC-Frästoleranzen für HF-Gehäuse aus?
Die Abmessungen des HF-Gehäuses werden durch Aluminiumlegierungen bestimmt, da Wärmeausdehnung und Spannungsfreisetzung in dünnen Wänden den Schnittweg bestimmen. Aluminium dehnt sich in jedem Grad doppelt so stark aus wie Stahl; Beim Schneiden verzerren sich die Abmessungen aufgrund der Wärmeausdehnung. 6061-T6 ist legiert, um eine ausgewogene Bearbeitung und Stabilität zu gewährleisten, während 7075-T651 (Entspannungsspannung durch Dehnung) in ultradünnen Hohlraumwänden verwendet wird. Die Endbearbeitung erfolgt bei Vc=60 m/min (Schnittgeschwindigkeit). Wie sich Aluminiumlegierungen auf HF-Toleranzen auswirken wird als Drift angezeigt.
Quelle: ASM Handbook Band 16: Bearbeitung (Parameter für Aluminiumknetlegierungen).
Eigenspannungen, die beim Walzen und bei der Wärmebehandlung entstehen, verursachen Dünnwandverzug. Durch das Schruppen wird eine Seite der Wand geöffnet, um Platz zum Biegen zu schaffen. Nach dem Schruppen erfolgt das Glühen. Dünne Rippen verformen sich beim Schnittvorgang aufgrund der Belastung und federn zurück; Umformmaterial, gegen das 7075-T651 beständig ist; 6061-T6 benötigt weniger Schnittkraft.
Wärme ist der Hauptfaktor für den Verzug. Der Glühvorgang sollte vor dem Endbearbeitungsprozess durchgeführt werden. Ein Unterschied zwischen Standard- und engen Toleranzen RF: Enge Bänder bleiben nur erhalten, wenn alle Spannungen entfernt werden, breite Bänder ermöglichen Bewegung. Eine RF-Gehäuse-CNC-Bearbeitungsanleitung Maschinenfunktionen allein ignorieren den Prozess.
Alle Nachwuchsingenieure glauben, dass eine präzise Positionierung dazu beitragen kann, Driften zu vermeiden. Messen Sie die Hohlraumtiefe nach der Endbearbeitung und am nächsten Tag. Vereinfacht ausgedrückt wird durch die Computer Numerische Steuerung (CNC) ein ±0,01-mm-Band nach Wärme- und Spannungsbewegung erreicht.
Zu behaltende Punkte
- Restspannung verursacht Wandbewegungen nach dem Entfernen des Werkzeugs
- Vc = 60 m/min-Veredelung hilft, Wärmeverschiebungen zu vermeiden
Verwandte Schlüsselwörter: CNC-Frästoleranzen von Aluminiumlegierungen / RF-Gehäuse-Dünnwandbearbeitung / thermische Drift beim CNC-Fräsen
Was ist der Unterschied zwischen Standard- und engen Toleranzen bei HF-Teilen?
Der Unterschied zwischen RF-Teilen mit Standard- und engen Toleranzen liegt in der Maschinenklasse, der Prüftiefe und den Anwendungsgrenzen. Der Standardtoleranzbereich von ±0,01 mm bis ±0,05 mm gilt für ein typisches vertikales 3-Achsen-Bearbeitungszentrum und gilt für Gehäuseumrisse. Der enge Toleranzbereich von ±0,005 mm bis ±0,01 mm erfordert ein thermisch gesteuertes 5-Achsen-Simultanzentrum, in dem ein KMG (Koordinatenmessgerät, ein Tastgerät, das Merkmale anhand von Bezugspunkten misst) alle Bezugslöcher prüft; Die Ergebnisse der KMG-Messungen bestimmen die Qualifikation, daher definiert der angegebene Toleranzbereich den Prüfaufwand. Die funktionale Trennung der beiden Bereiche verhindert eine Überbearbeitung im gesamten Prozesszyklus. Was eine akzeptable Toleranz für Mikrowellengehäuse ist, hängt von der Funktion ab, nicht von der Gewohnheit.
Maschinenklasse hinter jedem Band
Das 3-Achsen-Vertikalbearbeitungszentrum fräst X, Y und Z und hält Standardbänder am Gehäuse. Das 5-Achsen-Simultanbearbeitungszentrum verwendet zwei zusätzliche Drehachsen, wodurch die gleiche Klemmung für alle fünf Flächen des Teils verwendet wird und wiederholte Positionierungsfehler vermieden werden. CNC-Frästoleranzbänder werden basierend auf der Maschinenkategorie gesteuert, da das CNC-Fräsen einmal pro Charge für jeden programmierten Pfad durchgeführt wird.
Inspektionstiefe pro Band
Standardbänder können mit einem Messschieber oder einem Höhenmessgerät geprüft werden. Allerdings müssen straffe Bänder einer KMG-Inspektion von Bezugslöchern gemäß dem Zeiss KMG-Kalibrierungs- und Verifizierungsstandard (Reihe ISO 10360) unterzogen werden, wobei ISO 10360 (Abnahme- und Überprüfungstests für Koordinatenmessgeräte) die Tasterfehlertoleranzen festlegt. Die Sondierung unterscheidet sich vom optischen Scannen.
Drei Prüfungen vor dem Markieren einer Beschriftung
- Strompfad – Hohlraumwände mit Oberflächenströmung erhalten ein enges Band; Montagefüße haben keinen Strom.
- Setup-Anzahl – Flächen, die über ein einzelnes Klemmen-Setup zugänglich sind, erhalten ein enges Band; Neu eingespannte Flächen verlieren die Bezugskontinuität.
- Inspektionslast – ein enges Band erfordert eine vollständige Prüfung, die RF-Gehäuse-CNC-Frästoleranzen enden an der Naht.
Viele junge Ingenieure interpretieren alle knappen Beschriftungen als universell. Oberflächenstrom fließt nur über die Naht, die äußeren Rahmenabmessungen bieten keine zusätzliche Abschirmung; Ein einziger Test löst das Problem: Skizzieren Sie den Verlauf des Oberflächenstroms auf der Zeichnung, markieren Sie die Flächen mit dem Strom und lassen Sie die anderen Flächen großzügig. CNC-Fräsbezugspunkt-Setup bestimmt dann, ob das enge Band einem erneuten Spannen standhält. Praktischerweise löst eine einzige Pfadskizze alle engen Beschriftungen.
Was Sie beachten sollten
- Maschinenklasse legt das erreichbare Band fest
- Enge Bänder erzwingen eine vollständige Prüfung
Verwandte Schlüsselwörter: RF-Teiltoleranzbänder / Standard- oder enge Bearbeitungsbänder / CNC-Fräsinspektionstiefe
Abbildung 3: CNC-Fräsen schneidet einen 7075-T651-HF-Gehäusehohlraum unter Kühlmittelnebel mit einer Abweichung von ±0,005 mm für Mikrowellengehäuseresonanz.
Entscheidungsbaum
Wandstärke, Maßband und Oberflächenbeschaffenheit unterscheiden das einzelne HF-Gehäuse in verschiedene Fräszweige. Die Nahtleistung unterscheidet Hohlwände von Montagerahmen; Daher basiert die Verzweigung auf quantifizierbarer Geometrie. Nachwuchsingenieure erwerben die Fähigkeit zu verstehen, wie die CNC-Frästoleranz von HF-Gehäusen zu interpretieren ist und zu entscheiden, an welchen Abmessungen Oberflächenströme entlang fließen.
| Funktionsgruppe | resonante Hohlraumwand | Messernaht | Montageflansch | äußere, nicht passende Fläche |
| Umschlaggröße | ±0,005–±0,01 mm | ±0,005–±0,01 mm | ±0,01–±0,05 mm | ±0,1 mm |
| Physische Rolle | setzt Resonanz; Hält die Impedanz | schließt die Naht gegen Schlitzstrahlung | hält die Rahmensteifigkeit | schützt nur Staub |
| Oberflächenbeschaffenheit | Ra 0,4–0,8 μm | Ra 0,4–0,8 μm | Ra 0,8 μm oder gröber | kein Strombedarf |
| Typische Verwendung | Satelliten-Mikrowellenkanal | Luftradarkombinierer | Basisstationsrahmen | Industriemotorabdeckung |
Hohlraumwände, die innerhalb von ±0,01 mm kontrolliert werden, werden gemäß dem 5-Achsen-Einzeleinrichtungspfad unter Berücksichtigung der ASME Y14.5-2018-Daten bearbeitet.
Abbildung 4: CNC-Fräsen des RF-Gehäuses 7075-T651-Prozesspfad.
Wie Präzisionsfräsen in der Praxis funktioniert: Ein Beispiel für die HF-Abschirmung in der Luft- und Raumfahrt von LS Manufacturing
Abgestufte Maßbänder werden durch CNC-Fräsen in einem HF-Abschirmkasten erreicht, da die Hohlraumtiefe die Resonanzfrequenz steuert und an den Außenrahmen kein Oberflächenstrom vorhanden ist. In diesem Fall entwarf die kommerzielle Luft- und Raumfahrtindustrie eine X-Band-Konverter-Abschirmbox mit zwei Hohlräumen, wobei jede Dimension zunächst das feinste Band aufwies. Die Hohlraumtiefe und die passenden Messerkantenabmessungen weisen Toleranzen im Bereich von ±0,005 mm bis ±0,01 mm auf, und die Wände haben einen Ra-Wert von 0,6 μm. CNC-Fräshohlraumresonanz verfolgt die Wandposition, sodass abgestufte Bänder die Filterung schützen, während breitere Bänder Rahmenbewegungen absorbieren. X-Band-Radar-Frontends und Ka-Band-Satellitenkanäle haben dieselbe Aufteilungsregel.
Anwendungsszenario
Die kommerzielle Luft- und Raumfahrtindustrie bietet ein Beispiel, um die Anwendung von Toleranzprinzipien zu lehren. Ein Start-up-F&E-Team stellte eine X-Band-Konverter-Abschirmbox mit zwei Hohlräumen her, wobei jeder Hohlraum aus vorgestreckter Aluminiumplatte 7075-T651 hergestellt wurde. Die Trennfuge musste eine Luftdichtheit von ≤0,01 mm aufweisen.
Prinzip in der Praxis
Der Endschnitt wurde bei Vc = 60 m/min durchgeführt, da bei 7075-T651 Eigenspannungen vorhanden sind, die Schneidwärme als Verformung erzeugen. Ein höherer Wert erhöht die Temperatur, der Spannungsabbau führt dazu, dass die Hohlraumtiefe ±0,01 mm übersteigt. Der niedrigere Wert hingegen erhöht die Schnittkraft und verformt dünne Rippen.
Gemessene Ergebnisse
Der Fehleranteil sank von 18,5 % auf 4,2 % und die Kosten sanken um 11–12 %. Die Deckendichtheit bietet keinen Schutz, da die Oberflächenströme nur durch die Nähte fließen. Das Diagramm unten zeigt eine Markierung entlang einer aktuellen Spur von CNC-Fräsmaßbändern, die für feine Qualität geeignet sind. Mit anderen Worten: Die Funktion zeigt an, ob der Hohlraum Resonanz aufweist oder nicht, nicht die Maschine selbst.
Datenquelle: LS Manufacturing 2025–2026 RF Housing Test Log (Projekt Nr. AERO-2026-881, Stichprobengröße >800), entnommen aus einer gemessenen Datenbank für 2025–2026 mit mehr als 800 Datensätzen.

FAQs
1. Was ist die akzeptable Toleranz für ein Mikrowellengehäuse?
Eine akzeptable Toleranz für das Mikrowellengehäuse ist ein für jedes Element definierter Größenbereich, da die Hohlraumwand die Resonanz bestimmt, während der Rahmen nichts leitet. ISO 286-1 legt lineare Toleranzen fest. CNC-Fräsen Toleranzen für Anfänger beginnen mit einer Regel: Der durch die gezeichnete Linie bestimmte aktuelle Pfad zeigt den Nachwuchsingenieuren, welche Abmessungen ein gutes Band erhalten.
2. Warum spielt die Oberflächenrauheit neben den Toleranzen in HF-Hohlräumen eine Rolle?
Oberflächenrauheit in HF-Hohlräumen ist die Unebenheit auf mikroskopischer Ebene, während der Skin-Effekt den Strom in der Haut begrenzt, die dünn genug ist, um ihn zu beeinflussen. ASM Handbook Band 16: Bearbeitung beschreibt die Endbearbeitung von bearbeitetem Aluminium. Die Angaben zur Rauheit helfen den Qualitätsprüfern zu verstehen, wo der Strom fließt, da die Montageoberflächen mit Ra 1,6 μm bearbeitet sind.
3. Können standardmäßige 3-Achsen-CNC-Maschinen enge HF-Toleranzen einhalten?
3-Achsen-Bearbeitungszentrum schneidet entlang der X-, Y- und Z-Achse mit Neuspannung zwischen den Flächen, was zum Verlust des Bezugspunkts führt. Gemäß ASME Y14.5-2018 hängt die Ebenheit des Flansches nur von einem Bezugspunkt ab, aber eine 5-Achsen-Simultan-Zentriermaschine greift in einer Aufspannung auf fünf Flächen bei ±0,005 mm bis ±0,01 mm zu. Die Maschinenkategorie bestimmt, ob ein einzelnes Setup das Band halten würde, und Einkaufsteams könnten jede Beschreibung mit der tatsächlichen Kapazität abgleichen.
4. Wie können Ingenieure eine Verformung dünner Wände beim HF-Fräsen verhindern?
Die Verformung der dünnen Wand hängt mit der Rippenverformung aufgrund der Schnittkräfte und der Eigenspannung zusammen; gespannte 7075-T651-Platten halten beidem stand. Aus dem ASM-Handbuch Band 16: Machining: Der Aluminiumbearbeitungsprozess umfasst Vc = 60 m/min und Programmierer ermöglichen Mikrometerabweichungen des Werkzeugs. Basierend auf dem CNC-Fräsprinzip erfolgt das Glühen vor der Endbearbeitung und zwei verschiedene Messungen der Rippe an einem Tag würden darauf hinweisen, dass die Verformung aufgehört hat.
Zusammenfassung
Elektromagnetische Maßtoleranz und Oberflächenbeschaffenheit sind für den elektromagnetisch begrenzten Bereich der Mikrowellenkomponente verantwortlich. Bei einem Gehäuse gilt für die Wände eine Maßtoleranz von ±0,005 mm bis ±0,01 mm, für die Rahmen die Standardtoleranz von ±0,01 mm bis ±0,05 mm. Nachwuchsingenieure können anhand der Zeichnung erkennen, welche Abmessungen die Resonanzfrequenz ergeben und welche Abmessungen lediglich den Rahmen ergeben.
RF Mechanical Engineering & Kinematic Guidance Desk
Bei der Rippendriftanalyse von dünnem 7075-T651 wird zuerst der Wärmeeintrag analysiert, da eine Erhöhung der Temperatur die Spannung senkt und eine Reduzierung der Schnittgeschwindigkeit die Schnittkraft erhöht. Das LS Manufacturing Technical Center bietet eine Telefonnummer für die thermische Verformungsanalyse: +86 185 6675 9667, und die Skizzenzeichnungen werden an die LS Manufacturing-Ingenieure per E-Mail info@lsrpf.com gesendet. Die Geometrie der Hohlräume, die über Nacht bestehen bleibt, wird zur festen Geometrie.
Weiterführende Literatur: Aluminium-CNC-Fräsdienstleistungen: Präzisionsbearbeitung für 6061, 7075 und 5052 Teile

