 Português (Brasil)



TL;DR: As tolerâncias de fresamento CNC do invólucro RF são dimensões dentro das quais a usinagem de controle numérico computadorizado (CNC) é realizada nos invólucros para micro-ondas, variando entre ±0,005 mm e ±0,01 mm. Os caminhos da ferramenta programados em lotes mantêm ±0,005 mm mesmo após excederem as tolerâncias gerais conforme ISO 2768-1:1989. Qualquer coisa após ±0,01 mm resulta em uma costura que permite vazamento de energia de RF.
Especialistas em compras juniores e engenheiros mecânicos graduados que estão mudando para hardware de RF têm a percepção de que todos os ±0,005 mm são universalmente necessários. As dimensões não especificadas se enquadram na faixa dimensional padrão, onde a maioria das paredes da habitação nunca exigiria ±0,005 mm. Dois processos de usinagem com uma matriz de classificação adicional são suficientes para cuidar do dimensionamento geométrico, frequência das operações e pontos do processo de inspeção. A equipe de hardware de RF sabe onde aplicar a banda rígida e onde deixar espaço. Simplificando, mais apertado não significa melhor blindagem.
Principais conclusões
- A classificação de tolerância está associada a uma quebra de requisitos funcionais: os elementos geométricos críticos do núcleo interno da cavidade de RF são especificados de acordo com faixas de tolerância de precisão entre ±0,005 mm e ±0,01 mm, enquanto a estrutura mecânica externa do componente tem faixas de tolerância padrão entre ±0,01 mm e ±0,05 mm.
- O isolamento eletromagnético é um elemento-chave no gerenciamento de lacunas para microondas: o nivelamento das superfícies que estão sendo combinadas dentro dos flanges do alojamento da cavidade deve ser controlado em ≤0,01 mm para evitar pequenas lacunas que poderiam servir como fontes de antena de slot emitindo sinais de alta frequência (especialmente na frequência X e Ka bandas).
- As perdas por efeito de pele dependem da rugosidade da cavidade interna: as superfícies do ressonador de micro-ondas devem ter rugosidade superficial microscópica de Ra (rugosidade média aritmética, a unidade de acabamento de superfície padrão em μm) 0,4 μm a Ra 0,8 μm para evitar perdas devido à interação de alta frequência correntes e irregularidades superficiais.
- A designação científica de tolerância facilita a redução de custos: de acordo com o banco de dados da LS Manufacturing, a exclusão sistemática do uso dos valores de tolerância de precisão mais altos em todo o desenho economiza tempo de usinagem e fornece otimização média dos custos de fabricação em 11%.
Por que confiar neste guia para iniciantes?
Gloria, especialista sênior em prototipagem rápida e fabricação da LS Manufacturing, tem mais de 15 anos de prática em fresamento CNC, especializando-se em análises de DFM de gabinetes de RF de 5 eixos para programas de banda X/banda Ka e lidera revisões de DFM para elementos estruturais de alta frequência. Siga os insights de engenharia de Gloria no LinkedIn para obter notas de aula sobre bandas dimensionais.
O principal grupo de engenharia de fabricação de RF da LS Manufacturing analisou cada uma das declarações dimensionais antes da publicação. A validação com ASME Y14.5-2018 (Dimensão e Tolerância Geométrica – código GD&T para estruturas de controle de recursos) relaciona a planicidade dos flanges aos pontos de referência, fazendo com que suas superfícies correspondentes tenham uma única medição origem.
Fonte de dados: Registro de teste de alojamento de RF 2025–2026 da LS Manufacturing (Projeto #AERO-2026-881, tamanho de amostra >800). A rugosidade em torno de Ra 0,6 μm das paredes da cavidade foi medida de acordo com a ISO/IEC 17025:2017 (competência de laboratório de calibração, tornando as leituras comparáveis entre laboratórios). A revisão anual atualiza os valores até setembro de 2026. Simplificando, as paredes das cavidades obtêm faixas estreitas; flanges de montagem, não.
Quais são as tolerâncias de fresamento CNC para gabinetes de micro-ondas RF?
As tolerâncias de fresagem CNC do gabinete RF são as faixas de tamanho permitidas para um gabinete de micro-ondas, com paredes e flanges das cavidades ressonantes sendo mantidas dentro de ±0,005 mm a ±0,01 mm e a estrutura externa do invólucro dentro de faixa de ±0,05 mm. Cada faixa de tamanho define o quanto a parede fresada pode se desviar de seu local original sem afetar as características elétricas. A frequência de ressonância da cavidade depende da largura da cavidade, pois define tanto a capacitância quanto a indutância da cavidade ressonante. Faixas soltas irão desafinar a cavidade e permitir que a energia escape.
Cada tolerância de um gabinete de RF é uma tolerância elétrica em termos mecânicos, já que a posição de uma parede define a frequência de ressonância.
Como funciona a fresagem CNC define o cenário: paredes mais finas flexionam, usar classes mais precisas é simplesmente uma perda de tempo, já que elas não afetam a ressonância.
Os engenheiros que perguntam qual é a tolerância aceitável para o invólucro de micro-ondas querem um número, mas as paredes da cavidade e os flanges precisam de dois.
Para cada tamanho linear, a ISO 286-1 (Especificações geométricas de produtos - Sistema de código para tolerâncias em tamanhos lineares) fornece uma nota de Tolerância Internacional (IT) – um número IT correspondente a uma faixa de desvio. Os graus IT regulam os tamanhos, enquanto os graus de rugosidade como Ra 0,8 μm regulam a textura.
- ±0,005 mm a ±0,01 mm (IT5 a IT7) para paredes ocas
- ±0,01 mm a ±0,05 mm (IT8 a IT10) para assentos de conector
- ±0,1 mm e grosso (IT11+) por convenção legada, para pés de montagem
Classes finas aplicam-se a paredes de cavidades, classes grossas aplicam-se a pés de montagem – distinção que todo guia de usinagem CNC de gabinete RF deve deixar claro.
O que lembrar
- As faixas de tolerância são limites elétricos traduzidos em unidades mecânicas
- As notas ISO 286-1 IT identificam cada faixa
Anotação de origem: ISO 286-1 (Especificações geométricas de produtos - Sistema de código para tolerâncias em tamanhos lineares).
Palavras-chave relacionadas: Gabinete de RF Tolerâncias de fresamento CNC / faixas de alojamento de micro-ondas / graus de tolerância de fresamento

Como as tolerâncias de usinagem CNC afetam a eficácia da blindagem EMI?
As tolerâncias de fresagem CNC para gabinetes de RF determinam a blindagem EMC de um gabinete de micro-ondas com base na lacuna deixada em cada costura da carcaça, devido ao fato de que uma lacuna próxima a um quarto de comprimento de onda atua como uma antena de abertura, em vez de ser selada eletromagneticamente. EMI (interferência eletromagnética, a energia que sai de um circuito) sai da caixa pelas costuras; o desenho da costura determina a eficácia da blindagem e não a precisão das peças. Tolerâncias de fresamento CNC para gabinetes de RF são definidas pelo seguinte princípio único: a blindagem é determinada pela geometria da junta.
"Em microondas, a tolerância de usinagem é mais do que uma questão de ajuste. É a geometria das condições de contorno eletromagnéticas." — Laboratório de Fabricação de RF da LS Manufacturing
Efeito de antena de slot em costuras usinadas
Efeito de antena slot (radiação através de uma abertura alongada em um plano condutor) nos diz por que ainda há um vazamento mesmo que a costura pareça fechada, e o nome é importante porque nos diz que o vazamento aumenta à medida que o comprimento de onda diminui. A função da costura determina o corte, as tolerâncias de fresagem CNC do gabinete RF dependem do fluxo de corrente em vez da prática padrão da oficina.
Caminho atual define a banda:
- juntas de cavidade em ±0,01 mm, cortadas contra a corrente superficial
- ranhuras de vedação em ±0,01 mm, alinhadas com as faces do flange
- pés de montagem a ±0,05 mm, não cortados pelo fluxo de corrente
A repetibilidade por trás de como as tolerâncias do CNC afetam a blindagem EMI — o corte usando uma ferramenta rotativa executando o mesmo caminho programado — permite que uma banda seja produzida repetidamente em muitas peças. Um centro de usinagem de 5 eixos corta todas as faces do flange em uma configuração, enquanto uma máquina de 3 eixos requer outra configuração.
Profundidade e planicidade da ranhura da junta condutora
As juntas de elastômero condutoras (vedações de borracha que conduzem eletricidade e vedam a junta quando comprimidas) devem ser comprimidas uniformemente em uma junta. A profundidade da ranhura estabelece a compressão, portanto, manter a ranhura dentro da mesma faixa de ±0,01 mm das faces do flange garante uma compressão uniforme; qualquer profundidade maior resulta em uma junta subcomprimida que vaza.
Engenheiros que procuram o que é tolerância aceitável para caixas de micro-ondas usam a faixa mais estreita em todos os lugares. A corrente de superfície flui apenas através da junta, portanto as tolerâncias da estrutura externa não acrescentam nada à atenuação. Uma medição responderá à pergunta: medir o nivelamento do flange e a profundidade da ranhura na junta e manter todo o resto fora da faixa de corrente do SuRFace na tolerância mais ampla. A seleção dos materiais depende do controle da costura e os materiais de fresamento CNC orientam a condutividade como mais importante do que a resistência à tração para paredes de cavidades.
Pontos Principais
- A largura da costura determina a blindagem; a espessura da parede é irrelevante
- A profundidade da ranhura e a planicidade do flange caem em uma faixa
Palavras-chave relacionadas: Tolerância de blindagem de fresamento CNC / tolerância de costura de carcaça de micro-ondas / bandas EMI de gabinete de RF
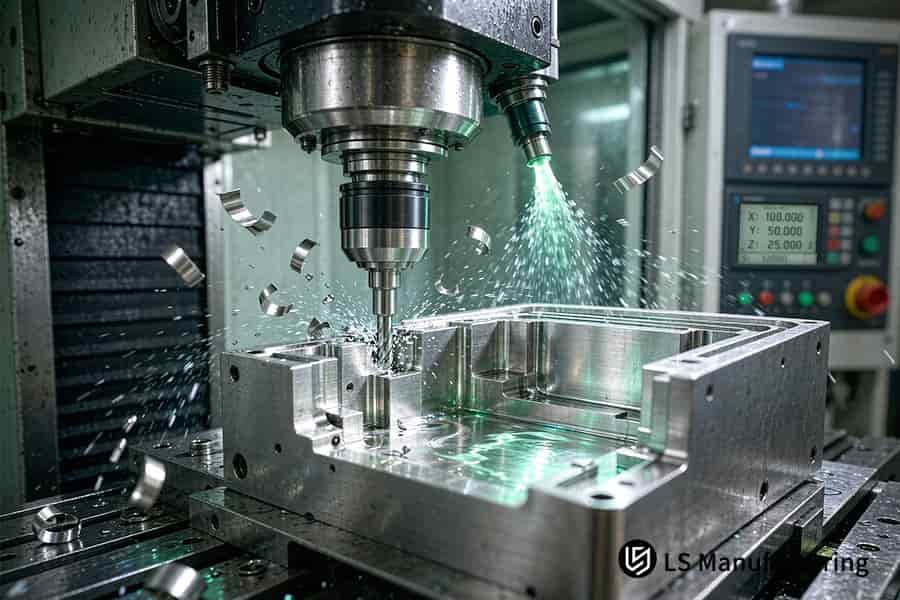
Figura 1: A fresagem CNC fixa uma peça bruta de alojamento 7075-T651 rf em um ponto de referência, mantendo o nivelamento do flange em ≤0,01 mm.
Tabela de comparação básica
Quatro dimensões de engenharia contrastam bandas de nível de precisão com bandas de nível padrão para um gabinete de micro-ondas RF. A finalidade da parede, a função elétrica, o acabamento superficial e a aplicação prática definem o ponto em que termina uma cavidade ressonante e começa uma estrutura de montagem. Jovens engenheiros aprendem um método para distinguir dimensões elétricas de dimensões mecânicas antes de analisar um desenho.
Tolerâncias de precisão de ±0,01 mm para circuitos internos de micro-ondas e blindagem eletromagnética, enquanto tolerâncias normais de ±0,05 mm são usadas para montagem e redução de peso.
Por que a ressonância de cavidades de RF exige tolerâncias excepcionalmente rígidas?
Por que a ressonância da cavidade de RF requer tolerâncias rígidas se resume a uma relação: uma cavidade opera em uma frequência determinada por suas dimensões tridimensionais, paredes mantidas entre ±0,005 mm e ±0,01 mm. A frequência de ressonância é inversamente proporcional às dimensões da cavidade, implicando que qualquer alteração nas dimensões levará a uma alteração na frequência de ressonância. A vibração da fresagem causa alterações na frequência de ressonância. O piso e as paredes laterais precisam ter um valor Ra entre 0,4 μm e 0,8 μm. As texturas criam mais resistência, padrões de rugosidade da superfície do gabinete de RF faixa dimensional com texturas.
Profundidade da pele contra aspereza da superfície
A profundidade da pele (o ponto em que a densidade da corrente se reduz a uma pequena fração de seu valor na superfície) diminui com o aumento da frequência, fazendo com que a corrente flua através de uma camada fina em alta frequência. A profundidade da pele às vezes é confundida com a altura da rugosidade, onde uma representa a penetração atual e a outra representa a textura.
| Dimensão de engenharia | Tolerância de precisão ±0,005–±0,01 mm | Tolerância padrão ±0,01–±0,05 mm | Referência aproximada tradicional ±0,1 mm |
| Recursos cobertos | cavidade de filtro ressonante, divisória afiada, furo cego coaxial | flange de montagem mecânica externa, perfil de aleta do dissipador de calor | área cega externa, ranhura da placa de identificação |
| Mecanismo físico | suporta frequência de ressonância eletromagnética e continuidade de impedância | fornece rigidez à estrutura da caixa e correspondência de perfuração da estrutura | oferece apenas proteção física básica e exclusão de poeira |
| Requisito de rugosidade da superfície | mantido em Ra 0,4–Ra 0,8 μm para reduzir a perda | mantido em Ra 1,6 μm para ajuste de montagem | mantido em Ra 3,2 μm, sem demanda elétrica microscópica |
| Aplicação típica da indústria | montagem de circuito de microondas de satélite, montagem frontal de radar aerotransportado | montagem da estrutura da estação base para alojamento inferior móvel para gateway de veículo | carcaça de motor industrial convencional, caixa de junção civil de baixa frequência |
Uma diferença entre tolerâncias padrão e rígidas de RF está na área de inspeção, onde a medição de coordenadas deve ser usada para paredes de cavidades, mas as faces de montagem devem passar apenas pela inspeção de altura. Os limites de textura têm a mesma classificação.
Paredes mais finas que o diâmetro da ferramenta se deformam sob pressão de corte. Princípios de fresamento CNC explicam que a deflexão dá estoque e o deslocamento do estoque ressoa. Simplificando, a cavidade atua como um instrumento, não como uma caixa.
Engenheiros juniores tendem a interpretar cada frase de destaque restrita como geral. As operações programadas repetem a faixa única por lote, e o funcionamento da fresagem CNC depende da remoção do material ao longo do caminho predeterminado.
Fonte: Machinery's Handbook, 30ª edição, Capítulo 28 (Textura da superfície e tolerância à cavidade).
Palavras-chave relacionadas: bandas de tolerância de cavidade de RF / limites de rugosidade de cavidade de micro-ondas / frequência de ressonância fresamento CNC
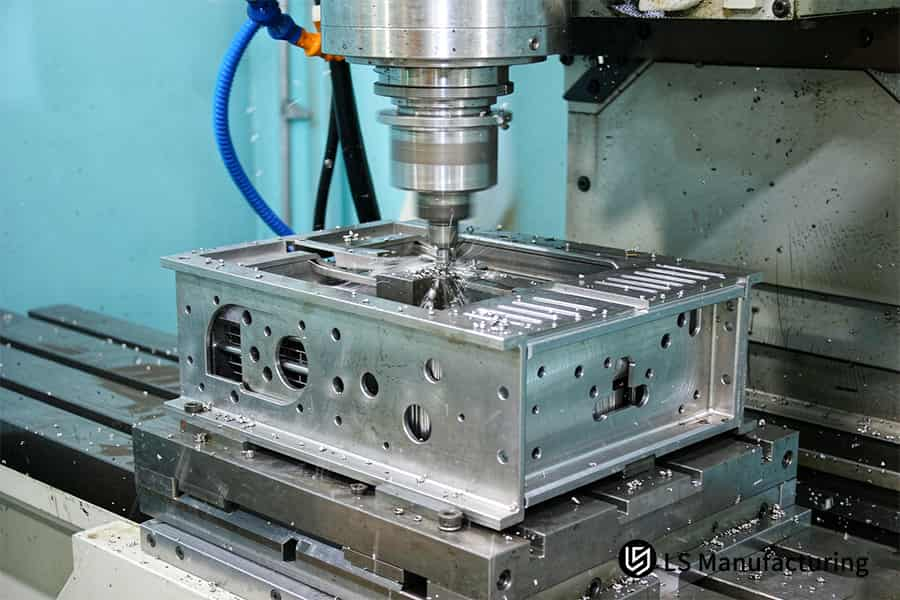
Figura 2: Fresagem CNC forma paredes de caixa de blindagem RF 6061-T6 em torno de uma costura de antena de slot a ±0,01 mm.
Como as ligas de alumínio impactam as tolerâncias de fresamento CNC para caixas de RF?
As dimensões do invólucro RF serão determinadas por ligas de alumínio porque a expansão térmica e a liberação de tensões em paredes finas determinam o caminho de corte. O alumínio se expande duas vezes mais que o aço em cada grau; o corte distorcerá suas dimensões devido à expansão térmica. O 6061-T6 é ligado para proporcionar equilíbrio na usinagem e estabilidade, enquanto o 7075-T651 (alívio de tensão devido ao alongamento) é usado em paredes de cavidades ultrafinas. As operações de acabamento ocorrem a Vc=60 m/min (velocidade de corte). O impacto das ligas de alumínio nas tolerâncias de RF é exibido como desvio.
Fonte: Manual ASM Volume 16: Usinagem (parâmetros para ligas de alumínio forjado).
Tensões residuais criadas no processo de laminação e tratamento térmico causam distorção em paredes finas. O desbaste abre um lado da parede para abrir espaço para flexão; recozimento após o desbaste. Costelas finas desviam no processo de corte devido ao estresse, retornando; formando estoque, que é resistido por 7075-T651; 6061-T6 precisa de menos força de corte.
O calor é o principal fator de empenamento, o processo de recozimento deve ser feito antes do processo de acabamento. Uma diferença entre tolerâncias padrão e rígidas de RF: faixas estreitas serão mantidas somente quando todas as tensões forem removidas, faixas largas permitem movimento. Um guia de usinagem CNC de gabinete RF os recursos da máquina por si só ignoram o processo.
Todos os engenheiros juniores acham que o posicionamento preciso pode ajudar a evitar desvios. Meça a profundidade da cavidade após o acabamento e no dia seguinte. Simplificando, a faixa de controle numérico computadorizado (CNC) ±0,01 mm é alcançada após movimento de calor e tensão.
Pontos a serem mantidos
- Tensão residual causa movimento da parede após a remoção da ferramenta
- Vc = 60 m/min de acabamento ajuda a evitar transferência de calor
Palavras-chave relacionadas: tolerâncias de fresamento CNC de liga de alumínio / usinagem de parede fina de carcaça RF / desvio térmico de fresamento CNC
Qual é a diferença entre tolerâncias padrão e rígidas em peças de RF?
A diferença entre peças de RF com tolerâncias padrão e rígidas depende da classe da máquina, da profundidade de inspeção e dos limites de aplicação. A faixa de tolerância padrão de ±0,01 mm a ±0,05 mm funciona em um centro de usinagem vertical típico de 3 eixos e funciona para o contorno do alojamento. A faixa de tolerância estreita de ±0,005 mm a ±0,01 mm requer um centro simultâneo de 5 eixos controlado termicamente, onde uma CMM (máquina de medição por coordenadas, um dispositivo de medição que mede características em relação aos pontos de referência) verifica todos os furos de referência; Os resultados de medição da CMM determinam a qualificação, portanto, a faixa de tolerância especificada define a carga de inspeção. A separação das duas faixas por função evita usinagem excessiva durante todo o ciclo do processo. O que é tolerância aceitável para o invólucro de micro-ondas depende da função, não do hábito.
Classe de máquina atrás de cada banda
O centro de usinagem vertical de 3 eixos fresa X, Y e Z e mantém faixas padrão na caixa. O centro de usinagem simultâneo de 5 eixos usa dois eixos rotativos extras, onde a mesma fixação é usada para todas as cinco faces da peça, e erros de posicionamento repetidos são eliminados. faixas de tolerância de fresamento CNC são controladas com base na categoria da máquina porque o fresamento CNC é feito uma vez por lote para cada caminho programado.
Profundidade de inspeção por banda
As faixas padrão podem ser inspecionadas usando um paquímetro ou um teste de medidor de altura. No entanto, as bandas apertadas devem passar pela inspeção CMM de furos de referência de acordo com o Padrão de Calibração e Verificação Zeiss CMM (série ISO 10360), onde ISO 10360 (Testes de aceitação e reverificação para máquinas de medição por coordenadas) define as tolerâncias de erro da sonda. A sondagem é diferente da digitalização óptica.
Três verificações antes de marcar uma frase de destaque
- Caminho da corrente — paredes de cavidades com corrente superficial formam uma faixa estreita; os pés de montagem não têm corrente.
- Contagem de configurações — faces acessíveis por meio de uma configuração de grampo único recebem uma faixa estreita; as faces fixadas novamente perdem a continuidade do dado.
- Carga de inspeção — uma faixa apertada requer sondagem completa, tolerâncias de fresamento CNC do gabinete RF param na costura.
Muitos engenheiros juniores interpretam todas as legendas restritas como universais. A corrente superficial passa apenas pela costura, as dimensões externas da estrutura não oferecem blindagem adicional; um único teste resolve o problema – esboce o caminho da corrente superficial no desenho, marque as faces com a corrente e deixe as outras faces generosas. Configuração do dado de fresamento CNC então determina se a faixa apertada resiste ao novo aperto. Praticamente, um esboço de caminho único resolve todas as chamadas estreitas.
O que observar
- A classe de máquina define a banda alcançável
- Faixas estreitas forçam a sondagem completa
Palavras-chave relacionadas: faixas de tolerância de peças RF / faixas de usinagem padrão versus faixas apertadas / profundidade de inspeção de fresamento CNC
Figura 3: O fresamento CNC corta uma cavidade do invólucro RF 7075-T651 sob a névoa de refrigeração, mantendo ±0,005 mm para ressonância do invólucro de micro-ondas.
Árvore de decisão
A espessura da parede, a faixa dimensional e o acabamento da superfície distinguem um gabinete de RF em ramos de fresagem distintos. O desempenho da costura distingue as paredes ocas das estruturas de montagem; portanto, a ramificação é baseada em geometria quantificável. Os engenheiros juniores adquirem a capacidade de entender como interpretar a tolerância de fresamento CNC do gabinete de RF e decidir quais dimensões têm correntes de superfície fluindo ao longo delas.
| Textura da superfície | Relação de pele | Resultado da perda | Localização típica |
| Ra 0,4–Ra 0,8 μm | os picos permanecem na camada atual | a perda de retorno permanece em conformidade | piso da cavidade, parede lateral |
| Ra 1,6 μm | os picos atingem a camada atual | os picos atingem as atuais subidas de perda de inserção da camada | flange de fixação, base do dissipador de calor |
| Ra 3,2 μm | picos quebram a camada atual | amortecementos de ressonância, quedas de Q | tampa externa, slot para placa de identificação |
As paredes da cavidade controladas dentro de ±0,01 mm serão usinadas de acordo com o caminho de configuração único de 5 eixos em relação aos dados ASME Y14.5-2018.
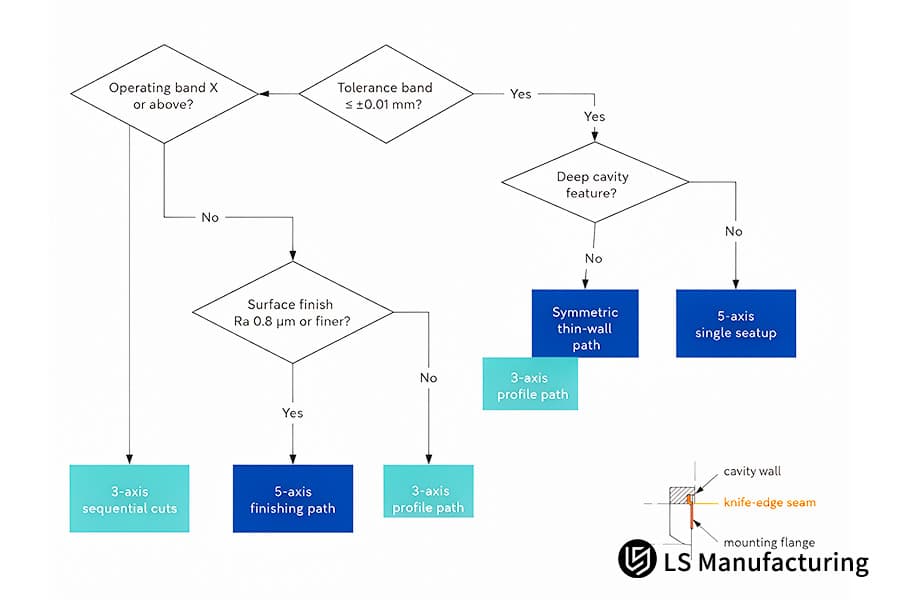
Figura 4: Caminho do processo do gabinete RF de fresamento CNC 7075-T651.
Como funciona o fresamento de precisão na prática: um exemplo de blindagem de RF aeroespacial da LS Manufacturing
As faixas dimensionais graduadas são obtidas através de fresamento CNC em uma caixa de blindagem de RF, já que a profundidade da cavidade controla a frequência de ressonância e não há corrente de superfície nas estruturas externas. Nesse caso, a indústria aeroespacial comercial projetou uma caixa de blindagem do conversor de banda X de cavidade dupla, em que cada dimensão tinha inicialmente a banda mais fina. A profundidade da cavidade e as dimensões correspondentes do fio da navalha têm tolerâncias que variam de ± 0,005 mm a ± 0,01 mm, e as paredes têm Ra 0,6 μm. A ressonância da cavidade de fresamento CNC rastreia a posição da parede, de modo que as faixas graduadas protegem a filtragem enquanto as faixas mais largas absorvem o movimento da estrutura. Os front-ends do radar de banda X e os canais de satélite de banda Ka compartilham uma regra de divisão.
Cenário de aplicação
A indústria aeroespacial comercial fornece um exemplo para ensinar sobre a aplicação de princípios de tolerância. Uma equipe inicial de P&D fez uma caixa de blindagem do conversor de banda X de cavidade dupla, em que cada cavidade foi feita usando placa de alumínio pré-esticada 7075-T651. A costura da divisória deveria ter um ajuste hermético de ≤0,01 mm.
Princípio na prática
O corte de acabamento foi realizado a Vc = 60 m/min porque há tensão residual no 7075-T651, que cria calor de corte como empenamento. Um valor mais alto aumenta a temperatura, o alívio de tensão faz com que a profundidade da cavidade exceda ±0,01 mm. Enquanto isso, o valor mais baixo aumenta a força de corte e deforma costelas finas.
Resultados medidos
A porcentagem de defeitos diminuiu de 18,5% para 40,2% e o custo caiu de 11 a 12%. a estanqueidade da manta não oferece nenhuma proteção, uma vez que as correntes superficiais passam apenas pelas costuras. O diagrama abaixo mostra uma marca ao longo de um traço atual de faixas dimensionais de fresamento CNC adequadas para qualidade fina. Ou seja, a função indica se a cavidade tem ressonância ou não, e não a máquina em si.
Fonte de dados: registro de teste de alojamento de RF 2025–2026 da LS Manufacturing (Projeto #AERO-2026-881, tamanho de amostra >800), extraído de um banco de dados medido de 2025–2026 contendo mais de 800 registros.

Perguntas frequentes
1. Qual é a tolerância aceitável para um invólucro de micro-ondas?
Uma tolerância aceitável para o invólucro de micro-ondas será uma faixa de tamanhos definidos para cada elemento, porque a parede da cavidade determina a ressonância enquanto a estrutura não está conduzindo nada. A ISO 286-1 determina tolerâncias lineares. As tolerâncias de fresamento CNC para iniciantes começam com uma regra: o caminho atual determinado pela linha traçada mostra aos engenheiros juniores quais dimensões obtêm uma boa faixa.
2. Por que a rugosidade da superfície é importante junto com as tolerâncias nas cavidades de RF?
A rugosidade da superfície em cavidades de RF é a irregularidade no nível microscópico, enquanto o efeito de pele confina a corrente na pele, que é fina o suficiente para influenciá-la. Manual ASM Volume 16: A usinagem descreve o acabamento do alumínio forjado. A chamada de rugosidade ajuda os auditores de qualidade a entender onde a corrente flui, porque as superfícies de montagem têm acabamento em Ra 1,6 μm.
3. As máquinas CNC padrão de 3 eixos podem manter tolerâncias de RF restritas?
Cortes centrais de usinagem de 3 eixos ao longo dos eixos X, Y, Z com reaperto entre faces, resultando em perda de referência. De acordo com ASME Y14.5-2018, o nivelamento do flange depende apenas de um dado, mas a máquina central simultânea de 5 eixos acessa cinco faces em uma fixação de ±0,005 mm a ±0,01 mm. A categoria da máquina determina se uma única configuração suportaria a banda, e as equipes de compras poderiam combinar qualquer chamada com a capacidade real.
4. Como os engenheiros podem evitar a deformação de paredes finas durante o fresamento RF?
A deformação da parede fina está relacionada à deformação da nervura devido às forças de corte e à tensão residual; placas 7075-T651 tensionadas suportam ambos. Do Manual ASM Volume 16: Usinagem, o processo de usinagem de alumínio compreende Vc = 60m/min e os programadores permitem deflexões micrométricas da ferramenta. Com base no princípio de fresamento CNC, o recozimento ocorre antes do acabamento e duas medidas diferentes da nervura em um dia indicariam que a deformação parou.
Resumo
A tolerância dimensional eletromagnética e o acabamento superficial são responsáveis pela área delimitada eletromagnética do componente de micro-ondas. No que diz respeito a um alojamento, a tolerância dimensional de ±0,005 mm a ±0,01 mm é usada para as paredes, enquanto a tolerância padrão de ±0,01 mm a ±0,05 mm é usada para as molduras. Os engenheiros juniores verão no desenho quais dimensões constituem a frequência de ressonância e quais dimensões constituem a estrutura.
Engenharia Mecânica RF e Balcão de Orientação Cinemática
No que diz respeito à análise de deriva das nervuras do fino 7075-T651, a entrada de calor é analisada primeiro, pois o aumento da temperatura reduz a tensão e a redução da velocidade de corte aumenta a força de corte. O LS Manufacturing Technical Center fornece um número de telefone para análise de deformação térmica: +86 185 6675 9667, e os esboços são enviados aos engenheiros da LS Manufacturing através do e-mail info@lsrpf.com. A geometria das cavidades que dura a noite toda torna-se a geometria fixa.
Leitura adicional: Serviços de fresamento CNC de alumínio: usinagem de precisão para 6061, 7075 e 5052 Peças

| Grupo de recursos | parede da cavidade ressonante | costura em ponta de faca | flange de montagem | face externa não conjugada |
| Tamanho envelope | ±0,005–±0,01 mm | ±0,005–±0,01 mm | ±0,01–±0,05 mm | ±0,1 mm |
| Função física | define a ressonância; mantém a impedância | fecha a costura contra a radiação do slot | mantém a rigidez do quadro | protege apenas poeira |
| Acabamento de superfície | Ra 0,4–0,8 μm | Ra 0,4–0,8 μm | Ra 0,8 μm ou mais grosso | sem demanda elétrica |
| Uso típico | canal de microondas via satélite | combinador de radar aerotransportado | quadro da estação base | capa de motor industrial |
