 Français



TL;DR : Les tolérances de fraisage CNC des boîtiers RF sont des dimensions dans lesquelles l'usinage par commande numérique par ordinateur (CNC) est effectué sur les boîtiers pour micro-ondes, comprises entre ±0,005 mm et ±0,01 mm. Les trajectoires d'outils programmées par lots conservent ±0,005 mm même après avoir dépassé les tolérances générales selon la norme ISO 2768-1:1989. Tout ce qui se situe après ±0,01 mm entraîne une couture qui permet une fuite d'énergie RF.
Les jeunes spécialistes des achats et les ingénieurs en mécanique diplômés qui se lancent dans le matériel RF ont l'impression que tous les ±0,005 mm sont universellement requis. Les dimensions non spécifiées relèvent de la bande dimensionnelle par défaut, dans laquelle la plupart des murs de logements ne nécessiteraient jamais ±0,005 mm. Deux processus d'usinage avec une matrice de classification supplémentaire suffisent pour prendre en charge les points de dimensionnement géométrique, les opérations de fréquence et les points de processus de contrôle. L'équipe chargée du matériel RF sait où appliquer la bande stricte et où laisser un peu d'espace. En termes simples, plus serré ne signifie pas un meilleur blindage.
Principaux points à retenir
- La classification des tolérances est associée à une répartition des exigences fonctionnelles : les éléments géométriques critiques du noyau interne de la cavité RF sont spécifiés selon des plages de tolérance de précision comprises entre ±0,005 mm et ±0,01 mm, tandis que le cadre mécanique externe du composant a des plages de tolérance standard comprises entre ±0,01 mm et ±0,05 mm.
- L'isolation électromagnétique est un élément clé dans la gestion des espaces pour les micro-ondes : la planéité des surfaces accouplées dans les brides du boîtier de la cavité doit être contrôlée à ≤0,01 mm pour éviter les petits espaces qui pourraient servir de sources d'antenne à fente émettant des signaux haute fréquence (en particulier dans les fréquences X et Ka). bandes).
- Les pertes par effet cutané dépendent de la rugosité de la cavité interne : les surfaces du résonateur à micro-ondes doivent avoir une rugosité de surface microscopique de Ra (rugosité moyenne arithmétique, unité standard de finition de surface en μm) 0,4 μm à Ra 0,8 μm pour éviter les pertes dues à l'interaction des hautes fréquences. courants et irrégularités de surface.
- La désignation scientifique des tolérances facilite la réduction des coûts : selon la base de données LS Manufacturing, l'exclusion systématique de l'utilisation des valeurs de tolérance de précision les plus élevées sur l'ensemble du dessin permet de gagner du temps d'usinage et d'optimiser en moyenne les coûts de fabrication de 11 %.
Pourquoi faire confiance à ce guide du débutant ?
Gloria, spécialiste senior du prototypage rapide et de la fabrication chez LS Manufacturing, a plus de 15 années de pratique en fraisage CNC, spécialisée dans les examens DFM de boîtiers RF 5 axes pour les programmes en bande X/Ka, et dirige les examens DFM pour les éléments structurels à haute fréquence. Suivez les connaissances techniques de Gloria sur LinkedIn pour les notes de cours sur les bandes dimensionnelles.
Le groupe d'ingénierie de fabrication RF en chef de LS Manufacturing a analysé chacune des déclarations dimensionnelles avant la publication. La validation avec ASME Y14.5-2018 (Dimensionnement et tolérancement géométriques – code GD&T pour les cadres de contrôle de caractéristiques) relie la planéité des brides aux références, ce qui permet à leurs surfaces de contact d'avoir une seule mesure origine.
Source des données : journal de test du boîtier RF LS Manufacturing 2025-2026 (projet n° AERO-2026-881, taille d'échantillon > 800). La rugosité d'environ Ra 0,6 μm des parois de la cavité a été mesurée conformément à ISO/IEC 17025:2017 (compétence du laboratoire d'étalonnage, rendant les lectures comparables entre les laboratoires). L'examen annuel met à jour les valeurs jusqu'en septembre 2026. En termes simples, les murs creux ont des bandes étroites ; ce n'est pas le cas des brides de montage.
Quelles sont les tolérances de fraisage CNC pour les boîtiers micro-ondes RF ?
Les tolérances de fraisage CNC des boîtiers RF sont les bandes de taille autorisées pour un boîtier micro-ondes, les parois et les brides des cavités résonantes étant maintenues entre ±0,005 mm et ±0,01 mm et le cadre extérieur du boîtier étant dans une bande de ±0,05 mm. Chaque bande de taille définit dans quelle mesure la paroi fraisée peut s'écarter de son emplacement d'origine sans affecter les caractéristiques électriques. La fréquence de résonance de la cavité dépend de la largeur de la cavité, car elle définit à la fois la capacité et l'inductance de la cavité résonante. Des bandes de taille lâche désaccorderont la cavité et permettront à l'énergie de s'échapper.
Chaque tolérance d'un boîtier RF est une tolérance électrique en termes mécaniques, car la position d'un mur définit la fréquence de résonance.
Le fonctionnement du fraisage CNC définit le sol : des parois plus fines fléchiront, utiliser des nuances plus précises est tout simplement une perte de temps car elles n'affectent pas la résonance.
Les ingénieurs qui demandentquelle est la tolérance acceptable pour le boîtier du micro-ondes veulent un chiffre, alors que les parois creuses et les brides en ont besoin de deux.
Pour chaque taille linéaire, ISO 286-1 (Spécifications géométriques des produits - Système de codes pour les tolérances sur les tailles linéaires) fournit une note de Tolérance internationale (IT) – un numéro IT correspondant à une bande de déviation. Les qualités IT régulent les tailles, tandis que les qualités de rugosité comme Ra 0,8 μm régulent la texture.
- ±0,005 mm à ±0,01 mm (IT5 à IT7) pour les murs creux
- ±0,01 mm à ±0,05 mm (IT8 à IT10) pour les sièges de connecteur
- ±0,1 mm et grossier (IT11+) par convention héritée, pour le montage des pieds
Les nuances fines s'appliquent aux parois creuses, les nuances grossières s'appliquent aux pieds de montage – une distinction que chaque guide d'usinage CNC pour boîtier RF doit indiquer clairement.
Ce qu'il faut retenir
- Les bandes de tolérance sont des limites électriques traduites en unités mécaniques
- Les grades ISO 286-1 IT identifient chaque bande
Annotation source : ISO 286-1 (Spécifications géométriques des produits - Système de code pour les tolérances sur les tailles linéaires).
Mots clés associés : Tolérances de fraisage CNC du boîtier RF / bandes de boîtier micro-ondes / degrés de tolérance de fraisage

Comment les tolérances d'usinage CNC affectent-elles l'efficacité du blindage EMI ?
Les tolérances de fraisage CNC pour les boîtiers RF déterminent le blindage CEM d'un boîtier micro-ondes en fonction de l'espace laissé au niveau de chaque joint du boîtier en raison du fait qu'un espace proche d'un quart de longueur d'onde agit comme une antenne à ouverture plutôt que d'être scellé électromagnétiquement. Les interférences électromagnétiques (interférences électromagnétiques, l'énergie sortant d'un circuit) quittent le boîtier par les coutures ; la conception de la couture détermine l’efficacité du blindage et non la précision des pièces. Les Les tolérances de fraisage CNC pour les boîtiers RF sont définies par le principe unique suivant : le blindage est déterminé par la géométrie du joint.
"Dans les micro-ondes, une tolérance d'usinage est plus qu'une question d'ajustement. C'est la géométrie des conditions aux limites électromagnétiques." — Laboratoire de fabrication RF de LS Manufacturing
Effet d'antenne à fente au niveau des coutures usinées
L'effet d'antenne à fente (rayonnement à travers une ouverture allongée dans un plan conducteur) nous explique pourquoi il y a toujours une fuite même si la couture semble fermée, et le nom est important car il nous indique que la fuite augmente à mesure que la longueur d'onde diminue. La fonction de la couture détermine la coupe, les tolérances de fraisage CNC du boîtier RF dépendent du flux de courant au lieu de la pratique standard de l'atelier.
Le chemin actuel définit la bande :
- joints de cavité à ±0,01 mm, coupés contre le courant de surface
- rainures de joint à ±0,01 mm, alignées avec les faces des brides
- pieds de montage à ±0,05 mm, non coupés par le flux de courant
La répétabilité derrière la manière dont les tolérances CNC affectent le blindage EMI (découpe à l'aide d'un outil rotatif suivant le même chemin programmé) permet de produire une bande de manière répétée sur de nombreuses pièces. Un centre d'usinage à 5 axes coupe toutes les faces de bride en une seule configuration, tandis qu'une machine à 3 axes nécessite une autre configuration.
Profondeur et planéité de la rainure du joint conducteur
Les joints conducteurs en élastomère (joints en caoutchouc conducteurs d'électricité qui scellent le joint lorsqu'ils sont comprimés) doivent être uniformément comprimés pour former un joint. La profondeur de la rainure établit la compression, donc garder la rainure dans la même plage de ±0,01 mm que les faces de la bride garantit une compression uniforme ; toute profondeur plus grande entraîne un joint sous-comprimé qui fuit.
Les ingénieurs recherchant quelle est la tolérance acceptable pour le boîtier du micro-ondes utilisent partout la bande la plus serrée. Le courant de surface circule uniquement à travers le joint, les tolérances du cadre extérieur n'ajoutent donc rien à l'atténuation. Une seule mesure répondra à la question : mesurer la planéité de la bride et la profondeur de la rainure au niveau du joint, et conserver tout le reste en dehors de la bande de courant SuRFace dans la tolérance la plus large. La sélection des matériaux dépend du contrôle des coutures et du Guide des matériaux de fraisage CNC la conductivité est plus importante que la résistance à la traction pour les parois creuses.
Points principaux
- La largeur des coutures détermine le blindage ; l'épaisseur de la paroi n'a pas d'importance
- La profondeur de la rainure et la planéité du rebord tombent dans une seule bande
Mots clés associés : Tolérance de blindage de fraisage CNC / Tolérance de couture du boîtier micro-ondes / Bandes EMI du boîtier RF
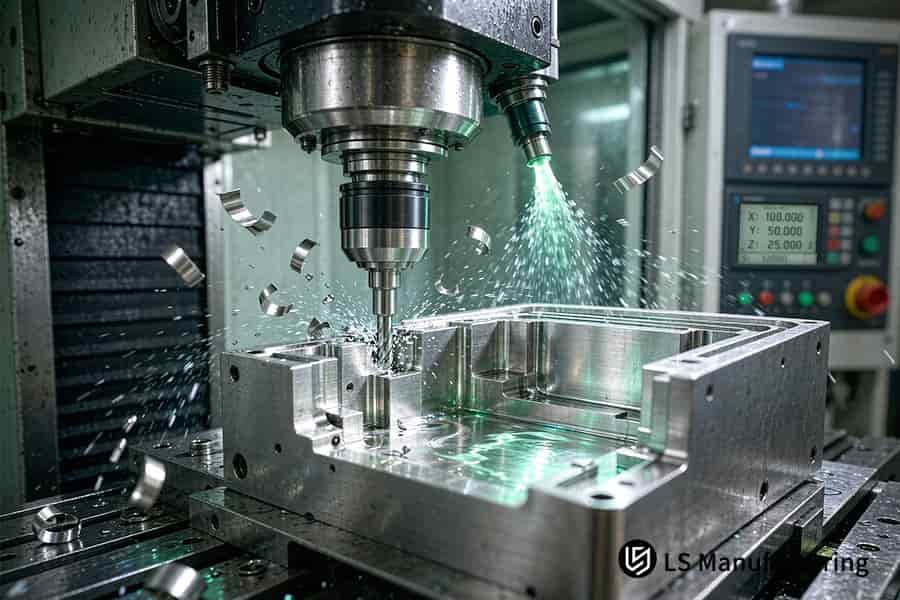
Figure 1 : Le fraisage CNC serre une ébauche de boîtier RF 7075-T651 sur une référence maintenant la planéité de la bride à ≤0,01 mm.
Tableau de comparaison de base
Quatre dimensions techniques contrastent les bandes de précision avec les bandes de qualité standard pour un boîtier micro-ondes RF. L'objectif du mur, la fonction électrique, la finition de la surface et l'application pratique définissent le point auquel une cavité résonante se termine et où commence un cadre de montage. Les jeunes ingénieurs reçoivent une méthode pour distinguer les dimensions électriques des dimensions mécaniques avant d'analyser un dessin.
| Dimension ingénierie | Tolérance de précision ±0,005 à ±0,01 mm | Tolérance standard ±0,01–±0,05 mm | Référence brute traditionnelle ±0,1 mm |
| Fonctionnalités couvertes | cavité de filtre résonante, lame de séparation, trou borgne coaxial | bride de montage mécanique externe, profil d'ailette du dissipateur thermique | zone aveugle extérieure, fente sur la plaque signalétique |
| Mécanisme physique | prend en charge la fréquence de résonance électromagnétique et la continuité d'impédance | fournit la rigidité de la structure du boîtier et la correspondance des perçages du cadre | offre uniquement une protection physique de base et une exclusion de la poussière |
| Exigence de rugosité de surface | maintenu à Ra 0,4 – Ra 0,8 μm pour réduire les pertes | maintenu à Ra 1,6 μm pour l'ajustement de l'assemblage | tenu à Ra 3,2 μm, aucune demande électrique microscopique |
| Application industrielle typique | ensemble de circuits micro-ondes de satellite, ensemble frontal de radar aéroporté | ensemble de cadre de station de base pour mobile, boîtier inférieur pour passerelle de véhicule | boîtier de moteur industriel conventionnel, boîte de jonction basse fréquence civile |
Tolérances de précision à ±0,01 mm pour les circuits micro-ondes internes et le blindage électromagnétique, tandis que des tolérances normales de ±0,05 mm sont utilisées pour l'assemblage et la réduction de poids.
Pourquoi la résonance de cavité RF nécessite-t-elle des tolérances exceptionnellement serrées ?
La raison pour laquelle la résonance des cavités RF nécessite des tolérances strictes se résume à une seule relation : une cavité fonctionne à une fréquence déterminée par ses dimensions tridimensionnelles, ses parois étant maintenues entre ±0,005 mm et ±0,01 mm. La fréquence de résonance est inversement proportionnelle aux dimensions de la cavité, ce qui implique que toute modification des dimensions entraînera une modification de la fréquence de résonance. Le broutage provoque des changements dans la fréquence de résonance. Le sol et les parois latérales doivent avoir une valeur Ra comprise entre 0,4 μm et 0,8 μm. Les textures créent plus de résistance, normes de rugosité de surface du boîtier RF bande dimensionnelle avec textures.
Profondeur de peau contre rugosité de surface
La profondeur de la peau (le point auquel la densité de courant se réduit à une fraction mineure de sa valeur à la surface) diminue avec l'augmentation de la fréquence, permettant ainsi au courant de circuler à travers une fine couche à haute fréquence. La profondeur de la peau est parfois confondue avec la hauteur de la rugosité, l'une représentant la pénétration actuelle et l'autre la texture.
| Texture de surface | Relation avec la peau | Résultat de la perte | Emplacement typique |
| Ra 0,4–Ra 0,8 μm | les pics restent sous la couche actuelle | la perte de retour reste conforme | plancher de cavité, paroi latérale |
| Ra 1,6 μm | les pics atteignent la couche actuelle | les pics atteignent les ascensions de perte d'insertion de la couche actuelle | bride de fixation, base du dissipateur thermique |
| Ra 3,2 μm | les pics brisent la couche actuelle | amortisseurs de résonance, Q tombe | couvercle extérieur, emplacement pour plaque signalétique |
Une différence entre les tolérances RF standard et serrées réside dans la zone d'inspection, où la mesure des coordonnées doit être utilisée pour les murs creux, mais les faces de montage doivent subir uniquement l'inspection de la hauteur. Les limites de texture ont la même classification.
Les parois plus fines que le diamètre de l'outil se déforment sous la pression de coupe. Principes de fraisage CNC expliquent que la déflexion donne du stock et le déplacement du stock résonne. En termes simples, la cavité agit comme un instrument et non comme une boîte.
Les ingénieurs débutants ont tendance à interpréter chaque légende précise comme générale. Les opérations programmées répètent la bande unique par lot, et le fonctionnement du fraisage CNC dépend de l'enlèvement de la matière le long du chemin prédéterminé.
Source : Machinery's Handbook, 30e édition, chapitre 28 (SuRFace Texture and Cavity Tolerancing).
Mots clés associés : Bandes de tolérance de cavité RF / Limites de rugosité de cavité micro-ondes / Fréquence de résonance Fraisage CNC
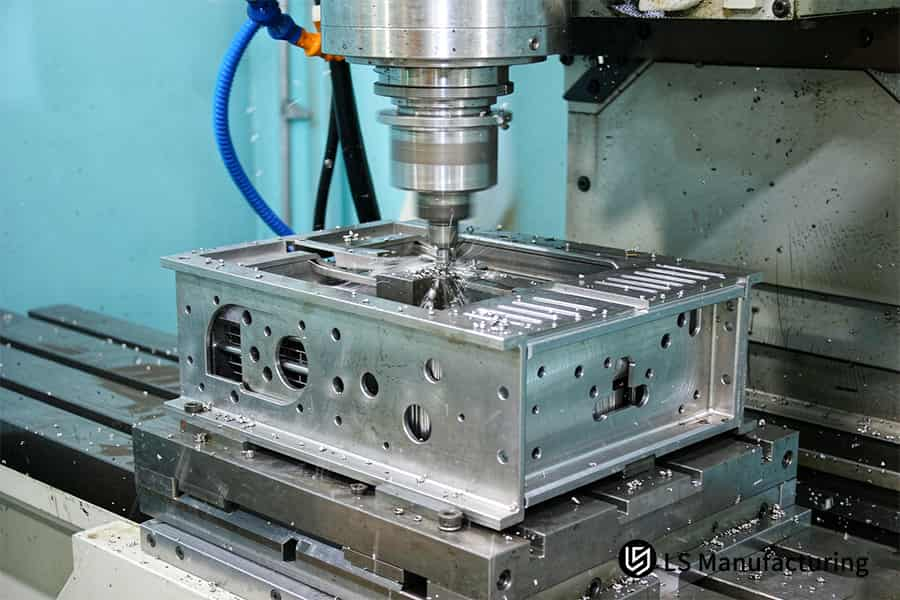
Figure 2 : Le fraisage CNC forme les parois du boîtier de blindage RF 6061-T6 autour d'un joint d'antenne à fente à ±0,01 mm.
Quel impact les alliages d'aluminium ont-ils sur les tolérances de fraisage CNC pour les boîtiers RF ?
Les dimensions du boîtier RF seront déterminées par les alliages d'aluminium, car la dilatation thermique et la libération des contraintes dans les parois minces déterminent le chemin de coupe. L'aluminium se dilate deux fois plus que l'acier à chaque degré ; la découpe déformera ses dimensions en raison de la dilatation thermique. Le 6061-T6 est allié pour assurer l'équilibre dans l'usinage et la stabilité, tandis que le 7075-T651 (contrainte de soulagement due à l'étirement) est utilisé dans les parois creuses ultra fines. Les opérations de finition ont lieu à Vc=60 m/min (vitesse de coupe). L'impact des alliages d'aluminium sur les tolérances RF est représenté par une dérive.
Source : ASM Handbook Volume 16 : Usinage (Paramètres pour les alliages d'aluminium corroyés).
Les contraintes résiduelles créées lors du processus de laminage et de traitement thermique provoquent une déformation des parois minces. L'ébauche ouvre un côté du mur pour laisser place à la flexion ; un recuit après ébauche a lieu. Les fines nervures se déforment lors du processus de coupe en raison de la contrainte et reviennent en arrière ; matériau de formage, auquel résiste le 7075-T651 ; Le 6061-T6 nécessite moins de force de coupe.
La chaleur est le principal facteur de déformation, le processus de recuit doit être effectué avant le processus de finition. Une différence entre les tolérances standard et serrées RF : les bandes serrées ne seront conservées que lorsque toutes les contraintes seront supprimées, les bandes larges permettent le mouvement. Un guide d'usinage CNC pour boîtier RF les capacités de la machine ignorent à elles seules le processus.
Tous les ingénieurs débutants pensent qu'un positionnement précis peut aider à éviter la dérive. Mesurez la profondeur de la cavité après la finition et le lendemain. Pour faire simple, la commande numérique par ordinateur (CNC) ±0,01 mm est obtenue après un mouvement de chaleur et de contrainte.
Points à conserver
- La contrainte résiduelle provoque un mouvement du mur après le retrait de l'outil
- Vc = 60 m/min la finition permet d'éviter les déplacements de chaleur
Mots clés associés : tolérances de fraisage CNC en alliage d'aluminium / usinage de parois minces de boîtier RF / dérive thermique de fraisage CNC
Quelle est la différence entre les tolérances standard et serrées dans les pièces RF ?
La différence entre les pièces RF à tolérances standard et serrées repose sur la classe de machine, la profondeur d'inspection et les limites d'application. La plage de tolérance standard de ±0,01 mm à ±0,05 mm s'applique sur un centre d'usinage vertical à 3 axes typique et fonctionne pour le contour du boîtier. Une plage de tolérance étroite de ±0,005 mm à ±0,01 mm nécessite un centre simultané à 5 axes à commande thermique, où une CMM (machine à mesurer tridimensionnelle, un dispositif de palpage qui mesure les caractéristiques par rapport aux références) vérifie tous les trous de référence ; Les résultats des mesures CMM dictent la qualification, c'est pourquoi la plage de tolérance spécifiée définit la charge d'inspection. La séparation des deux plages par fonction évite le sur-usinage tout au long du cycle de processus. La tolérance acceptable pour le boîtier du micro-ondes dépend de la fonction et non de l'habitude.
Classe de machines derrière chaque bande
Le centre d'usinage vertical à 3 axes fraise X, Y et Z et maintient les bandes standard sur le boîtier. Le centre d'usinage simultané à 5 axes utilise deux axes rotatifs supplémentaires, grâce auxquels le même serrage est utilisé pour les cinq faces de la pièce et les erreurs de positionnement répétées sont éliminées. Les Les bandes de tolérance de fraisage CNC sont contrôlées en fonction de la catégorie de machine car le fraisage CNC est effectué une fois par lot pour chaque chemin programmé.
Profondeur d'inspection par bande
Les bandes standard peuvent être inspectées à l'aide d'un pied à coulisse ou d'un test de jauge de hauteur. Cependant, les bandes serrées doivent passer par une inspection CMM des trous de référence conformément à la norme d'étalonnage et de vérification Zeiss CMM (série ISO 10360), où ISO 10360 (Tests d'acceptation et de revérification pour les machines à mesurer tridimensionnelles) définit les tolérances d'erreur de la sonde. Le sondage est différent du balayage optique.
Trois vérifications avant de marquer une légende
- Chemin du courant : les murs creux avec courant de surface obtiennent une bande étroite ; les pieds de montage n'ont pas de courant.
- Nombre de configurations : les faces accessibles via une seule configuration de pince reçoivent une bande serrée ; les faces refixées perdent la continuité des données.
- Charge d'inspection : une bande serrée nécessite un sondage complet, les tolérances de fraisage CNC du boîtier RF s'arrêtent au niveau de la couture.
De nombreux ingénieurs juniors interprètent toutes les légendes serrées comme universelles. Le courant de surface traverse uniquement la couture, les dimensions extérieures du cadre n'offrent aucun blindage supplémentaire ; un seul test résout le problème : esquissez le chemin du courant de surface sur le dessin, marquez les faces avec le courant et laissez les autres faces généreuses. Configuration des références de fraisage CNC détermine ensuite si la bande serrée résiste au re-serrage. En pratique, une esquisse de tracé unique résout toutes les légendes serrées.
Ce qu'il faut noter
- La classe Machine définit la bande accessible
- Des bandes serrées forcent un sondage complet
Mots clés associés : bandes de tolérance des pièces RF / bandes d'usinage standard ou serrées / profondeur d'inspection du fraisage CNC
Figure 3 : Le fraisage CNC découpe une cavité de boîtier RF 7075-T651 sous un brouillard de liquide de refroidissement contenant ±0,005 mm pour la résonance du boîtier micro-ondes.
Arbre de décision
L'épaisseur de paroi, la bande dimensionnelle et la finition de surface distinguent le boîtier RF en branches de fraisage distinctes. La performance des joints distingue les murs creux des cadres de montage ; par conséquent, le branchement est basé sur une géométrie quantifiable. Les ingénieurs juniors acquièrent la capacité de comprendre comment interpréter la tolérance de fraisage CNC des boîtiers RF et de décider quelles dimensions sont parcourues par des courants de surface.
| Groupe de fonctionnalités | Mur à cavité résonante | Couture en forme de couteau | bride de montage | face extérieure non correspondante |
| Taille de l'enveloppe | ±0,005–±0,01 mm | ±0,005–±0,01 mm | ±0,01–±0,05 mm | ±0,1 mm |
| Rôle physique | définit la résonance ; conserve l'impédance | ferme la couture contre le rayonnement des fentes | contient la rigidité du cadre | protège uniquement contre la poussière |
| Finition de surface | Ra 0,4–0,8 μm | Ra 0,4–0,8 μm | Ra 0,8 μm ou moins | aucune demande électrique |
| Utilisation typique | canal micro-ondes satellite | combinateur de radars aéroportés | cadre de la station de base | couvercle de moteur industriel |
Les murs creux contrôlés à ±0,01 mm seront usinés selon un chemin de configuration unique à 5 axes par rapport aux références ASME Y14.5-2018.
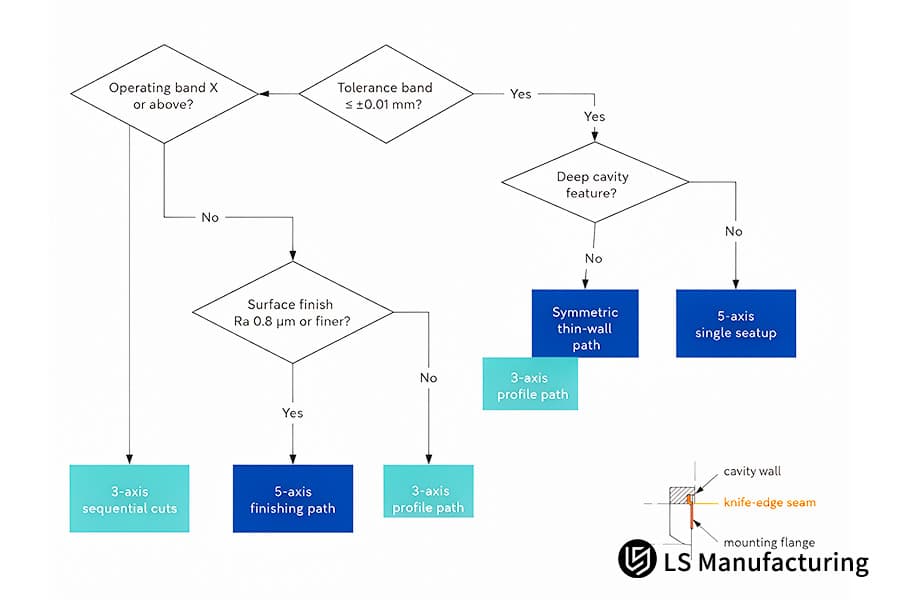
Figure 4 : Chemin de processus du boîtier RF de fraisage CNC 7075-T651.
Comment fonctionne le fraisage de précision dans la pratique : un exemple de blindage RF aérospatial issu de LS Manufacturing
Les bandes dimensionnelles graduées sont obtenues grâce au fraisage CNC dans un boîtier de blindage RF puisque la profondeur de la cavité contrôle la fréquence de résonance et qu'il n'y a pas de courant de surface sur les cadres extérieurs. Dans ce cas, l'industrie aérospatiale commerciale a conçu un boîtier de blindage de convertisseur de bande X à double cavité, dans lequel chaque dimension avait initialement la bande la plus fine. La profondeur de la cavité et les dimensions des bords de couteau correspondants ont des tolérances allant de ±0,005 mm à ±0,01 mm, et les parois ont un Ra de 0,6 μm. La résonance de la cavité de fraisage CNC suit la position du mur, de sorte que les bandes graduées protègent le filtrage tandis que les bandes plus larges absorbent le mouvement du cadre. Les frontaux radar en bande X et les canaux satellite en bande Ka partagent une règle partagée.
Scénario d'application
L'industrie aérospatiale commerciale fournit un exemple pour enseigner l'application des principes de tolérance. Une équipe de R&D en démarrage a créé un boîtier de blindage pour convertisseur de bande X à double cavité, chaque cavité étant réalisée à l'aide d'une plaque d'aluminium pré-étirée 7075-T651. Le joint de séparation devait avoir un ajustement étanche à l'air de ≤0,01 mm.
Principe en pratique
La découpe de finition a été réalisée à Vc = 60 m/min car il y a une contrainte résiduelle dans le 7075-T651, qui crée de la chaleur de coupe sous forme de déformation. Une valeur plus élevée augmente la température, le soulagement des contraintes fait que la profondeur de la cavité dépasse ±0,01 mm. Pendant ce temps, la valeur inférieure augmente la force de coupe et déforme les fines nervures.
Résultats mesurés
Le pourcentage de défauts a diminué de 18,5 % à 40,2 %, et le coût a diminué de 11 à 12 %. l'étanchéité de la couverture n'offre aucune protection puisque les courants de surface passent uniquement par les coutures. Le diagramme ci-dessous représente une marque le long d'une trace actuelle de bandes dimensionnelles de fraisage CNC adaptées à une qualité fine. En d'autres termes, la fonction indique si la cavité a une résonance ou non, et non la machine elle-même.
Source des données : journal de test du boîtier RF LS Manufacturing 2025-2026 (projet n° AERO-2026-881, taille d'échantillon > 800), tiré d'une base de données mesurée 2025-2026 contenant plus de 800 enregistrements.

FAQ
1. Quelle est la tolérance acceptable pour un boîtier de micro-ondes ?
Une tolérance acceptable pour le boîtier du micro-ondes sera une plage de tailles définie pour chaque élément, car la paroi de la cavité détermine la résonance tandis que le cadre ne conduit rien. L'ISO 286-1 détermine les tolérances linéaires. Les tolérances de Fraisage CNC pour les débutants partent d'une règle : le chemin actuel déterminé par la ligne tracée montre aux ingénieurs juniors quelles dimensions obtiennent une bonne bande.
2. Pourquoi la rugosité de surface est-elle importante aux côtés des tolérances dans les cavités RF ?
La rugosité de surface dans les cavités RF est l'irrégularité au niveau microscopique tandis que l'effet de peau confine le courant dans la peau, qui est suffisamment fine pour l'influencer. ASM Handbook Volume 16 : L'usinage décrit la finition de l'aluminium forgé. La légende de rugosité aide les auditeurs qualité à comprendre où circule le courant, car les surfaces de montage sont finies à Ra 1,6 μm.
3. Les machines CNC à 3 axes standard peuvent-elles respecter des tolérances RF strictes ?
Le centre d'usinage à 3 axes coupe le long des axes X, Y et Z avec re-serrage entre les faces entraînant une perte de référence. Selon ASME Y14.5-2018, la planéité de la bride dépend d'une seule référence, mais la machine à centre simultané à 5 axes accède à cinq faces en un seul serrage entre ±0,005 mm et ±0,01 mm. La catégorie de machine détermine si une seule configuration tiendrait le coup, et les équipes d'achat pourraient faire correspondre n'importe quelle demande avec la capacité réelle.
4. Comment les ingénieurs peuvent-ils empêcher la déformation des parois minces lors du fraisage RF ?
La déformation de la paroi mince est liée à la déformation des nervures due aux forces de coupe et aux contraintes résiduelles ; les plaques 7075-T651 tendues résistent aux deux. Extrait du manuel ASM Volume 16 : Usinage, le processus d'usinage de l'aluminium comprend Vc = 60 m/min et les programmeurs autorisent des déflexions micrométriques de l'outil. Basé sur le principe du fraisage CNC, le recuit a lieu avant la finition et deux mesures différentes de la nervure en une journée indiqueraient que la déformation s'est arrêtée.
Résumé
La tolérance dimensionnelle électromagnétique et l'état de surface sont responsables de la zone délimitée électromagnétique du composant micro-ondes. Pour un boîtier, une tolérance dimensionnelle de ±0,005 mm à ±0,01 mm est utilisée pour les murs, tandis que la tolérance standard de ±0,01 mm à ±0,05 mm est utilisée pour les cadres. Les ingénieurs débutants verront à partir du dessin quelles dimensions constituent la fréquence de résonance et quelles dimensions constituent simplement le cadre.
Bureau d'ingénierie mécanique et de guidage cinématique RF
En ce qui concerne l'analyse de la dérive des nervures du mince 7075-T651, l'apport de chaleur est analysé en premier, car l'augmentation de la température réduit la contrainte et la réduction de la vitesse de coupe augmente la force de coupe. Le LS Manufacturing Technical Center fournit un numéro de téléphone pour l'analyse de la déformation thermique : +86 185 6675 9667, et les croquis sont envoyés aux ingénieurs de LS Manufacturing par e-mail info@lsrpf.com. La géométrie des cavités qui dure toute la nuit devient la géométrie fixe.
Lectures complémentaires : Services de fraisage CNC en aluminium : usinage de précision pour 6061, 7075 et 5052 Pièces

