 日本語



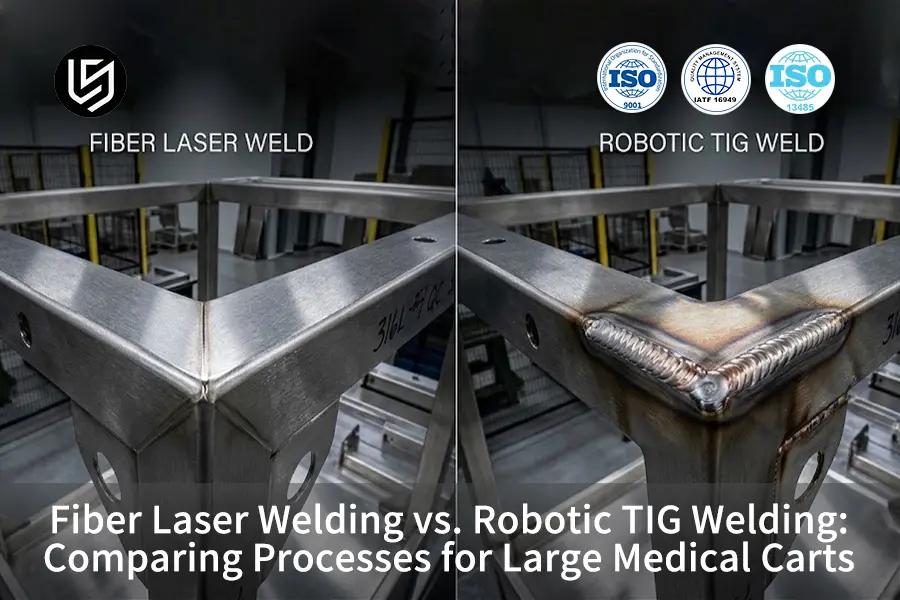
要約: ファイバーレーザー溶接 熱による歪みはごくわずかで、熱影響部(HAZ)はわずか0.4mmと非常に狭く、ロボットTIG溶接は設備投資を削減し、接合部の嵌合公差を最大0.25mmまで許容します。 損益分岐点は48台の台車で発生し、この台数を超えるとファイバーレーザー溶接への移行が意思決定の主流となる。
信頼性の高い医療機器筐体の設計と製造において、調達チームと機械エンジニアは、美的平坦性とコストのトレードオフが最重要となる重要な局面、すなわち高出力密度ファイバーレーザー溶接と TIG溶接 熱エネルギー入力の観点からメリットとデメリットを比較検討するためには、公差、溶接後研削、および複数パス部品の単位あたりのコスト。以下では、どの機械的接合方法が実現可能かを決定するための技術分析、比較サイクル指標、および実証的な製造コスト分析を示します。
主なポイント
- カートが細長くて 316Lおよび304パネルそれなら、ファイバーレーザー溶接を使うべきです。そうすれば、歪みや仕上がりの粗さを最小限に抑えることができます。
- 適切な選択肢は ロボットTIG溶接 隙間が0.25mmより大きく、関節経路が頻繁に変化する場合、または外観が隙間を埋めることを優先する順序に従う場合。
- 考慮に入れるunt 48ユニット 溶接の長さや固定具が異なるため、業界全体ではなく、議論の対象となっているカートの経済的基準として扱う。
- 事前の溶接手順認定(PQR)および実測試験片試験なしに、完全溶け込みを必要とする3.0 mm 316L継手には、どちらのプロセスも指定すべきではありません。
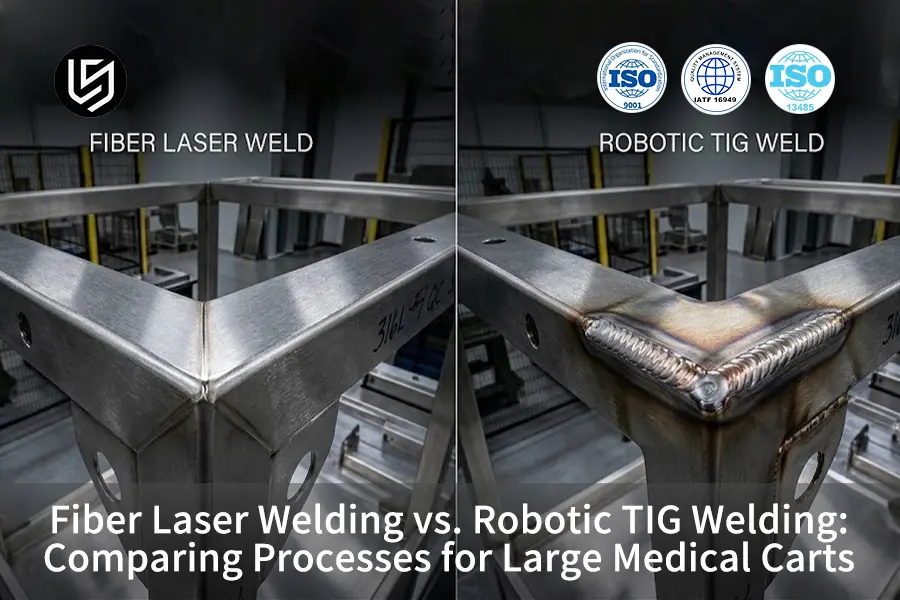
医療用カートの製造における重要な閾値におけるファイバーレーザー溶接とロボットTIG溶接の比較
以下の表は、正当性のある生産決定を最も迅速に行う方法を示しています。これは決定的な勝者を示すものではなく、制約条件を最初に満たすプロセスを示しています。
|
寸法 |
ファイバーレーザー溶接 |
ロボットTIG溶接 |
選択基準/推奨事項 |
|---|---|---|---|
|
精度偏差、316L 1.5 mm |
±0.12 mm |
±0.25 mm |
0.15 mm以下のエンベロープ移動はファイバーレーザー溶接に適している |
|
溶接面Ra |
Ra 3.2 μm |
Ra 6.3 μm |
可視パネルの場合、Raが6.3μm未満であればファイバーレーザー溶接が有利となる。 |
|
熱影響部の幅 |
0.4 mm |
2.6 mm |
薄板や長い継ぎ目はファイバーレーザー溶接に適している |
|
ジョイントの取り付け |
0.10 mm 最大 |
0.25 mm 最大 |
ギャップが0.15mmを超える場合は、通常、ロボットTIG溶接が適している。 |
|
溶接サイクル |
7.4分/カート |
14.9分/カート |
48ユニットを超える実行ではファイバーレーザー溶接が有利です |
|
日々の生産量 |
320~420ユニット |
180~230ユニット |
高品位生産能力計画においては、ロボットTIG溶接が依然として有利となる可能性がある。 |
|
直接単価(100個あたり) |
71ドル |
118ドル |
カート固有の溶接長さと治具に基づいて計算する |
|
後処理費用、100個分 |
8,400ドル |
14,500ドル |
化粧品や洗浄に敏感なカートには、ファイバーレーザー溶接が適している。 |
このマトリックスは、歪み、熱入力、生産速度においてファイバーレーザー溶接が優位である一方、ロボットTIG溶接は接合部の公差と低品質のブランクへの適応性において優れていることを示している。したがって、評価すると、 ファイバーレーザー溶接とTIG溶接の比較 医療用カートの設計は、まず取り付けに関する制約を考慮し、次に製造量を考慮することから始まります。
なぜ当社の実証的な工学データが信頼できるのか?
LSマニュファクチャリングは ファイバーレーザー溶接 同社は広東省東莞市の製造施設に、ライン溶接とロボット制御のTIG溶接ラインを設置しており、全国に認定パートナーネットワークがサポートを提供している。この比較は、部品の形状、組み立てやすさ、注文数量に応じて推奨されるプロセスが異なるため、中立的な立場を保つことを意図している。
この記事はグロリアによって書かれました。 ラピッドプロトタイピング 15年以上の精密工学経験を持つ、高速製造のエキスパートそして、LSマニュファクチャリングの溶接技術部門による技術的なレビューを受けています。 LS ManufacturingはISO 9001、ISO 13485、IATF 16949の認証を取得しています。。
著者の工程横断的な製造に関する専門知識を読者が理解するには、以下をご覧ください。 グロリアのLinkedInにおけるクロスプロセス専門知識。
医療用カート筐体の公差をより厳密に満たすのは、どちらの製造プロセスですか?
ファイバーレーザー溶接は、ブランク、曲げ、および治具の工程において、接合部がレーザー溶接工程の厳しい嵌合範囲内に収まるようにすれば、試験対象の医療用カート筐体に対してより厳しい公差の結果をもたらす。
達成された許容誤差は ファイバーレーザー ±0.12 mm そして ロボットTIG溶接(±0.25 mm)による316L鋼板の溶接1.5 mm サイドパネルアセンブリ。薄型筐体のレーザー溶接と TIG 溶接を比較評価する場合、公差の違いは熱入力の物理特性に直接起因します。ファイバーレーザー溶接は放射光エネルギーをサブミリメートルスポットに集中させ、0.4 mm の高精度な接合を実現します。 熱影響部(HAZ) また、長いパネルの継ぎ目に沿った累積的な角度収縮を軽減します。これに対し、ロボットTIG溶接では、同じ材料と厚さで2.6mmのHAZが形成され、適切な固定にもかかわらず、より長い継ぎ目がパネルの動きを引き起こす可能性が高くなります。
選定にあたっては、溶接速度だけでなく、製造工程全体を考慮する必要があります。レーザー加工に適した素材、精密な曲げ加工、エッジ状態の制御、そして反りやねじれを制御する治具が求められます。 接合部を作るために板金材の変更が必要な場合、ロボットTIG溶接はより安全な公差プロセスである。
- 許容範囲: ファイバーレーザー溶接(±0.12 mm)およびロボットTIG溶接(±0.25 mm)
- 熱影響部(HAZ): ファイバーレーザー溶接(0.4mm)およびロボットTIG溶接(2.6mm)
- トリガー: エンベロープの移動量が0.15mm未満である場合は、ファイバーレーザー溶接を使用してください。
ファイバーレーザー溶接とロボットTIG溶接は、熱による歪みをどのように制御するのか?
ファイバーレーザー溶接は、総熱入力の低減と熱影響部の縮小により熱歪みを軽減します。ロボットTIG溶接は、パルス変調、溶接シーケンス、効果的な固定により熱歪みを軽減します。 LSマニュファクチャリング テストでは、ファイバーレーザー溶接で0.28 kJ/mmを達成しました。 ロボットTIG溶接により0.72 kJ/mmを達成。
ファイバーレーザー溶接とTIG溶接の熱歪みを管理するには、冶金学的境界条件を理解する必要があります。2024年のAWS Welding Journalの316Lステンレス鋼に関する実証データセットによると、線エネルギーが0.3 kJ/mmから0.472 kJ/mmに上昇すると、縦方向の曲げは1.2 mmから3.6 mmに増加し、熱影響部での炭化物析出は長時間のピーク温度下で加速します。これは境界の物理的説明を与えますが、部品固有の溶接手順の代わりにはなりません。医療用カートは、周辺接合部が低熱入力で動きを蓄積する傾向があるため、適切な溶接順序、バランスの取れた溶接、および検証済みの治具クリアランスが必要です。
基本原則は、フレームの状態に合わせて加工プロセスを調整することである。ファイバーレーザー溶接は、部品設計とサプライチェーンが良好な状態での精密な接合を可能にする場合に用いるべきである。 ロボットTIG溶接は、接合経路が変化する箇所で熱を調整する必要がある場合、または既存の筐体をレーザー耐性に合わせて改造できない場合に使用するべきです。
- 加熱効果: ファイバーレーザー溶接(0.28 kJ/mm)対ロボットTIG溶接(0.72 kJ/mm)
- パネルのずれ: ファイバーレーザー溶接(±0.12 mm)対ロボットTIG溶接(±0.25 mm)
- 歪み管理: ファイバーレーザー溶接では低発熱効果が利用され、ロボットTIG溶接ではパルス溶接が利用される。
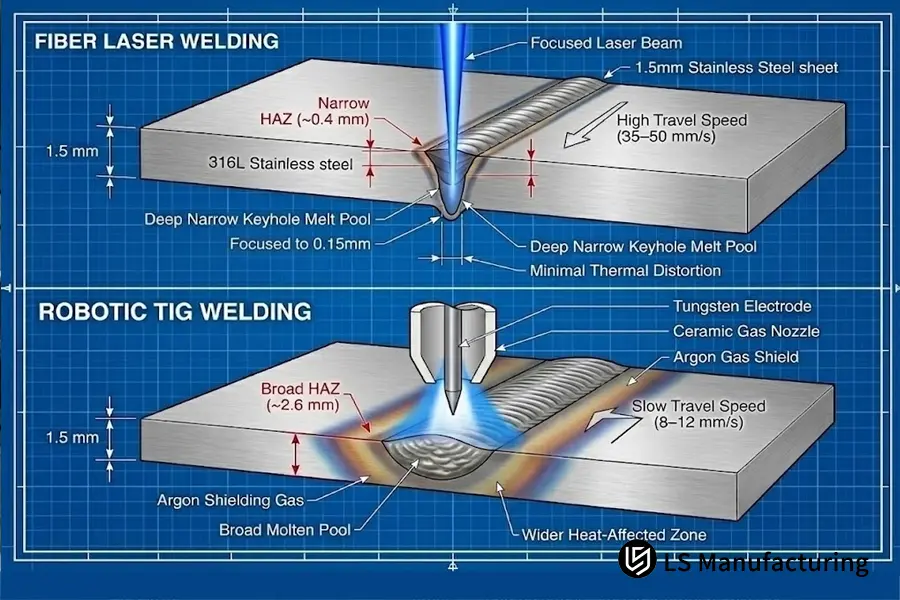
図1:熱力学的断面比較。上:ファイバーレーザー溶接における深く狭いキーホール形状(熱影響部約0.4mm)。下:動的アルゴンシールドを用いたロボットTIG溶接における伝導モード溶融池(熱影響部約2.6mm)。
50台から500台の医療用カートを製造する場合、どちらの溶接方法がより費用対効果が高いでしょうか?
ロボットTIG溶接プロセスでは、治具コストが不要なため、カート数約48台でコスト効率が良くなる傾向があります。ファイバーレーザー溶接では、2,250ドルの治具およびプログラミングコストを長期的に吸収した後でコスト効率が良くなる傾向があります。
ファイバーレーザー溶接とTIG溶接の厳密なコスト比較によると、100ユニットの場合、LS Manufacturingの計測による1ユニットあたりの価格は、ファイバーレーザー溶接が71ドル、ロボットTIG溶接が118ドルです。この40%のユニットコスト優位性には、トーチのアーク時間、シールドガス、交換用チップ、再加工の人件費が含まれており、購入した原材料費は含まれていません。損益分岐点は次の式で計算できます。
Q = 金型費用 / (単価B - 単価A)
Q = 2,250ドル / (118ドル - 71ドル) = 47.87単位
このことから、48ユニットに相当します。ロボットTIG溶接とファイバーレーザー溶接の生産量を比較すると、ファイバーレーザー溶接の7.4分という高速サイクルタイムと溶接後の表面研削の削減効果は、50台から500台の間でさらに顕著になります。500台になると、治具の負担は総生産コストに比べてごくわずかになり、継続的な人件費削減効果が支配的になります。
|
量 |
ファイバーレーザー溶接 |
ロボットTIG溶接 |
解釈 |
|---|---|---|---|
|
20個 |
1個あたり181ドル |
1個あたり118ドル |
ロボットTIG溶接はより安価です |
|
48個 |
1個あたり118ドル |
1個あたり118ドル |
プロセスは測定された損益分岐点に達する |
|
100個 |
71ドル/個 |
1個あたり118ドル |
ファイバーレーザー溶接は40%低い |
|
500個 |
1個あたり37ドル |
1個あたり63ドル |
ファイバーレーザー溶接は依然として低価格 |
これらの数値は、事例研究で使用された316L、1.5mm厚の医療用カートに適用されます。損益分岐点となる48個を別のプログラムで使用するには、新しい形状、溶接長、ギャップ、および現地コストに基づいて、新しいモデルが必要になります。
- 100個あたりの単価: ファイバーレーザー溶接(71ドル)対ロボットTIG溶接(118ドル)
- ツールとセットアップ: ファイバーレーザー溶接(治具・プログラミング費用:2,250ドル)対ロボットTIG溶接(費用:0ドル)
- 現在のプログラムでは48ユニットで損益分岐点に達する。
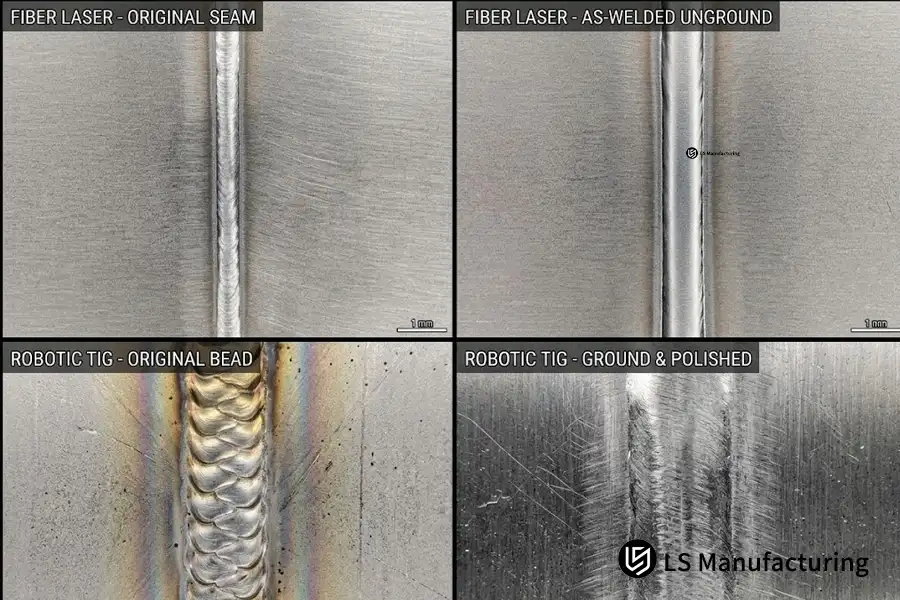
図2:マクロプロファイロメーターによる仕上げ状態ごとの表面調査。上:ファイバーレーザー溶接後の未研磨仕上げRa 3.2 μmの溶接シーム。下:ロボットTIG溶接後のリップル(Ra 6.3 μm)と溶接後の研磨によるブレンドマークとの比較。
接合部の適合性に基づいて、ファイバーレーザー溶接とTIG溶接のどちらを選択すべきかを判断するのはどのような場合か?
隙間のサイズがレーザーの浸透が再現可能な最小レベルに達した時点で、フィッティングによって加工方法の選択が決定されなければならない。 LS Manufacturing社が測定した1.5mm厚の316L鋼板の接合許容誤差は、ファイバーレーザー溶接で0.10mm、ロボットTIG溶接で0.25mmでした。
しかし、ぴったりと嵌め合うことだけが、嵌め合い不良のリスクではありません。エッジの不一致、ルート開口部のサイズのばらつき、以前の曲げ加工による歪み、部品の提示方法のばらつきなども、レーザーキーホールの不安定化につながる可能性があります。 ロボットTIG溶接は、ER316/316L溶加材を使用した溶接が可能で、小さな隙間にも対応でき、溶接部全体に均一な熱量を供給することができる。 しかし、この利点は、サイクルタイムの増加と仕上げコストの上昇という代償を伴う。
決定は設計段階から始める必要があります。レーザー切断、曲げ加工、適切な治具の使用によって0.10mm以内の精度で接合できるのであれば、ファイバーレーザー溶接が最適なプロセスです。しかし、ブランク材の交換コストが高すぎたり、サプライチェーンにリスクが生じたりする場合は、部品あたりのコストは高くなりますが、ロボットTIG溶接の方が良い選択肢となります。
|
関節の状態 |
ファイバーレーザー溶接 |
ロボットTIG溶接 |
推奨される決定 |
|---|---|---|---|
|
ギャップ ≤0.10 mm |
冶金学的および外観上の再現性に優れている |
速度が遅く、熱負荷が大きい |
ファイバーレーザー溶接 |
|
ギャップ 0.11~0.25 mm |
溶接試験と場合によっては溶加材レーザー溶接が必要 |
通常の動作範囲 |
ロボットTIG溶接 |
|
目に見える継ぎ目と構造的な継ぎ目が混在している |
優れた美容効果が得られます。関節はレーザー照射可能な状態である必要があります。 |
1つの工程で目に見える継ぎ目と目に見えない継ぎ目をカバーできる |
ハイブリッドカートルート |
|
可変ブランクを備えた既存の筐体 |
取り付けリスクが高い |
より適応性が高い |
ロボットTIG溶接 |
- 適合基準: ファイバーレーザー溶接(0.10mm)対ロボットTIG溶接(0.25mm)
- 充填剤の特性: ファイバーレーザー溶接では自己溶接であるが、ロボットTIG溶接では溶加材が添加される。
- 安全対策: 治具を作成する前に、溶接サンプルを用いて接合部の適合性をテストする。
ファイバーレーザー溶接とTIG溶接における機能実現可能性の境界とは何か?
両方のプロセスが優れた溶接能力を備えていたとしても、物理的な制約の観点から、あるプロセスの方が要件を満たしやすい場合もあるため、機能の実現可能性を最優先に考える必要がある。
以下のリストは大型医療用カートに関するものであり、抽象的なクーポン溶接に関するものではありません。
最初の10秒間の実現可能性スクリーニングでは、最長の継ぎ目、最小の可視半径、最薄のパネル、および最大の隙間のばらつきを、ブランクの再描画や曲げ公差の変更なしに実現できるかどうかを確認します。もし不可能であれば、工程をフィーチャごとに分割し、カート全体に単一の工程を適用しないようにしてください。
|
機能または要件 |
ファイバーレーザー溶接 |
ロボットTIG溶接 |
おすすめルート |
|---|---|---|---|
|
長く平らな見えるパネル |
最高の熱安定性と最低仕上げ値 |
累積的な動きのリスクが高い |
ファイバーレーザー溶接 |
|
研磨後の余裕がなく、目に見えるクラスAの継ぎ目がある |
狭い溶接部と小さな熱着色 |
通常はブレンドが必要 |
ファイバーレーザー溶接 |
|
0.11~0.25mmの接合部隙間 |
特別な処理が必要です |
標準動作範囲 |
ロボットTIG溶接 |
|
設備投資前に頻繁に設計変更が行われる |
工程に敏感で、工具に依存する |
プログラム変更への適応性が高い |
ロボットTIG溶接 |
|
内部ブラケットおよび目に見えない構造部材 |
速いが、フィット感の管理が重要 |
優れたギャップ許容度と成膜制御 |
ロボットTIG溶接 |
|
3メートルを超える連続した長い継ぎ目 |
低い熱入力でパネルの形状を維持 |
熱蓄積には積極的な制御が必要である |
ファイバーレーザー溶接 |
|
両方のクラスの機能を備えたハイブリッドカート |
化粧パネルに最適 |
可変ジョイントやブラケットに最適 |
ハイブリッドルート |
ハイブリッド方式は妥協ではなく、外観や歪みに敏感な部品にはファイバーレーザー溶接を、可変ブラケットや構造接合部にはロボットTIG溶接を用いるというものです。LS Manufacturing社は、システム全体をレーザー溶接対応にすることなく仕上げ工程を削減するため、この方式で試験対象のカートを製造しています。
試験したプログラムに関して言えば、溶接長の40%以上が外観に影響しない部分であるか、または0.10mmを超える嵌合誤差がある場合には、ハイブリッド方式が推奨されます。この割合未満であれば、レーザー加工準備済みの作業が治具の設置や検査を容易に行えるようになります。
LSマニュファクチャリング社による医療画像カート筐体向けファイバーレーザー溶接とロボットTIG溶接の比較:工程分割によりリードタイムを36%短縮
医療画像分野のOEMは、サイドエンクロージャー、ベースフレーム、ブラケット、取り外し可能なカバーで構成される316Lカートを製作した。当初、OEMはロボットTIG溶接を使用してカート全体を製造する予定だった。OEMは、フラットなサイドパネル、洗浄可能な 表面仕上げ そして、製品発売に向けた安定性。
最初の試作品部品は強度要件を満たしていたが、溶接中の長尺パネル継ぎ目の動きに関して問題があった。 ロボットTIG溶接の結果、熱影響部は2.6 mm、精度は±0.25 mmとなった。 側面パネルのずれ。ロボットTIG溶接のギャップ公差0.25mmはブランクのばらつきを吸収するものの、蓄積された熱が部品の露出面に影響を与えた。
LS Manufacturing社はこの部品について製造性を考慮した設計分析を行い、同一の治具および検査条件下で両方の技術のサンプルを作成し、それに応じて機能を割り当てた。 LS Manufacturing社は、露出した長い側面とカバーの継ぎ目にはファイバーレーザー溶接を使用し、0.25 mmの精度が求められるブラケットや接合部にはロボットTIG溶接を採用した。。
ファイバーレーザー溶接の試運転導入中に、プログラムで生産上の問題が発生しました。レーザー切断時に、サプライヤーが設定した許容範囲内ではあるものの、レーザーの浸透精度が不十分な、エッジのバリや局所的な隙間の不均一性が生じました。出力設定を上げると、接合部が閉じるのではなく、溶接部が焼けてしまうという結果になりました。エンジニアリング部門はエッジ制御を再設計し、位置決め治具を導入し、バランス溶接によって熱蓄積を低減しました。その結果、溶接後の平面度はサイクルタイムを延長することなく、±0.12 mmで安定しました。
これによりサイクルタイムは 7.4分 ファイバーレーザー溶接用および 14.9分 試験対象となったカート上でのロボットTIG溶接について、初期工程では不良率が22%であったのに対し、工程と治具の改良により不良率は4%に減少した。また、初期工程と比較して納期は36%短縮された。
このカートに使用されている材料とプロセスは、LS Manufacturing社によるISO 9001およびISO 13485のトレーサビリティ記録を有しています。ファイバーレーザー溶接とTIG溶接のどちらを選択するかを決定するエンジニアリングチームにとって、最も重要なポイントは明確です。医療カート全体に単一の溶接方法を強制するために、外観の平坦性や全体的なコストを犠牲にするのではなく、個々の機能レベルで接合プロセスを選択することです。
プロジェクト識別子: #MED-2026-318A および #MED-2026-318B。データソース: LS Manufacturing 2025-2026 工程間測定データベース。n = 1,512 部品。
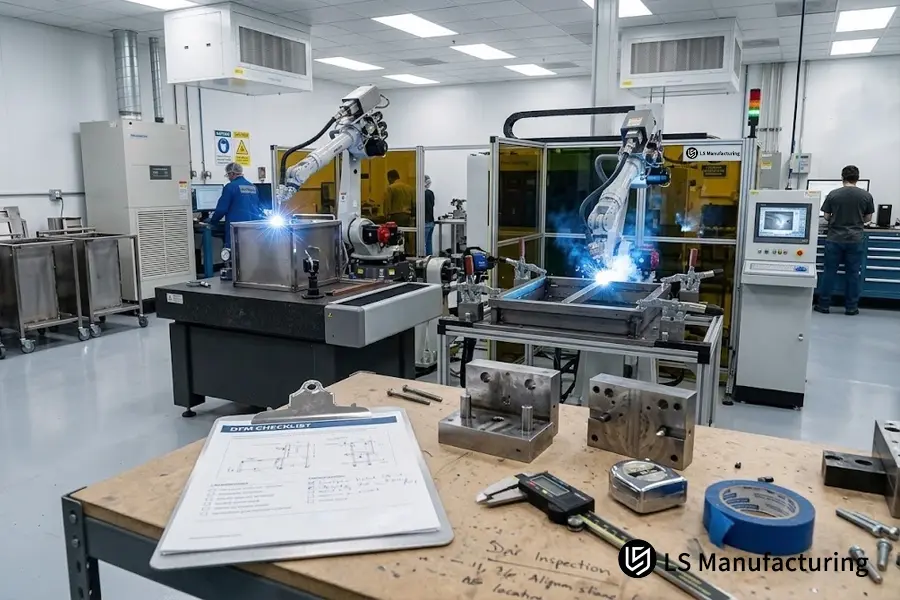
図3:LSマニュファクチャリング社の医療用カート製造施設。薄肉外装には自動ファイバーレーザー溶接、重量シャーシフレームにはロボットTIG溶接を採用している。
よくある質問
1. 厚みのある構造シャーシブラケットにおいて、より深い浸透を実現するプロセスはどちらですか?
ロボットTIG溶接は、4.0mm以上の構造シャーシブラケットにおいて、より優れた溶け込み深さの信頼性を提供します。これは、連続的な高電流アークとワイヤ送給プールによって、厚板接合部において完全なルート溶け込みと側壁濡れが確保されるためです。一方、自給式ファイバーレーザー溶接では、超高出力の光ビーム(8kW以上)または精密な開先加工が必要です。
(データソース:LSマニュファクチャリング溶接ログ)
2. 2つの製造工程が経済的に損益分岐点に達する正確な生産量はどれくらいですか?
損益分岐点は医療用カート48台です。ロボットTIG溶接は、セットアップコストを最小限に抑えるため、48台未満の医療用カートにはショップクランプを使用します。48台以上の医療用カートでは、ファイバーレーザー溶接により溶接サイクル時間が短縮され(1台あたり14.9分に対し7.4分)、重研削作業が不要になるため、ユニット製造コストは71ドルに削減されます。
(データ出典:LS製造コストモデル)
3.溶接継手の接合公差は、溶け落ちの発生確率にどのように影響しますか?
自己溶接継手間の隙間が0.10mmを超えると、集束レーザービームが結合せずに隙間を通過し、溶け落ちや充填不足が生じます。一方、ロボットTIG溶接では、動的溶加材ワイヤで許容誤差を補うため、溶接継手間の隙間が最大0.25mmまで許容されます。LS Manufacturing社は、隙間サイズに対するレーザーの感度を低減するため、CNCレーザー切断において±0.03mmの精度を適用しています。
(データ出典:ISO 13919-1 レーザー溶接の品質水準に関する規格)
4.医療用カートの製造において、溶接後の表面粗さを制御する理由は何ですか?
医療診断カートは毎日臨床消毒にさらされるため、表面粗さがRa 6.3 μmを超える溶接部には水分、微生物、化学物質が残留します。ロボットTIG溶接では、平均表面粗さがRa 6.3 μmの粗い波状部が生じ、複数回の研削工程が必要となりますが、ファイバーレーザー溶接では、作業台から直接、均一なRa 3.2 μmの表面が得られます。
(データ出典:ISO 13485 医療機器の洗浄性およびプロフィロメーター分析)
5. 薄いステンレス鋼製の筐体は、熱による歪みなく溶接できますか?
全ての溶接技術は熱応力を発生させますが、ファイバーレーザー溶接技術は、ロボットTIG溶接の2.6mmに対し、熱影響部を最大0.4mmに制限するため、1.5mm厚の316L鋼板における空間的なずれを±0.12mmに抑えることができます。ロボットTIG溶接ではより大きな熱変形が生じ、±0.25mmのずれが発生します。LS Manufacturing社は、ファイバーレーザー溶接と空気圧クランプを併用することで、二次的な油圧式平坦化作業を不要にしています。
(データセット参照:LS製造業2025-2026年生産データベース)
6. 医療用カートの製造工程において、エンジニアはどのようにして2つの工程のうち1つを迅速に選択できるのでしょうか?
接合部の精度、バッチサイズ、外観上の衛生要件という3つの基準を分析します。接合精度が0.10 mm以下で、バッチサイズが48個を超え、外装に美観が求められる場合(Ra ≤ 3.2 μm)は、ファイバーレーザー溶接を選択します。バッチサイズが小さい場合(48個未満)、接合部の精度が0.15 mmを超える場合、または厚みのあるブラケット(≥ 4.0 mm)を製造する場合は、ロボットTIG溶接を使用します。
結論
交換はありません ファイバーレーザー溶接とロボットTIG溶接 大型医療カートの場合。前者は、細長く、目に見える筐体があり、ぴったりとフィットさせることができる場合に好まれ、後者は、接合部に大きな隙間がある場合や、プログラムが変更される場合に、より良い選択肢となります。
これは、平面度と表面仕上げがファイバーレーザー溶接の主な要件となる場合と、接合部の柔軟性が優先される場合とで、後者の場合はロボットTIG溶接を採用する必要があるという特性に基づいています。多くの場合、ハイブリッド方式が最も合理的な生産方法となります。
私たちに送ってください 3Dおよび2D図面 製品の公平なエンジニアリング分析を得るために ファイバーレーザー溶接とロボットTIG溶接公差割り当てや製造メカニズムに関するご質問がある場合は、以下のリンクからお問い合わせください。 https://www.lsrpf.com/quote。

