 Français



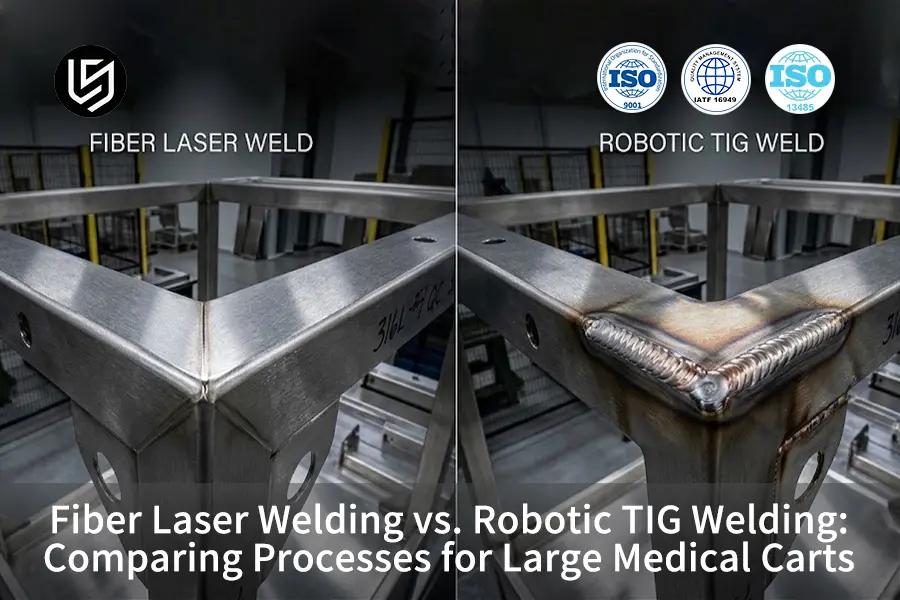
En bref : Bien que Soudage laser à fibre offre une distorsion thermique négligeable avec une zone affectée thermiquement (ZAT) très étroite de 0,4 mm, le soudage TIG robotisé réduit les dépenses d'investissement et permet des tolérances allant jusqu'à 0,25 mm dans l'ajustement des joints. Le seuil de rentabilité est atteint à 48 chariots, ce qui oriente la prise de décision vers le soudage laser à fibre au-delà de cette marque.
Les équipes d'approvisionnement et les ingénieurs mécaniciens chargés de la conception et de la fabrication de boîtiers fiables pour équipements médicaux se heurtent souvent à un point critique où le compromis entre l'esthétique et le coût devient primordial : le choix entre le soudage laser à fibre haute densité de puissance et le soudage conventionnel. Soudage TIG est nécessaire afin de peser le pour et le contre en termes d'apport d'énergie thermiqueLes tolérances, le meulage après soudage et le coût unitaire des pièces à passes multiples sont pris en compte. Vous trouverez ci-dessous une analyse technique permettant de déterminer la méthode d'assemblage mécanique la plus appropriée, ainsi que des indicateurs de cycle comparatifs et une analyse empirique des coûts de fabrication.
Points clés à retenir
- Dans le cas où le chariot serait allongé et étroit panneaux 316L et 304Dans ce cas, il convient d'utiliser le soudage laser à fibre. La distorsion et la finition seront alors minimales.
- Le choix approprié sera Soudage TIG robotisé lorsque l'écart est supérieur à 0,25 mm et qu'il y a un changement fréquent de la trajectoire articulaire ou lorsque l'apparition suit le comblement de l'écart par ordre de priorité.
- Tenir comptejusqu'à 48 unités en tant que critères économiques pour le chariot en question plutôt que pour l'ensemble du secteur en raison des différentes longueurs de soudure et des dispositifs de fixation.
- Aucun des deux procédés ne devrait être spécifié pour les joints 316L de 3,0 mm nécessitant une pénétration complète sans qualification préalable de la procédure de soudage (PQR) et sans essais empiriques sur coupon.
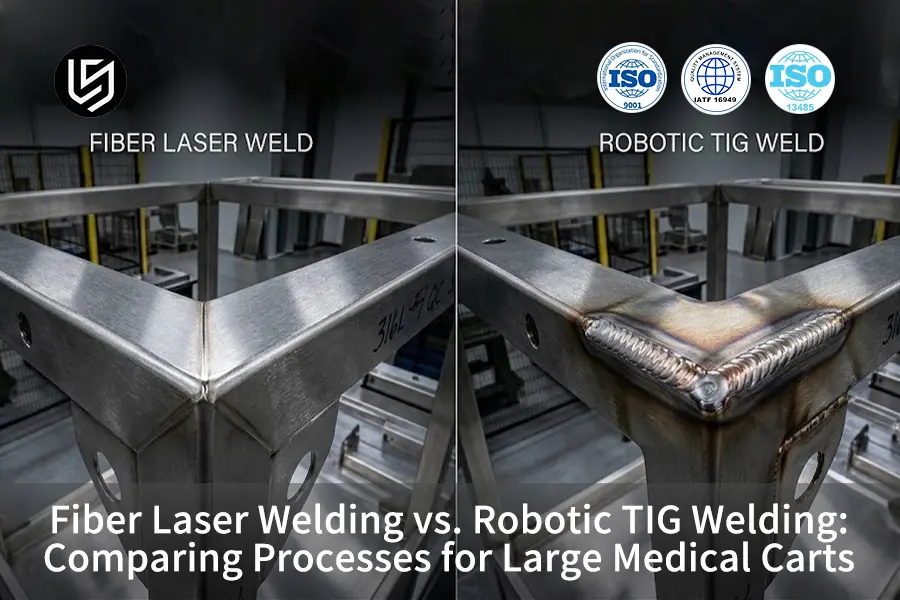
Soudage laser à fibre vs soudage TIG robotisé : comparaison des seuils de fabrication critiques pour les chariots médicaux
Le tableau ci-dessous présente la méthode la plus rapide pour prendre une décision de production justifiée. Il ne désigne pas une solution idéale, mais plutôt le processus qui respecte la contrainte restrictive en premier.
|
Dimension |
Soudage laser à fibre |
Soudage TIG robotisé |
Seuil de sélection / recommandation |
|---|---|---|---|
|
Écart de précision, 316L 1,5 mm |
±0,12 mm |
±0,25 mm |
Un déplacement d'enveloppe inférieur à 0,15 mm favorise le soudage laser à fibre |
|
Ra à face soudée |
Ra 3,2 μm |
Ra 6,3 μm |
Pour les panneaux visibles, une rugosité Ra inférieure à 6,3 μm favorise le soudage laser à fibre. |
|
largeur de la zone affectée thermiquement |
0,4 mm |
2,6 mm |
Les panneaux minces et les longs joints favorisent le soudage laser à fibre |
|
Ajustement articulaire |
0,10 mm a démontré un maximum |
0,25 mm a démontré un maximum |
Les écarts supérieurs à 0,15 mm favorisent généralement le soudage TIG robotisé. |
|
cycle de soudage |
7,4 min/cartons |
14,9 min/cart |
Les séries de plus de 48 unités privilégient le soudage laser à fibre |
|
Production quotidienne |
320 à 420 unités |
180 à 230 unités |
La planification des capacités à forte mixité peut encore privilégier le soudage TIG robotisé. |
|
Coût unitaire direct, 100 pièces |
71 $ |
118 $ |
Calculer en fonction de la longueur de soudure et des dispositifs spécifiques au chariot. |
|
Coût du post-traitement, 100 pièces |
8 400 $ |
14 500 $ |
Les chariots sensibles aux cosmétiques et aux produits de nettoyage privilégient le soudage laser à fibre. |
La matrice démontre que le soudage laser à fibre domine en termes de distorsion, d'apport de chaleur et de cadence de production, tandis que le soudage TIG robotisé est meilleur pour les tolérances d'assemblage et l'adaptation aux ébauches de mauvaise qualité. Par conséquent, l'évaluation soudage laser à fibre vs soudage TIG Pour les chariots médicaux, on commence par les contraintes d'ajustement, puis on prend en compte le volume du lot.
Pourquoi faire confiance à nos données d'ingénierie empiriques ?
LS Manufacturing a Soudage laser à fibre L'usine de Dongguan, dans le Guangdong, dispose d'une ligne de soudage TIG robotisée, soutenue par un réseau national de partenaires certifiés. Cette comparaison se veut neutre, car le choix du procédé dépend de la forme des pièces, de leur assemblage et des quantités commandées.
Cet article a été écrit par Gloria, Prototypage rapide Expert en fabrication rapide avec plus de 15 ans d'expérience en ingénierie de précisionet examinés techniquement par le département d'ingénierie de soudage de LS Manufacturing. LS Manufacturing est certifiée ISO 9001, ISO 13485 et IATF 16949..
Pour mieux comprendre l'expertise de l'auteur en matière de fabrication interprocessus, les lecteurs peuvent consulter [lien manquant]. Expertise transversale de Gloria sur LinkedIn.
Quel procédé offre les tolérances les plus strictes pour les boîtiers de chariots médicaux ?
Le soudage laser à fibre offre un résultat de tolérance plus serré pour le boîtier du chariot médical testé, à condition que le processus de découpe, de pliage et de fixation garantisse que le joint reste dans la fenêtre d'ajustement serrée du processus de soudage laser.
Les tolérances atteintes sont Laser à fibre ±0,12 mm et Soudage TIG robotisé ±0,25 mm sur acier inoxydable 316LAssemblage de panneau latéral de 1,5 mm. Lors de l'évaluation du soudage laser par rapport au soudage TIG pour les boîtiers minces, la différence de tolérance provient directement de la physique de l'apport de chaleur. Le soudage laser à fibre concentre l'énergie optique rayonnante en un point submillimétrique, générant une épaisseur de 0,4 mm. zone affectée par la chaleur (ZAC) et en atténuant le retrait angulaire cumulatif le long des longs joints de panneaux. En comparaison, le soudage TIG robotisé forme une ZAT de 2,6 mm sur le même matériau et la même épaisseur, laissant un joint plus long avec plus de risques de provoquer un mouvement du panneau malgré un montage approprié.
Le choix doit tenir compte de l'ensemble de la chaîne de fabrication et non pas seulement de la cadence de soudage. Il requiert une ébauche prête pour le laser, un pliage précis, un contrôle de l'état des bords et un dispositif de fixation permettant de maîtriser la courbure et la torsion. Le soudage TIG robotisé est le procédé le plus sûr en termes de tolérance si un changement de tôle est nécessaire pour réaliser l'assemblage.
- Base de tolérance : Soudage laser à fibre (±0,12 mm) et soudage TIG robotisé (±0,25 mm)
- Zone affectée par la chaleur (ZAC) : Soudage laser à fibre (0,4 mm) et soudage TIG robotisé (2,6 mm)
- Déclenchement: Utiliser le soudage laser à fibre lorsque le déplacement de l'enveloppe doit être inférieur à 0,15 mm.
Comment le soudage laser à fibre et le soudage TIG robotisé gèrent-ils la déformation thermique ?
Le soudage laser à fibre atténue les déformations thermiques grâce à une réduction de l'apport de chaleur global et à une zone affectée thermiquement (ZAT) réduite ; le soudage TIG robotisé atténue les déformations thermiques grâce à la modulation d'impulsions, la séquence de soudage et un bridage efficace. Selon LS Manufacturing Lors du test, le soudage laser à fibre a atteint 0,28 kJ/mm tandis que Le soudage TIG robotisé a atteint 0,72 kJ/mm.
La gestion des déformations thermiques lors du soudage laser à fibre par rapport au soudage TIG exige la compréhension des conditions limites métallurgiques. Selon les données empiriques de l'AWS Welding Journal 2024 sur l'acier inoxydable 316L, la flexion longitudinale augmente de 1,2 mm à 3,6 mm lorsque l'énergie linéaire passe de 0,3 kJ/mm à 0,472 kJ/mm, tandis que la précipitation de carbures dans la ZAT s'accélère sous des pics de température prolongés. Ceci explique physiquement le phénomène, mais ne saurait remplacer une procédure de soudage spécifique à la pièce. Les chariots médicaux nécessitent une séquence de soudage appropriée, un soudage équilibré et un jeu de fixation vérifié, car les joints périphériques ont tendance à accumuler des mouvements même avec un faible apport de chaleur.
Le principe consiste à adapter le procédé aux conditions du cadre. Le soudage laser à fibre est recommandé lorsque la conception des pièces et la chaîne d'approvisionnement permettent un ajustement précis. Le soudage TIG robotisé doit être utilisé lorsque la chaleur doit être modulée lors de trajectoires de joint variables ou lorsque l'enceinte existante ne peut pas être modifiée pour la tolérance laser.
- Effet chauffant : Soudage laser à fibre (0,28 kJ/mm) contre soudage TIG robotisé (0,72 kJ/mm)
- Déviation des panneaux : Soudage laser à fibre (±0,12 mm) vs. soudage TIG robotisé (±0,25 mm)
- Gestion de la distorsion : Le soudage laser à fibre utilise un faible échauffement ; le soudage pulsé est utilisé dans le soudage TIG robotisé.
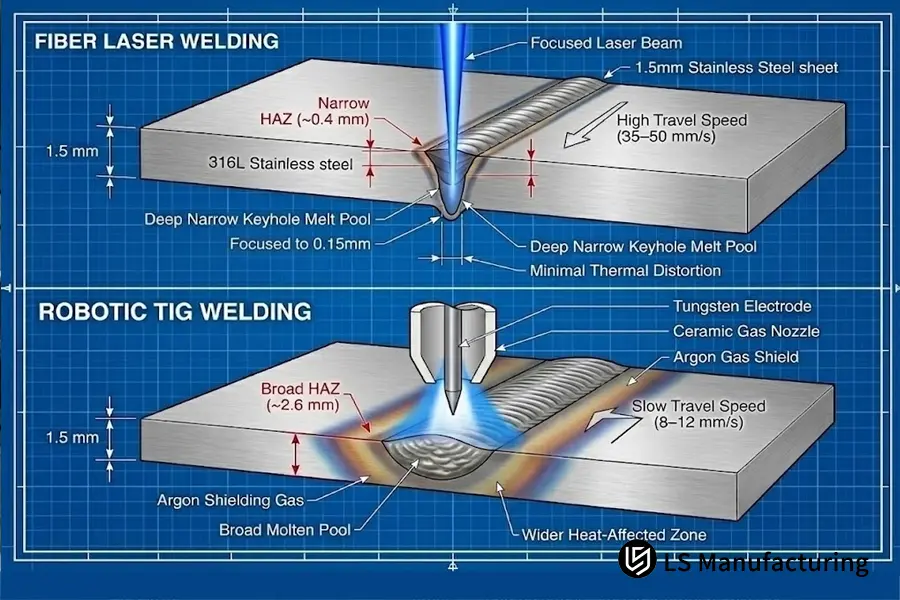
Figure 1 : Comparaison des sections thermodynamiques. En haut : Profil de trou de serrure profond et étroit lors du soudage laser à fibre (ZAT d’environ 0,4 mm). En bas : Bain de fusion en mode conduction lors du soudage TIG robotisé avec protection dynamique à l’argon (ZAT d’environ 2,6 mm).
Quel procédé de soudage est le plus rentable pour 50 à 500 chariots médicaux ?
Le procédé de soudage TIG robotisé est généralement rentable avec environ 48 chariots, du fait de l'absence de coûts liés aux outillages. Le soudage laser à fibre, quant à lui, devient rentable à long terme après avoir amorti le coût initial de 2 250 $ pour les outillages et la programmation.
Une comparaison rigoureuse des coûts de soudage laser à fibre et de soudage TIG révèle qu'à partir de 100 unités, le prix unitaire mesuré par LS Manufacturing est de 71 $ pour le soudage laser à fibre contre 118 $ pour le soudage TIG robotisé. Cet avantage de 40 % sur le coût unitaire inclut le temps d'arc de la torche, le gaz de protection, les buses de rechange et la main-d'œuvre de retouche, hors matières premières achetées. Le seuil de rentabilité peut être calculé à l'aide de la formule suivante.
Q = Coût de l'outillage / (Prix unitaire B – Prix unitaire A)
Q = 2 250 $ / (118 $ – 71 $) = 47,87 unités
On obtient ainsi 48 unités. En comparant le volume de soudage TIG robotisé et le soudage laser à fibre, on constate que la rapidité du cycle de soudage laser à fibre (7,4 minutes) et la réduction du meulage de surface après soudage continuent de se cumuler entre 50 et 500 unités. À partir de 500 unités, le coût des dispositifs de fixation devient négligeable par rapport au coût total de production, ce qui permet aux économies de main-d'œuvre de devenir prépondérantes.
|
Quantité |
Soudage laser à fibre |
Soudage TIG robotisé |
Interprétation |
|---|---|---|---|
|
20 pièces |
181 $/pièce |
118 $/pièce |
Le soudage TIG robotisé est moins cher |
|
48 pièces |
118 $/pièce |
118 $/pièce |
Les processus atteignent le seuil de rentabilité mesuré |
|
100 pièces |
71 $/pièce |
118 $/pièce |
Le soudage au laser à fibre est 40 % moins cher |
|
500 pièces |
37 $/pièce |
63 $/pièce |
Le soudage au laser à fibre reste inférieur |
Ces chiffres concernent le chariot médical en acier inoxydable 316L de 1,5 mm utilisé dans l'étude de cas. Un nouveau modèle, prenant en compte la géométrie, la longueur de soudure, l'écartement et les coûts locaux, sera nécessaire avant d'atteindre le seuil de rentabilité de 48 unités dans un autre programme.
- Coût unitaire pour 100 unités : Soudage laser à fibre (71 $) contre soudage TIG robotisé (118 $)
- Outillage et configuration : Soudage laser à fibre (2 250 $ pour le dispositif et la programmation) contre soudage TIG robotisé (0 $)
- Le seuil de rentabilité est atteint à 48 unités dans le cadre du programme actuel.
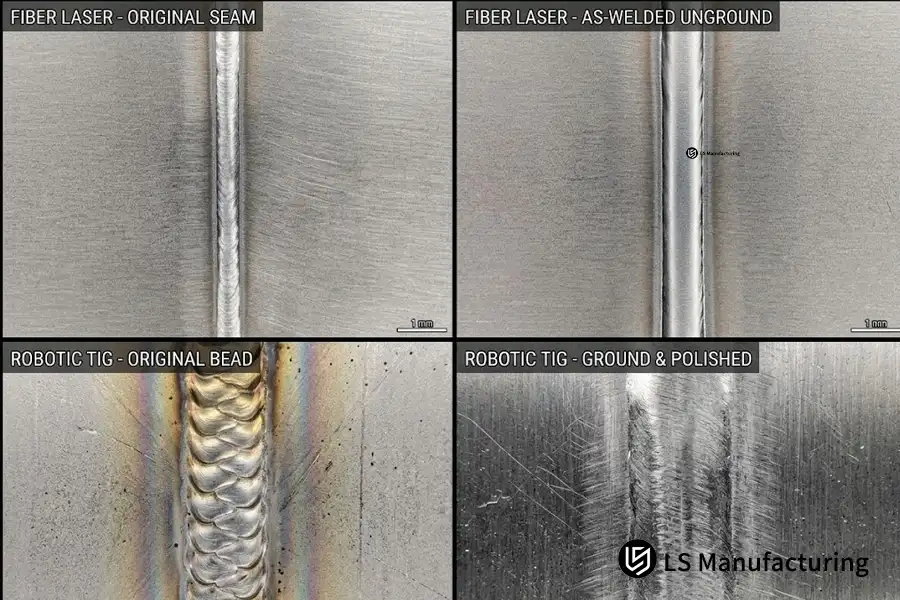
Figure 2 : Étude de surface par macro-profilomètre selon différents états de finition. En haut : Joint soudé au laser fibre présentant une rugosité Ra de 3,2 µm après rectification. En bas : Ondulation après soudage TIG robotisé (Ra 6,3 µm) comparée aux marques de polissage abrasif après soudage.
Quand l'ajustement des joints doit-il déterminer le choix entre soudage laser à fibre et soudage TIG ?
L'ajustement doit dicter le choix du procédé dès que la taille de l'écart atteint le niveau minimal où la pénétration du laser reste reproductible. La marge d'ajustement mesurée par LS Manufacturing était de 0,10 mm pour le soudage laser à fibre et de 0,25 mm pour le soudage TIG robotisé dans du 316L de 1,5 mm.
Mais un ajustement trop serré n'est pas le seul risque d'un mauvais assemblage. Un décalage des bords, une variabilité de la taille de l'ouverture à la racine, des distorsions dues à des pliages antérieurs et une présentation variable des pièces peuvent tous entraîner un perçage laser instable. Le soudage TIG robotisé est capable de souder en utilisant du métal d'apport ER316/316L, de s'adapter aux petits espaces et de fournir une chaleur variable sur toute la soudure. Cependant, cet avantage a un coût : le temps de cycle et les coûts de finition augmentent.
La décision doit être prise dès la conception. Si une précision de 0,10 mm est possible grâce à la découpe laser, au pliage et à un montage approprié, le soudage laser à fibre est le procédé à privilégier. En revanche, s'il implique des changements d'ébauche trop coûteux ou présente des risques pour la chaîne d'approvisionnement, le soudage TIG robotisé est préférable, malgré un coût unitaire plus élevé.
|
État articulaire |
Soudage laser à fibre |
Soudage TIG robotisé |
Décision recommandée |
|---|---|---|---|
|
Écart ≤ 0,10 mm |
Bonne répétabilité métallurgique et cosmétique |
Plus lent et thermiquement plus lourd |
Soudage laser à fibre |
|
Écart de 0,11 à 0,25 mm |
Nécessite un essai de soudure et éventuellement un soudage laser d'apport. |
fenêtre de fonctionnement normale |
Soudage TIG robotisé |
|
Coutures mixtes visibles et structurelles |
Excellent résultat cosmétique ; l’articulation doit être préparée pour le laser. |
Un seul procédé permet de masquer les coutures visibles et invisibles. |
Parcours hybride pour chariots |
|
Enceinte existante avec obturateurs variables |
Risque d'ajustement plus élevé |
Plus adaptable |
Soudage TIG robotisé |
- Seuil d'ajustement : Soudage laser à fibre (0,10 mm) vs. Soudage TIG robotisé (0,25 mm)
- Caractéristiques du produit de remplissage : En soudage laser à fibre, le processus est autogène, tandis qu'en soudage TIG robotisé, il y a ajout de métal d'apport.
- Mesures de sécurité : Vérifier l'adéquation des joints en soudant des échantillons avant la création des dispositifs de fixation.
Quelles sont les limites de faisabilité des fonctionnalités entre le soudage laser à fibre et le soudage TIG ?
La faisabilité des fonctionnalités doit primer, car certaines exigences sont plus faciles à satisfaire en termes de contraintes physiques dans un processus donné, même si les deux processus ont la capacité de réaliser une excellente soudure.
La liste ci-dessous concerne les grands chariots médicaux et non le soudage de coupons abstraits.
Le premier test de faisabilité (10 secondes) permet de vérifier si les coutures les plus longues, les rayons de courbure visibles les plus faibles, les panneaux les plus fins et les écarts les plus importants peuvent être gérés sans redessiner l'ébauche ni tenir compte des tolérances de pliage. Si la réponse est négative, il convient de segmenter les itinéraires par caractéristique et de ne pas imposer un processus unique pour l'ensemble du chariot.
|
Fonctionnalité ou exigence |
Soudage laser à fibre |
Soudage TIG robotisé |
Itinéraire recommandé |
|---|---|---|---|
|
longs panneaux plats visibles |
Stabilité thermique optimale et finition la plus basse |
Risque accru de mouvements cumulatifs |
Soudage laser à fibre |
|
Coutures de classe A visibles sans marge de finition après meulage |
Soudure étroite et teinte de chaleur réduite |
Nécessite généralement un mélange |
Soudage laser à fibre |
|
jeux de jointure de 0,11 à 0,25 mm |
Nécessite un traitement spécial |
Plage de fonctionnement standard |
Soudage TIG robotisé |
|
Modifications fréquentes de la conception avant l'investissement dans les installations |
Dépendant du processus et de l'outillage |
Plus adaptable aux changements de programme |
Soudage TIG robotisé |
|
Supports internes et éléments structuraux non visibles |
Rapide, mais le contrôle de l'ajustement est essentiel |
Forte tolérance aux écarts et contrôle du dépôt |
Soudage TIG robotisé |
|
Couture continue de longue longueur dépassant 3 m |
Un faible apport de chaleur préserve la forme du panneau |
L'accumulation thermique nécessite un contrôle actif |
Soudage laser à fibre |
|
Panier hybride avec les deux types de fonctionnalités |
Idéal pour les panneaux cosmétiques |
Idéal pour les articulations et les supports variables |
Itinéraire hybride |
La solution hybride n'est pas un compromis ; elle combine le soudage laser à fibre pour les assemblages sensibles à la déformation et à l'esthétique, et le soudage TIG robotisé pour les supports variables et les interfaces structurelles. LS Manufacturing produit le chariot testé de cette manière afin de réduire les opérations de finition sans pour autant rendre l'ensemble du système compatible avec le soudage laser.
Concernant le programme testé, la méthode hybride est recommandée lorsque plus de 40 % de la longueur soudée présente des défauts non esthétiques ou un ajustement supérieur à 0,10 mm. En dessous de ce pourcentage, une opération prête pour le laser serait plus simple à réaliser en termes de montage et de contrôle.
Soudage laser à fibre LS Manufacturing vs soudage TIG robotisé pour les boîtiers de chariots d'imagerie médicale : récupération de 36 % du délai de livraison grâce au fractionnement du processus
Un fabricant d'équipement d'origine (OEM) du secteur de l'imagerie médicale a fait fabriquer un chariot en acier inoxydable 316L composé de panneaux latéraux, d'un châssis, de supports et de couvercles amovibles. Initialement, l'OEM prévoyait de fabriquer l'ensemble du chariot par soudage TIG robotisé. Il exigeait des panneaux latéraux plats et une surface nettoyable. finition de surface et la stabilité nécessaire au lancement du produit.
Les premières pièces répondaient aux exigences de résistance ; cependant, un problème est survenu concernant le mouvement des longs joints de panneaux lors du soudage. Le soudage TIG robotisé a donné une ZAT de 2,6 mm et une tolérance de ±0,25 mm. Un écart a été constaté au niveau des panneaux latéraux. Bien que la tolérance de 0,25 mm du soudage TIG robotisé ait permis d'absorber les variations de l'ébauche, la chaleur accumulée a affecté les surfaces exposées de la pièce.
LS Manufacturing a effectué une analyse de conception en vue de la fabrication de cette pièce, a réalisé un échantillon des deux technologies dans les mêmes conditions de montage et d'inspection, et a attribué les fonctionnalités en conséquence. LS Manufacturing a utilisé le soudage laser à fibre pour les longs joints latéraux exposés et les joints de recouvrement, tout en conservant le soudage TIG robotisé pour les supports et les interfaces nécessitant une tolérance d'ajustement de 0,25 mm..
Le programme a rencontré un problème de production lors de la mise en service du soudage laser à fibre. La découpe laser engendrait des bavures et des irrégularités localisées, dans les tolérances définies par le fournisseur, mais trop importantes pour garantir une pénétration laser constante. À puissance élevée, la soudure était perforante au lieu d'être étanche. Le système de contrôle des bords a été repensé, un dispositif de positionnement a été introduit et l'échauffement a été réduit grâce à un soudage équilibré. La planéité après soudage était constante à ±0,12 mm sans allongement du temps de cycle.
Cela a donné un temps de cycle de 7,4 minutes pour le soudage laser à fibre et 14,9 minutes Pour le soudage TIG robotisé sur le chariot testé, le taux de rebuts a été réduit de 22 % avec le procédé initial à 4 % grâce aux modifications apportées au procédé et au dispositif de fixation. Le gain de temps de livraison par rapport au procédé initial est de 36 %.
Les matériaux et procédés utilisés dans ce chariot sont conformes aux normes ISO 9001 et ISO 13485 pour LS Manufacturing.Pour les équipes d'ingénierie qui doivent choisir entre le soudage laser à fibre et le soudage TIG, la principale conclusion est claire : il faut sélectionner les procédés d'assemblage au niveau de chaque caractéristique plutôt que de compromettre la planéité extérieure ou le coût global en imposant une seule méthode de soudage à l'ensemble d'un chariot médical.
Identifiants du projet : #MED-2026-318A et #MED-2026-318B. Source des données : base de données de mesures inter-processus LS Manufacturing 2025-2026 ; n = 1 512 pièces.
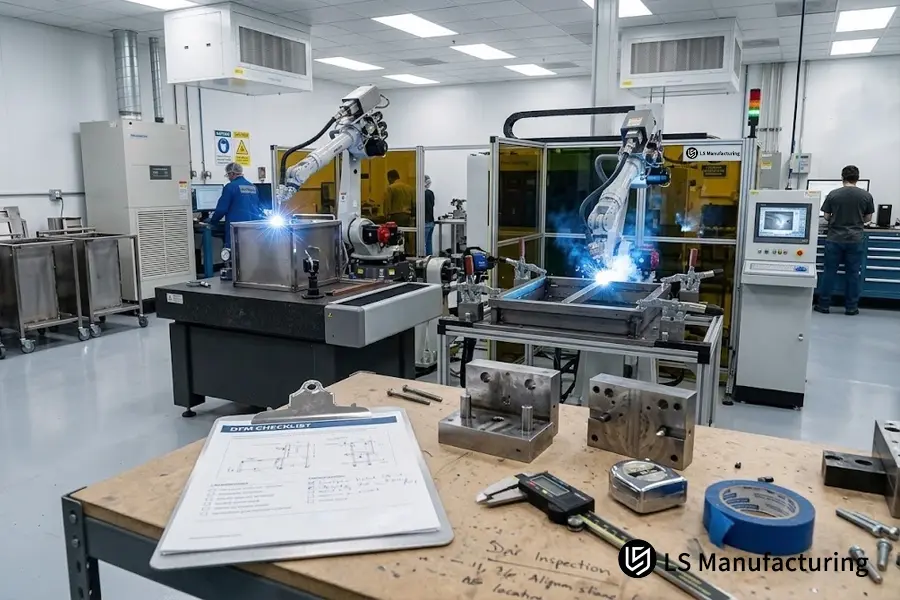
Figure 3 : Installation de fabrication de chariots médicaux à double processus chez LS Manufacturing, comprenant un soudage laser à fibre automatisé pour les boîtiers extérieurs à parois minces ainsi qu'un soudage TIG robotisé pour les châssis lourds.
FAQ
1. Quel procédé permet une pénétration en profondeur plus importante dans les supports de châssis structurels épais ?
Le soudage TIG robotisé offre une meilleure fiabilité de pénétration en profondeur pour les supports de châssis structuraux ≥ 4,0 mm. Ceci est dû à un arc électrique continu à courant élevé et à un bain de fusion qui assurent une pénétration complète à la racine et un mouillage optimal des parois latérales pour les joints de tôles épaisses. En revanche, le soudage laser à fibre autogène nécessite un faisceau optique de très haute puissance (supérieure à 8 kW) ou un usinage de chanfreinage précis.
(Source des données : Journal de soudage de LS Manufacturing)
2. Quel est le volume de production exact à partir duquel les deux processus atteignent le seuil de rentabilité ?
Le seuil de rentabilité est atteint à partir de 48 chariots médicaux. Le soudage TIG robotisé utilise des brides d'atelier pour les chariots de moins de 48 unités afin de minimiser les coûts de préparation. Le soudage laser à fibre, appliqué aux chariots de plus de 48 unités, offre un temps de cycle plus rapide (7,4 minutes contre 14,9 minutes par chariot) et l'absence d'opérations de meulage importantes réduit le coût de fabrication unitaire à 71 $.
(Source des données : Modèle de coûts de fabrication LS.)
3. Comment la tolérance d'ajustement du joint soudé influe-t-elle sur la probabilité de perforation ?
Si l'écart entre les cordons de soudure est supérieur à 0,10 mm, le faisceau laser concentré traverse cet écart sans couplage, ce qui provoque une perforation et un sous-remplissage. En revanche, le soudage TIG robotisé tolère un écart allant jusqu'à 0,25 mm entre les joints grâce à la compensation de cet écart par un fil d'apport dynamique. Afin de réduire la sensibilité du laser à la taille de l'écart, LS Manufacturing applique une précision de ±0,03 mm lors de la découpe laser CNC.
(Source des données : Norme ISO 13919-1 relative aux niveaux de qualité du soudage laser).
4. Pourquoi contrôler la rugosité de surface après soudage dans la fabrication des chariots médicaux ?
Les chariots de diagnostic médical sont soumis quotidiennement à une désinfection clinique, et les cordons de soudure présentant une rugosité de surface supérieure à Ra 6,3 μm retiennent l'humidité, les microbes et les produits chimiques. Alors que le soudage TIG robotisé génère des ondulations grossières avec une rugosité de surface moyenne de Ra 6,3 μm nécessitant plusieurs étapes de rectification, le soudage laser à fibre produit une surface uniforme de Ra 3,2 μm directement depuis l'établi.
(Source des données : ISO 13485 Nettoyabilité des dispositifs médicaux et analyse au profilomètre).
5. Est-il possible de souder des boîtiers minces en acier inoxydable sans déformation thermique ?
Bien que toutes les techniques de soudage génèrent des contraintes thermiques, le soudage laser à fibre limite la zone affectée thermiquement à 0,4 mm, contre 2,6 mm pour le soudage TIG robotisé, maintenant ainsi l'écart spatial à ±0,12 mm sur une tôle 316L de 1,5 mm d'épaisseur. Le soudage TIG robotisé induit une déformation thermique plus importante, entraînant un écart de ±0,25 mm. LS Manufacturing utilise le soudage laser à fibre associé à un bridage pneumatique, éliminant ainsi le besoin d'un aplatissement hydraulique secondaire.
(Référence des données : Base de données de production LS Manufacturing 2025-2026.)
6. Comment les ingénieurs peuvent-ils rapidement choisir l'un des deux procédés pour les chariots médicaux ?
Analysez trois critères : la précision d’assemblage, la taille du lot et les exigences d’hygiène esthétique. Si la précision d’assemblage est ≤ 0,10 mm, que la taille du lot dépasse 48 unités et que les revêtements extérieurs doivent présenter un aspect esthétique (Ra ≤ 3,2 µm), optez pour le soudage laser à fibre. Pour les petits lots (< 48 unités), les assemblages avec une précision supérieure à 0,15 mm ou la fabrication de supports épais (≥ 4,0 mm), utilisez le soudage TIG robotisé.
Conclusion
Il n'y a pas d'échange de Soudage laser à fibre et soudage TIG robotisé Dans le cas des grands chariots médicaux, la première solution est préférable lorsqu'il existe des compartiments longs, étroits et visibles permettant un ajustement précis, tandis que la seconde est plus adaptée en présence de grands espaces entre les éléments ou en cas de changements de programmes.
Elle repose sur des critères tels que la planéité et la finition, qui sont les principales exigences pour le soudage laser à fibre, et sur le recours au soudage TIG robotisé lorsque l'adaptabilité des joints est primordiale. Dans de nombreux cas, une approche hybride s'avère la solution de production la plus logique.
Vous pouvez nous envoyer le Dessins 3D et 2D de votre produit afin d'obtenir une analyse technique impartiale des deux Soudage laser à fibre et soudage TIG robotiséSi vous avez des questions concernant la répartition des tolérances ou le mécanisme de fabrication, vous pouvez en discuter via le lien suivant. https://www.lsrpf.com/quote.

