 Português (Brasil)



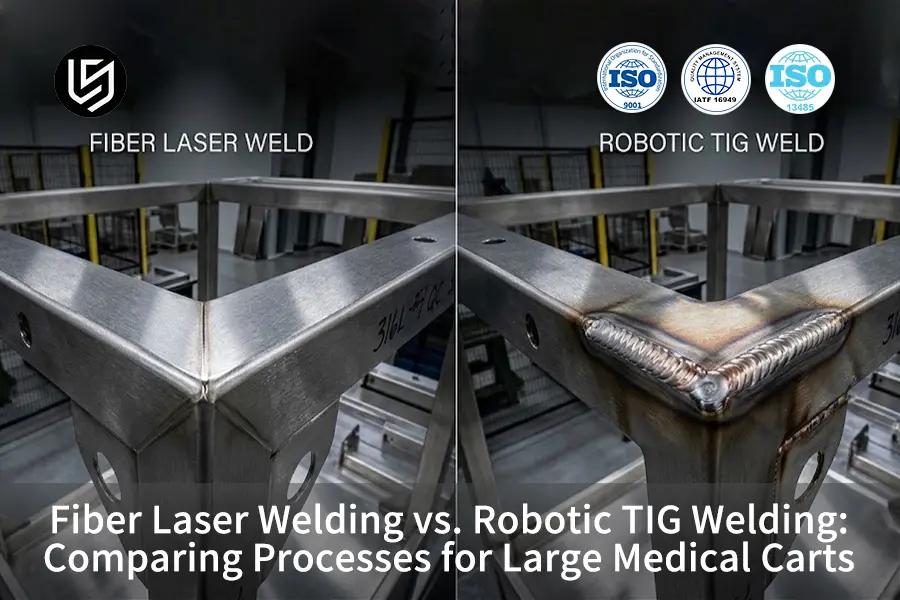
Resumindo: Embora soldagem a laser de fibra Oferece distorção térmica insignificante com uma zona afetada pelo calor (ZAC) muito estreita de 0,4 mm, a soldagem TIG robótica reduz o investimento inicial e permite tolerâncias de até 0,25 mm no encaixe das juntas. O ponto de equilíbrio ocorre com 48 carrinhos, inclinando a tomada de decisão para a soldagem a laser de fibra a partir dessa marca.
As equipes de compras e os engenheiros mecânicos envolvidos no projeto e fabricação de gabinetes confiáveis para equipamentos médicos frequentemente se deparam com um ponto crítico em que o equilíbrio entre a estética e o custo se torna fundamental: a decisão entre a soldagem a laser de fibra de alta densidade de potência e Soldagem TIG É necessário avaliar os prós e os contras em termos de entrada de energia térmica.Tolerâncias, retificação pós-soldagem e peças com múltiplas passagens custam por unidade. A seguir, apresenta-se uma análise técnica para a decisão sobre qual método de união mecânica é viável, bem como métricas de ciclo comparativas e uma análise empírica de custos de fabricação.
Principais conclusões
- Caso o carrinho seja alongado e estreito Painéis 316L e 304, então você deve usar soldagem a laser de fibra. A distorção e o acabamento serão mínimos nesse caso.
- A escolha apropriada será Soldagem TIG robótica Quando a lacuna for maior que 0,25 mm e houver mudança frequente no trajeto da articulação, ou quando a aparência seguir a ordem de prioridade de preenchimento da lacuna.
- Leve em consideraçãonão 48 unidades como critérios econômicos para o carrinho em questão, e não para toda a indústria, devido às diferentes extensões de solda e dispositivos de fixação.
- Nenhum dos processos deve ser especificado para juntas de aço inoxidável 316L de 3,0 mm que exigem penetração total sem qualificação prévia do procedimento de soldagem (PQR) e testes empíricos em corpos de prova.
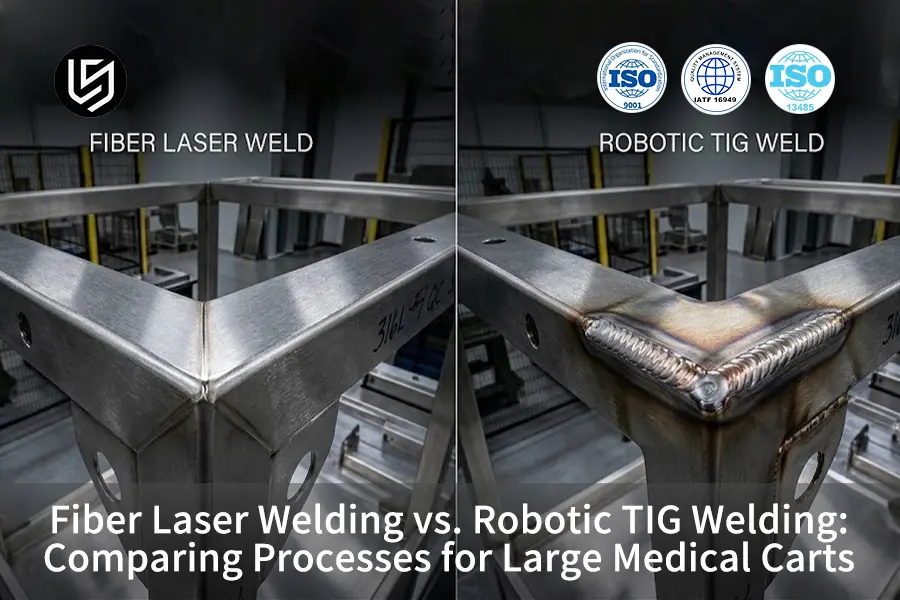
Soldagem a laser de fibra versus soldagem TIG robótica em etapas críticas de fabricação de carrinhos médicos.
A tabela a seguir representa a maneira mais rápida de tomar uma decisão de produção que seja defensável. Ela não indica um vencedor definitivo, mas sim o processo que atende primeiro à restrição.
|
Dimensão |
Soldagem a laser de fibra |
Soldagem TIG robótica |
Limiar de seleção / recomendação |
|---|---|---|---|
|
Desvio de precisão, 316L 1,5 mm |
±0,12 mm |
±0,25 mm |
Movimentos de envelope abaixo de 0,15 mm favorecem a soldagem a laser de fibra. |
|
Ra da face soldada |
Ra 3,2 μm |
Ra 6,3 μm |
Ra abaixo de 6,3 μm para painéis visíveis favorece a soldagem a laser de fibra. |
|
largura da zona de risco |
0,4 mm |
2,6 mm |
Painéis finos e juntas longas favorecem a soldagem a laser de fibra. |
|
Ajuste conjunto |
0,10 mm demonstrou máximo |
0,25 mm demonstrou máximo |
Folgas acima de 0,15 mm normalmente favorecem a soldagem TIG robótica. |
|
Ciclo de soldagem |
7,4 min/carrinho |
14,9 min/carrinho |
Executações acima de 48 unidades favorecem a soldagem a laser de fibra. |
|
Produção diária |
320–420 unidades |
180–230 unidades |
O planejamento de capacidade de alta variedade ainda pode favorecer a soldagem TIG robótica. |
|
Custo unitário direto, 100 unidades |
$ 71 |
$ 118 |
Calcular considerando o comprimento de solda e os dispositivos de fixação específicos para cada carrinho. |
|
Custo de pós-processamento, 100 unidades |
US$ 8.400 |
$ 14.500 |
Carrinhos para cosméticos e produtos sensíveis à limpeza são ideais para soldagem a laser de fibra. |
A matriz demonstra que a soldagem a laser de fibra domina em termos de distorção, aporte térmico e taxas de produção, enquanto a soldagem TIG robótica apresenta melhor desempenho em relação às tolerâncias das juntas e à adaptação a peças brutas de baixa qualidade. Portanto, a avaliação Laser de fibra versus soldagem TIG Para carrinhos médicos, as restrições de encaixe são consideradas primeiro e o volume do lote em segundo lugar.
Por que confiar em nossos dados empíricos de engenharia?
A LS Manufacturing tem soldagem a laser de fibra A empresa possui uma linha de soldagem TIG automatizada e operada por robôs em sua fábrica em Dongguan, Guangdong, com suporte de uma rede nacional de parceiros certificados. Esta comparação pretende ser imparcial, pois os processos são recomendados dependendo do formato das peças, do encaixe e das quantidades do pedido.
Este artigo foi escrito por Gloria. Prototipagem rápida Especialista em Manufatura Rápida com mais de 15 anos de experiência em Engenharia de Precisão.e foi tecnicamente revisada pelo departamento de engenharia de soldagem da LS Manufacturing. A LS Manufacturing possui as certificações ISO 9001, ISO 13485 e IATF 16949..
Para que os leitores compreendam a experiência do autor em processos de fabricação transversais, podem visitar [link para o site]. Experiência transversal de Gloria no LinkedIn.
Qual processo oferece tolerância mais rigorosa para gabinetes de carrinhos médicos?
A soldagem a laser de fibra proporciona um resultado com tolerância mais rigorosa para a estrutura do carrinho médico testado, desde que o processo de corte, dobra e fixação garanta que a junta permaneça dentro da estreita faixa de ajuste do processo de soldagem a laser.
As tolerâncias alcançadas são laser de fibra ±0,12 mm e TIG robótica ±0,25 mm em aço inoxidável 316LMontagem do painel lateral de 1,5 mm. Ao avaliar a soldagem a laser versus a soldagem TIG para gabinetes finos, a diferença de tolerância decorre diretamente da física da entrada de calor. A soldagem a laser de fibra concentra a energia óptica radiante em um ponto submilimétrico, gerando uma tolerância precisa de 0,4 mm. zona afetada pelo calor (ZAC) e mitigando a contração angular cumulativa ao longo de juntas longas do painel. Em comparação, a soldagem TIG robótica forma uma ZTA (Zona Termicamente Afetada) de 2,6 mm no mesmo material e espessura, deixando uma junta mais longa com maior probabilidade de causar movimentação do painel, mesmo com fixação adequada.
A escolha deve levar em consideração toda a cadeia do processo de fabricação e não apenas a taxa de soldagem. Requer um blank pronto para corte a laser, dobra precisa, controle das condições das bordas e um dispositivo de fixação que controle a curvatura e a torção. A soldagem TIG robótica é o processo com maior segurança e tolerância caso seja necessária a troca da chapa metálica para produzir a junta.
- Base de tolerância: Soldagem a laser de fibra (±0,12 mm) e soldagem TIG robótica (±0,25 mm)
- Zona Afetada pelo Calor (ZAC): Soldagem a laser de fibra (0,4 mm) e soldagem TIG robótica (2,6 mm)
- Acionar: Utilize soldagem a laser de fibra quando o deslocamento do envelope precisar ser inferior a 0,15 mm.
Como a soldagem a laser de fibra e a soldagem TIG robótica controlam a distorção térmica?
A soldagem a laser de fibra atenua a distorção térmica por meio da redução da entrada de calor total e de uma pequena zona afetada pelo calor (ZAC); a soldagem TIG robótica atenua a distorção térmica por meio da modulação de pulsos, da sequência de soldagem e da fixação eficaz. De acordo com LS Manufacturing No teste, a soldagem a laser de fibra atingiu 0,28 kJ/mm enquanto A soldagem TIG robótica atingiu 0,72 kJ/mm.
O controle da distorção térmica na soldagem a laser de fibra versus soldagem TIG exige a compreensão das condições de contorno metalúrgicas. De acordo com o conjunto de dados empíricos do AWS Welding Journal de 2024 sobre aço inoxidável 316L, a flexão longitudinal aumenta de 1,2 mm para 3,6 mm à medida que a energia linear sobe de 0,3 kJ/mm para 0,472 kJ/mm, enquanto a precipitação de carbonetos na ZTA (Zona Termicamente Afetada) acelera sob temperaturas de pico prolongadas. Isso fornece a explicação física do limite, mas não substitui o procedimento de soldagem específico para cada peça. Carrinhos médicos exigem uma sequência de soldagem adequada, soldagem balanceada e folga verificada na fixação, visto que as juntas periféricas tendem a acumular movimento com baixa entrada de calor.
O princípio é que o processo se adapte às condições da estrutura. A soldagem a laser de fibra deve ser usada quando o projeto da peça e a cadeia de suprimentos permitirem um encaixe preciso. A soldagem TIG robótica deve ser utilizada onde o calor precisa ser modulado durante trajetórias variáveis de juntas ou onde a estrutura existente não pode ser modificada para tolerância ao laser.
- Efeito de aquecimento: Soldagem a laser de fibra (0,28 kJ/mm) versus soldagem TIG robótica (0,72 kJ/mm)
- Desvio de painéis: Soldagem a laser de fibra (±0,12 mm) vs. soldagem TIG robótica (±0,25 mm)
- Gestão da distorção: O baixo efeito de aquecimento é utilizado na soldagem a laser de fibra; a soldagem pulsada é utilizada na soldagem TIG robótica.
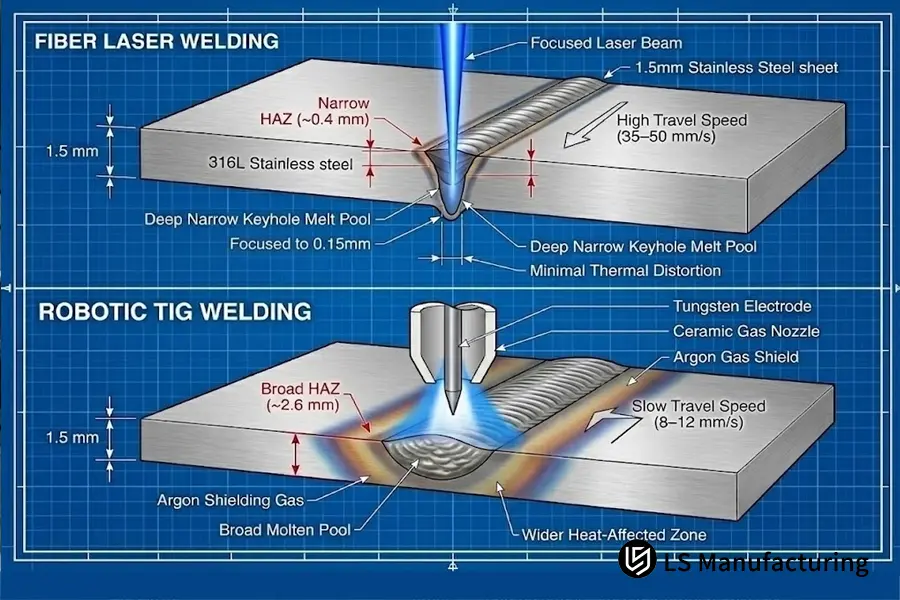
Figura 1: Comparação termodinâmica das seções transversais. Acima: Perfil de orifício profundo e estreito na soldagem a laser de fibra (ZTA de ~0,4 mm). Abaixo: Poça de fusão no modo de condução na soldagem TIG robótica com proteção dinâmica de argônio (ZTA de ~2,6 mm).
Qual processo de soldagem é mais econômico para a produção de 50 a 500 carrinhos médicos?
Para o processo de soldagem TIG robótica, a utilização de cerca de 48 carrinhos tende a ser economicamente viável devido à ausência do custo de dispositivos de fixação. Já para a soldagem a laser de fibra, a relação custo-benefício tende a ser alcançada após a diluição do custo de US$ 2.250 dos dispositivos de fixação e da programação ao longo do tempo.
Uma comparação rigorosa de custos entre soldagem a laser de fibra e soldagem TIG revela que, para 100 unidades, o preço unitário medido pela LS Manufacturing é de US$ 71 para soldagem a laser de fibra, contra US$ 118 para soldagem TIG robotizada. Essa vantagem de 40% no custo unitário inclui o tempo de arco da tocha, o gás de proteção, as pontas de reposição e a mão de obra de retrabalho, excluindo o estoque de matéria-prima adquirido. O ponto de equilíbrio pode ser calculado usando a seguinte fórmula.
Q = Custo de ferramental / (Preço unitário B – Preço unitário A)
Q = $ 2.250 / ($ 118 – $ 71) = 47,87 unidades
Disso, chega-se a 48 unidades. Ao analisar o volume de soldagem TIG robótica versus soldagem a laser de fibra, o rápido tempo de ciclo de 7,4 minutos da soldagem a laser de fibra e a redução na retificação da superfície pós-soldagem continuam a se acumular entre 50 e 500 carrinhos. Com 500 carrinhos, o custo da fixação torna-se insignificante em relação ao custo total de produção, permitindo que a economia contínua de mão de obra se torne predominante.
|
Quantidade |
Soldagem a laser de fibra |
Soldagem TIG robótica |
Interpretação |
|---|---|---|---|
|
20 unidades |
US$ 181 por unidade |
US$ 118 por unidade |
A soldagem TIG robótica é mais barata. |
|
48 peças |
US$ 118 por unidade |
US$ 118 por unidade |
Os processos atingem o ponto de equilíbrio medido |
|
100 unidades |
US$ 71 por unidade |
US$ 118 por unidade |
A soldagem a laser de fibra é 40% mais barata |
|
500 unidades |
US$ 37 por unidade |
US$ 63 por unidade |
A soldagem a laser de fibra permanece em níveis mais baixos. |
Esses números se aplicam ao carrinho médico de aço inoxidável 316L com 1,5 mm de espessura usado no estudo de caso. Um novo modelo será necessário com base na nova geometria, comprimento da solda, folga e custos locais antes que a quantidade de equilíbrio de 48 unidades seja utilizada em um programa diferente.
- Custo unitário para 100 unidades: Soldagem a laser de fibra (US$ 71) versus soldagem TIG robótica (US$ 118)
- Ferramentas e configuração: Soldagem a laser de fibra (dispositivo/programação de US$ 2.250) versus soldagem TIG robótica (US$ 0)
- O ponto de equilíbrio é atingido com 48 unidades no programa atual.
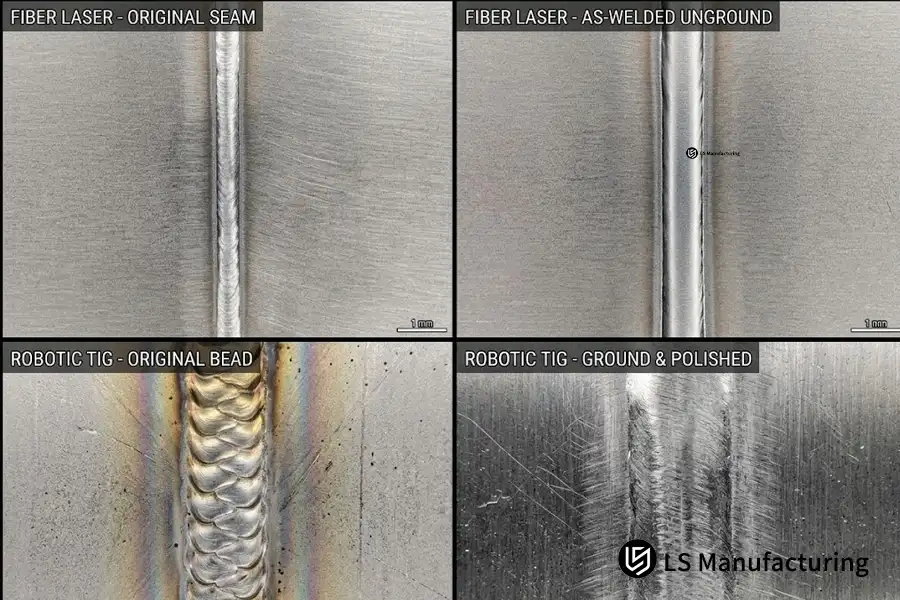
Figura 2: Estudo da superfície por perfilometria macroscópica em diferentes estágios de acabamento. Acima: Cordão de solda a laser de fibra após soldagem a laser, atingindo um acabamento não retificado de Ra 3,2 μm. Abaixo: Ondulação da solda TIG robótica após soldagem a laser (Ra 6,3 μm) comparada com marcas de homogeneização abrasiva pós-soldagem.
Quando o ajuste da junta deve determinar a soldagem a laser de fibra ou TIG?
O ajuste deve ditar a escolha do processo assim que a dimensão da folga atingir o nível mínimo em que a penetração do laser permanece repetível. A janela de ajuste medida pela LS Manufacturing foi de 0,10 mm para soldagem a laser de fibra e 0,25 mm para soldagem TIG robótica em aço inoxidável 316L de 1,5 mm.
Mas um encaixe preciso não é o único risco de um encaixe inadequado. Desalinhamento das bordas, variabilidade no tamanho da abertura da raiz, distorções causadas por dobras anteriores e variação na apresentação da peça podem resultar em um furo de fechadura a laser instável. A soldagem TIG robótica é capaz de soldar usando metal de adição ER316/316L, acomodar pequenas folgas e fornecer calor variável ao longo da junta. No entanto, essa vantagem tem um preço: o aumento do tempo de ciclo e do custo de acabamento.
A decisão deve começar na fase de projeto. Se for possível obter um ajuste com precisão de 0,10 mm por meio de corte a laser, dobra e fixação adequada, a soldagem a laser de fibra é o processo preferencial. Mas se isso envolver uma troca de blank muito dispendiosa ou introduzir riscos na cadeia de suprimentos, a soldagem TIG robotizada é uma opção melhor, apesar de ser um processo mais caro por peça.
|
Condição articular |
Soldagem a laser de fibra |
Soldagem TIG robótica |
Decisão recomendada |
|---|---|---|---|
|
Folga ≤0,10 mm |
Boa repetibilidade metalúrgica e estética |
Mais lento e termicamente mais pesado |
Soldagem a laser de fibra |
|
Espaço de 0,11 a 0,25 mm |
Requer teste de soldagem e possivelmente soldagem a laser com material de enchimento. |
Janela operacional normal |
Soldagem TIG robótica |
|
Costuras mistas, visíveis e estruturais. |
Excelente resultado estético; a articulação deve estar preparada para o laser. |
Um único processo pode cobrir costuras visíveis e invisíveis. |
Rota de carrinho híbrido |
|
Enclausuramento existente com espaços vazios variáveis |
Maior risco de ajuste |
Mais adaptável |
Soldagem TIG robótica |
- Limiar de ajuste: Soldagem a laser de fibra (0,10 mm) vs. Soldagem TIG robótica (0,25 mm)
- Características do enchimento: Na soldagem a laser de fibra, a soldagem é autógena, enquanto na soldagem TIG robótica, há a adição de material de enchimento.
- Medidas de segurança: Testar a adequação da junta soldando amostras antes da criação dos dispositivos de fixação.
Quais são os limites de viabilidade de funcionalidade entre a soldagem a laser de fibra e a soldagem TIG?
A viabilidade das funcionalidades deve vir em primeiro lugar, uma vez que alguns requisitos são mais fáceis de atender em termos de restrições físicas em um processo, mesmo que ambos os processos tenham a capacidade de produzir uma solda excelente.
A lista abaixo se refere a carrinhos médicos de grande porte e não à soldagem abstrata de cupons.
A tela de viabilidade dos primeiros 10 segundos serve para verificar se as costuras mais longas, os raios visíveis mais fechados, os painéis mais finos e a maior variabilidade de folgas podem ser feitos sem redesenhar o molde e considerando as tolerâncias de dobra. Se a resposta for negativa, divida as rotas por recurso e não force um único processo para todo o carrinho.
|
Funcionalidade ou requisito |
Soldagem a laser de fibra |
Soldagem TIG robótica |
Rota recomendada |
|---|---|---|---|
|
Painéis longos e planos visíveis |
Melhor estabilidade térmica e acabamento mais baixo |
Maior risco de movimento cumulativo |
Soldagem a laser de fibra |
|
Juntas visíveis de Classe A sem margem de pós-lixamento |
Solda estreita e tonalidade de calor menor |
Geralmente requer mistura |
Soldagem a laser de fibra |
|
Folgas de junta de 0,11 a 0,25 mm |
Requer processamento especial |
Faixa operacional padrão |
Soldagem TIG robótica |
|
Alterações frequentes no projeto antes do investimento em acessórios |
Sensível ao processo e dependente de ferramentas |
Mais adaptável a mudanças de programa |
Soldagem TIG robótica |
|
Suportes internos e elementos estruturais não visíveis |
Rápido, mas o controle do ajuste é fundamental. |
Alta tolerância a folgas e controle de deposição |
Soldagem TIG robótica |
|
Costura contínua longa com mais de 3 m |
Baixa entrada de calor preserva o formato do painel. |
O acúmulo térmico requer controle ativo. |
Soldagem a laser de fibra |
|
Carrinho híbrido com recursos de ambas as classes |
Ideal para painéis cosméticos. |
Ideal para juntas e suportes variáveis. |
Rota híbrida |
A abordagem híbrida não é um meio-termo, mas sim uma solução que envolve soldagem a laser de fibra para montagens com acabamento estético e sensíveis à distorção, e soldagem TIG robotizada para suportes variáveis e interfaces estruturais. A LS Manufacturing produz o carrinho testado dessa maneira para reduzir as operações de acabamento sem precisar preparar todo o sistema para a soldagem a laser.
Quanto ao programa testado, a rota híbrida seria recomendada sempre que mais de 40% do comprimento soldado não for estético ou apresentar um ajuste superior a 0,10 mm. Uma porcentagem inferior a essa tornaria uma única operação pronta para laser mais fácil de fixar e inspecionar.
Soldagem a laser de fibra versus soldagem TIG robótica da LS Manufacturing para gabinetes de carrinhos de imagem médica: redução de 36% no prazo de entrega por meio da divisão do processo.
Uma fabricante de equipamentos originais (OEM) na área de imagens médicas fabricou um carrinho em aço inoxidável 316L composto por painéis laterais, uma estrutura de base, suportes e tampas removíveis. Inicialmente, a OEM planejou fabricar todo o carrinho utilizando soldagem TIG robótica. A OEM exigia painéis laterais planos e uma superfície lavável. acabamento de superfície e estabilidade para o lançamento do produto.
As peças do primeiro artigo atenderam aos requisitos de resistência; no entanto, houve um problema relacionado ao movimento das juntas de painel longas durante a soldagem. A soldagem TIG robótica resultou em uma ZTA (Zona Termicamente Afetada) de 2,6 mm e ±0,25 mm. Desvio nos painéis laterais. Embora a tolerância de folga de 0,25 mm da soldagem TIG robótica tenha absorvido a variação da chapa, o calor acumulado afetou as superfícies expostas da peça.
A LS Manufacturing realizou uma análise de projeto para manufatura nesta peça, produziu amostras de ambas as tecnologias sob as mesmas condições de fixação e inspeção e alocou os recursos de acordo. A LS Manufacturing utilizou soldagem a laser de fibra para as longas juntas laterais expostas e para as juntas de cobertura, enquanto manteve a soldagem TIG robótica para suportes e interfaces onde era necessária uma tolerância de encaixe de 0,25 mm..
O programa enfrentou um problema de produção durante a implementação da soldagem a laser de fibra. O corte a laser deixava rebarbas nas bordas e apresentava folgas inconsistentes localizadas, dentro das tolerâncias definidas pelo fornecedor, mas irregulares demais para garantir a consistência da penetração do laser. Configurações de potência mais altas resultavam em perfuração em vez de fechamento da junta. A equipe de engenharia redesenhou o controle de borda, introduziu um dispositivo de posicionamento e reduziu o acúmulo de calor utilizando soldagem balanceada. A planicidade pós-soldagem ficou consistente em ±0,12 mm sem aumentar o tempo de ciclo.
Isso resultou em um tempo de ciclo de 7,4 minutos para soldagem a laser de fibra e 14,9 minutos para soldagem TIG robótica no carrinho testado. A porcentagem de refugo reduziu de 22% com o processo inicial para 4% com as modificações no processo e no dispositivo de fixação. A melhoria no tempo de entrega em relação ao processo inicial é de 36%.
Os materiais e processos utilizados neste carrinho possuem registro rastreável das certificações ISO 9001 e ISO 13485 para a LS Manufacturing.Para as equipes de engenharia que precisam decidir entre soldagem a laser de fibra ou soldagem TIG, a principal conclusão é clara: selecione os processos de união de acordo com cada detalhe individual, em vez de comprometer a planicidade externa ou o custo total para impor um único método de soldagem em todo um carrinho médico.
Identificadores do projeto: #MED-2026-318A e #MED-2026-318B. Fonte de dados: Banco de dados de medições de processos cruzados da LS Manufacturing 2025-2026; n = 1.512 peças.
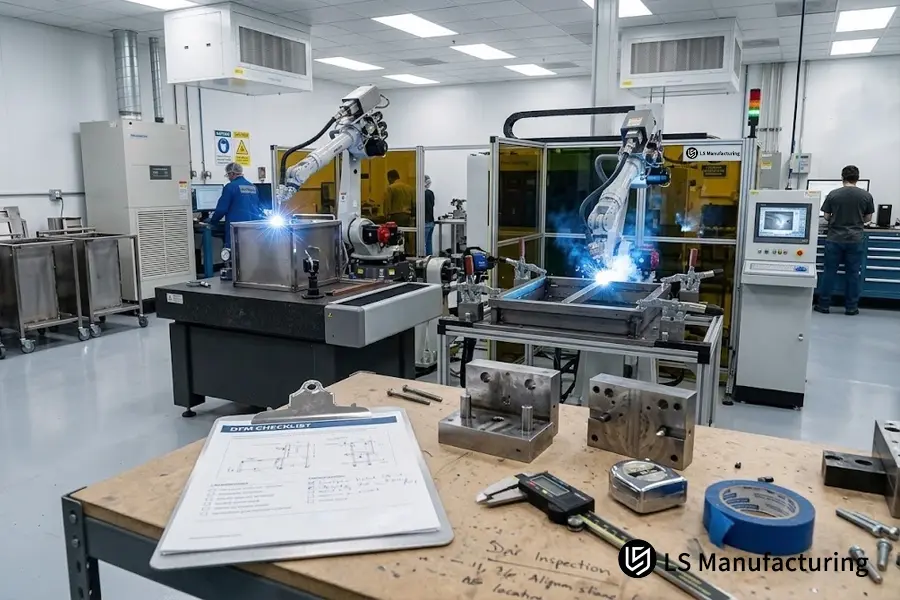
Figura 3: Instalação de fabricação de carrinhos médicos de processo duplo na LS Manufacturing, apresentando soldagem a laser de fibra automatizada para revestimentos externos de paredes finas, juntamente com soldagem TIG robótica para estruturas de chassis pesadas.
Perguntas frequentes
1. Qual processo proporciona maior profundidade de penetração em suportes estruturais espessos de chassis?
A soldagem TIG robótica proporciona maior confiabilidade na penetração em profundidade em suportes estruturais de chassis com espessura ≥ 4,0 mm. Isso se deve ao arco contínuo de alta corrente e à poça de alimentação de arame, que garantem a penetração completa da raiz e a molhagem da parede lateral em juntas de chapas espessas. Por outro lado, a soldagem a laser de fibra autógena requer um feixe óptico de potência ultra-alta (acima de 8 kW) ou usinagem de chanfro precisa.
(Fonte de dados: Registro de soldagem da LS Manufacturing)
2. Qual é o volume exato de produção em que os dois processos se tornam financeiramente equilibrados?
O ponto de equilíbrio situa-se em 48 carrinhos médicos. A soldagem TIG robótica utiliza grampos de fixação para quantidades inferiores a 48 carrinhos médicos, a fim de minimizar o custo de preparação. A soldagem a laser de fibra, para quantidades superiores a 48 carrinhos médicos, proporciona um ciclo de soldagem mais rápido (7,4 minutos contra 14,9 minutos por carrinho) e a ausência de uma operação de esmerilhamento pesado reduz o custo de fabricação por unidade para US$ 71.
(Fonte de dados: Modelo de Custo de Fabricação LS.)
3. De que forma a tolerância de ajuste da junta de solda afeta a probabilidade de perfuração?
Se a folga entre as juntas autógenas for superior a 0,10 mm, o feixe de laser concentrado atravessa a folga sem acoplamento, o que leva à perfuração e ao preenchimento incompleto. Em contraste, a soldagem TIG robótica tolera folgas de até 0,25 mm entre as juntas de solda, graças à compensação dessa tolerância com arame de enchimento dinâmico. Para reduzir a sensibilidade do laser à dimensão da folga, a LS Manufacturing aplica uma precisão de ±0,03 mm no corte a laser CNC.
(Fonte dos dados: Norma ISO 13919-1 para Níveis de Qualidade na Soldagem a Laser).
4. Qual a razão para controlar a rugosidade da superfície pós-soldagem na fabricação de carrinhos médicos?
Carrinhos de diagnóstico médico são submetidos à desinfecção clínica diariamente, e cordões de solda com rugosidade superficial superior a Ra 6,3 μm retêm umidade, micróbios e produtos químicos. Enquanto a soldagem TIG robótica cria ondulações grosseiras com rugosidade superficial média de Ra 6,3 μm que exigem múltiplas etapas de retificação, a soldagem a laser de fibra produz uma rugosidade uniforme de Ra 3,2 μm diretamente da bancada de trabalho.
(Fonte de dados: ISO 13485 Análise de Limpeza e Perfilometria de Dispositivos Médicos).
5. É possível soldar invólucros finos de aço inoxidável sem sofrer deformação térmica?
Embora todas as técnicas de soldagem criem tensão térmica, a tecnologia de soldagem a laser de fibra limita a zona afetada pelo calor a até 0,4 mm, em comparação com 2,6 mm na soldagem TIG robótica, mantendo assim o desvio espacial em até ±0,12 mm em uma chapa de aço inoxidável 316L de 1,5 mm. A soldagem TIG robótica cria uma deformação térmica maior, resultando em um desvio de ±0,25 mm. A LS Manufacturing utiliza soldagem a laser de fibra juntamente com fixação pneumática, eliminando o aplainamento hidráulico secundário.
(Referência do conjunto de dados: Banco de dados de produção da LS Manufacturing 2025-2026.)
6. Como os engenheiros podem selecionar rapidamente um dos dois processos para carrinhos médicos?
Analise três critérios: encaixe da junta, tamanho do lote e requisitos de higiene estética. Se a precisão do encaixe for ≤ 0,10 mm, o tamanho do lote for superior a 48 unidades e as superfícies externas exigirem um aspecto estético (Ra ≤ 3,2 μm), selecione a soldagem a laser de fibra. Para a produção de pequenos lotes (< 48 unidades), juntas com encaixe superior a 0,15 mm ou fabricação de suportes pesados (≥ 4,0 mm), utilize a soldagem TIG robótica.
Conclusão
Não há troca de Soldagem a laser de fibra e soldagem TIG robótica Em casos de carrinhos médicos grandes, a primeira opção é preferível quando há compartimentos longos, estreitos e visíveis, onde um encaixe preciso é possível. Já a segunda opção é a melhor alternativa quando há grandes folgas na junção ou quando os programas mudam constantemente.
Baseia-se em características onde a planicidade e o acabamento são os principais requisitos para a utilização da soldagem a laser de fibra, e quando a adaptabilidade das juntas prevalece, a soldagem TIG robotizada deve ser empregada. Em muitos casos, uma abordagem híbrida seria a forma mais lógica de realizar a produção.
Você pode nos enviar o Desenhos 3D e 2D do seu produto, a fim de obter uma análise de engenharia imparcial de ambos. Soldagem a laser de fibra e soldagem TIG robóticaSe você tiver alguma dúvida relacionada à alocação de tolerâncias ou ao mecanismo de fabricação, poderá obter ajuda através do seguinte link. https://www.lsrpf.com/quote.

