日本語


要約: 医療機器用筐体において、ステンレス鋼とアルミニウムの筐体選択は妥協点となる。 316L ピットの発生を防ぎ、 5052-H32 軽量化。ステンレス鋼はレールフィットに耐える ±0.005 mm; 5052-H32 アルミニウムは ±0.01 mm 正確なフィット。クロスオーバーポイントは 85ユニット上の不動態化ステンレス鋼に切り替える ISO 14159 制限。
選択する際 ステンレス鋼製筐体とアルミニウム製筐体の比較 医療機器筐体の場合、設計エンジニアと調達マネージャーは、金型部品の製造前に耐久性と重量制限を評価します。多くのチームは、筐体金属の選択基準は腐食防止のみだと考えがちで、滅菌化学や最大重量制限を考慮に入れていません。滅菌化学はステンレス鋼の腐食を決定し、部品の耐荷重は最大重量を決定します。 5052-H32 アルミニウムの制限。4つの比較軸、1つ 4×4 以下にマトリックスと決定木を示します。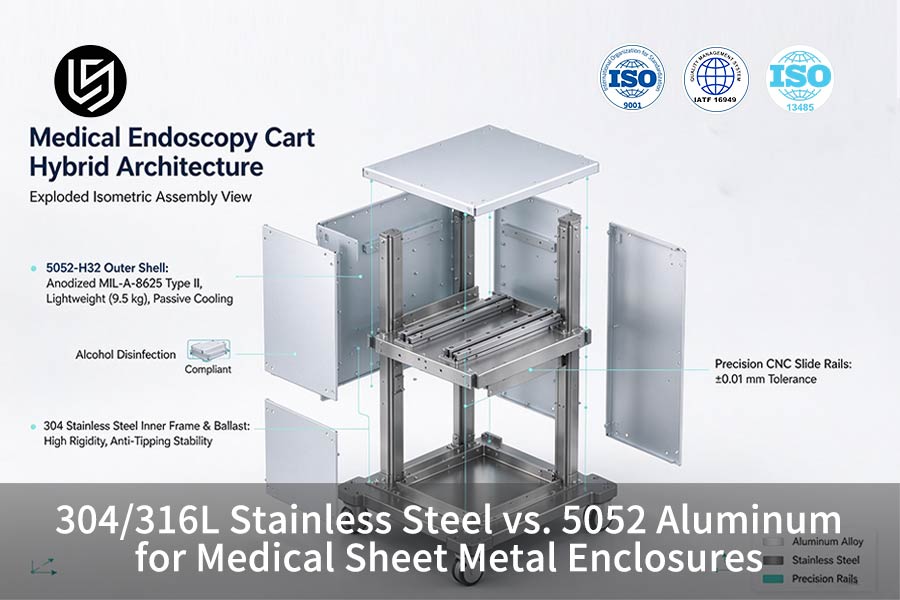
データの裏側:LSマニュファクチャリングにおけるクロスプロセスエンジニアリング手法
グロリア — ラピッドプロトタイピングおよびラピッドマニュファクチャリングの専門家 — は、精密製造および医療プロトタイピングにおいて15年以上の経験を有しています。グロリアによるエンジニアリング意思決定プロセスをご覧ください。 LSマニュファクチャリング 自社生産 304/316L ステンレス鋼と 5052-H32 アルミニウム板金加工ラインの場合、比較は工程測定値に基づいて行われ、好ましい工程ルートに基づいて行われるわけではありません。調達担当者は、金型固定前に、単一のデータベースに基づいて各工程ルートを比較します。
ASTM B117-19 各腐食試験について 304/316L そして 5052-H32 クーポン、 ASME Y14.5-2018 GD&T(幾何寸法公差)検査に適用されます。1つのプロセス間データベースには、 1,500以上 2026年3月に校正されたプロセス測定値は、同一の機器、バージョン、統計期間における各材料の結果を提供します。品質監査担当者は、ベンダーの宣伝文句ではなく、規格に基づいて公表された数値を検証できます。
A クラス100 電解研磨/不動態化(遊離鉄除去および酸化クロム形成)ステーションが利用可能です 316L; 単一の陽極酸化(タイプ III)ラインが利用可能です 5052-H32ファイバーレーザー切断によるレーザー切断とCNCサーボ曲げにより、すべての筐体は再現可能な物理的テストと生産ログによってクリアされます。 ISO 13485:2016 そして ISO 2768-1:1989検査チームには、供給業者からの保証書ではなく、各筐体ごとに測定済みの文書が1枚ずつ提供される。
データソースおよびベンチマーク:LS Manufacturing 2025-2026年測定データベース(サンプルサイズ >1,500)|最終校正実施日:2026年3月
主なポイント
- 304/316Lステンレス鋼: 塩素系薬剤による消毒は、 医療分野における304対316l デバイス設計。316Lに含まれるモリブデンは、結晶粒界での孔食を防ぎます。手術用コンソールのスライドレールは、 ±0.01 mm 繰り返し拭き取り洗浄しても、精密なフィット感を維持します。
- 5052-H32アルミニウム合金: 携帯型モニターハウジングと病棟検査カートは、 5052アルミニウムシートとは何ですか? 医療機器に利用されています。5052-H32は、同体積のステンレス鋼の約3分の1の重量しかありません。パネルの出荷は、従来の約2週間ではなく、1週間以内に完了します。
- 熱平衡点: ファンレス密閉型筐体のビュー 5052-H32 パネルを単一の放熱材として使用します。アルミニウムはオーステナイト系ステンレス鋼よりも熱伝導率が桁違いに高いため、筐体内の銅製ヒートパイプや追加の通気グリルは不要になります。ヒートパイプと通気グリルを省略することで、コストを4分の1強削減できます。
- 精度と変形制御: 古い一般的な公差バンドは、カートガイドの固着を可能にする 組み立て閉ループサーボ曲げ圧力制御により、両方の保持が可能になる。 304/316L そして 5052-H32 従来の規格の許容誤差範囲の半分で、高精度な嵌め合い加工により、従来の規格に比べて10倍の精度向上を実現しています。
クイックリファレンス 4×4選択マトリックス
4つの工学パラメータが、 304/316Lステンレス鋼板 から 5052-H32 医療機器筐体に使用されるアルミニウム板。寸法精度、耐食性、熱管理性、単価などのパラメータが含まれます。各パラメータには、プロセス横断型データベースから取得した関連数値が割り当てられています。
|
寸法 |
オプションA:304/316Lステンレス鋼 |
オプションB:5052-H32アルミニウム |
しきい値/推奨シナリオ |
|
加工公差勾配 |
超精密 ±0.005 mm / 精密 ±0.01 mm / 標準 ±0.05 mm |
超精密 ±0.005 mm / 精密 ±0.01 mm / 標準 ±0.05 mm |
窓接合部にはより高い精度が必要。304はスプリングバックを補正する必要がある。5052は圧延方向に沿って曲げられる。 |
|
腐食と表面品質 |
ASTM A967 電解パッシベーション処理 / 表面粗さ Ra 0.4 μm / 塩素および過酸化物に対する耐性 |
MIL-A-8625 タイプII陽極酸化処理 / Ra 0.8 μm / 強酸/強アルカリへの直接曝露なし |
316Lは手術部位の消毒に使用され、5052は病棟および検査室のモニター筐体に使用されます。 |
|
熱管理と自重 |
耐熱温度:798℃まで;密度:7.93~8.00 g/cm³;熱伝導率:16.2 W/(m·K) |
耐熱温度:816℃まで、密度:2.68 g/cm³、熱伝導率:138 W/(m·K) |
移動式カートには5052(66.5%軽量)を使用し、重い転倒防止ベースには304を使用してください。 |
|
費用と納期 |
試作品の費用は148.00ドル、量産時のコスト削減率は22.5%、納期は8日間です。 |
試作品の費用は112.00ドル、量産時のコスト削減率は28.5%、納期は7日間です。 |
5052はコストが24.3%低い。腐食の懸念が深刻な場合は、85ユニット以下であればアルミニウムが望ましい。 |
分析する アルミニウムの長所と短所 チームは、試作品の単価を24.3%削減しつつ、厳しい化学物質への曝露制限にも対応できるよう、バランスを取ることができます。移動式カートでは、MIL-A-8625 Type II陽極酸化処理により5052-H32を使用することで試作品の単価を24.3%削減できます。一方、塩素消毒を受ける手術用コンソールでは、ASTM A967パッシベーション処理により316Lを維持できます。
モバイル表示:マトリックスは水平方向にスクロールするか、カードレイアウトに変換されます。
より厳しい板金公差を実現するには、どの材料が適していますか?
精度 ステンレス鋼製筐体とアルミニウム製筐体の比較 医療業界で使用される±0.05 mmの標準公差と±0.005 mmの超精密規格を満たしていますが、プレスブレーキによる曲げに対する公差はかなり異なります。公差を維持すると、弾性剛性と圧延方向異方性(方向に依存する延性)が区別されます。ステンレス鋼の剛性は 193 GPa 一方、 5052-H32 アルミニウムは 70.3 GPaステンレス鋼のスプリングバック補正は 3.0°~5.0° に比べ 1.5°~2.5° のために 5052-H32 アルミニウム、 板金曲げ加工 DFMレビューは金型リリースに先立って行われます。ワードカートの広い嵌合窓によりアルミニウムが 5052-H32 より好ましい 304/316L サーボ圧力制御がスプリングバックを修正した後、手術用コンソールレールにはステンレス鋼が使用されます。スライドレールのスロットは 304/316L ステンレス鋼の場合、弾性率が高いため、繰り返し挿入サイクルを通してスロット壁の寸法安定性が維持される。
スプリングバックとクローズドループ補償
板金曲げの限界は補正によって説明されます: 角度センサーが下死点位置を調整し、 304/316L ステンレス鋼 3.0°~5.0° そして 5052-H32 アルミニウム 1.5°~2.5°組み立てチームは、手作業でリーマ加工することなく取り付けられるスライドレールスロットを利用できます。つまり、より硬い金属には、より大きなオーバーシュートプログラムが必要になります。Zeiss CMM検査は、 ASME Y14.5-2018 そして ISO 2768-1。
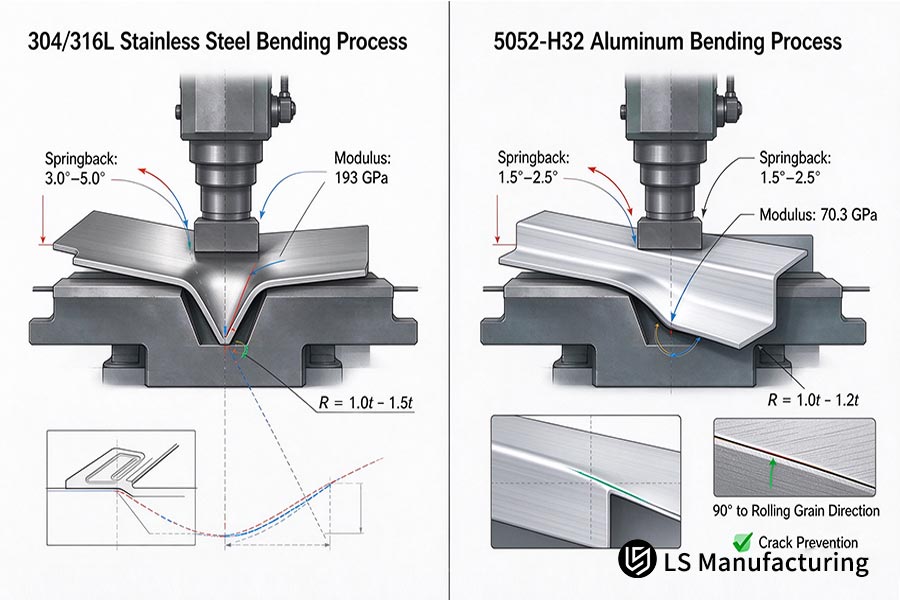
図2:304/316Lステンレス鋼(3.0°~5.0°)と5052-H32アルミニウム(1.5°~2.5°)のプレスブレーキ成形比較とスプリングバック角度補正。
最小曲げ半径と木目方向
医療用筐体の設計ガイドラインでは、回転方向の最小内側半径を規定しています。
- 304/316Lステンレス鋼:1.0t~1.5t変形抵抗が高い
- 5052-H32アルミニウム:1.0t~1.2t木目に直交する
柔らかい 5052-H32 アルミニウムは圧延方向に破損しやすいので、弾性率よりも結晶粒方向が優先されます。レーザー切断されたエッジには、 ±0.005 mm のために 304/316L ステンレス鋼および 5052-H32 アルミニウムの場合、板金ゲージチャート1枚で厚さが決定されます。
関連キーワード:ステンレス鋼板の公差/5052アルミニウムの曲げ半径/医療用筐体の公差設計
データソースおよびベンチマーク:ISO 2768-m公差クラスおよびASME Y14.5幾何寸法公差。検査はZeiss CMM(空間指示誤差MPEE校正レポート)に基づいて実施。
クリーンルームの消毒において、316Lと5052の違いは何ですか?
クリーンルームの消毒には、化学薬品が使用され、 次亜塩素酸ナトリウム、 H2O2 プラズマまたは生理食塩水浴への曝露は 316L モリブデン含有ステンレス鋼を露出させながら、むき出しの 5052-H32 ハロゲン化物下での微細孔食の結果。 医療分野における304対316l 用途は耐孔食性に尽きます。316Lはモリブデンを添加してPREN(耐孔食性当量数:Cr-Mo-N指数)を23-25に高めますが、304は18-20です。クエン酸パッシベーションは ASTM A967 生産する 1~3 nm 酸化クロム層、 MIL-A-8625 タイプ II 陽極酸化 5052-H32 維持する Ra 0.8 μm。
ハロゲン化物曝露限度
化学組成スクリーニングは、ツールのリリース前に3つのテストを実施します。
1. 有効塩素 500ppm以上 - のみ 5052-H32 穴が開いている; 304/316L 満足です。
2. 121℃ 蒸気飽和度 – 316L SCCに合格する。 5052-H32 拭き取りのみ。
3. 75% アルコールまたは第四級アンモニウムのみ - 陽極酸化処理済み 5052-H32 満足です。
陽極酸化処理された病棟モニターカートのテストは、テスト3以降は終了する。 5052-H32 ステンレス製の製品のような高額な費用をかけずに検査に合格する。
不動態化酸化膜の形成
理解 不動態化処理はステンレス鋼をどのように保護するのか 鋼材は化学反応から始まります。ASTM A967 に基づくクエン酸は、レーザー切断箇所から遊離鉄を除去し、クロムによって厚さ 1~3 nm の酸化皮膜を再形成します。医療用板金パッシベーションは、 316L 試験で304個。密封済み 5052-H32 陽極酸化処理では自己修復酸化皮膜が形成されないため、傷は永久的に残ります。 316L クーポンは有効であることが確認されています 1,000時間以上 で ASTM B117-19 塩水噴霧。
表面粗さと滅菌保持
表面粗さによって滅菌保持時間の制限が決まる:電解研磨 316L 達成できる Ra ≤0.4μm 陽極酸化処理中のレベル 5052-H32 ほぼ2倍の粗さになる 316L5052アルミニウム板の耐食性は、金属を除去するのではなく、酸化皮膜の厚さを増加させる密閉型陽極酸化処理に依存します。合金の種類よりも先に、板金表面の粗さがクリーンルームへの入室基準を決定します。
関連キーワード:316Lと5052の腐食/医療用筐体の不動態化処理/陽極酸化アルミニウム筐体
データソースとベンチマーク:耐食性に関する評価は、ASTM B117-19塩水噴霧試験およびASTM A967不動態化試験に基づいています。機械的特性データは、ASMハンドブック第2巻からのものです。
熱管理と重量制限は設計にどのような影響を与えるのか?
熱管理と重量に関する懸念は、筐体の設計において相反する影響を及ぼします。5052-H32アルミニウムは軽量化と放熱に優れていますが、304/316Lステンレス鋼は重量が増加し、熱を保持します。熱と構造のバランスを取ることが重要です。 アルミニウムの長所と短所 ファンレス密閉型カートが受動的な熱伝達に5052合金を採用する理由が明らかになる。密度差が2.68 g/cm³と7.93 g/cm³の1つの制約となる一方で、もう1つの制約は熱伝導率である。ポータブル超音波エンクロージャには明確な傾向が見られる。重量予算と熱流束が、強度を考慮する前にエンクロージャに使用される金属を決定する。内部熱流束が高いファンレス密閉型カートには 5052-H32 アルミニウム製。通気孔付きの床置き型フレームは、304ステンレス鋼でも引き続き製造可能である。
重量予算とハンドル荷重
アルミニウムの長所と短所は、カートのハンドルを見ればすぐにわかります。5052-H32アルミニウムは、304ステンレス鋼に比べて構造重量を約3分の2削減できるため、看護師はより軽い荷物を運ぶことができます。 5052アルミニウムシートとは何ですか? 熱放散の速さと軽量化に理想的なこの素材は、重い銅管の使用をなくすのに役立ちます。そのため、ハンドルは、剛性ではなく重量予算に基づいて板金筐体を選定する第一歩となります。調達部門は、単一の材料変更による重量クラスの低減とキャスター容量の削減の恩恵を受けます。
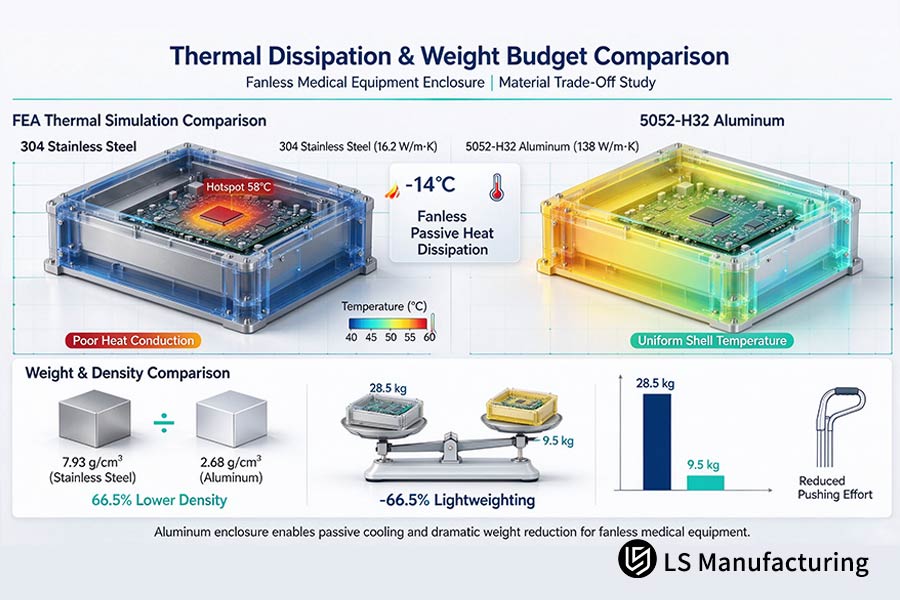
図1:熱管理と重量予算の比較:5052-H32アルミニウムは、304ステンレス鋼と比較して、熱伝導率が8.5倍高く、筐体重量を66.5%削減します。
ファンを使用しない受動冷却システムにおける熱拡散
医療機器筐体設計ガイドラインの慣行に従い、ファンレス筐体は受動的な放熱器として扱われる。 5052-H32 アルミ製ヒートスプレッダーには 138 W/(m·K) 熱伝導率が高く、マザーボードの熱を外側に拡散する304ステンレス鋼は 16.2 W/(m·K) 熱伝導率とホットスポットをトラップする 8.5倍 違い。 IP65 (防塵・耐水ジェット構造)筐体の密閉により、通気口がヒートシンクとして機能するのを防ぎ、熱放散は伝導のみとなります。設計には、密閉されたアルミニウム製筐体からグリルと銅管を取り除くことが含まれます。
追加の質量がまだ必要な場合
エンジニアはしばしば評価する 5052アルミニウムシートとは何ですか? ベースに構造質量が必要な場合に機能します。カートが静止しているときの 5052 アルミニウムシートの追加質量値はどれくらいですか? 床置きコンソールは逆のトレードオフを行います。304 ステンレス鋼は転倒防止の安定性に必要なバラストを提供し、通気グリルと銅製ヒートパイプは閉じ込められた熱を排出します。簡単に言うと、車輪付きファンレスカートは、 5052-H32 アルミニウム製の方が適している一方、重いフレームは304ステンレス鋼製の方が適している。
関連キーワード:熱伝導率アルミニウム対ステンレス鋼/医療用カートの軽量化/ファンレス筐体用放熱器
304鋼板と5052鋼板のコスト面でのトレードオフとは?
304ステンレス鋼板と5052-H32アルミニウムのコストトレードオフはバッチサイズによって変化します。試作品では5052-H32アルミニウムが優位に立ち、85ユニットを超えると304ステンレス鋼が追いつきます。見積もり ステンレス鋼製筐体とアルミニウム製筐体の比較 初期のプロトタイプではアルミニウムが優位であることを示し、ネスティング(シートレイアウトの最適化)により、304ステンレス鋼ユニット1個あたり114.70ドル、5052-H32アルミニウムユニット1個あたり80.08ドルという見積もり価格の安さを実現しています。陽極酸化処理と耐摩耗コーティングは、 5052-H32 アルミニウムの見積もりは数量ベースで、304ステンレス鋼は酸洗不動態化処理が必要です。小ロットの移動式カートは 5052-H32 価格面ではアルミニウムが有利だが、塩化物洗浄が必要な手術用コンソール用途では304ステンレス鋼が好まれる。
試作バッチ成形負荷
製造 アルミニウムの長所と短所 成形荷重から始めましょう。5052-H32アルミニウムは、304ステンレス鋼のプレス荷重よりも60%成形しやすく、初期の工程での摩耗も35%少なくなります。304ステンレス鋼は、繊維化の際に高価な高純度窒素ガスを使用します。 レーザー切断; 5052-H32 アルミニウムは高流量の窒素ガスを必要としません。セットアップ時間の短縮は、初回品の早期納品という形で調達チームに反映されます。板金DFMAルールは、金型リリース前にこのような負荷ギャップを把握します。
生産量増加時の仕上げコスト
医療用筐体仕上げの設計ガイドのコスト計算が何よりも優先されます。調達チームは、 不動態化処理はステンレス鋼をどのように保護するのか 部品メーカーは、自動化学浴により部品あたりのコストが陽極酸化処理された5052-H32アルミニウムの25%に対し、わずか12%に抑えられると指摘している。これは、粉体塗装(熱硬化ポリマーフィルム)が容易に傷つかないためである。ライフサイクルコストグラフの線は85~120ユニットの範囲で一致する。予算管理者にとって、病棟カートは 5052-H32 手術用コンソールにはアルミニウムが使われる一方、手術用コンソールには304ステンレス鋼が使われる。陽極酸化処理が板金に導入されると、コストは再び変化する。
関連キーワード:304と5052の筐体コスト比較/アルミ筐体コストの要因/医療用カートのコスト比較
板金曲げ加工の限界が製造上の欠陥を引き起こすのはなぜか?
板金成形における欠陥形成は合金の種類に依存します。304ステンレス鋼では、急速な加工硬化(冷間加工による強度増加)により曲げ線上の穴で亀裂が発生し、 5052-H32 急カーブ付近での荷降ろし時に発生するアルミニウム。原料スクラップの割合はすぐに変化する。 16.5% 304ステンレス鋼と比較すると 14.0% のために 5052-H32 アルミニウム。各材料の曲げ限界の説明: 304 ステンレス鋼の穴の真円度、オレンジピール 5052-H32 アルミニウム。スクラップ率は 1.8%~2.5% 範囲 304/316L ステンレス鋼と 5052-H32 アルミニウムパネル。板金欠陥の防止は、合金組成ではなく部品形状から始まります。結晶粒の配向が 5052-H32 アルミニウム部品の完全性、リリーフスロットの向き 304/316L ステンレス鋼部品の完全性。
木目方向と逃げ溝
医療用筐体の設計ガイドは、まず木目の向きから始まります。 5052-H32 アルミニウムの耐荷重曲げ線は、 45° または 90° 曲げ線が平行な場合、繊維に沿って裂けるため、転がりによる繊維の損傷が生じる。 304/316L ステンレス鋼製の筐体には、曲げ交差部に水滴と丸いレーザーリリーフスロットがあります。リリーフスロット設計により、 304/316L ステンレス鋼; 結晶粒の向きにより、 5052-H32 アルミニウム。
穴と曲げ部のギャップ要件
穴の位置は、ステンレス鋼板に見られる最も一般的な欠陥を決定づける要素です。無駄をなくすために役立つ基準は3つあります。
1. 穴の端から曲げ接点までの距離: d ≥ 2t + R。
2. カーブ交差点: 曲げ加工前にレーザー加工による溝加工を施す。
3. フランジの横にある穴: まず成形してから機械加工する。
304ステンレス鋼の楕円度欠陥は、基準1が満たされると消失する。 5052-H32 基準3が満たされると、アルミニウムの反り欠陥は解消される。
二次穴の仕上げ
板金成形と CNC加工 穴の間隔が狭い箇所では、加工を優先する変更が行われます。成形済みのシートはCNC加工工場に送られ、そこで精密な穴位置公差の範囲内で仕上げ加工されます。完全なCNC加工により、レーザー加工や他の箇所での曲げ加工によるコスト削減効果は相殺されます。簡単に言えば、間隔の狭い穴は加工され、間隔の広いシートはプレスブレーキに残されます。
関連キーワード:304ステンレス鋼の曲げ割れ/5052アルミニウムのオレンジピール/医療用筐体の曲げ問題
データソースとベンチマーク:成形データは、『機械ハンドブック』第31版の板金成形に関する章とASTM A240/A240Mの引張仕様に基づいて計算されています。
選択のための決定木
医療用板金成形分析は、化学的適合性から始まり、カートの移動性と熱管理に進み、初回生産量で終わります。化学的適合性と適合性の考慮事項は、バッチ経済性よりも優先されます。下部に頑丈なフレーム構造と上部に軽量シェルを必要とする医療用カートは、単一金属の加工を避ける必要があります。304 スチールフレームと 5052-H32 アルミニウム製の外殻。
1. 消毒化学試験 高濃度の酸、アルカリ、次亜塩素酸ナトリウム、および高温蒸気にさらされた筐体は塩化物試験に進みます。純アルコールによる洗浄にさらされた筐体は可動性試験に進みます。
2. 塩化物テスト - 選択において 医療分野における304対316l 筐体、体液や塩化物洗浄に曝される機器には、ASTM A967電解研磨パッシベーション処理を施し、表面粗さRa 0.4 μmの316Lステンレス鋼板が必須です。;その他の一般外科手術室および検査室では、つや消しパッシベーションと密着精度を備えた304ステンレス鋼板を使用しています。 ±0.01 mm。
3. 可動性試験および熱伝導試験 - ポータブル、カートマウント、またはファンなしの放熱シェルを備えたエンクロージャは適合グレードテストに進みます。振動減衰の大きい内部フレームワークを備えた床置きエンクロージャはバッチテストに進みます。 50~100個 遷移範囲。
4. フィットグレードテスト - 超精密な嵌合精度を備えた筐体 ±0.005 mm 必要とする 5052-H32 精密CNC二次加工を施したアルミニウム板、除去 66.5% 質量と結果として 138 W/(m·K) 熱伝導率、一般的な筐体用途 5052-H32 アルミニウムシートはレーザーカット、曲げ加工、陽極酸化処理されています。 MIL-A-8625 タイプ II 仕様 24.3% 単位コストの削減。
5. バッチスクリーニング — 下記はカスタム板金筐体です 85ユニット 納期が短い場合は、 5052-H32 アルミニウム板金 7日間; で走るか、それ以上 85ユニット 長期的な剛性を求めるなら、304ステンレス鋼板をお選びください。
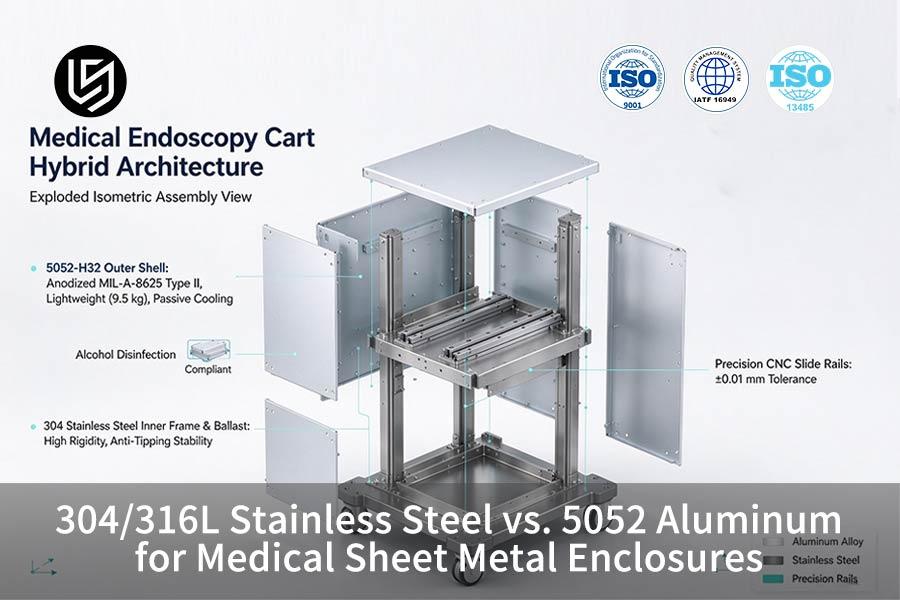
6. 端面境界条件 — 底部に転倒防止バラストが必要なカートと軽量設計のカートには、ハイブリッドアプローチを採用: 304 ステンレス鋼製インナーフレームと陽極酸化処理 5052-H32 アルミ製の外枠。
ステンレス鋼とアルミニウムの筐体の選択は、寸法性能よりも先に消毒化学と重量制限に基づいて行われ、その結果、バラストを必要とするカートにはハイブリッド構造が採用されることになった。
l 陽極酸化処理された5052-H32アルミニウム製アウターフレーム — 導電性ファスナーの接地箇所を隠し、接地抵抗を ≤0.1Ω 高周波シールド用。
l 上部に軽量部品と下部にバラストが必要なカート — 304ステンレス鋼製インナーフレームと陽極酸化処理を組み合わせる 5052-H32 アルミ製の外枠。
l 不動態化処理された304/316Lコンポーネント ― 出荷前に高湿度腐食試験を実施し、レーザー切断されたエッジにクロム系コーティングが存在することを確認する。
関連キーワード:医療用筐体材料の選定/316Lと5052の選定基準/ハイブリッドステンレス鋼とアルミニウムの筐体
LSマニュファクチャリング社製、医療用内視鏡カート筐体における304ステンレス鋼と5052アルミニウムの比較:剛性、放熱性、納期のバランス
医療用板金加工における医療用内視鏡カート筐体の剛性/放熱性/リードタイムのトレードオフは、選択された合金に依存します。これは、満たすべきトレードオフの制約を決定するからです。304ステンレス鋼と 5052-H32 アルミニウムは 7.93~8.00 g/cm³ 対 2.68 g/cm³熱伝導率は 16.2 対 138 W/(m·K)筐体パネルの公差は以下のとおりです。 ISO 2768-1:1989 基準。塩化物洗浄された手術用コンソールはそのままです。 304/316L ステンレス鋼; アルコール拭き取りモバイルカートは、使用時に軽量化とリードタイムの短縮を実現します。 5052-H32 アルミニウム。サーボ曲げスプリングバック制御が以下に従います ASME Y14.5-2018。
初期ルートと課題
低侵襲手術システムを設計するエンジニアたちは、剛性と清掃の理由から、内視鏡カートの筐体をすべて304ステンレス鋼製にするよう要求した。ステンレス鋼製筐体とアルミニウム製筐体の比較検討は、最初のバッチの見積もり後に始まった。重量は増加し、 28.5kg この場合、転倒リスクが高まります。内部温度は 58℃最初のバッチ価格は 1ユニットあたり148.00ドル で 50ユニットスクラップは 16.5% リードタイムに到達 14日間 この場合。
経路変更とプロセス修正
LS Manufacturingのプロセスエンジニアは厚さを評価しました 2.0 mm に対して 2.5 mm内側の曲げ半径は 1.0t~1.5t に対して 1.0t~1.2t、そして生のスクラップ 16.5% に対して 14.0%最初の曲げ試験により、深い直角コーナーの内部応力が緩和され、 0.35 mm 反りは 5052-H32 アルミニウム。水滴レーザーによるリリーフスロットと結晶粒の再配向により反りが除去され、外側のパネルは 5052-H32 アルミニウム 2.5 mm。
得られた結果
単位コストは以下から削減されました 148.00ドル に 112.00ドル; の減少 24.3% 囲いごとに 1~50個 さらに 28.5% 体積レベルでより多く。殻の重量は以下から減少 28.5kg に 9.5kg内部温度は低下した 14℃ガイドレール穴の公差が改善されました ±0.1 mm に ±0.01 mm; スクラップ削減 16.5% に 1.8%最初の記事の配達は 12日間 に 7日間つまり、移動式カートはより涼しく、より軽量な外装を手に入れたということだ。
コンプライアンスと要点
- H32アルミニウムシェル 合格した ISO 13485:2016 品質システム監査と液体飛沫試験。選択のヒント:アルコール拭き取りが必要な移動式内視鏡カートについては、 5052-H32 精密曲げ加工を施したアルミニウム、DFM(製造性設計)、塩化物噴霧式手術コンソールは引き続き使用される。 316L ステンレス鋼。精密な設計。 板金加工 そのプロセスは、合金の伝統ではなく、消毒化学から始まる。
「外装パネルの材質を304アルミニウムから5052-H32アルミニウムに変更したことで、シェル重量とリードタイムが同時に短縮され、臨床検証も予定通りに開始できました。」— 機械設計責任者、低侵襲手術システム、プロジェクト番号MED-2026-104B
データソースとベンチマーク:LS Manufacturingの生産納品記録、プロジェクト#MED-2026-104A(304ステンレス鋼ベースラインルート)およびプロジェクト#MED-2026-104B(5052-H32最適化生産ルート)、クロスプロセスデータベースで測定(サンプルサイズ>1,500)。
エンジニアリングレビューを依頼する
次世代の患者モニター、手術用カート、診断用筐体の開発には、材料の選定と公差の割り当てに関する問題が伴う。
LSマニュファクチャリング 経験豊富な板金エンジニアが、お客様の3D/2D図面を分析し、工程ルートの比較とDFM(製造性設計)評価を2時間で実施します。
曲げ亀裂限界、 ASME Y14.5 幾何寸法公差、電解研磨の実践については、いずれも議論の余地がある。
- エンジニアリング直通ホットライン: +86 185 6675 9667
- 公式技術メール: info@lsrpf.com
LS製造エンジニアリングセンター ホストはさらにデータを測定した。
よくある質問
1. どちらの材料の方が耐食性に優れていますか?
塩化物洗浄を好む 316L ステンレス鋼の場合、アルコール拭き取り式防護具は陽極酸化処理された鋼材によく作用する。 5052-H32 アルミニウム。モリブデン 2.0% に 3.0% もたらす 316L ステンレス鋼からPRENまで 23-25 に比べ 18-20 304ステンレス鋼製。密封された陽極酸化処理。 MIL-A-8625 タイプ II 酸やアルカリに対する耐食性が低下することを示している 5052-H32 アルミニウム。LS Manufacturingの不動態化生産ラインでは、入荷検査チームが検査を行うことができます。 316L クーポン後 1,000時間 による ASTM B117-19 標準。
データソース:ASTM A967 不動態化規格。
2. 5052アルミニウムと304ステンレス鋼のどちらを選択するかの損益分岐点はどれくらいですか?
バッチ数量によってクロスオーバーポイントが決まる。 5052-H32 アルミニウムが優勢になる前に 85304ステンレス鋼アプローチ後 85見積もりは~から始まります 112.00ドル のために 5052-H32 アルミニウムに対して 148.00ドル 304ステンレス鋼の場合、節約 24.3% エンクロージャーあたり最大 50ユニット資本予算は、 85~120ユニット LS Manufacturing 2025-2026 クロスプロセスデータベースに基づく範囲、サンプルサイズ 1,500以上。
データソース:LSマニュファクチャリング社クロスプロセスデータベース。
3. 5052アルミニウムの曲げ公差は、304ステンレス鋼と比べてどうですか?
精密グレード304ステンレス鋼の曲げ公差と 5052-H32 アルミニウムは ±0.01 mm サーボ圧力補償器の校正後。スプリングバック値の範囲は 3°~5° 304ステンレス鋼で 1.5°~2.5° の上 5052-H32 アルミニウム; 弾性率は 193 GPa に 70.3 GPa. ASME Y14.5-2018 指示により、シムを使用せずにスライドレールを組み立てることができます。
データ出典:機械ハンドブック、第31版。
4. 医療用カートの筐体において、5052アルミニウムは304ステンレス鋼の代替として使用できますか?
アルコール洗浄された移動式カートの囲いは 5052-H32 アルミニウム製。塩化物噴霧にさらされる手術用カートは 304/316L ステンレス鋼。密度は 7.93~8.00 g/cm³ に 2.68 g/cm³導電率は上昇する 16.2 に 138 W/(m·K)フリート管理部門は、陽極酸化アルミニウムシェルが適合したプロジェクト#MED-2026-104Bを挙げている。 ISO 13485:2016 監査。
データソース:LS製造プロジェクト#MED-2026-104B。
5. 板金切断後のステンレス鋼製筐体に関して、化学的不動態化の目的は何ですか?
に関して 不動態化処理はステンレス鋼をどのように保護するのか 筐体の場合、このプロセスでは、ASTM A967に記載されているように、クエン酸を介して表面の遊離鉄を除去し、安定した1~3 nmの酸化クロム層を再形成します。 316L ステンレス鋼は、板金切断後にクロム皮膜を形成する。 5052-H32 アルミニウムには自己修復特性はない。 ASTM B117-19 LS Manufacturingでのサンプリングではフィルムの連続性が示されています 316L 出荷前にステンレス鋼を検査する。
データソース:ASTM A967規格の文書。
6. 新しい筐体にステンレス鋼とアルミニウムのどちらを使用するかを迅速に決定するにはどうすればよいでしょうか?
消毒要件とペイロード重量によって新しい筐体材料の選択が決まります。ルーティングロジックは上記の決定木セクションに示されています。塩化物洗浄と重量要件からステンレス鋼が推奨されます。 304/316L一方、移動用カートや少量生産のプロトタイプは、 5052-H32 アルミニウム。プロジェクト #MED-2026-104B により内視鏡カートのリードタイムが短縮されました。 12 に 7日間。
まとめ
設計者は 3D/2D スケッチをアップロードし、検証計画を保護するために応答時間が 2 時間を超えない範囲で 1 つの経路比較プロセスと 1 つの DFM 分析を受け取ります。曲げ許容限界、 ASME Y14.5 幾何寸法公差および電解研磨手順については、さらなる議論が必要である。
調達チームは、フリーダイヤルを通じてプロセスレビューの専門家と連絡を取ります。 +86 185 6675 9667 またはテクニカルサポートのメール info@lsrpf.com。