 العربية



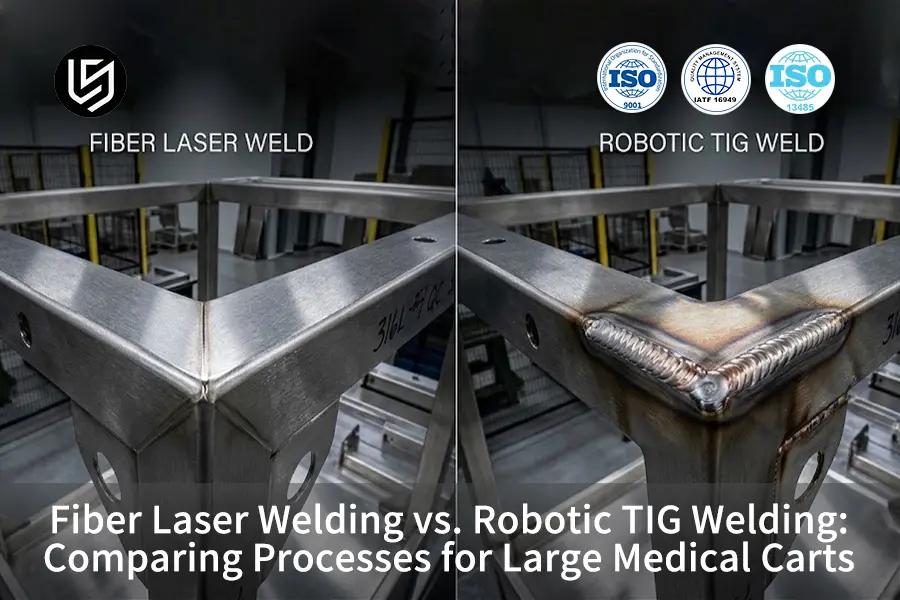
باختصار: مع ذلك لحام الألياف الليزرية يوفر تشوهًا حراريًا ضئيلًا مع منطقة متأثرة بالحرارة ضيقة جدًا تبلغ 0.4 مم، كما أن اللحام الروبوتي بتقنية TIG يقلل من النفقات الرأسمالية ويسمح بتفاوتات تصل إلى 0.25 مم في تركيب الوصلات. يتحقق التعادل عند 48 عربة، مما يرجح عملية اتخاذ القرار نحو لحام الألياف الليزرية بعد هذا الرقم.
تواجه فرق المشتريات والمهندسون الميكانيكيون في تصميم وتصنيع أغلفة المعدات الطبية الموثوقة عادةً نقطة حرجة حيث يصبح التوازن بين المظهر الجمالي والتكلفة أمرًا بالغ الأهمية: الاختيار بين لحام الليزر الليفي عالي الكثافة و لحام TIG من الضروري تقييم الإيجابيات والسلبيات من حيث مدخلات الطاقة الحراريةالتفاوتات، والطحن بعد اللحام، وتكلفة القطع متعددة المراحل لكل وحدة. فيما يلي تحليل فني لاتخاذ القرار بشأن طريقة الربط الميكانيكي الأنسب، بالإضافة إلى مقاييس دورة مقارنة وتحليل تجريبي لتكلفة التصنيع.
أهم النقاط
- في حال كانت العربة طويلة ونحيلة ألواح 316L و 304إذاً، ينبغي عليك استخدام لحام الليزر الليفي. سيكون التشوه والتشطيب في حدهما الأدنى في هذه الحالة.
- الخيار المناسب سيكون اللحام الآلي بتقنية TIG عندما تكون الفجوة أكبر من 0.25 مم ويكون هناك تغيير متكرر في مسار المفصل أو عندما يتبع المظهر سد الفجوة حسب ترتيب الأولوية.
- ضع في اعتباركunt 48 وحدة باعتبارها معايير اقتصادية للعربة قيد المناقشة بدلاً من الصناعة بأكملها بسبب اختلاف أطوال اللحام والتجهيزات.
- لا ينبغي تحديد أي من العمليتين لوصلات 316L بسمك 3.0 مم والتي تتطلب اختراقًا كاملاً دون تأهيل مسبق لإجراءات اللحام (PQR) واختبار تجريبي للعينات.
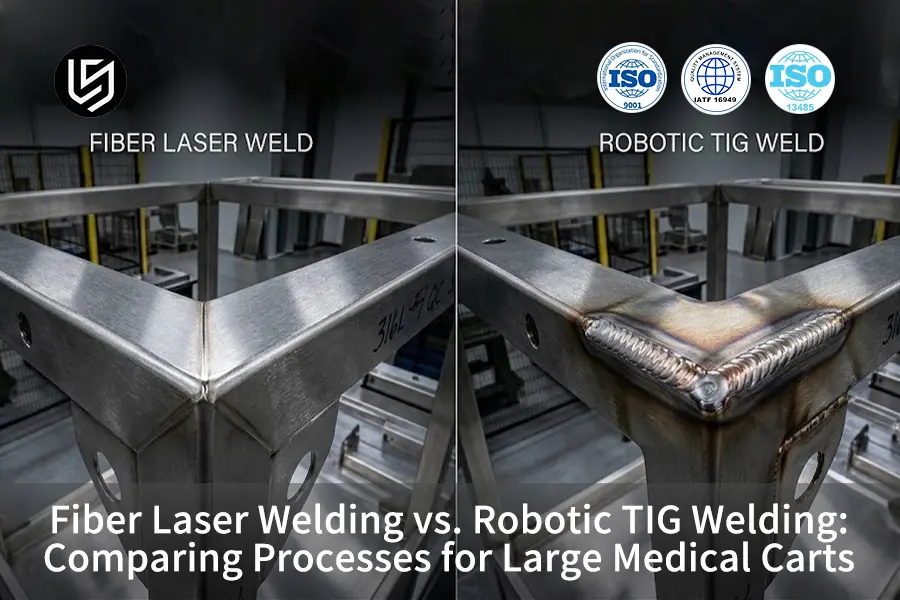
مقارنة بين لحام الليزر الليفي ولحام TIG الروبوتي عبر عتبات التصنيع الحرجة للعربات الطبية
يوضح الجدول التالي أسرع طريقة لاتخاذ قرار إنتاجي قابل للدفاع عنه. وهو لا يحدد الفائز النهائي، بل العملية التي تلبي القيد المحدد أولاً.
|
الأبعاد |
لحام الألياف الليزرية |
اللحام الآلي بتقنية TIG |
عتبة الاختيار / التوصية |
|---|---|---|---|
|
انحراف الدقة، 316L 1.5 مم |
±0.12 مم |
±0.25 مم |
حركة الغلاف التي تقل عن 0.15 مم تُسهّل عملية اللحام بالليزر الليفي |
|
Ra ذو الوجه الملحوم |
Ra 3.2 ميكرومتر |
Ra 6.3 ميكرومتر |
يفضل استخدام لحام الليزر الليفي عندما تكون قيمة Ra أقل من 6.3 ميكرومتر للألواح المرئية |
|
عرض منطقة الخطر |
0.4 مم |
2.6 مم |
تُفضل الألواح الرقيقة والدرزات الطويلة اللحام بالليزر الليفي |
|
تركيب مشترك |
أظهر 0.10 مم الحد الأقصى |
أظهر 0.25 مم أقصى قيمة |
عادةً ما تفضل الفجوات التي تزيد عن 0.15 مم اللحام الآلي بتقنية TIG |
|
دورة اللحام |
7.4 دقيقة/عربة |
14.9 دقيقة/عربة |
يفضل استخدام لحام الليزر الليفي في عمليات التشغيل التي تتجاوز 48 وحدة |
|
الناتج اليومي |
320-420 وحدة |
180-230 وحدة |
قد يظل تخطيط القدرة الإنتاجية العالية للمزيج يفضل استخدام اللحام الآلي بتقنية TIG |
|
التكلفة المباشرة للوحدة، 100 قطعة |
71 دولارًا |
118 دولارًا |
قم بالحساب بناءً على طول اللحام والتجهيزات الخاصة بالعربة |
|
تكلفة المعالجة اللاحقة، 100 قطعة |
8400 دولار |
14500 دولار |
يفضل استخدام لحام الألياف الليزرية في صناعة مستحضرات التجميل وعربات التنظيف الحساسة |
تُظهر المصفوفة أن لحام الليزر الليفي يتفوق من حيث التشوه، ومدخلات الحرارة، ومعدلات الإنتاج، بينما يُعد لحام TIG الروبوتي أفضل من حيث دقة الوصلات والتكيف مع القطع الخام ذات الجودة الرديئة. لذلك، فإن تقييم مقارنة بين لحام الليزر الليفي ولحام التنجستن بالغاز الخامل بالنسبة للعربات الطبية، تبدأ القيود المتعلقة بالتجهيز أولاً ثم حجم الدفعة ثانياً.
لماذا نثق ببياناتنا الهندسية التجريبية؟
شركة LS للتصنيع لحام الألياف الليزرية خط إنتاج وخط لحام TIG آلي في مصنع الشركة في دونغقوان، بمقاطعة قوانغدونغ، مدعوم بشبكة شركاء معتمدين على مستوى البلاد. تهدف هذه المقارنة إلى الحياد، حيث يتم اختيار العمليات بناءً على شكل القطع، وطريقة التركيب، وكميات الطلب.
كتبت هذه المقالة غلوريا، النموذج الأولي السريع خبير في التصنيع السريع يتمتع بخبرة تزيد عن 15 عامًا في الهندسة الدقيقةوتمت مراجعتها فنياً من قبل قسم هندسة اللحام في شركة LS Manufacturing. شركة LS Manufacturing حاصلة على شهادات ISO 9001 وISO 13485 وIATF 16949.
لكي يتعرف القراء على خبرة المؤلف في مجال التصنيع متعدد العمليات، يمكنكم زيارة خبرة غلوريا في العمليات المتعددة على لينكدإن.
أي عملية توفر دقة أعلى في تصنيع هياكل عربات الأجهزة الطبية؟
توفر عملية اللحام بالليزر الليفي نتائج تحمل أدق لهيكل عربة طبية تم اختبارها طالما أن عملية التشكيل والثني والتثبيت تضمن بقاء الوصلة ضمن نطاق التركيب الضيق لعملية اللحام بالليزر.
التفاوتات التي تم تحقيقها هي ليزر الألياف ±0.12 مم و لحام TIG آلي بدقة ±0.25 مم في الفولاذ المقاوم للصدأ 316Lتجميع لوحة جانبية بسمك 1.5 مم. عند تقييم اللحام بالليزر مقابل لحام TIG للهياكل الرقيقة، ينشأ اختلاف التفاوت مباشرةً من فيزياء إدخال الحرارة. يركز لحام الليزر الليفي الطاقة الضوئية المشعة في بقعة دون المليمتر، مما يُنتج طبقة دقيقة بسمك 0.4 مم. المنطقة المتأثرة بالحرارة (HAZ) وتخفيف الانكماش الزاوي التراكمي على طول خطوط الألواح الطويلة. بالمقارنة، يشكل اللحام الروبوتي بتقنية TIG منطقة متأثرة بالحرارة بسمك 2.6 مم على نفس المادة والسمك، مما يترك خط لحام أطول مع فرصة أكبر للتسبب في حركة اللوحة على الرغم من التثبيت المناسب.
ينبغي أن يراعي الاختيار سلسلة عملية التصنيع بأكملها، وليس فقط معدل اللحام. ويتطلب ذلك قطعة خام جاهزة للمعالجة بالليزر، وثنيًا دقيقًا، وتحكمًا في حالة الحواف، وتجهيزًا يتحكم في التقوس والالتواء. تعتبر عملية اللحام الروبوتية بتقنية TIG عملية أكثر أمانًا من حيث التفاوتات المسموح بها إذا كان تغيير الصفيحة المعدنية ضروريًا لإنتاج الوصلة.
- أساس التسامح: اللحام بالليزر الليفي (±0.12 مم) واللحام الروبوتي بتقنية TIG (±0.25 مم)
- المنطقة المتأثرة بالحرارة (HAZ): اللحام بالليزر الليفي (0.4 مم) واللحام الروبوتي بتقنية TIG (2.6 مم)
- مشغل: استخدم لحام الليزر الليفي عندما يجب أن تكون حركة الغلاف أقل من 0.15 مم
كيف تتعامل تقنيات اللحام بالليزر الليفي واللحام الروبوتي بتقنية TIG مع التشوه الحراري؟
تُقلل عملية اللحام بالليزر الليفي من التشوه الحراري من خلال تقليل إجمالي مدخلات الحرارة وصغر حجم المنطقة المتأثرة بالحرارة؛ بينما تُقلل عملية اللحام الروبوتية بتقنية TIG من التشوه الحراري من خلال تعديل النبضات وتسلسل اللحام والتثبيت الفعال. وفقًا لـ شركة LS للتصنيع في الاختبار، حقق لحام الليزر الليفي طاقة قدرها 0.28 كيلوجول/مم بينما حققت عملية اللحام الروبوتية بتقنية TIG طاقة قدرها 0.72 كيلوجول/مم.
تتطلب إدارة التشوه الحراري الناتج عن اللحام بالليزر الليفي مقابل اللحام بتقنية TIG فهمًا للظروف الحدية المعدنية. وفقًا لبيانات مجلة AWS Welding Journal التجريبية لعام 2024 حول الفولاذ المقاوم للصدأ 316L، يزداد الانحناء الطولي من 1.2 مم إلى 3.6 مم مع ارتفاع الطاقة الخطية من 0.3 كيلوجول/مم إلى 0.472 كيلوجول/مم، بينما يتسارع ترسب الكربيد في منطقة التأثير الحراري تحت درجات حرارة الذروة لفترات طويلة. يقدم هذا تفسيرًا فيزيائيًا للحدود، ولكنه لا يغني عن إجراءات اللحام الخاصة بكل قطعة. تحتاج عربات الأجهزة الطبية إلى تسلسل لحام مناسب، ولحام متوازن، وفحص دقيق لخلوص التثبيت، نظرًا لأن الوصلات المحيطية تميل إلى تراكم الحركة مع انخفاض مدخلات الحرارة.
يكمن المبدأ في أن تتناسب عملية اللحام مع حالة الإطار. يُنصح باستخدام لحام الليزر الليفي عندما يسمح تصميم القطعة وسلسلة التوريد بتركيب محكم. ينبغي استخدام اللحام الروبوتي بتقنية TIG عندما تكون هناك حاجة إلى تعديل الحرارة أثناء مسارات الوصل المتغيرة أو عندما لا يمكن تعديل الغلاف الحالي ليتناسب مع تحمل الليزر.
- تأثير التسخين: اللحام بالليزر الليفي (0.28 كيلوجول/مم) مقابل اللحام الروبوتي بتقنية TIG (0.72 كيلوجول/مم)
- انحراف اللوحات: اللحام بالليزر الليفي (±0.12 مم) مقابل اللحام الروبوتي بتقنية TIG (±0.25 مم)
- إدارة التشويش: يُستخدم تأثير التسخين المنخفض في لحام الليزر الليفي؛ ويُستخدم اللحام النبضي في لحام TIG الروبوتي
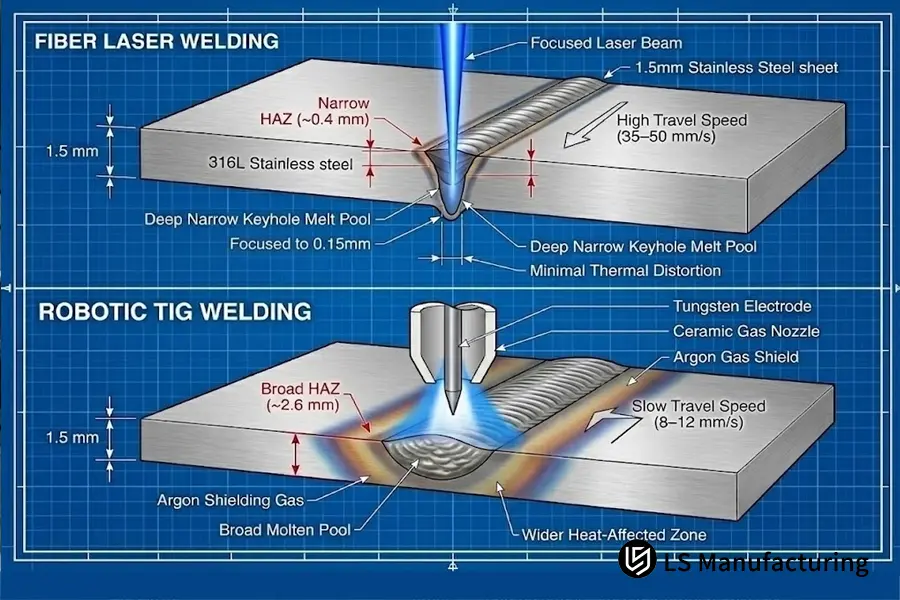
الشكل 1: مقارنة المقطع العرضي الديناميكي الحراري. أعلى: شكل ثقب المفتاح العميق والضيق في لحام الليزر الليفي (~0.4 مم منطقة التأثير الحراري). أسفل: حوض الانصهار في وضع التوصيل في لحام TIG الروبوتي مع درع الأرجون الديناميكي (~2.6 مم منطقة التأثير الحراري).
أي عملية لحام هي الأكثر فعالية من حيث التكلفة بالنسبة لـ 50 إلى 500 عربة طبية؟
بالنسبة لعملية اللحام الروبوتية بتقنية TIG، يكون استخدامها فعالاً من حيث التكلفة عند حوالي 48 عربة نظرًا لعدم وجود تكلفة للتجهيزات. أما بالنسبة للحام بالليزر الليفي، فيصبح فعالاً من حيث التكلفة بعد استيعاب تكلفة التجهيزات والبرمجة البالغة 2250 دولارًا على المدى الطويل.
أظهرت مقارنة دقيقة لتكاليف اللحام بالليزر الليفي واللحام بتقنية TIG أن سعر الوحدة المقاس من قبل شركة LS Manufacturing عند إنتاج 100 وحدة هو 71 دولارًا أمريكيًا للحام بالليزر الليفي مقابل 118 دولارًا أمريكيًا للحام TIG الآلي. وتشمل هذه الميزة في تكلفة الوحدة، والتي تبلغ 40%، وقت قوس اللحام، وغاز الحماية، ورؤوس اللحام البديلة، وأجور إعادة العمل، باستثناء تكلفة المواد الخام المشتراة. ويمكن حساب نقطة التعادل باستخدام الصيغة التالية.
Q = تكلفة الأدوات / (سعر الوحدة ب - سعر الوحدة أ)
الكمية = 2250 دولارًا / (118 دولارًا - 71 دولارًا) = 47.87 وحدة
وبناءً على ذلك، يُعادل ذلك 48 وحدة. عند تحليل حجم عمليات اللحام الروبوتي بتقنية TIG مقابل اللحام بالليزر الليفي، يستمر زمن دورة اللحام بالليزر الليفي السريع (7.4 دقيقة) وتقليل الحاجة إلى طحن السطح بعد اللحام في التراكم بين 50 و500 عربة. عند 500 عربة، يصبح عبء التثبيت ضئيلاً مقارنةً بإجمالي تكلفة الإنتاج، مما يسمح لتكاليف العمالة المستمرة بالهيمنة.
|
كمية |
لحام الألياف الليزرية |
اللحام الآلي بتقنية TIG |
تفسير |
|---|---|---|---|
|
20 قطعة |
181 دولارًا للقطعة |
118 دولارًا للقطعة |
تُعد عملية اللحام الروبوتية بتقنية TIG أرخص. |
|
48 قطعة |
118 دولارًا للقطعة |
118 دولارًا للقطعة |
تصل العمليات إلى نقطة التعادل المقاسة |
|
100 قطعة |
71 دولارًا للقطعة الواحدة |
118 دولارًا للقطعة |
تُعد عملية اللحام بالليزر الليفي أقل بنسبة 40% |
|
500 قطعة |
37 دولارًا للقطعة |
63 دولارًا للقطعة |
لا تزال لحامات الليزر الليفي أقل تكلفة |
تنطبق هذه الأرقام على عربة نقل المعدات الطبية المصنوعة من الفولاذ المقاوم للصدأ 316L بسماكة 1.5 مم المستخدمة في دراسة الحالة. سيتطلب الأمر تصميم نموذج جديد بناءً على هندسة جديدة، وطول اللحام، والمسافة الفاصلة، والتكاليف المحلية قبل استخدام الكمية اللازمة لتحقيق نقطة التعادل والبالغة 48 وحدة في برنامج آخر.
- تكلفة الوحدة عند إنتاج 100 وحدة: اللحام بالليزر الليفي (71 دولارًا) مقابل اللحام الآلي بتقنية TIG (118 دولارًا)
- الأدوات والإعداد: لحام الألياف الليزرية (2250 دولارًا أمريكيًا للتجهيزات/البرمجة) مقابل لحام TIG الروبوتي (0 دولار أمريكي)
- نقطة التعادل عند 48 وحدة في البرنامج الحالي
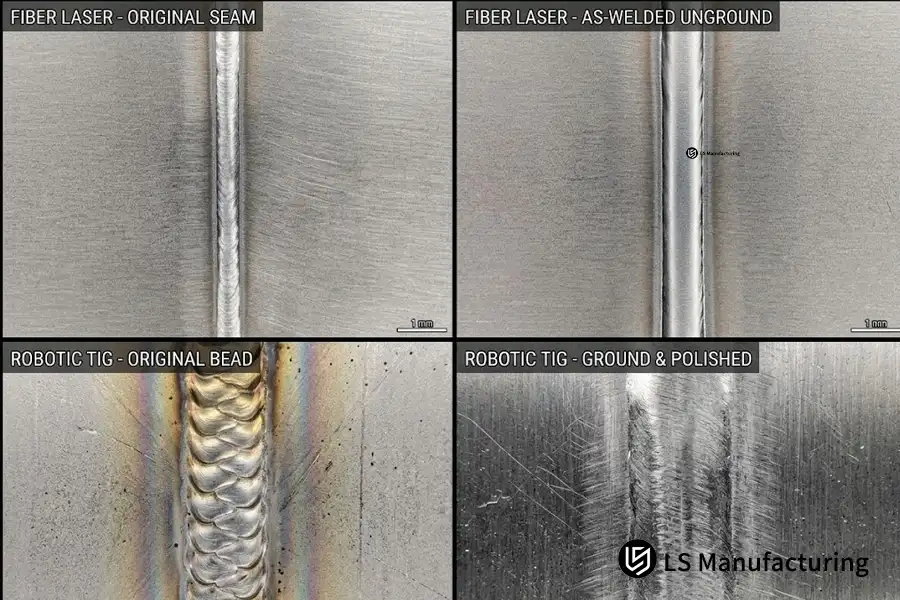
الشكل 2: دراسة سطحية باستخدام مقياس البروفيل الكلي عبر مراحل التشطيب. أعلى: لحام ليزر الألياف بعد اللحام، يحقق تشطيبًا غير مصقول Ra 3.2 ميكرومتر. أسفل: تموج اللحام الآلي بتقنية TIG بعد اللحام (Ra 6.3 ميكرومتر) مقارنةً بعلامات المزج الكاشطة بعد اللحام.
متى يجب أن يحدد تركيب الوصلة نوع اللحام المستخدم، سواء كان ليزر الألياف أو لحام TIG؟
يجب أن تحدد عملية التركيب اختيار العملية بمجرد أن يصل حجم الفجوة إلى الحد الأدنى حيث يظل اختراق الليزر قابلاً للتكرار. كانت نافذة التركيب المقاسة لشركة LS Manufacturing هي 0.10 مم للحام بالليزر الليفي و 0.25 مم للحام TIG الروبوتي في 1.5 مم 316L.
لكنّ التثبيت المحكم ليس الخطر الوحيد لسوء التركيب. فعدم تطابق الحواف، واختلاف حجم فتحة الجذر، والتشوهات الناتجة عن الانحناء السابق، وتفاوت عرض القطعة، كلها عوامل قد تؤدي إلى عدم استقرار ثقب المفتاح الليزري. تتميز عملية اللحام الروبوتية بتقنية TIG بقدرتها على اللحام باستخدام مادة الحشو ER316/316L، وتناسب الفجوات الصغيرة وتوفر حرارة متغيرة عبر خط اللحام. إلا أن هذه الميزة تأتي على حساب زيادة وقت الدورة وتكلفة التشطيب.
يجب أن يبدأ القرار من مرحلة التصميم. إذا كان بالإمكان تحقيق دقة تصل إلى 0.10 مم باستخدام القطع بالليزر والثني والتثبيت المناسب، فإن لحام الألياف الليزرية هو الخيار الأمثل. أما إذا كان ذلك يتطلب تغييرًا مكلفًا في الخامة أو ينطوي على مخاطر في سلسلة التوريد، فإن لحام TIG الروبوتي يُعد خيارًا أفضل رغم كونه أكثر تكلفة لكل قطعة.
|
حالة المفاصل |
لحام الألياف الليزرية |
اللحام الآلي بتقنية TIG |
القرار الموصى به |
|---|---|---|---|
|
الفجوة ≤ 0.10 مم |
قابلية تكرار جيدة من الناحية المعدنية والتجميلية |
أبطأ وأثقل حرارياً |
لحام الألياف الليزرية |
|
الفجوة 0.11–0.25 مم |
يتطلب الأمر تجربة لحام وربما لحام ليزري حشو |
نافذة التشغيل العادية |
اللحام الآلي بتقنية TIG |
|
درزات مختلطة مرئية وهيكلية |
نتيجة تجميلية ممتازة؛ يجب أن يكون المفصل جاهزًا للعلاج بالليزر |
يمكن لعملية واحدة أن تغطي اللحامات المرئية وغير المرئية |
مسار العربات الهجينة |
|
غلاف موجود بفراغات متغيرة |
مخاطر تركيب أعلى |
أكثر قابلية للتكيف |
اللحام الآلي بتقنية TIG |
- عتبة التجهيز: اللحام بالليزر الليفي (0.10 مم) مقابل اللحام الروبوتي بتقنية TIG (0.25 مم)
- خصائص الحشو: في لحام الليزر الليفي، يكون اللحام ذاتيًا، بينما في لحام TIG الروبوتي، تتم إضافة مادة حشو.
- إجراءات السلامة: اختبر مدى ملاءمة الوصلة عن طريق لحام العينات قبل إنشاء التجهيزات.
ما هي حدود جدوى الميزات بين لحام الليزر الليفي ولحام TIG؟
يجب أن تأتي جدوى الميزات أولاً لأن بعض المتطلبات يسهل تلبيتها من حيث القيود المادية في عملية واحدة حتى لو كانت كلتا العمليتين قادرتين على إجراء لحام ممتاز.
القائمة أدناه تتعلق بعربات طبية كبيرة الحجم وليست بلحام القسائم المجردة.
تُستخدم أول عشر ثوانٍ من فحص الجدوى للتحقق مما إذا كان بالإمكان تحقيق أقصى تفاوت في طول اللحامات، وأضيق نصف قطر مرئي، وأقل سمك للألواح، وأكبر فجوات، دون الحاجة إلى إعادة تصميم النموذج الأولي أو مراعاة التفاوتات المسموح بها في الانحناء. إذا كانت الإجابة بالنفي، فيُقسّم مسارات التصنيع حسب كل ميزة، ولا يُفرض استخدام عملية واحدة للعربة بأكملها.
|
ميزة أو متطلب |
لحام الألياف الليزرية |
اللحام الآلي بتقنية TIG |
المسار الموصى به |
|---|---|---|---|
|
ألواح طويلة مسطحة مرئية |
أفضل استقرار حراري وأقل تشطيب |
ارتفاع خطر الحركة التراكمية |
لحام الألياف الليزرية |
|
درزات مرئية من الفئة أ بدون بدل بعد الطحن |
لحام ضيق وتلوين حراري أصغر |
يتطلب الأمر عادةً المزج |
لحام الألياف الليزرية |
|
فجوات الوصلات 0.11-0.25 مم |
يتطلب معالجة خاصة |
نطاق التشغيل القياسي |
اللحام الآلي بتقنية TIG |
|
تغييرات متكررة في التصميم قبل الاستثمار في التجهيزات |
حساسة للعملية وتعتمد على الأدوات |
أكثر قابلية للتكيف مع تغييرات البرنامج |
اللحام الآلي بتقنية TIG |
|
الأقواس الداخلية والعناصر الهيكلية غير المرئية |
سريع، لكن التحكم في التجهيز أمر بالغ الأهمية |
تحمل قوي للفجوات وتحكم ممتاز في الترسيب |
اللحام الآلي بتقنية TIG |
|
درزة طويلة متصلة تتجاوز 3 أمتار |
يحافظ انخفاض مدخلات الحرارة على شكل اللوحة |
يحتاج التراكم الحراري إلى تحكم فعال |
لحام الألياف الليزرية |
|
عربة هجينة تجمع بين فئتي الميزات |
الأفضل للوحات التجميلية |
الأفضل للمفاصل والأقواس المتغيرة |
المسار الهجين |
لا يُمثل المسار الهجين حلاً وسطاً، بل يتضمن لحاماً بالليزر الليفي للتجميعات الحساسة للتشوه والمظهر الجمالي، ولحاماً آلياً بتقنية TIG للأقواس المتغيرة والوصلات الهيكلية. تُنتج شركة LS Manufacturing العربة المختبرة بهذه الطريقة لتقليل عمليات التشطيب دون الحاجة إلى تجهيز النظام بأكمله للحام بالليزر.
أما بالنسبة للبرنامج الذي تم اختباره، فيُنصح باتباع المسار الهجين عندما تتجاوز نسبة الأجزاء غير التجميلية أو التي تتجاوز فيها نسبة التجهيز 0.10 مم 40% من طول اللحام. أما إذا كانت النسبة أقل من ذلك، فسيسهل ذلك عملية التثبيت والفحص عند تجهيز القطعة لليزر.
مقارنة بين لحام الألياف الليزرية من شركة LS Manufacturing ولحام TIG الروبوتي لهياكل عربات التصوير الطبي: استعادة 36% من وقت التسليم من خلال تقسيم العملية
قامت شركة تصنيع معدات أصلية في مجال التصوير الطبي بتصنيع عربة من الفولاذ المقاوم للصدأ 316L تتكون من أغطية جانبية، وإطار أساسي، وأقواس، وأغطية قابلة للإزالة. في البداية، خططت الشركة لتصنيع العربة بالكامل باستخدام لحام TIG آلي. تطلبت الشركة ألواحًا جانبية مسطحة، وسطحًا قابلًا للتنظيف. تشطيب السطح والاستقرار اللازم لإطلاق المنتج.
استوفت أجزاء النموذج الأولي متطلبات القوة؛ ومع ذلك، كانت هناك مشكلة تتعلق بحركة وصلات الألواح الطويلة أثناء اللحام. أسفرت عملية اللحام الآلي بتقنية TIG عن منطقة متأثرة بالحرارة بسمك 2.6 مم و ±0.25 مم انحراف في الألواح الجانبية. على الرغم من أن تفاوت الفجوة البالغ 0.25 مم في لحام TIG الروبوتي استوعب تباين الخامة، إلا أن الحرارة المتراكمة أثرت على الأسطح المكشوفة للجزء.
أجرت شركة LS Manufacturing تحليلًا للتصميم من أجل التصنيع على هذا الجزء، وقامت بإجراء عينة من كلتا التقنيتين في ظل نفس ظروف التثبيت والفحص، وخصصت الميزات وفقًا لذلك. استخدمت شركة LS Manufacturing لحام الليزر الليفي للدرزات الجانبية والغطاء الطويلة المكشوفة، مع الإبقاء على لحام TIG الروبوتي للأقواس والوصلات حيث كانت هناك حاجة إلى دقة تركيب تبلغ 0.25 مم.
واجه البرنامج مشكلة إنتاجية أثناء محاولة تطبيق عملية تشغيل لحام الألياف الليزرية. تمثلت المشكلة في قطع الليزر الذي خلّف نتوءات على الحواف وفجوات موضعية غير منتظمة ضمن التفاوتات المحددة من قبل المورد، ولكنها كانت غير منتظمة للغاية بحيث لم تسمح باختراق الليزر بشكل متناسق. أدت إعدادات الطاقة العالية إلى احتراق اللحام بدلاً من إغلاق الوصلة. أعاد قسم الهندسة تصميم نظام التحكم بالحواف، وأضاف أداة تثبيت، وقلل من تراكم الحرارة باستخدام اللحام المتوازن. كانت استواء السطح بعد اللحام ثابتًا عند ±0.12 مم دون زيادة في زمن الدورة.
وقد أعطى ذلك زمن دورة قدره 7.4 دقيقة للحام بالليزر الليفي و 14.9 دقيقة تم اختبار عملية اللحام الروبوتي بتقنية TIG على العربة. انخفضت نسبة الخردة من 22% عند استخدام العملية الأولية إلى 4% بعد تعديل العملية والتجهيزات. كما تحسن وقت التسليم بنسبة 36% مقارنةً بالعملية الأولية.
المواد والعمليات المستخدمة في هذه العربة مسجلة بشهادات ISO 9001 وISO 13485 لشركة LS Manufacturing.بالنسبة للفرق الهندسية التي تحدد كيفية اختيار لحام الليزر الليفي أو لحام القوس الكهربائي، فإن الاستنتاج الأساسي واضح: اختيار عمليات الربط على مستوى الميزة الفردية بدلاً من التنازل عن التسطيح الخارجي أو التكلفة الإجمالية لفرض طريقة لحام واحدة عبر عربة طبية كاملة.
معرفات المشروع: #MED-2026-318A و #MED-2026-318B. مصدر البيانات: قاعدة بيانات LS Manufacturing 2025-2026 للقياس عبر العمليات؛ عدد الأجزاء = 1512.
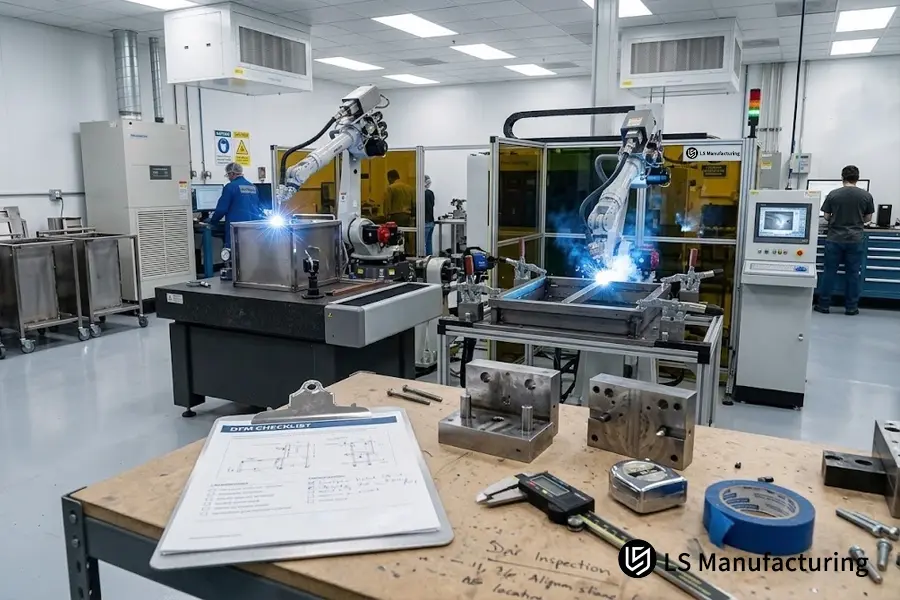
الشكل 3: منشأة تصنيع عربات طبية ثنائية العملية في شركة LS Manufacturing، تتميز بلحام ليزر الألياف الآلي للأغلفة الخارجية ذات الجدران الرقيقة إلى جانب لحام TIG الروبوتي لإطارات الهيكل الثقيلة.
الأسئلة الشائعة
1. أي عملية توفر اختراقًا أعمق في دعامات الهيكل السميكة؟
توفر عملية اللحام الروبوتية بتقنية TIG موثوقية أعلى في اختراق العمق في دعامات الهيكل الهيكلي التي يزيد سمكها عن 4.0 مم. ويعود ذلك إلى القوس الكهربائي المستمر عالي التيار وبركة سلك التغذية، مما يضمن اختراقًا كاملًا للجذر وترطيبًا للجدار الجانبي في وصلات الصفائح السميكة. في المقابل، تتطلب عملية اللحام بالليزر الليفي الذاتي شعاعًا ضوئيًا عالي القدرة (يتجاوز 8 كيلوواط) أو تشكيلًا دقيقًا للشطف.
(مصدر البيانات: سجل اللحام لشركة LS Manufacturing)
2. ما هو حجم الإنتاج الدقيق الذي عنده تتعادل العمليتان مالياً؟
تبلغ نقطة التعادل 48 عربة طبية. يستخدم اللحام الآلي بتقنية TIG مشابك ورشة العمل عند استخدام أقل من 48 عربة طبية لتقليل تكلفة الإعداد. أما اللحام بالليزر الليفي، عند استخدام أكثر من 48 عربة طبية، فيوفر دورة لحام أسرع (7.4 دقيقة مقابل 14.9 دقيقة لكل عربة)، كما أن عدم الحاجة إلى عمليات طحن مكثفة يقلل تكلفة تصنيع الوحدة إلى 71 دولارًا.
(مصدر البيانات: نموذج تكلفة التصنيع LS.)
3. كيف يؤثر تفاوت تركيب وصلة اللحام على احتمالية حدوث الاحتراق؟
إذا تجاوزت الفجوة بين اللحامات الذاتية 0.10 مم، فإن شعاع الليزر المركز يمر عبرها دون أن يلتصق بها، مما يؤدي إلى احتراق المعدن وعدم اكتمال اللحام. في المقابل، تسمح لحام TIG الروبوتي بوجود فجوة تصل إلى 0.25 مم بين وصلات اللحام بفضل استخدام سلك حشو ديناميكي لسد هذه الفجوة. ولتقليل حساسية الليزر لحجم الفجوة، تطبق شركة LS Manufacturing دقة ±0.03 مم في قطع الليزر باستخدام التحكم الرقمي الحاسوبي (CNC).
(مصدر البيانات: معيار ISO 13919-1 لمستويات الجودة في اللحام بالليزر).
4. ما هو سبب التحكم في خشونة السطح بعد اللحام في تصنيع العربات الطبية؟
تتعرض عربات التشخيص الطبي للتعقيم السريري يوميًا، وتحتفظ اللحامات التي تتجاوز قيمة خشونة سطحها Ra 6.3 ميكرومتر بالرطوبة والميكروبات والمواد الكيميائية. ونظرًا لأن لحام TIG الروبوتي يُنتج تموجات خشنة بمتوسط خشونة سطح Ra 6.3 ميكرومتر، مما يتطلب مراحل طحن متعددة، فإن لحام الليزر الليفي يُنتج سطحًا موحدًا بمتوسط خشونة Ra 3.2 ميكرومتر مباشرةً من طاولة العمل.
(مصدر البيانات: ISO 13485 قابلية تنظيف الأجهزة الطبية وتحليل البروفيلوميتر).
5. هل يمكن لحام الهياكل الرقيقة المصنوعة من الفولاذ المقاوم للصدأ دون حدوث تشوه حراري؟
رغم أن جميع تقنيات اللحام تُولّد إجهادًا حراريًا، إلا أن تقنية اللحام بالليزر الليفي تحدّ من المنطقة المتأثرة بالحرارة إلى 0.4 مم مقارنةً بـ 2.6 مم في لحام TIG الروبوتي، مما يحافظ على الانحراف المكاني عند ±0.12 مم على صفيحة 316L بسماكة 1.5 مم. يُولّد لحام TIG الروبوتي تشوهًا حراريًا أكبر يؤدي إلى انحراف ±0.25 مم. تستخدم شركة LS Manufacturing اللحام بالليزر الليفي مع التثبيت الهوائي، مما يُلغي الحاجة إلى التسطيح الهيدروليكي الثانوي.
(مرجع مجموعة البيانات: قاعدة بيانات إنتاج شركة LS Manufacturing 2025-2026.)
6. كيف يمكن للمهندسين اختيار إحدى العمليتين بسرعة لعربات نقل المعدات الطبية؟
حلل ثلاثة معايير: دقة تركيب الوصلات، وحجم الدفعة، ومتطلبات النظافة التجميلية. إذا كانت دقة التركيب ≤ 0.10 مم، وحجم الدفعة يتجاوز 48 وحدة، وتتطلب الأسطح الخارجية مظهرًا جماليًا (Ra ≤ 3.2 ميكرومتر)، فاختر لحام الليزر الليفي. أما إذا كنت تنتج دفعات صغيرة (< 48 وحدة)، أو وصلات بدقة تركيب تزيد عن 0.15 مم، أو تصنع دعامات ثقيلة (≥ 4.0 مم)، فاستخدم لحام TIG الروبوتي.
خاتمة
لا يوجد تبادل لـ اللحام بالليزر الليفي واللحام الآلي بتقنية TIG في حالة العربات الطبية الكبيرة. يُفضل الخيار الأول في الحالات التي توجد فيها حواجز طويلة ورفيعة وواضحة حيث يمكن تركيبها بإحكام، بينما يُعد الخيار الثاني هو البديل الأفضل عندما تكون هناك فجوات كبيرة في المفصل أو عند تغيير البرامج.
يعتمد هذا الأسلوب على خصائص يكون فيها التسطيح والتشطيب من المتطلبات الأساسية لاستخدام لحام الليزر الليفي، وعندما تسود قابلية التكيف في الوصلات، يجب استخدام لحام TIG الروبوتي. في كثير من الحالات، يُعدّ النهج الهجين الطريقة الأمثل للإنتاج.
يمكنك إرسال ما يلي إلينا رسومات ثلاثية الأبعاد وثنائية الأبعاد من أجل الحصول على تحليل هندسي محايد لكلا الجانبين، يجب أن يكون ذلك لمنتجك. اللحام بالليزر الليفي واللحام الآلي بتقنية TIGإذا كانت لديك أي أسئلة تتعلق بتخصيص التفاوتات أو آلية التصنيع، فيمكنك الحصول على مناقشة من خلال الرابط التالي. https://www.lsrpf.com/quote.

